
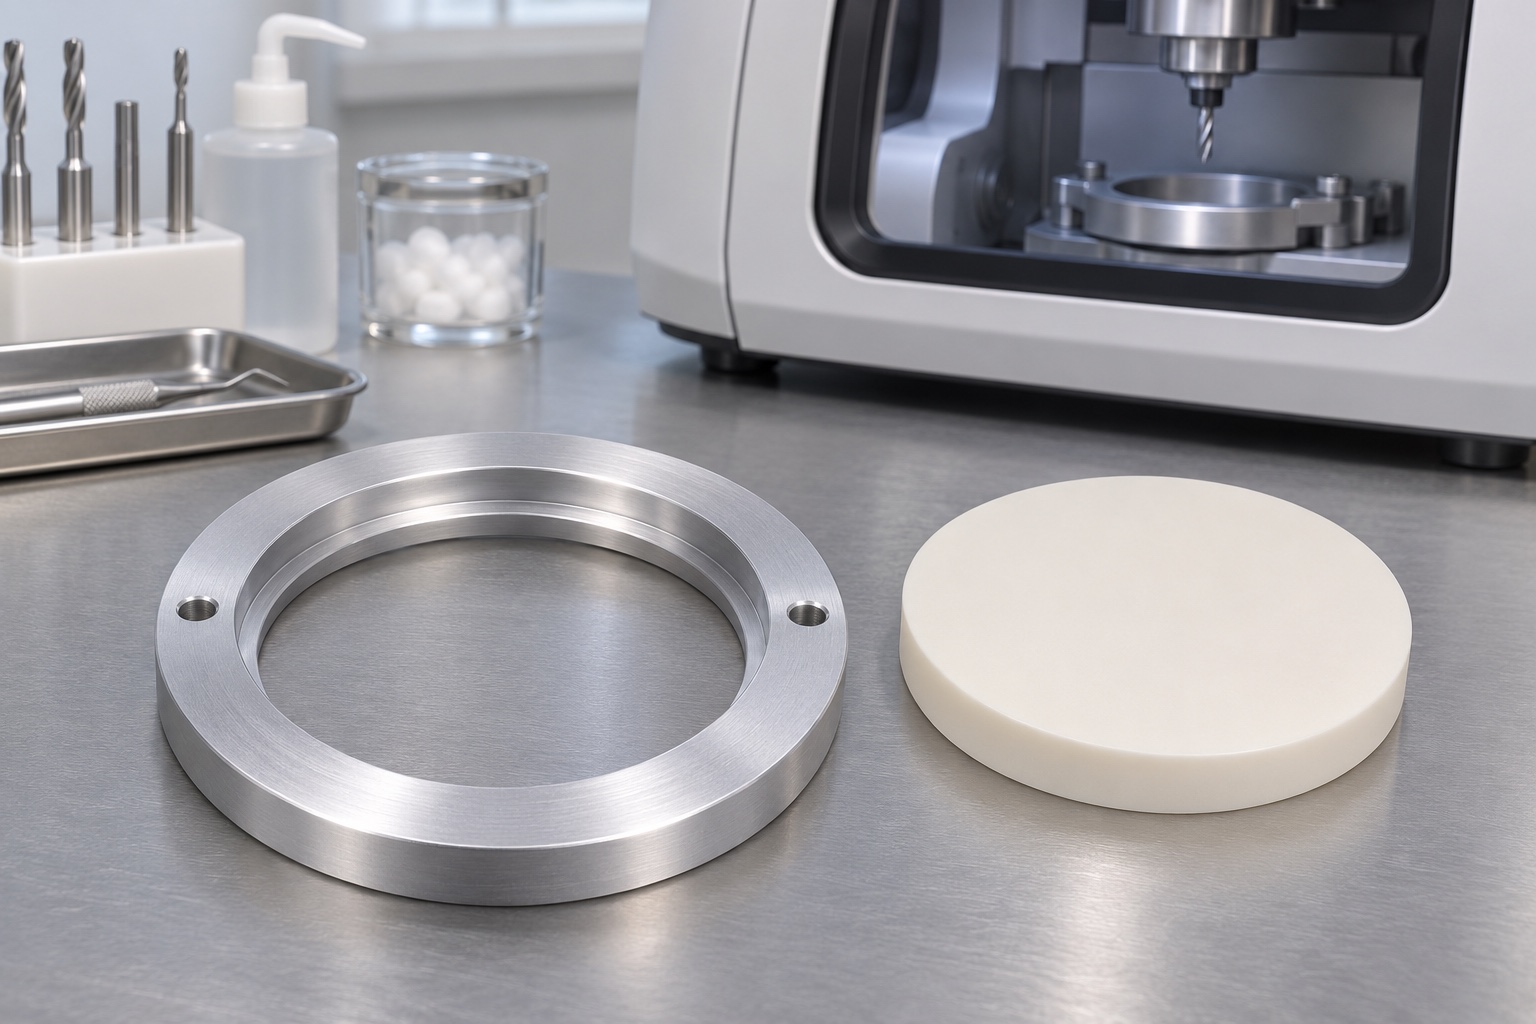
Grenzen des Beispiels
In diesem repräsentativen CNC-Beispiel wird ein kleiner Prüfring aus 6061-Aluminium als Ersatz für eine Zahnfrässcheibe betrachtet. Die sichtbaren Merkmale sind eine breite offene Mitte, eine flache ringförmige Sitzschulter und zwei Befestigungslöcher in einem Flansch. Der Ring ist für einen Prüfstandversuch ohne angetriebene Rotation gedacht. Es handelt sich nicht um ein vom Kunden geliefertes Teil, um einen zugelassenen Maschinenadapter oder um den Nachweis einer erfolgreichen Bearbeitung einer Restauration. Bilder veranschaulichen Geometrie und Prozessmöglichkeiten. In der eigentlichen Zeichnung werden Durchmesser, Eingriff, Oberflächenzustand und Montageanforderungen vor jedem Fertigungsauftrag definiert.
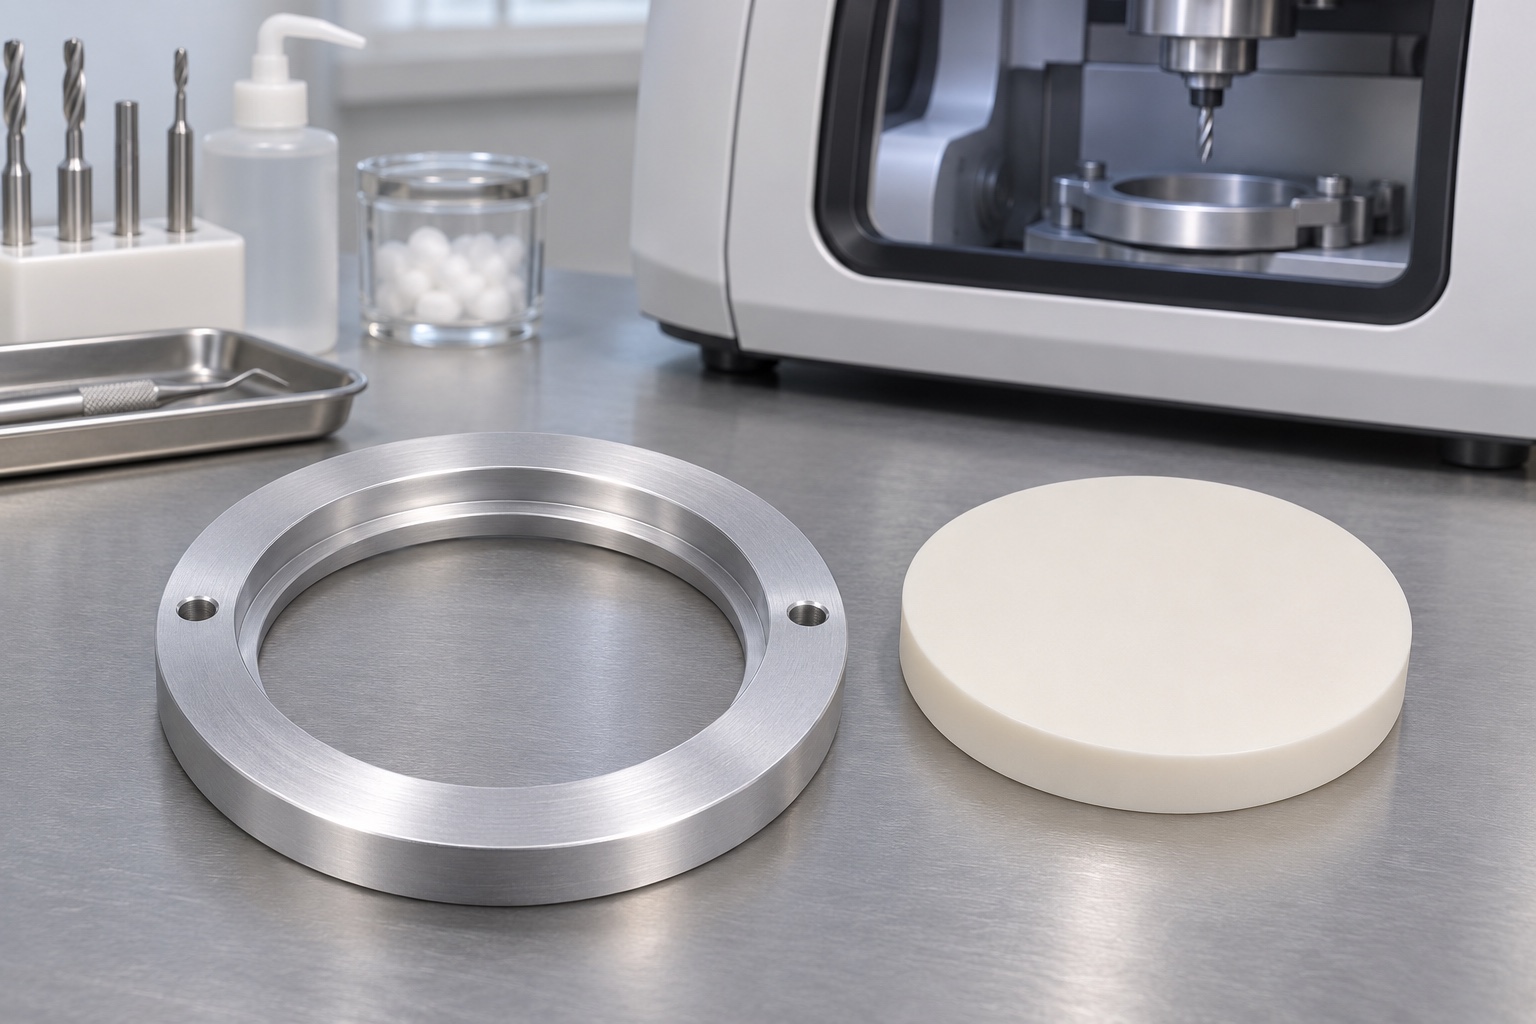
Verglichene Scheibenmerkmale festlegen
Eine Zeichnung für den Ersatz würde die zylindrische Stufe und die Oberfläche identifizieren, die voraussichtlich die Ringschulter berühren wird. Der Gesamtumriss und der axiale Kontakt sind getrennte Merkmale. Wenn der obere Rand absichtlich frei ist, messen Sie ihn nicht so, als wäre er ein funktionsfähiger Pilot. Der Rohling und der Ring benötigen unabhängige Revisionskennungen. Der Ring sollte anhand seiner Zeichnung überprüft werden, bevor eine trockene Sitzbeobachtung zur Interpretation eines Ergebnisses am Ersatz verwendet wird.
Bezüge und Befestigung am Prüfplatz bestimmen
Die Flanschunterseite kann die primäre Montageebene bilden. Mit zwei Schrauben kann die Vorrichtung bei Bedarf auf einer flachen Werkbankplatte befestigt werden, ihr Abstand bildet jedoch nicht automatisch einen radialen Bezugspunkt. Wenn es auf die laterale Wiederholbarkeit ankommt, sollte der genehmigte Aufbau ein anderes Ortungsmerkmal oder einen Messursprung definieren. Vergleichen Sie den freien und montierten Zustand, wenn durch Anziehen der Ring verformt werden könnte. Eine Testplatte sollte nicht versehentlich die Öffnung berühren oder die Unterseite der Scheibe blockieren, da dies die Oberflächen verändern würde, die den scheinbaren Sitz bilden.
Werkstoff, Halbzeug und Endzustand bestätigen
Das Kandidatenmaterial ist 6061 Aluminium; In der genehmigten Bestellung würden die Härte und die Form des Rohmaterials spezifiziert. Die Materialcharge wird vor dem Schneiden erfasst und der endgültige Zustand wird im Bericht angegeben. Wenn der Prototyp blank gefertigt wird und spätere Einheiten fertiggestellt werden, reicht es nicht aus, die Rohteilergebnisse wiederzuverwenden. Entscheiden Sie, welche Merkmale unbehandelt bleiben und wie sie bei der Verarbeitung geschützt werden. Die Abbildung ist kein Beweis für eine Beschichtung, ein Materialzertifikat, ein Prüfzeugnis oder eine Eignung für eine Betriebsumgebung.
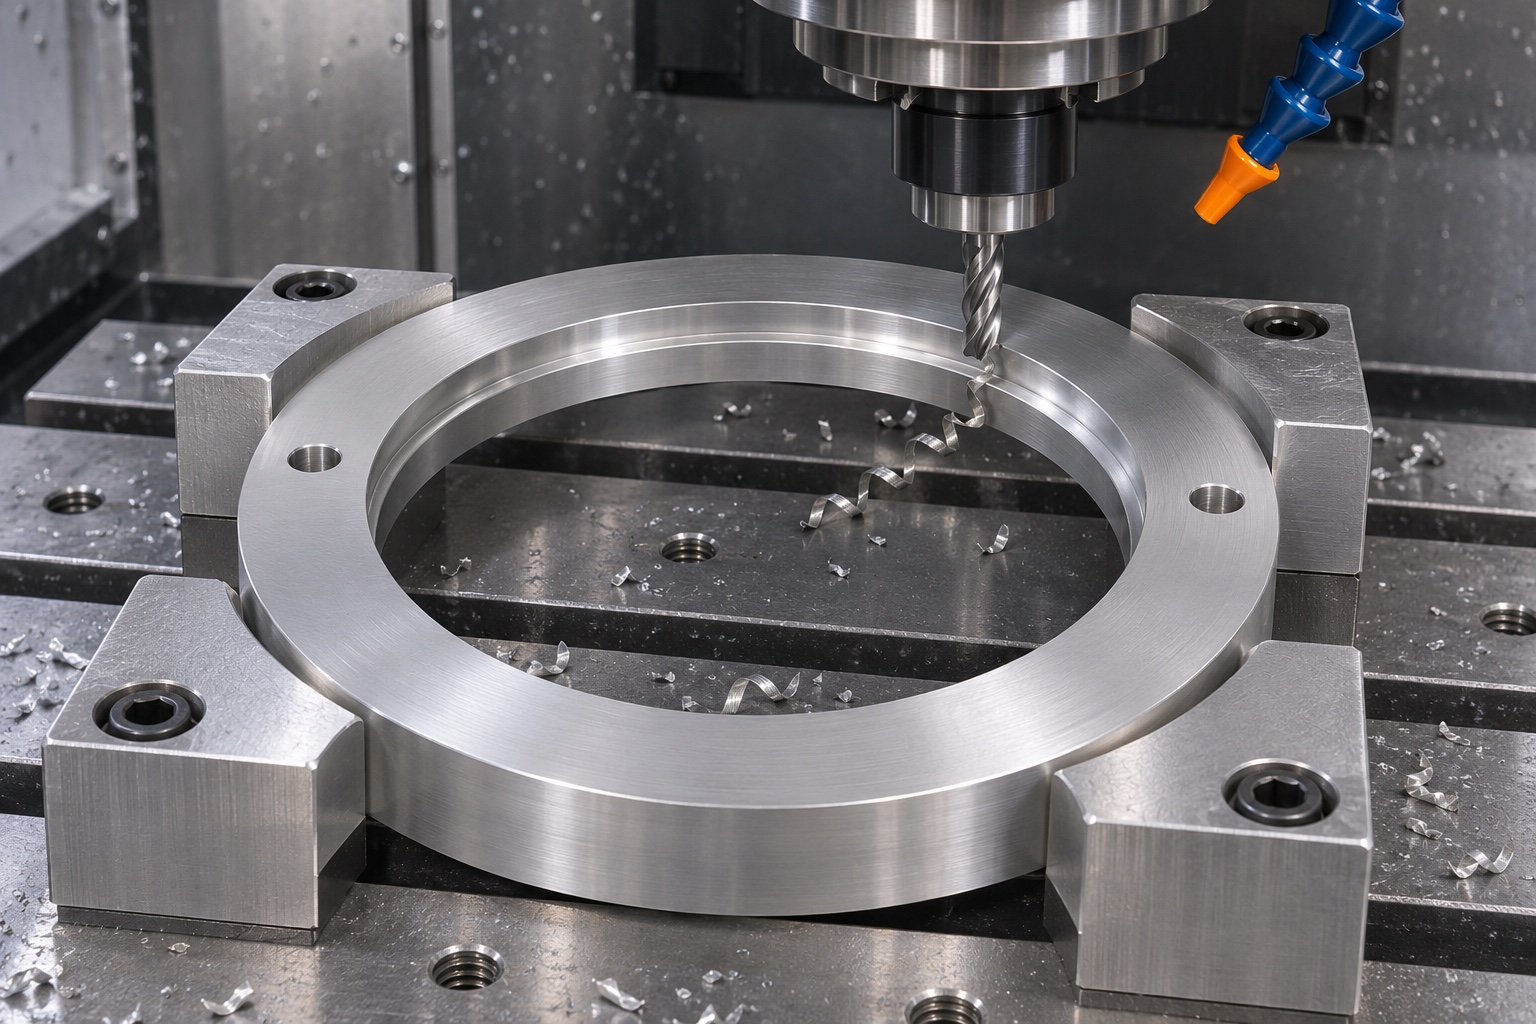
Öffnung bei stabiler Auflage schruppen
Eine mögliche Route zeigt zum Flansch und raut die zentrale Öffnung auf, während gleichzeitig genügend Halt unter dem Ring erhalten bleibt. Eine leichte Restmenge am Piloten und an der Schulter ermöglicht die Kontrolle der Bewegung nach dem Auslösen. Ein dünner Ring kann sich beim Festklemmen verziehen, insbesondere in der Nähe unterbrochener Bereiche. Vermeiden Sie es, Niederhalterpositionen nur für den Werkzeugzugriff auszuwählen, wenn diese das Teil in eine andere Form ziehen. Überprüfen Sie das tatsächliche Material, die Werkzeuge und die Vorrichtung, bevor Sie Geschwindigkeiten oder Schnitte auswählen. Das Bearbeitungsbild ist eine Erläuterung einer möglichen Operation, keine Prozessspezifikation.
Zentrierbohrung und Ringschulter fertigstellen
Beenden Sie den inneren Piloten und die Schulter mit einer gemeinsamen Referenz, sofern dies praktisch ist. Halten Sie den Wurzelabstand für die vorgesehene Ersatzecke groß genug, achten Sie jedoch auf die nutzbare Kontaktbreite. Wenn bei einem Bearbeitungsvorgang ein kleiner Fleck in der Nähe der Schulter zurückbleibt, stellen Sie fest, ob dieser im Funktionsbereich liegt, bevor Sie ihn als Defekt behandeln. Fertigen Sie die beiden Flanschlöcher in einer geeigneten Anordnung aus, bei Bedarf mit einer definierten Referenzübertragung. Beide Ausgänge entgraten und die Unterseite noch einmal prüfen; Ein Montagegrat kann die Referenzebene auch bei korrekter Öffnung verändern.
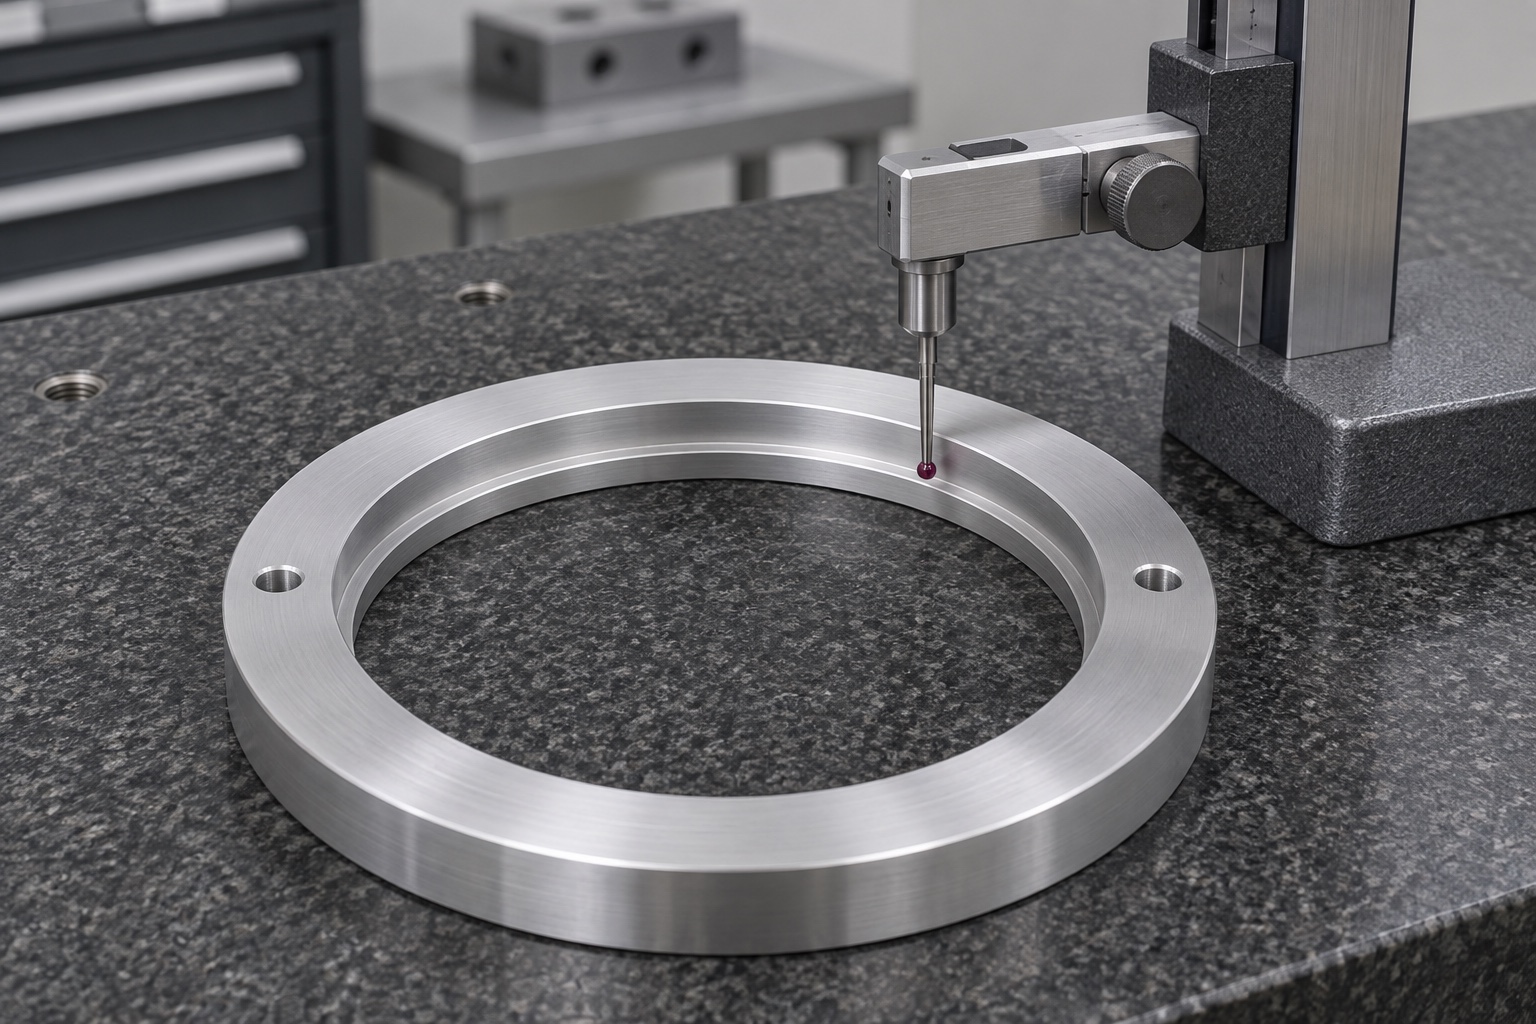
Ringschulter über den Umfang prüfen
Ein Beispielbericht würde die Bohrungsmesszonen, Stationen um den Sitz, die nutzbare Ringbreite und das Verhältnis zur Basis zeigen. Identifizieren Sie die Sondenspitze und welche Funktionen zugänglich waren, ohne das Wurzelrelief zu berühren. Notieren Sie die Ringhalterung und etwaige Befestigungszustände sowie die Überarbeitung der Zeichnung. Ein einzelner Sondenwert beschreibt keine Umfangsvariation. Ein am Eingang gemessenes kreisförmiges Merkmal sollte nicht als Kontrolle des gesamten Eingriffs betrachtet werden. In diesem Beispiel gibt es keine numerischen Messungen, Toleranzansprüche oder bestandenen Ergebnisse.
Referenzscheibe ohne Spindel einsetzen
Platzieren Sie eine identifizierte inerte Ersatzscheibe unter den angegebenen Prüfbedingungen im Ring. Beobachten Sie, ob die Scheibe auf der Schulter aufliegt und ob der Außenumfang an der vorgesehenen Stelle frei bleibt. Wiederholen Sie diesen Vorgang nach dem Entfernen und Neuausrichten der Referenz, wenn der Inspektionsplan dies zulässt. Zeichnen Sie die Ausrichtung und etwaige Abweichungen auf, anstatt eine störende Scheibe festzudrücken. Der Versuch kann einen Grat, eine Neigung oder eine nicht übereinstimmende Geometrie hervorheben. Es geht nicht auf Werkzeugbewegung, Haltekraft, Klemmdrehmoment oder Betriebsanforderungen einer echten Dentalfräse ein.
Erhöhung von Zeichnungsabweichung unterscheiden
Wenn ein Ersatz nicht sitzt, prüfen Sie die Kontaktzone, die Aussparung, die Grate und die Testplatte, bevor Sie den Piloten wechseln. Eine Referenz aus einer anderen Revision kann das gleiche Symptom hervorrufen wie ein Geometriefehler. Vergleichen Sie den markierten Sender auf der Disc mit dem Sender auf dem Ring und ermitteln Sie, welche Funktion sich geändert hat. Wenn der Ring nachbearbeitet werden muss, dokumentieren Sie den Grund und überprüfen Sie alle betroffenen Abmessungen oder Oberflächen erneut. Durch die Beibehaltung der ursprünglichen Messnachweise wird verhindert, dass ein erfolgreicher zweiter Versuch eine ungelöste Änderung der Referenz oder des Setups verbirgt.
Reinigung und Kennzeichnung vereinbaren
Entfernen Sie lose Späne aus der Öffnung und den Aussparungen mit der zugelassenen Methode und prüfen Sie die Schulter nach dem Trocknen. Halten Sie Markierungen und Beschriftungen von den funktionellen Kontaktflächen fern. Wenn eine regelmäßige Überprüfung erforderlich ist, legen Sie fest, wie eine abgenutzte oder beschädigte Schulter identifiziert wird und wie die Überprüfung dokumentiert wird. In der Bestellung sollte angegeben werden, ob Markierungen außerhalb der Schnittstelle akzeptabel sind. Ein sauberes Erscheinungsbild ist kein Beweis für eine verifizierte Reinheitsklasse oder für die Verträglichkeit mit den in einem Dentallabor verwendeten Chemikalien.
Innere Auflage vor Stößen schützen
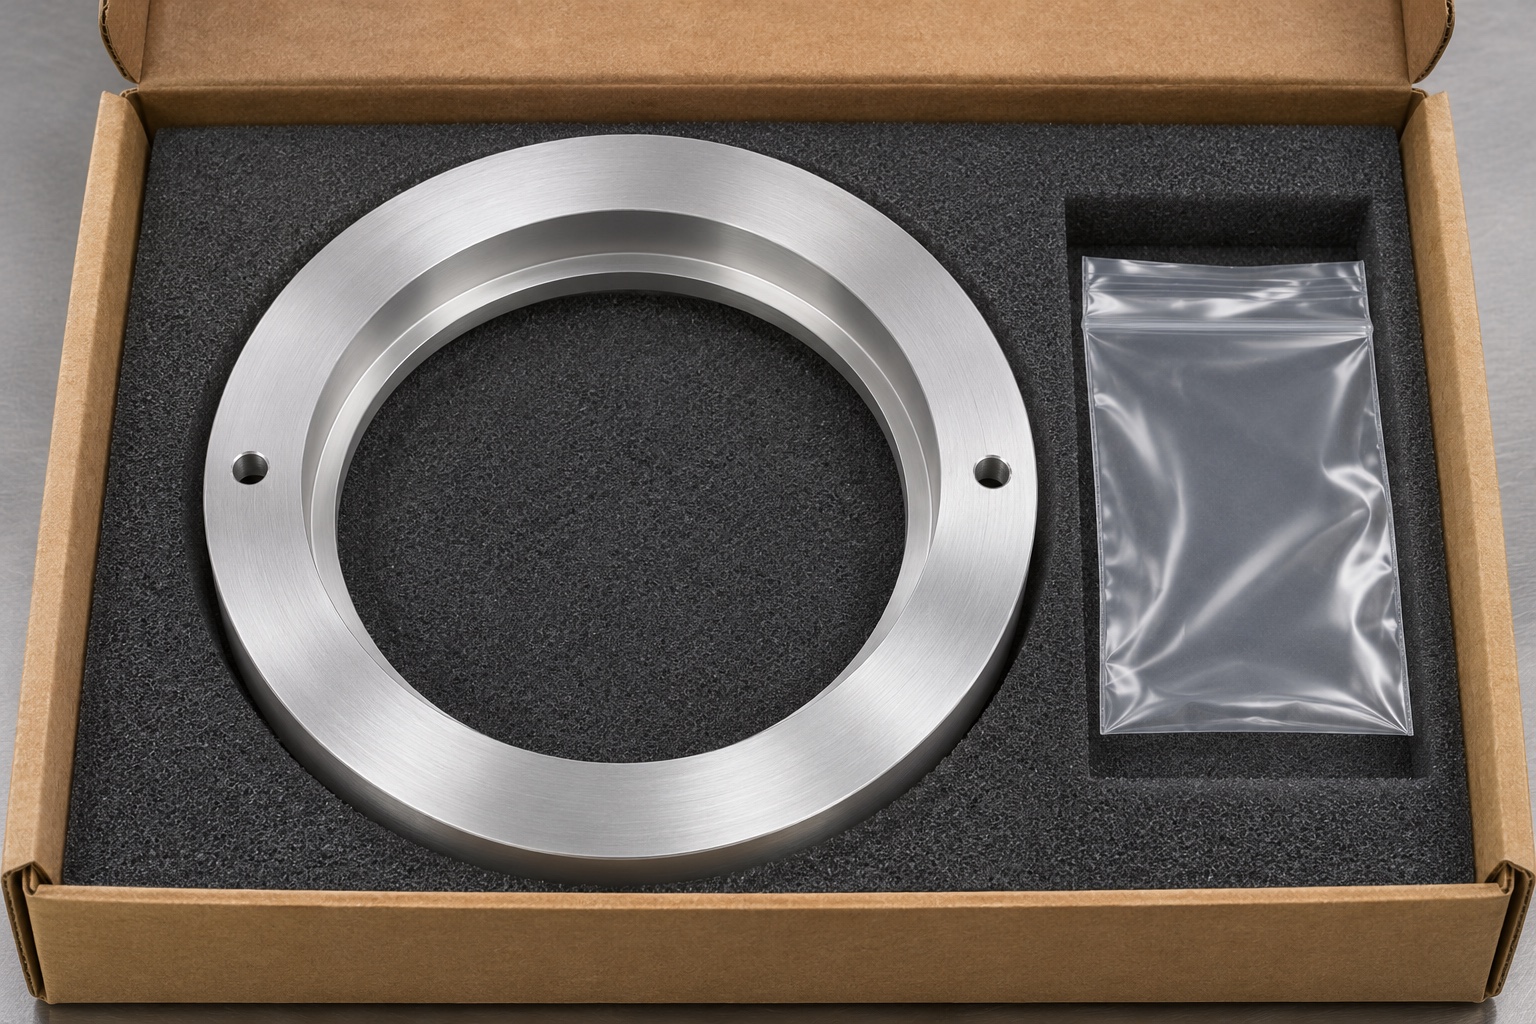
Ein eingepasster Einsatz kann den Ring am Außenflansch halten, ohne auf die Innenschulter zu drücken oder die Mitte durch einen losen Abstandshalter zu blockieren. Trennen Sie jegliche Hardware und bewahren Sie die Materialcharge und Teilerevision auf der Verpackung auf. Überprüfen Sie den Ring bei Erhalt auf Schlagspuren und vergleichen Sie ihn mit dem Inspektionsbericht, bevor Sie eine trockene Sitzprüfung wiederholen. Die Abbildung zeigt einen normalen Schutz für die Handhabung. Es weist nicht auf eine sterile Lieferung, eine bestimmte kontrollierte Umgebung oder eine validierte Lagerdauer hin.
Nachweise für eine reale Bestellung festlegen
Ein echtes Fertigungspaket würde die Ring- und Ersatzzeichnungen, Material- und Endbearbeitungsanforderungen, den Zustand der Bankplatte, Prüfstationen und Verpackung umfassen. Der Lieferant würde die Ringgeometrie unabhängig vom Ersatzversuch melden. Jede zukünftige Verwendung an einer echten Dentalfräse würde eine Prüfung durch den Gerätebesitzer erfordern und würde nicht in diesem Beispiel vorkommen. Hier soll gezeigt werden, wie ein ringförmiges CNC-Element hergestellt und geprüft werden kann, ohne zu behaupten, dass eine Prüfung auf dem Prüfstand die Maschinenkompatibilität oder die Qualität einer Zahnrestauration feststellt.
Technischer Herstellerhinweis: www.rolanddga.com.
FAQ
Ist das ein echter Kundenfall?
Nein. Es handelt sich um ein repräsentatives Bearbeitungsbeispiel. Bei den Fotos handelt es sich um Illustrationen; Es wird keine tatsächliche Lieferung, Markenkompatibilität, Materialzertifikat oder gemessenes Ergebnis angegeben.
Warum ist das Zentrum geöffnet?
Die Öffnung ermöglicht Platz für den Ersatz und Zugang zum Innenprofil im Konzept. Die genehmigte Zeichnung würde den tatsächlichen Umfang, die Unterstützung und die nutzbare Schulterbreite definieren.
Was hält den Ring auf der Testplatte?
Der Flansch sitzt auf der Platte und die beiden Löcher können ihn halten. Eine genaue seitliche Positionierung würde eine explizit definierte Referenz erfordern und nicht vom losen Schraubenspiel abhängig sein.
Könnte ein Referenzkörper eine Passprüfung mit einer falschen Bohrung bestehen?
Ja. Ein Ersatz repräsentiert nur seine besondere Geometrie. Die Bohrung muss noch an bestimmten Stellen und unter den vorgeschriebenen Auflagebedingungen vermessen werden.
Was lässt sich aus dem Trockenversuch berichten?
Der Bericht kann das Einsetzen, den Kontakt und den beobachteten Abstand für eine identifizierte Referenz in dieser Laborkonfiguration beschreiben. Es stellt keine Rotationshaltung oder den tatsächlichen Maschinenbetrieb her.
Wie werden die Kontaktflächen beim Versand geschützt?
Verwenden Sie den Außenflansch als Stütze, sofern vereinbart, isolieren Sie die Hardware und vermeiden Sie den Kontakt mit der Innenschulter. Überprüfen Sie den Sitz nach eventuellen Verpackungsschäden.
tanghangyun@oemach.com