Umfang des repräsentativen Beispiels
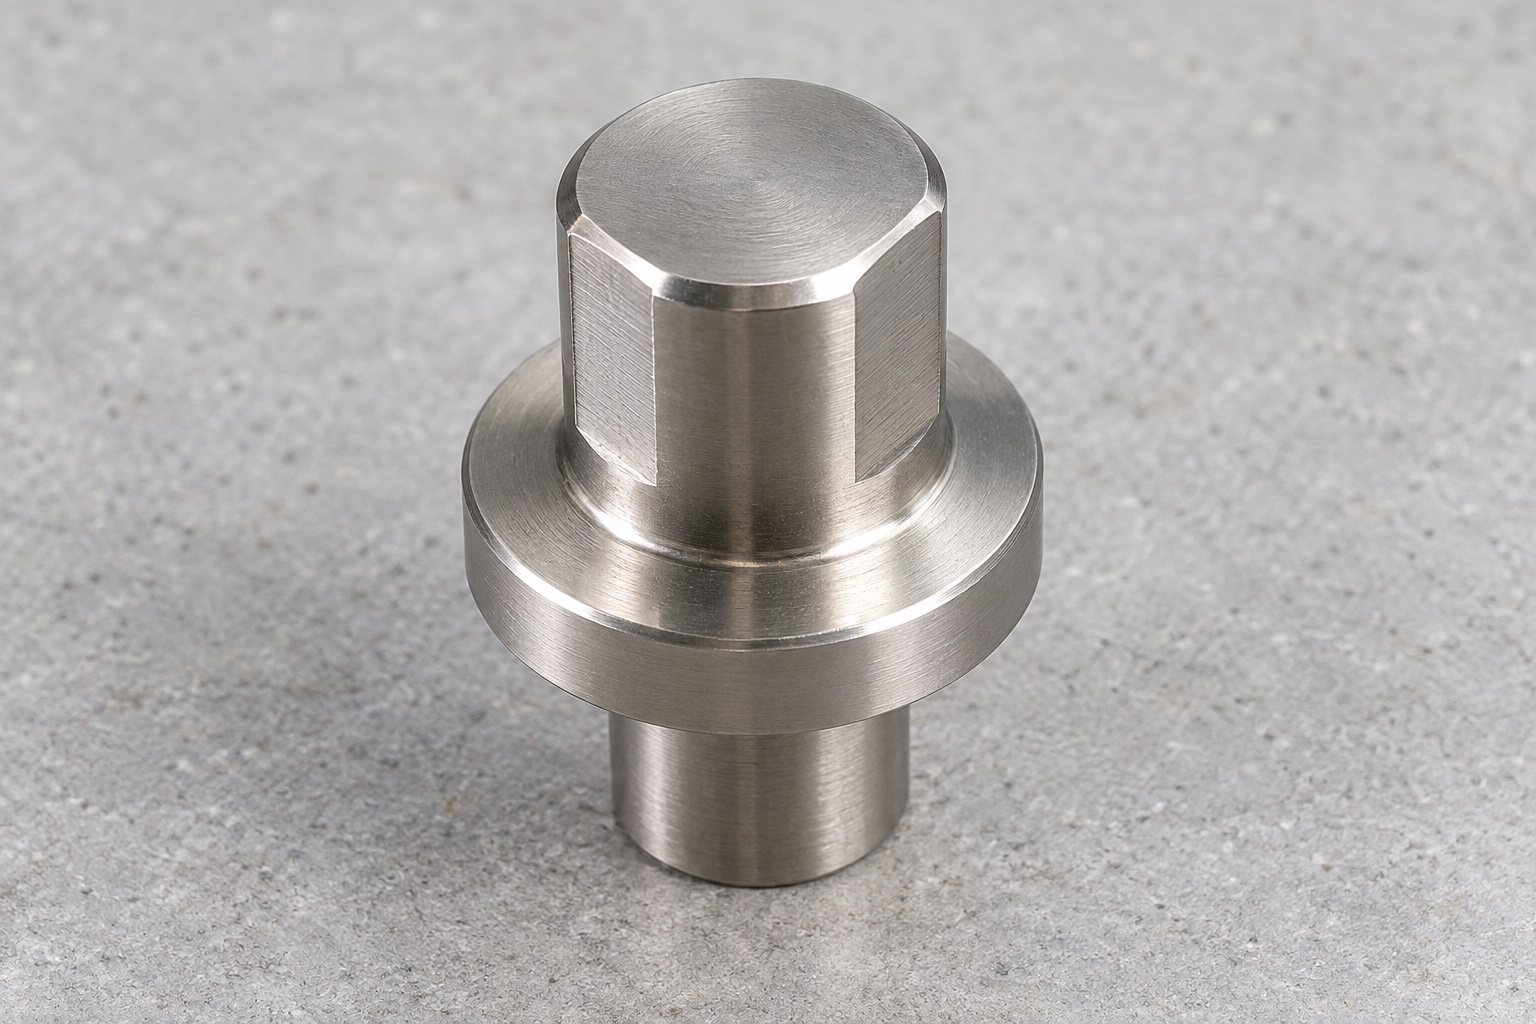
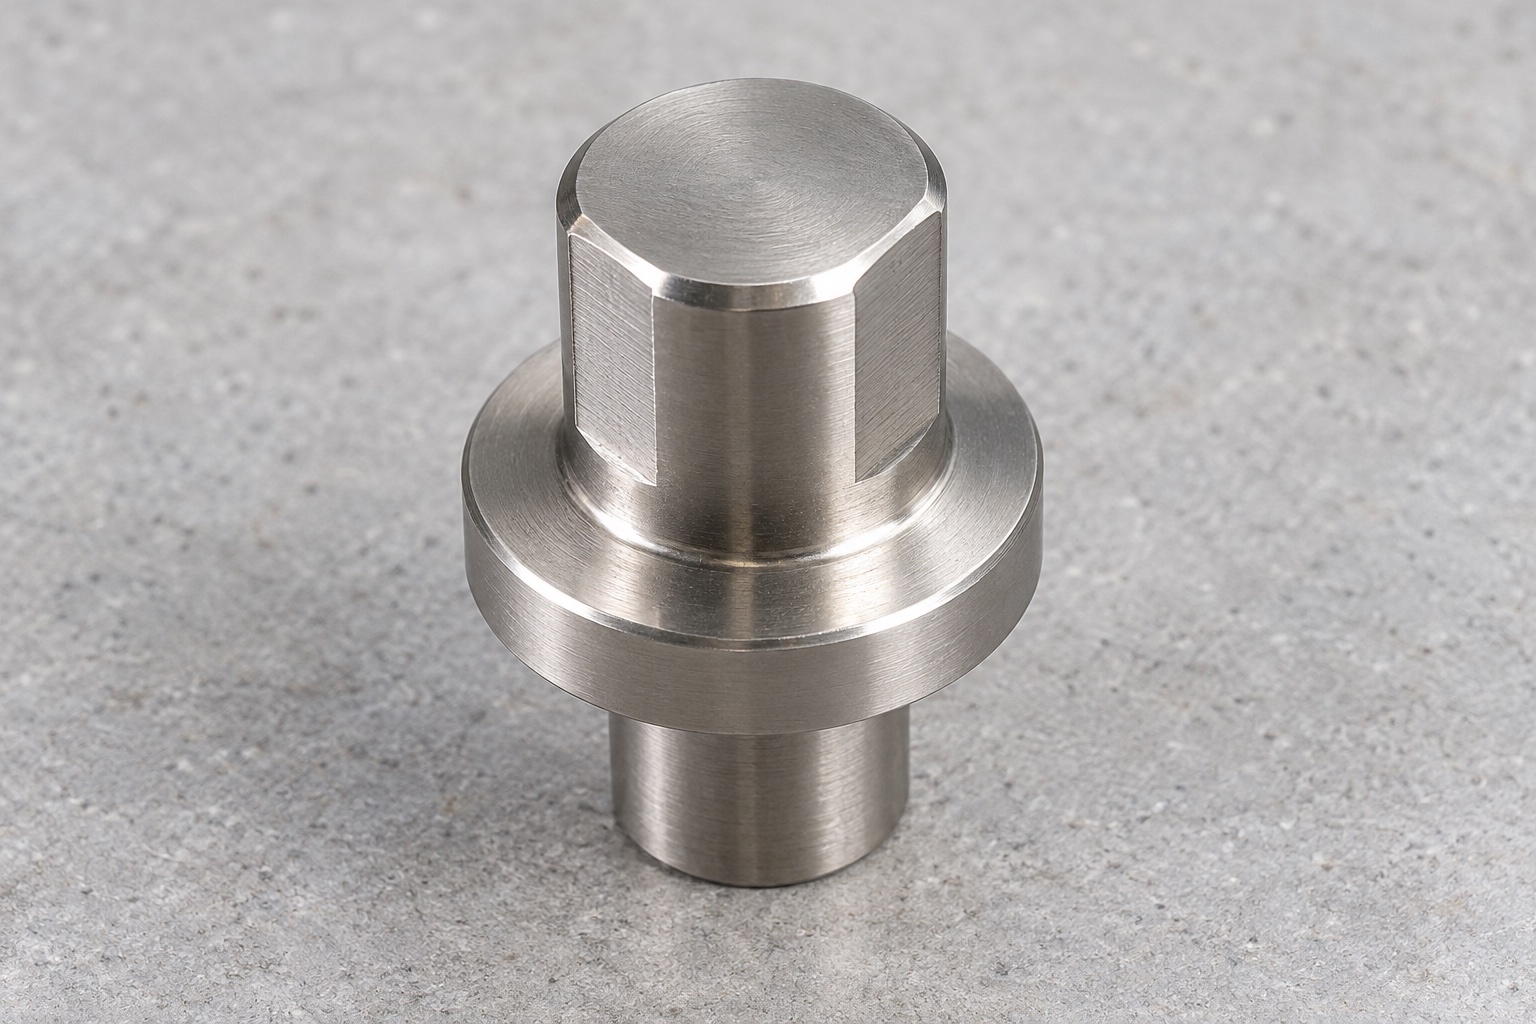
Dieses repräsentative Beispiel beschreibt einen vorgeschlagenen CNC-Fertigungsablauf für einen einteiligen 316L-Positionierstift mit zylindrischem Montageschaft, rundem Flansch und kurzem Kopf mit gegenüberliegenden Freiflächen sowie verbleibenden gekrümmten Kontakten. Es handelt sich um eine geräteseitige Komponente eines medizinischen Laborinstruments, nicht um eine vollständig qualifizierte Anwendung. Die Bilder sind illustrativ. Eine tatsächliche Lieferung an einen Kunden, ein gefertigtes Muster und Messaufzeichnungen liegen diesem Beispiel nicht zugrunde. Erreichte Toleranzen, Wiederholgenauigkeit, Belastbarkeit, Haltewirkung, Verschleißlebensdauer, sterile Lieferung, medizinische Zertifizierung und validierte Gerätesicherheit werden nicht als erzielte Ergebnisse dargestellt. Ein realer Auftrag benötigt eigene freigegebene Unterlagen, Werkstoffnachweise, Produktionsaufzeichnungen und eine Prüfung am tatsächlich fertiggestellten Bauteil. Die Qualifizierung der vollständigen Baugruppe bleibt eine gesondert zu definierende Aufgabe.
Positionier- und Halteschema prüfen
Die vorgeschlagene Reihenfolge würde mit dem freigegebenen Stiftmodell und der Zeichnung, dem Verbindungsmerkmal, anderen Positionierungselementen, der Auflagefläche und der tatsächlichen Montageanordnung beginnen. Das Ausrüstungsteam würde definieren, welche Kontakte jede Richtung steuern, wie der Kopf ausgerichtet ist und wie der Stift gehalten wird. Ein allgemeines Freiflächen-Positionierprinzip würde diese kundenspezifische Vorrichtung oder dieses kundenspezifische Material nicht zulassen. Fehlende Hinweise und widersprüchliche Anforderungen würden vor der Routenwahl geklärt. Die Fertigungsabnahme, optionale Montagebeobachtungen und die vollständige Qualifizierung des Positioniersystems würden getrennt bleiben und die Annahme vermeiden, dass ein bequem passender Stift alle Positions-, Stütz- oder Sicherheitsanforderungen der tatsächlichen Ausrüstung festlegt.
316L-Werkstoffnachweise erhalten
Materialaufzeichnungen würden die Form, den Zustand, die Charge und die gekaufte Endverarbeitung des akzeptierten Bestands identifizieren. Der Lieferant würde keine andere Silberlegierung ersetzen oder Eigenschaften von einem gehärteten kommerziellen Positionierstift übertragen. Die Rohlingszugabe würde der tatsächlichen Halte- und Endsequenz entsprechen. Die Rückverfolgbarkeit des Teils bleibt durch Drehen, Fräsen der Freiflächen und Verpacken erhalten. Die Materialidentität würde den in ihren Geltungsbereich fallenden Bestand identifizieren und nicht die Härte, die Verschleißdauer, das Korrosionsverhalten oder den Sterilstatus beweisen. Für alle für die tatsächliche Vorrichtung erforderlichen Eigenschaften wären eine gesondert vereinbarte Anforderung und unterstützende Nachweise der fertigen Komponente und Anwendung anstelle einer allgemeinen Abbildung erforderlich.
Montage- und Sitzbezüge drehen
Bei den ersten Arbeiten würden die Schaft-, Flanschkontakt- und Kopfreferenzen entsprechend der freigegebenen Geometrie festgelegt. Nützliche Längen, zulässige Aussparungen und spätere Haltemöglichkeiten für die Kopfbearbeitung würden überprüft. Eine raue Schaftoberfläche würde den Funktionsbezug nicht stillschweigend ersetzen. Der Lieferant würde ohne Genehmigung keinen Montageschaft kürzen oder seinen Durchmesser verringern, um ihn an eine nicht identifizierte Halterung anzupassen. Zwischenbeobachtungen könnten die Routenplanung unterstützen, die Abnahme würde jedoch den vereinbarten Endzustand nach relevanten Vorgängen und eingekauften Prozessen berücksichtigen. Referenzänderungen, die sich auf die Beziehung zwischen Montage und nützlichen Kopfkontakten auswirken, bleiben in kontrollierten Fertigungs- und Prüfdokumenten sichtbar.
Bezüge beim Fräsen erhalten
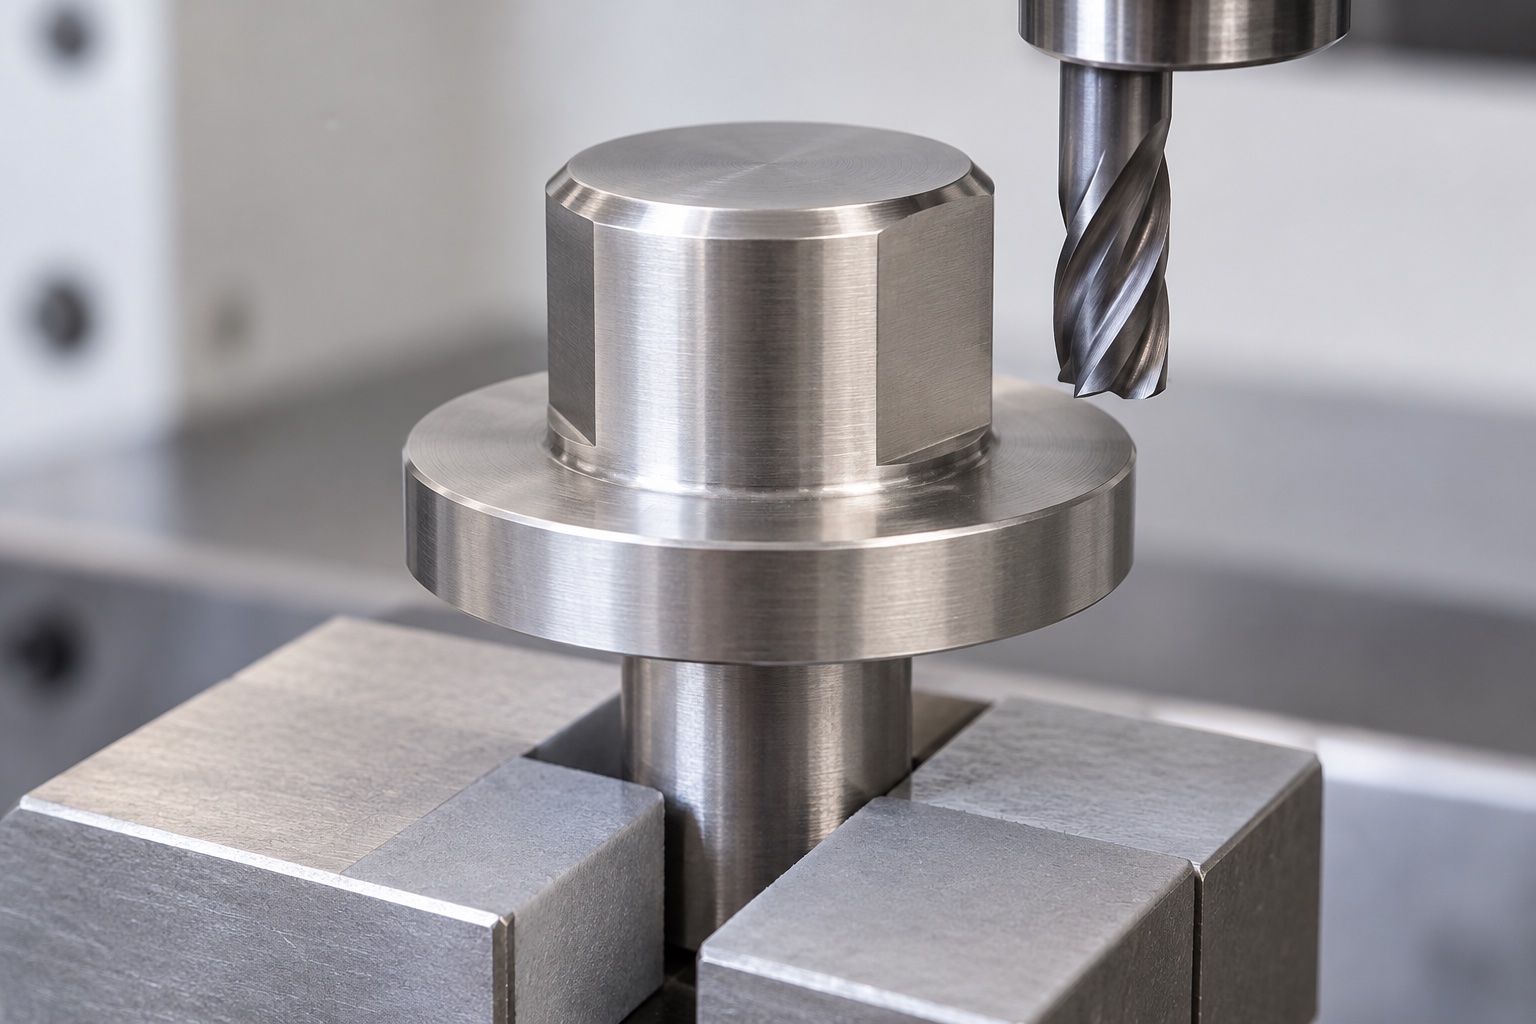
Die gedrehte Komponente würde unter Verwendung geschützter, zugelassener Kontakte verschoben werden, wobei die Späne vor der Neuausrichtung entfernt würden. Für den kurzen Kopf und den Flansch würden geeignete Auflagen und Werkzeugzugänge vorgesehen. Der Prozess würde die erforderliche Beziehung zwischen Freiflächen, Positionierungskontakten und Montagereferenzen bewahren. Der Lieferant würde nicht einfach die Seite fräsen, die ihm optisch am besten gefiel. Jede erforderliche Winkelbeziehung würde definiert und überprüft, anstatt aus dem Foto abgeleitet zu werden. Es werden keine universellen Spannkräfte, Werkzeuggrößen oder Schnitteinstellungen angegeben. Änderungen, die sich auf die definierte Endgeometrie auswirken, müssten vor einer tatsächlichen Produktionsfreigabe und tatsächlichen Bauteilabnahme überprüft werden.
Kontakt- und Freiflächen bearbeiten
Die freigegebene Kopfdefinition würde nützliche Kontaktoberflächen, Geometrie der Freiflächen, axiale Längen, Einführungen und Übergänge identifizieren. Das Entfernen von Material von einem Fixierkontakt würde nicht als gleichwertige Möglichkeit zur Vergrößerung des Richtungsspiels angesehen werden. Ein in ein Loch eindringender Stift würde nicht automatisch die akzeptierte Aussparung oder das gesamte Positionierungsschema festlegen. Der Lieferant würde ohne Genehmigung keine Abflachung hinzufügen oder den Kopf polieren, um ihn an ein nicht identifiziertes Gegenstück anzupassen. Genehmigte Änderungen würden in überarbeitete Dokumente und Prüfmerkmale einfließen, wodurch die Produktion unabhängig von einer manuell modifizierten Probe oder einer informellen Installationsorientierung bleibt, die zur Erlangung eines günstigen Versuchs verwendet wird.
Einbauausrichtung berücksichtigen
Die Ausrüstungsdokumente würden angeben, wie der freigestellte Kopf relativ zu seinem Gegenstück und anderen Referenzen ausgerichtet ist. Ein einfacher Montageschaft würde kein eigenständiges Winkelschloss definieren. Der Lieferant würde keinen nicht gezeigten Passfeder, keine Stellschraube, keine Orientierungsmarkierung oder kein Haltemerkmal hinzufügen, um ein mehrdeutiges Konzept zu vervollständigen. Diese Entscheidungen bedürfen einer Genehmigung und entsprechend überarbeiteter Anforderungen. Jede genehmigte Identifikationsmarkierung würde nützliche Kontakte vermeiden. Die Bearbeitung und Inspektion der Komponenten würde sich von der Feststellung, dass die tatsächliche Installation die Ausrichtung unter Last, wiederholtem Ausbau, Wartung oder den vollständigen Betriebsbedingungen des medizinischen Instruments beibehält, unterscheiden.
Kopfflächen bearbeiten und prüfen
Der Lieferant untersucht Einlauföffnungen, Übergänge der Freiflächen, Flanschkanten und Schaftenden auf anhaftendes Material oder unerwünschte scharfe Merkmale. Durch freigegebene Kantenanforderungen würden die nutzbare Kontaktlänge und der Richtungsabstand erhalten bleiben. Die Reinigung und Endbearbeitung erfolgt nach dem erworbenen Umfang. Die Inspektionsmethoden würden sich auf Schaft, Flansch, Kontakte, Aussparungen und spezifizierte Beziehungen mit vereinbarten Halterungen und Referenzen beziehen. Eine glatte Oberfläche oder ein CMM-Bild würde weder die erreichte Toleranz, geringe Partikelbildung, Abriebfestigkeit noch eine sterile Lieferung belegen. Tatsächliche Beobachtungen zu einem realen Auftrag würden sich auf das fertige Bauteil und nicht auf dessen eingespannten Zustand oder ein günstiges, nicht identifiziertes Gegenstück beziehen.
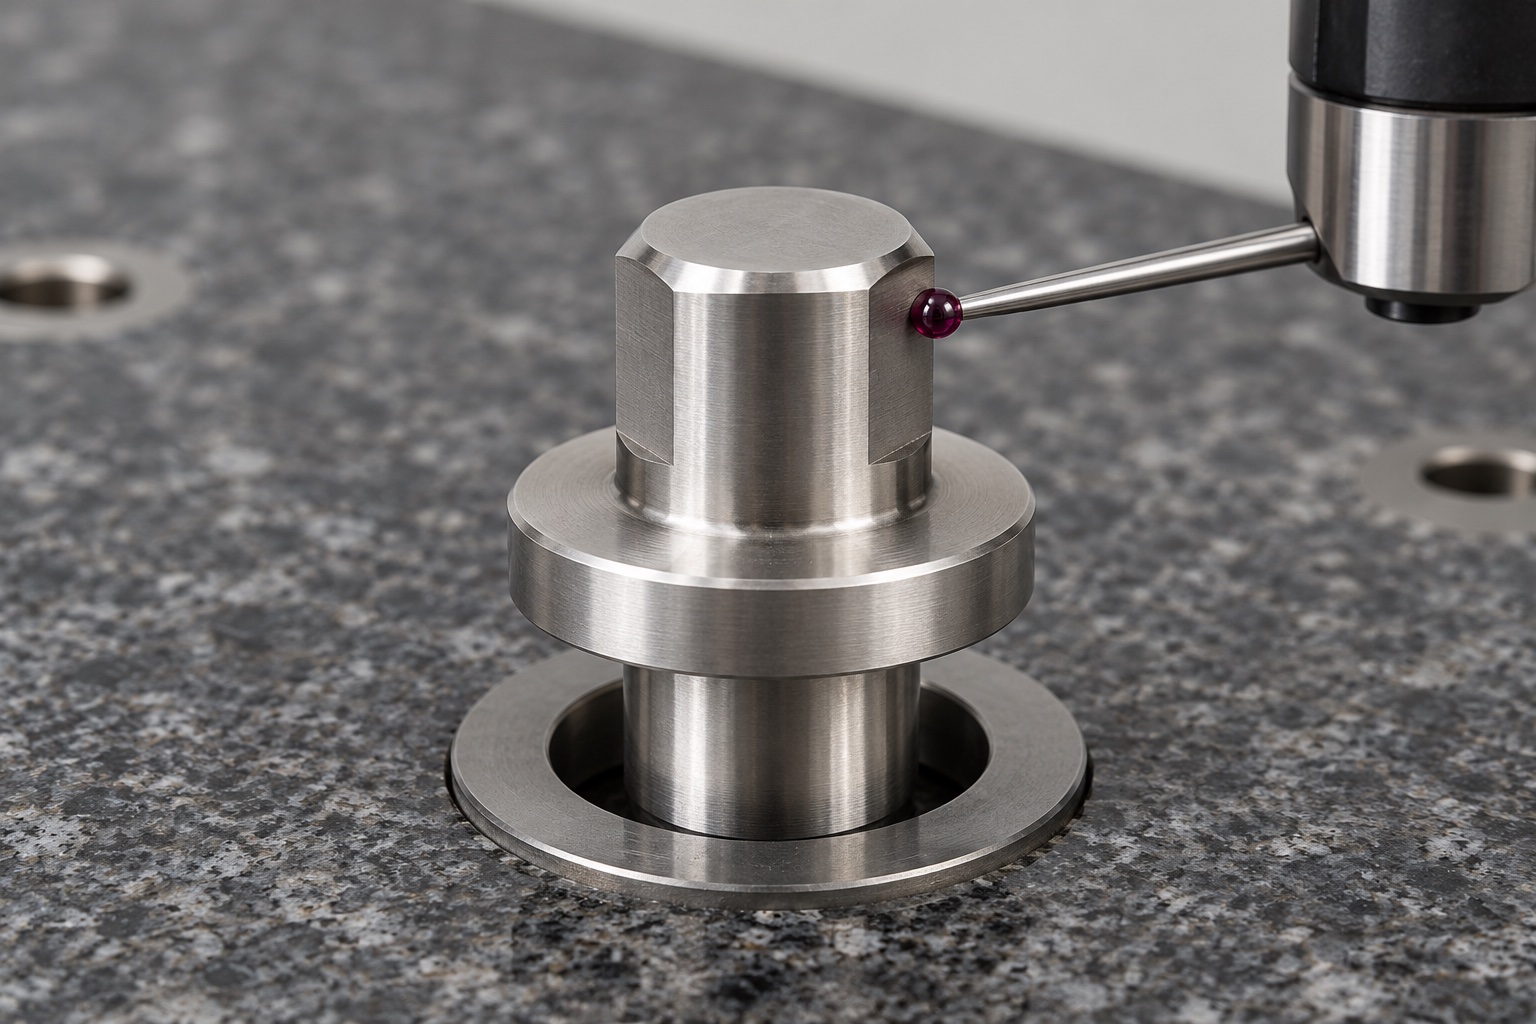
Unterlagen ohne erfundene Ergebnisse
Der vorgeschlagene Bericht würde Revision, Materialcharge, Endzustand, nummerierte Merkmale und vereinbarte Methoden angeben. Es werden keine Messwerte angegeben, da in diesem repräsentativen Fall kein gefertigtes Muster oder Messprotokoll vorliegt. Tatsächliche Unstimmigkeiten und autorisierte Änderungen wären an einem realen Projekt nachvollziehbar. Maßkonformität allein wäre kein Nachweis für Wiederholgenauigkeit, Verschleißverhalten, Belastbarkeit oder Haltewirkung der Vorrichtung. Optionale Montagebeobachtungen und eine vollständige Anwendungsqualifizierung würden weiterhin separat ausgewiesene Leistungen sein. Dadurch wird vermieden, dass ein anschaulicher Weg wie Kundenakzeptanz, erreichte Positionierungsverbesserung oder Sicherheitsnachweis für medizinische Geräte dargestellt wird, der nicht tatsächlich unter definierten realen Betriebsbedingungen nachgewiesen wurde.
Optionale Montagebeobachtung begrenzen
Ein vereinbarter Versuch könnte Einführen, Flanschauflage, Nutzkontakte und gerichtetes Spiel mit identifiziertem Stift, Gegenstück, weiteren Positionierern, Auflagen und Haltekomponenten untersuchen. Einbauausrichtung, Revisionen und Verfahren würden dokumentiert. Unerwartetes Klemmen oder zusätzlicher Kontakt müsste vor einer Änderung der Freiflächen, einem informellen Verdrehen oder dem Austausch des Gegenstücks geprüft werden. Eine günstige Handpassung ist kein Nachweis für Wiederholgenauigkeit, Verschleißverhalten, Belastbarkeit oder Haltewirkung im Betrieb. Versuchsstifte würden von freigegebener Produktion getrennt bleiben. Genehmigte Anpassungen müssten vor einer Nachbestellung in überarbeitete Dokumente eingehen. So bliebe die Grundlage auf das tatsächliche Positionierschema bezogen, statt einen manuell polierten Stift als universelle Produktionslehre zu verwenden.
Kontakte und Variantenkennzeichnung schützen
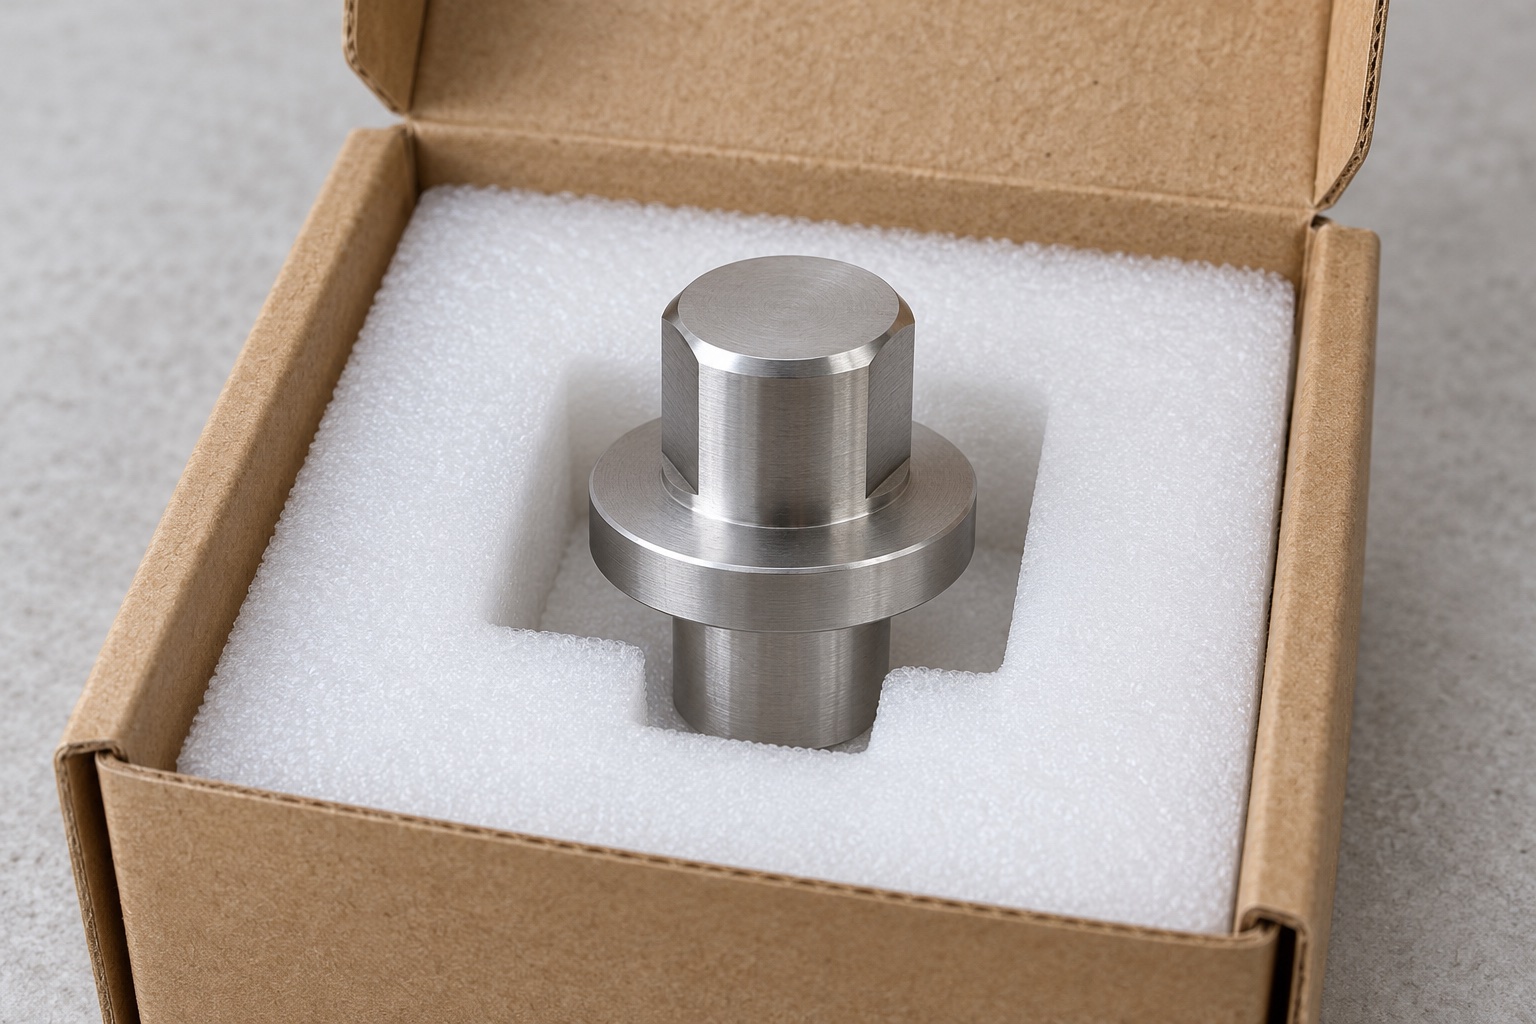
Fertige Stifte würden einzeln getrennt, um die Positionierungskontakte, die freigestellten Bereiche, den Flansch und den Montageschaft vor Stößen oder Abrieb zu schützen. Durch mechanische Unterstützung würde der untersuchte Zustand erhalten bleiben, ohne damit eine sterile Lieferung zu behaupten. Charge, Revision, Endprozess und Abnahmestatus würden der Sendung beiliegen. Jede Ausrichtungsidentifikation würde der genehmigten Methode und dem Markierungsort folgen. Das Empfangspersonal würde vor der Installation zwischen freigestellten und vollrunden Varianten, unterschiedlichen Kopflängen und Montagegeometrien unterscheiden. Durch diese Kontrollen würde die Komponentenidentität gewahrt, während die vollständige Positionierung, Haltefunktion, Abnutzung und Wartungsqualifikation der eigentlichen medizinischen Gerätehalterung separat definierten Anwendungsbewertungen überlassen würde.
Schemaspezifische Produktionsunterlagen
Die Produktionsbasislinie würde die freigegebene Stiftgeometrie, die Passfunktion, andere Positionierungselemente und Unterstützungen, nützliche Kontaktrichtungen, Freiflächen, Montage- und Ausrichtungsmethode, Haltefunktion, Materialnachweise, Endprozesse, Inspektion und Verpackung beibehalten. Genehmigte Prototypenanpassungen würden vor der erneuten Herstellung zu überarbeiteten Dokumenten. Veränderte Passlöcher, Halterungen oder Installationsverfahren würden eine Überprüfung auslösen, selbst wenn der Stift ähnlich aussehe. Dieser repräsentative Arbeitsablauf beschreibt ein rückverfolgbares CNC-Projekt, ohne die Kundenhistorie, die erreichten Toleranzen, die Härte oder die Wiederholbarkeit zu erfinden und ohne einen konformen rostfreien Positionierer mit einem qualifizierten vollständigen Positionierungssystem für medizinische Geräte oder einem universellen Ersatz für jeden handelsüblichen Positionierungsstift zu verwechseln.
Technischer Herstellerhinweis: www.carrlane.com.
FAQ
Wurde dieser Positionierstift tatsächlich an einen Kunden geliefert?
Nein. Das repräsentative Beispiel beschreibt einen vorgeschlagenen Fertigungsablauf mit illustrativen Bildern. Es enthält keine tatsächliche Kundenlieferung, kein gefertigtes Muster und keine gemessenen Ergebnisse. Ein realer Auftrag benötigt eigene freigegebene Dokumente, Material- und Produktionsnachweise sowie einen tatsächlichen Prüfbericht des fertiggestellten Bauteils.
Enthält das Beispiel gemessene Wiederholgenauigkeit?
Nein. Hier gibt es keinen kompletten Vorrichtungstest oder kein gemessenes Positionierungsergebnis. Bauteilabmessungen und eine günstige Eintrittsbeobachtung begründen weder Wiederholgenauigkeit noch Verschleiß, Belastung oder Retention. Das tatsächliche Positionierschema und die Betriebsbedingungen bedürfen einer gesonderten, definierten Bewertung und Nachweisführung.
Wie ist der freigestellte Kopf ausgerichtet?
Die tatsächliche Baugruppe muss die Installationsmethode und etwaige Ausrichtungskontrollen definieren. Ein einfacher Montagestiel allein reicht nicht aus. Der Lieferant sollte fehlende Anforderungen klären und nicht ohne Genehmigung einen nicht gezeigten Passfeder, eine nicht gezeigte Schraube, eine Markierung oder ein Verriegelungsmerkmal hinzufügen.
Kann das Freifläche so poliert werden, dass es zu einem Muster passt?
Nicht als undokumentierter Ersatz für freigegebene Geometrie. Für nützliche Kontakte, Freiräume und Übergänge gelten unterschiedliche Anforderungen. Änderungen erfordern eine Genehmigung, überarbeitete Dokumente und entsprechende Inspektionen, anstatt einen handpolierten Probestift als Referenz für die spätere Herstellung zu verwenden.
Ersetzt das vorgeschlagene 316L gehärtete Katalogstifte?
Eine solche Austauschbarkeit oder Übertragung von Werkstoffeigenschaften wird nicht behauptet. Werkstoff, Endgeometrie, Härte- oder Verschleißanforderungen und Montageschema müssen für die tatsächliche Anwendung definiert werden. Ein ähnliches Aussehen erlaubt weder den Austausch noch eine Aussage über die Leistung eines anderen Produkts.
Was sollte eine andere Bestellung überprüfen?
Überprüfen Sie Passmerkmale, andere Positionsgeber, Unterstützung, Kontaktrichtungen, Geometrie der Freiflächen, Kopfausrichtung, Montage und Halterung, Material und Endbehandlung. Genehmigte Änderungen müssen in kontrollierte Revisionen eingehen und dürfen nicht in einem angepassten Muster verbleiben oder Leistungsansprüche, die von einer anderen Vorrichtung kopiert wurden.
tanghangyun@oemach.com