Umfang des repräsentativen Beispiels
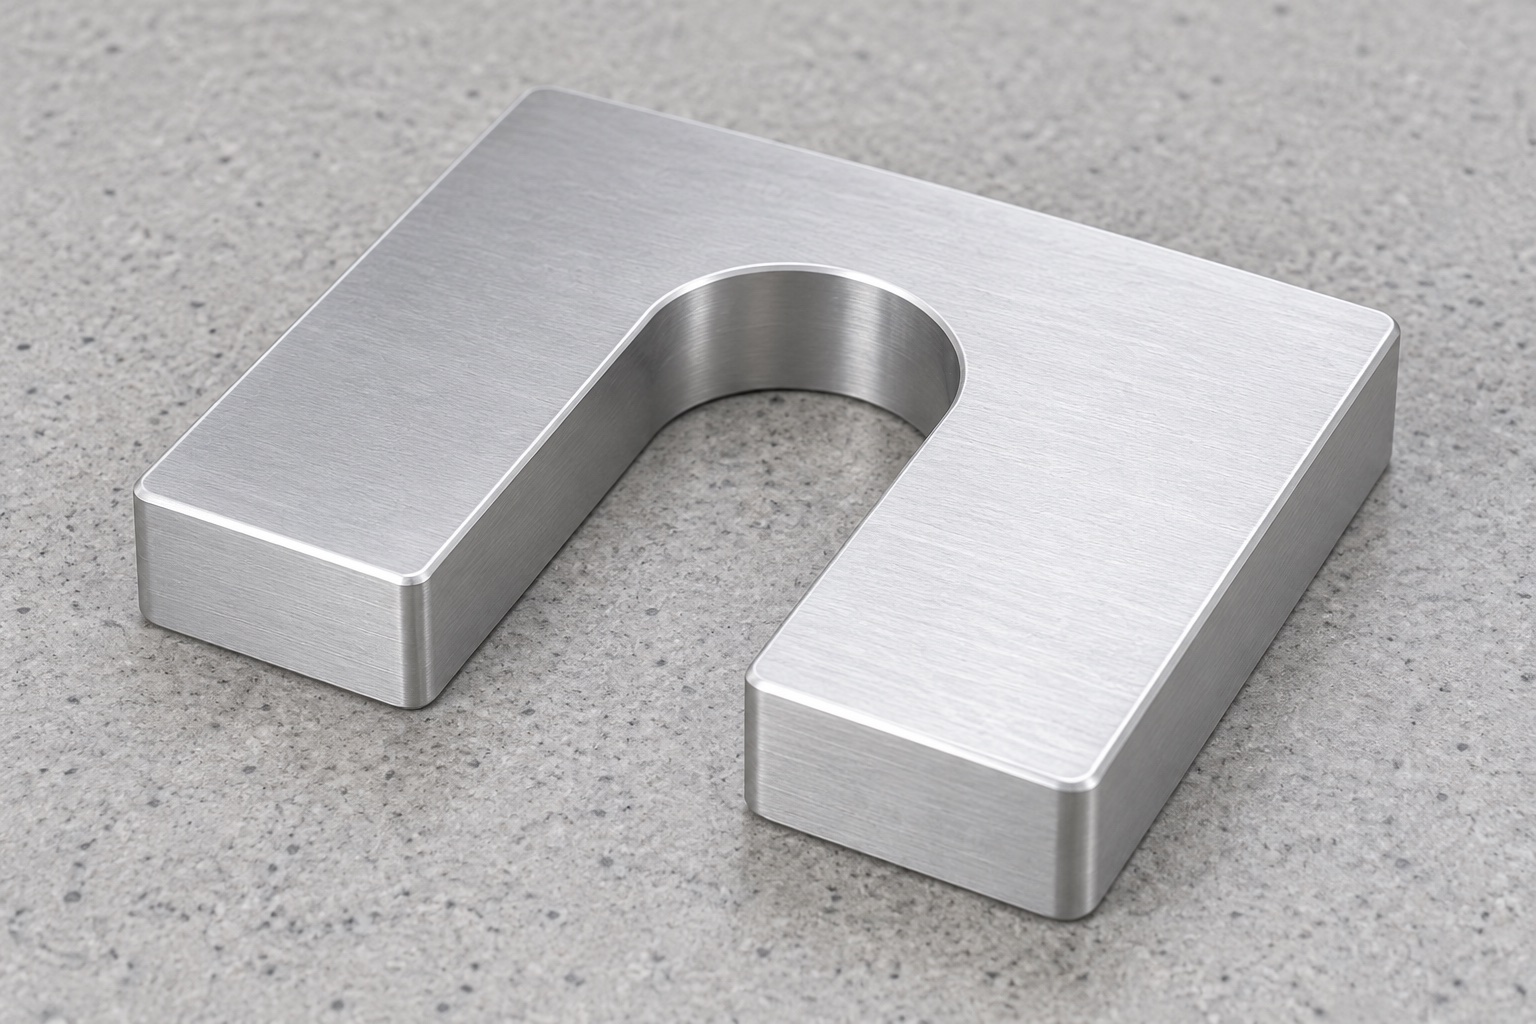
Dieses repräsentative Beispiel beschreibt einen vorgeschlagenen CNC-Fertigungsablauf für eine einteilige Hufeisen-Distanzplatte aus Aluminium 6061 mit rechteckiger Außenkontur, tiefem offenem U-Schlitz, parallelen Wänden, rundem Schlitzgrund und gegenüberliegenden ebenen Kontaktflächen. Es handelt sich um eine geräteseitige Komponente eines medizinischen Laborinstruments, nicht um eine vollständig qualifizierte Anwendung. Die Bilder sind illustrativ. Eine tatsächliche Lieferung an einen Kunden, ein gefertigtes Muster und Messaufzeichnungen liegen diesem Beispiel nicht zugrunde. Erreichte Toleranzen, Wiederholgenauigkeit, Belastbarkeit, Haltewirkung, Verschleißlebensdauer, sterile Lieferung, medizinische Zertifizierung und validierte Gerätesicherheit werden nicht als erzielte Ergebnisse dargestellt. Ein realer Auftrag benötigt eigene freigegebene Unterlagen, Werkstoffnachweise, Produktionsaufzeichnungen und eine Prüfung am tatsächlich fertiggestellten Bauteil. Die Qualifizierung der vollständigen Baugruppe bleibt eine gesondert zu definierende Aufgabe.
Tatsächlichen Montagestapel prüfen
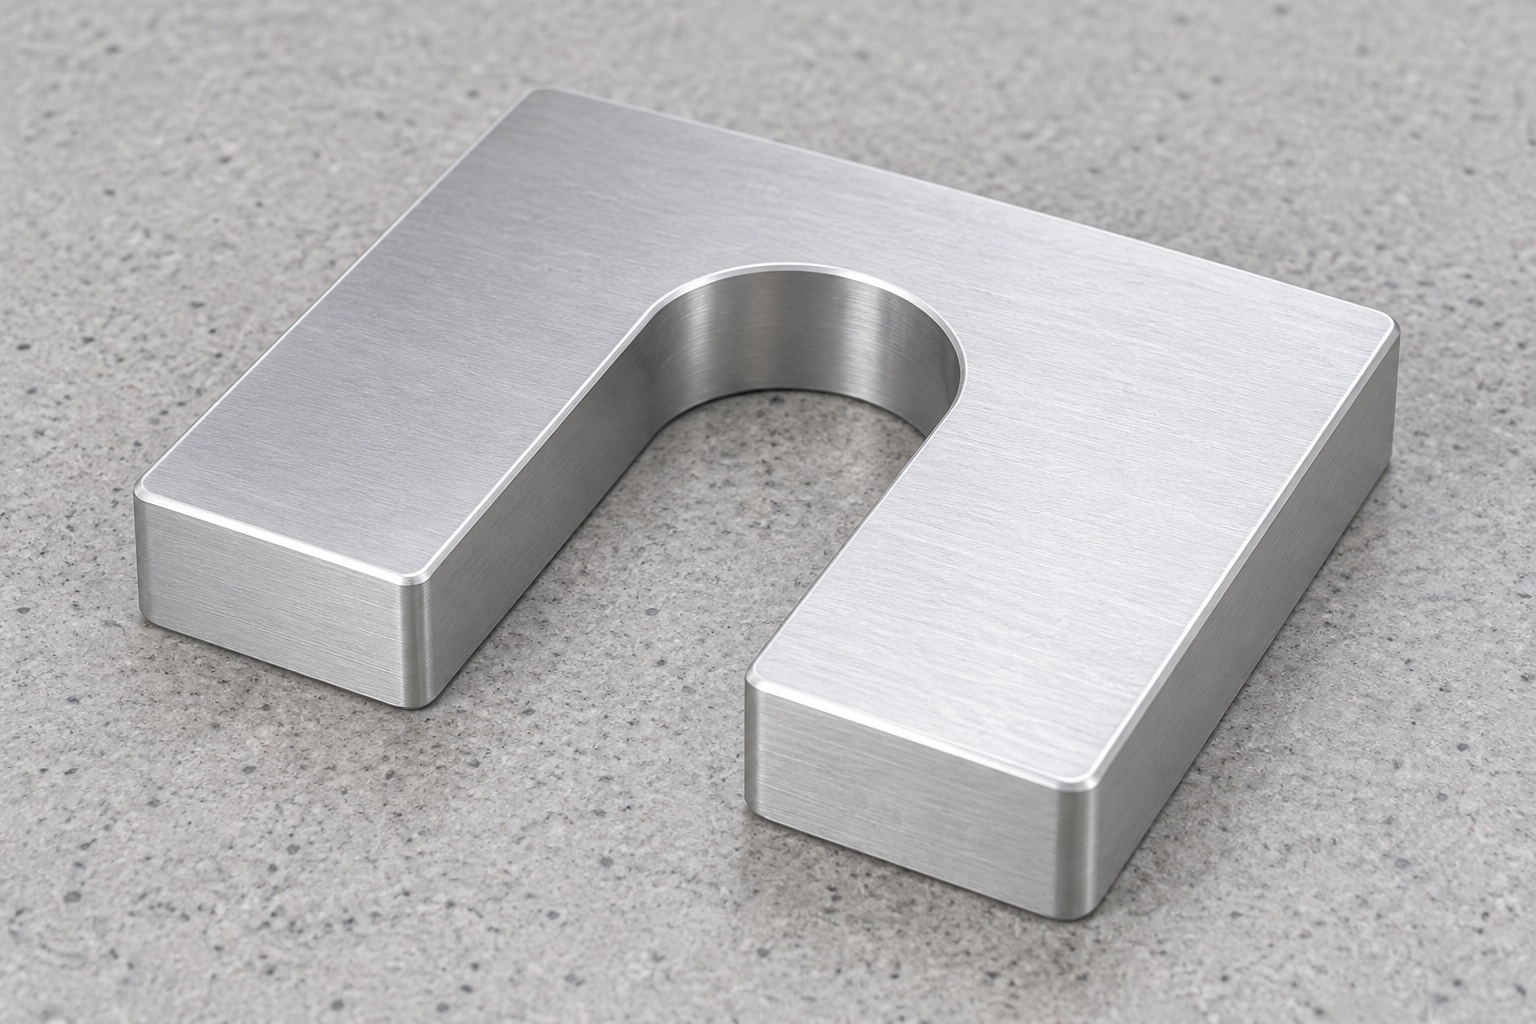
Der vorgeschlagene Auftrag würde mit dem freigegebenen Plattenmodell und der Zeichnung, den beiden Passflächen, dem tatsächlichen Schaft, den Halteteilen und der Installationsrevision beginnen. Nützliche Kontakte und der gesamte Einführungspfad würden identifiziert und nicht aus einem Foto oder einem nominalen Abstand abgeleitet. Fehlende Geometrien würde der Lieferant vor der Bearbeitung klären. Das Ausrüstungsteam würde die Haltefunktion und erlaubte Serviceaktionen separat definieren. Eine Ähnlichkeit mit einem Katalogabstandshalter würde die Bewertung einer anderen Komponente nicht übertragen. Der Fertigungsumfang würde zwischen Maßabnahme, optionaler Montage und Anwendungsqualifizierung unterscheiden, sodass ein offener Schlitz nicht stillschweigend als Verriegelungsmechanismus behandelt wird.
6061-Werkstoffnachweise erhalten
Materialaufzeichnungen würden den akzeptierten 6061-Zustand, die Lagerform, das Los und die gekaufte Endverarbeitung identifizieren. Die Rohlingszugabe würde sich eher an der geplanten Halterung und Endbearbeitung als an einer universellen Materialdicke orientieren. Die Rückverfolgbarkeit blieb bei der Komponente bestehen, wenn der U-Schlitz geöffnet und die Platte neu ausgerichtet wurde. Ein silbernes Aussehen rechtfertigt keine andere Legierung oder eine nicht genehmigte Behandlung. Der Bestandsnachweis würde das gelieferte Material innerhalb seines Geltungsbereichs identifizieren und nicht die Belastbarkeit, Sauberkeit oder den Sterilstatus beweisen. Jede anwendungsspezifische Oberflächen- oder Umgebungsanforderung erfordert eine eigene vereinbarte Definition und einen Abnahmenachweis aus einem tatsächlichen Fertigungsauftrag.
Flächenbezüge herstellen
Erste Operationen würden geeignete Referenzen für die gegenüberliegenden Flächen und das anschließende Öffnungsprofil schaffen. Das Halten von Kontakten würde Nutzflächen schützen und die verbleibenden offenen Abschnitte berücksichtigen. Der Lieferant würde die Späne vor der Neuausrichtung entfernen und die Annahme der Platte nur deshalb vermeiden, weil sie durch die Aufspannkraft flach erscheint. Allgemeine Anleitungen zur Werkstückaufspannung wären Hintergrundinformationen und kein validiertes Vorrichtungsrezept. Der Zustand der Endkontrolle wird vor der Herstellung vereinbart. Eine rohe Spannkante oder eine praktische Standardoberfläche würden nicht stillschweigend die bewährten Funktionsreferenzen ersetzen, die Dicke, Schlitz und nützliche Kontakte im eigentlichen Servicemodulstapel miteinander verbinden.
Offenen U-Schlitz bearbeiten
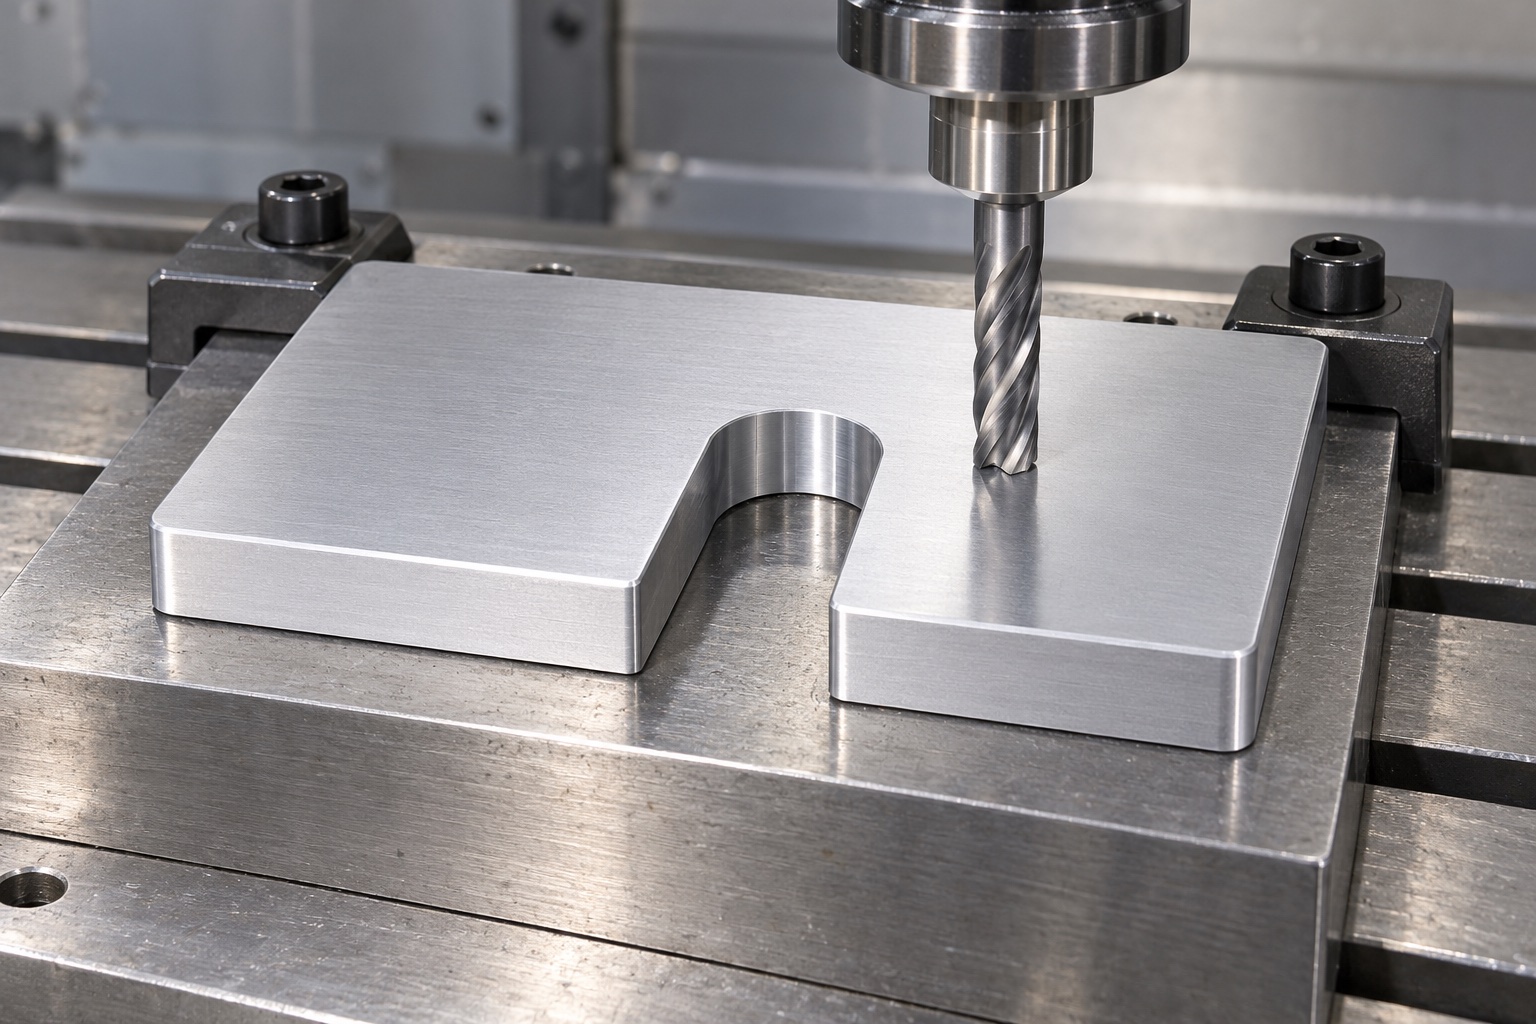
Schlitzbreite, Position, Tiefe innerhalb des Plattenumrisses, parallele Seiten und abgerundete Wurzel würden der freigegebenen Geometrie folgen. Der Schlitz würde durch die Dicke verlaufen und sich an der angegebenen Kante öffnen. Der Lieferant würde vor der Fertigstellung den Zugang zum Werkzeug und die verbleibenden Arm- und Brückenabschnitte überprüfen. Es würde weder die Öffnung erweitern noch eine Seite verkürzen, nur um einen unbekannten Montageschaft durchzulassen. Modell- und Zeichnungskonflikte würden vor dem endgültigen Schnitt gelöst. Autorisierte Änderungen würden in kontrollierte Dokumente eingehen, wobei die Unterscheidung zwischen einem spezifischen Montagekonzept und einem angenommenen universellen Einfügungs- oder Wartungsverfahren gewahrt bleibt.
Axiale Kontaktdefinition erhalten
Nützliche Ober- und Unterseiten, endgültige Dicke und erforderliche Beziehungen würden dem genehmigten Stapel folgen. Zulässige Kantenbrüche und berührungslose Bereiche würden von Sitzbereichen unterschieden. Zugekaufte Behandlungen, die diese Merkmale beeinträchtigen, würden in die entsprechenden Endkontrollen einbezogen. Der Lieferant würde einen Arm nicht lokal verdünnen, um ihn an eine Probe anzupassen, oder eine informelle Unterlegschicht einführen. Ein solcher Vorschlag würde eine Genehmigung und überarbeitete Inspektionsanforderungen erfordern. Die Komponentenkonformität würde keine Vorspannung, Steifigkeit, Halterung oder sichere Entfernung des kompletten Moduls, des Schafts, der Stütze und der Hardware-Anordnung, die vom Ausrüstungsteam verwendet werden, gewährleisten.
Schlitzgrund und Armenden bearbeiten
Der Lieferant würde Einläufe, Schlitzgrund, Armenden und Außenecken auf anhaftendes Material und unerwünschte scharfe Kanten prüfen. Freigegebene Kantenanforderungen würden die Nutzkontakte und den definierten Einführweg erhalten. Polieren dürfte keine falsch positionierte Öffnung verdecken oder eine Geometrieentscheidung ersetzen. Reinigung und Endbearbeitung würden dem bestellten Umfang folgen. Glattes Aluminium belegt weder gemessene Partikelwerte noch antimikrobielle Wirkung, validierte Reinigung oder sterile Lieferung. Werkstoffcharge, Revision und genehmigte Änderungen würden dem tatsächlich fertigen Bauteil vor Maßprüfung und mechanischer Schutzverpackung zugeordnet bleiben. Auch ein optisch einwandfreier Zustand wäre kein Ersatz für die vereinbarten Prüfungen und die getrennte Bewertung der Anwendung.
Geometrische Beziehungen prüfen
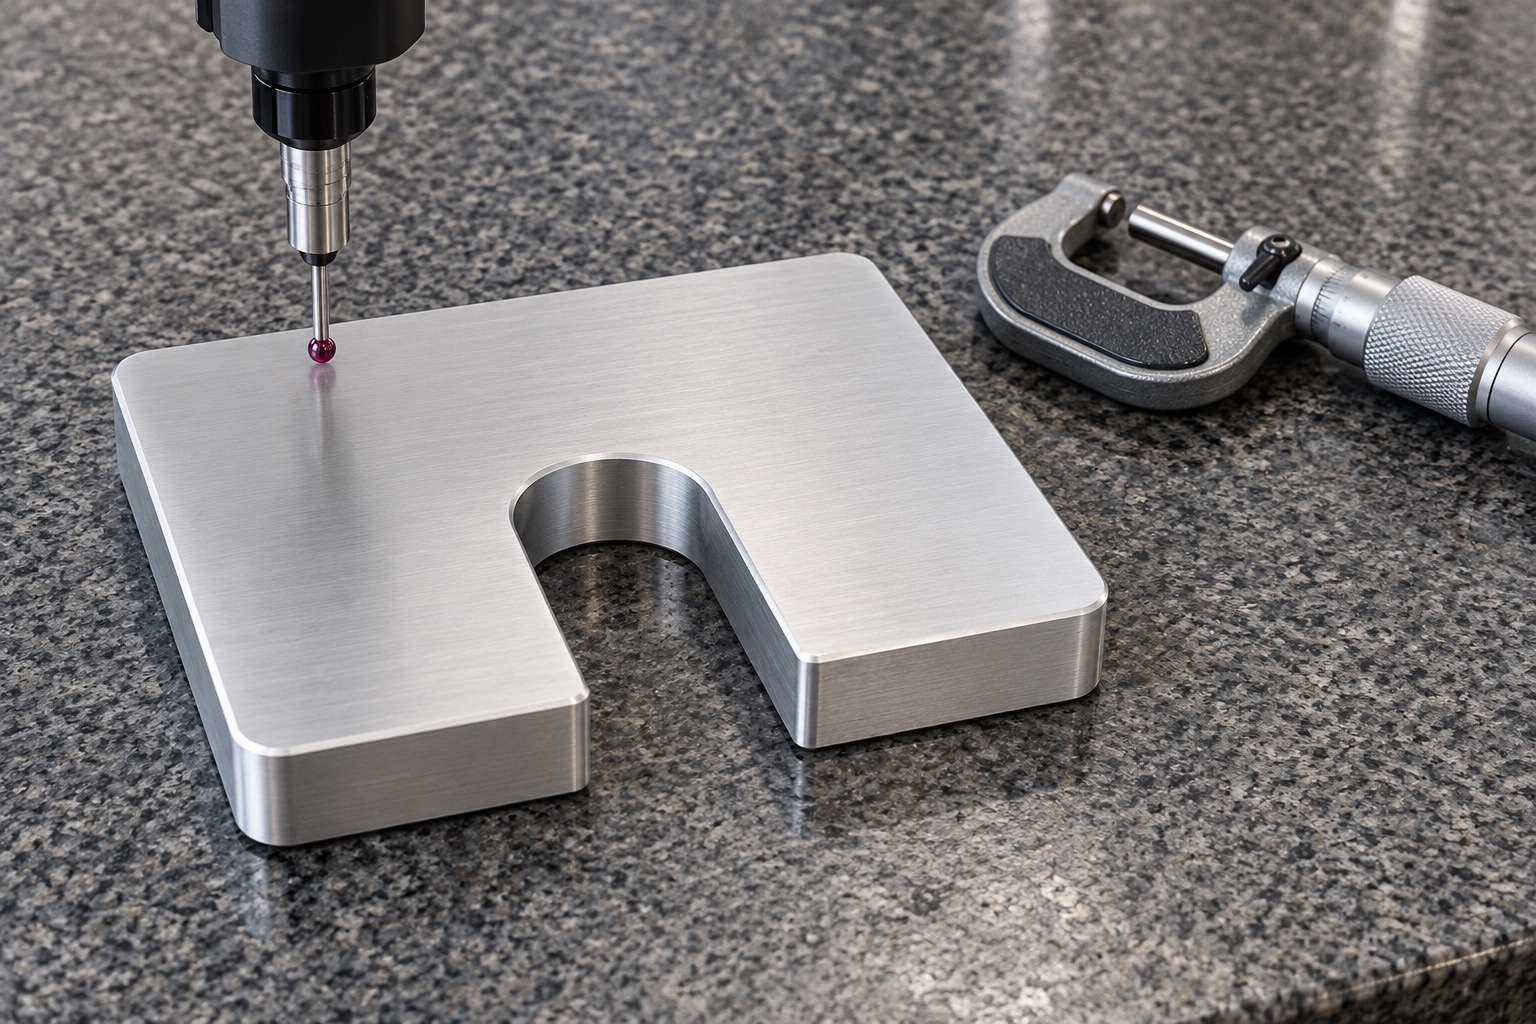
Der vorgeschlagene Plan würde Methoden für Dicke, nutzbare Flächen, Schlitzprofil und -position, Außengeometrie und erforderliche Beziehungen festlegen. Auflagen, Messzugang und Referenzermittlung wären explizit. Außenmessungen allein würden nicht jedes kontrollierte Merkmal verifizieren. Unzugängliche Regionen würden vor der Akzeptanz angegangen. Ein CMM- oder Mikrometerbild würde eine mögliche Methode veranschaulichen, nicht eine erreichte Toleranz. Tatsächliche Beobachtungen zu einem realen Projekt würden sich auf die fertige Platte nach relevanter Bearbeitung und eingekauften Prozessen beziehen und nicht auf ein stark eingeschränktes Teil oder ein nicht identifiziertes Baugruppenmuster, das als Ersatz für die Maßzeichnung verwendet wird.
Erstmusterunterlagen ohne erfundene Werte
Der vorgeschlagene Bericht würde die Zeichnungsrevision, die Materialcharge, nummerierte Merkmale, Methoden und den Endzustand angeben. Es werden keine numerischen Werte angegeben, da in diesem repräsentativen Beispiel keine hergestellte Probe oder tatsächliche Messaufzeichnung vorhanden ist. Eine echte Bestellung würde Unstimmigkeiten und genehmigte Änderungen transparent festhalten. Ein konformer Maßbericht würde die Belastbarkeit, Retention, Vorspannungsstabilität oder Sicherheit medizinischer Geräte des Moduls nicht ermitteln. Komponentenprüfung, optionale Passungsbeobachtungen und vollständige Anwendungsqualifizierung bleiben separate Leistungen. Der Workflow erhebt daher keinen Anspruch auf eine Kundenakzeptanz, ein erfolgreiches Produktionsergebnis oder eine nicht tatsächlich nachgewiesene Leistungsverbesserung.
Optionale Montagebeobachtung begrenzen
Ein vereinbarter Versuch könnte den seitlichen Zugang, den Sitz, den Schaftabstand und den Zugang anhand identifizierter Platten-, Modul-, Stütz- und Hardware-Revisionen untersuchen. Die tatsächliche Installationsmethode und alle genehmigten Haltekomponenten würden aufgezeichnet. Unerwartetes Wackeln oder Interferenzen werden überprüft, bevor die Platte oder die Gegenstücke modifiziert werden. Eine erfolgreiche manuelle Montage würde das Vibrationsverhalten, die Belastung, die Vorspannung oder das Entfernen unter Betriebsbedingungen nicht beurteilen. Probestücke würden sich von der akzeptierten Produktion unterscheiden. Genehmigte Änderungen würden in überarbeitete Dokumente eingehen, anstatt dass ein handgefeilter Schlitz zur informellen Referenz für andere Montageschäfte, Stapelhöhen oder Servicevereinbarungen für medizinische Geräte wird.
Verpackung ohne Verformung
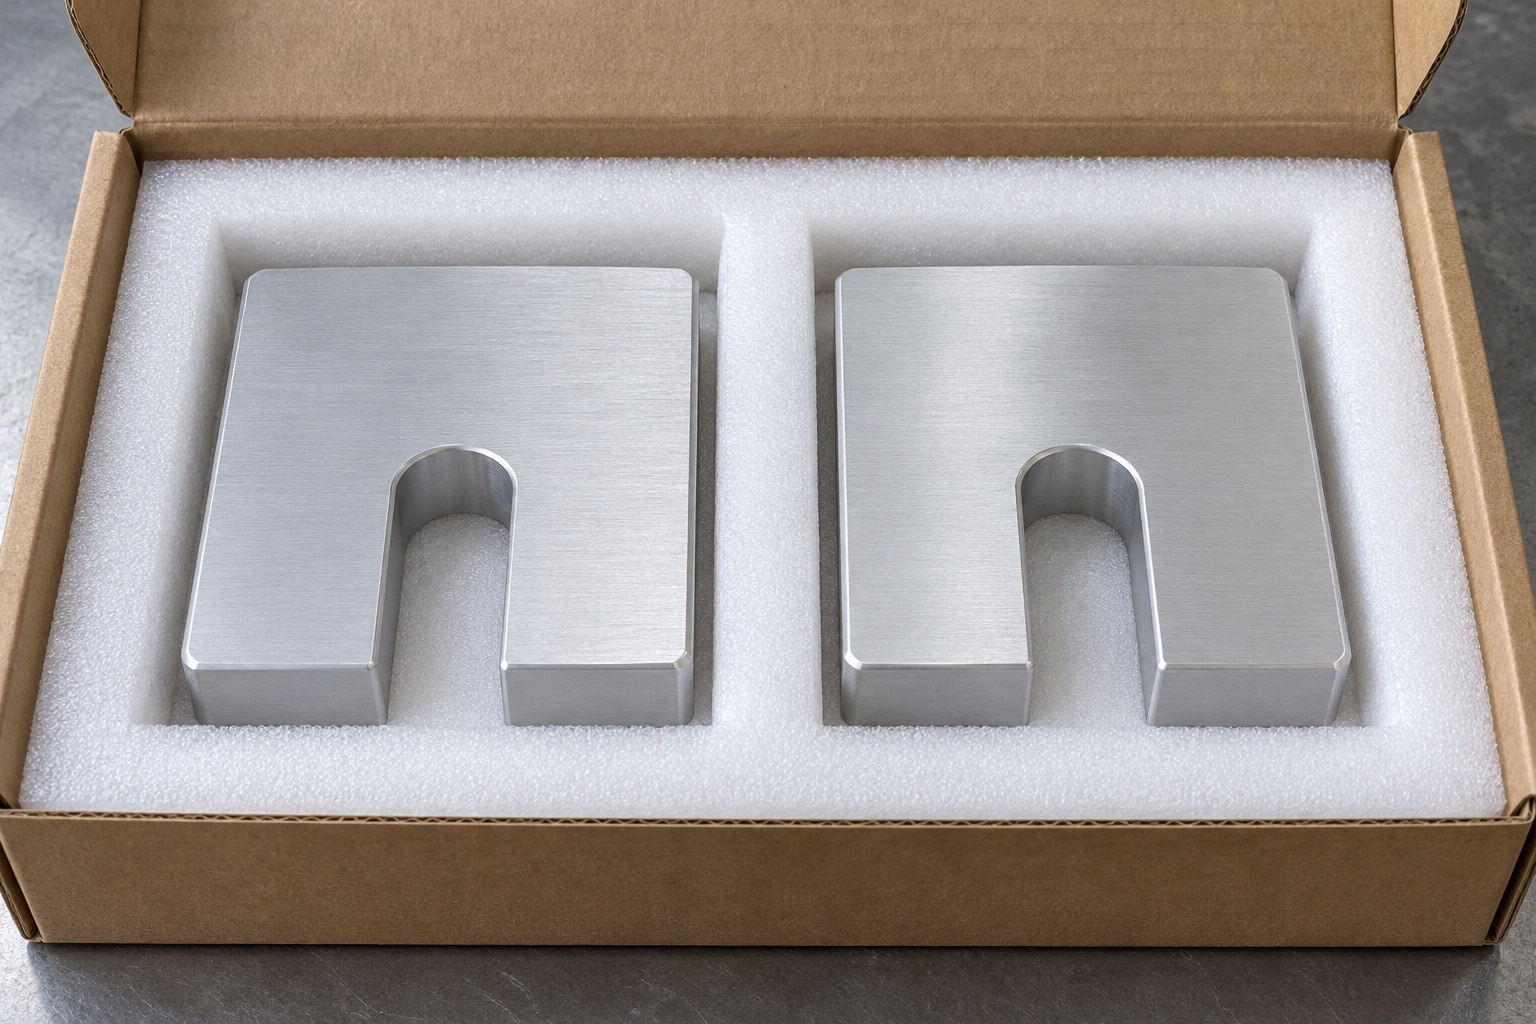
Fertige Platten würden in ausreichend große Stützen getrennt, die Kontaktflächen, Schlitzkanten und Armenden schützen. Durch geeignete Sicherung würde verhindert werden, dass sich das U-Profil verbiegt oder lose Befestigungselemente auf akzeptierte Oberflächen gedrückt werden. Ein mechanischer Transportschutz würde keine sterile Lieferung bedeuten. Chargen-, Revisions-, Endbehandlungs- und Inspektionsstatus würden der Sendung beiliegen. Durch Eingangskontrollen würden ähnliche Platten mit geänderter Dicke, geändertem Wurzelradius oder geänderter Schlitzbreite vor dem Einbau unterschieden. Durch diese Maßnahmen würde die Identität der akzeptierten Komponente gewahrt, während die Halte-, Umwelt- und Wartungsqualifikation des tatsächlich zusammengebauten medizinischen Labormoduls einer separat definierten Anwendungsbewertung überlassen würde.
Freigegebene Produktionsbasis erhalten
Das Produktionspaket würde freigegebene Geometrie, Passflächen, Schaft- und Halteanordnung, Einführweg, nützliche Kontaktbereiche, Materialnachweise, Endverarbeitung, Inspektionsmethoden und Verpackungsumfang beibehalten. Genehmigte Prototypenanpassungen würden vor der erneuten Herstellung zu überarbeiteten Dokumenten. Eine geänderte Stütze, ein geänderter Schaft, ein geändertes Modul oder eine geänderte Behandlung würde eine Überprüfung auslösen, selbst wenn der äußere Umriss ähnlich aussah. Dieser repräsentative Arbeitsablauf skizziert ein nachverfolgbares kundenspezifisches CNC-Projekt, ohne die Kundenhistorie, erreichte Toleranzen oder Retentionswerte zu erfinden und ohne eine maßlich angepasste Distanzplatte mit einem qualifizierten kompletten Verriegelungs-, Stütz- oder Service-Entfernungssystem für medizinische Geräte zu verwechseln.
Technischer Herstellerhinweis: www.carrlane.com.
FAQ
Wurde dieser Distanzplatte tatsächlich an einen Kunden geliefert?
Nein. Das repräsentative Beispiel beschreibt einen vorgeschlagenen Fertigungsablauf mit illustrativen Bildern. Es enthält keine tatsächliche Kundenlieferung, kein gefertigtes Muster und keine gemessenen Ergebnisse. Ein realer Auftrag benötigt eigene freigegebene Dokumente, Material- und Produktionsnachweise sowie einen tatsächlichen Prüfbericht des fertiggestellten Bauteils.
Ist die Retention in der Platte selbst enthalten?
Es ist keine unabhängige Sperrfunktion definiert. Der tatsächliche Montagestapel muss seine Haltemethode angeben. Der offene U-Schlitz ist eine Geometrie und kein nachgewiesenes Ergebnis der Verriegelung oder Vibrationsfestigkeit. Relevante Anwendungsvoraussetzungen und Nachweise werden gesondert vereinbart.
Enthält das Beispiel gemessene Last- oder Vorspannungsergebnisse?
Nein. Es sind keine hergestellten Muster oder Montagetestprotokolle verfügbar. Eine maßliche Akzeptanz und eine günstige manuelle Montage würden weder Tragfähigkeit, Steifigkeit, Vorspannungsstabilität noch eine sichere Entfernung der gesamten tatsächlichen Montageanordnung im Betrieb gewährleisten.
Kann ein Lieferant die Dicke vor Ort entsprechend reduzieren?
Nur durch eine autorisierte Änderung, die sich in kontrollierten Dokumenten widerspiegelt. Nutzkontakte, Dicke und Endbearbeitung sind Bestandteil des freigegebenen Stapels. Eine informelle lokale Anpassung sollte die Zeichnung nicht ersetzen oder zu einer versteckten Referenz für die spätere Produktion werden.
Beweisen die Prüfbilder eine Toleranz?
Nein. Sie veranschaulichen mögliche Prüfwerkzeuge und -anordnungen. Für einen echten Bericht sind identifizierte Merkmale, Methoden, Referenzen und Beobachtungen des tatsächlich fertigen Bauteils erforderlich. Ein Bild ist kein gemessener Beweis für die Maßhaltigkeit oder die vollständige Anwendungseignung.
Was würde eine Nachbestellungsbewertung bedeuten?
Überprüfen Sie Modul- und Auflagenrevisionen, Schaft, Retentionshardware, Einführweg, Dicke, Kontaktflächen, Material und Behandlung. Genehmigte Änderungen müssen in die Produktionsbasislinie aufgenommen werden und dürfen nicht in einem manuell geänderten Muster oder einem übertragenen Leistungsanspruch einer anderen Geräteinstallation verbleiben.
tanghangyun@oemach.com