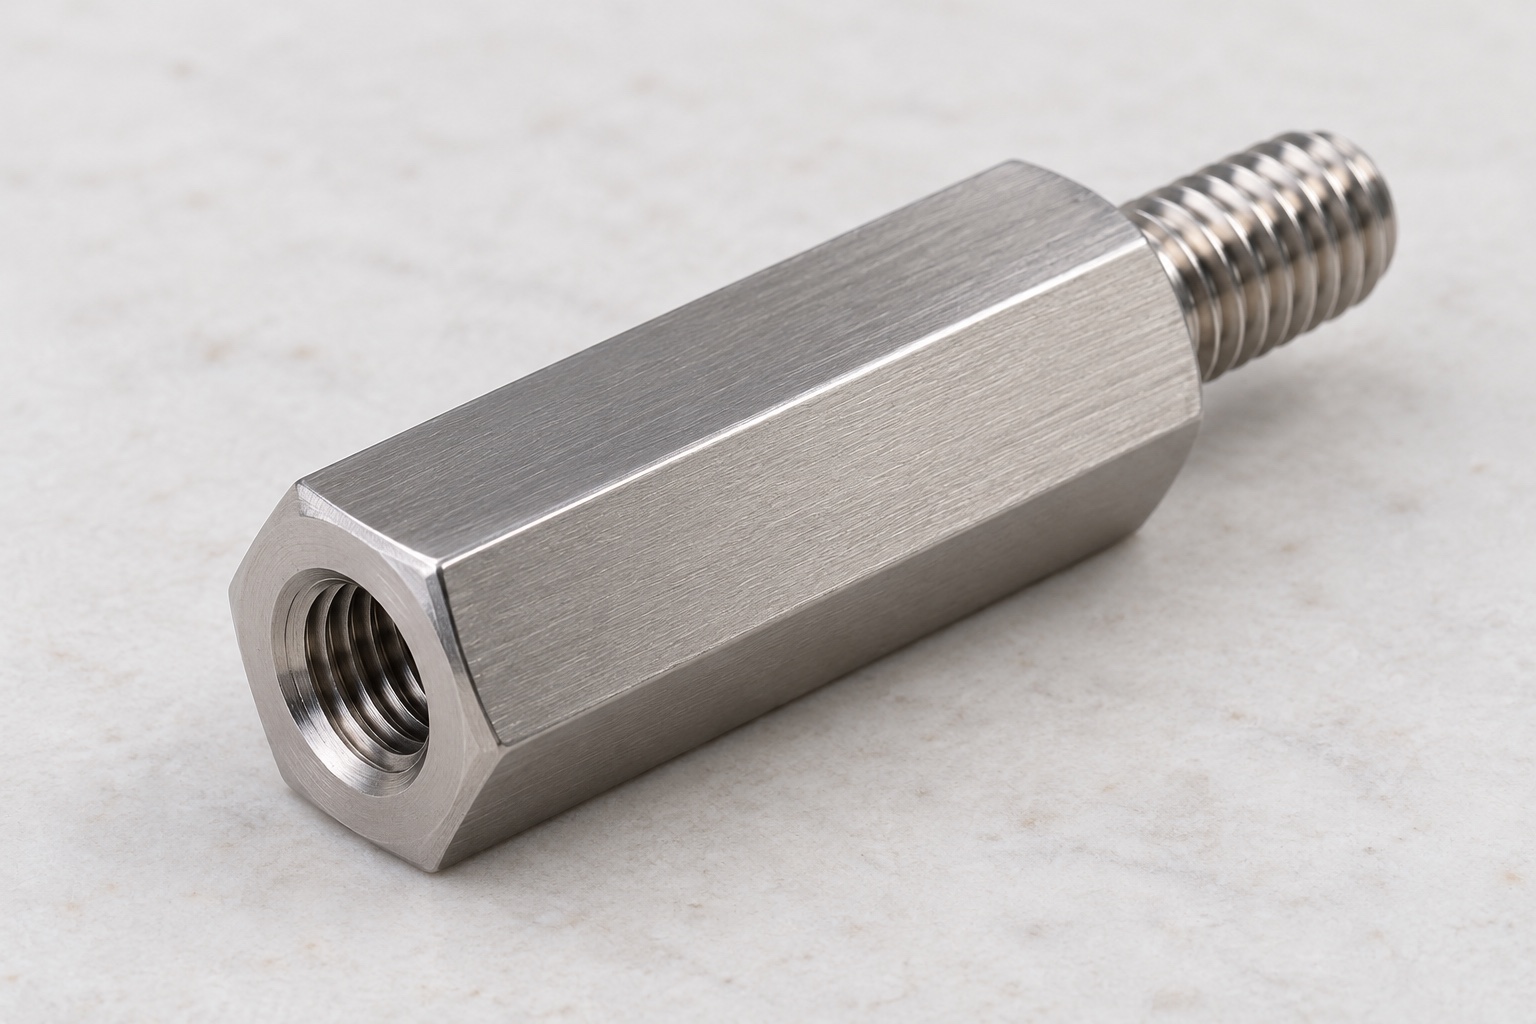
Repräsentativer vorgeschlagener Abstandshalter
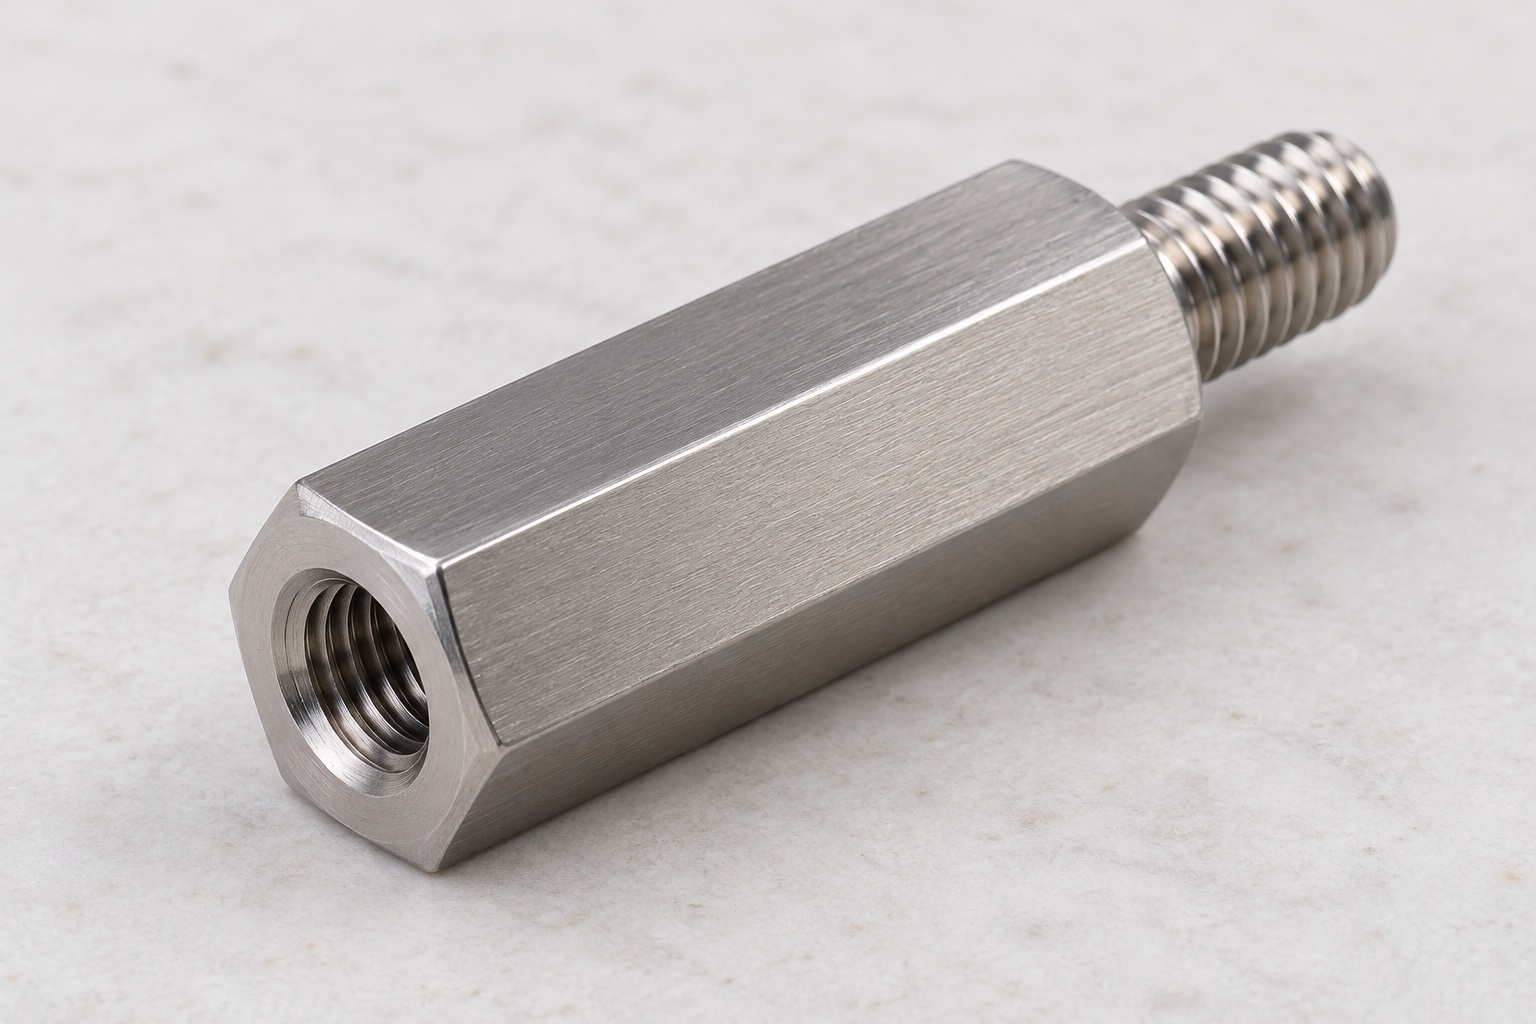
Dieses Beispiel beschreibt einen vorgeschlagenen einteiligen 316L-Sechskant-Abstandshalter für eine geräteseitige Baugruppe eines medizinischen Instruments. Er hat einen Sitzkörper, einen kleineren Außengewindezapfen und gegenüberliegend ein koaxiales Sackinnengewinde. Gewinde und Maße würden freigegebenen Unterlagen folgen. Es handelt sich um einen repräsentativen CNC-Fertigungsablauf, nicht um eine Kundenlieferung oder eine gemessene Verbindung. Erreichte Toleranzen, Klemmkraft, Losdrehsicherheit, Ermüdung, elektrische Isolation, Schutzpotentialausgleich, Sterilstatus, medizinische Zertifizierung oder validierte Gerätesicherheit werden nicht als tatsächliche Ergebnisse beansprucht.
Aufgebauten Sitzverbund definieren
Der vorgeschlagene Auftrag beginnt mit einem kontrollierten Modell und einer Zeichnung, den Gegenstücken, den Schraubenbezeichnungen, dem Sitzstapel und den Prüfanforderungen. Die Prüfung umfasst die Bestimmung der Körperlänge, des Bolzenüberstands, der Gesamtlänge und der nutzbaren Innengewindetiefe. Fehlende Kontakte oder unklare Gewindedefinitionen werden vor der Kostenkalkulation und Fertigung geklärt. Eine lose Schraube definiert nicht alle Anforderungen. Die Bearbeitung und Prüfung des Bauteils erfolgen getrennt von optionalen Sitzdemonstrationen und der unabhängigen Qualifizierung der Verbindung, der elektrischen Anlage oder des gesamten Geräts, die dem zuständigen Team für die tatsächliche Montage und die vorgesehene Einsatzumgebung zugewiesen wird.
Vorgeschriebenen 316L-Zustand erhalten
Die Materialdokumentation enthält Angaben zu Güteklasse, Zustand, Rohmaterialform und Nachweisen. Zuschnitte bleiben während der Bearbeitung, Endverarbeitung und des Versands der Charge zugeordnet. Ein Katalogprodukt aus Edelstahl 303 dient lediglich der Kategorisierung und berechtigt nicht zum Austausch oder zur Feststellung identischer Eigenschaften. Der Lieferant prüft die Toleranzen und die Ansprechpartner für die Lagerhaltung, bevor er die Vorgehensweise festlegt. Jeder Austausch bedarf der Genehmigung. Die Materialdokumentation dient der Identifizierung der Komponente und belegt nicht die Korrosionsbeständigkeit in einem bestimmten Reiniger, die Festigkeit der Verbindung, das elektrische Verhalten oder die medizinische Zertifizierung für jede installierte Anordnung mit einem ähnlichen Sechskantabscheider.
Körper und Gewindeenden zuordnen
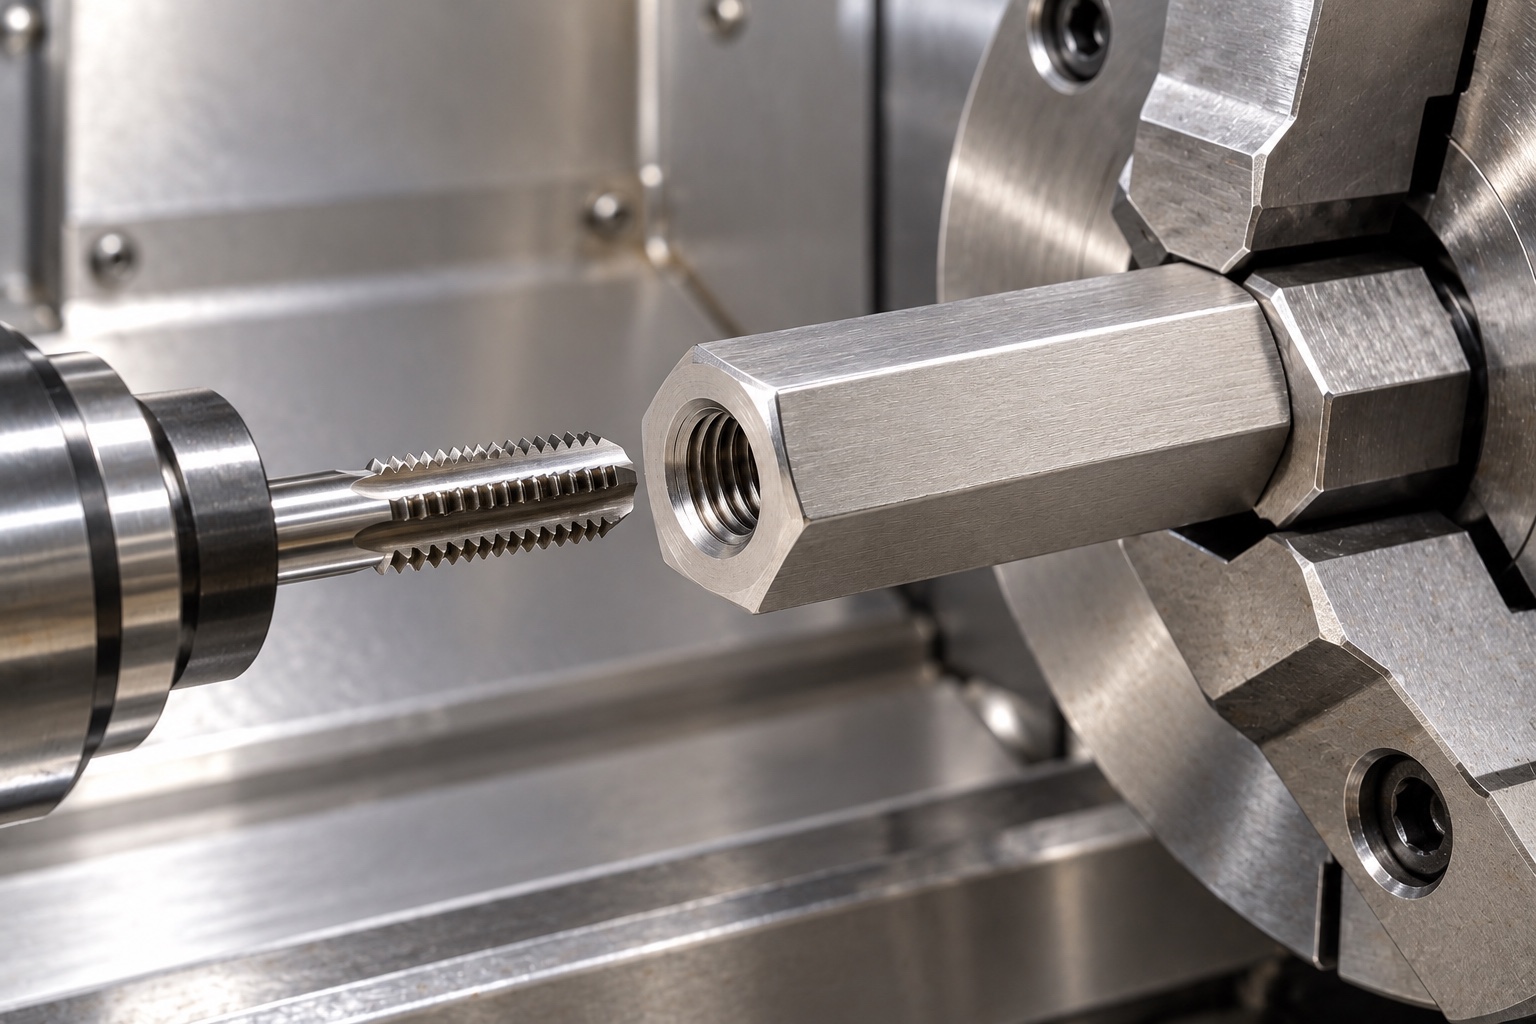
Der Fertigungsweg erhält die Passung zwischen Auflageflächen, Gehäuse und koaxialen Elementen durch Drehen, Bohren, Gewindeschneiden und alle Bearbeitungen der Flächen. Geeignetes Sechskantmaterial oder bearbeitete Flächen werden gezielt ausgewählt. Die Spannvorrichtung schützt die vorgesehenen Oberflächen und stützt sich nicht auf das Einspannen eines fertigen Gewindes. Späne an den Positionierungskontakten werden vor dem Weitertransport kontrolliert. Zwischenprüfungen können den Fertigungsweg unterstützen, die Endabnahme bezieht sich jedoch auf das fertige Bauteil im vereinbarten Zustand und nicht darauf, dass separat akzeptable Enden die vollständige Passung und die axialen Beziehungen gewährleisten.
Vorspringendes Außengewinde bearbeiten
Der Außengewindezapfen würde den freigegebenen Angaben zu Gewindeart, Überstand, Auslauf und Schulter folgen. Werkzeugzugang und erlaubte Übergänge wären vor Produktion zu prüfen. Der Lieferant würde den Zapfen nicht einfach kürzen, bis sich ein unbekannter Plattenaufbau festziehen ließe. Freigegebene Änderungen würden in kontrollierte Fertigungs- und Prüfunterlagen eingehen. Der Zapfen bliebe ein definiertes Befestigungsmerkmal, kein Nachweis einer geprüften Klemmkraft oder Ermüdung. Seine Konformität wäre zusammen mit Sitzkörper und Innengewinde zu beurteilen, nicht als alleiniger Beleg für die vollständige Geräteschnittstelle.
Blindes Innengewinde eindeutig definieren
Bohren und Innengewindeherstellung würden der freigegebenen nutzbaren Tiefe, den Gewindeanforderungen und erlaubten unvollständigen Bereichen folgen. Schraubenüberstand und Freiraum wären anhand kontrollierter Unterlagen zu prüfen, ohne allgemeine Eingriffswerte zu erfinden. Der Lieferant würde weder das Loch vertiefen noch einen Sitz abtragen, nur damit eine Versuchsschraube bündig erscheint. Widersprüche wären vor der Fertigung zu klären. Änderungen blieben rückverfolgbar, damit Folgeaufträge nicht von einer bestimmten Schraubenprobe, geänderter Plattendicke oder einer undokumentierten Anpassung abhingen, die vorzeitiges Aufsetzen statt korrekter Sitzkontakte verdeckt.
Sitze beim Nachbearbeiten und Reinigen schützen
Bei der Bearbeitung werden Gewindeanfänge, -ausläufe, Sacklocheintritte, Sechskantkanten und Sitzschultern auf anhaftendes Material oder unerwünschte scharfe Kanten geprüft. Durch das Entfernen von Material wird das Gewinde und die Kontaktgeometrie erhalten. Reinigung und jegliche zugelassene Passivierung oder sonstige Behandlung erfolgen gemäß dem Kaufumfang, einschließlich entsprechender Endzustandsprüfungen. Eine glänzende Oberfläche gewährleistet weder die gemessene Korrosionsbeständigkeit noch eine sterile Versorgung oder eine qualifizierte Verriegelungsfunktion. Rückstände im Inneren des Innengewindes werden entfernt, ohne beschädigte Gewinde zu verdecken oder unkontrollierte Substanzen einzubringen, bevor die Maßprüfung und der geschützte Versand erfolgen.
Jedem Merkmal eine Methode zuordnen
Der vorgeschlagene Prüfplan erfasst separat die Gewindekonformität, die nutzbare Innentiefe, den Bolzenüberstand, die Schaftlänge und die vorgegebenen Bezugsverhältnisse. Zugang zur Messlehre, deren Unterstützung und die Endbehandlung werden dokumentiert. Eine geeignete Gewindelehre oder die manuelle Montage erfüllen nicht alle Anforderungen. Unklare Maße werden vor der Produktion geklärt, anstatt sie durch ein passendes Schraubenmuster zu ersetzen. Der Bericht beschreibt, was mit jeder Methode geprüft wurde, sodass die Bauteilabnahme nicht automatisch eine gemessene Klemmkraft, eine vollständige Verbindungsqualifizierung oder die Genehmigung einer anderen, nur scheinbar ähnlichen Schaftlänge und Schraubenkombination impliziert.
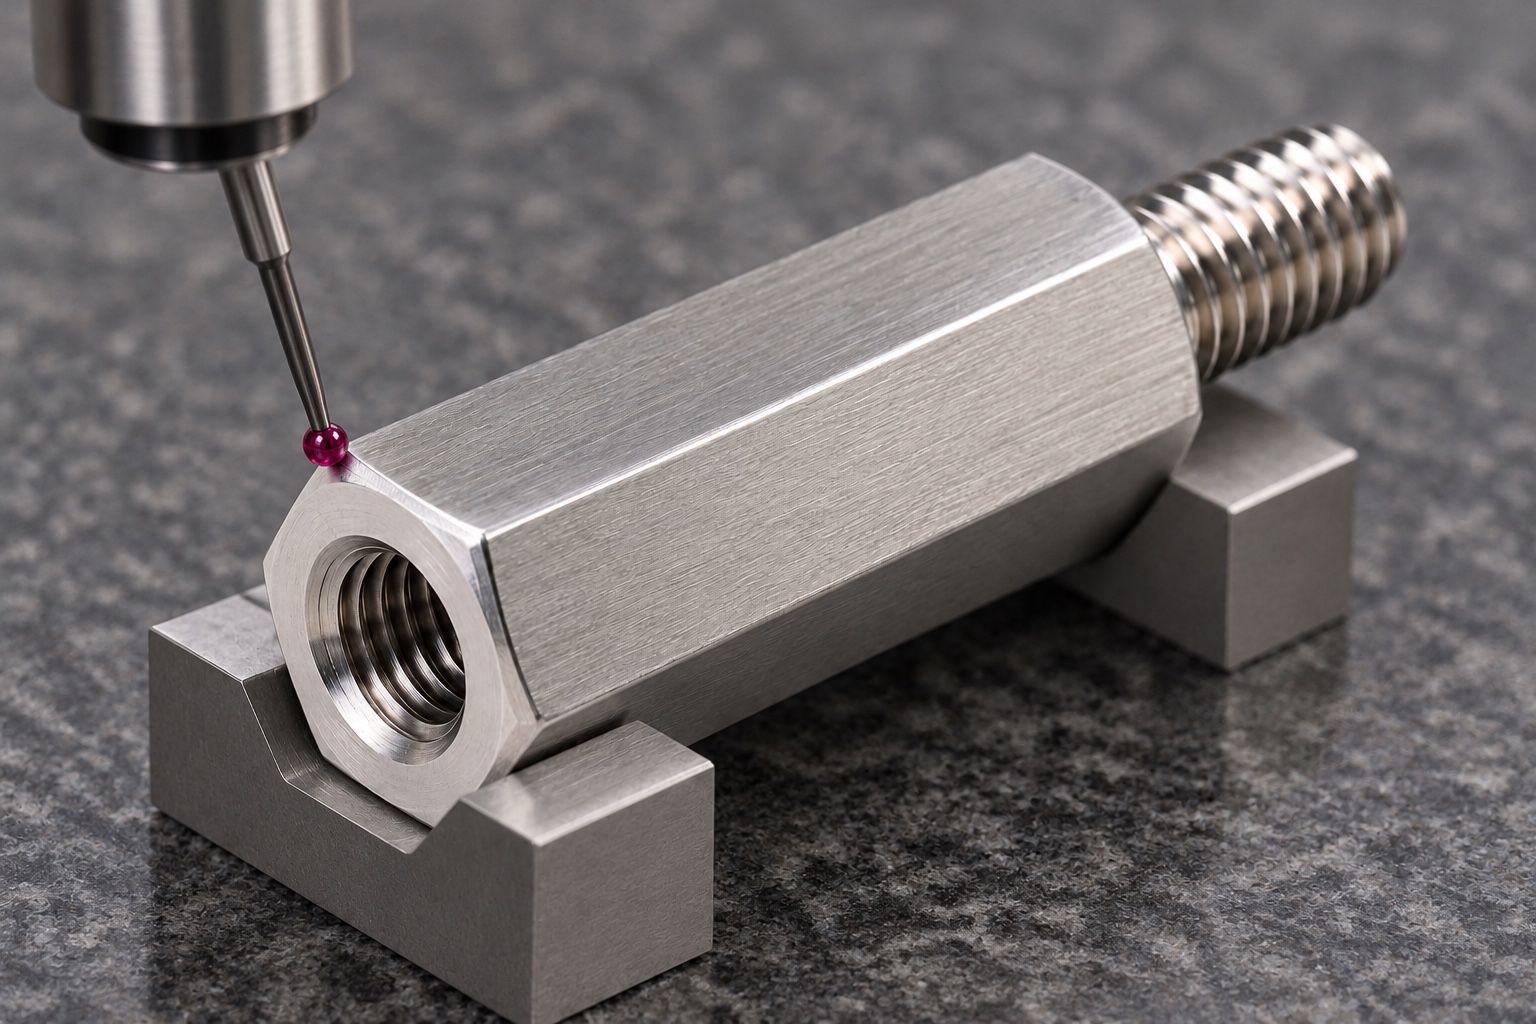
Erstmusterunterlagen ohne erfundene Ergebnisse
Der vorgeschlagene Bericht würde Zeichnungsrevision, Materialcharge, nummerierte Merkmale und vereinbarte Prüfmethoden ausweisen. Es werden keine numerischen Messwerte angegeben, da für dieses repräsentative Beispiel kein gefertigtes Muster oder Messprotokoll vorliegt. Material- und Maßnachweise würden ausschließlich den Umfang der gekauften Komponente abdecken. Sie würden keine Angaben zur Lösefestigkeit, Ermüdung, elektrischen Isolation oder Schutzpotentialausgleich machen. Jede Abweichung und genehmigte Revision bliebe nachvollziehbar. Ein Abstandshalter, der zwischen zwei Platten verschraubt werden kann, würde weder das Weglassen einer Nutztiefenprüfung rechtfertigen noch die Behauptung begründen, die Sicherheit medizinischer Geräte sei validiert worden.
Optionaler Sitzversuch
Ein vereinbarter Versuch könnte Eingriff, Schultersitz und Werkzeugzugang mit identifizierten Abstandshalter-, Schrauben- und Gegenstückrevisionen prüfen. Montageverfahren, Oberflächenbehandlung und freigegebene Sicherungsmethode würden dokumentiert. Unerwartete Spalte wären vor einer Änderung von Tiefe, Körperlänge oder Befestigern zu untersuchen. Erfolgreiche Handmontage würde weder Drehmoment, Klemmkraft, Losdrehsicherheit, Ermüdung noch elektrische Sicherheit qualifizieren. Versuchsteile blieben von abgenommener Produktion getrennt. Beobachtungen würden in kontrollierte Unterlagen eingehen, nicht als informelle Fertigungsvorlage oder Freigabe eines anderen Plattenaufbaus und medizinischen Instruments dienen.
Zapfen und Öffnungen getrennt schützen
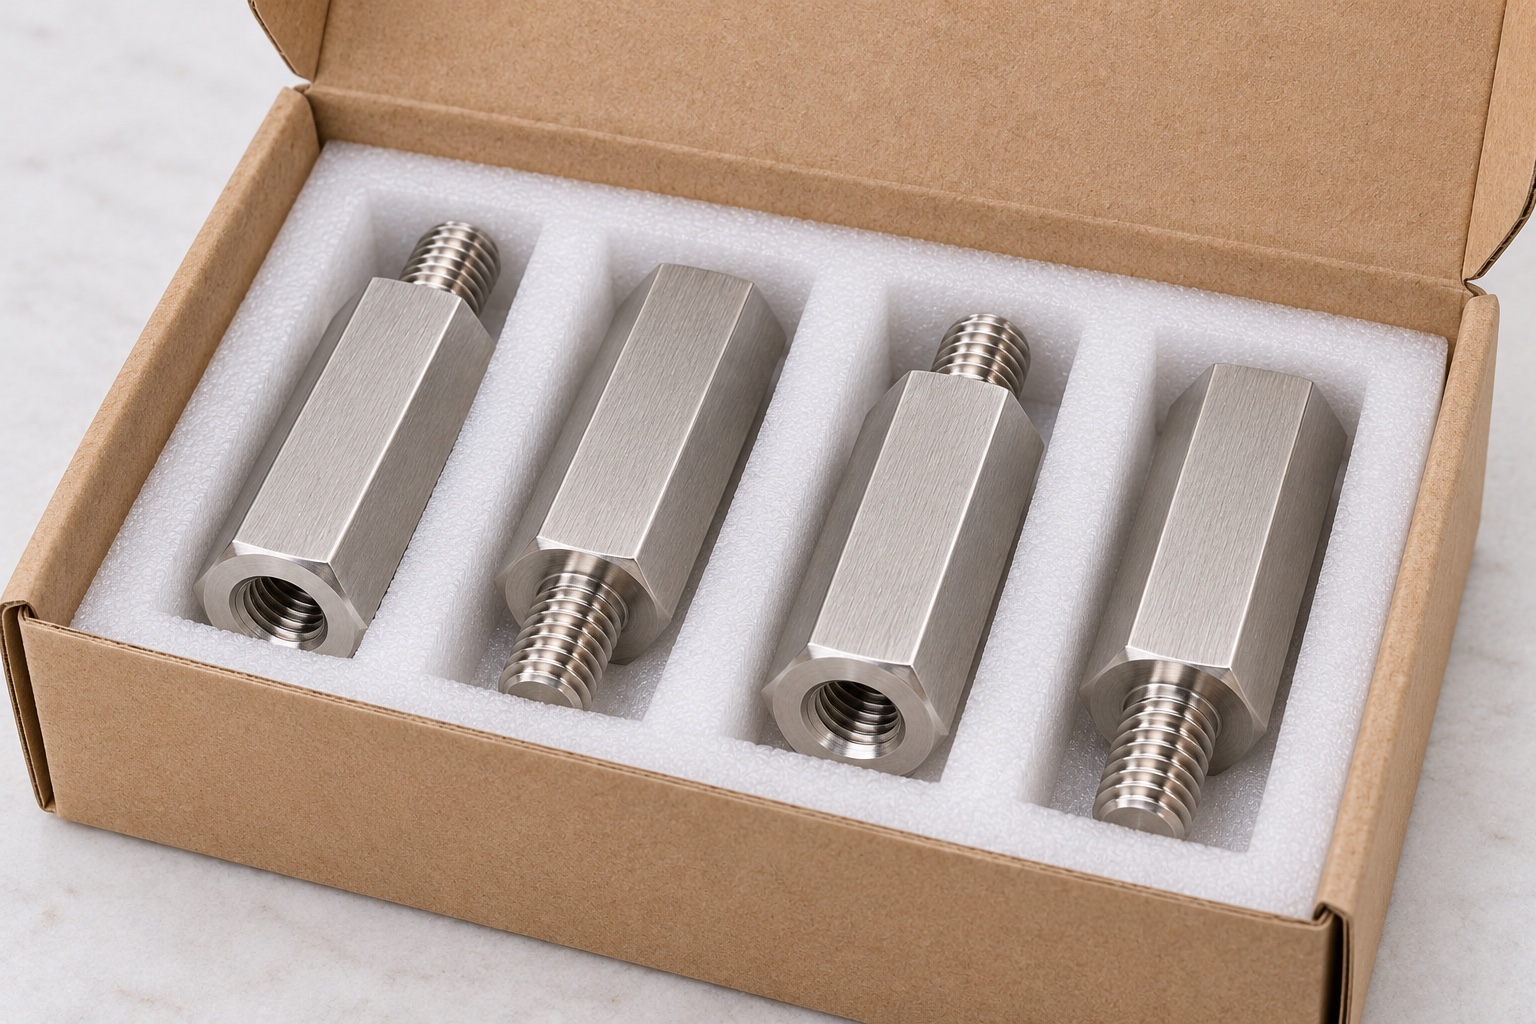
Fertige Abstandshalter würden einzeln getrennt verpackt, sodass hervorstehende Gewinde nicht auf vorgesehene Sitze treffen und lose Hardware nicht in Innengewinde gelangen könnte. Die Schutzmaterialien entsprächen dem vereinbarten Reinigungsumfang, ohne eine sterile Lieferung zu implizieren. Material, Zustand, Charge, Gewindevariante, Revision und Prüfstatus blieben identifizierbar. Das Empfangspersonal konnte freigegebene Teile von Prototypen und optisch ähnlichen Distanzstücken mit unterschiedlichen Sitzlängen, Sacktiefen oder Gewindearten unterscheiden, bevor der Montage- oder Wartungsbestand aufgefüllt wurde. Dadurch wurde die kontrollierte Basislinie für die Installation und alle unabhängigen Bewertungen von Verbindungen oder Geräten erhalten.
Konfigurationsspezifische Fertigungsbasis
Die vorgeschlagene Basislinie würde die kontrollierte Geometrie, die Gegenstücke, beide Gewinde, die nutzbare Tiefe, die Materialnachweise, die Bearbeitungsreihenfolge, die Endbearbeitung und den Prüfumfang beibehalten. Bei Nachbestellungen würden geänderte Schraubenlängen, Plattenanordnungen, Behandlungen und Verriegelungsmethoden überprüft, bevor auf frühere Beobachtungen zurückgegriffen wird. Die Bauteilabnahme bliebe von der Verbindungs- und Gerätequalifizierung getrennt. Dieser Fall erklärt, wie ein CNC-Lieferant einen kundenspezifischen Gewindetrenner dokumentieren kann, ohne eine Kundenlieferung, erreichte Toleranz, Klemmkraft, elektrische Sicherheitsbewertung oder medizinische Zertifizierung für einen beispielhaften 316L-Abstandshalter und eine nicht spezifizierte installierte medizinische Instrumentenbaugruppe zu erfinden.
Technischer Herstellerhinweis: www.wdscomponents.com.
FAQ
Handelt es sich um einen tatsächlich gelieferten oder qualifizierten Abstandshalter?
Nein. Es handelt sich um ein repräsentatives, vorgeschlagenes CNC-Beispiel ohne Kundenlieferung oder gemessenes Muster. Für den beispielhaften Separator werden keine erreichten Toleranzen, Klemmkräfte, Ermüdungsergebnisse, elektrische Sicherheitsfunktionen oder medizinische Zertifizierungen als tatsächliche Ergebnisse angegeben.
Was definiert die beiden Gewindeschnittstellen?
Die kontrollierte Zeichnung und die tatsächlichen Gegenstücke definieren beide Gewindearten, den nutzbaren Eingriff, den Bolzenüberstand und die Sacktiefe. Eine ähnliche Schraube, die in eine Öffnung eingeführt wird, stellt keine vollständige Kompatibilität dar und berechtigt nicht zur Änderung der Sitzanordnung.
Kann 303 das vorgeschlagene Material 316L ersetzen?
Nicht ohne Weiteres. Die Katalogreferenz beschreibt lediglich einen anderen Werkstoff und eine andere Materialkategorie. Jeder Austausch erfordert eine Konstruktionsfreigabe und entsprechende Nachweise für das tatsächliche Bauteil, die Installation, die Umgebung und den Umfang der gekauften Prüfung.
Was würde der Erstteilnachweis belegen?
Er würde die vereinbarten Bauteileigenschaften mit Angabe der Revision, des Materials, der Methoden und des Endzustands dokumentieren. Es würde nicht eigenständig Klemmkraft, Lösewiderstand, Ermüdung, elektrische Isolation, Schutzpotentialausgleich oder die Sicherheit medizinischer Geräte gewährleisten.
Kann eine Sitzdemonstration durchgeführt werden?
Ja, wenn die passenden Teile, Schrauben, Änderungen, die Montageart und die genauen Prüfungen vereinbart sind. Beobachtungen sind getrennt von der Verbindungs- und elektrischen Qualifizierung zu dokumentieren. Spalten oder Aufsetzen sind zu untersuchen, bevor Änderungen am Bauteil oder der Baugruppe freigegeben werden.
Was muss vor einer neuen Produktionscharge überprüft werden?
Gewinde, Sitzlänge, Bolzenüberstand, nutzbare Innentiefe, Gegenmaterial, Stapelung, Material, Endbehandlung und Verriegelungsmethode sind zu überprüfen. Kontrollierte Änderungen sind zu sichern, anstatt einen manuell angepassten Abstandshalter nachzubauen oder die Leistungsangaben einer anderen Befestigungsanordnung zu übernehmen.
tanghangyun@oemach.com