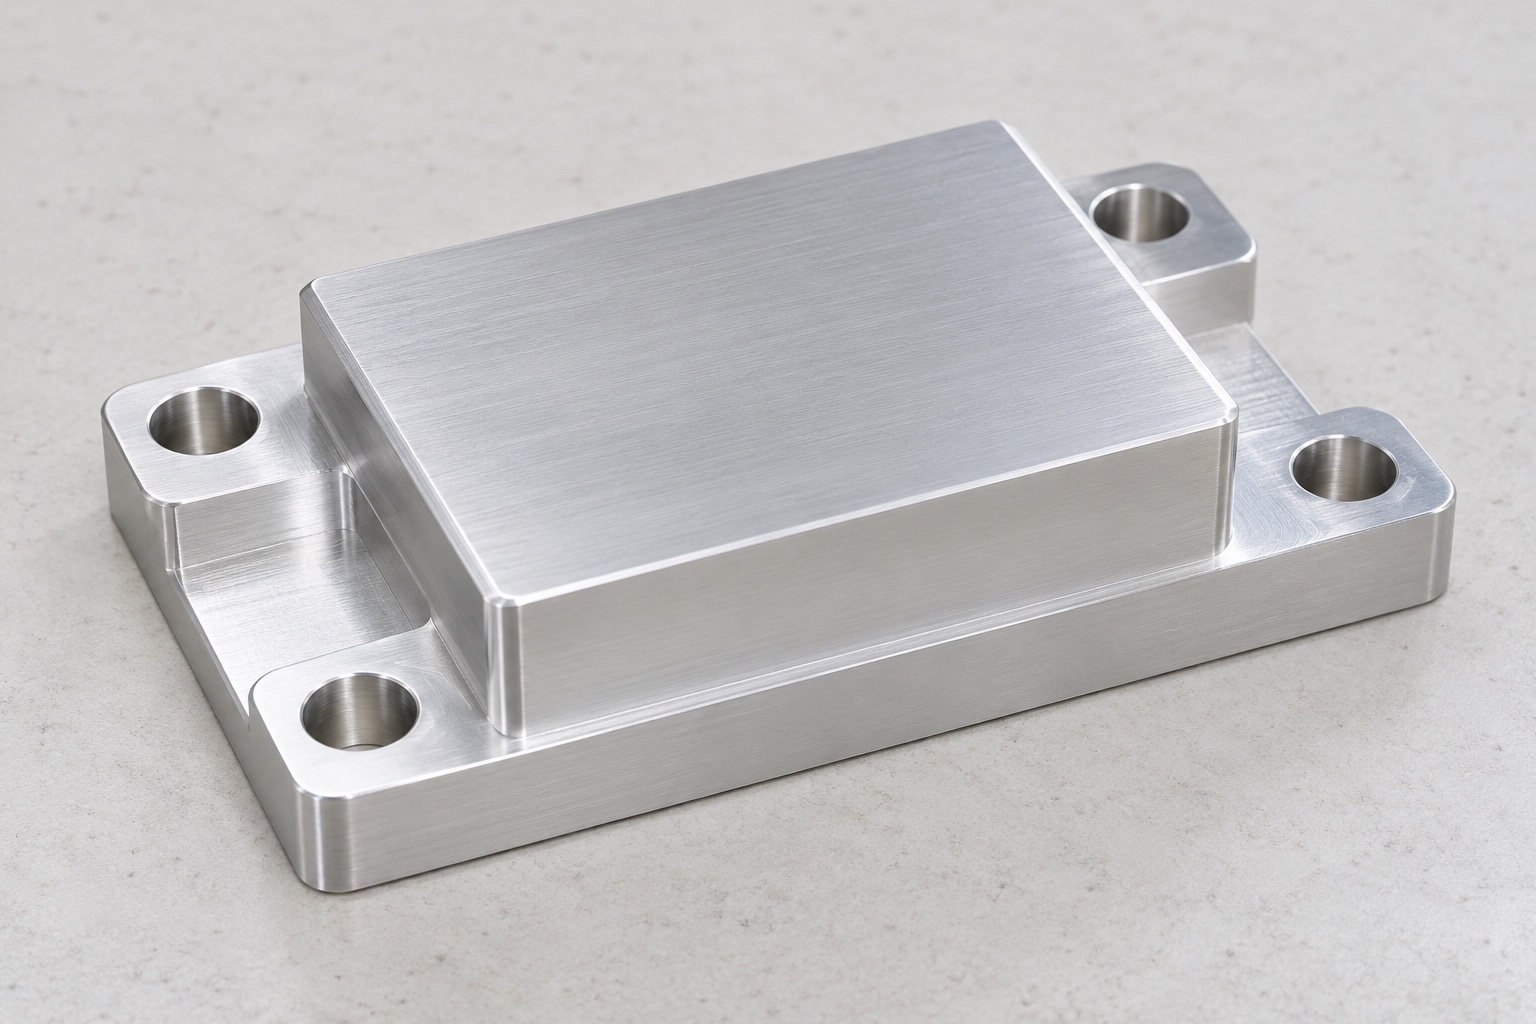
Repräsentativer vorgeschlagener Auflageblock
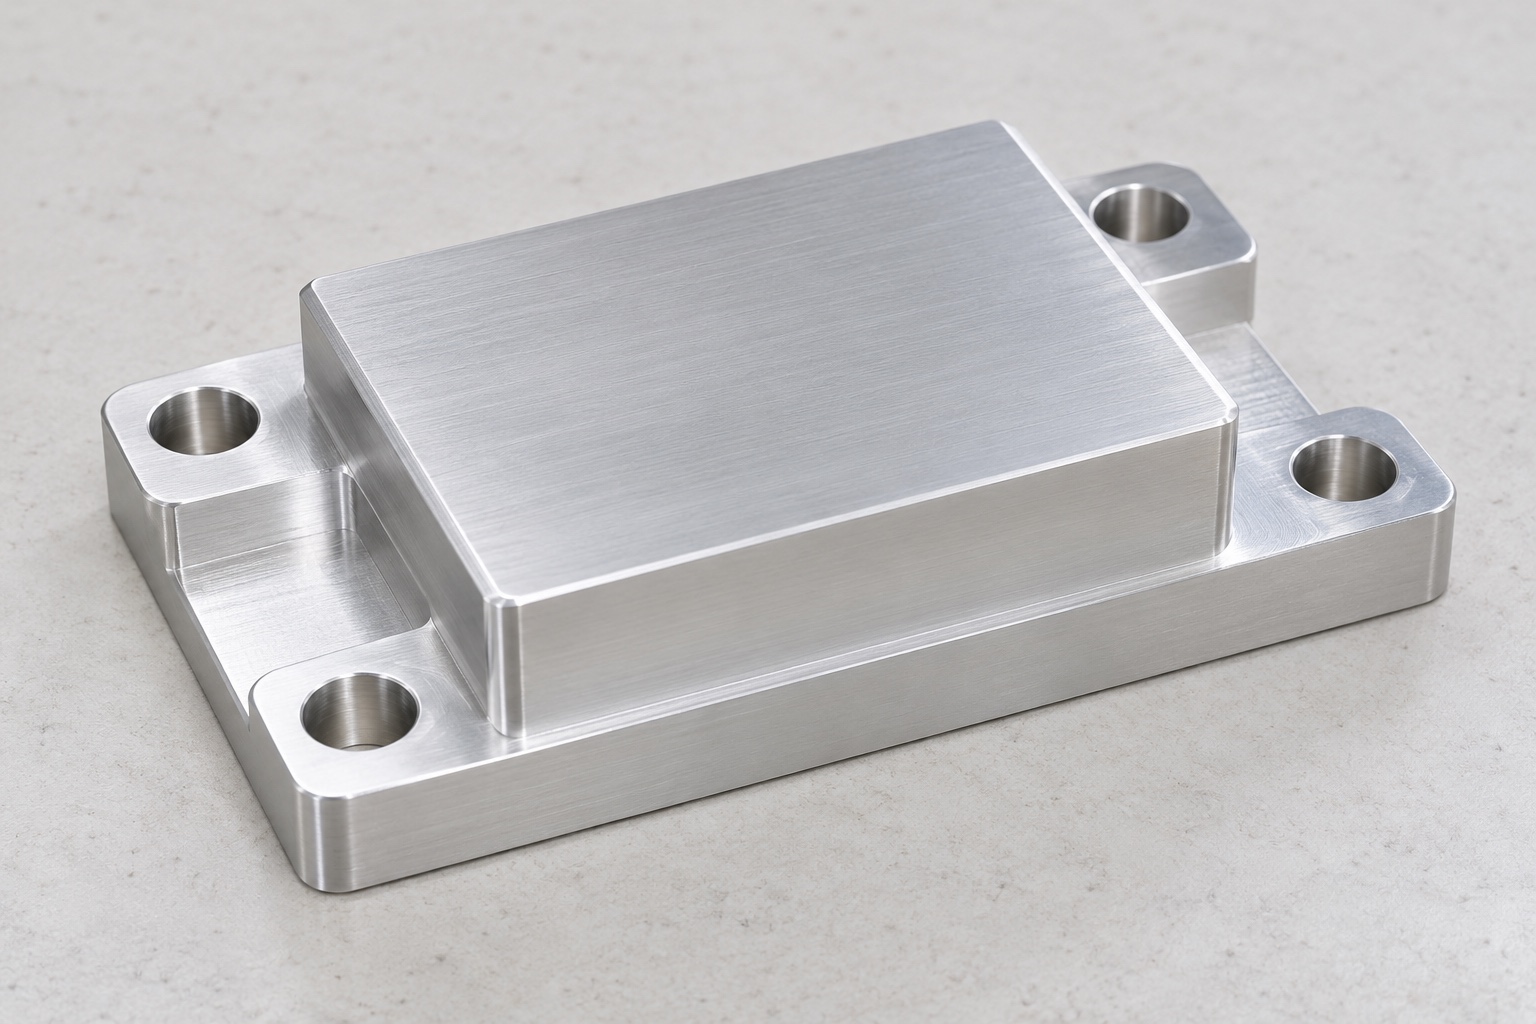
Dieses Beispiel zeigt einen Entwurf für eine einteilige Halterung aus 6061-Aluminium, die zur geräteseitigen Montage einer Wägezelle in einem medizinischen Analysegerät dient. Der beispielhafte Block verfügt über eine erhabene, rechteckige zentrale Auflagefläche, eine flache Unterseite sowie vier durchgehende Montagebohrungen in den Eckbereichen. Die konkrete Kontakt- und Befestigungssituation ergibt sich aus den jeweils freigegebenen Installationsunterlagen. Es handelt sich hierbei um einen beispielhaften CNC-Fertigungsablauf – nicht um ein an einen Kunden geliefertes Produkt, ein gefertigtes Muster oder ein Messergebnis. Es werden keine Angaben zu erreichten Toleranzen, Traglasten, Kalibrierungen, Messgenauigkeiten, medizinischen Zertifizierungen oder validierten Sicherheitsnachweisen als tatsächliche Ergebnisse präsentiert.
Sensor und Rahmen gemeinsam definieren
Die vorgeschlagene Anfrage beginnt mit der Festlegung der Blockgeometrie, präziser Angaben zur Sensorbefestigung, Kontaktstellen, Hardware-Anforderungen sowie Prüfvorgaben. Im Rahmen der Überprüfung werden der Lastpfad und die Funktion der erhabenen Fläche (des „Podests“) analysiert, ohne dabei von einer direkten Sensoranbindung auszugehen. Etwaige Zwischenadapter sind in die definierte Konfiguration einzubeziehen. Fehlende Angaben zu Kontaktstellen oder widersprüchliche Dokumente müssen vor der Angebotserstellung geklärt werden. Die mechanische Bearbeitung und Prüfung sind von der Sensorauswahl, der Überwachung der Installation, der Kalibrierung sowie der Qualifizierung des Gesamtsystems zu trennen; diese Aufgaben liegen im Verantwortungsbereich des Teams für Medizintechnik und der jeweiligen messtechnischen Anwendung.
Vorgeschriebene Aluminiumidentität
Die Materialvorgaben definieren den zugelassenen Zustand der Legierung 6061, die Lieferform sowie die erforderliche Dokumentation. Zuschnitte müssen über den gesamten Fertigungs-, Bearbeitungs- und Versandprozess hinweg eindeutig ihrer jeweiligen Materialcharge zugeordnet bleiben. Ähnlich aussehende Reststücke sind nicht ohne Weiteres untereinander austauschbar. Vor Festlegung der Bearbeitungsreihenfolge prüft der Lieferant das Aufmaß um die erhabene Fläche herum sowie die für die Einspannung verfügbaren Bereiche. Jeglicher Materialaustausch bedarf einer ausdrücklichen Genehmigung. Der Materialnachweis belegt lediglich die Spezifikation des beschafften Bauteils; er stellt keine Aussage über die Tragfähigkeit, Steifigkeit oder Kompatibilität mit sämtlichen Kraftsensoren oder medizinischen Instrumenten dar, die für einen rechteckigen Block ausgelegt sein könnten.
Nutzbaren Basisbezug herstellen
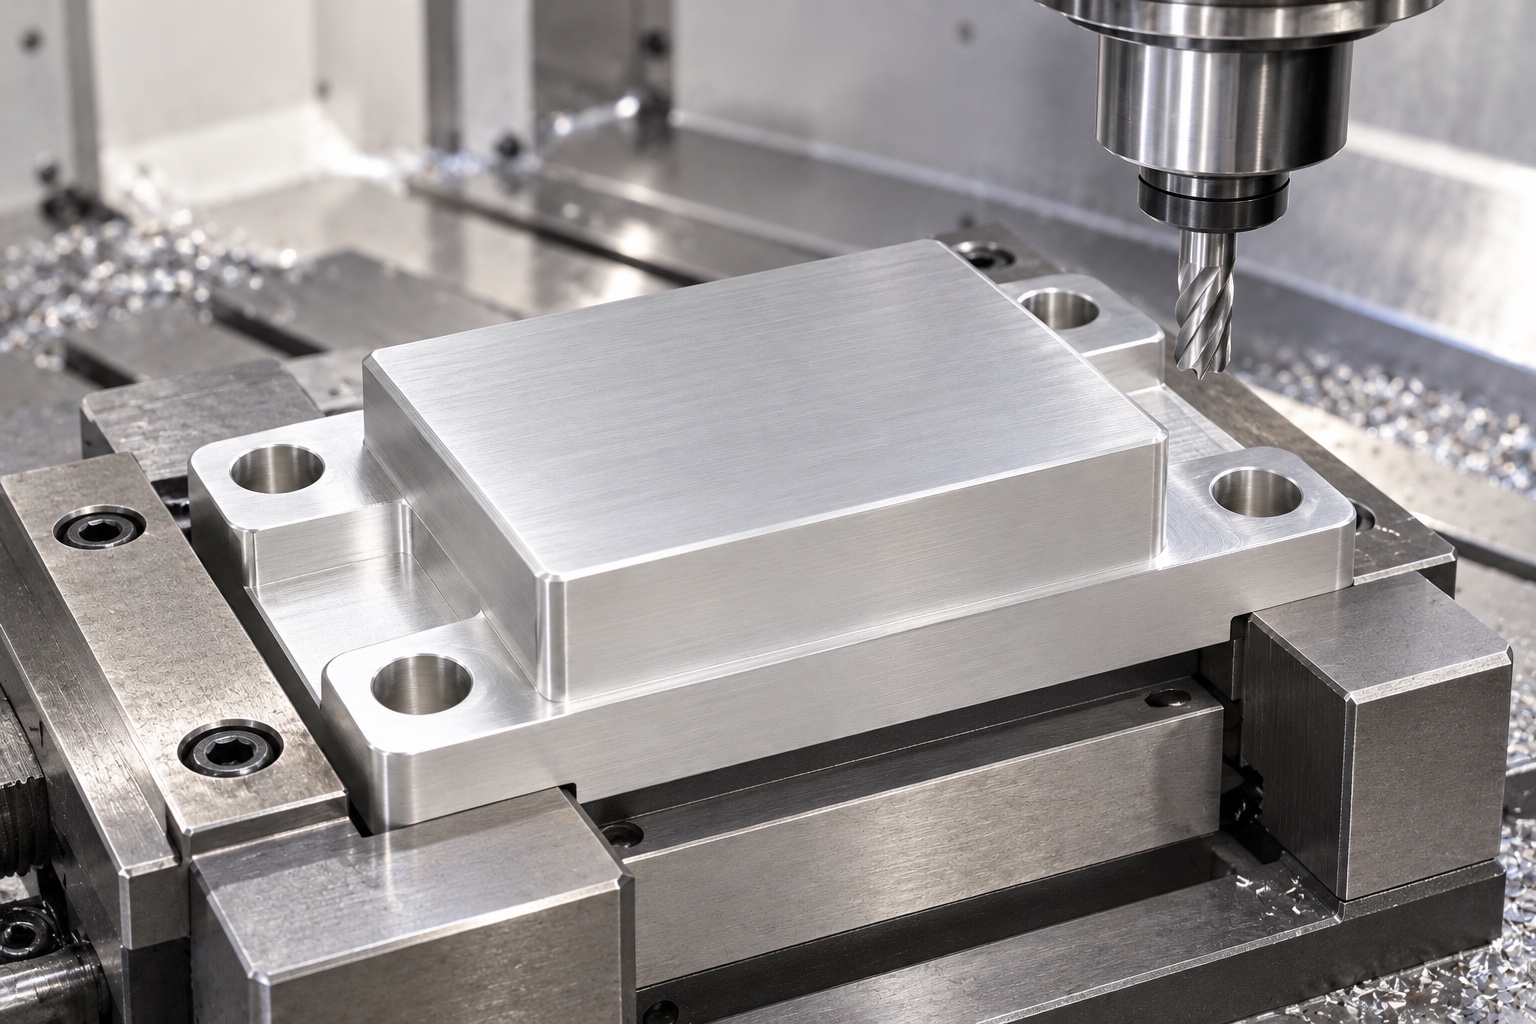
Durch die erste Bearbeitungsstufe werden die erforderlichen Referenzflächen für die Basis und die Einspannung geschaffen, auf die sich alle weiteren Geometriemerkmale beziehen. Bei der Festlegung der Prozessschritte sind Materialabtrag und Spannsituation so zu berücksichtigen, dass das Bauteil nicht nur in einem unter Zwang eingespannten Zustand die Anforderungen erfüllt. Vor jedem Umspannen sind die Kontaktflächen von Spänen zu reinigen. Der Lieferant muss dokumentieren, wie die geometrische Beziehung zwischen der erhabenen Fläche, der Basis und dem Befestigungsmuster nach einer Neuausrichtung des Bauteils gewahrt bleibt. Zwischenprüfungen können die Prozessplanung unterstützen, ersetzen jedoch nicht die abschließende, zeichnungsbasierte Endkontrolle – durchgeführt unter den vereinbarten Einspannbedingungen und im spezifizierten Oberflächenzustand nach Abschluss aller Bearbeitungsschritte.
Erhöhte Auflage gezielt fertigstellen
Die zentrale erhabene Fläche muss den freigegebenen Vorgaben hinsichtlich Abmessungen, Höhe, Position und Kontaktanforderungen entsprechen. Vor Produktionsbeginn sind der Werkzeugzugang sowie die zulässigen Übergangsgeometrien am Absatz zu prüfen. Die Oberseite darf nicht pauschal poliert werden, nur um zu erreichen, dass ein (noch nicht näher definierter) Sensor flächig aufliegt. Jegliche genehmigte Entlastung oder Konstruktionsanpassung wird in die Dokumentation aufgenommen. Die Auflagefläche bleibt ein definiertes mechanisches Kontaktelement und dient nicht als Kraftmesselement oder Nachweis dafür, dass die fertige Halterung die Kalibrierung eines bestimmten Sensors beibehält, Seitenbelastungen eliminiert oder eine nicht spezifizierte Genauigkeitsanforderung des Analysators erfüllt.
Vier Montagefreiräume bearbeiten
Die vier Durchgangsbohrungen entsprechen den genehmigten Anforderungen an Größe, Position und Kantenausführung in Bezug auf die Funktionsbezugspunkte. Ihre Funktion als Montageöffnungen wird explizit aufgeführt und nicht stillschweigend als Präzisionsbohrungen behandelt. Der Lieferant prüft die tatsächliche Befestigungskonstruktion und die Rahmenkonstruktion, ohne ein Drehmoment festzulegen oder nicht genehmigte Schlitze hinzuzufügen. Abweichungen zwischen Modell und Zeichnung werden vor Bearbeitungsentscheidungen geklärt. Jede genehmigte Änderung bleibt nachvollziehbar, sodass die Serienproduktion nicht von einem bestimmten Muster, einer Bedienungseinstellung oder einer nicht dokumentierten Änderung der Rahmen- und Sensormontage abhängt.
Nachbearbeitung und Oberflächennachweise
Im Rahmen der Oberflächenbearbeitung werden Außenkanten, Austrittsstellen und die erhöhte Stufe auf anhaftendes Material oder unerwünschte scharfe Kanten geprüft. Durch das Entfernen von Material bleiben die Montagekontakte erhalten. Reinigung und jegliche Endbehandlung erfolgen gemäß dem vereinbarten Leistungsumfang. Abkleben und Endzustandsprüfung werden gegebenenfalls vereinbart. Ein glänzendes Aluminium-Aussehen ist kein Nachweis für gemessene Reinheit, Korrosionsbeständigkeit oder sterile Materialversorgung. Werkzeugspuren dürfen nicht durch unkontrolliertes Polieren verdeckt werden. Abgenommene Kontakte bleiben auch bei späterer Handhabung erkennbar, sodass das endgültig geprüfte Bauteil dem für die tatsächliche Installation vorgesehenen Oberflächenzustand entspricht.
Kontaktbezogener Maßprüfplan
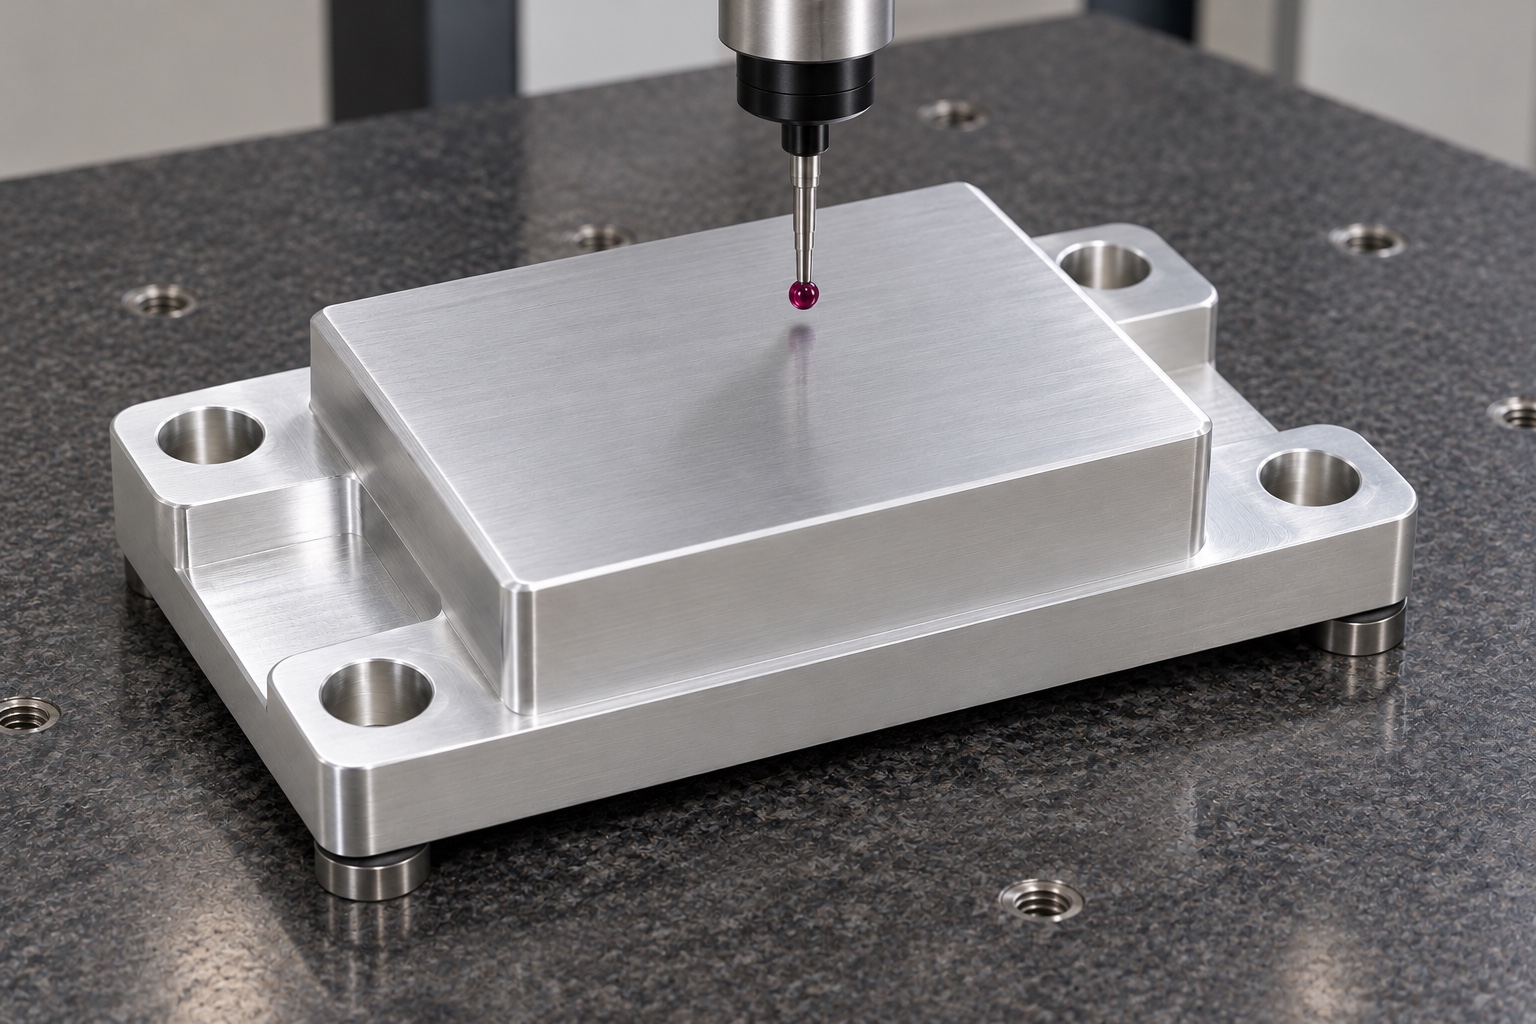
Der vorgeschlagene Prüfplan legt geeignete Referenzen und Methoden für die Beziehungen zwischen Basis und Auflageflächen, die Höhe der Auflageflächen sowie die Merkmale der Befestigungsbohrungen fest. Der Unterstützungszustand und eine eventuelle abschließende Oberflächenbehandlung werden dokumentiert. Die Angabe eines umschließenden Rechtecks oder eines Bohrungsdurchmessers reicht nicht aus, um die Konformität vollständig zu beschreiben, wenn die Schnittstelle durch spezifische Kontaktpunkte definiert ist. Anforderungen, die in ihrer vorliegenden Form nicht messbar sind, müssen vor Beginn der Fertigung geklärt werden. Ein Sensor kann nicht als universelles Messmittel dienen; ein plausibler Messwert auf einer elektrischen Anzeige ersetzt weder die geforderten Bauteilabmessungen noch belegt er den ordnungsgemäßen Zustand des Messsystems.
Erstmusterunterlagen ohne erfundene Werte
Der vorgeschlagene Erstmusterbericht verknüpft den Revisionsstand der Zeichnung, die Materialcharge, die nummerierten Merkmale sowie die vereinbarten Messmethoden. Dieses Beispiel enthält keine numerischen Prüfergebnisse, da für diesen Fall kein Musterbauteil gefertigt oder vermessen wurde. Der Bericht dient ausschließlich der Abnahme des Bauteils im definierten Rahmen. Er liefert keine Nachweise hinsichtlich Kalibrierung, Wiederholgenauigkeit, Drift oder analytischer Leistungsfähigkeit. Abweichungen und genehmigte Änderungen bleiben nachvollziehbar. Die Tatsache, dass ein Block in einen Rahmen geschraubt werden kann, rechtfertigt weder den Wegfall einer definierten Kontaktanforderung noch die Angabe der Leistungsfähigkeit auf Systemebene ohne entsprechende, unabhängige Nachweise.
Optionaler Einbauversuch
In einem vereinbarten Testlauf können der Sitz des Bauteils, die Zugänglichkeit der Befestigungselemente sowie die Abstände (Freiräume) unter Verwendung der spezifizierten Sensoren, Adapter, Rahmen und Befestigungsteile überprüft werden. Die Einbaubedingungen werden dokumentiert; der Sensor ist dabei gemäß den für ihn geltenden, freigegebenen Anweisungen zu handhaben. Unerwünschte Kontaktpunkte müssen geklärt werden, bevor der Block modifiziert oder durch zusätzliche Ausgleichselemente angepasst wird. Eine erfolgreiche Montage stellt keinen Nachweis für Kalibrierung, Belastbarkeit, Überlastschutz oder die Messgenauigkeit des Analysators dar. Die für den Test verwendeten Bauteile müssen von den für die Serienproduktion freigegebenen Teilen unterscheidbar bleiben. Beobachtungen aus diesem Prozess fließen in die Dokumentation für Änderungsmanagement ein; sie dienen nicht als informelle Referenz für andere Sensorvarianten, Messbereiche oder Gerätekonfigurationen, die bei späteren Aufträgen eingeführt werden könnten.
Erhöhte Auflage beim Versand schützen
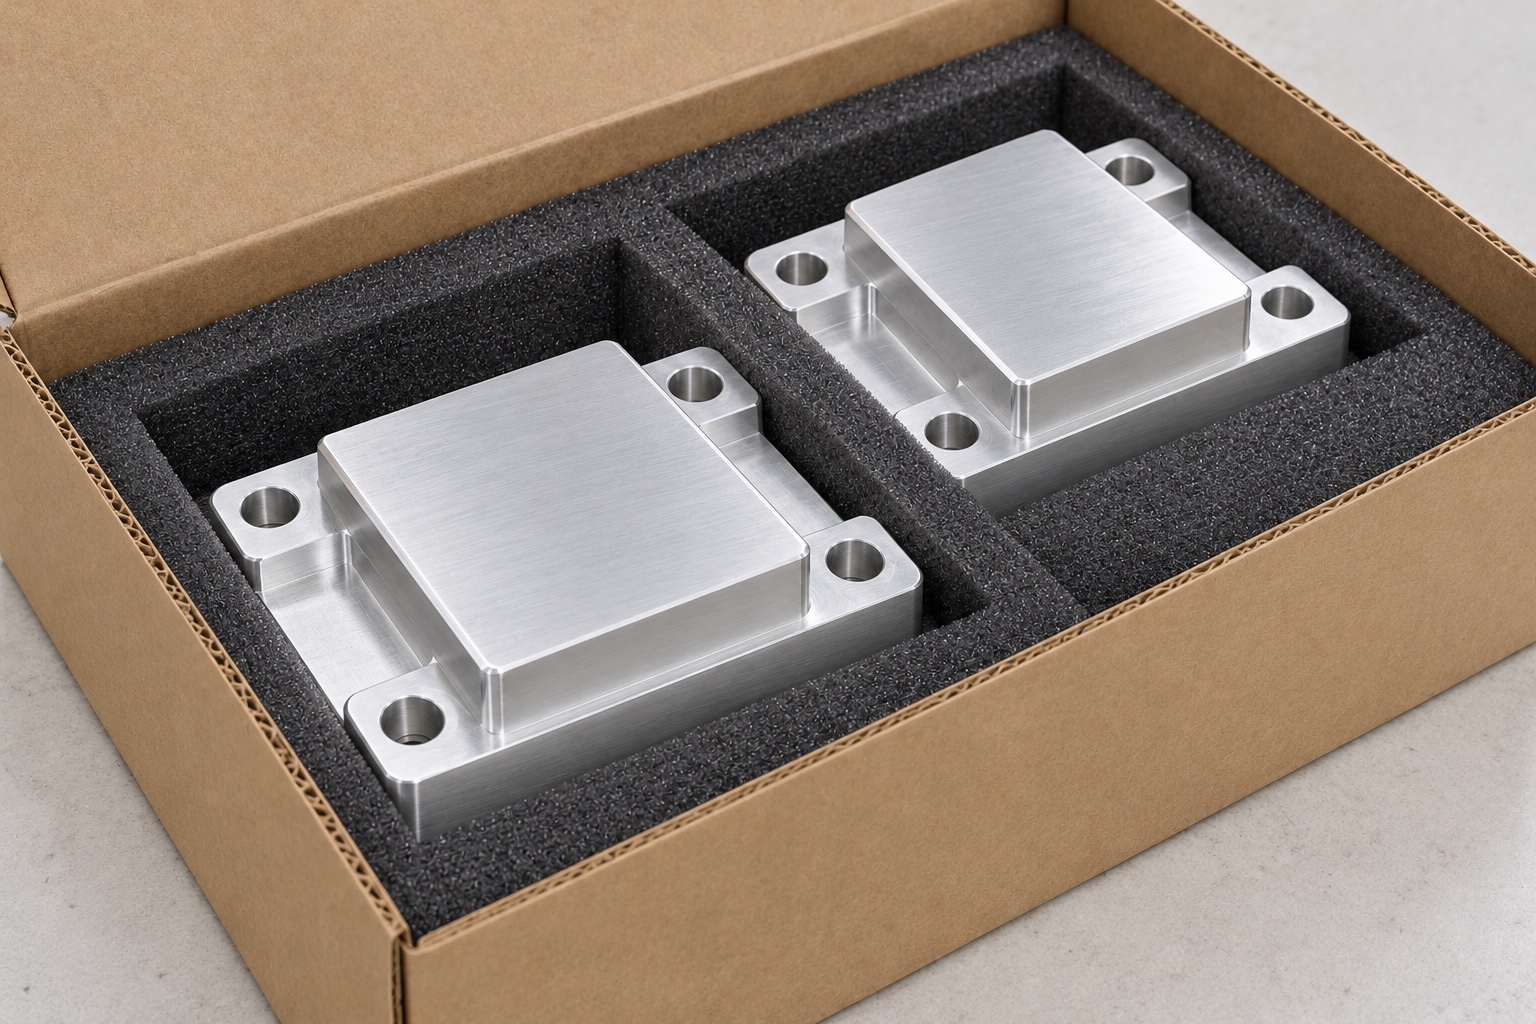
Die fertiggestellten Blöcke sind einzeln zu verpacken, um zu verhindern, dass benachbarte Kanten, Schrauben oder Verpackungsreste die Auflageflächen oder die Basis beschädigen. Die verwendeten Stützmaterialien dürfen keinen unnötigen Biegedruck auf das Bauteil ausüben und müssen den vereinbarten Reinigungsanforderungen entsprechen. Schutzverpackungen implizieren keine sterile Lieferung. Die Bauteile werden von Angaben zu Material, Zustand, Chargennummer, Endbearbeitung und Revisionsstand begleitet. Das Personal im Wareneingang kann so freigegebene Halterungen von Prototypen oder optisch ähnlichen Blöcken unterscheiden, die für andere Sensoren oder Rahmen vorgesehen sind. Dadurch wird eine nicht dokumentierte Vermischung verschiedener Geometrievarianten vor der Montage und der anschließenden Systemprüfung vermieden.
Vollständige Wiederholungsunterlagen
Die vorgeschlagene Referenzdokumentation stellt sicher, dass Geometrie, Informationen zur Sensorinstallation, Gerätebezüge, Materialnachweise, Fertigungsabläufe, Endbearbeitungsschritte sowie der Prüfumfang kontrolliert und nachvollziehbar bleiben. Bei Nachbestellungen können Änderungen an Kontaktstellen, Sensorvarianten, Hardwarekomponenten oder Belastungskonfigurationen überprüft werden, bevor auf Erfahrungen aus früheren Montagen zurückgegriffen wird. Die maßliche Abnahme ist dabei klar von der Qualifizierung des Messsystems zu trennen. Dieses Beispiel verdeutlicht, wie ein CNC-Fertigungsdienstleister eine Halterung mit erhabener Montagefläche dokumentieren kann – ohne dabei fiktive Angaben zu einer tatsächlichen Kundenlieferung, erreichten Toleranzen, Steifigkeitswerten, Sensorkalibrierungen, medizinischen Zertifizierungen oder einer validierten analytischen Leistungsfähigkeit für das beispielhafte Aluminiumbauteil (Teil eines medizinischen Instruments) zu erfinden.
Technischer Herstellerhinweis: media.futek.com.
FAQ
Handelt es sich hierbei um eine tatsächlich ausgelieferte Halterung?
Nein. Es handelt sich um ein beispielhaftes Fertigungsszenario; es liegt weder eine Kundenlieferung noch ein physisches Muster vor. Die genannten Toleranzen, Belastungswerte, Kalibrierungen, medizinischen Zertifizierungen oder Leistungsdaten sind keine tatsächlichen Ergebnisse für das abgebildete Bauteil.
Was definiert die erhabene Montagefläche?
Die freigegebene technische Zeichnung sowie die Vorgaben für die Installation des Sensors (oder eines Zwischenadapters) legen die Kontaktstellen, Abmessungen und Bezugsverhältnisse fest. Die Abbildung allein definiert weder ein spezifisches Montagemuster noch einen Lastpfad oder eine universelle Geometrie, die für verschiedene Sensoren in medizinischen Analysegeräten gleichermaßen gültig wäre.
Kann der Lieferant ein Anzugsdrehmoment festlegen?
Nicht anhand dieses Beispiels. Befestigungselemente und Montageverfahren sind Teil der freigegebenen Montagevorgaben. Ein allgemeines Anzugsdrehmoment oder ein zusätzliches Festziehen darf nicht dazu dienen, Kontaktprobleme zu kaschieren oder eine eigenständige Bewertung der gesamten Sensorinstallation zu ersetzen.
Was würde ein Erstmusterprüfbericht (First-Part Report) belegen?
Er würde die vereinbarten Bauteileigenschaften unter Angabe des Revisionsstands, des Materials, der Fertigungsverfahren und des Endzustands dokumentieren. Er würde jedoch nicht eigenständig die Sensorkalibrierung, die Systemauflösung, das Verhalten bei Überlast, die Drift oder die analytische Genauigkeit eines vollständigen medizinischen Analysegeräts bestätigen.
Kann eine Demonstration der Montage in Auftrag gegeben werden?
Ja, sofern Sensor, Adapter, Rahmen, Befestigungselemente, Revisionsstände und die genauen Prüfschritte vereinbart wurden. Mechanische Aspekte sollten getrennt von Kalibrierung und Qualifizierung betrachtet werden; unerwartete Kontaktpunkte müssen behoben werden, bevor Änderungen an der Halterung oder der Messanordnung freigegeben werden.
Was sollte bei einer Nachbestellung überprüft werden?
Überprüfen Sie die Konfiguration von Sensor und Rahmen, den Lastpfad, die Kontaktflächen (Auflage- und Basisflächen), die Montageabstände, die Befestigungselemente, das Material sowie die abschließende Oberflächenbehandlung. Verwenden Sie die festgelegten Revisionsstände, anstatt manuell nachbearbeitete Bauteile neu zu erstellen oder Leistungsdaten von einer anderen Sensorinstallation unkritisch zu übernehmen.
tanghangyun@oemach.com