
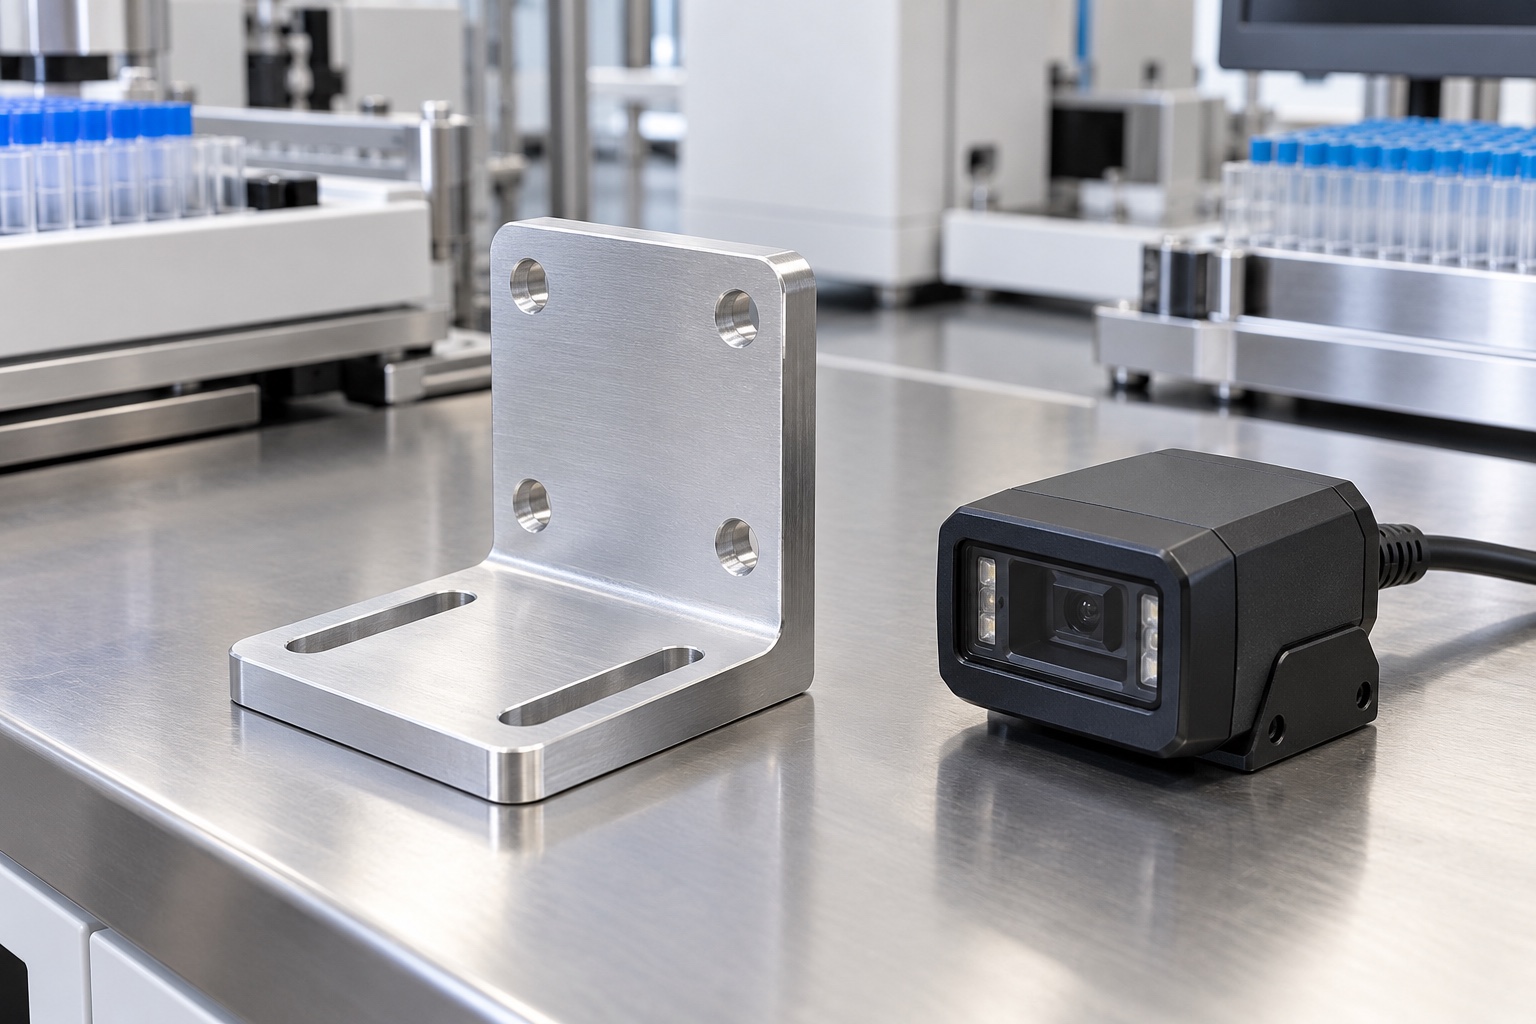
Eine vorgeschlagene Halterung, kein geliefertes Lesesystem
In diesem repräsentativen Beispiel wird eine integrierte rechtwinklige Halterung aus 6061-Aluminium mit Sockeleinstellschlitzen und einem Lochmuster für die Montage des Lesegeräts betrachtet. Es veranschaulicht einen möglichen Herstellungsablauf für Diagnosegeräte. Es handelt sich nicht um eine tatsächliche Kundenlieferung, ein zertifiziertes Zubehör oder ein validiertes Identifikationssystem. Bei den Bildern handelt es sich eher um technische Illustrationen als um Inspektionsprotokolle. Für die endgültige Bestellung wären eine genehmigte Zeichnung, der ausgewählte Materialzustand und die korrekten passenden Leserinformationen erforderlich. Ohne ein dokumentiertes Projekt und unterstützende Nachweise wird keine besondere Kompatibilität kommerzieller Lesegeräte, Lesegeschwindigkeit, Winkelstabilität oder erreichte Toleranz beansprucht.
Die freigegebene Konfiguration prüfen
Der Lieferant würde die vom Leser genehmigte mechanische Konfiguration, Montagehardware und Anschlussinformationen zusammen mit dem kundenspezifischen Halterungsmodell und der Zeichnung anfordern. Bei der Überprüfung würden die Montagefläche, die Einstellrichtung und der erforderliche Zugang ermittelt. Referenzmaße aus einem Katalog würden nicht stillschweigend zu Akzeptanzgrenzen für die Halterung werden. Eine Diskrepanz zwischen Modell und Zeichnung würde behoben werden, bevor der Kostenvoranschlag und die Bearbeitungsroute endgültig festgelegt wären. Der Umfang würde die Komponentenfertigung, die optionale Montageprüfung und die separate Barcode-Lesebewertung des Geräteprogramms unterscheiden und so eine implizite Zusage über die vollständige Systemleistung vermeiden.
Werkstoff- und Rohlingsidentität erhalten
Beim Kauf des Rohmaterials würde 6061 zusammen mit dem erforderlichen Zustand und der erforderlichen Dokumentation angegeben. Die Identifikation bleibt mit dem Produktionslos verknüpft, nachdem die Rohlinge geschnitten wurden. Ein optisch ähnliches Aluminiumstück wäre kein automatischer Ersatz. Die Eignung der vorgeschlagenen Halterung hängt vom genehmigten Design und der Geräteumgebung ab und nicht nur von der Vertrautheit der Legierung. Der Lieferant würde die Rohlingsform und die Bearbeitungszugabe anhand der integralen rechtwinkligen Geometrie überprüfen. Jede Änderung, die darauf abzielt, Kosten zu senken oder den Werkzeugzugriff zu verbessern, erfordert eine Genehmigung, bevor sie die Konfiguration der gesteuerten Komponenten ändert.
Den senkrechten Schenkel stabil abstützen
Die Fertigungsfolge würde bei der Herstellung von Basis und senkrechtem Schenkel ausreichende Abstützung erhalten. Die Werkstückspannung dürfte den Schenkel nicht verbiegen, um eine Aufspannreferenz zu erreichen. Späne unter Kontaktstellen und der Werkzeugzugang würden kontrolliert. Zwischenmessungen könnten die Folge vor kritischer Fertigbearbeitung bestätigen, ersetzten aber nicht die Endprüfung. Veränderte erheblicher Materialabtrag die Geometrie nach dem Ausspannen, würde die Folge überprüft, statt mit undokumentierter Spannkraft zu kompensieren. Ziel wäre ein wiederholbarer Prozess und keine Halterung, die nur eingespannt korrekt erscheint.
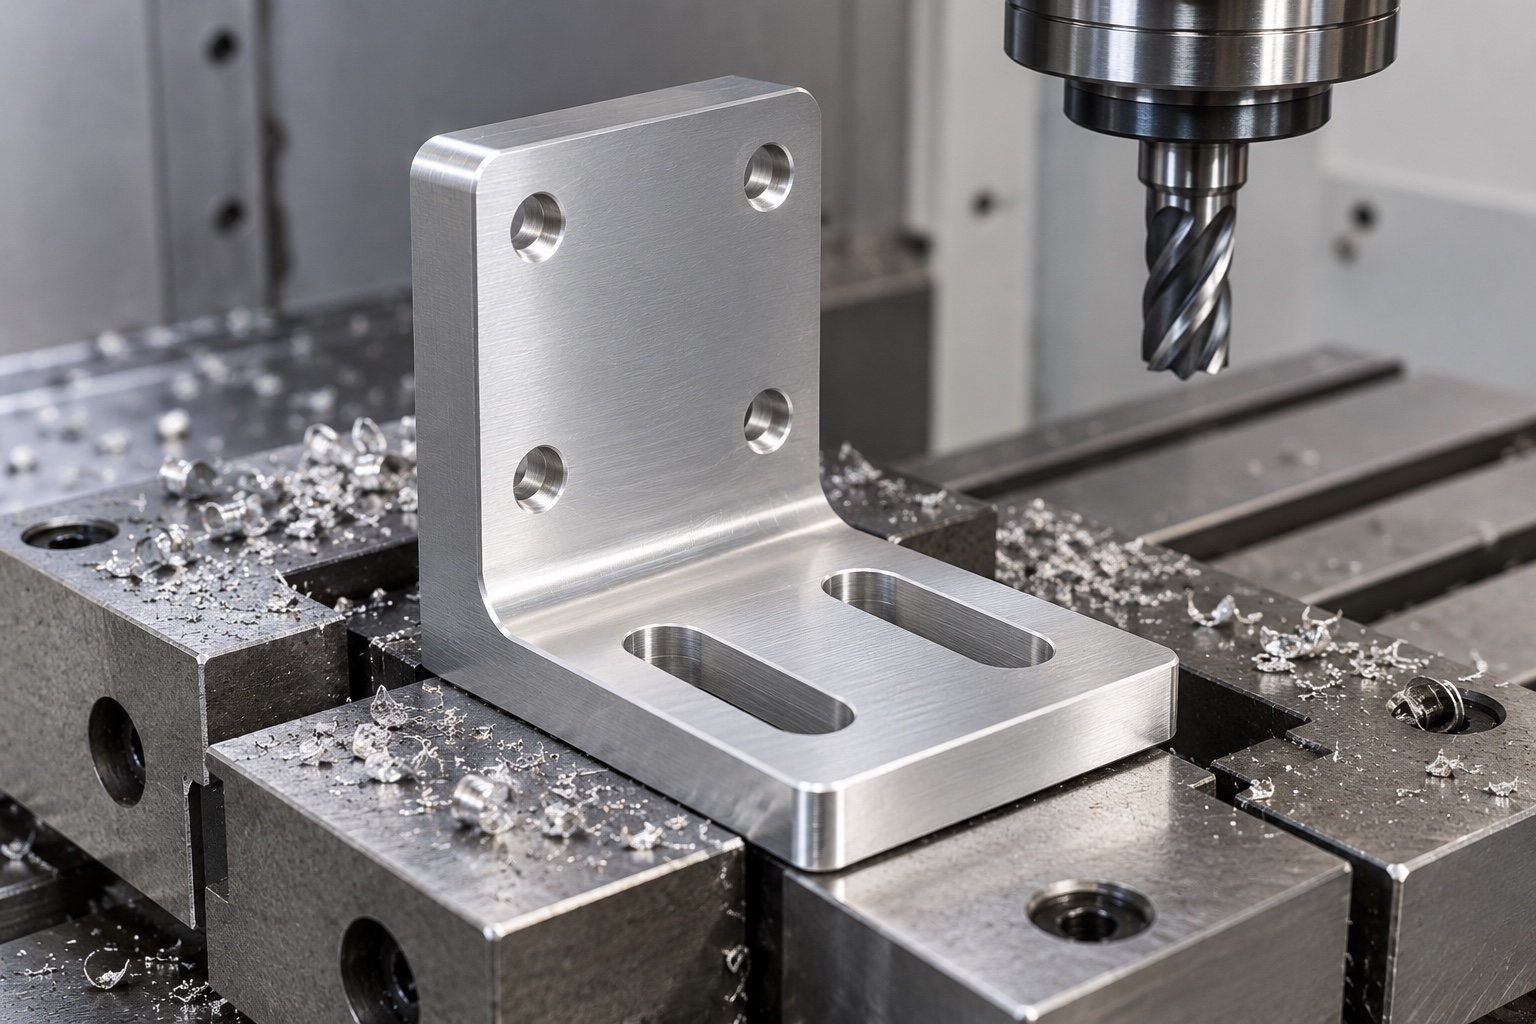
Funktionsbezüge übertragen
Die Basis und die ausgewählten Montagereferenzen würden definieren, wie nachfolgende Setups das Teil positionieren. Die Route würde die erforderliche Beziehung zwischen der Leserfläche und der Basis beibehalten, anstatt jede Fläche als unabhängige Oberfläche zu behandeln. Rüstübertragungen werden dort dokumentiert, wo sie Auswirkungen auf die Zeichnungsanforderungen haben. Wenn sich mehrere Halterungen eine Vorrichtung teilen würden, hätte jede Position eine geeignete Stütze und einen geeigneten Werkzeugabstand. Der Lieferant würde die Überprüfung der Vorrichtung von der Abnahme der Komponente unterscheiden: Die korrekte Positionierung eines Rohlings in einer Vorrichtung würde nicht beweisen, dass jede fertige Montagefläche und jedes Lochmuster der genehmigten Zeichnung entspricht.
Die Einstellschlitze bearbeiten
Der Schlitzvorgang würde der genehmigten Breite, Länge und Endgeometrie folgen, wobei die Eckenbedingungen für den Werkzeugzugriff überprüft würden. Der Lieferant prüft die Ein- und Austrittskanten auf Grate und konserviert alle angegebenen Kontaktflächen der Befestigungselemente. Eine formlose Steckplatzerweiterung zur Aufnahme einer Musterinstallation würde nicht als versteckte Prozessanpassung akzeptiert werden. Wenn das Ausrüstungsteam mehr Reisen benötigen würde, wäre das eine kontrollierte Designänderung. Unterlegscheibenunterstützung und Schraubenkopfspiel bleiben vom Konstrukteur definierte Montageanforderungen und keine Annahmen, die auf der Grundlage des Erscheinungsbilds der geschlitzten Basis getroffen werden.
Die Lesegerät-Montagemerkmale fertigstellen
Das Leselochmuster würde relativ zu den kontrollierten Referenzen erstellt. Alle Schraubengewinde, Senkungen oder Senkungen folgen den genehmigten Zeichnungs- und Hardware-Informationen. Die Überprüfung würde den Zugang zu Installationswerkzeugen und nahegelegene Innenradien umfassen. Eine nominell korrekte Lochposition würde eine Interferenz zwischen Lesegerät und Gehäuse an der Halterungsecke nicht beheben. Offene Probleme würden vor der Produktion an den Geräteeigentümer zurückgegeben. Der Prozess würde den Eingriff des Befestigungselements oder die Geometrie der Montagefläche nicht auf der Grundlage eines nicht genehmigten Lesemusters ändern, und jede autorisierte Überarbeitung würde sich im endgültigen Inspektionsplan widerspiegeln.
Die Schnittstelle beim Fertigbearbeiten erhalten
Durch die Kantenbearbeitung würden unerwünschte Grate entfernt und gleichzeitig die zugelassenen Referenzflächen und Schlitzgeometrie erhalten bleiben. Wäre eine Eloxierung vorgesehen, würden Maskierung und Endzustandsmessungen vor dem Behandlungsschritt vereinbart. Das Beispiel weist keine Schichtdicke zu und gibt keinen Anspruch auf universelle Reinigungsverträglichkeit. Anforderungen an das Aussehen könnten getrennt von der Funktionsabnahme gemeldet werden. Material-, Behandlungs- und Chargendatensätze bleiben mit der Bestellung verknüpft. Eine andere Endbearbeitungsquelle würde eine entsprechende Überprüfung der akzeptierten Konfiguration erfordern und nicht als harmlose kosmetische Änderung ohne mögliche Konsequenzen für die Schnittstelle behandelt werden.
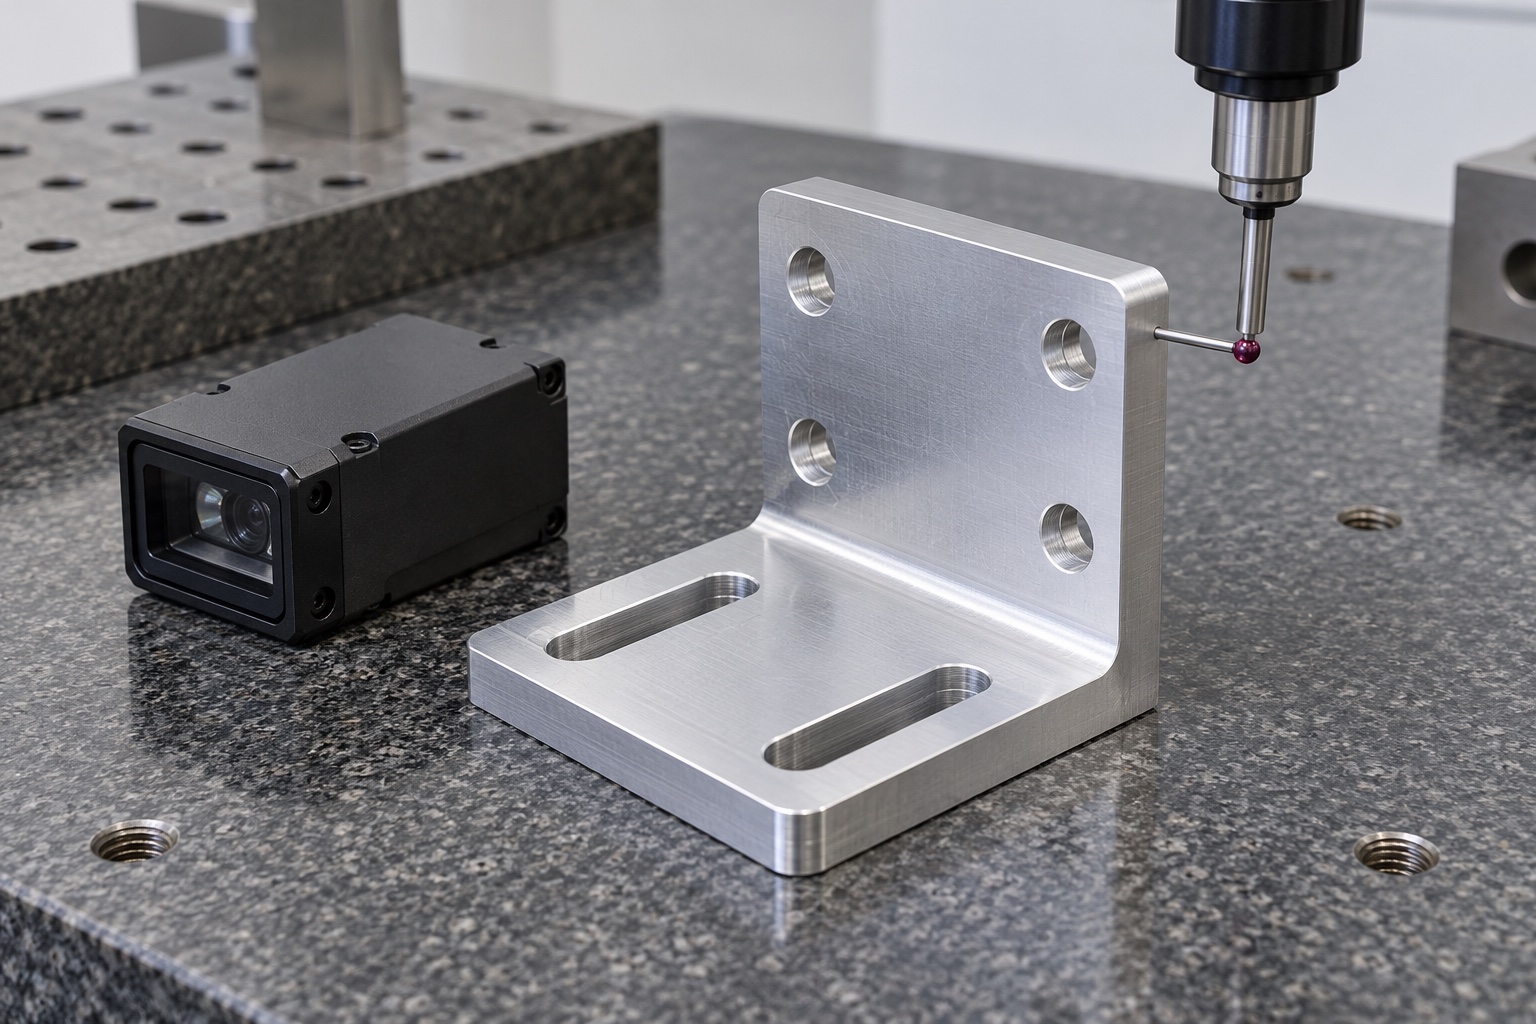
Einen Erstmuster-Prüfnachweis erstellen
Der vorgeschlagene erste Teilbericht würde die Zeichnungsrevision und nummerierte Merkmale identifizieren, einschließlich der Beziehung zwischen Leser und Gesicht, Basisreferenzen und spezifizierter Montagegeometrie. Es würde den Stütz- und Messzustand angeben. Es wird kein numerisches Ergebnis angezeigt, da für dieses Beispiel keine physische Probe oder kein Messbericht bereitgestellt wird. Das Beweispaket würde den erworbenen Dimensionsumfang dokumentieren, keinen Leseleistungsanspruch. Wenn die Zeichnung eine Überprüfung des eingebauten Zustands erforderte, würde die Montageanordnung separat definiert und aufgezeichnet, anstatt eine erforderliche Abnahmemessung im freien Zustand zu ersetzen.
Den optionalen Montageversuch definieren
Bei einem optionalen Test könnten ein identifiziertes Lesegerät, ein Anschluss und ein Hardware-Set verwendet werden, um den Montagezugang, die Einstellung und den vereinbarten Kabelabstand zu überprüfen. Das Verfahren würde die Revision der Halterung und die Installationsposition aufzeichnen. Es würde nicht unter allen Betriebsbedingungen diagnostische Eignung, Identifikationsgenauigkeit oder zuverlässige Messwerte nachweisen. Diese gehören zur Bewertung des zuständigen Geräteprogramms. Wenn es zu Störungen kam, dokumentierte das Team den Standort und holte eine Genehmigung ein, bevor die Halterung geändert wurde. Die manuelle Montage einer einzelnen Demonstrationseinheit würde ohne aktualisierte Zeichnungen und entsprechende Prüfanforderungen kein gültiger Standard für die Wiederholungsproduktion werden.
Montageflächen sicher verpacken
Eine Schutzverpackung würde die Halterung stützen, ohne den senkrechte Schenkel zu belasten, und die Teile trennen, so dass Schlitze und Referenzflächen nicht reiben. Der Anwendungsbereich würde alle Reinigungsanforderungen identifizieren und festlegen, wie diese überprüft würden. Ein gewöhnlicher Komponentenschutz würde keine sterile Verpackung oder Reinraumqualifikation bedeuten. Identifikations- und Revisionsinformationen würden mit dem Los übertragen und nicht ohne Genehmigung auf einen funktionalen Kontaktbereich angewendet. Wenn ein Lesegerät lediglich als vereinbartes Montagemuster enthalten wäre, würde es getrennt von der bearbeiteten Halterung dokumentiert und nicht als neu qualifiziertes Ausrüstungssystem dargestellt.
Die freigegebene Produktionskonfiguration erhalten
Vor der erneuten Fertigung bestätigt der Auftrag die genehmigte Zeichnung, den Materialzustand, die Ausführung, den Prüfplan und alle genehmigten Prototypenänderungen. Der Gerätebesitzer würde Änderungen an der Lesegerätkonfiguration, dem Anschlusszugang oder der Montageunterstützung überprüfen. Der Lieferant könnte dann die Produktion anhand einer definierten mechanischen Schnittstelle und eines Beweispakets abschätzen. Dieses repräsentative Beispiel zeigt, wie die CNC-Bearbeitung die Integration von Diagnosegeräten unterstützen kann, ohne ein Kundenergebnis zu erfinden. Sein Wert liegt in der kontrollierten Abfolge von der Schnittstellenprüfung bis zur dokumentierten Komponentenabnahme, wobei das Lesen des Barcodes und die Validierung auf Geräteebene getrennte Zuständigkeiten bleiben, die einen eigenen Nachweis erfordern.
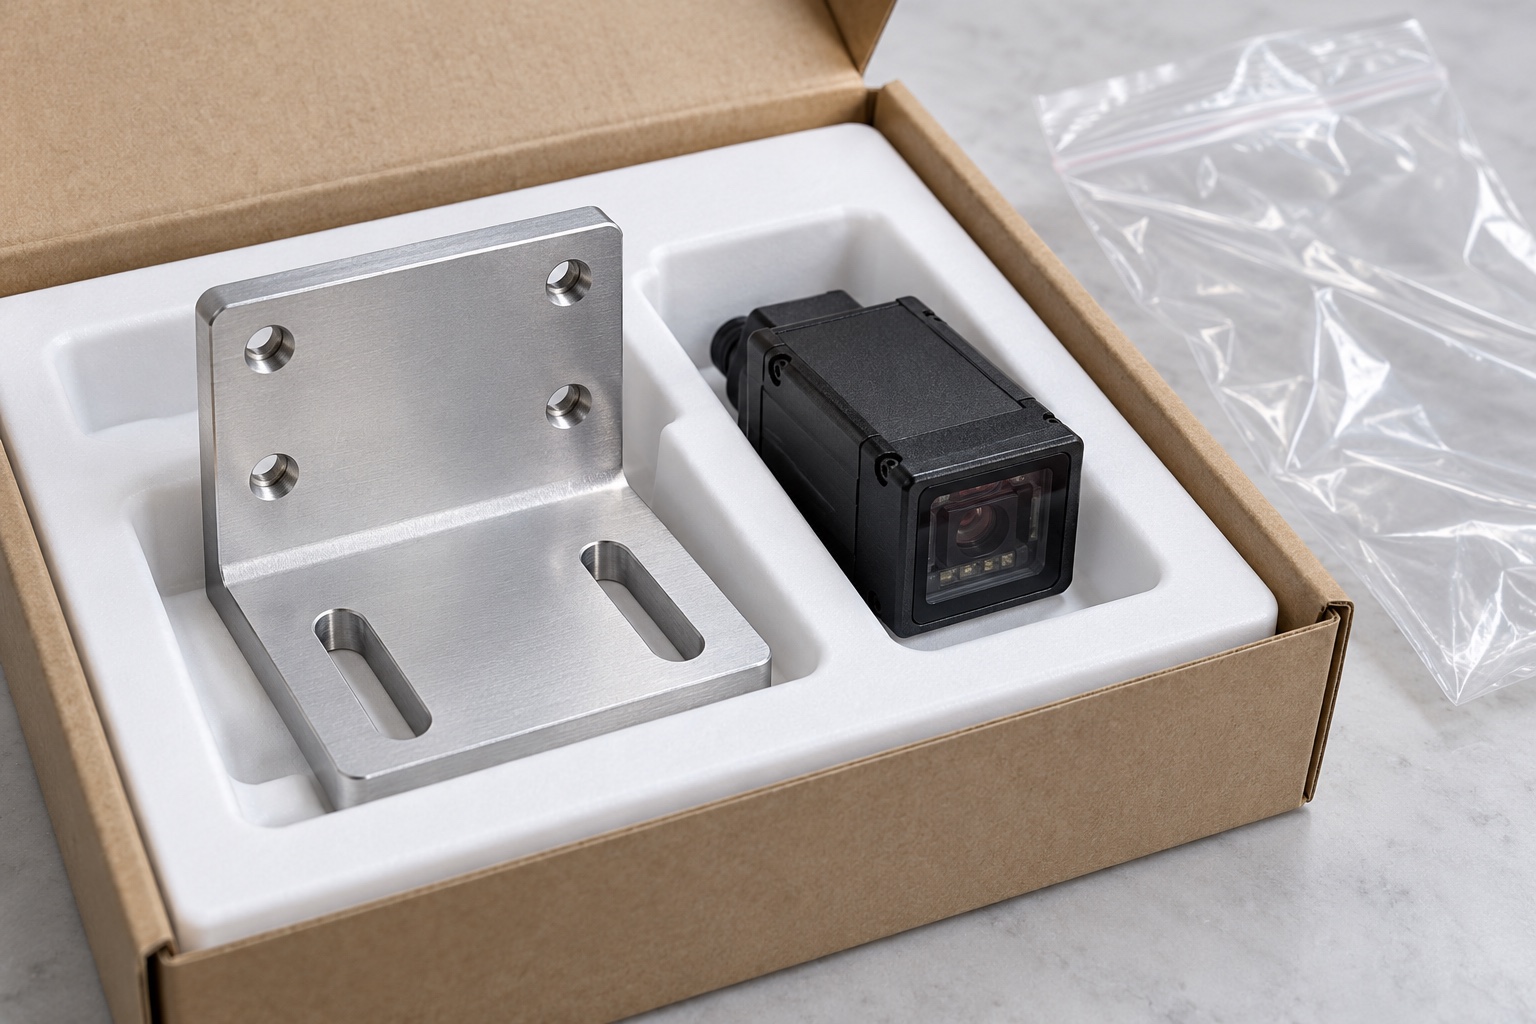
Technischer Herstellerhinweis: docs.cognex.com.
FAQ
Ist dies ein tatsächlich gelieferter Kundenauftrag?
Nein. Es handelt sich um ein repräsentatives Herstellungsbeispiel. Es werden keine Angaben zu Kunden, Sendungen, erreichten Toleranzen, Zertifizierungen oder validierten Barcode-Leseergebnissen gemacht, und die Abbildungen stellen keinen Beweis für die Produktionskontrolle dar.
Was definiert das Montagebohrbild?
Die genehmigte benutzerdefinierte Zeichnung und die ausgewählte Leserkonfiguration definieren die Schnittstelle. Eine Katalogabbildung oder ein nicht genehmigtes Muster sollte nicht als vollständige Produktionsspezifikation oder Kompatibilitätsnachweis betrachtet werden.
Warum nach dem Ausspannen prüfen?
Der senkrechte Schenkel kann durch Klemmung und Materialabtrag in Mitleidenschaft gezogen werden. Die Inspektion im zeichnungsdefinierten Zustand hilft dabei, die von der Vorrichtung verdeckte Geometrie aufzudecken. Gegebenenfalls ist auch eine gesondert festgelegte Überprüfung des Einbauzustandes erforderlich.
Darf die Schlitzlänge für den Prototyp geändert werden?
Nur durch eine genehmigte Designänderung. Die überarbeitete Geometrie, der Hardware-Kontakt und die Inspektionsanforderungen müssen aufgezeichnet werden, bevor es sich um eine Wiederholungsproduktionskonfiguration und nicht um ein undokumentiertes, von Hand angepasstes Muster handelt.
Belegt ein Montageversuch die Identifikationsgenauigkeit?
Nein. Es würde nur die vereinbarten mechanischen Prüfungen anhand identifizierter Komponenten abdecken. Für die Leseauswertung sind definierte Codes, Betriebsbedingungen und Akzeptanzkriterien erforderlich, die vom zuständigen Ausrüstungsprogramm festgelegt wurden.
Welche Aufzeichnungen unterstützen die Wiederholfertigung?
Behalten Sie die genehmigte Revision, die Materialidentität, die Oberflächenanforderungen, das Referenzschema, den Prüfplan und die genehmigten Änderungen bei. Überprüfen Sie einen geänderten Leser, Stecker oder Montageträger, bevor Sie die vorherige Halterungsbestellung wiederholen.
tanghangyun@oemach.com