
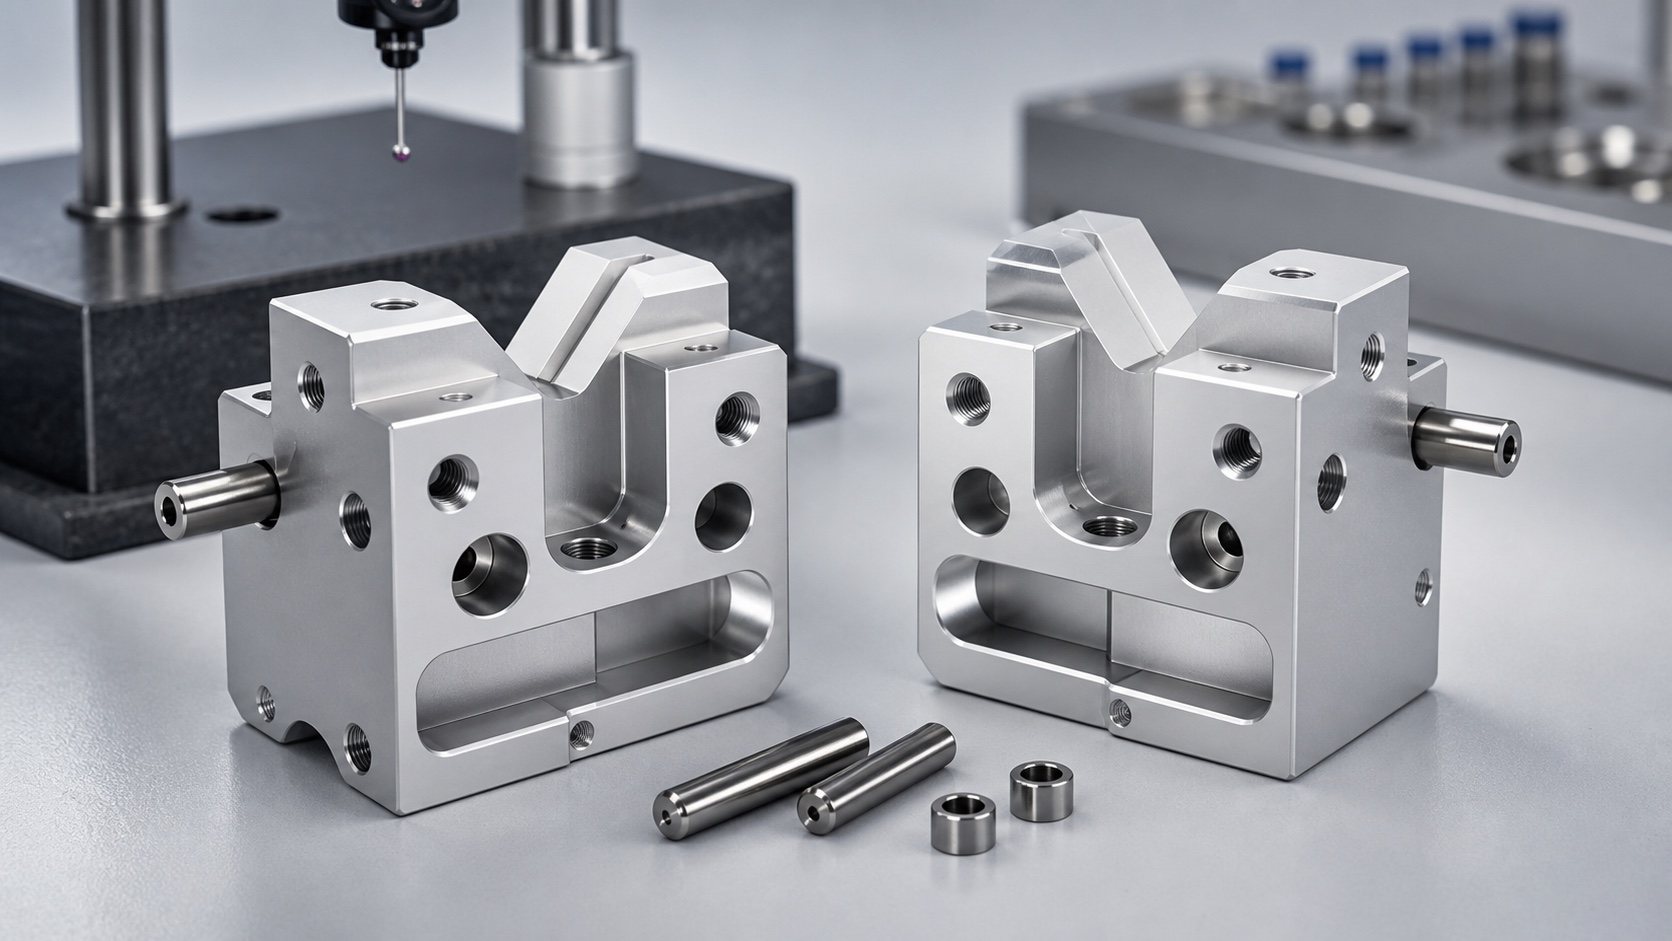
Probentube-Greiferbacke für Diagnostikautomation: Präzisions-CNC-Fertigungsfall
Beispielhafte Anwendung
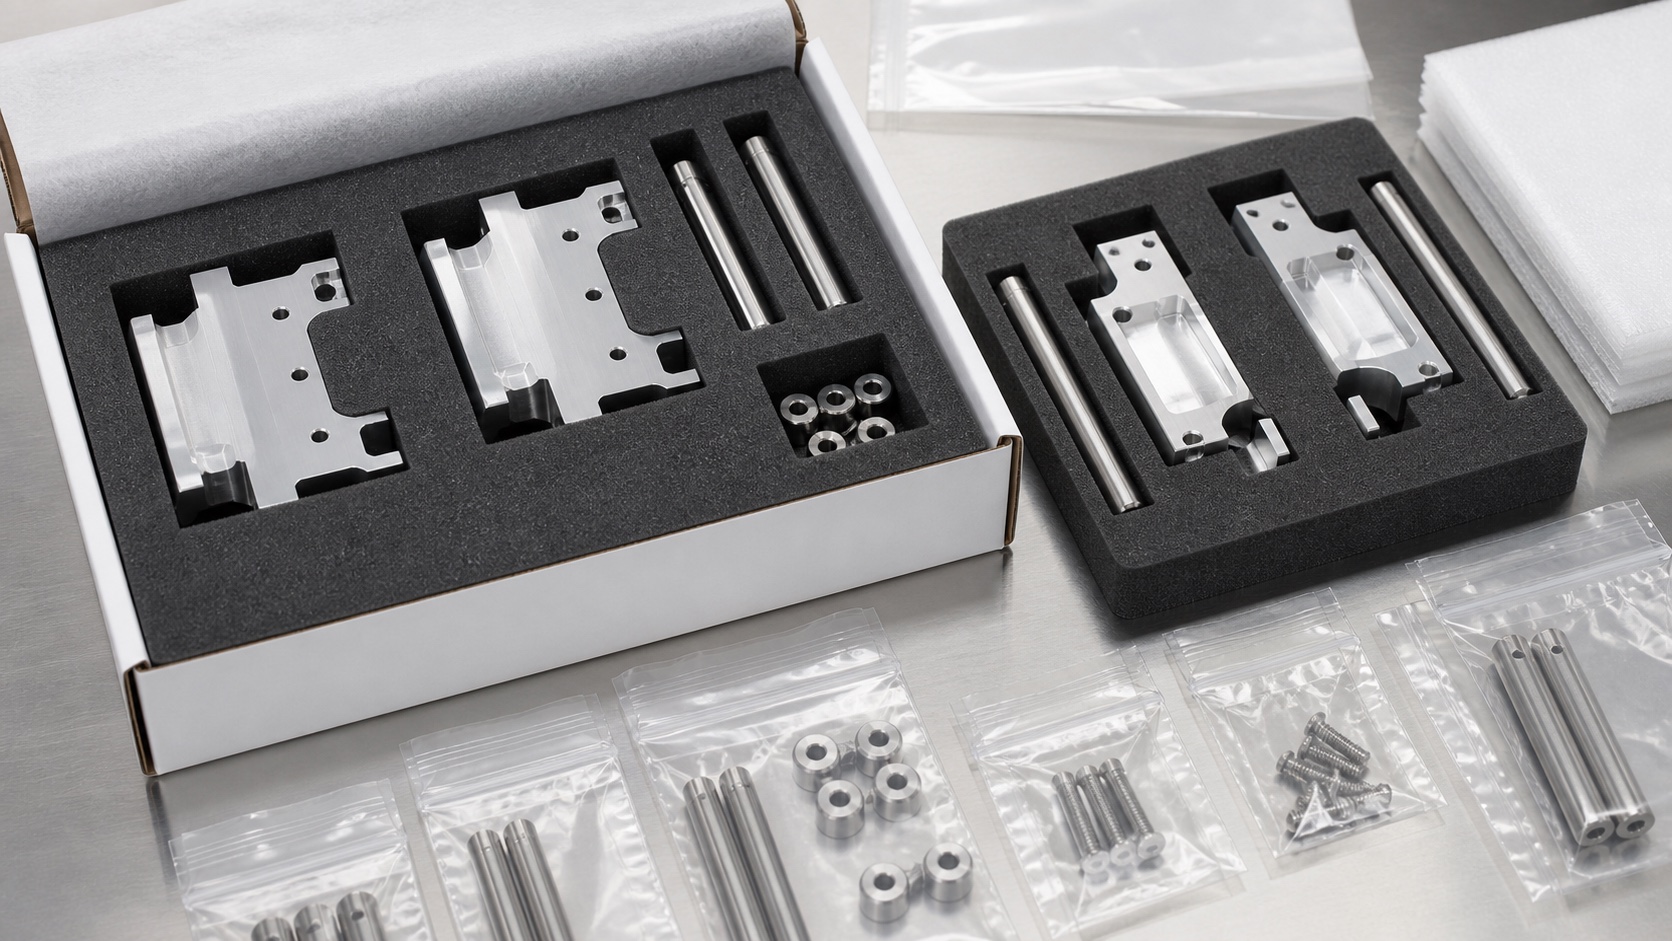
Dieser Fall beschreibt eine CNC-gefertigte Greiferbacke zum Halten oder Transferieren von Probenröhrchen in einem Diagnostikmodul. Sie enthält Kontaktprofile, Pivotbohrungen, Anschläge und Leichtbautaschen. Es ist ein Fertigungsbeispiel; Validierung bleibt beim Hersteller.
Paketprüfung
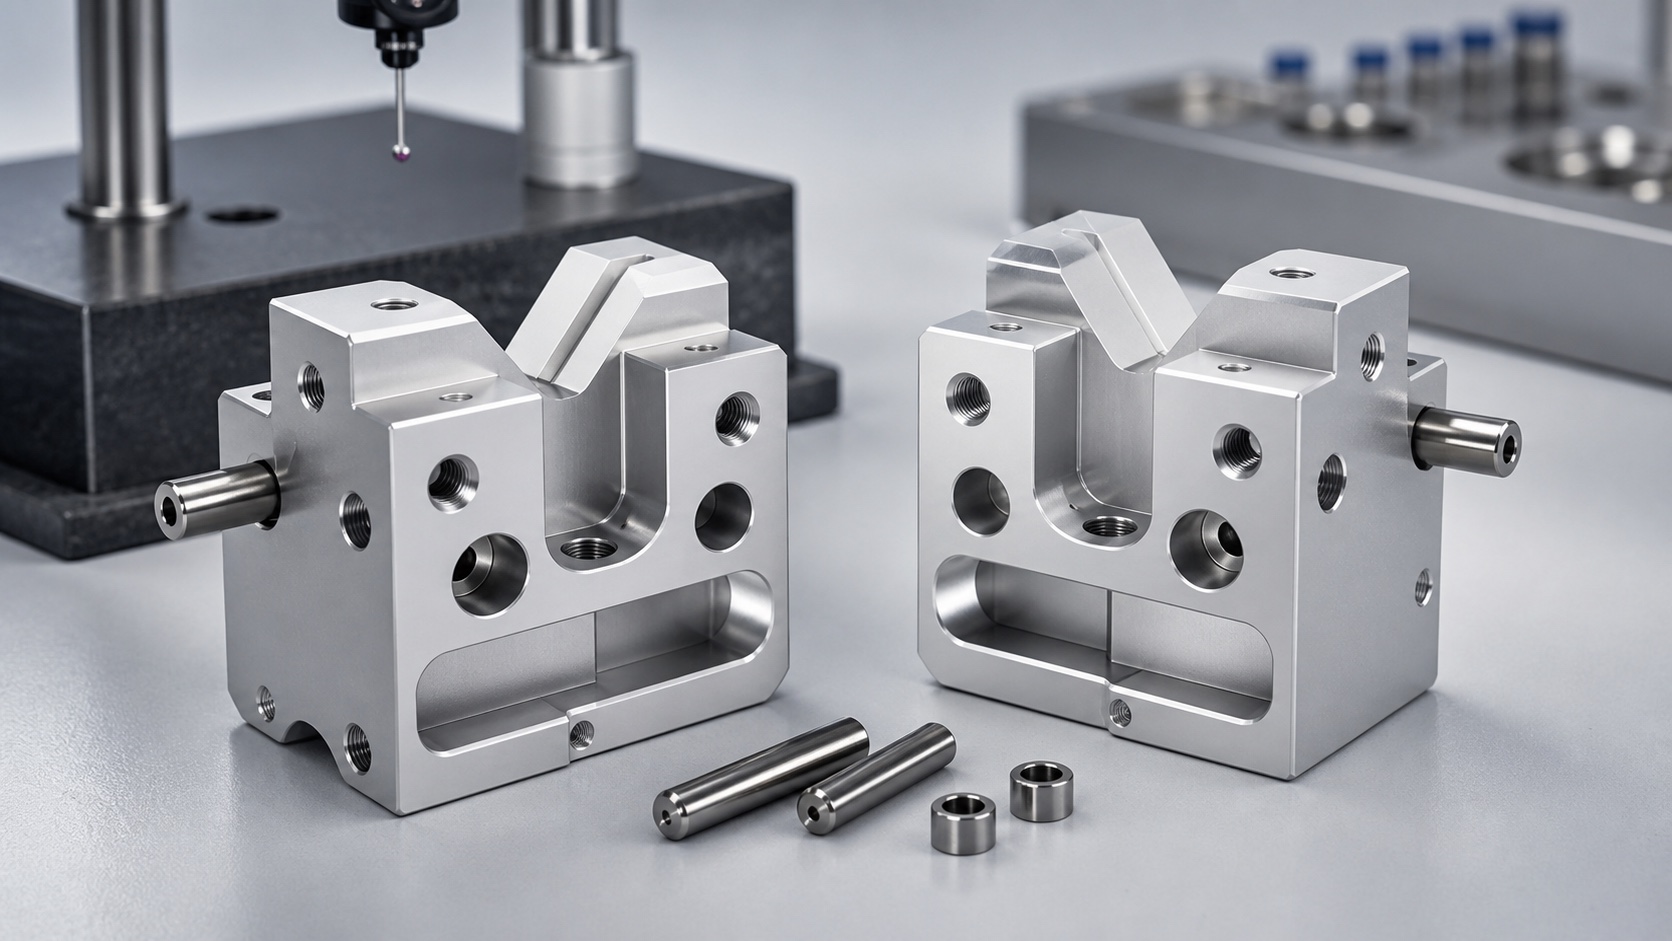
Das Paket umfasst Zeichnung, Modell, Revision, Werkstoff, Oberfläche und kritische Merkmale. Kontaktkreis, Symmetrie, Pivotabstand, Kanten, Entgratzugang und Prüfmethode werden vor dem Angebot geprüft.
Werkstoff und Rohling
Aluminium, Edelstahl oder Kunststoff werden je nach Masse, Verschleiß und Reinigung gewählt. Zertifiziertes Material erhält Aufmaß. Dünne Bereiche werden gestützt, damit das Kontaktprofil beim Spannen stabil bleibt.
CNC-Prozess
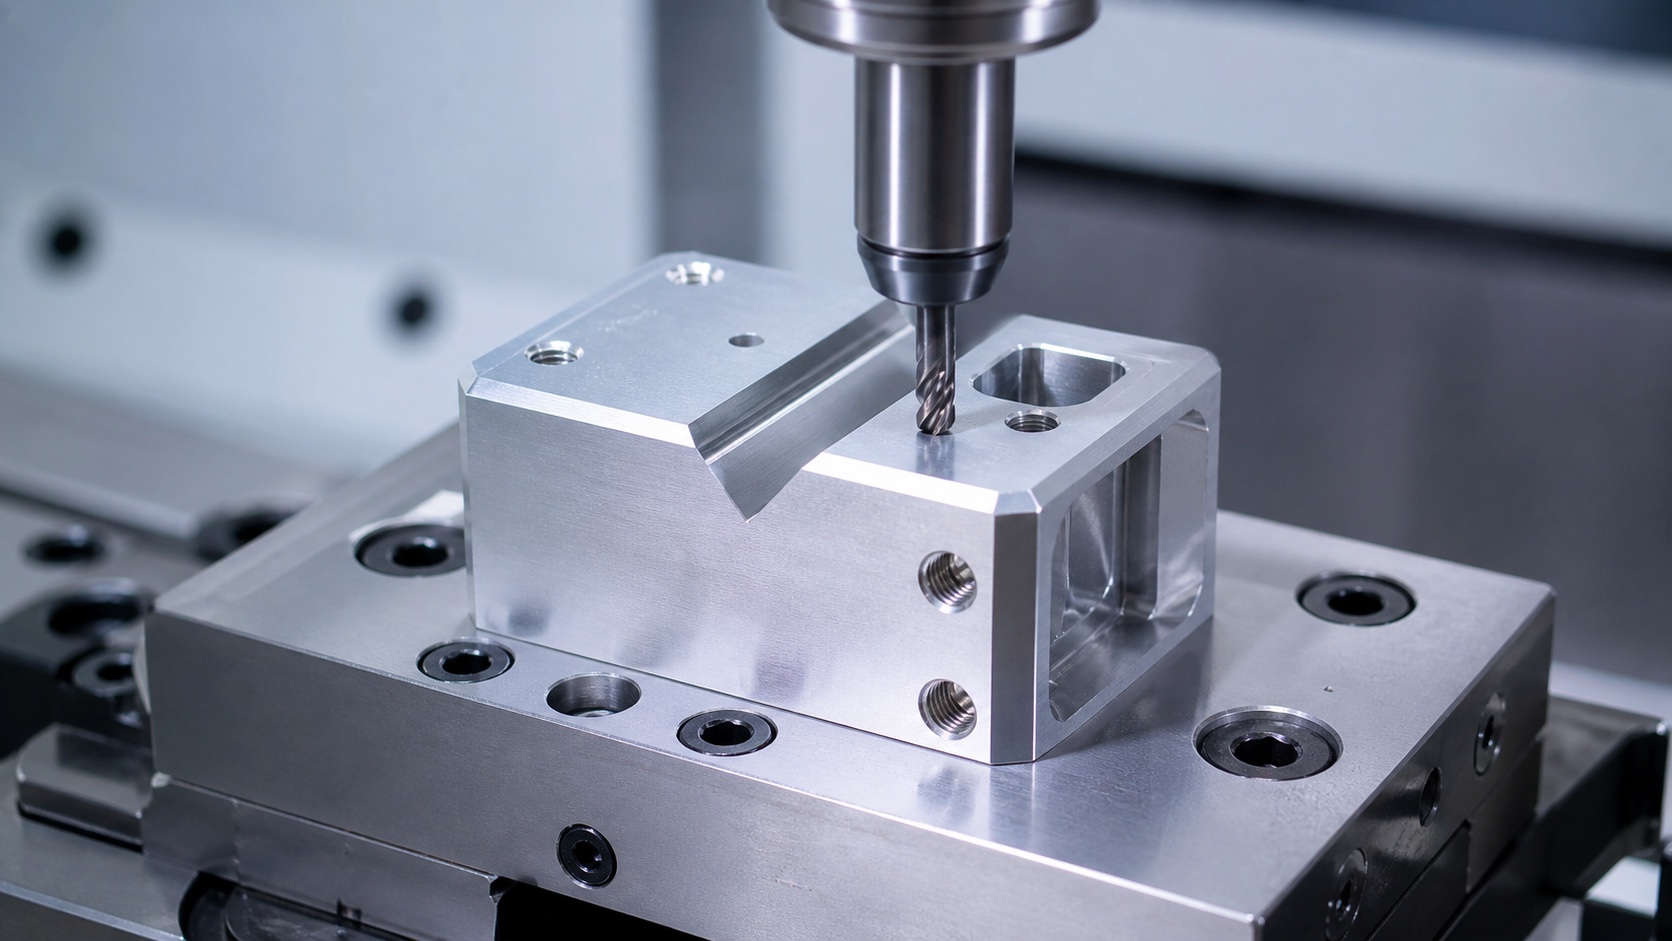
Zuerst entstehen Bezüge und Außenform. Kontaktflächen, Pivotbohrungen, Anschläge und Befestigungen werden aus kontrollierten Bezügen fertiggestellt. Kleine Werkzeuge werden wegen Verschleiß und Gratbildung überwacht.
Kontaktkanten
Das Profil muss Kunststoffröhrchen schonen und die Greifgeometrie halten. Pauschales Gleitschleifen kann Anschläge verrunden. Gezieltes Entgraten und vergrößerte Prüfung sichern Funktionskanten.
Prüfpaket
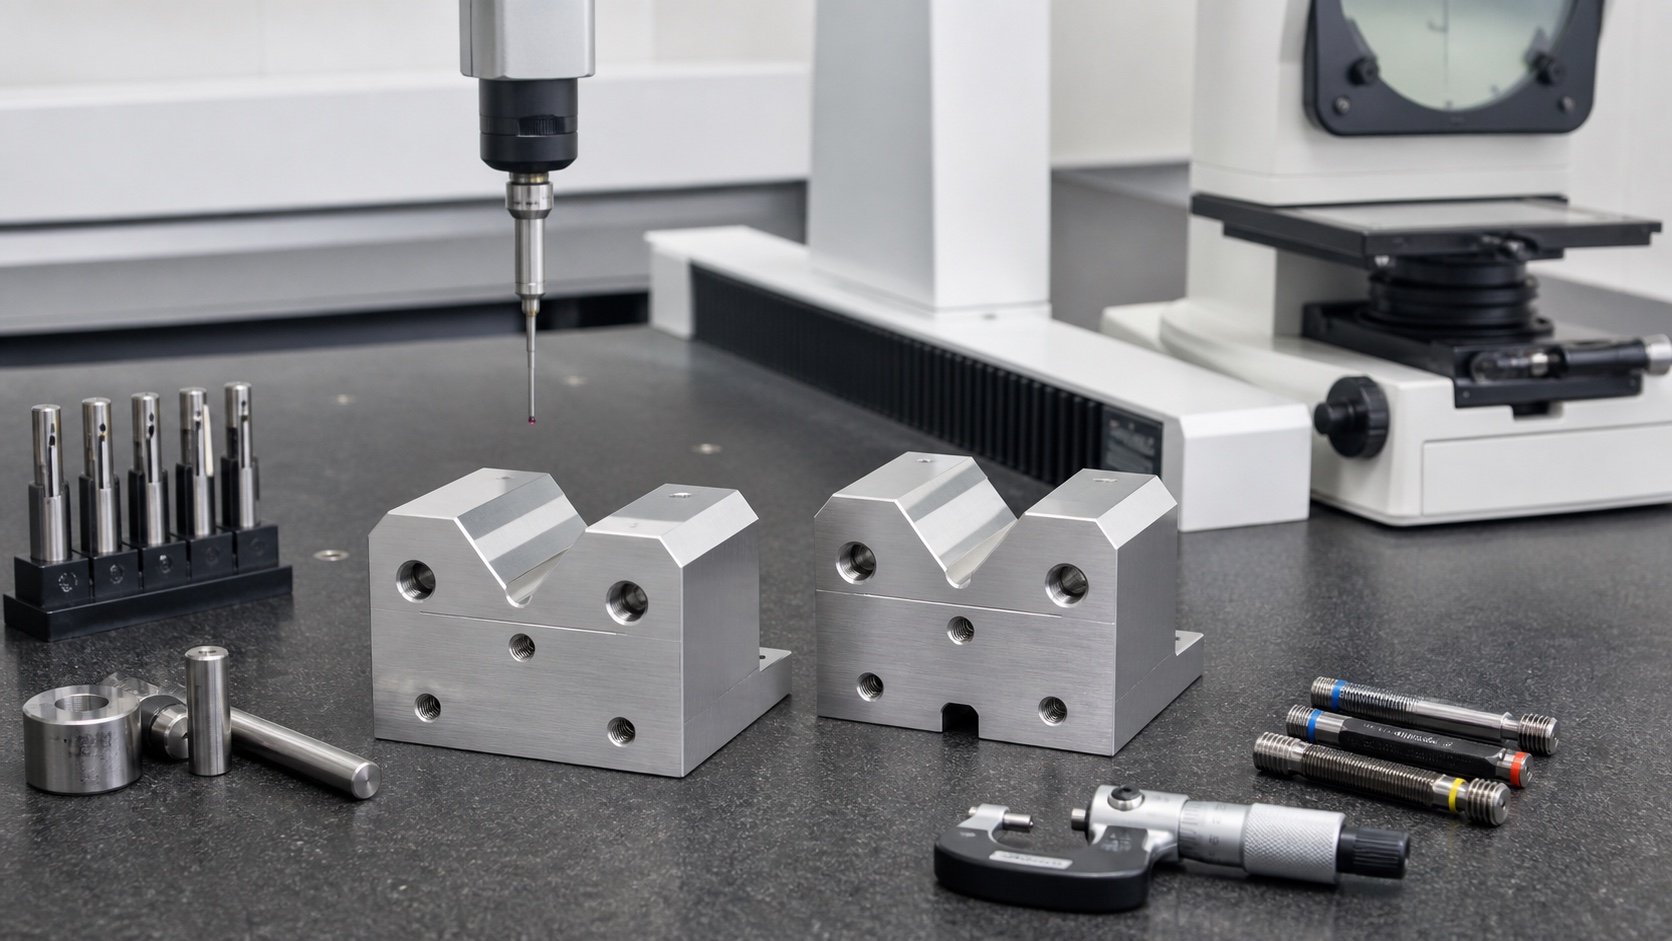
Erstmuster enthalten Kontaktprofil, Symmetrie, Pivotgröße und Lage, Anschläge, Profil, Oberfläche und Fotos kritischer Kanten. KMG, Optik, Lehren oder Röhrchenvorrichtung können kombiniert werden.
Reinigung und Verpackung
Backen werden von Kühlschmierstoff, Spänen, Abrieb und Partikeln gereinigt. Teile werden getrennt, damit Kontaktflächen und Pivots nicht reiben. Kennzeichnung nennt Teil, Revision, Charge und Prüfstatus.
Serienkontrolle
Gelenkt werden Programm, Vorrichtung, Standzeit, Entgratung, Prüfung, Reinigung und Verpackung. Trends bei Kontaktprofil, Pivotabstand und Symmetrie zeigen Drift frühzeitig.
Kundenübergabe
Die Übergabe definiert Erstmuster, Menge, Zeugnisse, Prüfformat und kundenseitigen Röhrchentest. Ein vollständiges Revisionspaket verhindert alte Kontaktgeometrie in Produktion.
FAQ
Ist dies ein zertifiziertes Analysatorteil?
Es ist ein beispielhafter Fertigungsfall. Validierung und Röhrchenkompatibilität liegen beim Hersteller.
Was bestimmt das Röhrchenhandling?
Kontaktprofil, Symmetrie, Pivotabstand, Anschläge, Kanten und Oberfläche beeinflussen das Verhalten.
Wie schützt man Röhrchen vor Kratzern?
Profil, Kantenbruch, Gratkontrolle und Oberfläche werden gemäß Zeichnung und Test geprüft.
Kann Greifkraft getestet werden?
Nur mit Röhrchen, Feder oder Aktuator, Vorrichtung und Akzeptanzkriterien des Kunden.
Welche Unterlagen sind möglich?
Zeugnisse, Erstmuster, Maßdaten, Reinigungsnachweise, Rückverfolgung und Fotos.
Wie bleibt die Serie stabil?
Durch Programm-, Vorrichtungs- und Standzeitkontrolle, Trends, Reinigung und Verpackung.