6061-T6-Fünfrollen-Träger für eine Infusionspumpe: Präzisions-CNC-Fertigungsfall
Beispielhafte Anwendung
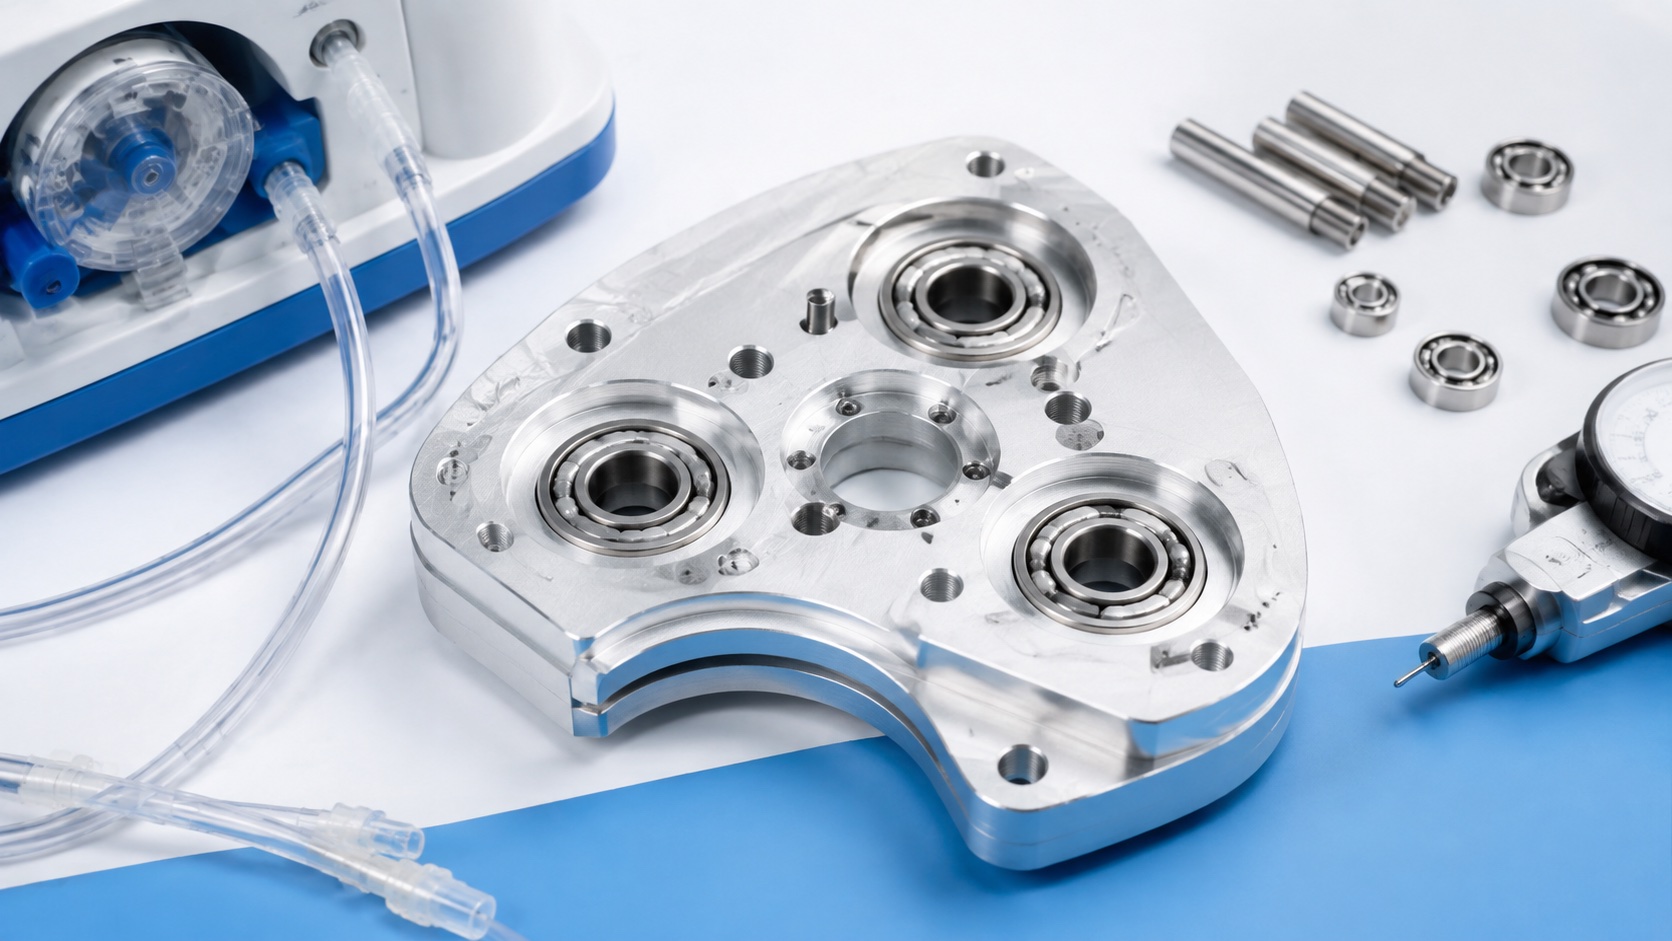
Dieser Fall beschreibt einen 6061-T6-Träger für fünf Rollen einer peristaltischen Infusionspumpe. Er enthält Antriebsschnittstelle, wiederholte Lagersitze, Taschen, Montage und Taktung. Es ist ein Fertigungsbeispiel, keine Aussage zu einer zertifizierten Pumpe. Der Gerätehersteller verantwortet Fluss, Okklusion, Schlauch, Alarm, Sicherheit und Validierung. Der Fertiger kontrolliert Geometrie, Werkstoff, Finish und vereinbarte Nachweise.
Freigegebenes Paket
Die Übergabe enthält Zeichnung, Modell und Revision. Montagefläche, Achse, Muster, Passungen, Taktung, Finish und geschützte Bereiche sind markiert. Der Kunde liefert Lager, Wellen, Montagefolge und Lehren. Vor dem Angebot werden Stege, Werkzeugzugang, Toleranzen, Beschichtungszugabe und Prüfzustand betrachtet.
Werkstoff und Rohling
Zertifiziertes 6061-T6 wird mit Aufmaß zugeschnitten und chargenbezogen geführt. Ebenheit und Schäden werden geprüft. Das Schruppen verteilt den Abtrag um den Träger. Ein Wechsel von Zustand oder Halbzeug braucht Freigabe, da Steifigkeit, Eigenspannung und Anodisierverhalten abweichen.
CNC-Strategie
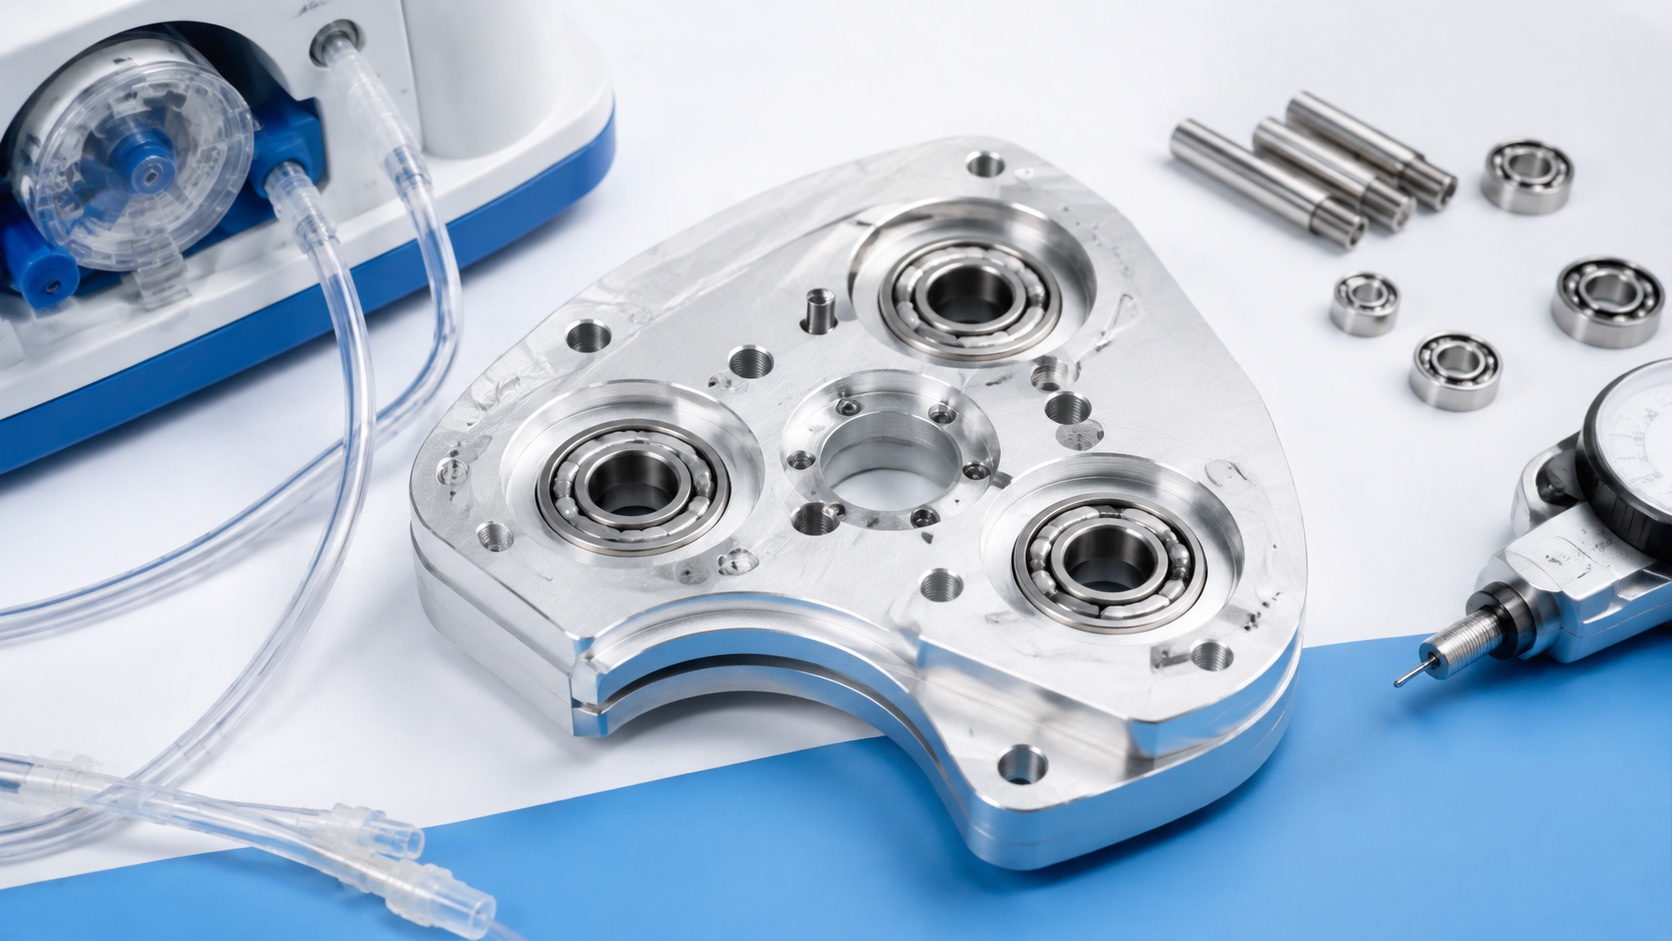
Die erste Operation erzeugt Fläche, Antriebsbohrung und Bezüge. Taschen werden symmetrisch vorgeschruppt, an Lagerstationen bleibt Material. In gestützter Aufspannung werden Achse und Bohrungen aus dem gemeinsamen System fertig bearbeitet. Einheitliche Ein- und Austritte verringern Stationsunterschiede. Kontur und Entgraten schützen dünne Stege.
Ausrichtung der Lagersitze
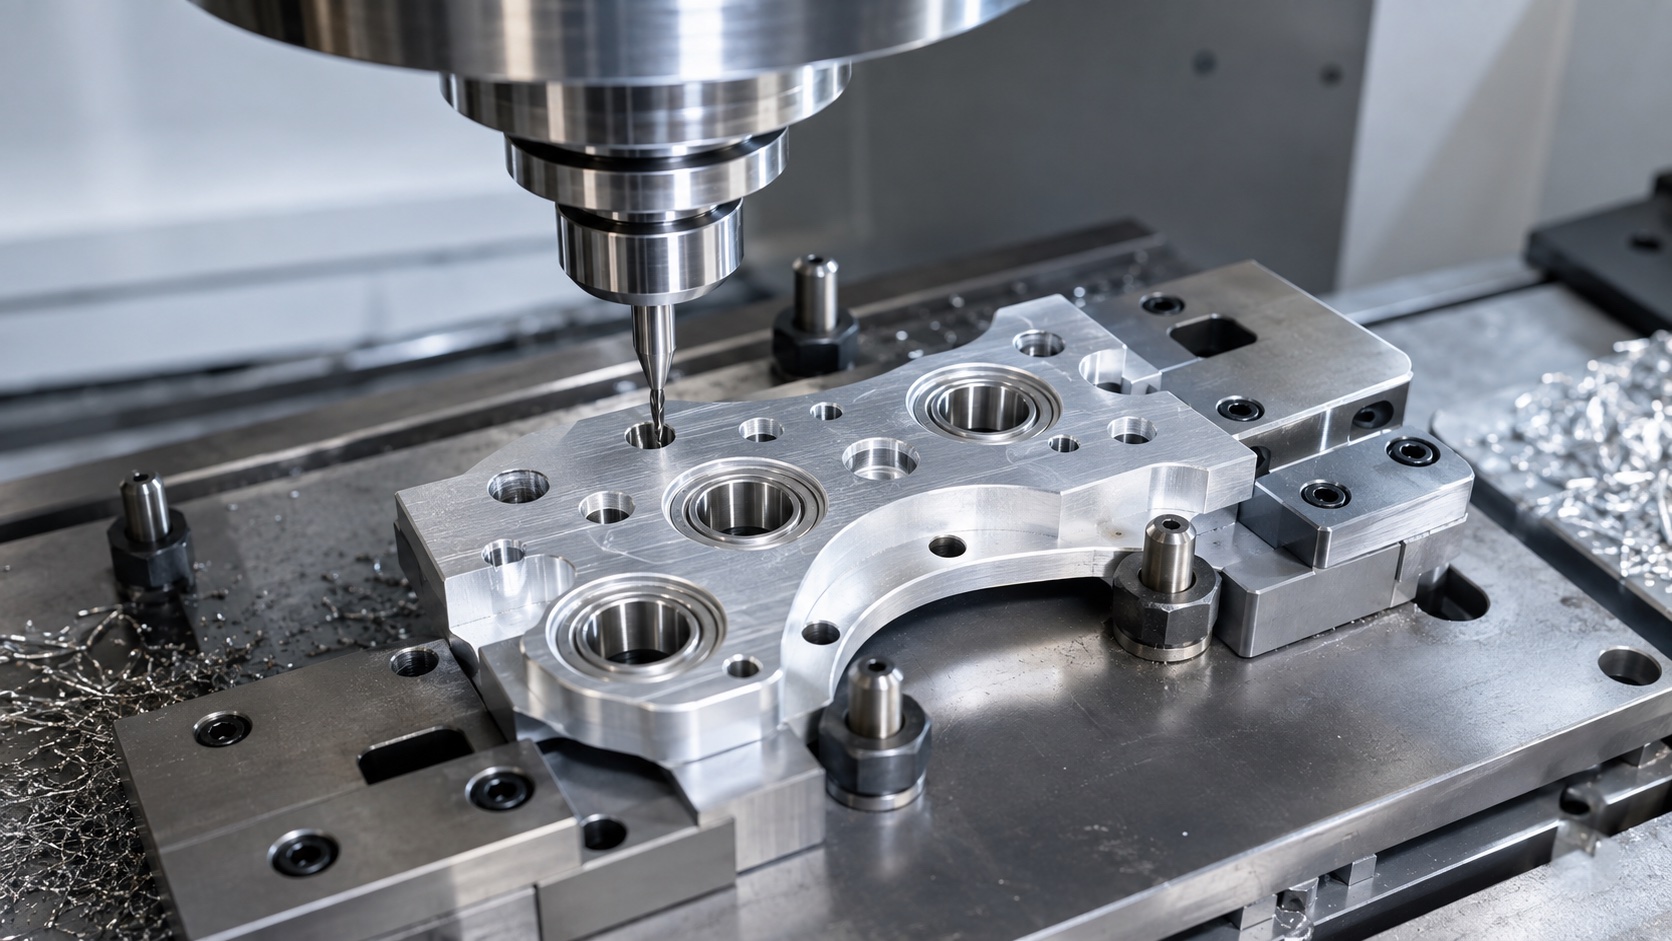
Jede Bohrung wird auf Durchmesser, Lage und Rechtwinkligkeit geprüft; das Muster gilt als Einheit. Beim Einpressen werden Kraft und Abstützung kontrolliert, damit sich der Rahmen nicht biegt. Gerätehersteller definieren Passung und Lagerluft. Danach werden ausgewählte Maße oder Rundlauf erneut geprüft.
Anodisieren und Masken
Anodisieren schützt, kann aber enge Sitze schließen. Zeichnung kennzeichnet maskierte Bohrungen, Masseflächen und Kontakte sowie Endmaße. Fertigteile werden auf Brandstellen, Gestellspuren, Farbe und Beschädigung geprüft. Nacharbeit am Lagersitz braucht Freigabe.
Prüfplan
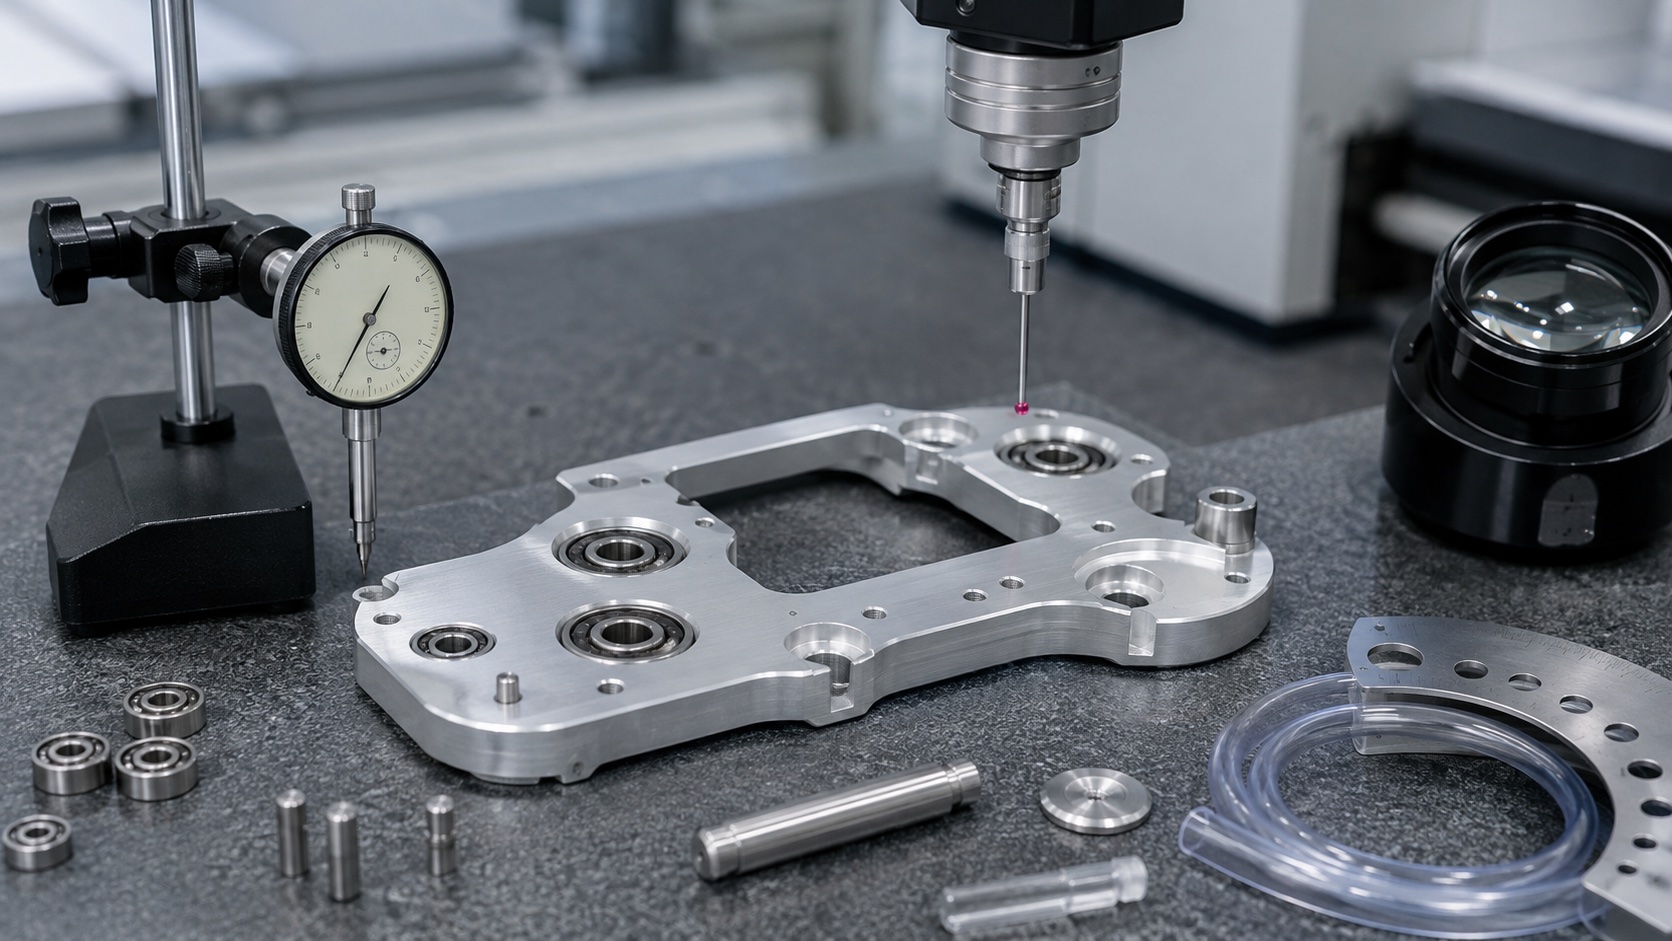
Die Erstbemusterung umfasst Werkstoff, Ebenheit, Antriebsbohrung, Fünfstationenmuster, Rechtwinkligkeit, Dicke, Montage und Kanten. Datensätze nennen CMM, Vorrichtung und Revision. Eine freigegebene Lehre kann ergänzen. Bauteilabnahme belegt nicht den Fluidfluss; dieser wird an der kompletten Pumpe geprüft.
Reinigung und Lieferung
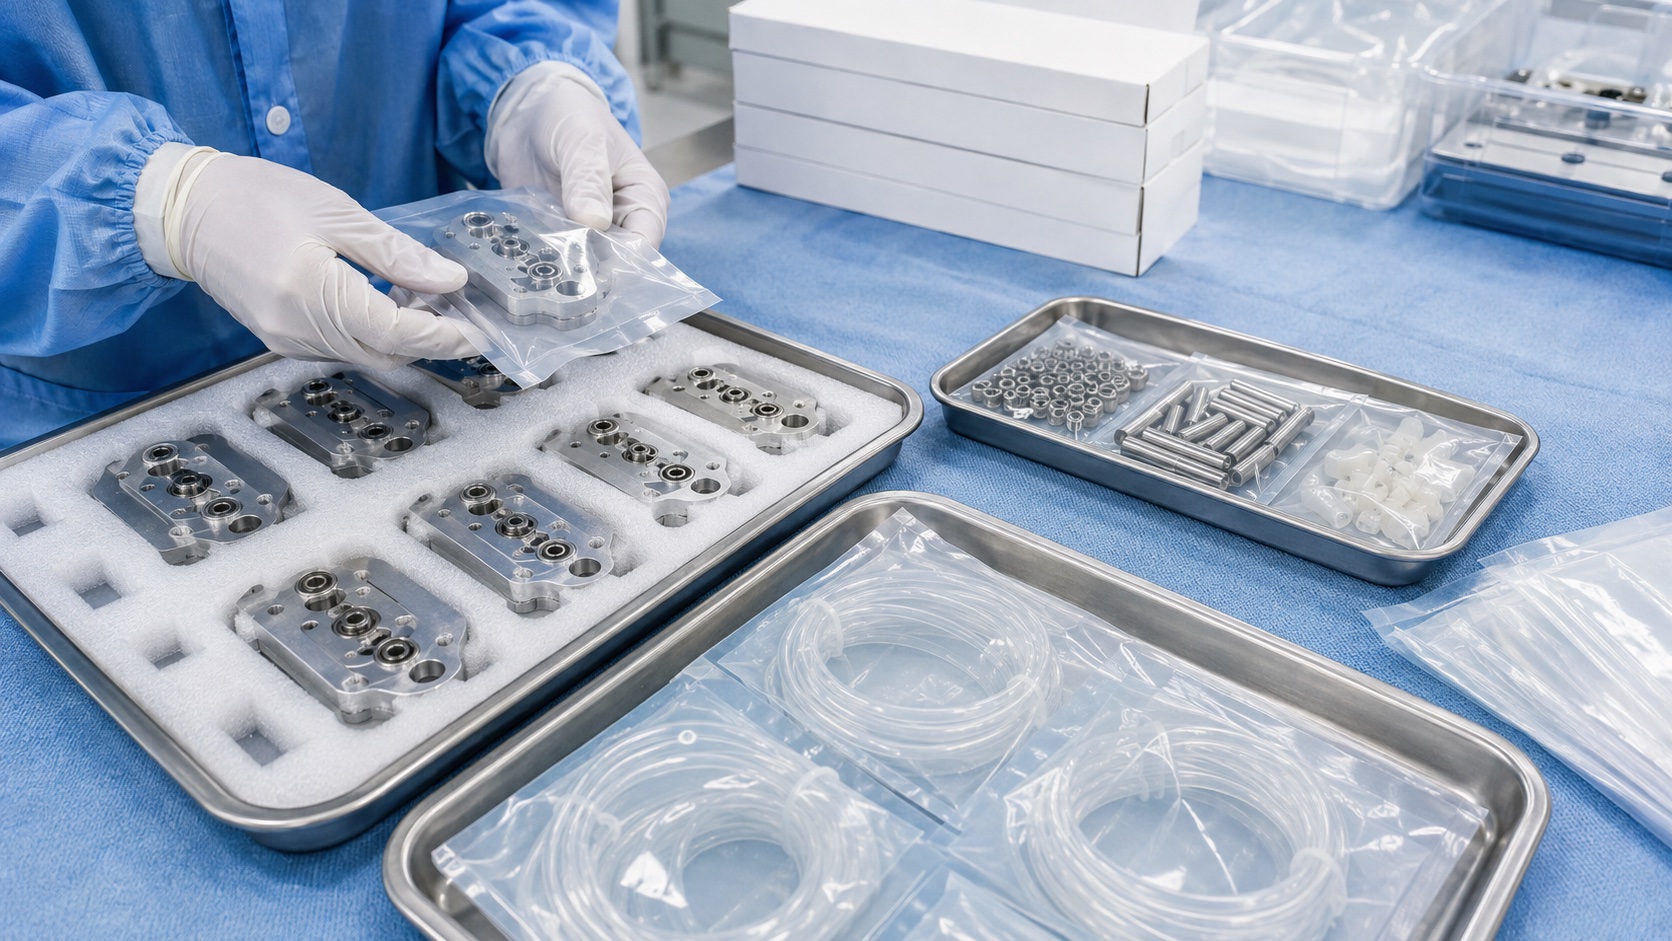
Nach Finish und Prüfung werden Späne, Schleifpartikel und Beschichtungsreste besonders aus Sitzen und Taschen entfernt. Teile liegen getrennt geschützt. Etiketten nennen Teil, Revision, Werkstoff- und Finishcharge, Menge und Prüfstatus. Verpackung ist sauber und schützend, nicht steril ohne separaten validierten Prozess.
Wiederholfertigung
Programm, Vorrichtung, Prüfung und Finish bleiben unter Änderungskontrolle. Trenddaten für Achse und Rollenbild zeigen Drift. Forecast und Losgröße unterstützen Planung. Änderungen an Lager, Welle, Schlauch, Platte, Finish oder Montagekraft erfordern Kundenprüfung.
FAQ
Ist der Träger eine fertige Infusionspumpe?
Nein. Er ist eine Beispielkomponente; der Hersteller validiert das vollständige Gerät.
Warum 6061-T6?
Es kann geringe Masse, gute Bearbeitbarkeit und übliche Finishes bieten, abhängig von Steifigkeit und Reinigung.
Wie bleiben fünf Bohrungen ausgerichtet?
Sie werden aus gemeinsamen Bezügen gefertigt und als Muster auf Lage und Winkel geprüft.
Warum nach Lagermontage prüfen?
Einpresskraft kann den Rahmen verformen oder den Rundlauf ändern.
Werden Lagersitze anodisiert?
Nur nach freigegebenem Design; enge Passungen werden oft maskiert oder kompensiert und danach geprüft.
Welche Unterlagen sind möglich?
Zeugnisse, Rückverfolgbarkeit, Erstbemusterung, Prüfberichte und Abweichungsfreigaben.