Ti-6Al-4V-Hülse für eine Dental-Bohrführung: Präzisionsdrehfall
Beispielhaftes Produkt
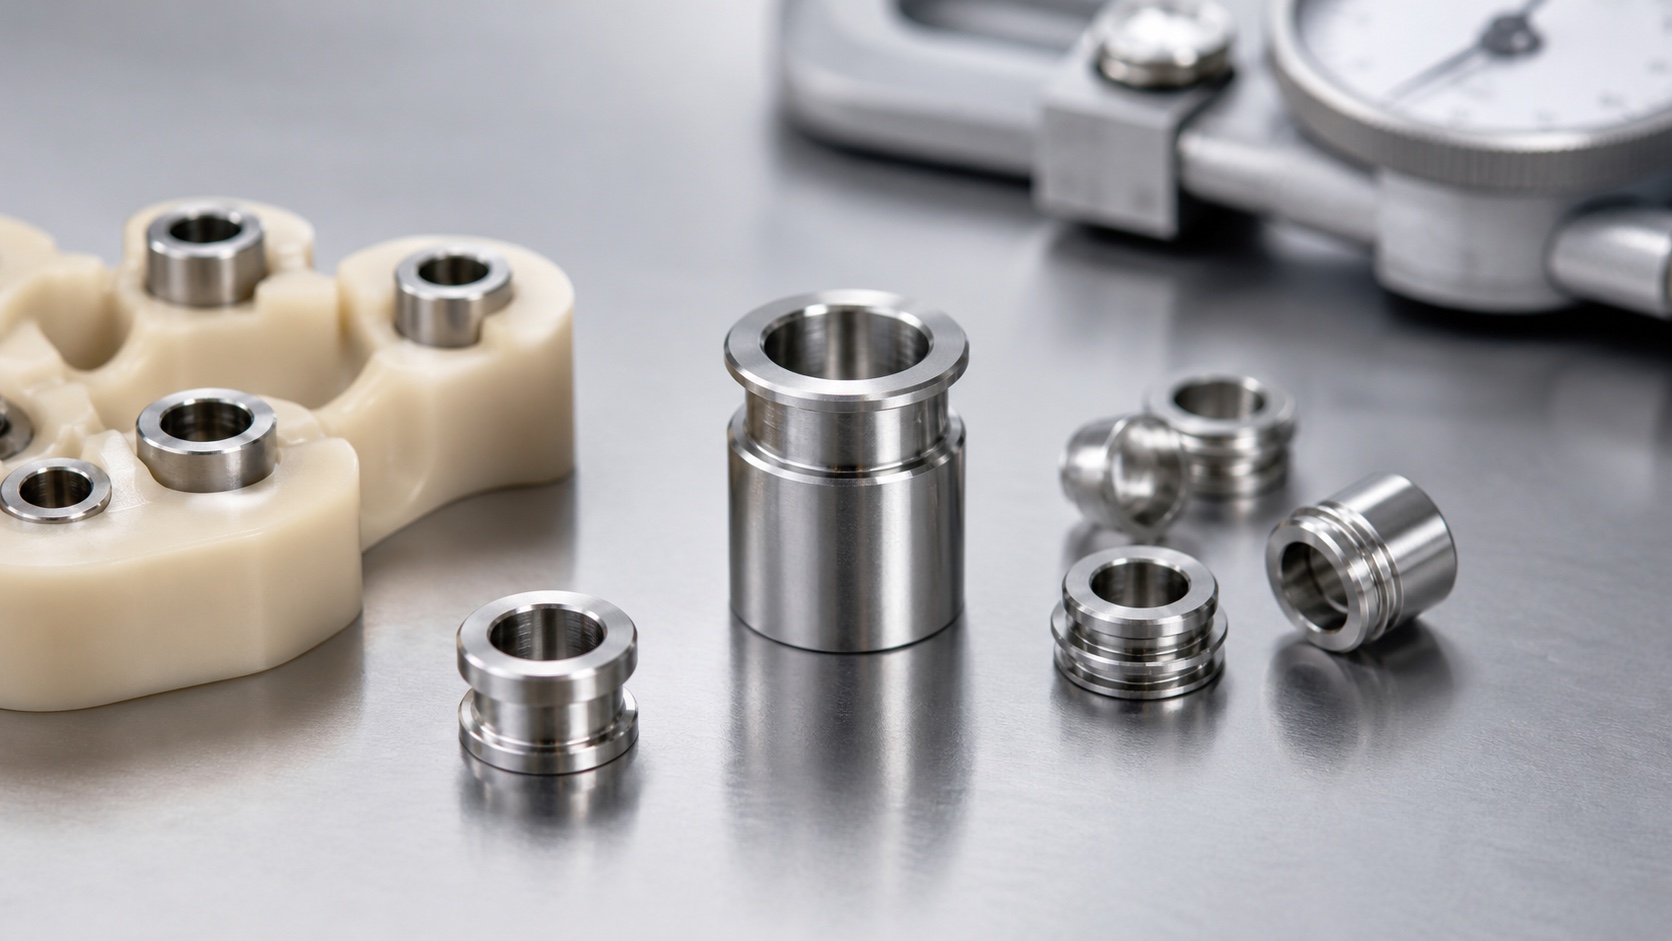
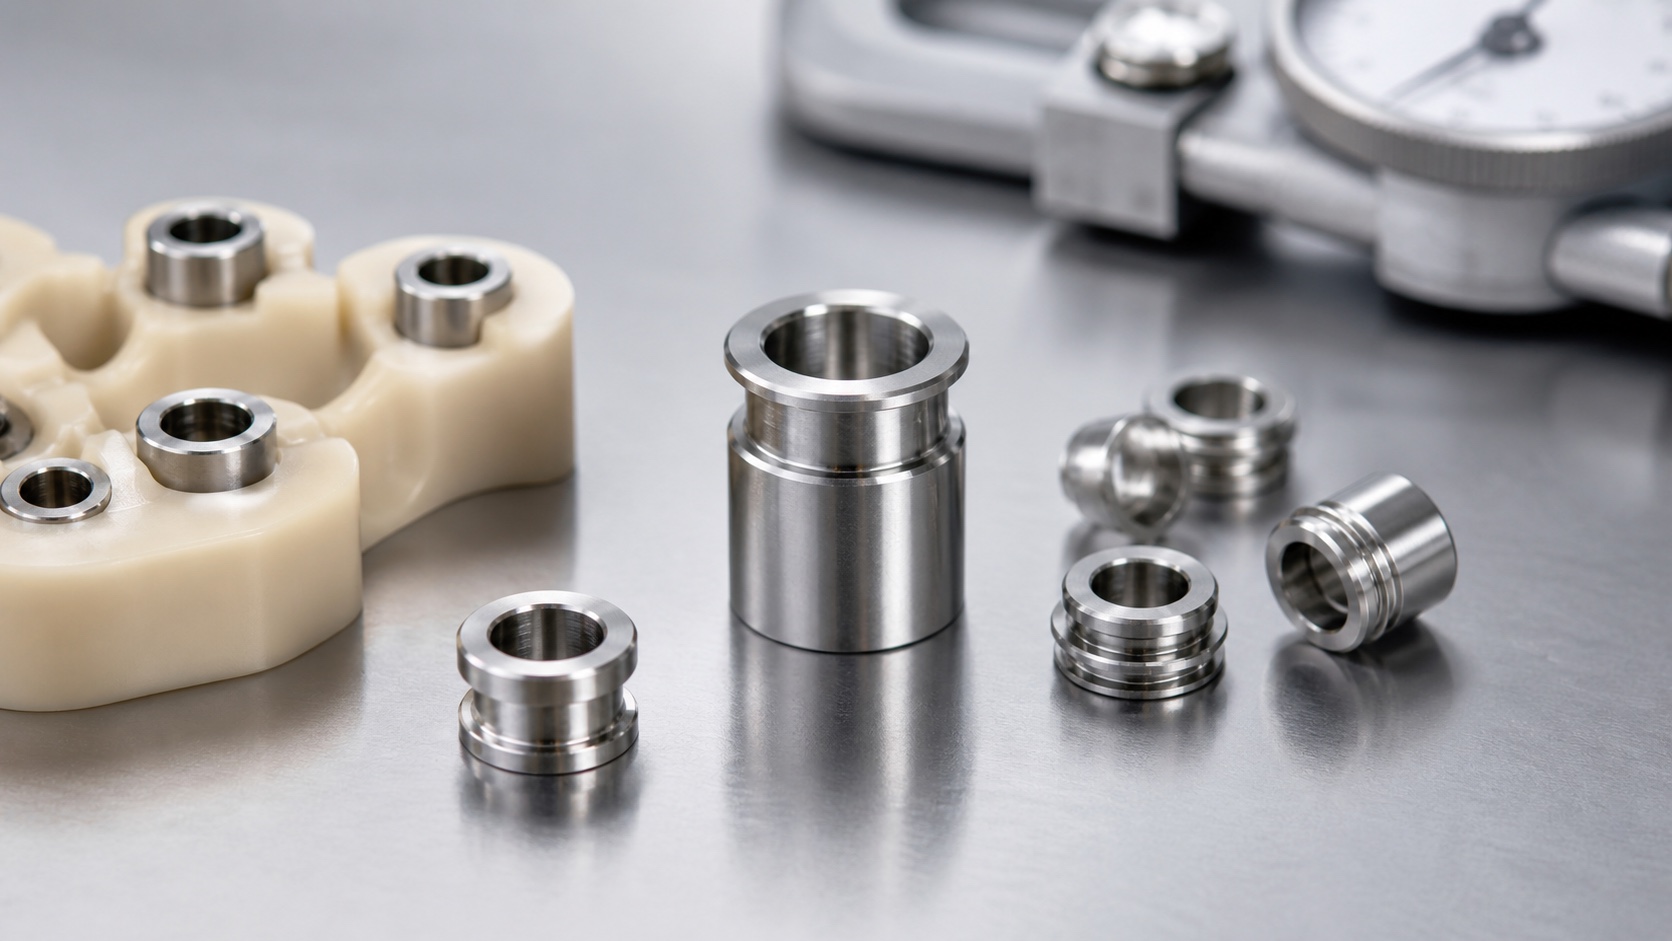
Dieser Fall beschreibt eine Ti-6Al-4V-Hülse für eine Dentalführung. Er ist ein Fertigungsbeispiel, kein patientenspezifisches Produkt und keine klinische Validierung. Präzisionsbohrung, Halteaußendurchmesser, Schulter und Bund führen das Instrument und sitzen im Führungskörper. Der Gerätehersteller definiert Achse, Spiel, Befestigung, Reinigung und Validierung. Der Zerspaner fertigt freigegebene Geometrie, prüft sie und erhält Material- sowie Revisionsnachweise.
Eingaben vor dem Angebot
Die Anfrage enthält Zeichnung, Modell und Montageschnitt. Achse, Passdurchmesser, Bundfläche, Einführrichtung und Verdrehschutz sind gekennzeichnet. Instrument, Führungsmaterial und Aufnahmeprozess bestätigen. Klären, ob gepresst, geklebt oder ausgetauscht wird und ob eine Probe für den Erstfit vorliegt. Ändern sich Polymer oder Druckprozess, muss die Passung neu bewertet werden.
Titan und Drehplan
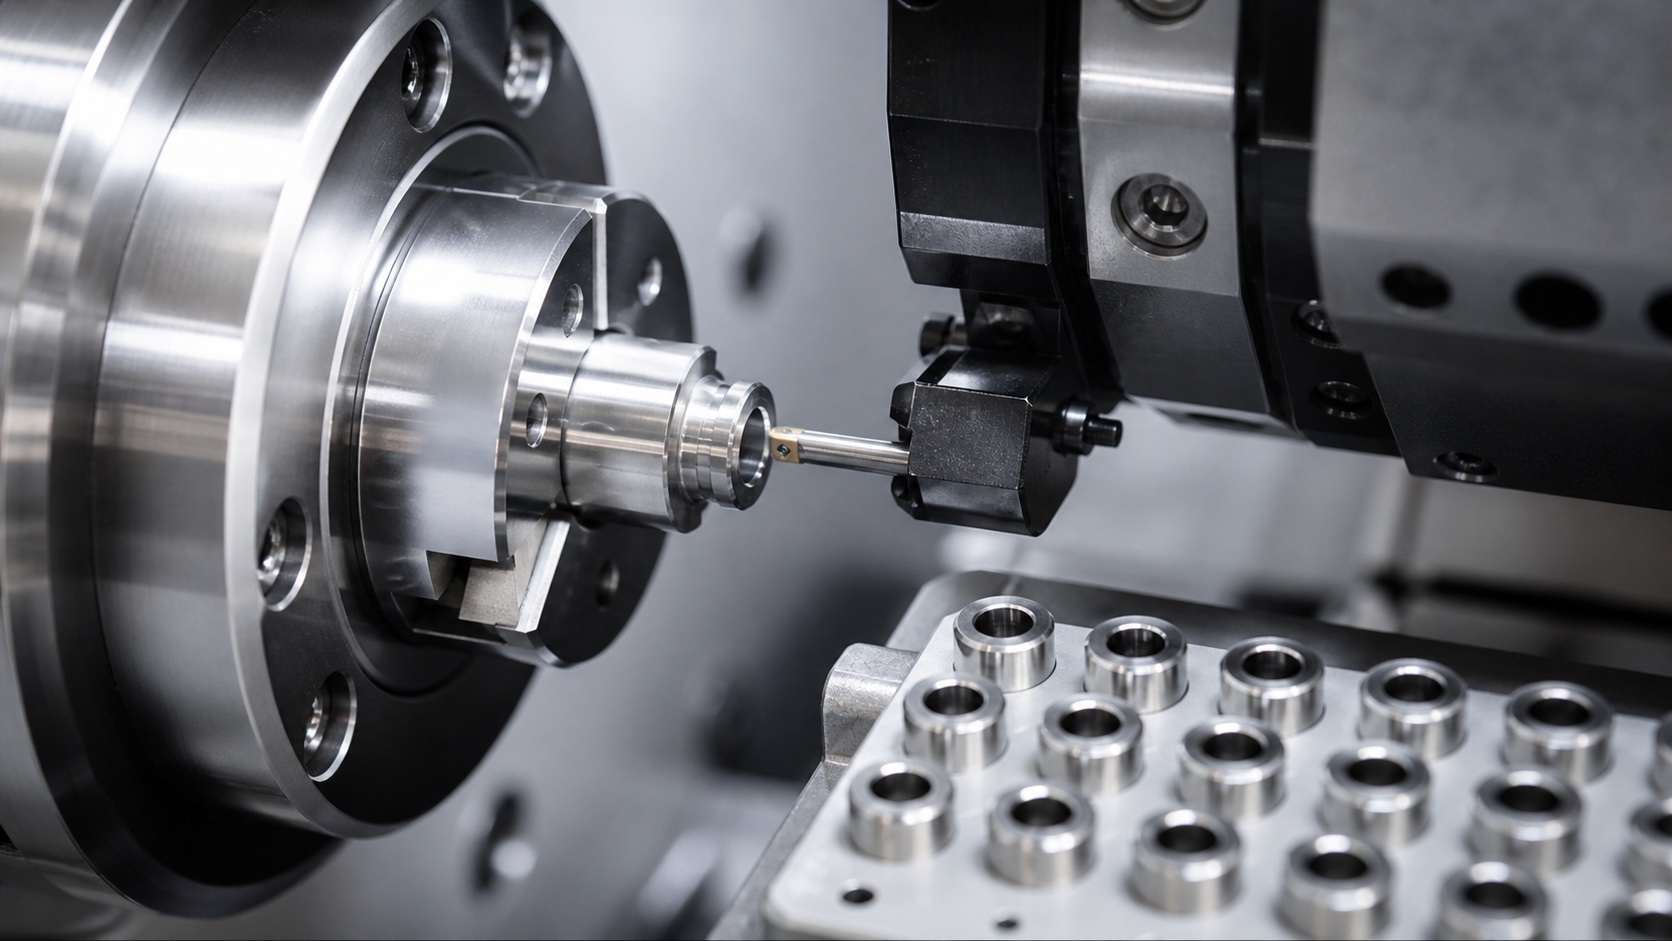
Beispielwerkstoff ist Ti-6Al-4V in freigegebener Sorte und Zustand. Zeugnis und Charge begleiten den Auftrag. Der Drehplan erzeugt eine Achse und bearbeitet Bohrung, Außenfläche, Schulter und Bund mit wenigen Bezugswechseln. Schruppen lässt Aufmaß; Spannkraft verhindert Wandverzug. Kühlung, Späne und Werkzeug schützen die Bohrung. Eine zweite Aufspannung richtet sich nach einem fertigen Merkmal und prüft Rundlauf.
Funktionskanten
Eine Eintrittsfase unterstützt das Instrument. Bund und Schulter lokalisieren und dürfen nicht beliebig gerundet werden. Der hintere Grat wird entfernt, ohne die Bohrung aufzutrompeten. Auf Konizität, Rattern und Materialauftrag prüfen. Behandlungen, die Dicke oder Reibung ändern, gehören in die Passungsprüfung. Kosmetischer Glanz ist nur bei Zeichnungsforderung ein Kriterium.
Erstbemusterung
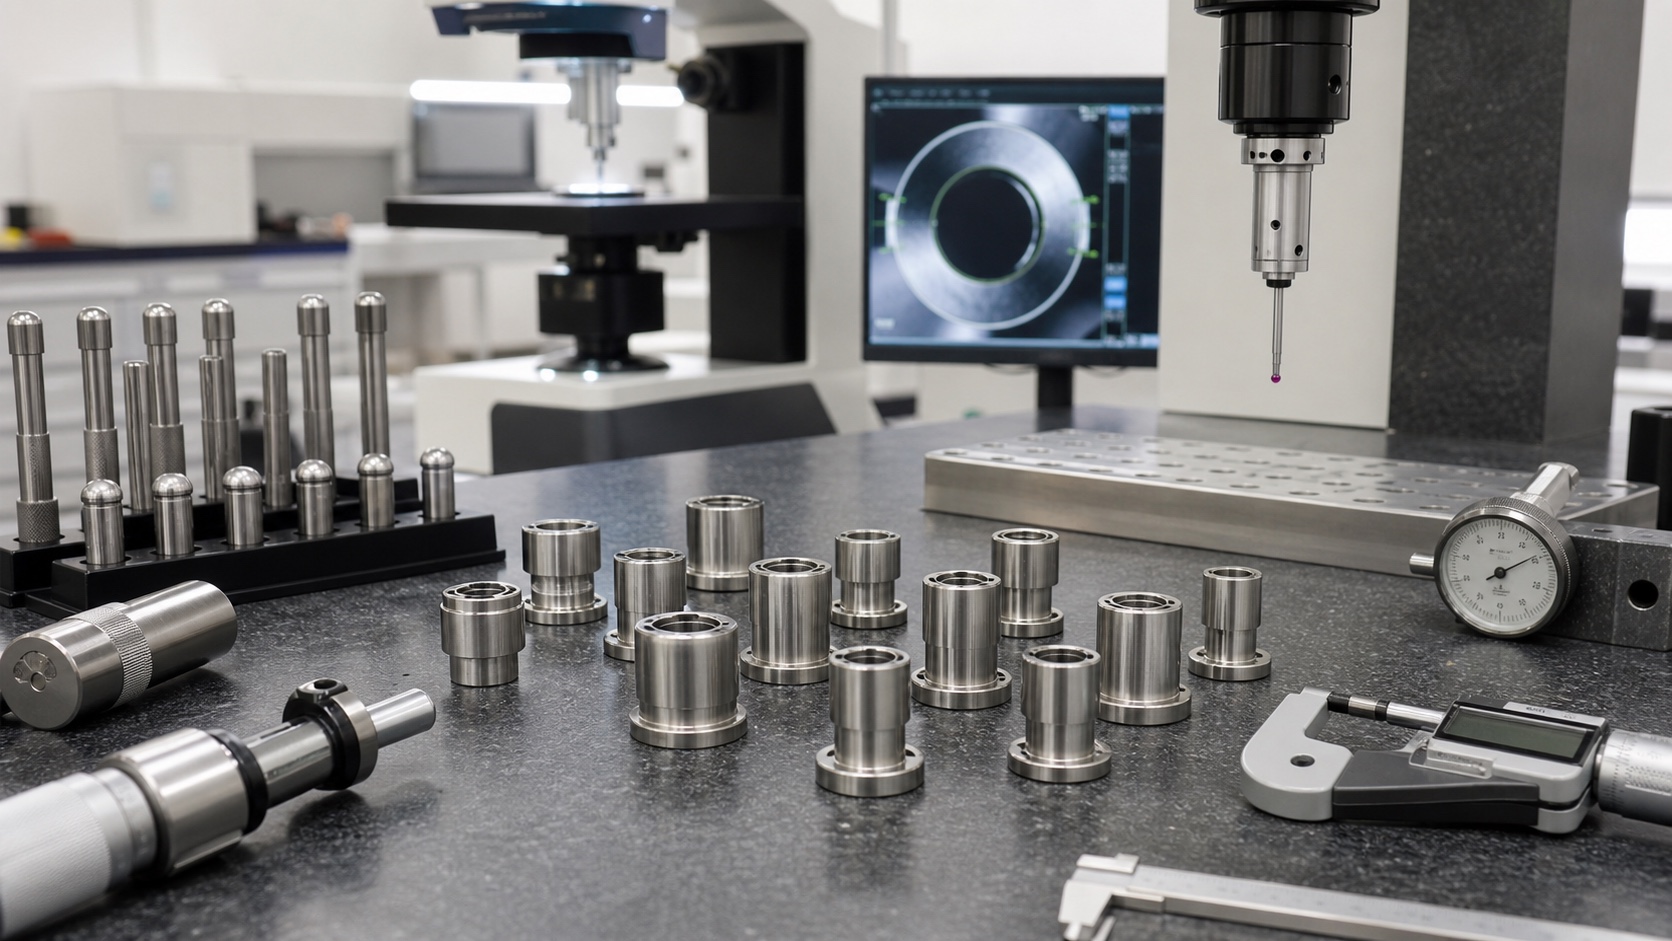
Der Bericht kann Material, Innen- und Außendurchmesser, Bund, Länge, Schulter, Rundlauf und Kanten enthalten. Messmittel müssen die Toleranz auflösen und identifiziert sein. Stift oder Werkzeug prüft Beweglichkeit; eine Führungsprobe Retention und Sitz nach Vorgabe des Entwicklers. Fotos beider Bohrungsenden unterstützen die Sichtprüfung. Nach Oberflächenbehandlung betroffene Maße erneut prüfen.
Passung und Loskontrolle
Passung entsteht zwischen Hülse und Aufnahme. Mit definiertem Material, Bohrungsprozess und Zustand prüfen. Kräfte nur mit kontrollierter Methode aufzeichnen. Innen- und Außenmaßtrends während der Fertigung beobachten. Chargen, Revisionen und Passklassen getrennt halten. Stichprobe und Funktionsprüfung stehen im freigegebenen Kontrollplan.
Reinigung und Verpackung
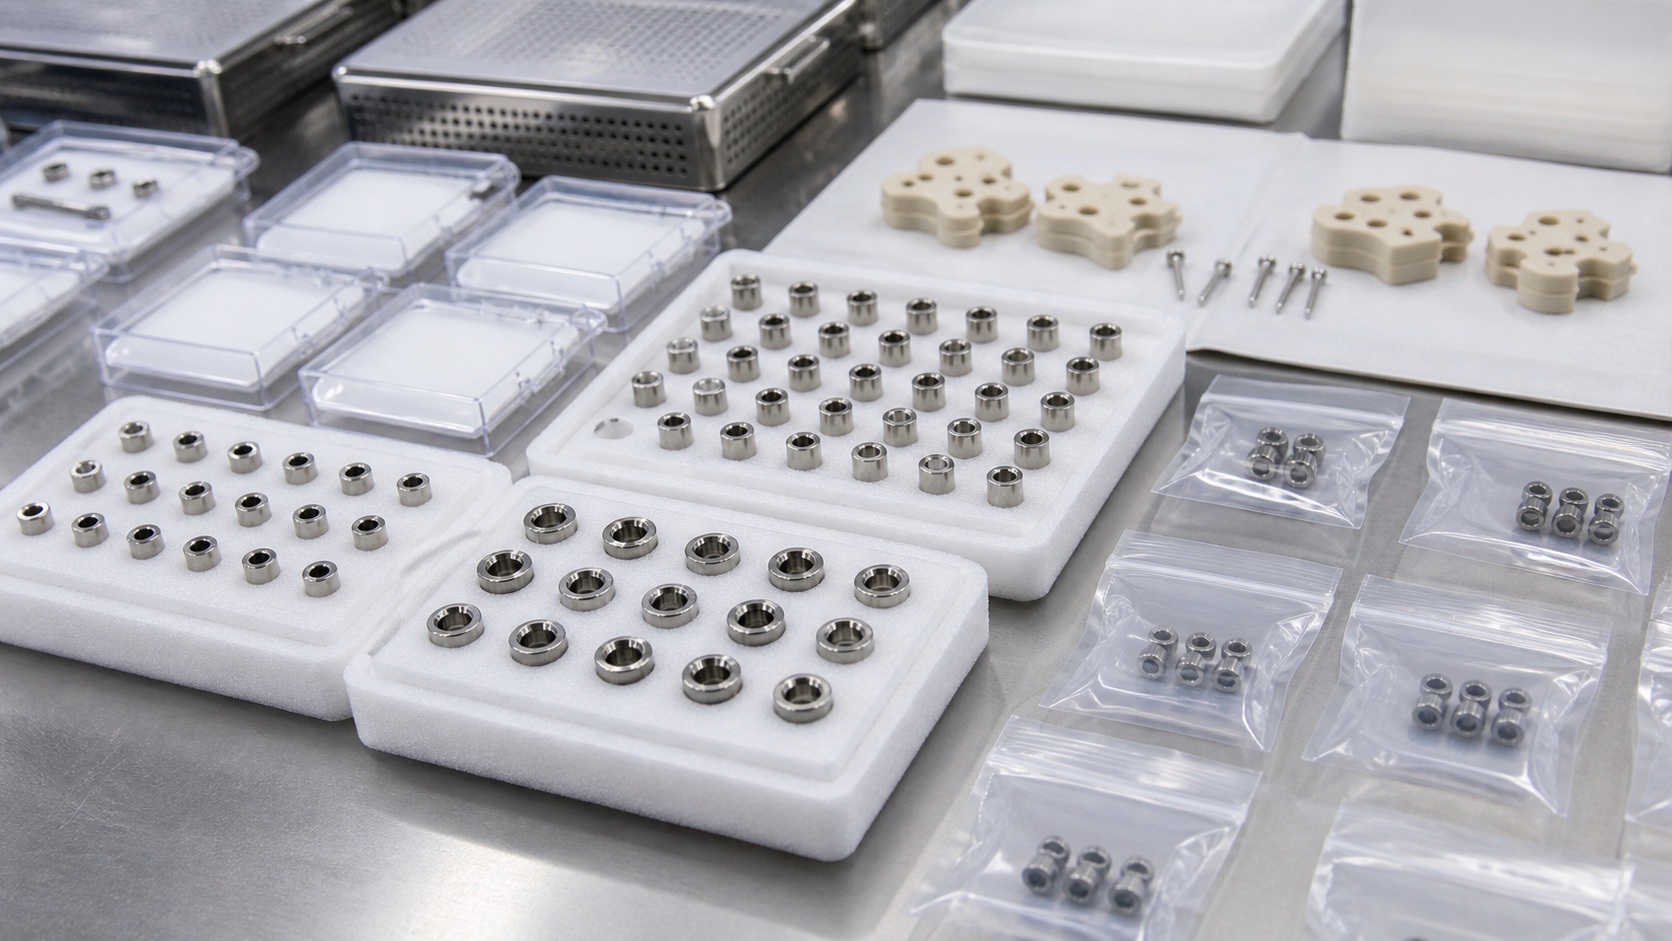
Nach Entgraten Bohrung und Bund reinigen und auf Späne prüfen. Kleine Hülsen in Trays oder Fächern trennen. Etikett nennt Teil, Revision, Materialcharge und Menge. Die Bilder belegen keine sterile Barriere. Je nach Bestellung begleiten Zeugnis, Prüfbericht, Behandlung und freigegebene Abweichungen die Lieferung.
Wiederholfertigung
Nach Freigabe Programm, Rüstblatt, Verschleißgrenzen und Lehrenplan lenken. Vor jedem Auftrag prüfen, ob Führungsmaterial, Aufnahme, Instrument oder Passung geändert wurden. Prototypen- und Serienmengen getrennt nennen. Bei neuer Behandlung oder Aufbereitung bewertet der Gerätehersteller Passung und Werkstoff erneut.
FAQ
Ist dies ein patientenspezifisches Implantat?
Nein. Es ist ein Fertigungsbeispiel; den Einsatzzweck und die Validierung definiert der Gerätehersteller.
Warum Ti-6Al-4V?
Es kann Festigkeit und Korrosionsbeständigkeit bieten; Sorte und Anwendung muss der Eigentümer freigeben.
Welche Maße sind kritisch?
Bohrung, Passaußenmaß, Achsbeziehung, Bund, Schulter und Kanten.
Ersetzt ein Messstift alle Prüfungen?
Nein. Er prüft eine Funktionsgrenze; quantitative Maße und Rundlauf können zusätzlich nötig sein.
Wie wird die Presspassung geprüft?
Mit definiertem Führungsmaterial und Aufnahmeprozess sowie freigegebener Montage- oder Haltemethode.
Welche Dokumente sind möglich?
Materialzeugnis, Chargen- und Revisionsnachweis, Prüfbericht, Behandlung und Abweichungen.