
Repräsentatives Beispiel statt Lieferanspruch
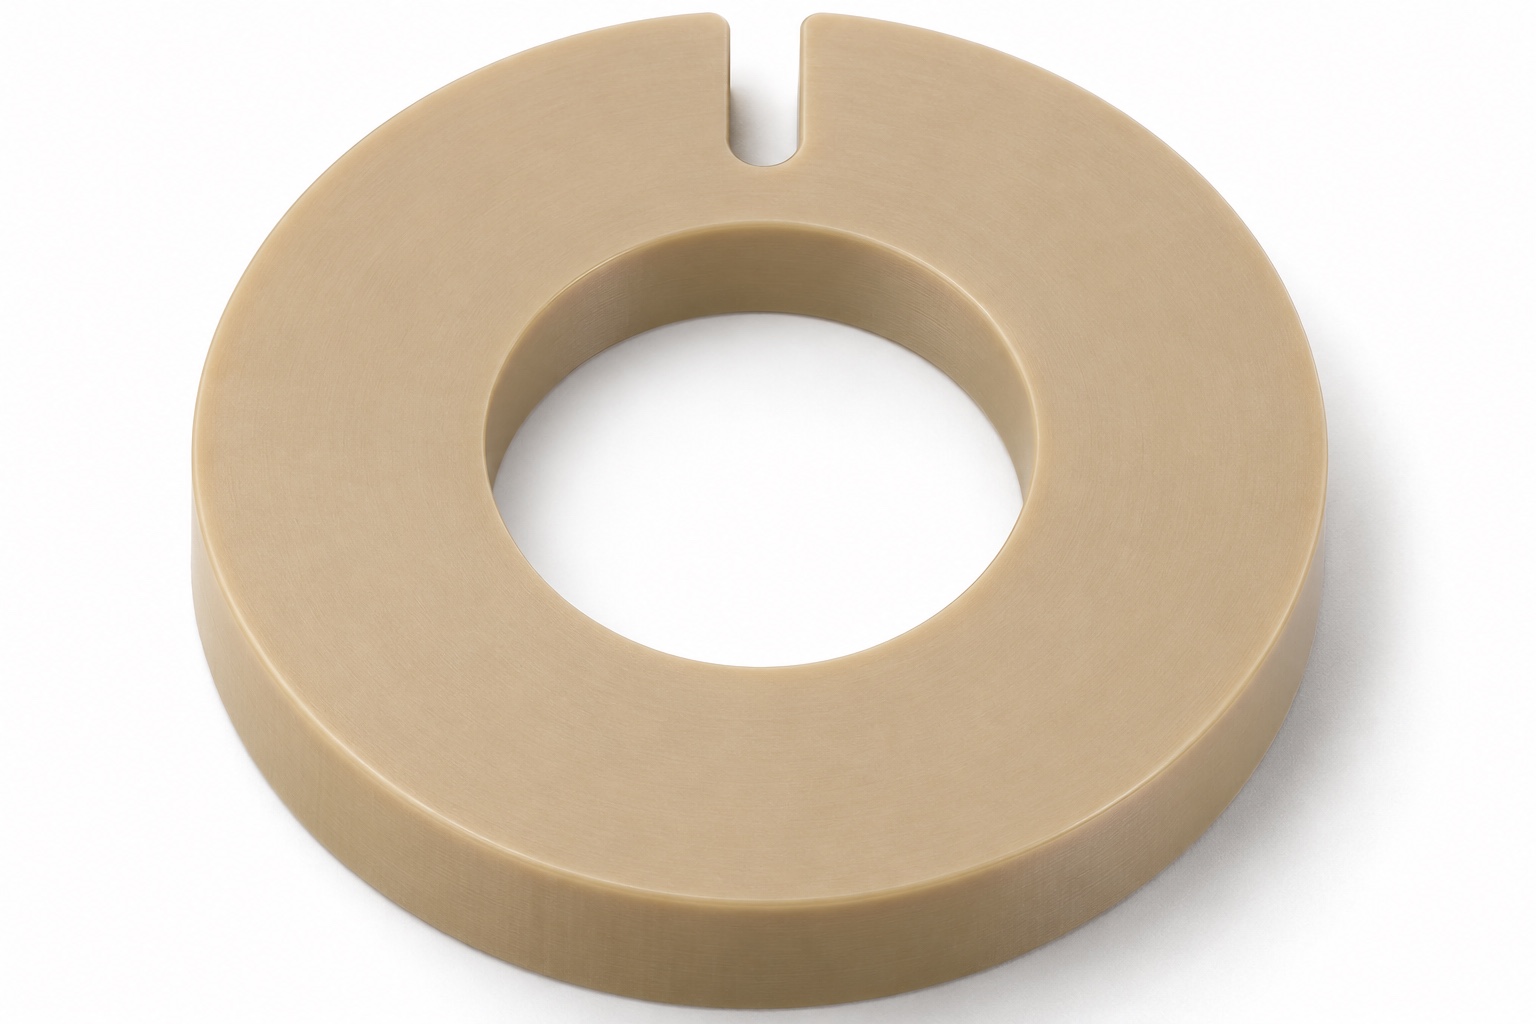
In diesem Fall wird ein naturfarbener, ungefüllter PEEK-Indexring für eine ophthalmologische Probierglashalterung betrachtet. Es handelt sich um ein repräsentatives Fertigungsbeispiel, das die Zeichnungsprüfung, das Drehen, das Kerbfräsen und die Inspektionsplanung erläutert. Es handelt sich nicht um eine verifizierte Kundenbestellung, eine erreichte Bearbeitungstoleranz, einen Qualifikationstest oder ein zertifiziertes medizinisches Produkt. Es werden keine Angaben zu optischer Kalibrierung, Retentionsstärke, chemischer Belastung oder Lebensdauer gemacht. Der Geräteeigentümer muss die tatsächliche Anwendung und ihre Validierungsanforderungen definieren. Innerhalb dieser Grenzen zeigt das Beispiel, wie ein Käufer ein relativ einfaches Kunststoffbauteil kommunizieren kann, ohne den kleinen verbleibenden Steg zu übersehen, der es von einem offenen Spaltring unterscheidet.
Stellen Sie zuerst den geschlossenen Ringumschlag her
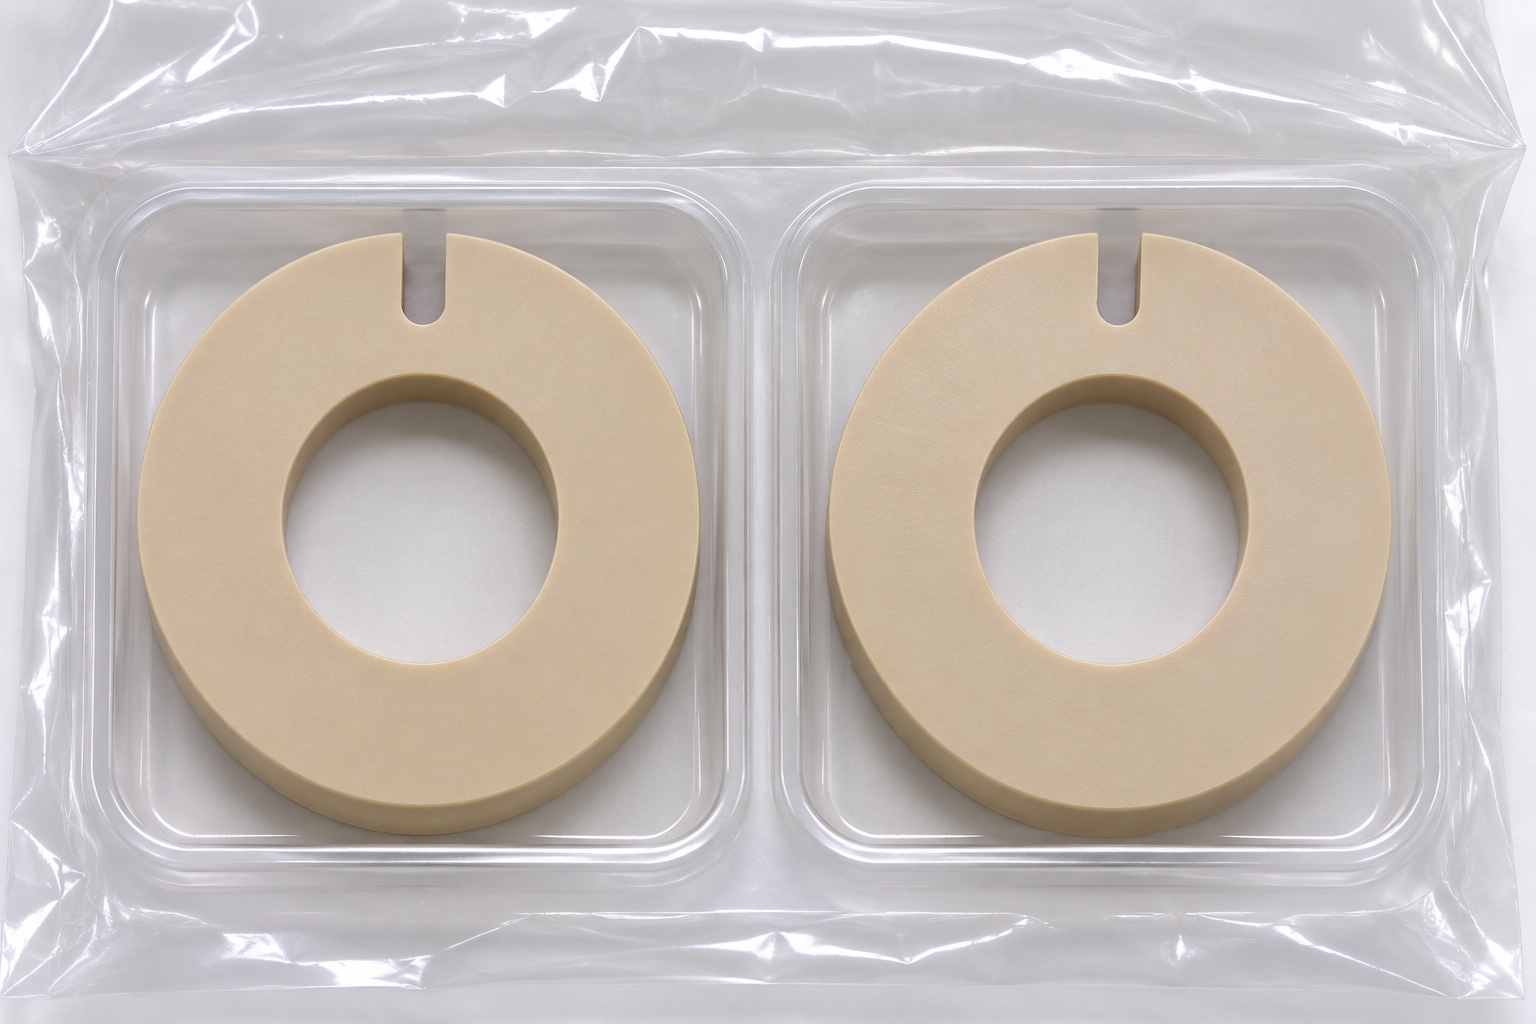
Das vorgeschlagene Bauteil besitzt zwei ebene Ringflächen, einen kreisförmigen Außenumfang und eine zentrierte runde Durchgangsbohrung ohne Gewinde. Genau eine schmale Außenkerbe mit gerundetem Grund durchdringt die axiale Dicke, endet aber vor der Bohrung. Dadurch bleibt ein durchgehender radialer Reststeg erhalten. Flansch, Gewinde, zusätzliche Bohrungen, zweite Kerbe und montierte Teile fehlen. Ein C-Clip, geschlitzter Klemmring oder geschlitzte Buchse wäre eine andere Geometrie. Modell und Zeichnung müssen deshalb die Materialbrücke eindeutig darstellen und bemaßen; die Bezeichnung Ring allein reicht nicht aus.
Verbinden Sie die Kerbe mit einer definierten Vorrichtungsschnittstelle
Das Beispiel geht davon aus, dass die Kerbe sich auf einen Index in einer separat entworfenen Vorrichtung beziehen soll, es erfindet jedoch nicht dieses passende Design. Der Käufer sollte die relevante Kontaktbeziehung angeben und erklären, ob die Rotationsausrichtung während der Montage festgelegt oder relativ zu einem anderen Merkmal gesteuert wird. Eine zylindrische Bohrung und ringförmige Flächen geben allein keine absolute Drehposition an. Eine willkürliche Winkeltoleranz würde daher eine fehlende Referenz nicht beheben. Die Zeichnungsprüfung sollte die sinnvolle Beziehung definieren, bevor der Lieferant Lokalisierungsmethoden auswählt oder ein Prüfmerkmal anbietet, das aus den verfügbaren Referenzen nicht ermittelt werden kann.
Überprüfen Sie die Steg- und Kerbenabmessungen gemeinsam
Das verbleibende radiale Material hängt von der Bohrung, der Außenkontur, der Kerbentiefe und der Kerbgrundgeometrie ab. Bei der repräsentativen RFQ-Prüfung wird gefragt, ob die festgelegten Kontrollen das erforderliche Mindestmaterial angemessen zum Ausdruck bringen oder ob eine direkte Reststeganforderung erforderlich ist. Außerdem wird der Messort und die Behandlung von Kantenbrüchen geklärt. Es wird kein Festigkeitswert zugewiesen, nur weil eine sichtbare Brücke vorhanden ist. Wenn die Gegenvorrichtung Lasten ausübt oder wiederholt eingesetzt wird, muss der Konstrukteur die damit verbundenen Qualifizierungsarbeiten festlegen. Der Bearbeitungslieferant kann die definierte Geometrie und eine geeignete Prüfung anbieten und gleichzeitig die ungestützte Zusage vermeiden, dass eine ausgewählte Stegabmessung eine bestimmte Haltekraft liefern wird.
Halten Sie die PEEK-Qualität erkennbar
Das Material in diesem Beispiel ist naturfarbenes ungefülltes PEEK, kein gefülltes Polymer, das ersetzt wird, da es denselben Familiennamen trägt. Bei der tatsächlichen Beschaffung sollten die angeforderte Qualität und die verfügbare Lieferantendokumentation angegeben werden. Die Rohmaterialidentifikation sollte während des Zuschnitts und der nachfolgenden Vorgänge mit der Fertigungsaufzeichnung verknüpft bleiben. Eventuelle anwendungsspezifische Einschränkungen müssen vom Zeichnungseigentümer angegeben werden und dürfen nicht aus dem medizinischen Kontext abgeleitet werden. Materialaufzeichnungen belegen nicht die Eignung für den Patientenkontakt oder die Kompatibilität mit einem nicht spezifizierten Reinigungsmittel. Der Fall trennt daher die Materialidentifizierung von der optischen, biologischen oder chemischen Qualifizierung und behauptet nicht, dass eine generische PEEK-Bezeichnung diese zusätzlichen Anforderungen erfüllt.
Planen Sie die runden Merkmale und den Setup-Transfer
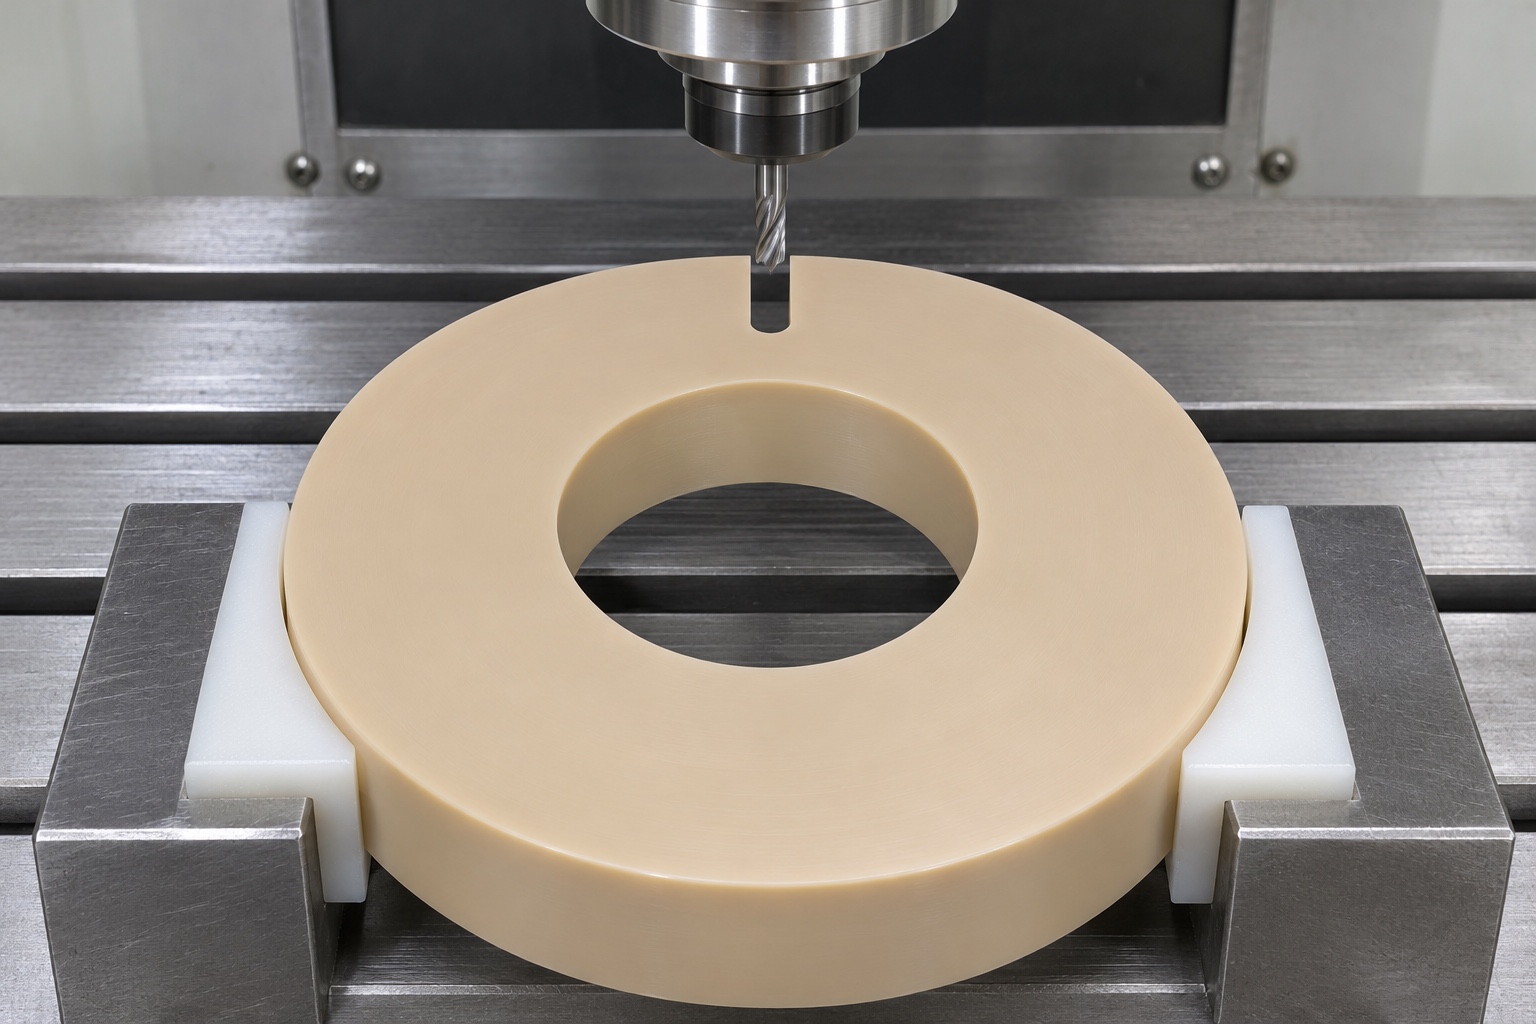
Eine mögliche Route erzeugt Außenumfang, zentrierte Bohrung und Ringflächen durch Drehen und übergibt das Teil anschließend in eine abgestützte Fräsaufspannung für die Außenkerbe. Die Arbeitsfolge kann nach technischer Prüfung angepasst werden; die Beziehung zwischen runden Merkmalen und Kerbe muss dabei erhalten bleiben. Der kleine spätere Reststeg darf nicht ungeprüft als Spannpunkt dienen. Fertigflächen sind an Werkzeugkontakten zu schützen. Eine Maschinenliste belegt keine Übertragungsgenauigkeit. Aufspannbezüge, Zugang und abschließende Prüfstrategie müssen die tatsächliche Geometrie des Bauteils berücksichtigen.
Spannzustand und Prüfung nach dem Ausspannen berücksichtigen
Eine ringförmige Kunststoffkomponente kann während der Bearbeitung sicher gehalten werden, weist jedoch einen anderen Zustand auf, nachdem die Halterung entfernt wurde. Der repräsentative Plan identifiziert daher den vereinbarten Stütz- und Messzustand für die Endabnahme. Die Werkzeugauswahl, die Materialzugabe und alle Stabilisierungsschritte sollten hinsichtlich der genauen Qualität, Proportionen und Anforderungen bewertet werden. Hier wird keine universelle Temperatur, kein Klemmdruck oder kein Warteintervall geltend gemacht. Wenn sich bei der Entwicklungsarbeit herausstellt, dass eine zusätzliche Stufe erforderlich ist, dokumentieren Sie deren Zweck und überprüfen Sie deren Wirkung. Der Fall erfindet keine Verzerrungsmessung und behauptet nicht, dass eine bestimmte Sequenz alle Änderungen in jedem bearbeiteten PEEK-Ring eliminiert.
Eine Kerbe fräsen und dabei die radiale Kontinuität wahren
Das Fräsen erzeugt eine schmale Außenöffnung mit gerundetem innerem Ende und belässt Material zur Bohrung hin. Bei Werkzeugweg und Aufspannung ist zwischen axialem und radialem Durchbruch zu unterscheiden. Der axiale Durchbruch gehört zur Geometrie; ein radialer Durchbruch bis zur Bohrung würde den erforderlichen Reststeg entfernen. Klären Sie Werkzeugradius und Kerbgrundform vor dem Schnitt. Kantenbearbeitung darf den Grund nicht unkontrolliert erweitern. Zusätzliche Freischnitte oder eine zweite Kerbe benötigen Zeichnungsfreigabe. Fertigungsvereinfachung darf den geschlossenen Ring nicht stillschweigend durch ein anderes Bauteil ersetzen.
Überprüfen Sie die abgeschlossenen Merkmalsbeziehungen
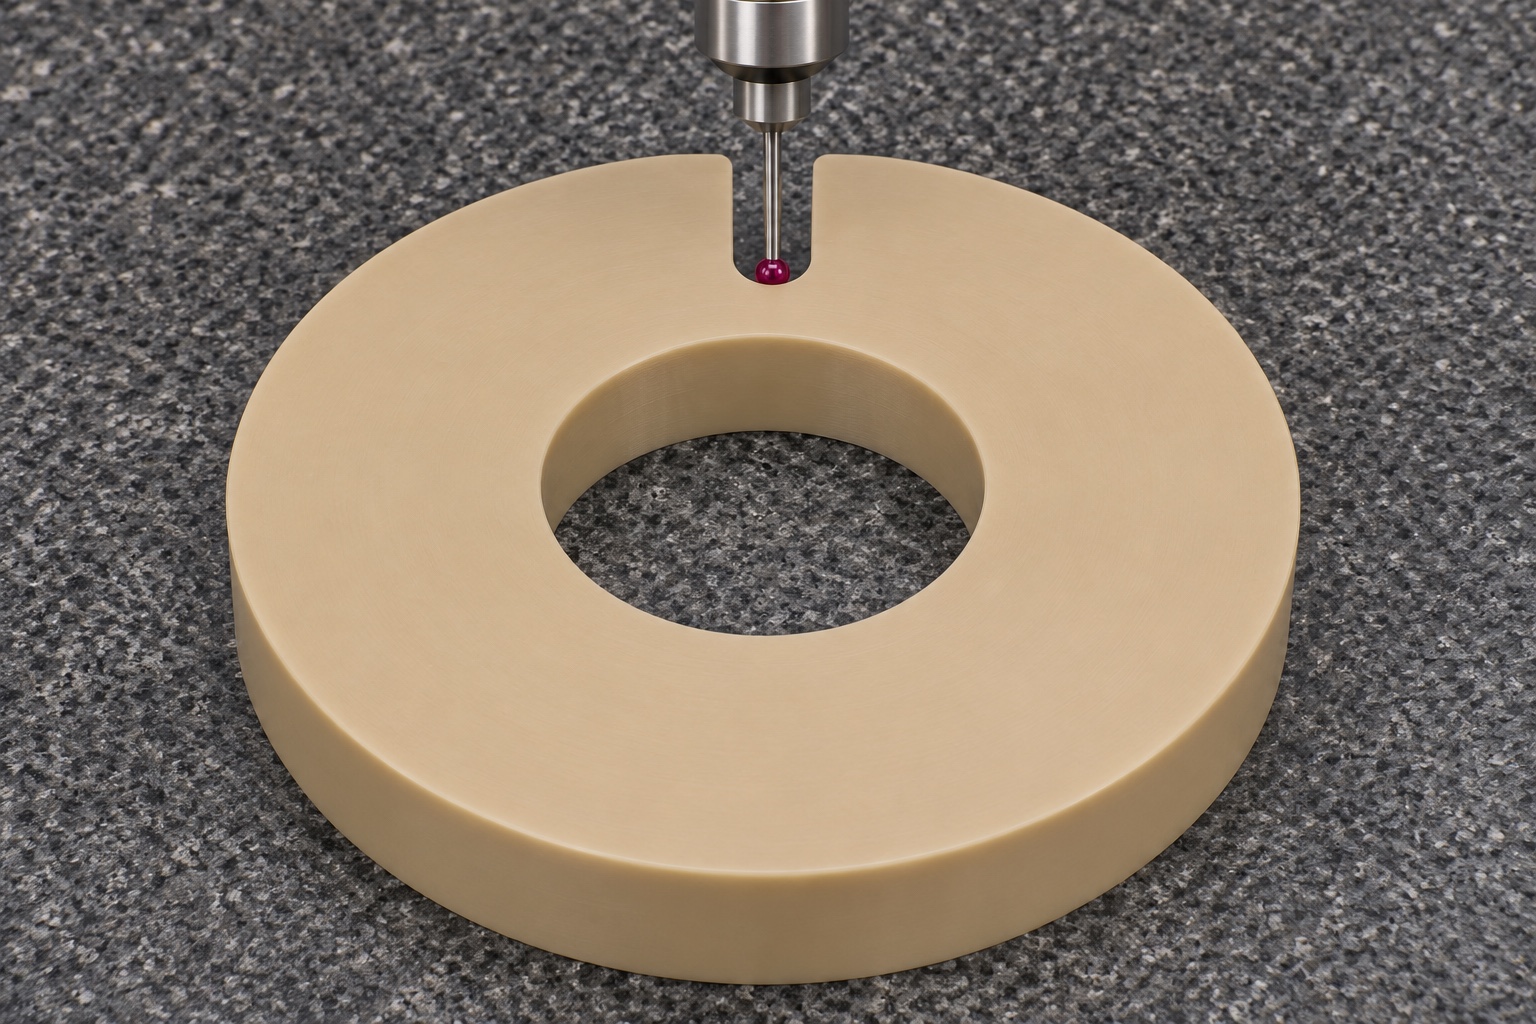
Der Inspektionsplan sollte die Bohrungsgröße, die Außenkontur, die Anforderungen an die Ringfläche, die Breite und Tiefe der Kerbe, die Kerbgrundgeometrie und das verbleibende radiale Material berücksichtigen, soweit dies für die Zeichnung gilt. Unterschiedliche Funktionen erfordern möglicherweise unterschiedliche Zugriffs- und Messmethoden. Eine Bohrungsmessung kann die Kerbenposition nicht bestimmen, und ein Frontfoto kann die Kontinuität über den gesamten axialen Abschnitt nicht nachweisen. Erfassen Sie den Stützzustand und unterscheiden Sie Messwerte von berechneten Zusammenhängen. Die geeignete Fähigkeit muss anhand der tatsächlichen Toleranzen beurteilt werden. Da es sich hierbei um ein repräsentatives Beispiel ohne Lieferdaten handelt, liefert es keine beanspruchten numerischen Ergebnisse; Für den letztendlichen Erstmusterbericht wären Beobachtungen der tatsächlich fertiggestellten Teile erforderlich.
Beschränken Sie alle Beobachtungen inaktiver Baugruppen
Eine vereinbarte Platzierungsprüfung mit einer stromlosen Vorrichtung könnte eine offensichtliche Nichtübereinstimmung an der Bohrung oder dem Index feststellen. Eine solche Beobachtung ist eine Ergänzung zum Dimensionsnachweis und sollte zusammen mit der Revision und den Bedingungen der Vorrichtung aufgezeichnet werden. Die optische Ausrichtung, die Kalibrierung des Probeglases, die Haltekraft oder die Ermüdungsbeständigkeit können nicht nachgewiesen werden. Ein Ring, der zu passen scheint, erfordert möglicherweise dennoch eine separate technische Bewertung für seinen beabsichtigten Zweck. Der repräsentative Fall vermeidet daher Aussagen über die klinische Genauigkeit oder die Benutzerleistung. Diese Ansprüche beziehen sich auf Tests, die für das fertige System entwickelt wurden, nicht auf Fotos oder beschreibenden Text über eine bearbeitete Komponente.
Schützen Sie die Kerbe und bewahren Sie die Identifikation
Eine Schutzverpackung soll verhindern, dass lose Hardware oder benachbarte Teile die Ringflächen, die zentrale Bohrung und die Kerbkanten markieren. Halten Sie die Teil- und Revisionsidentifikation mit dem Verpackungsprotokoll verbunden, ohne ein unkontrolliertes Etikett auf einer definierten Kontaktfläche anzubringen. Die erforderliche Reinigungsbedingung sollte eindeutig sein und durch die vereinbarten Nachweise gestützt werden. Ein einzelner Beutel schützt die Handhabung, ist jedoch nicht automatisch eine sterile Barriere oder ein Nachweis einer Partikelbegrenzung. Die vorgeschlagene Lieferbeschreibung beschränkt sich auf den eigentlichen Bearbeitungs- und Schutzumfang. Jede validierte Reinigungs- oder Sterilverpackungsanforderung erfordert einen gesondert spezifizierten Prozess und eine entsprechende Überprüfung.
Verwenden Sie ein merkmalsbezogenes Freigabepaket
Bei einem realen Auftrag würde das Freigabepaket Zeichnungsstand, genehmigte Klarstellungen, Materialidentifikation, Endprüfung und Verpackungsunterlagen verbinden. Es müsste zeigen, dass die Kerbe nach den Operationen geprüft wurde, die Reststeg und weitere Merkmale beeinflussen können. Abweichungen benötigen eine autorisierte Entscheidung, nicht die pauschale Behauptung medizinischer Eignung. Ein gezieltes Angebot kann PEEK-Bearbeitung, Umspannen und Prüfung geschlossener Ringe ohne erfundene Kundenerfolge behandeln. Der Käufer erhält vergleichbare Angaben; optische Leistung, Anwendungseignung und weitergehende Qualifizierung bleiben Gegenstand des Vorrichtungsprojekts.
FAQ
Handelt es sich um eine verifizierte Lieferung an einen ophthalmologischen Kunden?
Nein. Dies ist ein repräsentatives Fertigungsbeispiel. Tatsächliche Kundenidentität, Liefermenge, erreichte Toleranz, Zertifizierung und optisches Leistungsergebnis werden nicht behauptet. Ein realer Auftrag benötigt eigene Nachweise und Freigabeunterlagen.
Was verhindert, dass der Ring C-förmig ist?
Die äußere Kerbe endet vor der Bohrung und hinterlässt einen durchgehenden radialen Steg durch das Bauteil. Durch die Entfernung dieses Materials würde der spezifizierte geschlossene Ring eine andere Geometrie erhalten, die einer gesonderten Genehmigung bedarf.
Bietet die Kerbe eine geprüfte Haltekraft?
Ein solches Ergebnis liegt nicht vor und wird auch nicht behauptet. Der Konstrukteur muss Schnittstelle, Lasten und Qualifizierungsanforderungen festlegen. Maßhaltigkeit der Kerbe allein belegt weder Haltefestigkeit noch Haltbarkeit.
Warum Rotationsreferenzen vor der Bearbeitung überprüfen?
Kreisförmige Bohrungs- und Flächenreferenzen definieren nicht allein eine absolute Winkelausrichtung. Die Zeichnung muss die relevante Paarungsindexbeziehung oder eine andere aussagekräftige Referenz identifizieren, bevor die Winkelakzeptanz spezifiziert und gemessen werden kann.
Kann ein Zwischendrehbericht den fertigen Ring freigeben?
Nicht von selbst, wenn eine spätere Kerbbearbeitung oder Kantenbearbeitung kontrollierte Merkmale beeinflussen kann. Die endgültige Abnahme sollte dem vereinbarten Prozess und den Messbedingungen für die fertiggestellte Komponente folgen, wobei Zwischennachweise klar identifiziert werden müssen.
Was macht die Angebotsanfrage komplett?
Geben Sie die aktuelle Zeichnung und das aktuelle Modell, die Menge, den genauen PEEK-Typ, die Bohrungs- und Flächenanforderungen, die Kerbendefinition, die Reststeganforderung, das Referenzschema, den Inspektionszustand, die Endbearbeitungsbeschränkungen und die Verpackungsanforderungen an. Geben Sie einen gesonderten Qualifikationsbereich explizit an.
tanghangyun@oemach.com