
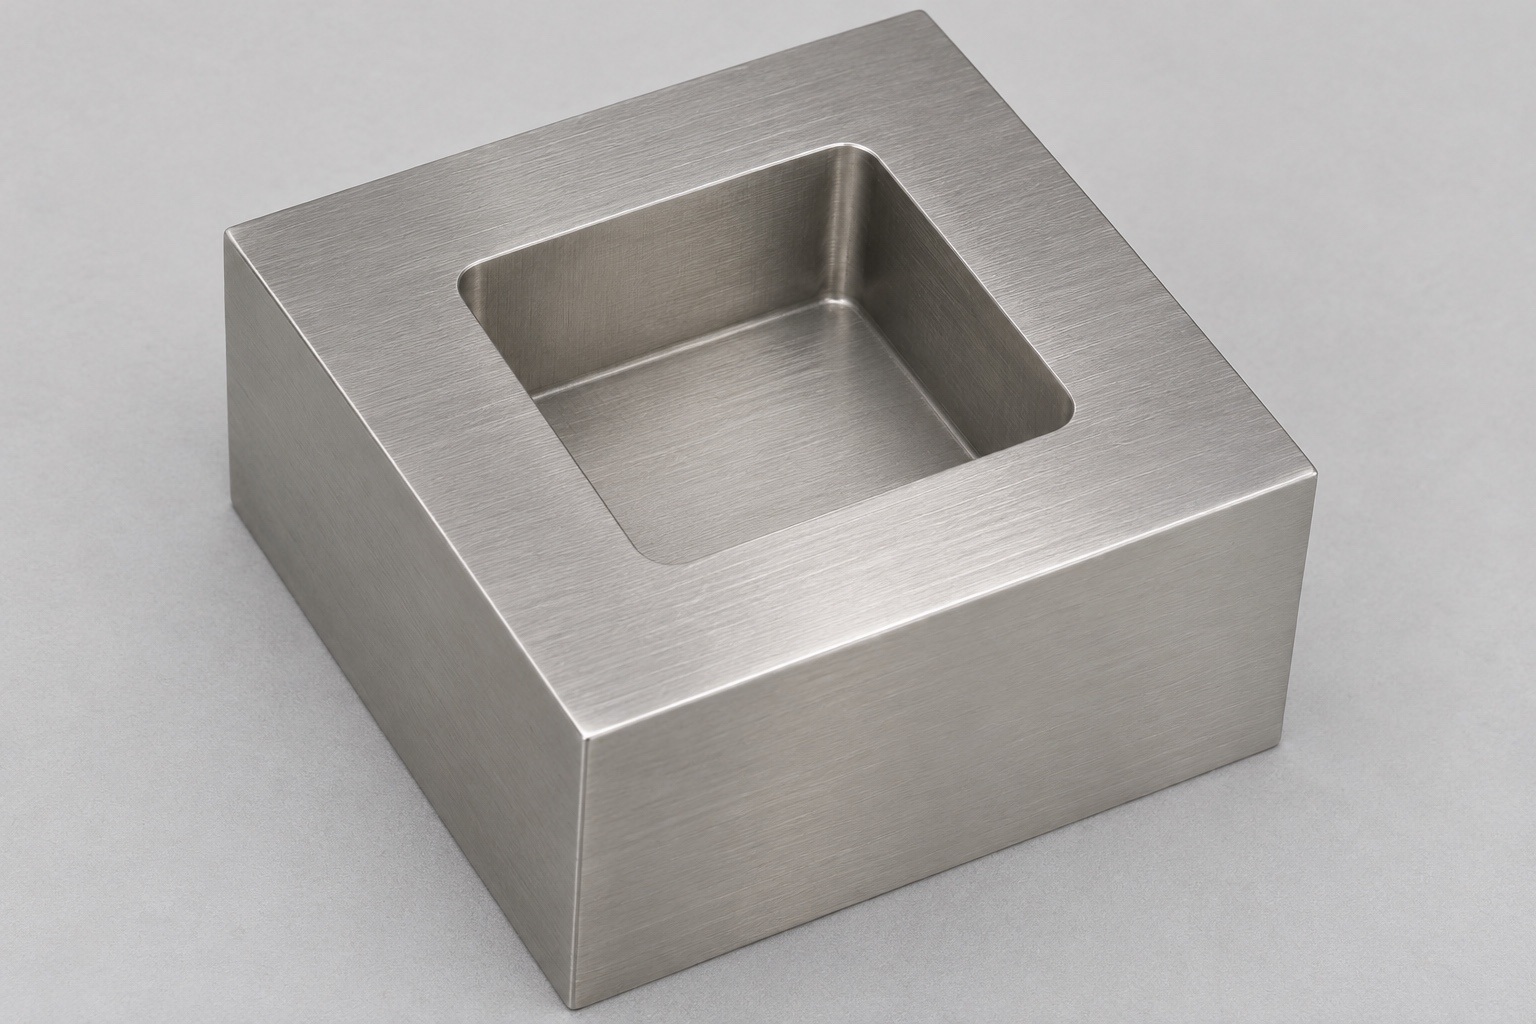
Considere una cavidad ciega en lugar de asumir un estándar de alojamiento predefinido.
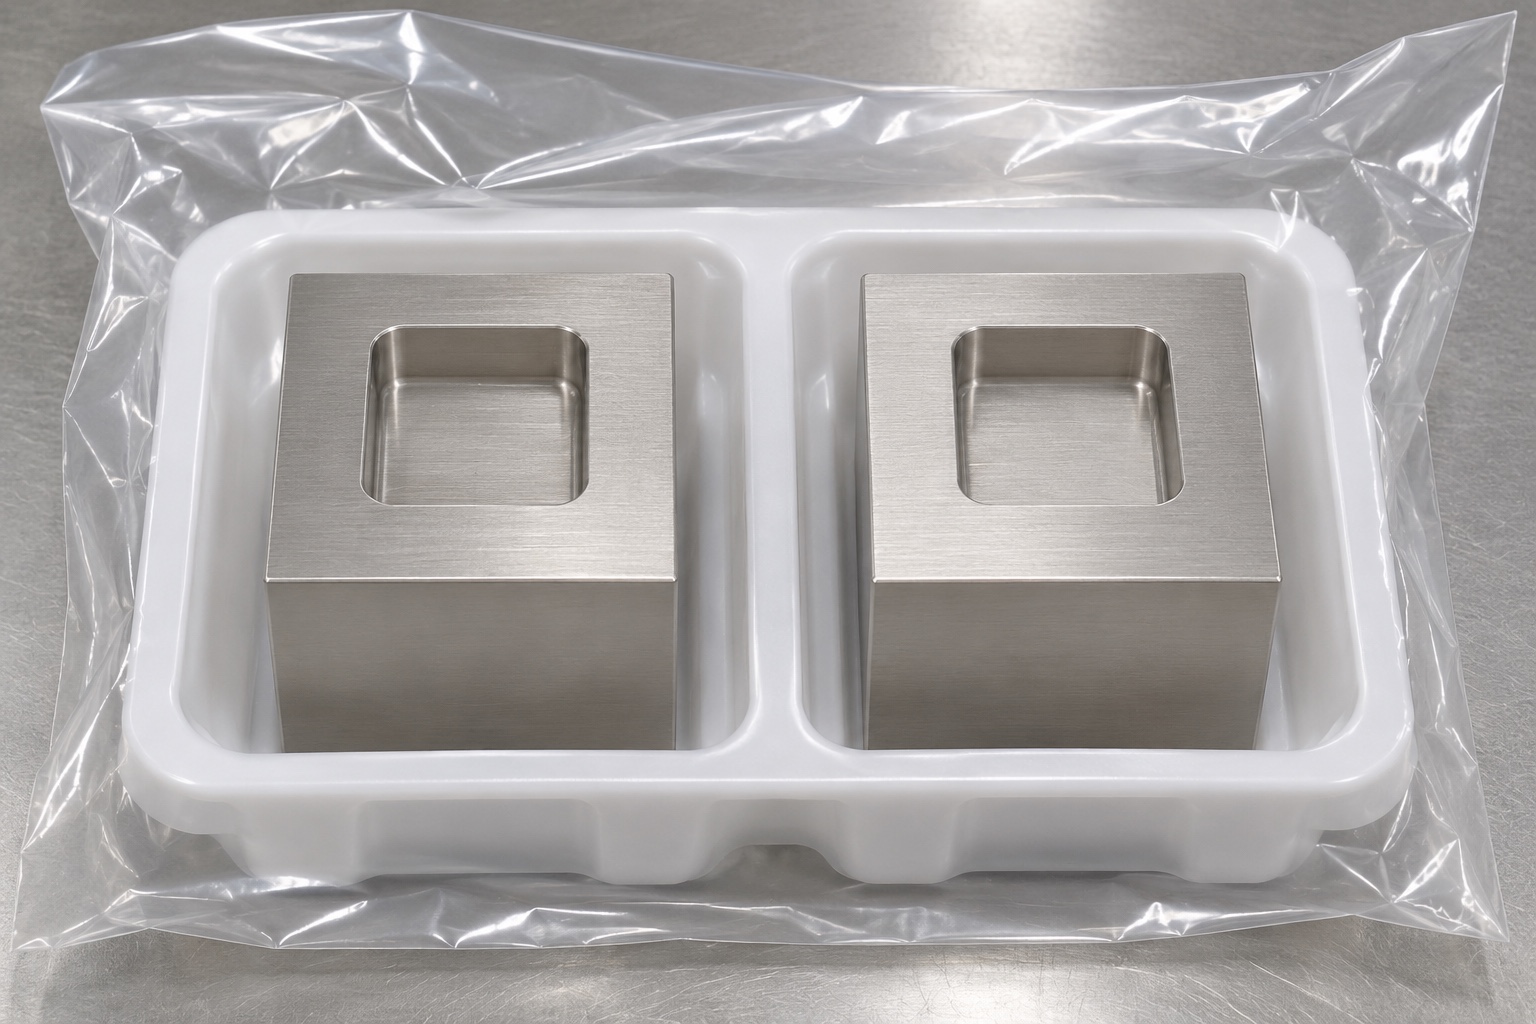
Este bloque 316L para un útil inerte de servicio de endoscopio tiene una cavidad cuadrada ciega centrada, cuatro paredes, esquinas internas redondeadas y fondo plano cerrado. No incluye agujeros de montaje, roscas o ranuras auxiliares. Defina más que una anchura nominal: referencias, radios, profundidad y material restante importan. La guía trata fresado CNC e inspección según plano, sin demostrar par transmisible, compatibilidad con endoscopios o mantenimiento médico validado.
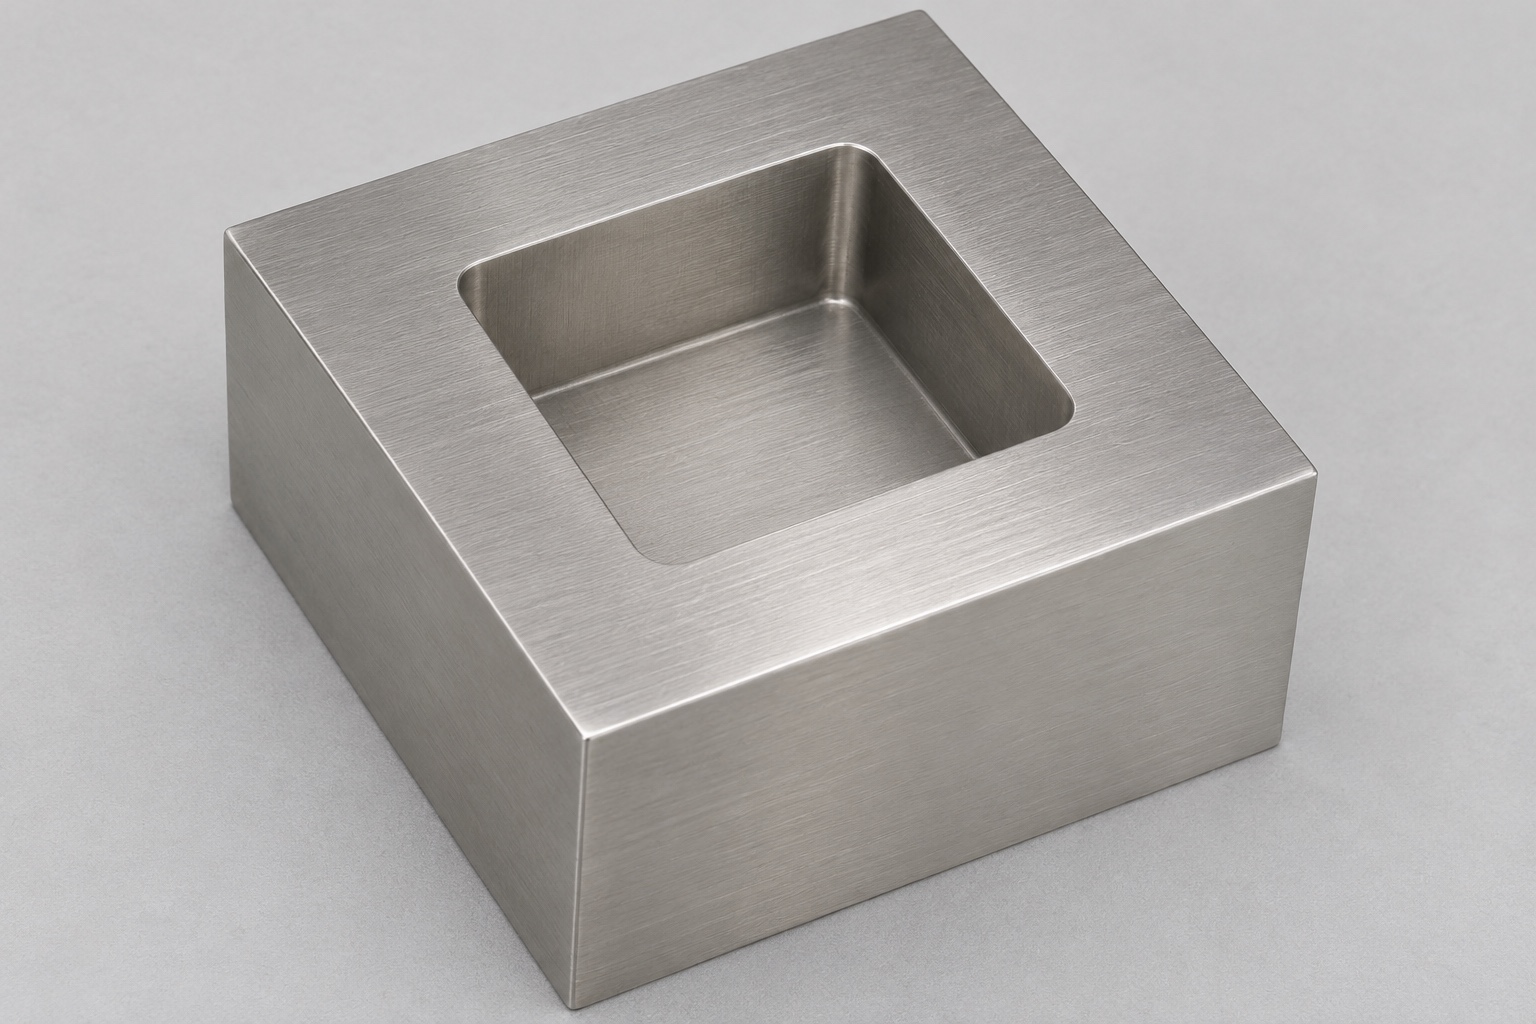
Identifique las superficies que realmente determinan la referencia.
Determine si la pieza de referencia debe entrar en contacto con las paredes opuestas, apoyarse en la base de la cavidad o mantenerse separada de alguna de estas superficies. Estas opciones conllevan requisitos funcionales distintos. Defina un sistema de referencia externo estable y la relación requerida de la cavidad respecto a dicho sistema. El hecho de que algo parezca centrado no garantiza su ubicación ni su orientación angular. Si la base de la cavidad solo sirve para proporcionar holgura, no la utilice implícitamente como superficie de apoyo durante la inspección. Especifique claramente las zonas de contacto y las zonas de holgura, de modo que el fabricante pueda distinguir entre una tolerancia crítica y una simple expectativa estética.
Defina el espacio libre en las esquinas internas mediante una especificación específica en el plano.
Una fresa cilíndrica deja radio interno; una referencia cuadrada puede interferir en esquinas aunque la separación entre paredes cumpla. Defina radio y envolvente de referencia conjuntamente. Cualquier alivio requiere aprobación; no añada agujeros o ranuras por conveniencia. Herramientas pequeñas y otros procesos necesitan revisión de acceso y estabilidad. Un modelo con esquina viva no prueba fabricación mediante fresado ordinario. Resuelva geometría en DFM antes de comprometer producción.
Distinga entre la profundidad de la cavidad y el espesor residual de la base
La profundidad de una cavidad se mide desde una superficie de referencia definida hasta su base. El material restante bajo dicha base depende de la geometría exterior y de su relación con la cavidad. Un valor de profundidad que cumpla con las especificaciones no garantiza, por sí solo, un espesor mínimo en toda la superficie de la base. Si los requisitos de espesor son críticos para la funcionalidad, defínalos explícitamente, así como el alcance de las mediciones. En este ejemplo, la base debe permanecer cerrada. Asimismo, especifique las transiciones permitidas entre la base y las paredes: la forma de la punta de la herramienta no debe determinar, de manera implícita, la geometría final de la base, especialmente cuando los requisitos de montaje o los métodos de inspección exigen una configuración distinta.
Especifique claramente la identidad del material 316L y el estado de su superficie
Especifique material 316L, formato y documentación. Mantenga identidad durante preparación, fresado, operaciones y limpieza, incluso si no se permite marcado funcional. Aspecto brillante no demuestra aleación, pasivación o limpieza validada. Tratamientos necesitan alcance y aceptación propios. El nombre del material no cualifica automáticamente exposición química o esterilización. La revisión debe considerar pieza, acabado y condiciones reales, por separado del proceso de mecanizado propuesto y de sus requisitos dimensionales.
Asegure la sujeción del bloque preservando, al mismo tiempo, las referencias útiles para la inspección
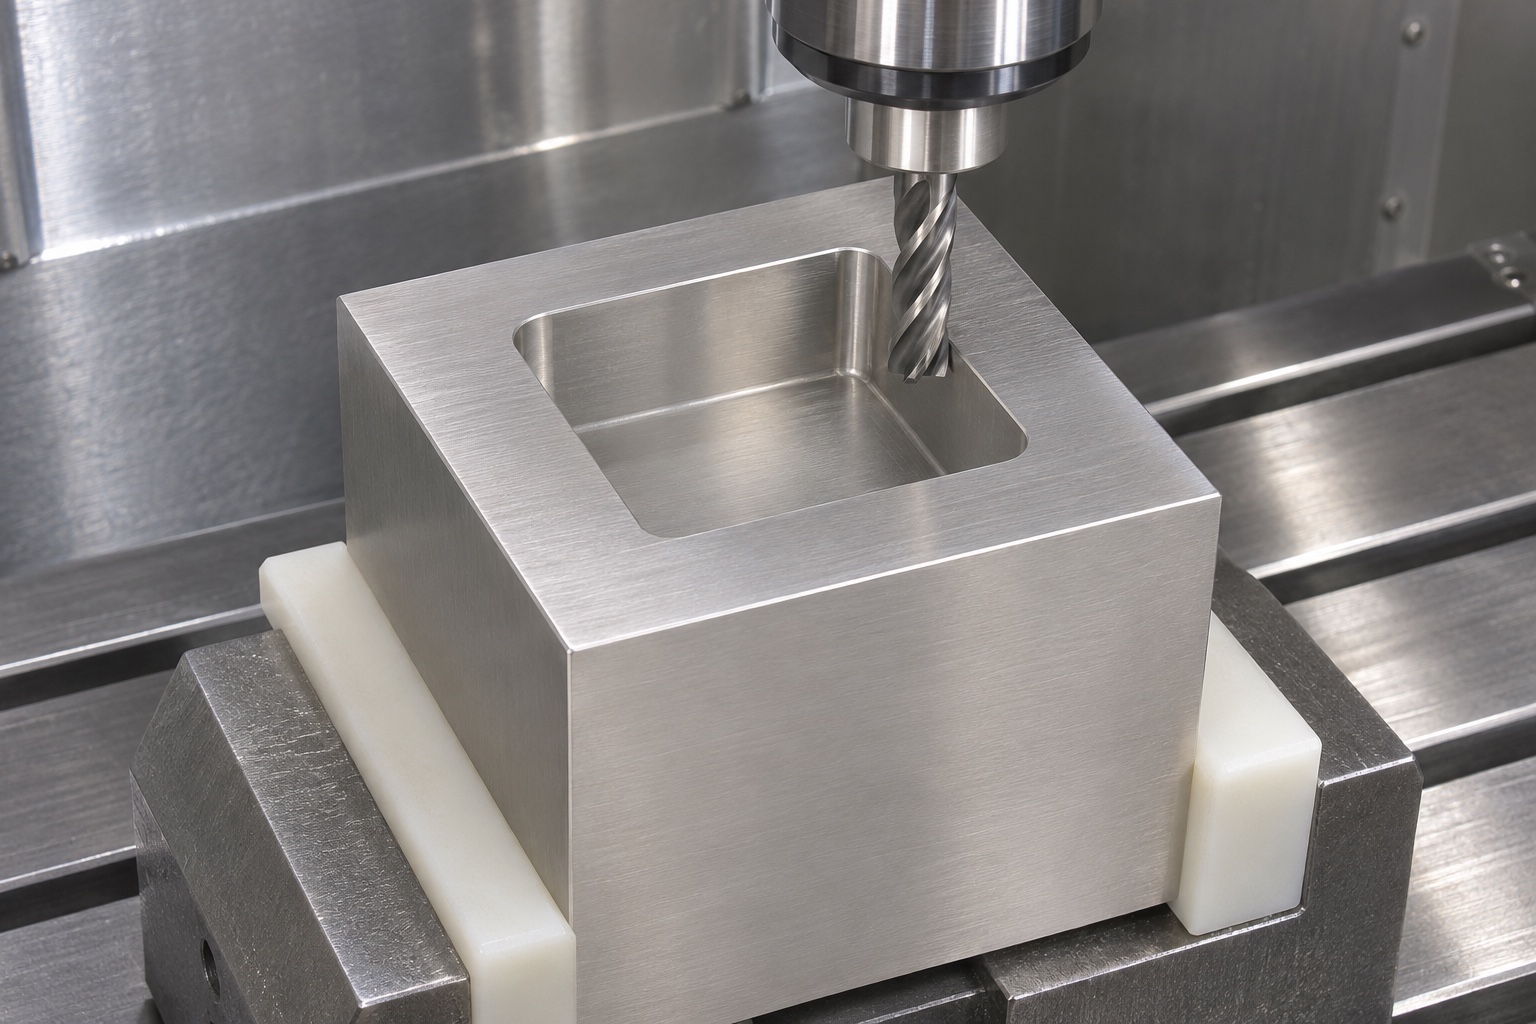
Verifique el soporte debajo del bloque, el contacto de las mordazas en el exterior y el espacio libre por encima de la cavidad. El dispositivo de sujeción debe resistir las fuerzas de corte sin ocultar ni dañar las referencias necesarias para etapas posteriores. Planifique cómo se establecen y recuperan las superficies de referencia externas en caso de que el bloque deba trasladarse a otra configuración. El uso de mordazas protectoras es una opción de sujeción, pero no garantiza por sí mismo la posición ni la planitud requeridas. Evite utilizar una superficie sin acabar como referencia final simplemente por la comodidad que ofrece para la sujeción. La secuencia debe mantener una relación clara entre el plano aprobado y la alineación utilizada para la validación.
Planifique la entrada en la cavidad y el acabado considerando un acceso realista para la herramienta.
Revise diámetro, proyección, portaherramientas y entrada en cavidad cerrada. Que la fresa entre no garantiza acabado estable a profundidad completa. Coordine desbaste, paredes, esquinas y fondo sin dañar rasgos terminados. Seleccione parámetros para 316L, máquina y herramienta reales, no una receta universal. Si profundidad o radio exigen alternativa, documente límite y solicite aprobación antes de fabricar. No se afirma tiempo de ciclo ni tolerancia alcanzada.
Elimine las rebabas de la abertura sin agrandar la cavidad funcional.
El borde de la abertura debe presentar una condición definida, especialmente en los puntos donde se inserta o retira un elemento de referencia. Elimine las rebabas no deseadas sin aumentar la distancia entre paredes opuestas, sin redondear excesivamente el borde y sin alterar la profundidad útil de la cavidad. Asimismo, revise las esquinas inferiores y las transiciones para asegurarse de que no queden virutas residuales ni geometrías no autorizadas. Un pulido general no sustituye a los requisitos específicos para el acabado de los bordes. Inspeccione las características pertinentes después del acabado de los bordes, no solo antes. Si para acceder a un borde fuera necesario crear un nuevo alivio, solicite una revisión del diseño en lugar de modificar la interfaz de la cavidad sin la debida autorización.
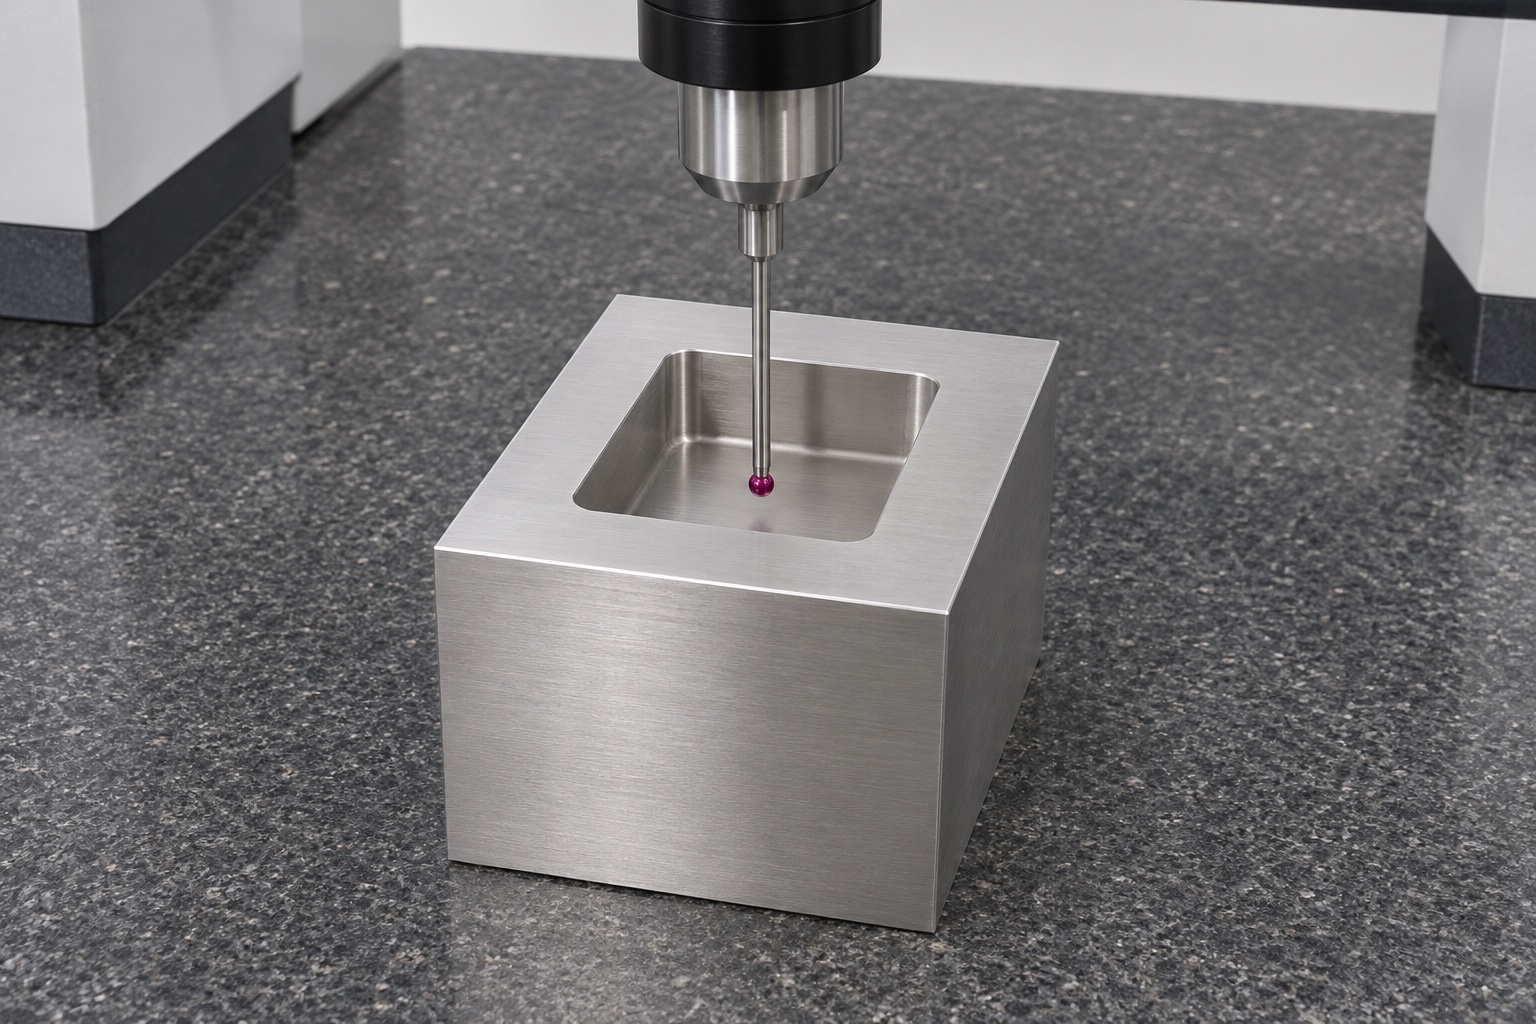
Asegúrese de que la inspección abarque las paredes, las esquinas y el fondo.
El plan de primera pieza cubre datums exteriores, posición, separación y orientación de paredes, radios, profundidad, fondo y espesor restante exigido. Seleccione métodos con acceso y alineación adecuados. Una sonda de profundidad no verifica paredes o todas las esquinas; la vista superior no prueba altura completa ni cara inferior. Una CMM requiere estrategia específica. Registre resultados reales y límites, sin convertir nominales CAD o fotografías de instrumentos en informe dimensional.
Considere la verificación mediante inserción como una prueba complementaria.
El uso de un patrón de referencia de sección cuadrada puede ayudar a observar la entrada, el punto de contacto y si es posible alcanzar la profundidad deseada. Es necesario identificar su revisión y la geometría de sus esquinas, no solo su anchura. Un ajuste holgado puede indicar un exceso de holgura, mientras que una obstrucción puede deberse a cualquiera de los componentes; por tanto, una comprobación manual no puede sustituir a la inspección basada en los planos. Este método no permite determinar la transmisión de par, el desgaste, el rendimiento tras un uso repetido ni la compatibilidad con equipos médicos en funcionamiento. El diseñador responsable debe definir un proceso de cualificación específico cuando estas funciones sean relevantes. Informe únicamente de la observación realizada, manteniéndola diferenciada de la aceptación de las características medidas.
Defina los procedimientos de limpieza y manipulación protectora para las cavidades ciegas.
En una cavidad con fondo cerrado, los residuos del mecanizado no pueden atravesar la pieza. Planifique el acceso al fondo, a las esquinas internas y a la abertura para llevar a cabo la limpieza y verificación acordadas. Si es necesario, especifique los límites de residuos permitidos en lugar de basarse únicamente en una fotografía en la que la pieza parezca limpia. El embalaje debe aislar el bloque y evitar que el material protector quede atrapado en la cavidad o que pueda erosionar las superficies funcionales. Mantenga la identificación de la revisión y del material fuera de las superficies críticas. Una bandeja protectora o una bolsa no constituyen una barrera estéril ni un sistema de transporte validado. Cualquier requisito adicional de limpieza o envío requiere métodos y pruebas documentadas.
Solicite un presupuesto que vincule cada requisito con su correspondiente método de verificación.
La RFQ incluye plano revisado, modelo, cantidades, material, datums, cavidad, esquinas, profundidad y estado final. Destaque fondo restante, contacto e inspección. Pida DFM de entrada, alcance, recuperación de referencias y palpador. Separe prototipo y series cortas sin asumir esfuerzo idéntico. Defina referencia inerte y ensayos adicionales como tareas distintas. La consulta debe permitir cotizar geometría verificable sin inventar ajuste normalizado, cliente o desempeño no respaldados por el plano.
FAQ
¿Puede una cavidad cuadrada mecanizada tener esquinas verticales internas perfectamente vivas (sin radio)?
No, no es posible utilizando únicamente una fresa cilíndrica convencional. Defina un radio que sea factible de fabricar —o un proceso alternativo aprobado— y verifique las esquinas de la referencia de acoplamiento. No añada orificios de alivio sin la debida aprobación del diseño.
¿La profundidad de la cavidad determina por sí misma el espesor restante en el fondo?
No. El espesor del fondo depende también de las dimensiones externas, la geometría del fondo y la relación entre ambos. Especifique el espesor mínimo de material, así como el método y el alcance necesarios para evaluarlo, en lugar de basarse únicamente en una medición de profundidad.
¿Puede una referencia cuadrada sustituir a la inspección dimensional?
No. Puede servir de apoyo para verificar una inserción o un contacto, pero es necesario conocer su anchura, sus esquinas y su estado. La validación del plano sigue requiriendo métodos que abarquen las características específicas del componente.
¿Es el fondo de la cavidad siempre la superficie de apoyo funcional?
No. El diseño debe indicar si el fondo sirve para posicionar, establecer contacto o proporcionar holgura. Los requisitos de contacto en las paredes y de profundidad deben basarse en dicha definición, y no en suposiciones hechas durante el mecanizado o la inspección.
¿El uso de acero 316L garantiza que el bloque terminado sea apto para procesos de esterilización?
No. Los requisitos exactos relativos al material, el acabado, la exposición y el equipo deben analizarse por separado. La mera designación del material no garantiza la eficacia de la limpieza, la compatibilidad con la esterilización ni la aprobación para un proceso de mantenimiento en el ámbito médico.
¿Qué debe incluir un informe de inspección de la primera pieza (first-article inspection)?
Incluya la revisión, el material, el estado final, la alineación respecto a las referencias (datum), los métodos y los resultados reales para las paredes, esquinas, profundidad, fondo y otras características especificadas. Indique las limitaciones de medición en lugar de copiar los valores nominales del diseño CAD en los campos de resultados.
tanghangyun@oemach.com