
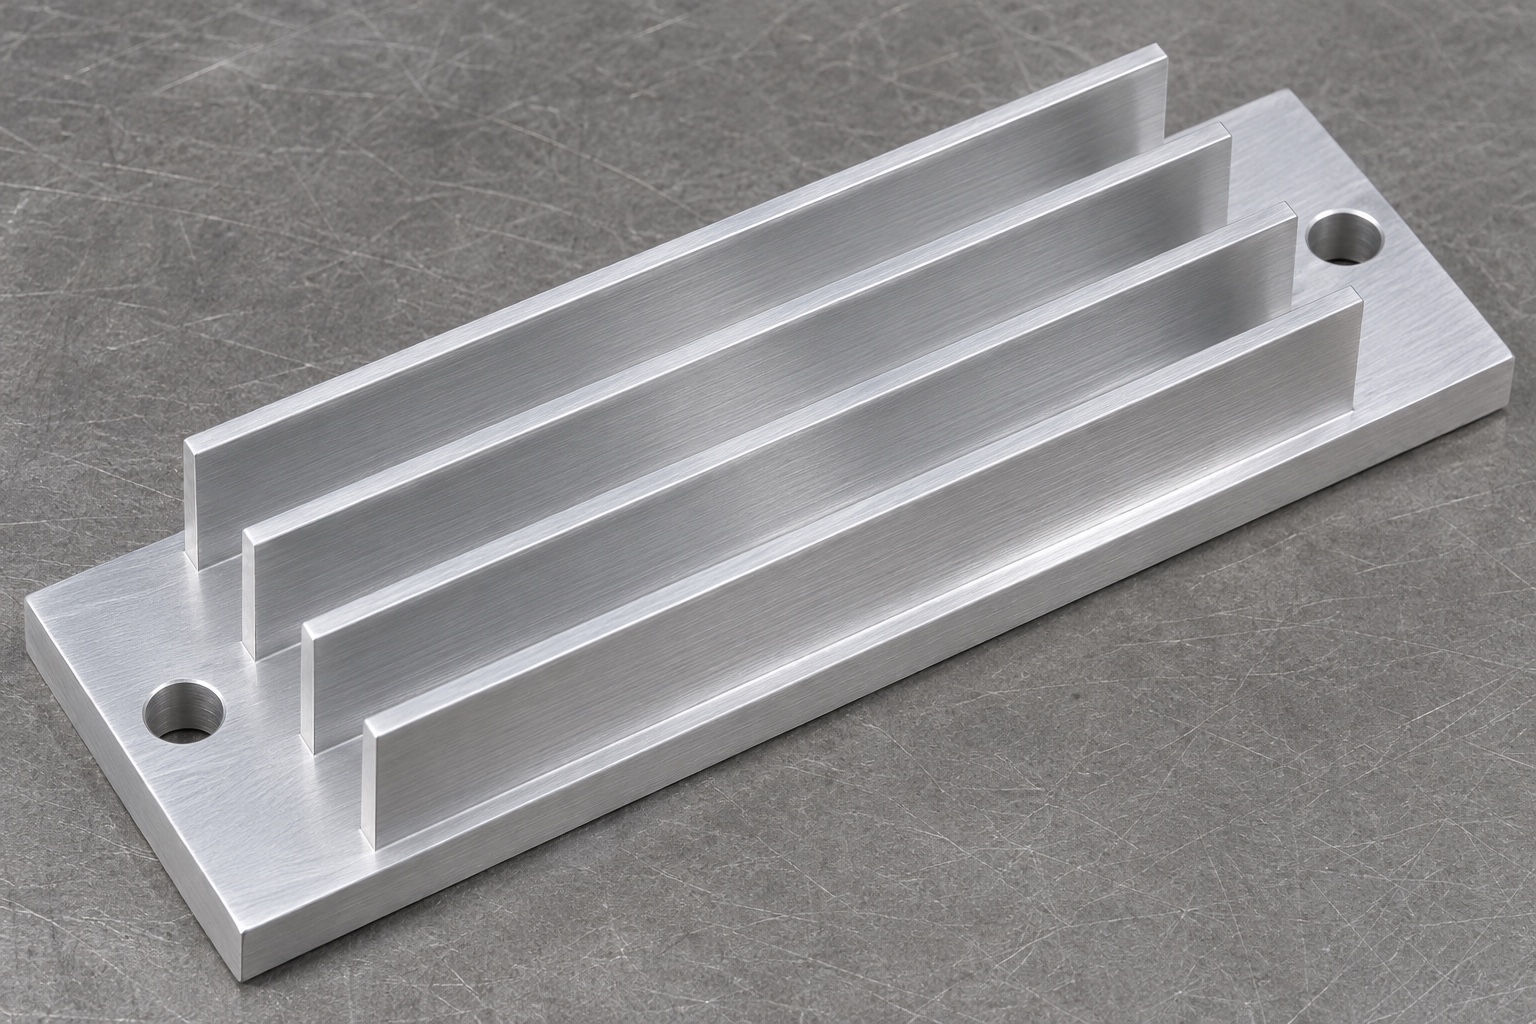
Defina la geometría del disipador de calor y el alcance de la validación.
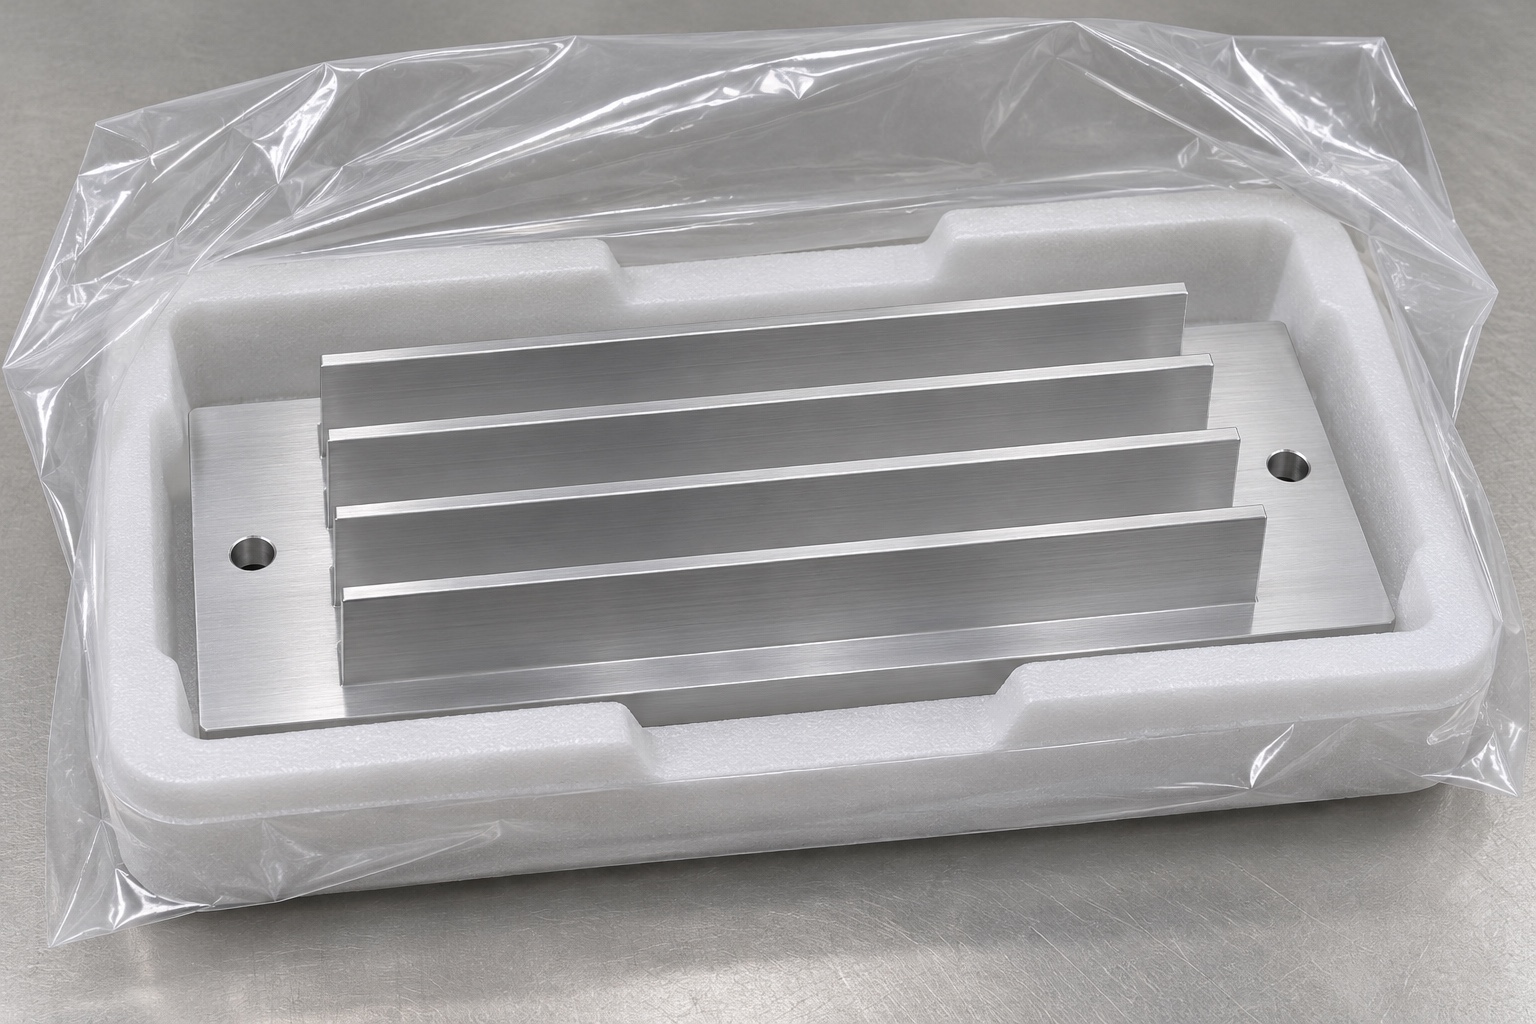
Un disipador mecanizado combina base y aletas, pero su geometría no demuestra rendimiento térmico. Este bloque 6061 para un útil de fotómetro diagnóstico sin alimentación tiene cuatro aletas paralelas, tres canales abiertos y dos agujeros en márgenes extremos de una base plana. No contiene refrigerante interno, tubos o electrónica. La guía vincula fresado y aceptación dimensional; calor, estabilidad óptica y operación real necesitan evaluaciones independientes.
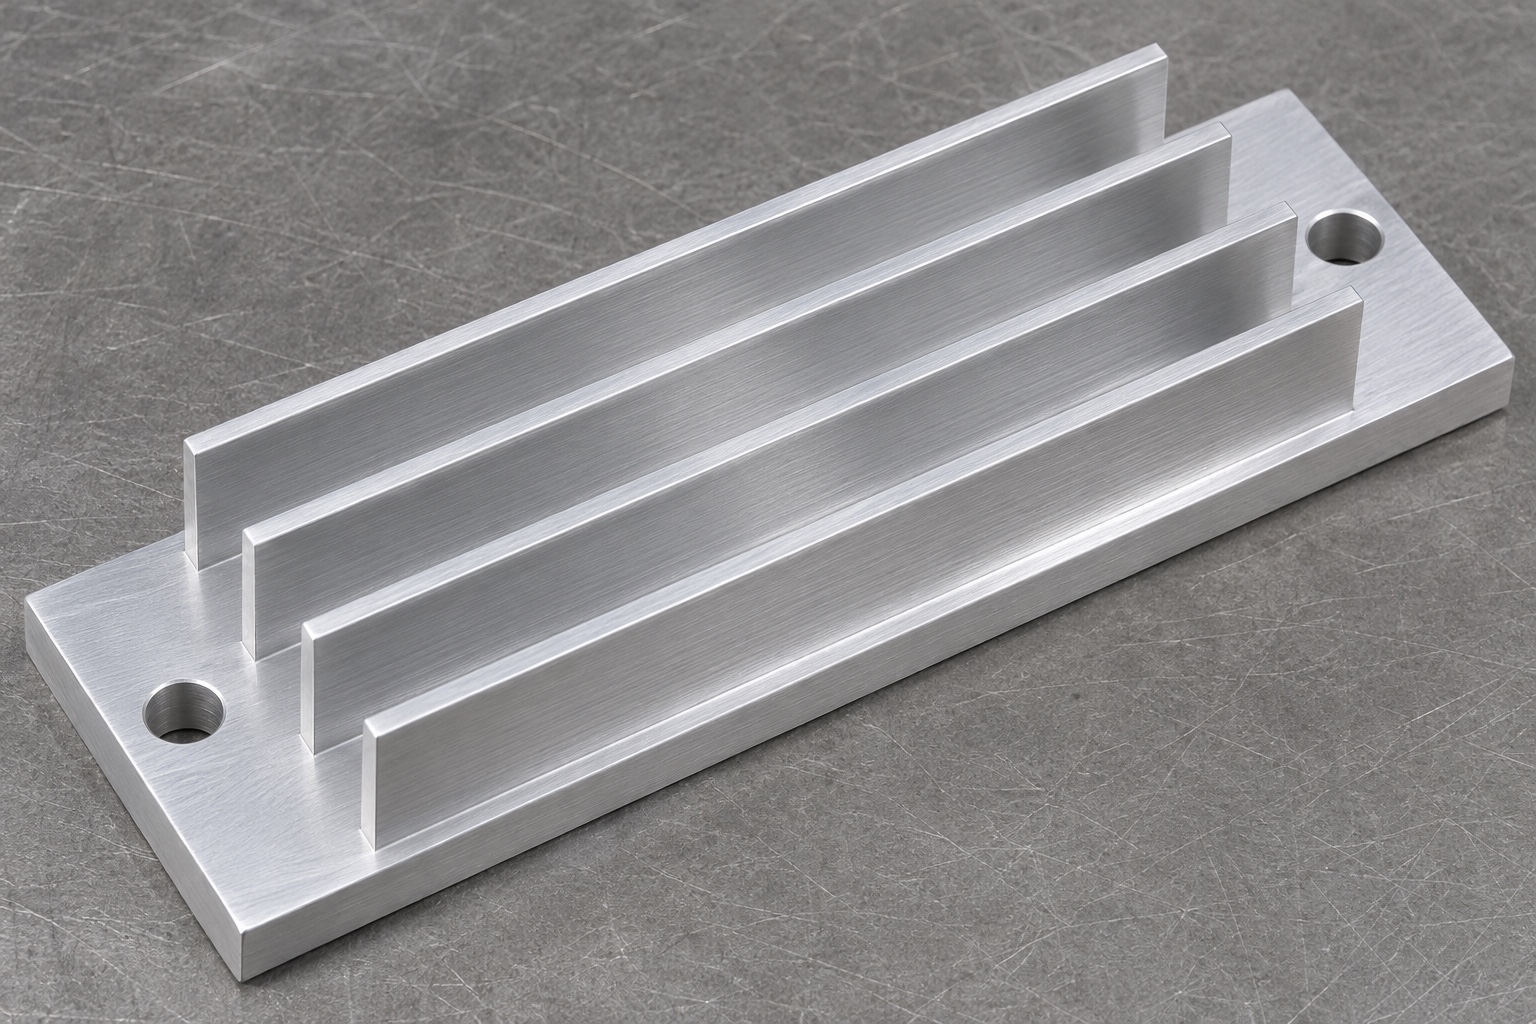
Identifique la superficie de contacto antes de establecer los requisitos de planitud.
La cara inferior de la base puede interactuar con un conjunto de LED o con una referencia de montaje independiente. Identifique la zona de contacto real y aclare si la función de una superficie es servir de referencia de posicionamiento, conducir el calor o simplemente permanecer libre de contacto. Aplicar un requisito general de planitud en la cara incorrecta no resolverá los problemas de interfaz. Especifique el sistema de referencias (datum), la planitud requerida, la textura superficial y el estado final, según corresponda. La presión de contacto, el material de la interfaz y la configuración de montaje son parámetros de diseño independientes. Una superficie que parezca lisa a simple vista no garantiza, por sí sola, ni el cumplimiento de las dimensiones ni la resistencia térmica de la interfaz ensamblada.
Considere el espesor de las aletas y los canales abiertos como características independientes
Cuatro aletas forman tres canales; el ancho exterior no verifica cada rasgo. Defina espesor, altura, longitud, anchuras y extremos, indicando si separación uniforme es funcional. Canales abiertos facilitan acceso frente a cavidades ciegas, sin eliminar alcance o desbarbado. No imponga tolerancia general estrecha sin justificación. El DFM debe identificar qué dimensiones influyen realmente en montaje e inspección y si pueden fabricarse y verificarse con métodos adecuados.
Especifique el estado de la aleación 6061 y el tratamiento superficial final
Al solicitar componentes de aluminio, es necesario definir la aleación 6061 requerida, su temple (tratamiento térmico), la forma del material de partida y la documentación necesaria. La denominación «6061» identifica una aleación, pero no constituye por sí misma una norma de aceptación completa ni garantiza el rendimiento del producto final. Si se requiere anodizado u otro tipo de tratamiento, especifique el proceso, las superficies que se verán afectadas y el estado en el que debe realizarse la inspección antes de planificar el mecanizado final. Los recubrimientos pueden alterar las superficies de contacto y, en ocasiones, requieren el uso de enmascaramiento; por tanto, su impacto debe evaluarse en función del diseño específico. Esta guía no contempla recubrimientos, pruebas de corrosión ni resultados térmicos. Asegúrese de que el alcance relativo al material y los acabados quede explícitamente definido, en lugar de dejarlo sujeto a la interpretación de una fotografía.
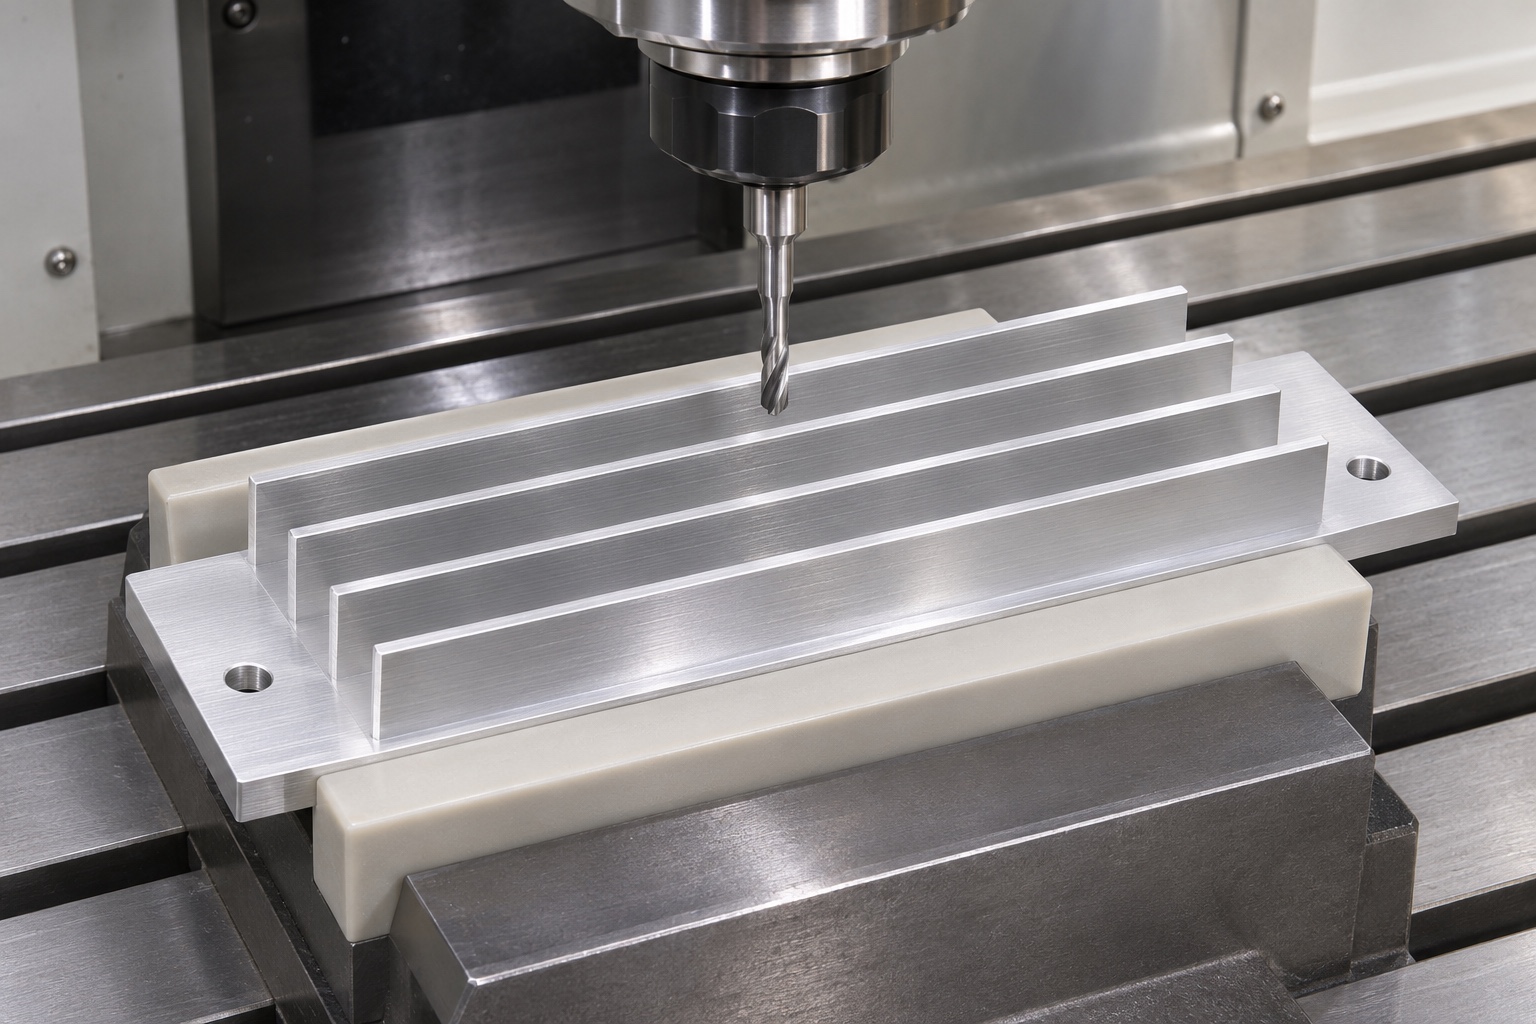
Verifique el acceso de la herramienta de corte antes de optar por canales estrechos entre aletas
Revise diámetro y alcance del cortador, portaherramientas y sujeción contra la geometría completa. Entrar en el canal no garantiza proyección práctica ni pasada estable. Evalúe alternativas antes de cerrar el plano. Cinco ejes no es obligatorio por tratarse de una pieza médica: canales rectos abiertos pueden permitir fresado convencional. Seleccione ruta según dimensiones y aceptación, sin atribuir precisión o capacidad a una imagen de montaje.
Apoye la pieza por su base, evitando utilizar los extremos de las aletas como puntos de sujeción
El sistema de sujeción debe resistir las cargas de mecanizado preservando, al mismo tiempo, la forma final especificada. La base sólida ofrece un tipo de soporte distinto al de las aletas delgadas. Analice el contacto de las mordazas, los tramos de apoyo y la dirección en la que actúan las fuerzas de corte, especialmente a medida que los canales eliminan material. Evite utilizar los extremos de las aletas como superficies de sujeción, a menos que el diseño y el método lo permitan explícitamente. Si la pieza se mide mientras está sujeta, especifique dicha condición. Una base mantenida plana en un tornillo de banco puede comportarse de manera diferente una vez liberada; por tanto, el plan de aceptación debe indicar qué estado representa el componente suministrado.
Coordine el desbaste y el acabado teniendo en cuenta las variaciones en el soporte.
La extracción entre aletas cambia rigidez y acceso. Coordine desbaste y acabado para no dañar caras terminadas ni bloquear operaciones posteriores. Reserve sobrematerial específico para la ruta, no una cantidad universal. Estado del bruto, proporciones, herramienta y aceptación determinan estrategia. No copie velocidad, avance o paso lateral de otro bloque. Documente operaciones intermedias y cambios geométricos para revisión previa, sin ocultarlos como ajustes informales del taller.
Elimine las rebabas en las salidas de los canales y en los orificios de montaje de forma controlada.
Los canales abiertos presentan bordes de salida en ambos extremos, mientras que los orificios de montaje generan bordes tanto en la parte superior como en la inferior. Planifique el acceso a estas zonas tras el fresado y el taladrado. Elimine las rebabas sin reducir el espesor de los extremos de las aletas, sin redondear excesivamente los bordes funcionales de la base y sin rayar la superficie de contacto. Especifique en el plano cualquier chaflán o redondeo de aristas permitido. Un pulido general podría ocultar daños localizados sin garantizar el cumplimiento de las dimensiones requeridas. Tras el acabado final de los bordes, vuelva a inspeccionar las características relevantes —incluida la cara inferior cerca de los orificios de montaje—; no se limite a asumir que, porque la parte superior tenga buen aspecto, todos los bordes están correctamente controlados.
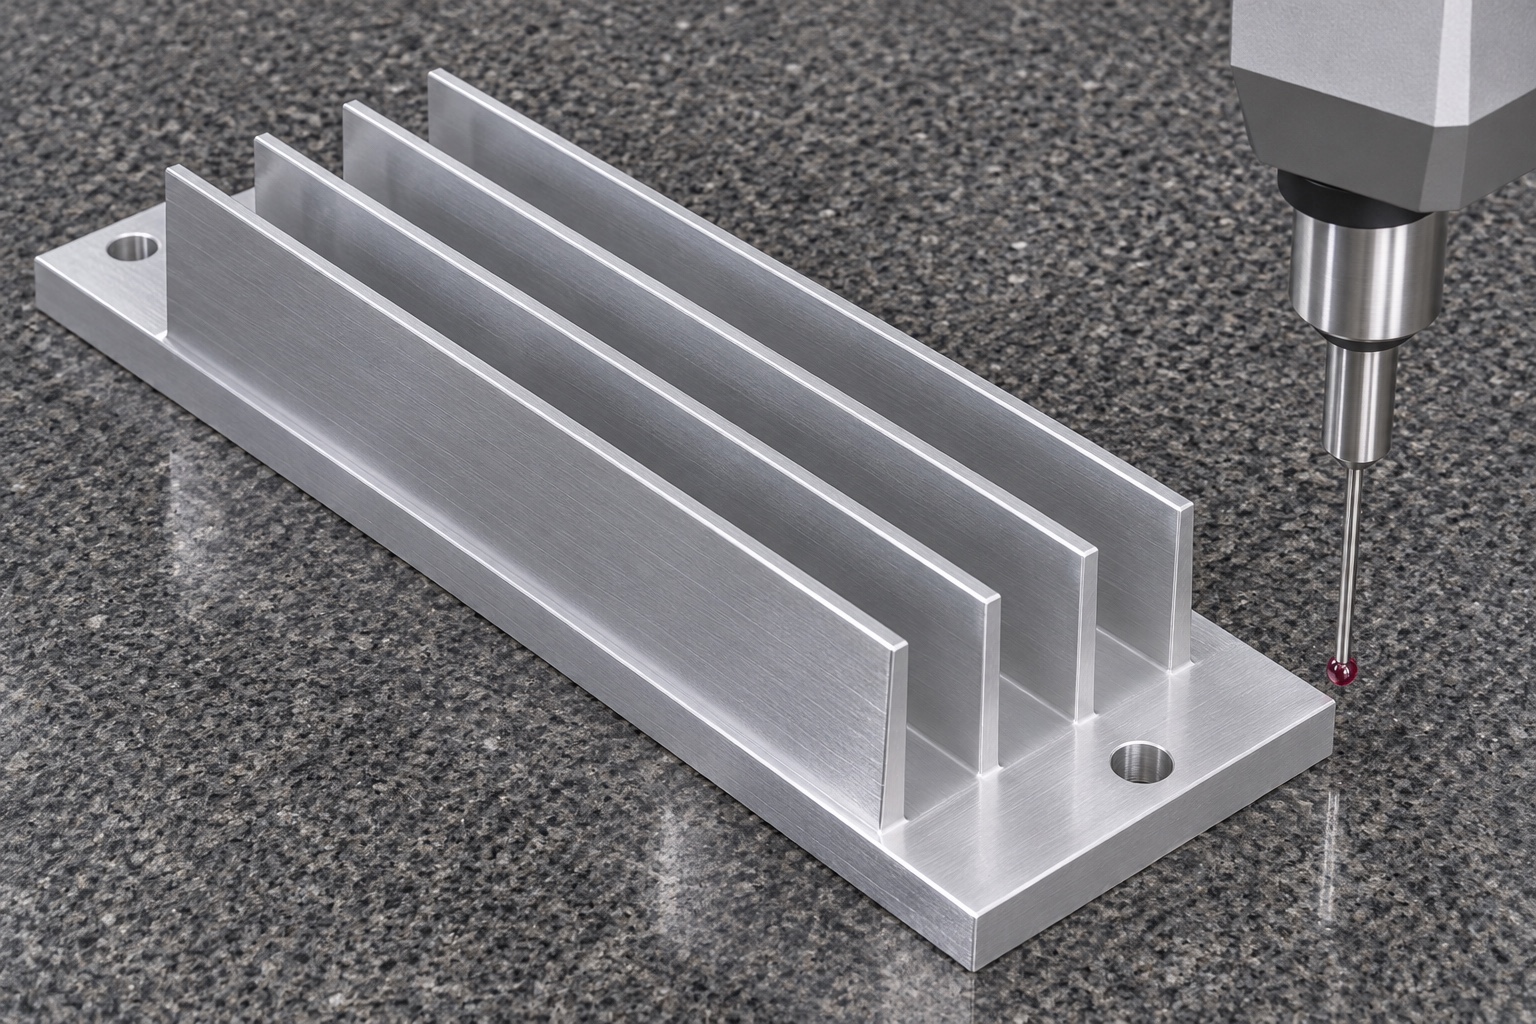
Adapte los métodos de inspección a la base, las aletas y la ubicación de los orificios.
Asigne métodos a base y planitud, aletas, canales, agujeros y relaciones. Una CMM puede servir para algunos rasgos; otros necesitan óptica o acceso diferente. Revise palpador y fuerza para no flexionar aletas. La vista superior no prueba cara inferior ni todas las paredes. Registre apoyo, alineación, estado y lecturas reales. Nominales del modelo son requisitos, no mediciones; declare límites del método antes de decidir aceptación.
Mantenga la validación térmica separada de la aceptación geométrica.
Superar una inspección dimensional solo confirma que se cumplen los requisitos del plano que fueron verificados. Esto no determina la temperatura de la unión del LED, la resistencia térmica, la deriva óptica, la seguridad eléctrica ni el rendimiento dentro de un dispositivo de diagnóstico en funcionamiento. Dichas evaluaciones dependen de la fuente de calor, la interfaz de montaje, el flujo de aire, la carcasa y las condiciones de operación. Un conjunto sin alimentación eléctrica puede servir para comprobar el acceso o posibles interferencias, pero no aporta información sobre el comportamiento térmico bajo carga. Especifique claramente este límite en los registros técnicos de compra; esto permite al proveedor de mecanizado aportar datos útiles sobre la pieza, sin dar a entender que un bloque de aluminio con aletas valide, por sí solo, el diseño completo del fotómetro.
Limpie los canales y embale la pieza sin ejercer presión sobre las aletas.
Pueden quedar virutas de mecanizado en los canales o alrededor de los orificios de montaje; por ello, defina las condiciones de limpieza requeridas para la entrega, así como cualquier verificación necesaria. El embalaje debe sostener la base de la pieza, dejando las aletas libres de flexiones accidentales o abrasiones. Separe las piezas de modo que, durante el transporte, un bloque no pueda encajarse en los canales de otro. Indique la revisión y el material en zonas ajenas a las superficies funcionales. Una manipulación cuidadosa no garantiza, por sí misma, la ausencia de partículas, la esterilidad ni una protección validada para el envío. Si la aplicación exige límites específicos de limpieza o control de la contaminación, acuerde dichos requisitos y los métodos de verificación correspondientes antes de emitir la orden de producción.
Elabore la solicitud de cotización (RFQ) basándose en la interfaz real del fotómetro.
La RFQ incluye plano, modelo, estado de aleación 6061, cantidades, aletas, canales, contacto, montaje y tratamiento. Indique evidencia dimensional y estado de aceptación. Solicite DFM de acceso, apoyo, salidas y medida antes de producir. Compare prototipo y series cortas sobre alcance explícito. Pruebas térmicas con alimentación y cualificación óptica son tareas separadas. Describa una pieza fabricable sin prometer desempeño del instrumento completo ni inventar resultados.
FAQ
¿Garantiza un disipador de calor mecanizado correctamente el control de la temperatura de un LED?
No. La geometría es solo uno de los factores. La temperatura depende de la fuente de calor, la interfaz, el montaje, el flujo de aire, la carcasa y las condiciones de funcionamiento. Defina pruebas térmicas específicas para el conjunto final y su ciclo de trabajo.
¿Son el ancho del canal y el espesor de la aleta elementos de inspección intercambiables?
No. Cada uno describe una característica local distinta. Una medición del ancho total o de un solo canal no permite determinar todos los espesores de aleta, anchos de canal, alturas y posiciones exigidos en el plano.
¿Es siempre necesario el mecanizado CNC de cinco ejes?
No. El acceso de la herramienta y la geometría real determinan el proceso. Los canales rectos y abiertos pueden permitir un mecanizado convencional, mientras que otros requisitos podrían justificar un enfoque distinto tras un análisis DFM específico.
¿Qué debe incluir el requisito relativo al material 6061?
Especifique la aleación, el estado metalúrgico (temple), la forma del material de partida y la documentación de respaldo, además del tratamiento superficial final, si procede. La designación de la aleación por sí sola no constituye una especificación completa ni garantiza un resultado térmico determinado.
¿Por qué inspeccionar el bloque después de retirar la sujeción?
Si el componente se acepta en un estado sin sujeción, la inspección debe reflejar dicho estado. Dado que los sistemas de sujeción pueden deformar la base o afectar a elementos esbeltos, es necesario acordar explícitamente las condiciones de soporte y medición.
¿Puede un informe dimensional sustituir a las pruebas de fotometría realizadas con el equipo energizado?
No. Dicho informe documenta únicamente las características y los métodos evaluados. El comportamiento térmico, la estabilidad óptica, la seguridad eléctrica y el rendimiento del conjunto en funcionamiento requieren evaluaciones específicas y adecuadas sobre la configuración real del equipo.
tanghangyun@oemach.com