
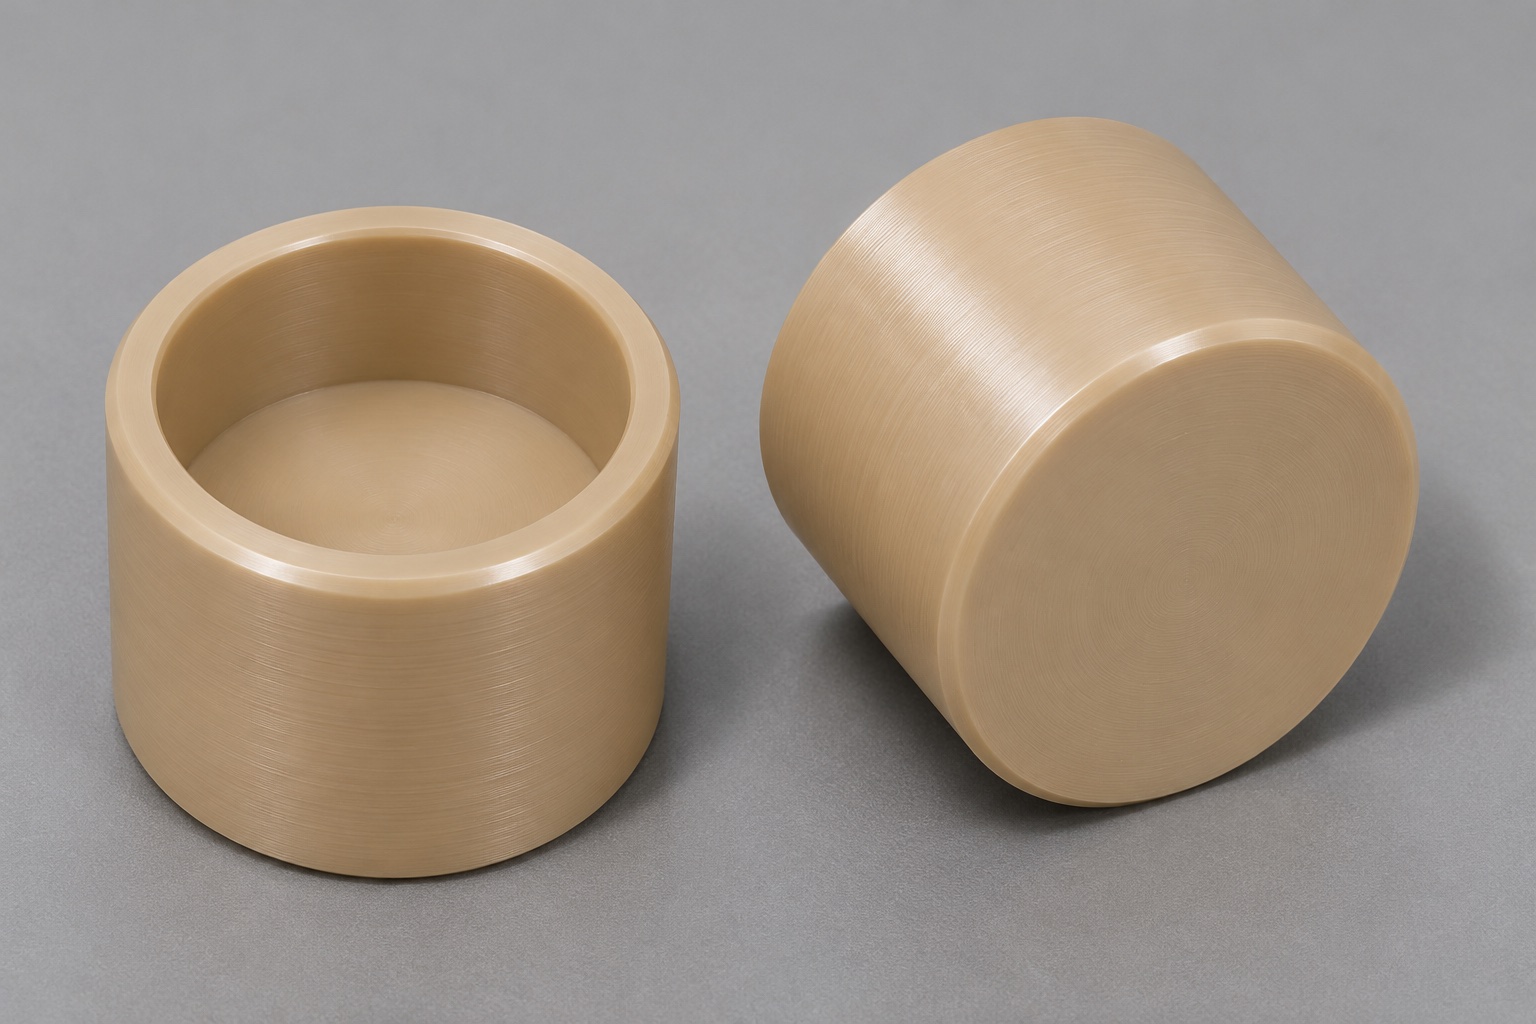
Definir una tapa ciega en lugar de un manguito con orificio pasante.
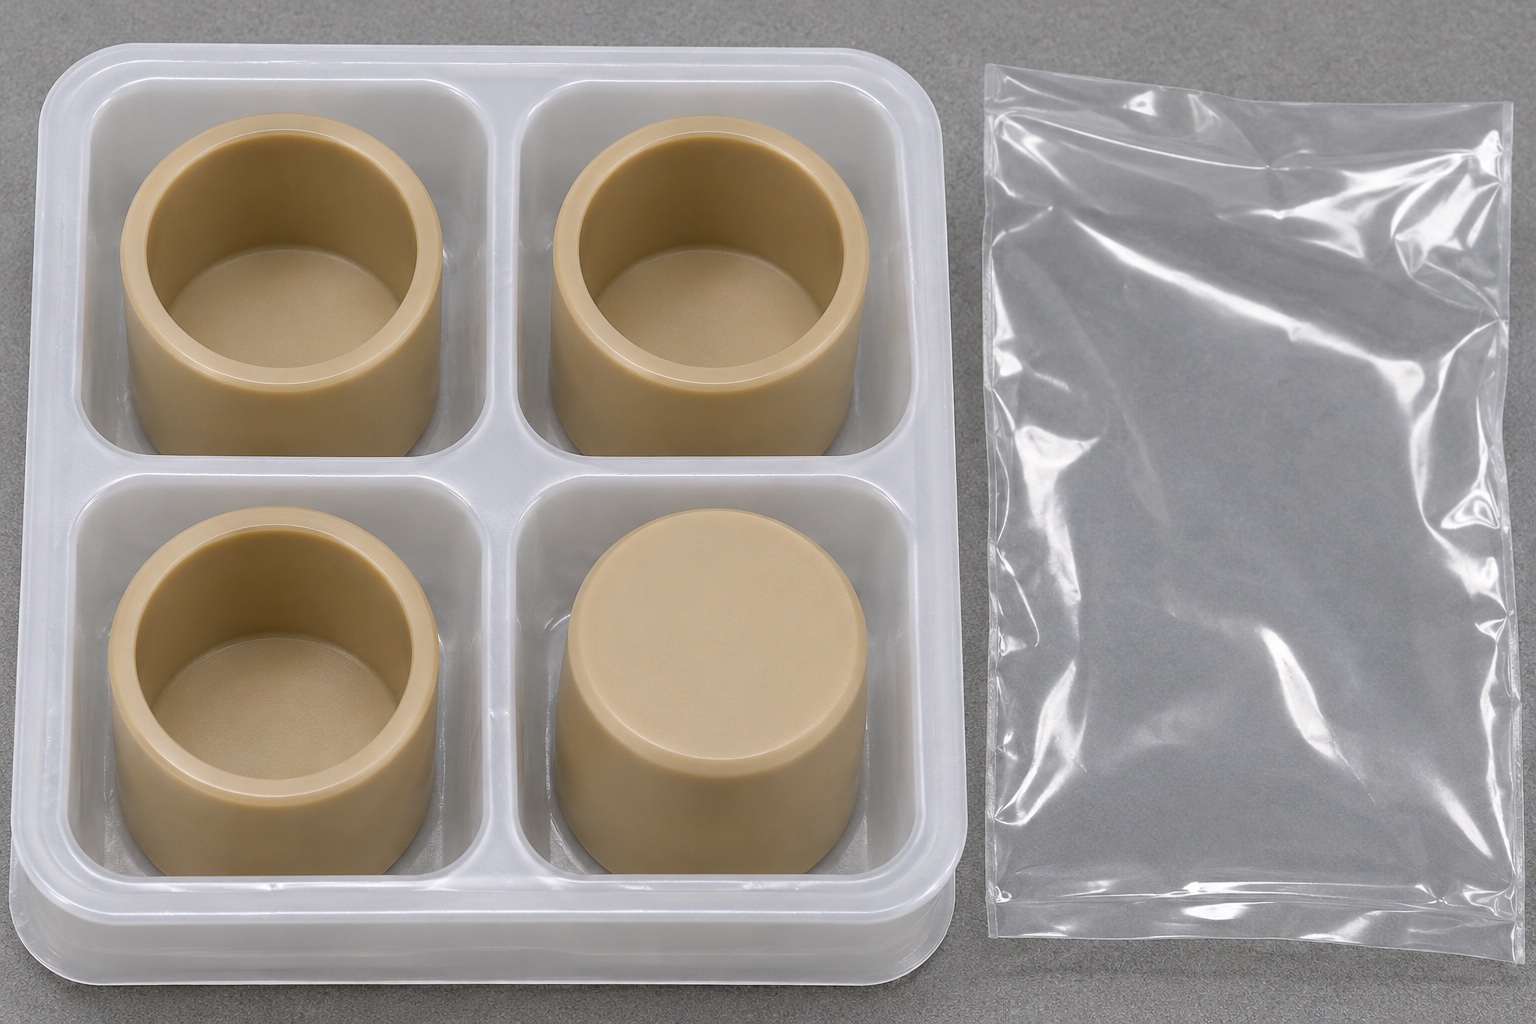
La tapa propuesta es un cilindro corto de PEEK natural sin carga, con cavidad axial ciega lisa y fondo integral cerrado. No tiene rosca, brida, ventilación, inserto o agujero pasante. Rodearía una referencia inerte de sonda en un estudio de transporte. No demuestra protección real, cierre estéril, sello o envío validado. Defina abertura, interior y fondo: el exterior circular no basta para establecer fabricación, inspección o limpieza.
Definir el contorno de la sonda y la superficie de contacto prevista.
Identificar la geometría de referencia que podría introducirse en la tapa, así como las áreas que deben permanecer libres. Determinar si una superficie tiene como fin posicionar, detener o simplemente rodear el contorno de la sonda inerte. El hecho de que una tapa encaje sobre un modelo de prueba (dummy) no garantiza, por sí mismo, la protección de su punta ni evita el contacto durante la manipulación. El diseño debe especificar la profundidad de inserción, el juego radial y el estado del borde de entrada, según corresponda. No debe asumirse que el componente ofrece sellado, retención o protección contra impactos basándose únicamente en su parecido visual con una tapa protectora. Dichas funciones requieren sus propios requisitos, evaluaciones y pruebas antes de que el componente pueda utilizarse como parte de un sistema de transporte real.
Considere la profundidad del rebaje y el espesor restante en la base por separado
Profundidad desde la boca y material restante bajo el fondo son requisitos distintos. Altura, profundidad, forma del piso y referencias influyen en su evaluación. Si se exige fondo mínimo, defínalo y acuerde método; una profundidad conforme no lo demuestra en toda la superficie. El fondo debe permanecer cerrado. Especifique plano interior y transición, sin aceptar automáticamente el cono o radio de punta que deje una herramienta conveniente.
Especifique el grado de PEEK y el estado del material de partida sin realizar suposiciones
Indique en la solicitud de cotización (RFQ) si se trata de PEEK sin carga, el color o la definición específica del material aprobado, la forma del material de partida, su estado de suministro y la documentación requerida. El término «PEEK» no autoriza automáticamente el uso de un grado con carga ni su sustitución por otro polímero. Asegúrese de que el material utilizado permanezca vinculado a la revisión del plano y a su identificación específica durante todo el proceso de mecanizado e inspección. Si la aplicación exige requisitos químicos, de limpieza o normativos, especifíquelos para el grado concreto y la pieza terminada; no considere que una descripción genérica de la familia de materiales equivale a una cualificación. Esta guía no ofrece ninguna certificación ni declaración sobre la temperatura de servicio. Cualquier cambio propuesto en la preparación del material, en el material mismo o en su tratamiento debe ser revisado antes de integrarse en el proceso de fabricación.
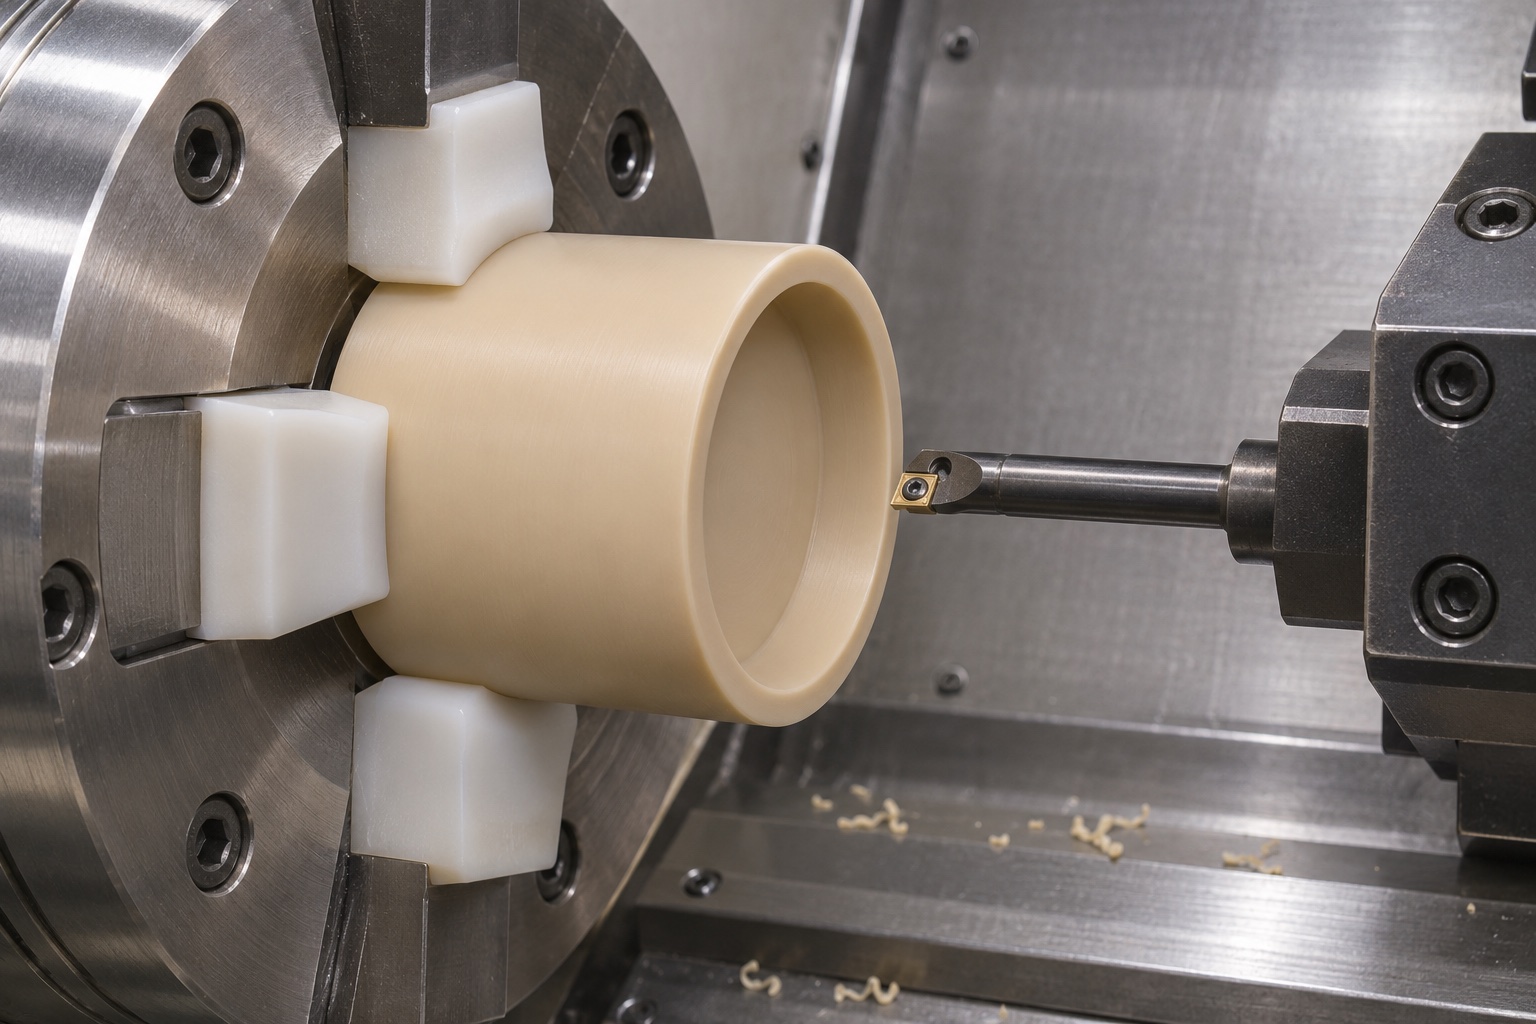
Revise el sistema de sujeción antes de retirar el material interno
El vaciado cambia sección soportada: planifique agarre y orden exterior-interior conjuntamente. Revise longitud de contacto, mordazas y superficies protegidas. La sujeción debe resistir corte sin deformación indebida. Una medida bajo apriete puede no representar estado liberado. Mantenga apoyos limpios y adecuados a geometría y aceptación. No transfiera sin revisión un montaje de cilindro metálico macizo a una tapa polimérica hueca porque ambos sean redondos.
Seleccione una estrategia de mecanizado para cavidades ciegas que garantice un acceso adecuado para las herramientas.
Determine cómo se mecanizarán la abertura, las paredes laterales y el fondo, empleando herramientas apropiadas para la profundidad, el diámetro y la definición de las esquinas requeridos. Un orificio preliminar puede facilitar una operación de acabado posterior, pero no debe dejar un fondo cónico no deseado ni una profundidad excesiva. Verifique el alcance y la rigidez de la herramienta, así como el espacio libre en la entrada de la cavidad. La estrategia propuesta debe contemplar la evacuación de virutas sin crear aberturas o respiraderos no especificados en el extremo cerrado. Las condiciones reales de corte dependen del material de partida, las herramientas y la máquina utilizada. No presente una configuración de torneado meramente ilustrativa como prueba de que se ha alcanzado una tolerancia específica o un perfil interno completo.
Evite que la acumulación de virutas y el calor se conviertan en factores implícitos (y a menudo ignorados) del proceso.
La cavidad ciega no evacua como un orificio pasante. Planifique viruta y refrigeración para la operación real, conservando acceso de verificación. No invente intervalos de retirada, avances o enfriamiento universales. Defina ambiente y estabilización exigidos antes de medir. Tratamientos intermedios requieren aprobación y registro. El objetivo es interpretar fabricación y medida, no afirmar que una espera arbitraria garantiza estabilidad en todos los posteriores estados de almacenamiento o envío.
Finalice la boca y la transición interna sin rediseñarlas.
Identifique en el plano el tratamiento permitido para el borde de la boca y la transición entre el fondo y la pared. Un chaflán de entrada excesivamente grande puede alterar la longitud interna útil o el límite de contacto. Una herramienta de mandrinado podría dejar un radio que requiera una revisión del diseño, en lugar de ser aceptado tácitamente. Elimine las rebabas inaceptables y los fragmentos de polímero sueltos, asegurándose de mantener las dimensiones aprobadas. Inspeccione la cavidad accesible y acuerde cómo se evaluarán las zonas de visibilidad limitada. Una superficie exterior lisa no garantiza que el fondo interno esté libre de residuos. Del mismo modo, el hecho de que un patrón (o pieza de prueba) pueda introducirse tras un pulido manual no confirma que la pieza siga cumpliendo con los requisitos originales de espesor de pared, profundidad y perfil.
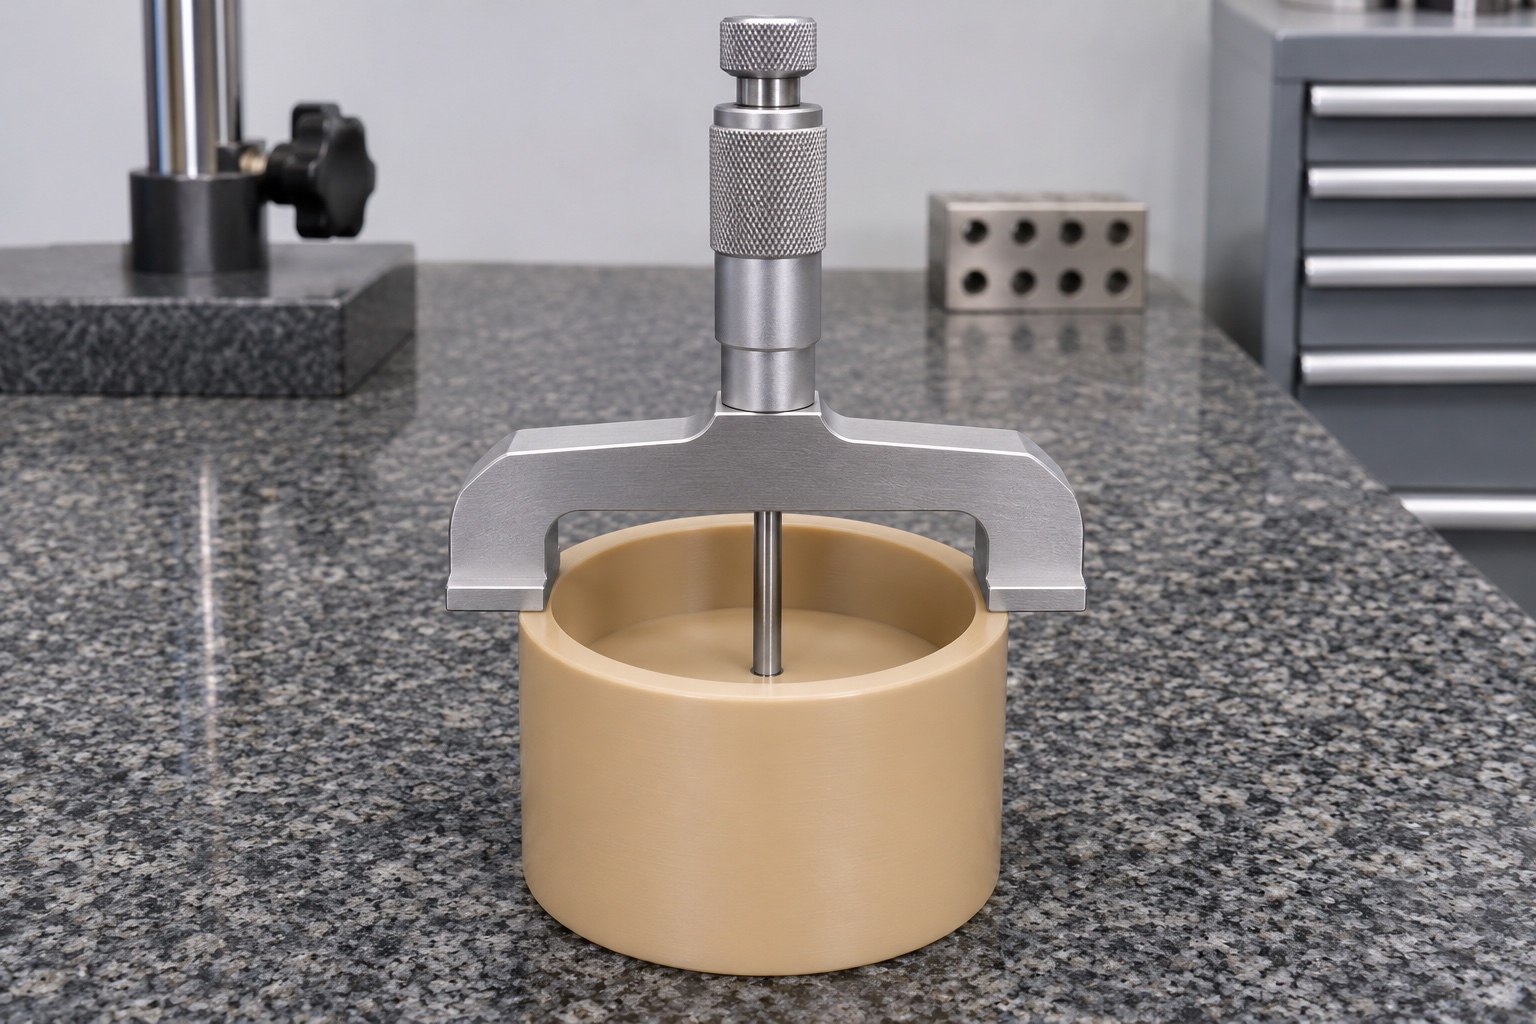
Estructure la inspección en torno a la cavidad y la pieza fabricada.
Asigne exterior, altura, boca, diámetro interior, profundidad, piso y relaciones a métodos adecuados. Un medidor sobre el borde ilustra profundidad, pero no demuestra diámetro, fondo restante o forma completa. Defina contacto, apoyo, fuerza y estado. Use mediciones reales, no nominales copiados. Si hace falta otra vista o método, indique alcance y limitaciones antes de aceptar, sin insinuar verificación completa a partir de una foto o nombre de instrumento.
Delimite el alcance de la observación durante la inserción de un patrón (o pieza de prueba) complementario.
Una referencia aprobada, consistente en una envolvente inerte, puede servir para evaluar el acceso, el contacto visible y el proceso de inserción bajo condiciones definidas. Registre su revisión y el procedimiento de observación. No utilice una sonda analítica real, una muestra biológica ni un instrumento operativo para improvisar una prueba. El hecho de que la inserción manual sea exitosa no garantiza la protección contra impactos, la retención, el mantenimiento de la limpieza ni la compatibilidad con un analizador real. Si se produce un contacto inesperado con el fondo, revise las dimensiones tanto de la referencia como de la tapa antes de aumentar la profundidad de la cavidad. El responsable del diseño debe determinar si es necesario modificar la envolvente requerida, la geometría del componente o la configuración de transporte; la facilidad para insertar un elemento de prueba (dummy) no autoriza por sí misma la modificación de una pieza sujeta a control.
Especifique por separado los requisitos de limpieza interna y de embalaje protector.
Acuerde los agentes de limpieza, los métodos de secado y las condiciones de manipulación para el envío, considerando el grado del material y su geometría. Para una cavidad cerrada, es necesario contar con un método práctico para la eliminación de residuos y su posterior verificación; un simple enjuague no constituye una prueba de que se cumplan los límites numéricos de residuos ni garantiza la esterilidad. Proteja la abertura y el interior frente a partículas del material de embalaje, la abrasión y la presión ejercida por componentes adyacentes. Separe las tapas en aquellos casos en los que el contacto entre ellas pudiera alterar las condiciones de entrega acordadas. Vincule la identificación del embalaje con la pieza, su revisión y los registros correspondientes. Una tapa protectora colocada dentro de una bolsa común no constituye un sistema de barrera estéril validado. La inspección de recepción debe ajustarse a los requisitos de compra establecidos; no asuma que existe un nivel de limpieza médica basándose únicamente en el color de un polímero o en un embalaje de aspecto ordenado.
Prepare una solicitud de cotización (RFQ) basada en planos para tapas de PEEK fabricadas mediante torneado.
La RFQ incluye plano, modelo, PEEK, cantidades y estado final. Destaque envolvente, referencia de profundidad, fondo mínimo, borde y transición. Separe observación con modelo inerte, aceptación dimensional y validación de transporte. Solicite DFM de alcance, viruta, agarre y medición. Guarde métodos, primera pieza real y cambios aceptados. Un alcance verificable no necesita inventar entrega, capacidad, esterilización o protección demostrada de una sonda analítica real.
FAQ
¿Es esta tapa un manguito con orificio pasante?
No. Presenta un hueco axial ciego con un fondo cerrado integrado. Esta geometría no incluye orificios de ventilación, roscas, insertos, bridas ni orificios pasantes.
¿Una medición de profundidad permite determinar el espesor restante en el fondo?
No por sí sola. Es necesario definir ambos requisitos y sus referencias. La altura total, la profundidad y el estado del fondo deben evaluarse mediante métodos adecuados para la sección restante especificada.
¿Se puede añadir un orificio de drenaje para facilitar la eliminación de virutas?
Solo tras la aprobación del diseño. La incorporación de una abertura modifica la tapa —que ha sido diseñada deliberadamente como cerrada— y no puede considerarse una simple conveniencia de mecanizado sin documentar.
¿El hecho de que el material sea PEEK implica que está aprobado para su esterilización?
No. El grado específico, la geometría final, el proceso y la aplicación requieren pruebas documentadas por separado. La información relativa a la familia de materiales no es suficiente para validar un componente de transporte ya terminado.
¿Es suficiente realizar una inserción de prueba (con un elemento ficticio) para garantizar la protección de la sonda?
No. Se trata únicamente de una observación geométrica limitada. Aspectos como el impacto, la retención, la compatibilidad con la sonda real y el rendimiento durante el transporte requieren requisitos y procesos de validación independientes.
¿Qué registros son necesarios para garantizar la reproducibilidad de la fabricación?
Deben conservarse los planos y la identificación del material, los métodos aprobados de sujeción y acabado del hueco, los criterios y referencias de inspección, las mediciones reales, los cambios autorizados y los requisitos de embalaje.
tanghangyun@oemach.com