
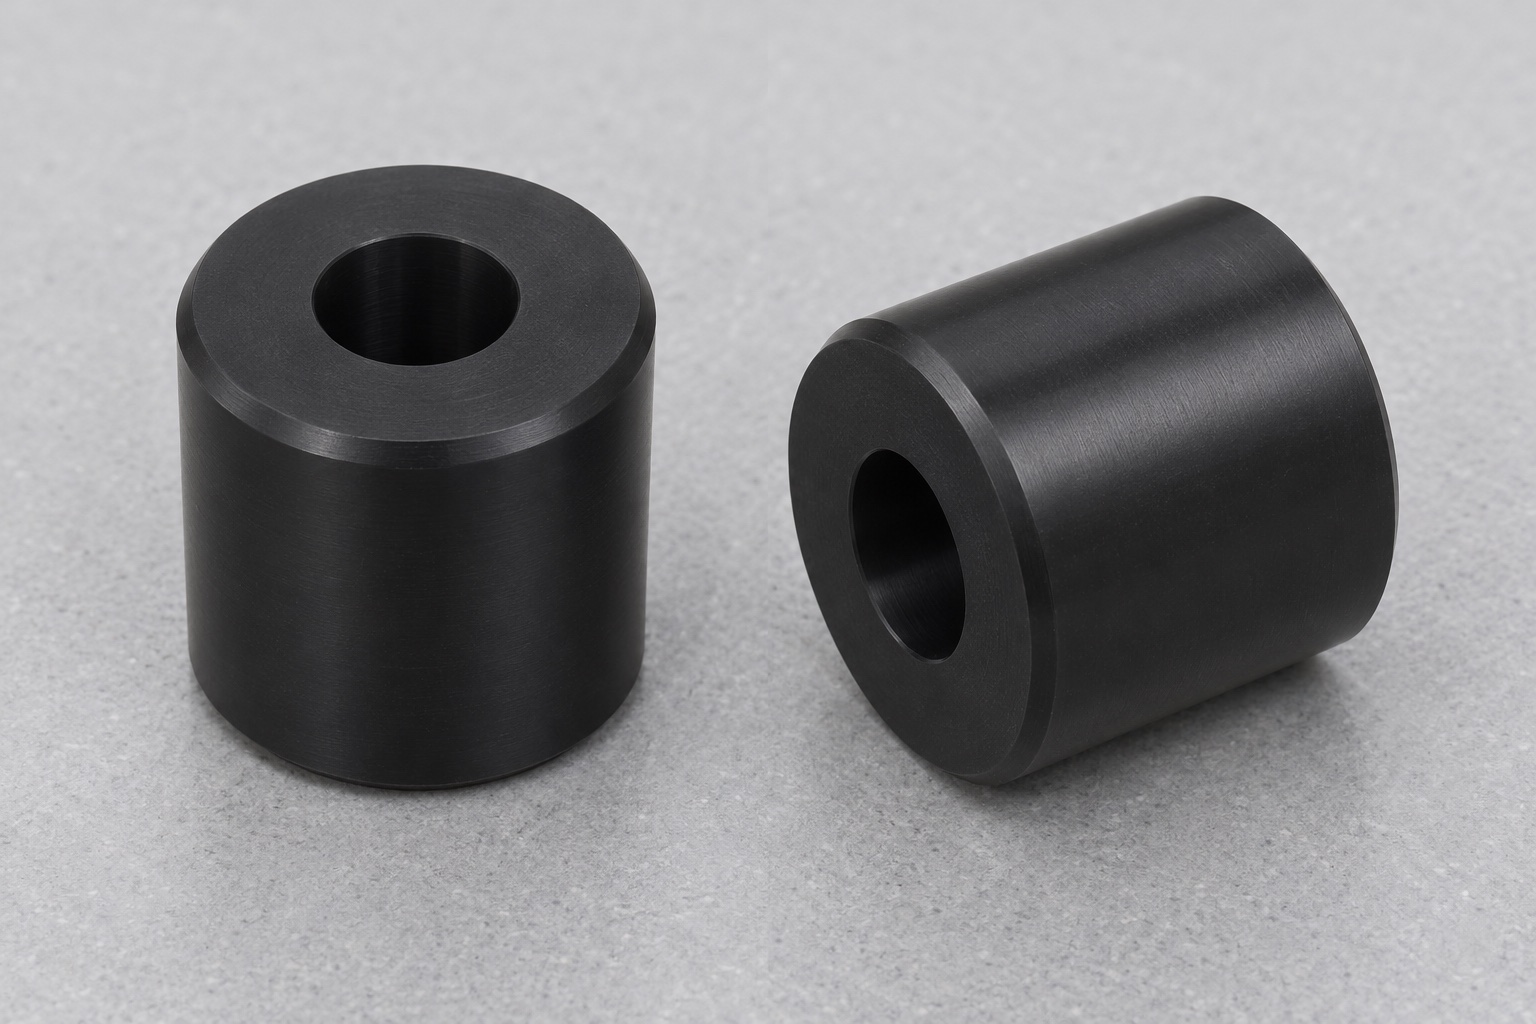
Definición del rodillo y su función específica de transferencia
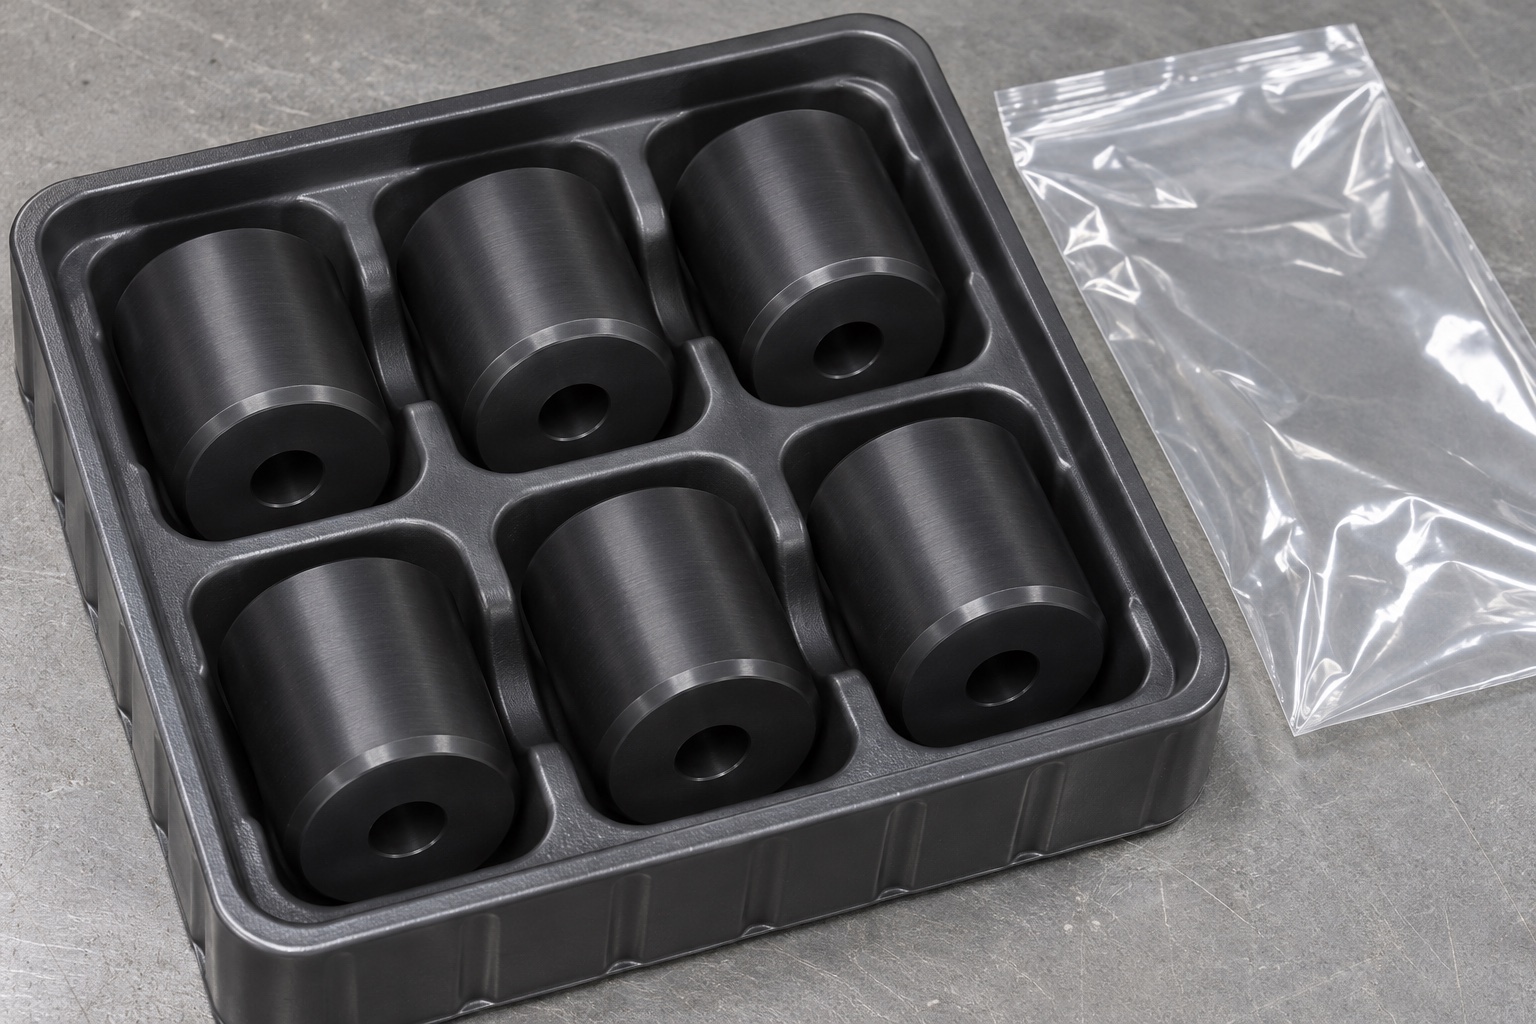
El rodillo POM-C propone tres interfaces: cilindro exterior con cartucho inerte, orificio con eje de referencia y extremos con apoyos vecinos. Es un cilindro negro corto con un orificio axial simple y pequeños bordes tratados; no contiene bridas, ranuras, rodamientos o fijaciones ocultas. Esta guía trata un útil inerte, no un transporte validado de analizador. El nombre rodillo no define ajuste, fricción ni vida útil aceptables.
Distinción entre el diámetro exterior y el ajuste con el eje
Es necesario determinar si el cilindro exterior actúa como punto de contacto para el transporte, como superficie de soporte o simplemente como un espacio libre (envolvente). Su diámetro y forma deben responder a dicha función. Asimismo, debe definirse por separado el orificio interior y su relación prevista con el eje: el movimiento libre, el posicionamiento y la retención son requisitos distintos y no intercambiables. Un orificio en el que encaja un pasador puede, aun así, no cumplir con los requisitos de tamaño o forma; del mismo modo, una superficie exterior que parece lisa no garantiza por sí sola la geometría cilíndrica especificada. Evite agrupar todos estos aspectos bajo una instrucción genérica de «ajuste preciso». El plano y la definición del conjunto deben especificar las interfaces funcionales, sin dejar que el proveedor tenga que deducirlas basándose únicamente en la forma habitual de un rodillo.
Especifique la longitud del rodillo y la configuración requerida para sus extremos.
Defina longitud, extremos y relaciones con eje y cilindro exterior. Si hace falta libertad axial, establezca holgura y condición de evaluación. No resuelva un roce acortando la pieza sin revisión: podría cambiar apoyo del cartucho o retención. Distinga chaflanes de manipulación y superficies funcionales, conservando el contacto útil y los puntos necesarios para medir. La aceptación debe seguir la geometría aprobada, no un ajuste improvisado al montar.
Especifique claramente el grado POM-C y el estado del material de partida.
Indique «copolímero de acetal» (POM-C) en lugar de utilizar términos genéricos como «acetal», «POM» u otros nombres comerciales. Especifique el color, el grado, la forma del material (barra, placa, etc.) y la documentación técnica correspondiente. Evalúe los aditivos y las condiciones de suministro según el diseño específico; no asuma que todas las barras de plástico negro se comportan igual. La identificación del material debe acompañar a las piezas cortadas y a su hoja de ruta durante todo el proceso de torneado e inspección. Si la aplicación conlleva requisitos químicos, de limpieza o normativos, indique qué documentación debe aportarse para ese material y uso concretos. La designación genérica «POM-C» no garantiza por sí misma el cumplimiento de dichas condiciones, ni certifica que el rodillo sea apto para su uso como componente de un instrumento de diagnóstico.
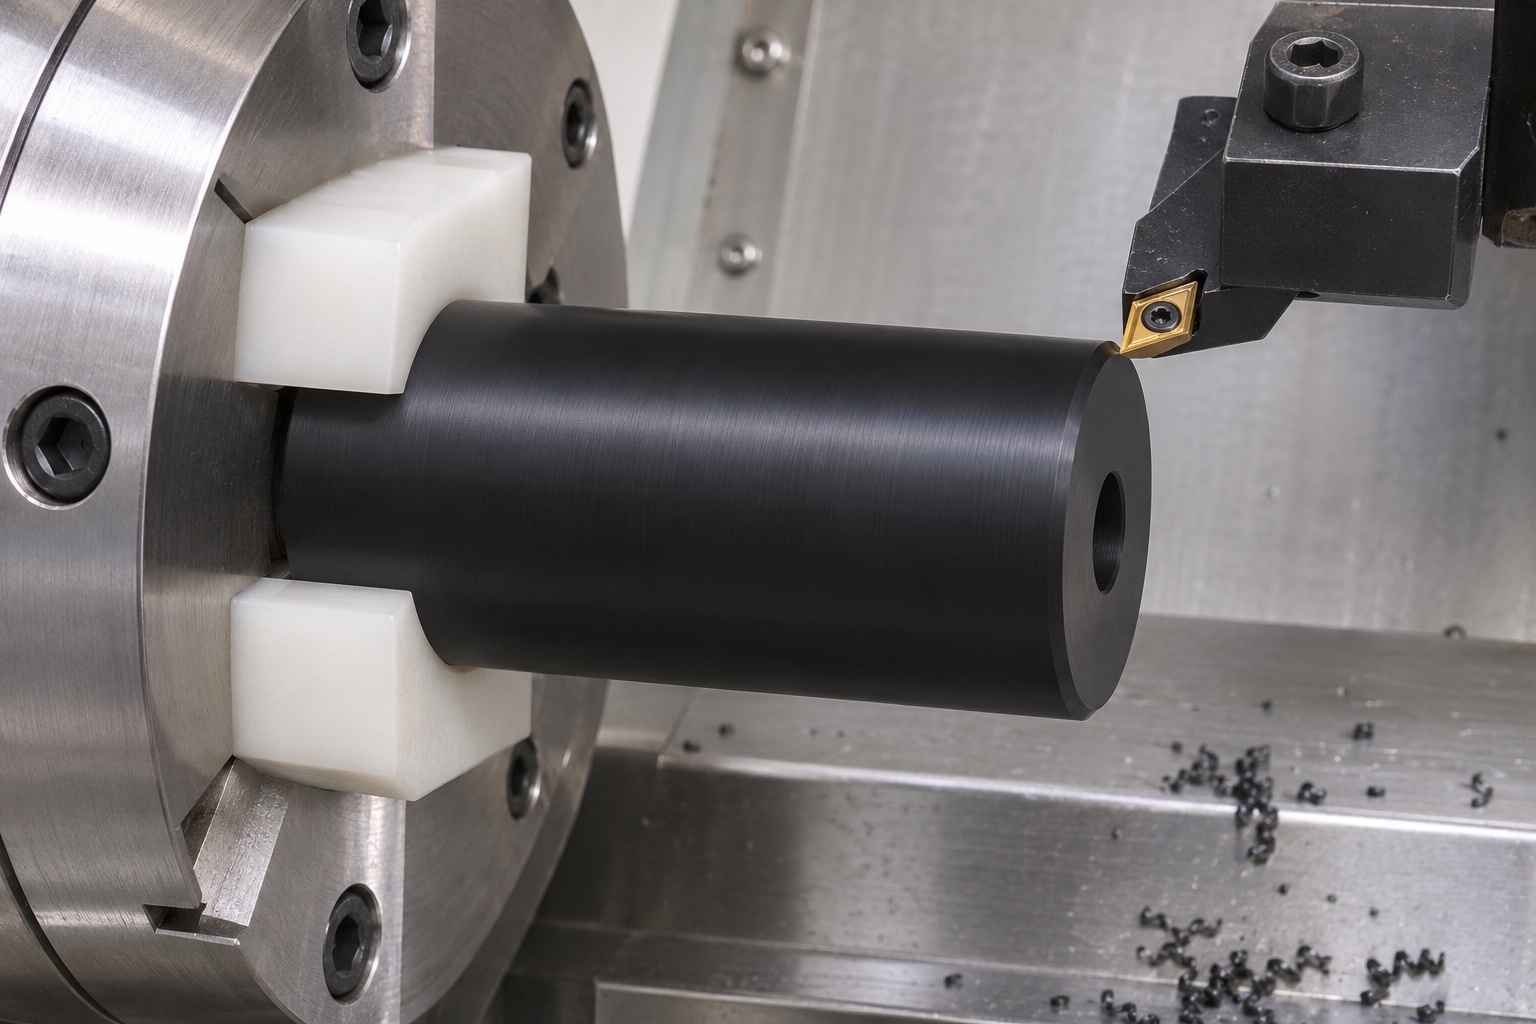
Seleccione sistemas de sujeción para plásticos que preserven la relación geométrica del orificio.
Revise agarre, mordazas y estado del material antes de fijar la ruta. La sujeción debe resistir el corte sin deformación inaceptable. Un orificio medido bajo apriete puede diferir al liberar; documente el estado de aceptación. Apoyos blandos o perfilados requieren evaluación específica. Mantenga contactos limpios y evite marcas no permitidas. No transfiera sin revisión una estrategia de piezas metálicas porque el rodillo plástico parezca sencillo.
Planifique de forma conjunta el torneado exterior y el acabado del orificio.
Determine qué operación establecerá las referencias tanto para el cilindro exterior como para el orificio axial. Una configuración común puede facilitar el control de la relación entre ambos, pero la secuencia de mecanizado debe tener en cuenta el acceso de las herramientas, la evacuación de virutas y la necesidad de invertir la pieza para completar la sujeción. Defina cómo se realizará el acabado del segundo extremo sin comprometer las referencias establecidas. Compruebe si las herramientas propuestas para la creación y el acabado del orificio son capaces de lograr y verificar las especificaciones requeridas en toda su longitud. Un orificio pasante no es necesariamente uniforme solo porque la herramienta haya atravesado la pieza por completo. Evite establecer parámetros de corte genéricos en la solicitud de presupuesto (RFQ); exija al proveedor que seleccione y valide un proceso adecuado para el material específico (POM-C) y los requisitos del plano.
Gestione el calor generado durante el corte y asegúrese de que la pieza se encuentre en un estado definido para su inspección.
Acuerde ambiente y estabilización exigidos antes de medir, en vez de aceptar una pieza todavía caliente. No invente tiempos o temperaturas universales. Revise evacuación de viruta y herramienta. Cualquier tratamiento intermedio o preparación alternativa necesita aprobación. El objetivo es interpretar correctamente fabricación y medición; un enfriamiento no especificado no garantiza estabilidad dimensional futura. Registre las condiciones pertinentes para comparar resultados y decidir aceptación con la especificación real.
Eliminar los daños en la entrada del orificio sin alterar la superficie funcional
Inspeccionar ambos extremos del orificio y el borde exterior tras las operaciones de torneado y tronzado. Eliminar rebabas inaceptables, fragmentos sueltos y virutas residuales sin agrandar el orificio ni reducir la longitud especificada del cilindro. Los pequeños chaflanes de entrada deben mantenerse dentro de los requisitos indicados en el plano. No recurrir a un acabado manual agresivo para lograr el ajuste de un eje de prueba (dummy axle) cuando el problema real radica en un tamaño de orificio incorrecto o en una alineación de referencia inadecuada. Inspeccionar la totalidad del orificio accesible y acordar el método para evaluar aquellas zonas con visibilidad limitada. Una comprobación táctil (con el dedo) en el exterior no permite determinar el estado de los bordes internos; asimismo, el hecho de que un pasador se desplace libremente no garantiza la ausencia de residuos plásticos sueltos en el interior.
Basar la inspección en las dimensiones y relaciones definidas en la documentación técnica
Inspeccione diámetro exterior, orificio, longitud, bordes y relaciones en estado definido. Elija fuerza, apoyo y métodos adecuados al plástico y tolerancia. Mida donde exige el requisito, no solo en un punto cómodo. Una observación con indicador depende de montaje y referencia: no la describa como resultado universal de excentricidad. Registre qué se mide y cómo. Valores reales y método permiten decidir; nombrar un instrumento no basta.
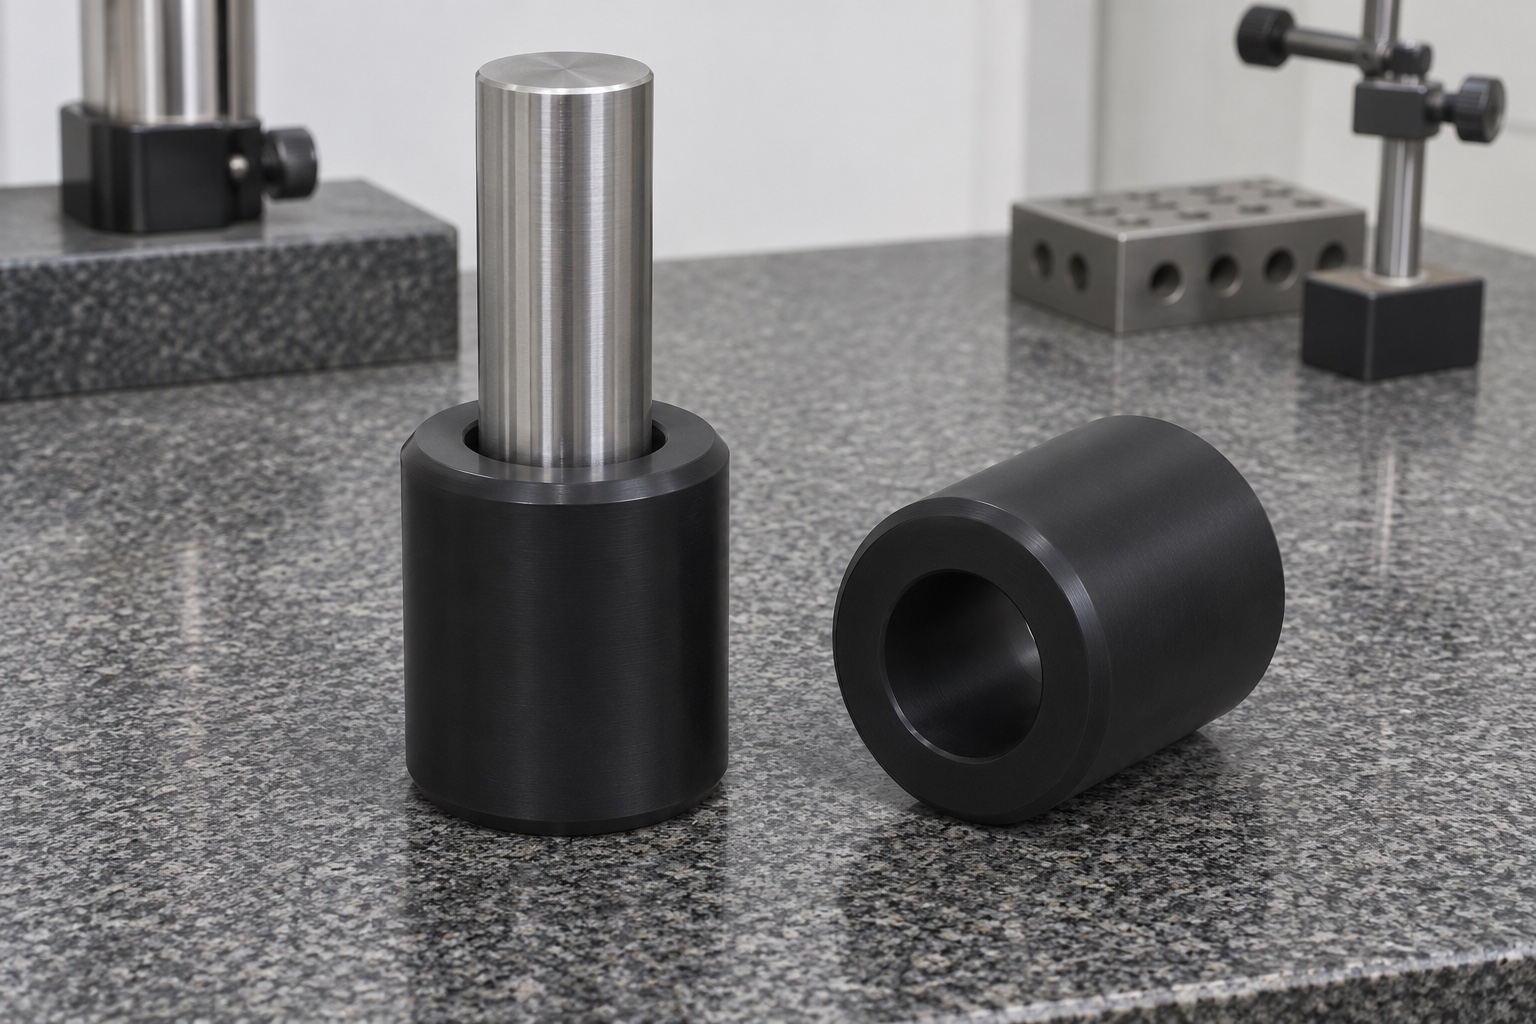
Establecer una comprobación complementaria del movimiento mediante un cartucho de prueba (dummy cartridge)
Un eje inerte aprobado y un cartucho de prueba (simulado) pueden revelar roces evidentes, obstrucciones o un acceso inadecuado en el dispositivo propuesto. Identifique ambos elementos de referencia y describa las condiciones en las que se realizó la observación. No extrapole los resultados obtenidos al mover manualmente un componente simulado para determinar la fiabilidad, la precisión de transporte o la protección del cartucho en un analizador en funcionamiento. Es posible que el rodillo requiera un diseño de sujeción específico, más complejo que la geometría sencilla que se muestra aquí. Si el movimiento no es uniforme, verifique las dimensiones reales y la alineación antes de modificar el diámetro interior, acortar la pieza o añadir lubricante. Cualquier lubricación o modificación superficial debe estar aprobada para la aplicación en cuestión. La observación complementaria del movimiento no sustituye al informe dimensional ni a la validación, por parte del propietario del sistema, del mecanismo de transferencia real.
Defina los procedimientos de limpieza y manipulación protectora para los rodillos de acetal.
Acuerde los agentes de limpieza, los métodos de secado y los requisitos de limpieza previos al envío. Elimine las virutas del orificio axial y proteja la superficie de contacto exterior frente a la abrasión o la contaminación. Mantenga los rodillos terminados separados entre sí para evitar roces o mezclas de piezas que puedan comprometer su estado. Los elementos de embalaje no deben desprender partículas ni ejercer una precarga que deforme el rodillo. Identifique cada paquete indicando la pieza y su revisión, vinculándolas a los registros de fabricación correspondientes. El embalaje protector estándar no constituye una barrera estéril ni garantiza la compatibilidad química validada. Si los niveles de limpieza son críticos, defina explícitamente los métodos de evaluación y los registros necesarios; no se limite a considerar que una superficie negra, aparentemente limpia, constituye una prueba suficiente de cumplimiento.
Prepare una solicitud basada en planos para piezas torneadas de bajo volumen.
La RFQ debe contener plano, modelo, POM-C, cantidad y condición final. Destaque cilindro, función del orificio, longitud, holgura axial e inspección. Solicite DFM de agarre, acceso y acabado, separando prueba con modelos inertes y validación operativa. Para repetir lotes, conserve primera pieza real, métodos y cambios aceptados; no copie nominales CAD en nuevos informes. Así se define fabricación concreta sin inventar entrega, capacidad, rendimiento o aprobación.
FAQ
¿Contiene rodamientos el rodillo de muestra?
No. Se trata de un cilindro liso de POM-C con un orificio axial pasante. Esta geometría no incluye rodamientos, ranuras, bridas ni elementos de sujeción.
¿Puede el POM-H sustituir automáticamente al POM-C?
No. Se debe especificar y controlar el material requerido. Cualquier sustitución —ya sea de otra familia de acetal, grado, color o paquete de aditivos— requiere una aprobación basada en los requisitos específicos.
¿El hecho de que un eje de prueba pase por el orificio confirma que este cumple con las especificaciones?
No. Se trata únicamente de una observación complementaria. Las dimensiones, la forma y las relaciones geométricas del orificio deben verificarse adecuadamente conforme al plano, con la pieza en el estado especificado.
¿Por qué es necesario registrar el estado de un rodillo de plástico antes de realizar mediciones?
Las condiciones de mecanizado, sujeción y medición pueden influir en la interpretación de los resultados. Es necesario definir el entorno y el estado de la pieza para que los resultados puedan compararse y evaluarse de manera significativa.
¿El hecho de que el mecanismo se mueva suavemente al accionarlo a mano confirma el correcto funcionamiento del analizador?
No. Una simple comprobación manual no permite determinar la fiabilidad del transporte, la protección del cartucho, la vida útil ni el rendimiento diagnóstico. El mecanismo real requiere una cualificación específica y pruebas documentadas.
¿Qué información debe incluirse en la solicitud de presupuesto (RFQ) para el rodillo?
Incluya las revisiones del plano y del modelo, la especificación del material (POM-C), las cantidades, la función del orificio, los requisitos para el cilindro y los extremos, las condiciones de inspección, los requisitos de limpieza y embalaje, así como la documentación de fabricación necesaria.
tanghangyun@oemach.com