
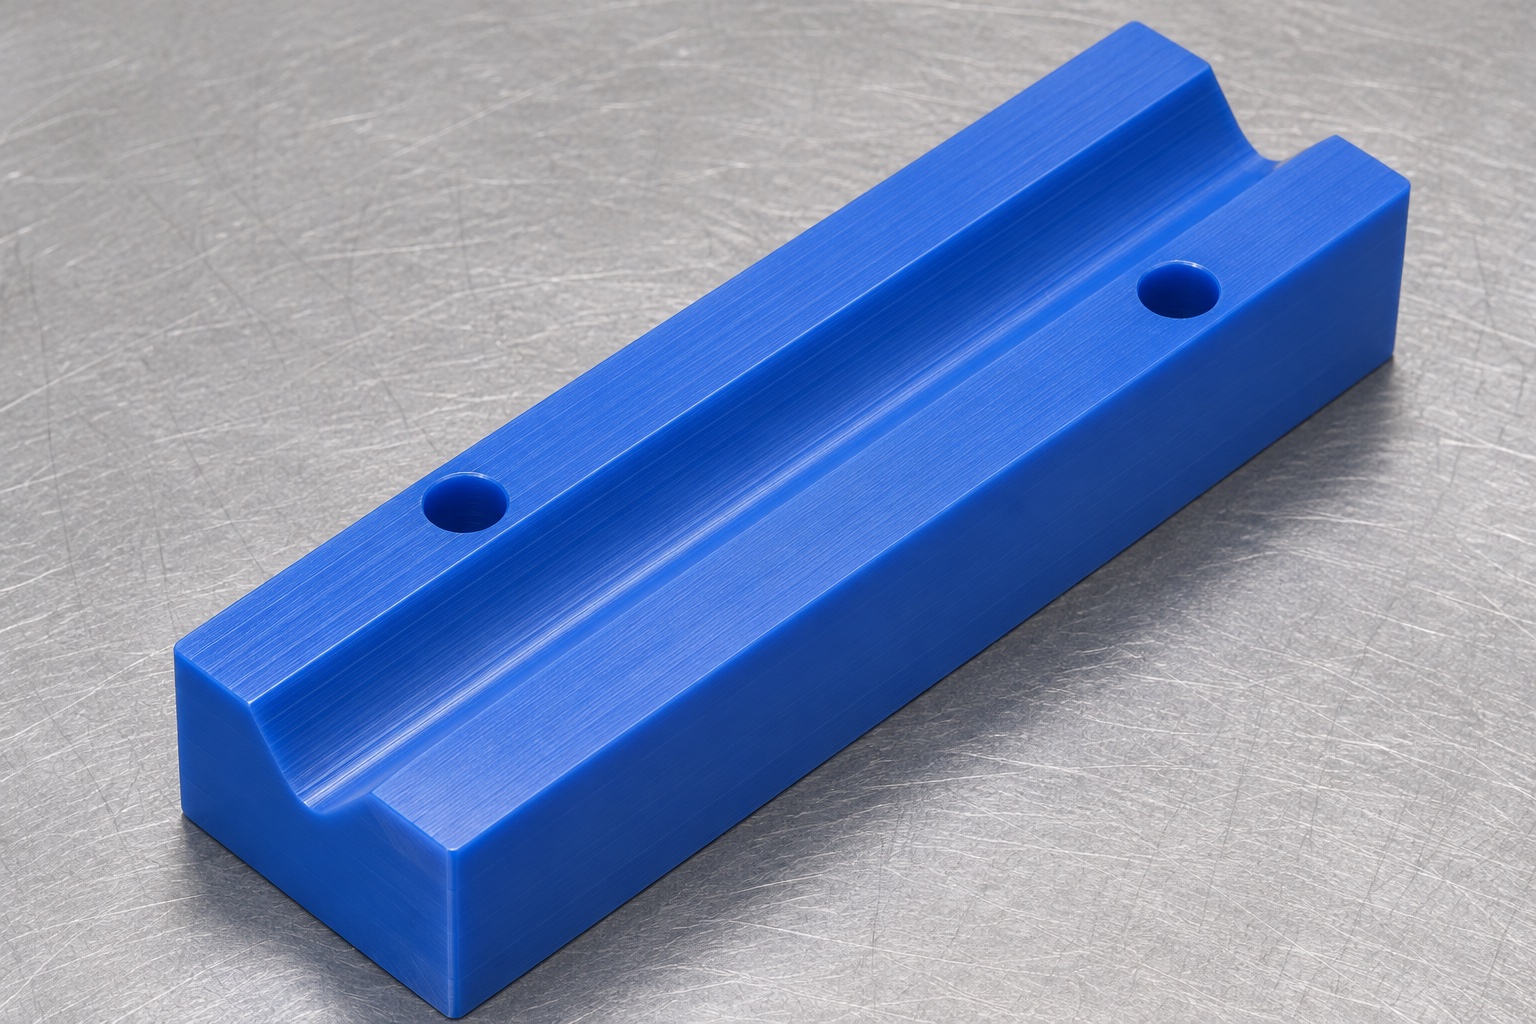
Definir el soporte como un componente mecánico inerte.
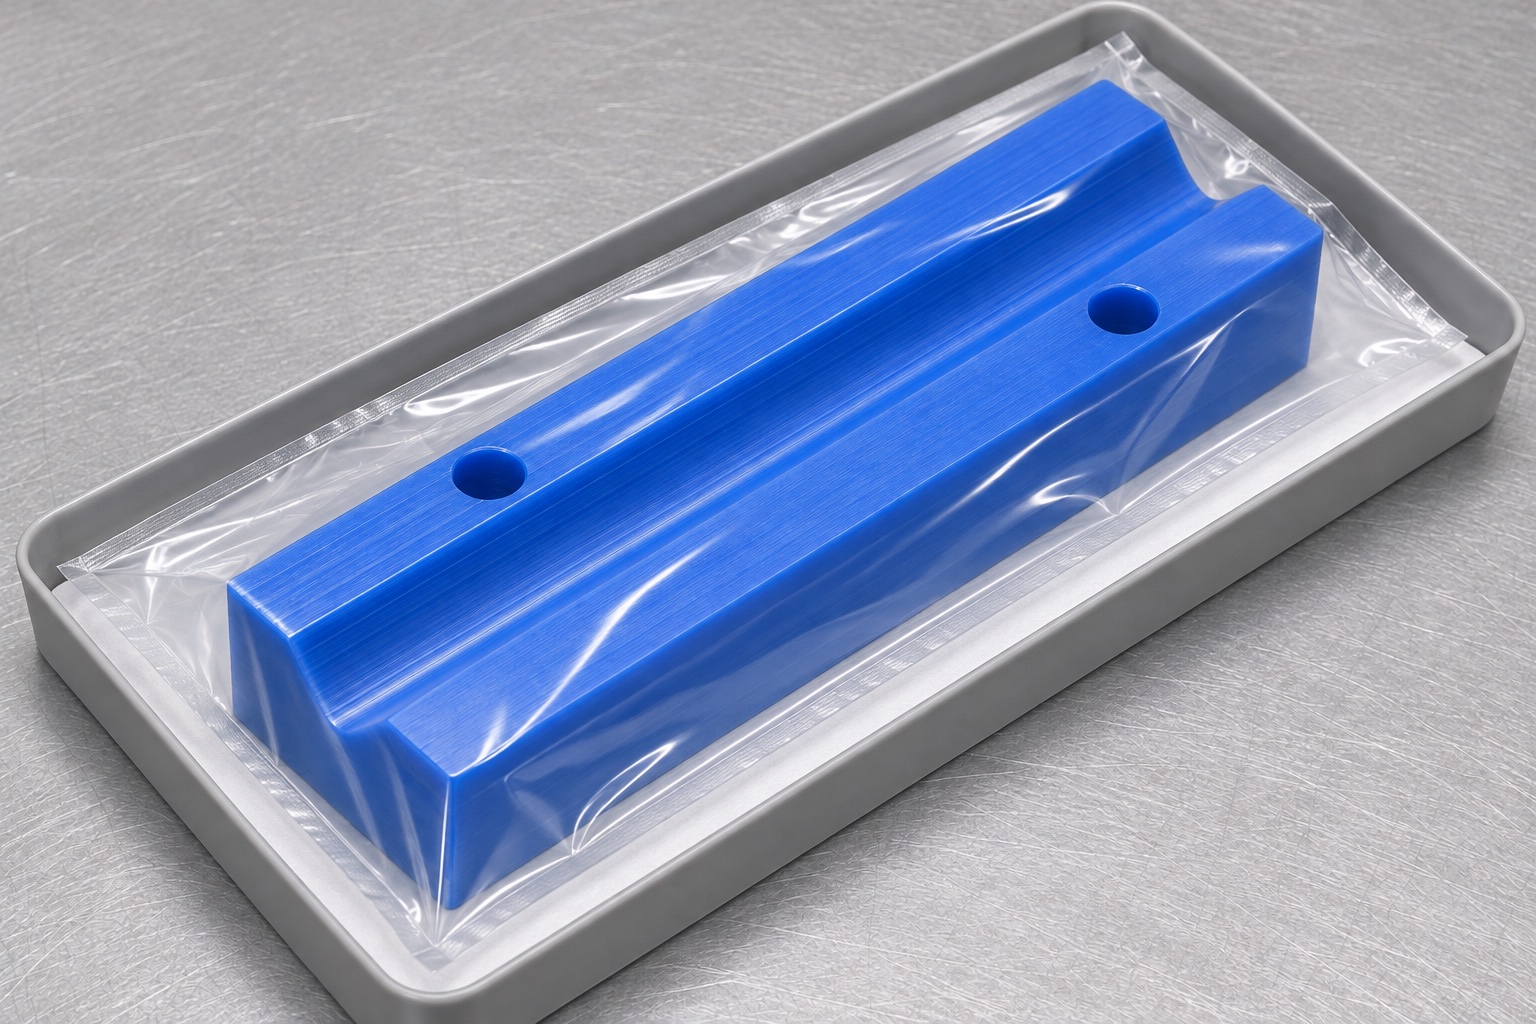
El inserto PPSU apoya una referencia dental inerte. Es un bloque alargado con canal longitudinal abierto y redondeado, y dos agujeros pasantes en márgenes opuestos, alternados longitudinalmente. No tiene fluidos ni retenciones ocultas. El fresado debe seguir contactos y montaje definidos, no producir solo un canal atractivo. No se afirma accesorio clínico, esterilización o compatibilidad operativa. La aplicación real necesita requisitos y aprobación propios antes de emplear un componente terminado.
Identificar los puntos de contacto con la pieza de mano de simulación (dummy).
Solicitar la definición del contorno de referencia, la orientación de colocación y las áreas de soporte previstas. El hecho de que un modelo de simulación tenga una forma cilíndrica no determina un radio universal para la ranura, ni implica que el contacto deba producirse necesariamente en la base del canal. El responsable del diseño debe definir el perfil aprobado y las holguras (tolerancias) correspondientes. El canal con radio de este ejemplo no es una ranura en «V» perfecta (con arista viva), por lo que no debe inspeccionarse como tal. No modifique el perfil manualmente para intentar lograr que la pieza de referencia se asiente de forma estable. Si el uso de una pieza de mano diferente altera el contacto, revise el plano y el plan de inspección antes de volver a utilizar el programa. Una geometría significativa parte de una interfaz definida, no simplemente del nombre genérico de la aplicación.
Especifique el grado de PPSU, no solo el color.
Indique el grado de polifenilsulfona (PPSU) requerido, el color, la forma del material de partida y la documentación necesaria en la especificación de compra. El hecho de que un material sea de color azul no determina su identidad, su formulación de grado médico ni ninguna certificación. Confirme cualquier sustitución antes de iniciar el mecanizado, ya sea por otro polímero de tipo sulfona o por un grado de PPSU distinto. Mantenga el material de partida vinculado a la hoja de ruta (documento de seguimiento) y a la revisión del plano durante todo el proceso de mecanizado y manipulación final. Las propiedades publicadas para una familia de polímeros no constituyen, por sí solas, una validación de un inserto acabado para su uso en contacto con pacientes, su resistencia a productos químicos de limpieza o su capacidad para soportar ciclos repetidos de esterilización. Defina estos requisitos por separado si la aplicación concreta los exige. El proveedor debe suministrar un material específico y trazable; no debe asumirse que un material cumple los requisitos simplemente por pertenecer a una familia conocida de plásticos de ingeniería.
Relacione el canal de alojamiento con la base de montaje.
Identifique la superficie de apoyo inferior y las referencias de orientación adecuadas para el canal y los dos orificios de montaje. Especifique el perfil del canal, su posición, su longitud útil y su relación con la base. Los orificios dispuestos de forma escalonada deben considerarse elementos de montaje independientes, no una definición de la geometría de contacto. Si los elementos de fijación solo sirven para sujetar el inserto, distinga esta función de la de posicionamiento preciso. Un componente que encaja en un canal sobredimensionado podría ocultar un error de posicionamiento; por tanto, la apariencia del conjunto no puede sustituir al esquema de referencias (datum). El plan de inspección debe reproducir las referencias aprobadas, sin forzar el polímero para que parezca conforme, ni asumir que el contorno rectangular exterior controla automáticamente todas las relaciones funcionales.
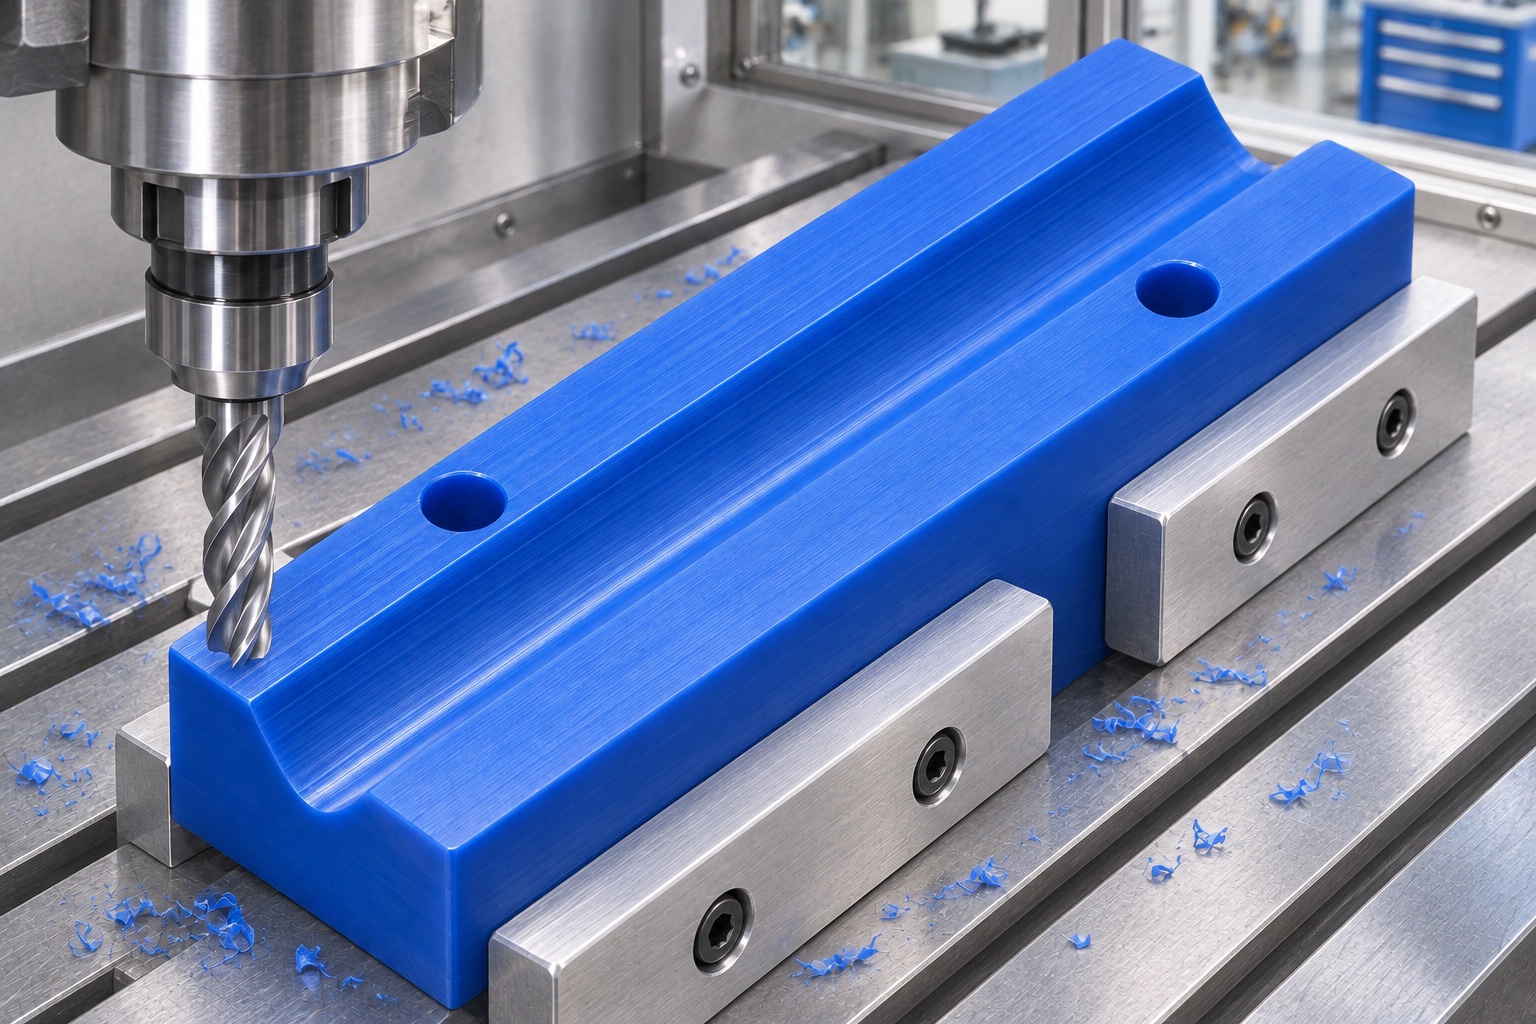
Revise la eliminación de material y el soporte del polímero.
Planifique canal, márgenes y sección inferior restantes. Evite aprietes que deformen y deje libre la herramienta. Conserve margen de acabado cuando proceda. Grado, geometría y máquina reales determinan corte; PPSU no proporciona una receta universal. Documente localización y recuperación de referencias. Si el material necesita atención adicional, revíselo y apruebe el proceso, sin aplicar tratamientos arbitrarios por su nombre. La aceptación debe evaluar la condición final especificada de la pieza.
Realice el acabado del perfil redondeado sin crear una base (raíz) afilada.
Verifique la geometría de la herramienta y su acceso en relación con el contorno aprobado del alojamiento. El canal debe conservar la forma de transición y salida aprobada en ambos extremos. No la sustituya por una forma en «V» afilada, ni la ensanche para facilitar el uso de una herramienta, ni añada un alivio oculto sin una revisión previa del diseño. La estrategia de acabado debe centrarse en las superficies de contacto funcionales, en lugar de depender de un pulido meramente estético. Un canal de aspecto uniforme y color azulado no garantiza por sí mismo que su radio, profundidad o ubicación sean correctos. Si un requisito de superficie es relevante para el contacto, defina una condición medible y un método de inspección adecuado. El proveedor no puede determinar la resistencia real a los arañazos ni el comportamiento de retención basándose únicamente en la apariencia visual.
Mecanice específicamente los dos orificios de montaje dispuestos de forma escalonada.
El inserto de referencia utiliza dos orificios pasantes verticales simples, situados en cada margen lateral y en posiciones longitudinales distintas. Defina sus dimensiones y ubicaciones utilizando el mismo sistema de referencia que para el canal. No se asume la presencia de roscas, avellanados o insertos metálicos. Asegúrese de que las salidas de la herramienta permanezcan accesibles e inspeccione los bordes de la cara inferior tras retirar los residuos. Evite una sujeción excesiva cerca de los orificios, ya que esto podría deformar el polímero durante el mecanizado o la medición. Si la configuración de los elementos de fijación cambia, revise el plano y la hoja de ruta antes de proceder al corte. El hecho de que un tornillo pueda pasar a través de una abertura amplia es, a lo sumo, un indicio adicional; no establece por sí mismo el patrón requerido ni la relación correcta con el canal.
Diferenciar entre los bordes de contacto y los bordes de manipulación
Especificar el tratamiento de los bordes alrededor de las entradas de los canales, las esquinas exteriores y las salidas de los orificios. El redondeado manual puede alterar el punto en el que un elemento de referencia entra en contacto inicial con la pieza o la forma en que se introduce en ella. Es necesario distinguir las áreas de contacto funcionales de aquellos bordes que solo requieren holgura para su manipulación. Eliminar los residuos de polímero sueltos mediante un método aprobado e inspeccionar las transiciones de los canales, evitando dañarlas por contacto innecesario. Si se requiere el uso de aumento, acordar previamente el procedimiento de evaluación y los criterios de aceptación. El color del componente puede dificultar la evaluación visual de ciertos detalles superficiales; por tanto, la apariencia no debe sustituir a un método de inspección definido, ni utilizarse para justificar la limpieza de grado médico o la validez de un proceso de manipulación del dispositivo.
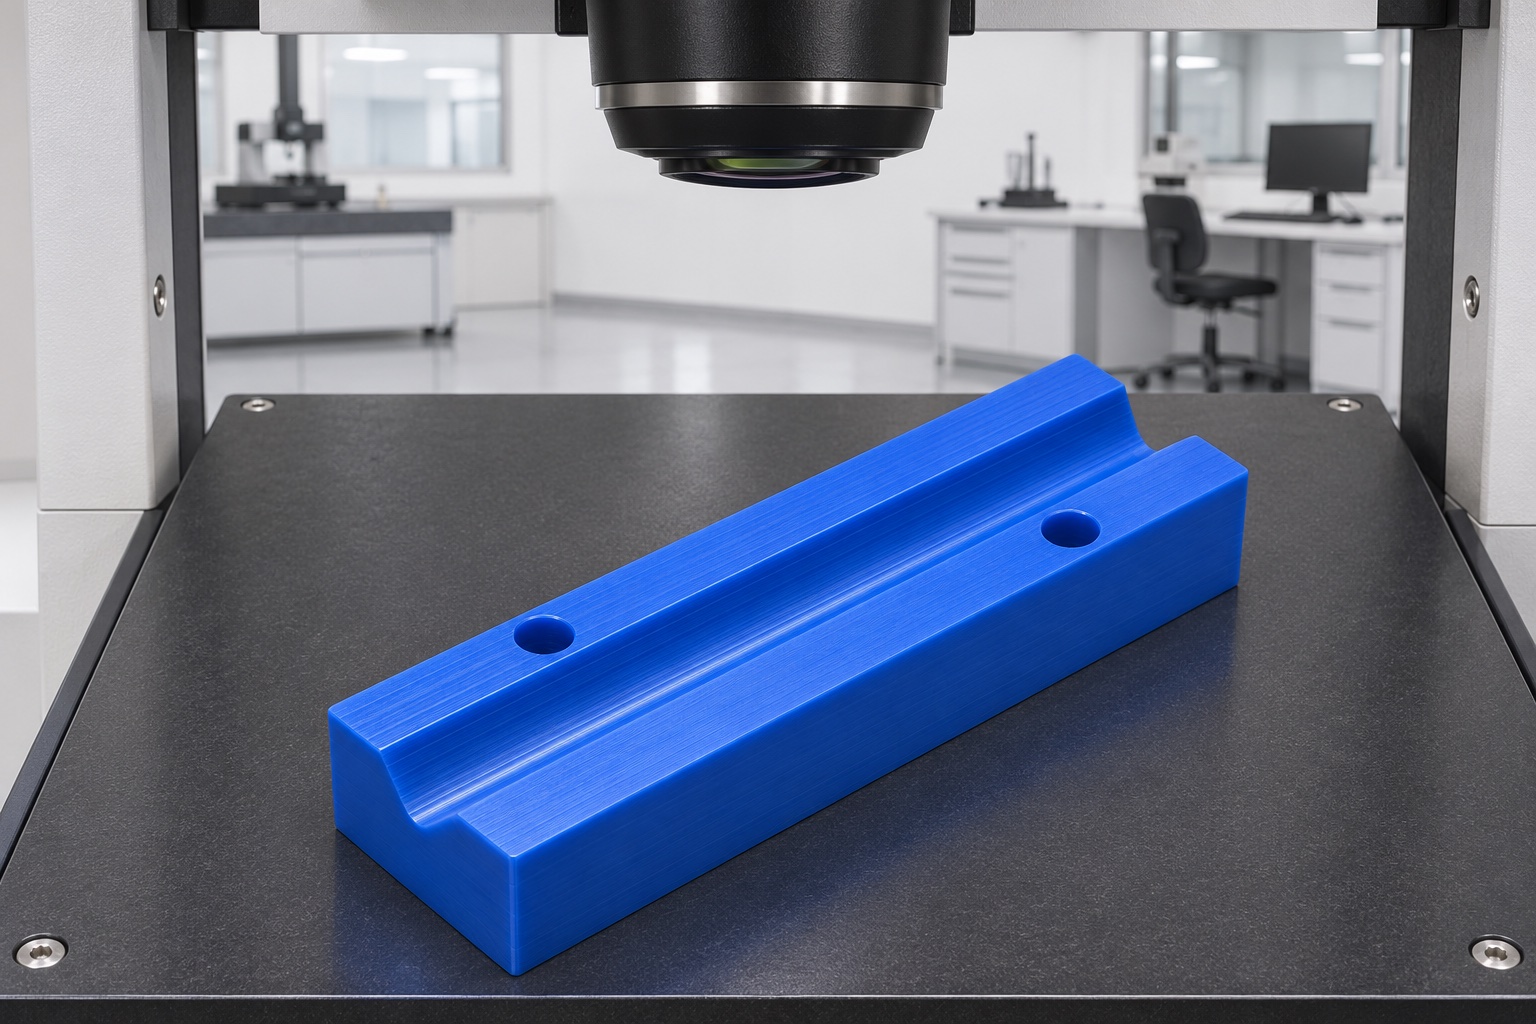
Emplear métodos de inspección adecuados para el polímero utilizado
Asigne perfil, profundidad, posición, asiento y agujeros a métodos adecuados. El apoyo y fuerza de contacto no deben doblar ni marcar el polímero. Una anchura o colocación satisfactoria no demuestra toda la geometría. Registre alineación, lecturas y límites. Condicionamiento y ambiente se especificarán cuando proceda. No copie CAD nominal como medición ni deduzca capacidad de un ejemplo. La evidencia de primera pieza debe proceder de fabricación e inspección auténticas.
Limitar la verificación mediante elementos de prueba (dummy) a procedimientos sin accionamiento motorizado
Una referencia de pieza de mano inerte (simulada) puede complementar la inspección al permitir observar el acceso para su colocación y detectar posibles interferencias a lo largo de la base de soporte. Indique su versión (revisión) y el procedimiento de observación. No utilice una pieza de mano real, no conecte líneas de aire o fluidos, ni involucre a ningún paciente durante esta verificación mecánica. El hecho de que un dispositivo simulado parezca estable no garantiza una retención adecuada, la ausencia de rayaduras ni la compatibilidad con todas las variantes de piezas de mano. Si se observa inestabilidad (balanceo) o un contacto imprevisto, compare la definición de referencia con las medidas del canal antes de realizar cambios en el polímero. El objetivo es obtener una observación acotada de una interfaz específica, lo cual es independiente del informe dimensional y de cualquier futura validación dentro de un flujo de trabajo clínico real.
Defina los procesos de limpieza y envasado para el grado de material aprobado.
Acuerde los agentes de limpieza, los métodos de secado y las prácticas de manipulación necesarios para el material PPSU específico y el dispositivo en cuestión. No asuma que todos los procesos aplicables a un polímero de tipo sulfona son automáticamente válidos para el inserto final. La eliminación de residuos superficiales no equivale a la esterilidad ni garantiza niveles cuantificados de residuos. Proteja el canal contra fibras sueltas, partículas abrasivas y el contacto con otros componentes. El envasado individual debe preservar la identificación de la versión sin ejercer presión ni deformar los bordes laterales. Las etiquetas no deben incluir afirmaciones sobre uso médico o esterilización que no estén debidamente respaldadas. La inspección de recepción debe basarse en las especificaciones de compra y en el estado del embalaje; no considere que el simple hecho de que un componente azul parezca limpio implica que se han cumplido todos los requisitos de la aplicación.
Prepare una cotización completa para el dispositivo de PPSU.
Envíe plano y modelo, PPSU y color, cantidad y alcance inerte. Defina canal redondeado, montaje, agujeros alternados, bordes e informes. Incluya la referencia si solicita colocación complementaria. Aclare sustituciones, mediciones inaccesibles y supuestos antes de fabricar. Separe fresado y protección ordinaria de compatibilidad con piezas de mano o validación de limpieza. La oferta debe permitir revisar una fabricación definida sin inventar cliente, certificación o rendimiento clínico.
FAQ
¿Es este inserto un accesorio dental esterilizable aprobado?
No. Se trata de un dispositivo inerte (simulado). La limpieza, esterilización y uso clínico de las piezas terminadas requieren evidencia definida por separado sobre el material, el proceso y la aplicación.
¿El color azul identifica un grado de PPSU de uso médico?
No. Especifique el grado exacto, el color y la documentación del material. La apariencia por sí sola no puede demostrar la identidad del material, su certificación o su idoneidad para un entorno clínico.
¿El soporte tiene una ranura en V afilada?
No. Esta geometría representativa utiliza un canal longitudinal abierto con radio. El perfil real y su función de contacto deben definirse en el plano técnico aprobado.
¿Cómo están dispuestos los orificios de montaje?
Hay dos orificios pasantes verticales simples situados en los bordes laterales opuestos y dispuestos de forma escalonada a lo largo de la pieza. No se incluyen automáticamente roscas, rebajes ni insertos metálicos.
¿Puede la colocación estable de un elemento de referencia (dummy) sustituir a la inspección del perfil?
No. Solo constituye una evidencia complementaria para un elemento de referencia inerte. La forma del canal, su ubicación y las relaciones de montaje siguen requiriendo la evaluación dimensional especificada.
¿Qué información se necesita para obtener un presupuesto formal?
Proporcione las revisiones del plano y del modelo, el grado y color del PPSU, la cantidad, las definiciones del canal y del montaje, el elemento de referencia (dummy), así como los requisitos de inspección, limpieza y embalaje protector.
tanghangyun@oemach.com