
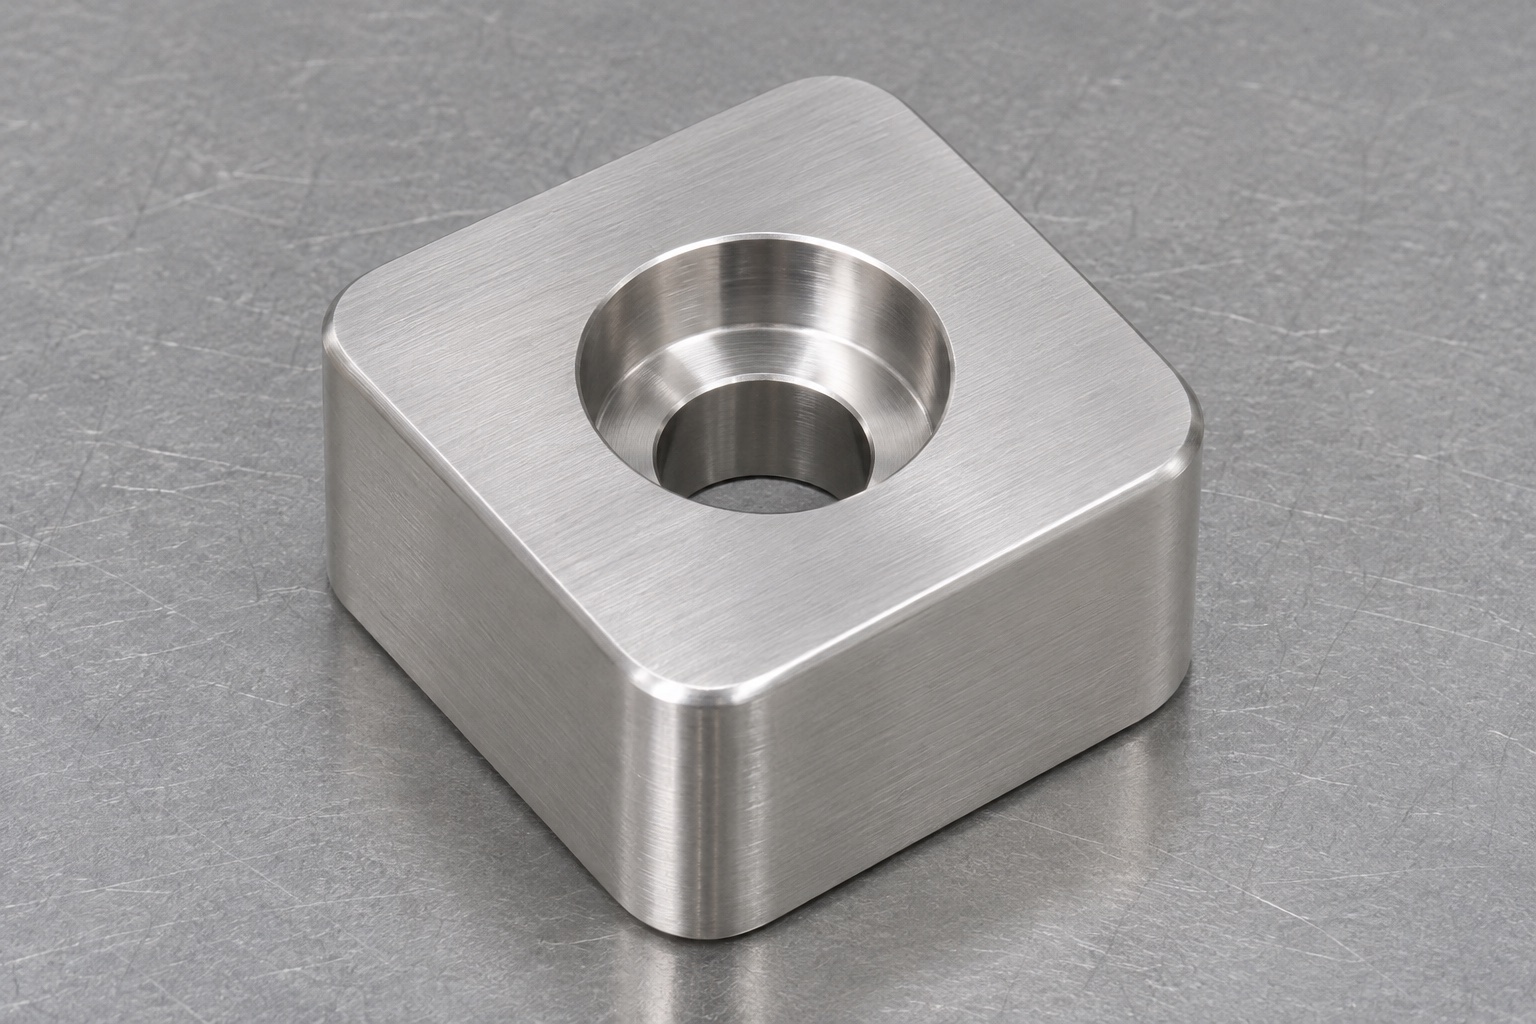
Alcance del ejemplo: soporte de base cuadrada
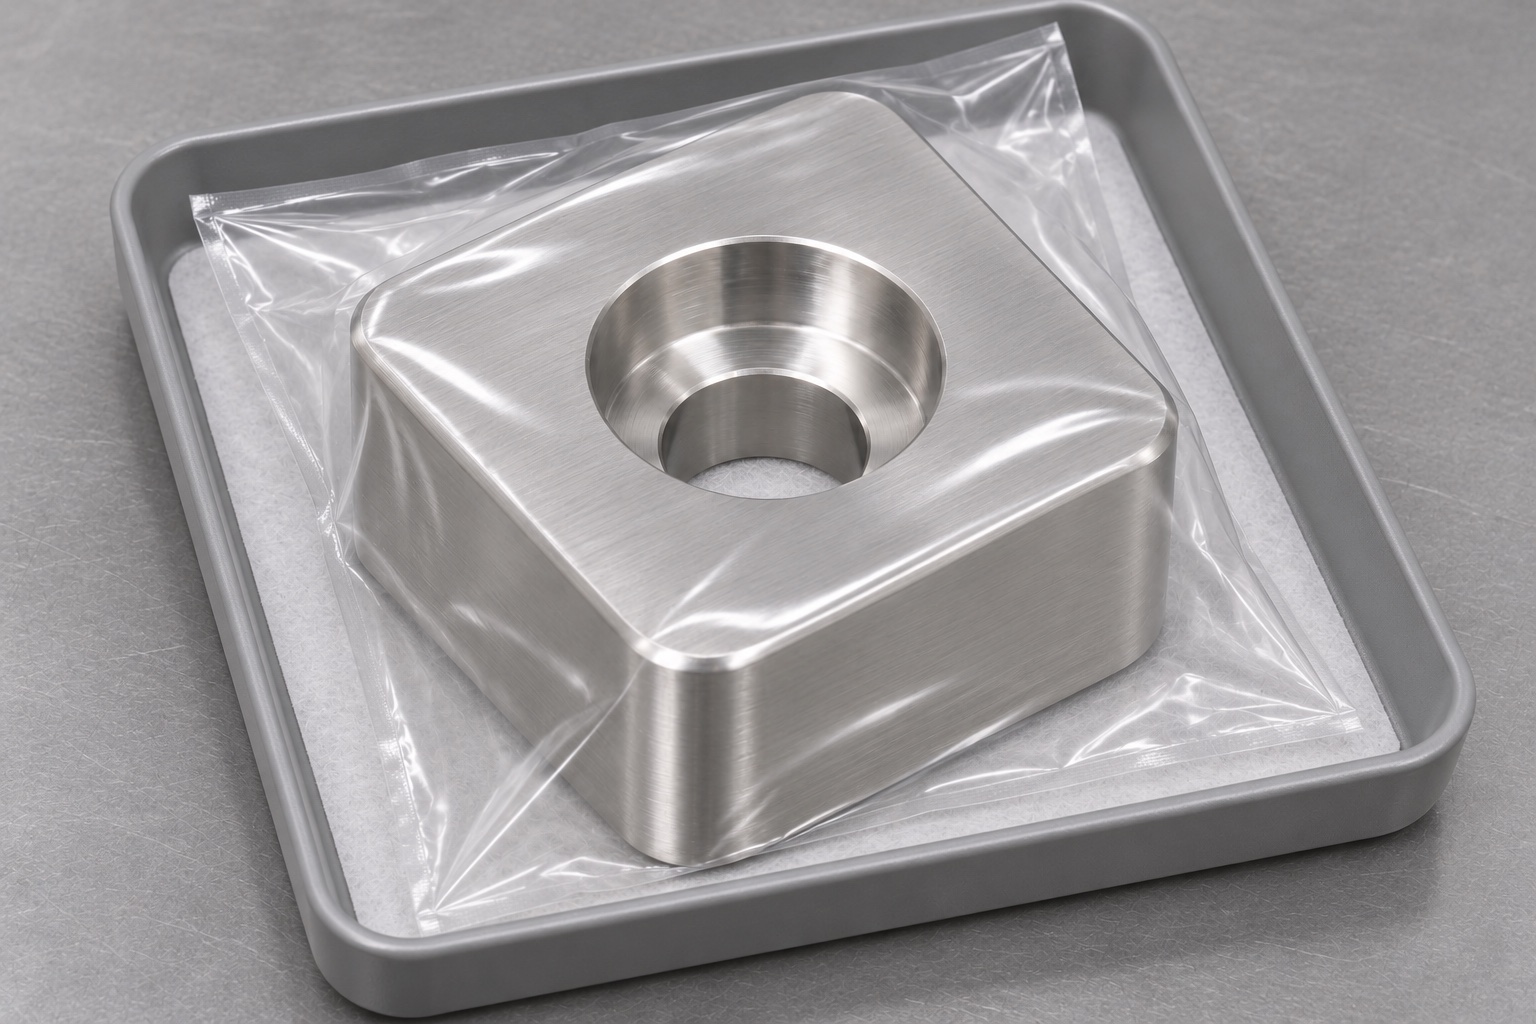
Este caso representativo propone un pie 316L para una bandeja inerte de endoscopio. Tiene bloque cuadrado corto, esquinas redondeadas, caras planas y un alojamiento cilíndrico central con orificio pasante. No hay roscas ni canales laterales. No documenta cliente, envío, certificación o medición. Sostendría una esquina de referencia en banco, no un endoscopio real durante transporte. Un pedido requiere plano y aceptación aprobados; no se afirma capacidad de carga.
Revise las dos superficies de contacto (interfaces de apoyo) antes de realizar la programación.
La revisión del plano propuesta requeriría definir la interfaz con la bandeja de prueba, la base de soporte y los elementos de fijación. El responsable del diseño identificaría las superficies funcionales y la relación requerida entre ellas. Se revisarían los radios de las esquinas exteriores para asegurar el espacio libre, aunque esto no sustituiría los requisitos de asentamiento. Un modelo complementario ayudaría a evaluar el acceso, mientras que el plano aprobado controlaría las tolerancias y los criterios de aceptación. Cualquier conflicto se resolvería antes de la preparación para la fabricación asistida por computadora (CAM). El proveedor cotizaría un bloque de soporte definido, en lugar de asumir que la esquina de una bandeja genérica determina la altura, la planitud o el ajuste de los elementos de fijación. Cualquier modificación en la referencia de la bandeja se trataría como una revisión independiente sujeta a su propia evaluación.
Asignar el material y la identificación de la revisión a la pieza en bruto.
La orden de compra hipotética especificaría la designación 316L, el formato del material, su estado de suministro y la documentación requerida. El proveedor confirmaría qué documentación del material puede proporcionar antes de aceptar el trabajo. Este caso no presupone la existencia previa de un certificado o de un lote de material específico. La pieza en bruto cortada permanecería vinculada a su hoja de ruta (documento de seguimiento) durante el mecanizado, la inspección y el embalaje. Cualquier sustitución de material se revisaría antes del corte. Las etiquetas exteriores y los registros de inspección compartirían los mismos identificadores de pieza y revisión; esto permitiría al personal de recepción distinguir entre piezas similares destinadas a diferentes configuraciones de montaje, sin tener que intentar identificar el tipo de acero inoxidable mediante una simple inspección visual.
Definir la abertura central como dos características controladas.
El plano propuesto distinguiría el orificio pasante más pequeño del alojamiento cilíndrico cilíndrico más grande. El diámetro, la profundidad del rebaje, las características del escalón y su relación con las referencias de asentamiento se definirían por separado. La cabeza del elemento de fijación se verificaría respecto al rebaje aprobado, sin utilizar el propio elemento como referencia para la medición. Si el montaje real requiriera un tornillo diferente o un mecanismo de retención adicional, el diseño se modificaría antes de la fabricación. El proveedor no profundizaría el alojamiento cilíndrico de forma arbitraria solo para lograr que el elemento de fijación quede al ras. De este modo, la interfaz de montaje permanece vinculada a una definición controlada, evitando que la geometría final dependa de observaciones realizadas durante el montaje.
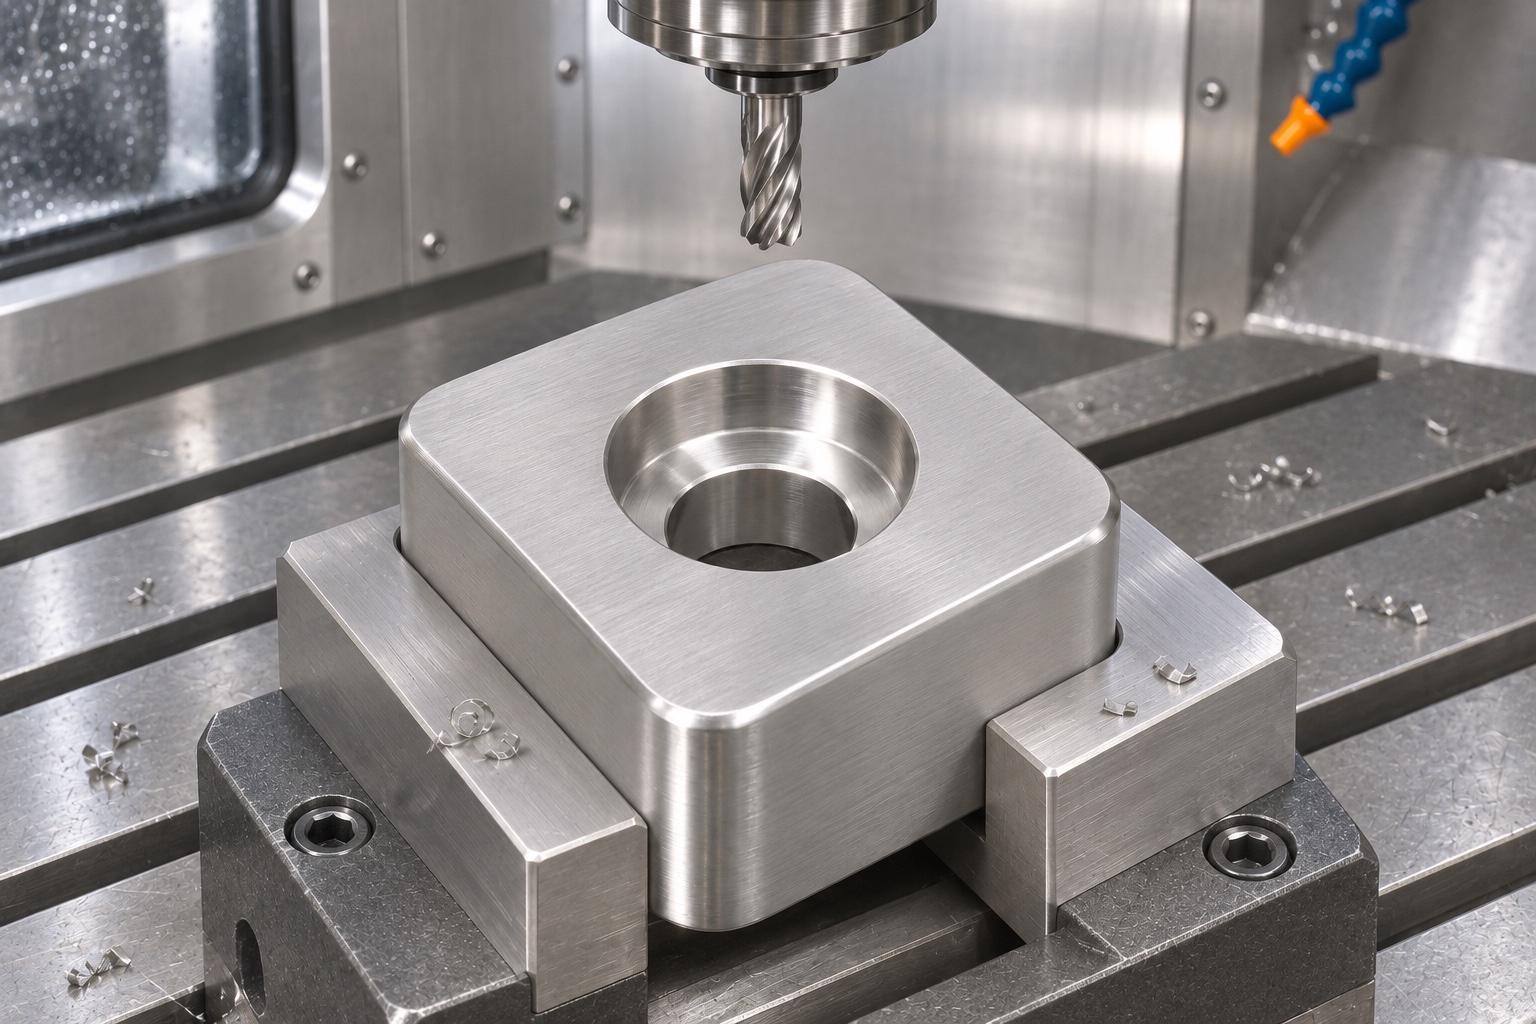
Utilizar la primera preparación (posicionamiento) para establecer referencias recuperables.
El primer fresado crearía referencias útiles dejando margen de acabado. Apoyo y sujeción protegerían zonas funcionales y dejarían acceso al corte. Se revisarían alcance y holguras antes de fabricar. No se prescriben velocidades, avances o ciclos universales: la ruta depende de material, herramienta y máquina reales. La hoja describiría localización del bloque para recuperar la misma estrategia en un pedido repetido, sin depender de reconstruirla de memoria.
Acabar la cara de apoyo opuesta conforme a las especificaciones.
En una orientación posterior, se recuperarán las referencias definidas, protegiendo al mismo tiempo la cara ya terminada. Antes de volver a colocar la pieza, se comprobará que no haya virutas atrapadas en los puntos de apoyo. La geometría final se evaluará una vez retirada la pieza del dispositivo de sujeción —conforme al plano—, en lugar de realizar la medición únicamente mientras la pieza permanece sujeta sobre la mesa. Si un pedido real requiriera varias piezas para cumplir con una condición de ajuste, dicho requisito de conjunto se someterá a un proceso de aprobación e inspección específico. Este ejemplo no presupone valores arbitrarios de variación de altura, capacidad de carga o planitud alcanzada; más bien, ilustra cómo planificar la documentación necesaria para garantizar la relación entre los puntos de apoyo, sin confundir las dimensiones nominales del plano con los resultados de fabricación obtenidos.
Mecanizar y acabar el rebaje sin realizar modificaciones no documentadas.
La secuencia propuesta para la realización de orificios dejaría el escalón del alojamiento cilíndrico y la salida del orificio pasante accesibles para su inspección. Las herramientas se verificarían con respecto a la transición interna requerida y a la sección restante del cuerpo. Cualquier radio o configuración de escalón que resulte inviable se aclarará antes del mecanizado, en lugar de realizar cambios sin previo aviso. El acabado de los bordes se ajustará a lo indicado en el plano y no eliminará ninguna superficie funcional destinada al asiento de la cabeza del tornillo. El proveedor inspeccionará ambos extremos del orificio y el alojamiento tras la eliminación de los residuos. En caso de que el acceso dificulte una verificación, dicha limitación deberá registrarse y resolverse antes de la aceptación. El hecho de que un elemento de fijación pueda insertarse constituye únicamente una observación complementaria del montaje, y no una prueba concluyente de la conformidad del alojamiento.
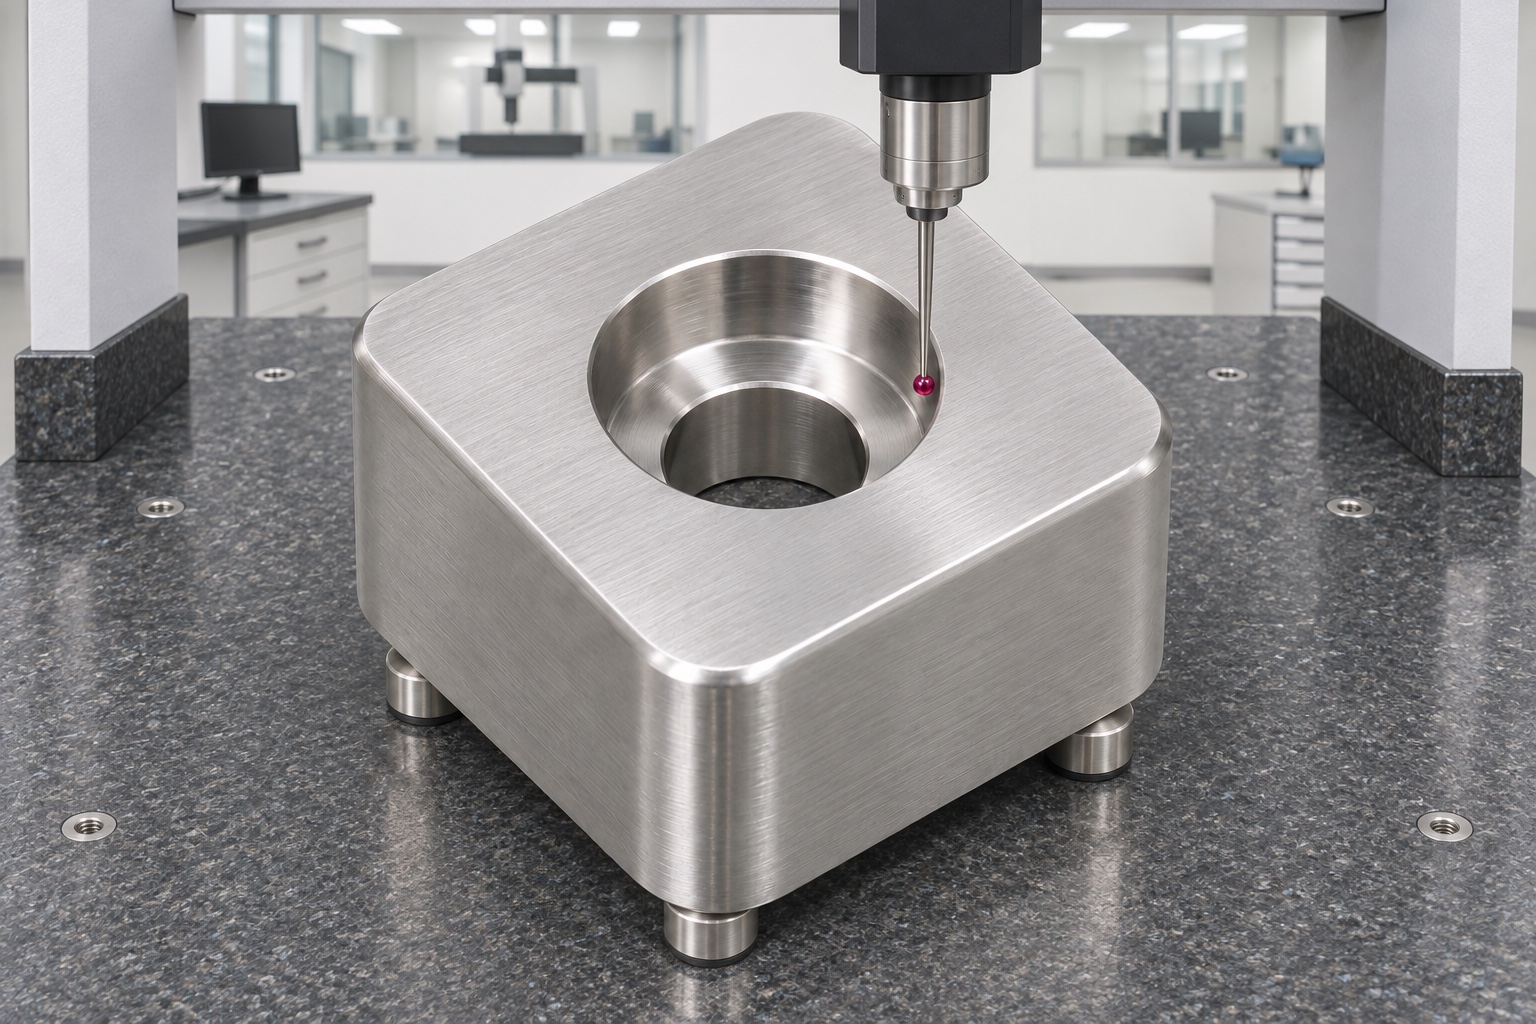
Elabore el informe de la primera pieza (FAI) sin incluir mediciones inventadas.
La matriz de inspección propuesta vinculará la altura, las condiciones de asiento, el perfil externo, la ubicación de los orificios y los detalles del alojamiento cilíndrico con los métodos de medición adecuados. En ella se registrará la alineación de referencia y la configuración de soporte empleadas. Las mediciones reales solo se consignarán una vez que se haya fabricado y medido un componente real. En este contexto, no se afirma el cumplimiento de tolerancias específicas, rendimientos de producción ni índices de capacidad. Las comprobaciones visuales de los bordes se mantendrán separadas de los resultados dimensionales. Si el instrumento seleccionado no permite evaluar de forma fiable una relación crítica, el proveedor deberá notificarlo y acordar un método alternativo antes de la aprobación del envío. Una fotografía de la configuración de inspección servirá para ilustrar el plan, pero no constituirá, por sí misma, la evidencia de las mediciones realizadas.
Limite la verificación mediante una bandeja de prueba (dummy tray) exclusivamente al acceso durante el montaje.
Una esquina inerte y un tornillo aprobados permitirían observar acceso y asiento. Su revisión quedaría vinculada al registro. No se usarían endoscopios reales, movimiento de transporte ni carga inventada. El tornillo puede ocultar una discrepancia al forzar contacto; por ello no sustituye mediciones. Ante balanceo, se revisarían plano, referencia y resultados antes de retrabajar. La observación queda limitada al banco, no demuestra seguridad de transporte ni capacidad de carga.
Establecer explícitamente las condiciones de limpieza para la salida
El pedido hipotético definiría el proceso de limpieza y secado permitido antes de la manipulación final. Los residuos sueltos derivados del mecanizado se eliminarían del alojamiento cilíndrico y del orificio pasante mediante un método aprobado y adecuado. Una limpieza convencional no garantiza la esterilidad, un límite numérico de residuos ni la compatibilidad con todos los agentes de limpieza de uso médico. Cualquier tratamiento superficial adicional requeriría su propio alcance aprobado y su correspondiente secuencia de inspección final. Estas distinciones evitan que una simple limpieza superficial se convierta en un sustituto no documentado de un requisito de fabricación. El procedimiento de recepción evaluará el estado real especificado, y el proveedor solo podrá declarar aquellas condiciones de limpieza que estén respaldadas por el trabajo efectivamente realizado y registrado para el pedido en cuestión.
Proteger las superficies de apoyo y los huecos durante el embalaje
El embalaje propuesto debe separar las piezas individuales y mantener los elementos rígidos sueltos alejados de los huecos de montaje. Se utilizarán soportes o separadores para proteger las superficies de apoyo ya inspeccionadas, sin introducir residuos inaceptables. La identificación externa debe coincidir con la pieza y la revisión que figuran en el registro de inspección real. En este ejemplo, no se contempla el envío de productos terminados ni el uso de una barrera estéril validada. Los materiales de embalaje deben ajustarse a las especificaciones de compra reales, en lugar de deducirse a partir de una fotografía. La inspección de recepción verificará la integridad del embalaje y el estado especificado de los componentes. No deben mezclarse en un mismo contenedor sin identificar piezas similares correspondientes a distintas revisiones, aunque sus dimensiones externas parezcan idénticas.
Definir los requisitos antes de iniciar la ejecución del trabajo
Un pedido real cerraría plano, material, asiento, tornillo, inspección y embalaje antes de fabricar. La liberación se apoyaría en primera pieza medida. Ampliar el alcance fuera del útil inerte exigiría revisión independiente del responsable. La propuesta organiza una consulta de pies CNC 316L sin inventar éxito de cliente. Separa mecanizar una pieza definida y aprobar transporte clínico o carga, para cotizar trabajo concreto y evaluar evidencia contra una especificación controlada.
FAQ
¿Se refiere este caso a un componente de bandeja que ha sido entregado?
No. Se trata de una propuesta de fabricación representativa. En este ejemplo no se hace referencia a ningún cliente, envío, certificación, rendimiento verificado ni aprobación para el transporte en un entorno clínico.
¿Qué características presenta el soporte (pie)?
Consiste en un bloque cuadrado de esquinas redondeadas, con dos superficies de apoyo planas y un orificio pasante central con alojamiento cilíndrico. No incluye canales laterales, roscas ni mecanismos de retención ocultos.
¿Puede el elemento de fijación determinar la forma del alojamiento durante la fabricación?
No. El alojamiento debe estar definido y controlado por el plano técnico aprobado. El uso de un tornillo distinto o de un alojamiento cilíndrico más profundo requeriría una revisión formal, en lugar de realizar ajustes improvisados hasta lograr que el conjunto quede a ras.
¿Se informa sobre la altura del conjunto?
No. Cualquier requisito de uniformidad o ajuste requeriría una aprobación formal y una inspección real. Este caso no inventa variaciones en la altura ni asume que el uso de soportes con dimensiones nominalmente idénticas garantice un asiento correcto en el conjunto.
¿Puede una prueba en una bandeja de laboratorio demostrar la seguridad durante el transporte?
No. Dicha prueba solo complementa la revisión del acceso al conjunto. La capacidad de carga, el comportamiento ante el movimiento, la protección real del endoscopio y la compatibilidad clínica requieren requisitos y evidencias independientes.
¿Qué se necesita para obtener un presupuesto real?
Proporcione revisiones de planos y modelos, requisitos de materiales, cantidades, especificaciones de asientos y elementos de fijación, entregables de inspección, alcance opcional de verificación con un modelo de referencia (dummy), e instrucciones de limpieza y embalaje.
tanghangyun@oemach.com