
Definición del soporte angular y sus interfaces reales
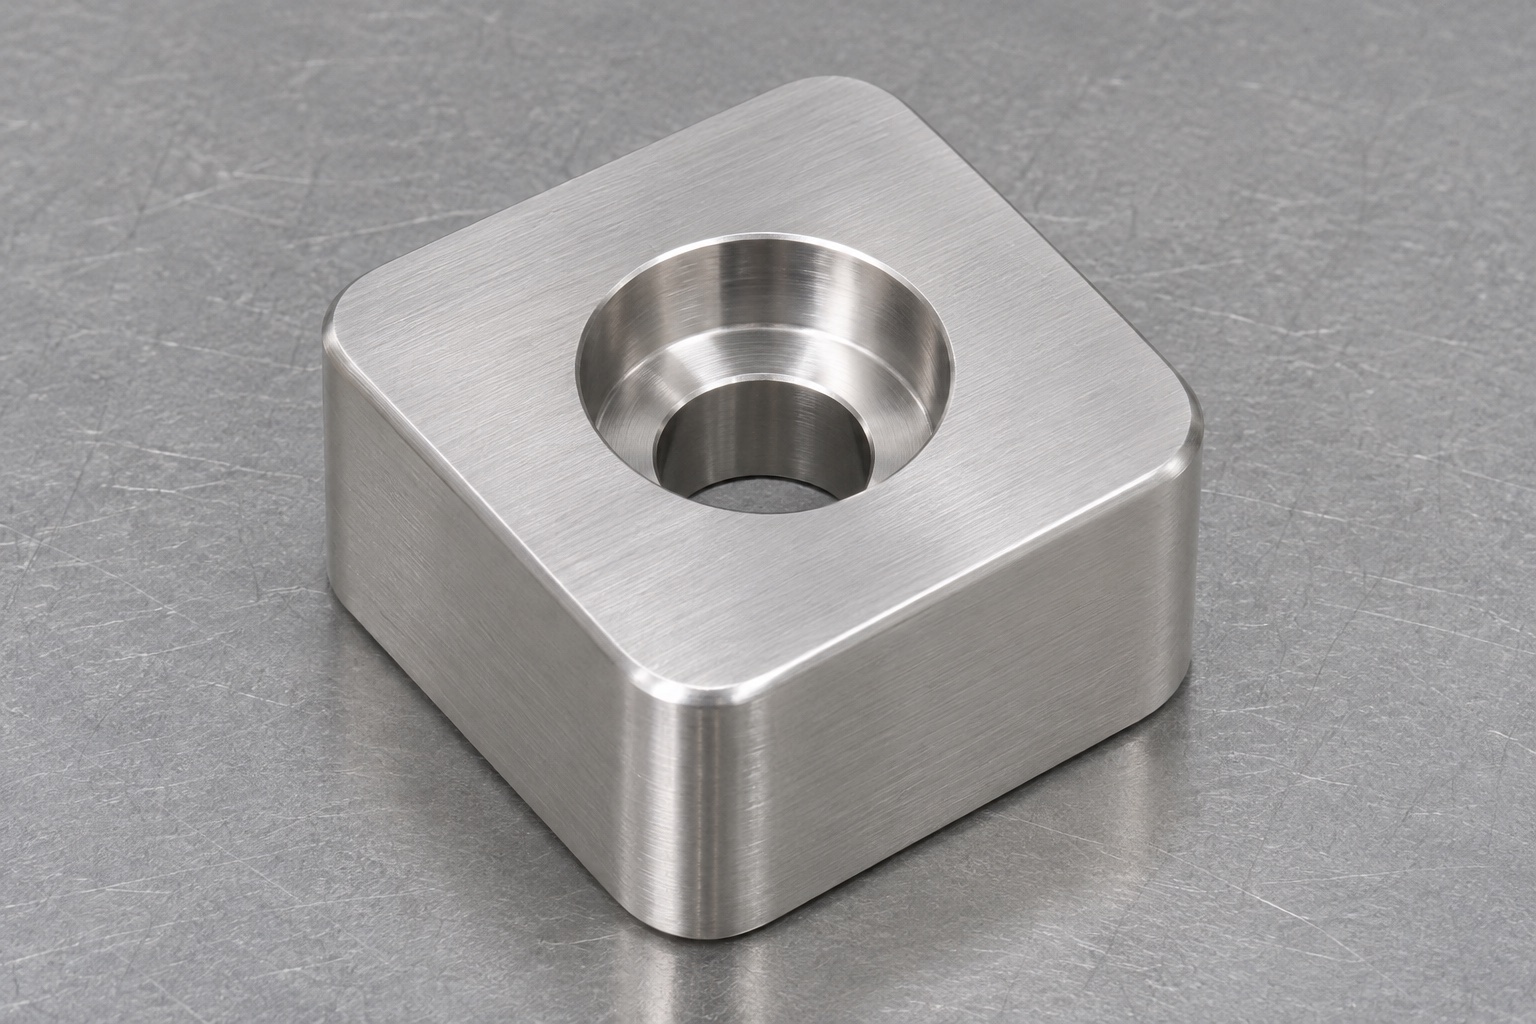
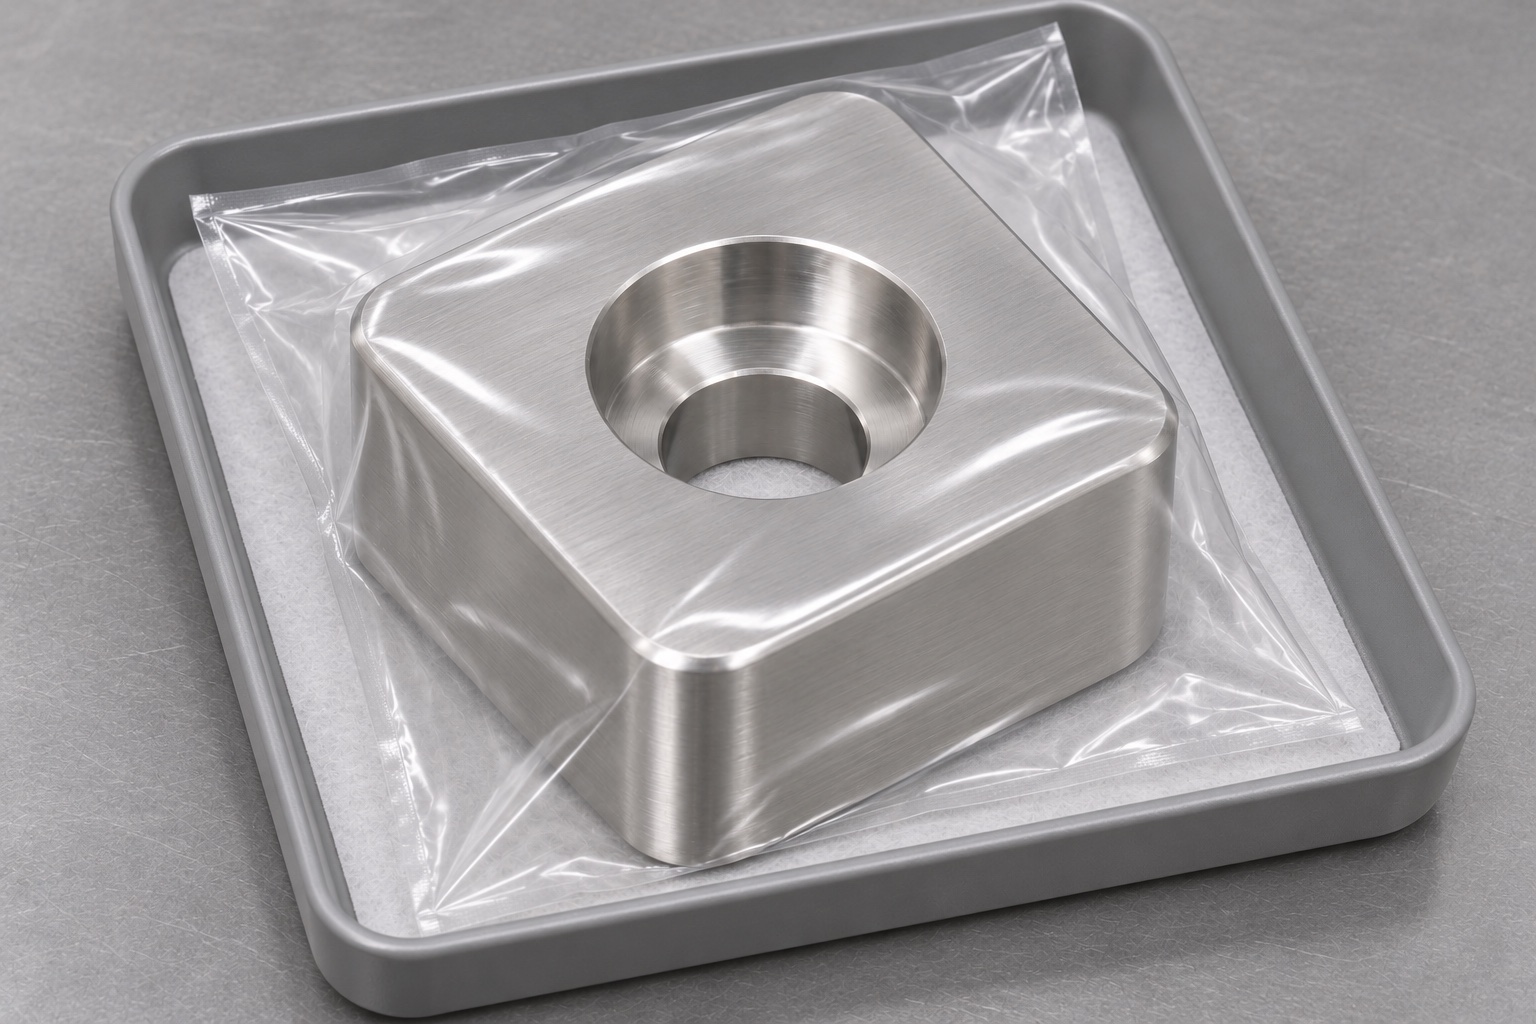
Un pie de esquina puede apoyar una bandeja inerte de endoscopio. El ejemplo 316L es un bloque cuadrado corto de esquinas redondeadas, asientos planos y un alojamiento cilíndrico central con orificio pasante. No tiene canales laterales. Defina interfaces con bandeja y base antes de mecanizar. La guía no establece accesorio clínico, protección de endoscopio o capacidad de carga; una aplicación real requiere diseño y aceptación propios, no solo fabricar el bloque.
Distinción entre la geometría de apoyo y la apariencia externa
Es necesario identificar qué cara entra en contacto con la bandeja y cuál descansa sobre la estructura de soporte. La relación entre ambas debe ajustarse al montaje real, incluyendo cualquier requisito específico de planitud u orientación. Aunque las esquinas exteriores redondeadas pueden facilitar la manipulación, no determinan cómo se asienta el soporte. No se deben aplicar tolerancias estrictas a todos los bordes estéticos si, al mismo tiempo, las superficies funcionales quedan sin definir; un bloque que parece nivelado a simple vista podría, en realidad, apoyarse sobre un punto elevado no previsto. El plano técnico debe diferenciar claramente el espesor, las condiciones de apoyo y los requisitos de perfil, permitiendo así que el proveedor seleccione los métodos de acabado e inspección adecuados, en lugar de tener que deducir la funcionalidad a partir de una representación visual atractiva.
Especificación del orificio de montaje y del alojamiento para la cabeza del tornillo
La abertura central consta de dos elementos diferenciados: un orificio pasante de menor diámetro y un alojamiento cilíndrico cilíndrico de mayor diámetro. Es preciso definir sus diámetros, la profundidad del alojamiento cilíndrico, las características del escalón interno y su relación con las superficies de apoyo. Que la cabeza de un tornillo parezca quedar al ras no determina la profundidad del alojamiento ni el espesor restante de la pared. La especificación exacta del elemento de fijación debe revisarse junto con el bloque antes de proceder a la fabricación. No aumente la profundidad del alojamiento para acomodar un tornillo cualquiera sin contar con la aprobación del diseño. Si el borde o el escalón del alojamiento cumplen una función específica, indique explícitamente el tratamiento permitido para dicho borde. Una instrucción genérica de «taladrar el centro» no basta para definir la interfaz de montaje completa ni sus requisitos de inspección.
Mantenga la identificación del material 316L durante todo el proceso de mecanizado.
Especifique la designación del material, la forma del producto semielaborado, su estado de suministro y los registros requeridos en la solicitud de cotización (RFQ). El hecho de que se trate de un componente de soporte pequeño no justifica la sustitución por otro tipo de acero inoxidable sin una revisión previa. Asegúrese de que la pieza en bruto permanezca asociada a su identificación de material y a la revisión del plano durante las etapas de mecanizado e inspección. Si no está permitido marcar la pieza directamente, identifique el contenedor o la hoja de ruta (documentación de seguimiento) correspondiente. La documentación del material respalda la trazabilidad, pero no garantiza por sí sola la resistencia a la corrosión, la compatibilidad con los procesos de limpieza ni la idoneidad clínica de la pieza terminada; tales características requieren su propia evidencia específica. Confirme cualquier cambio propuesto en el material o en el tratamiento superficial antes de iniciar el corte; no espere hasta la fase de embalaje para justificarlo.
Establezca referencias útiles durante la primera preparación (puesta a punto).
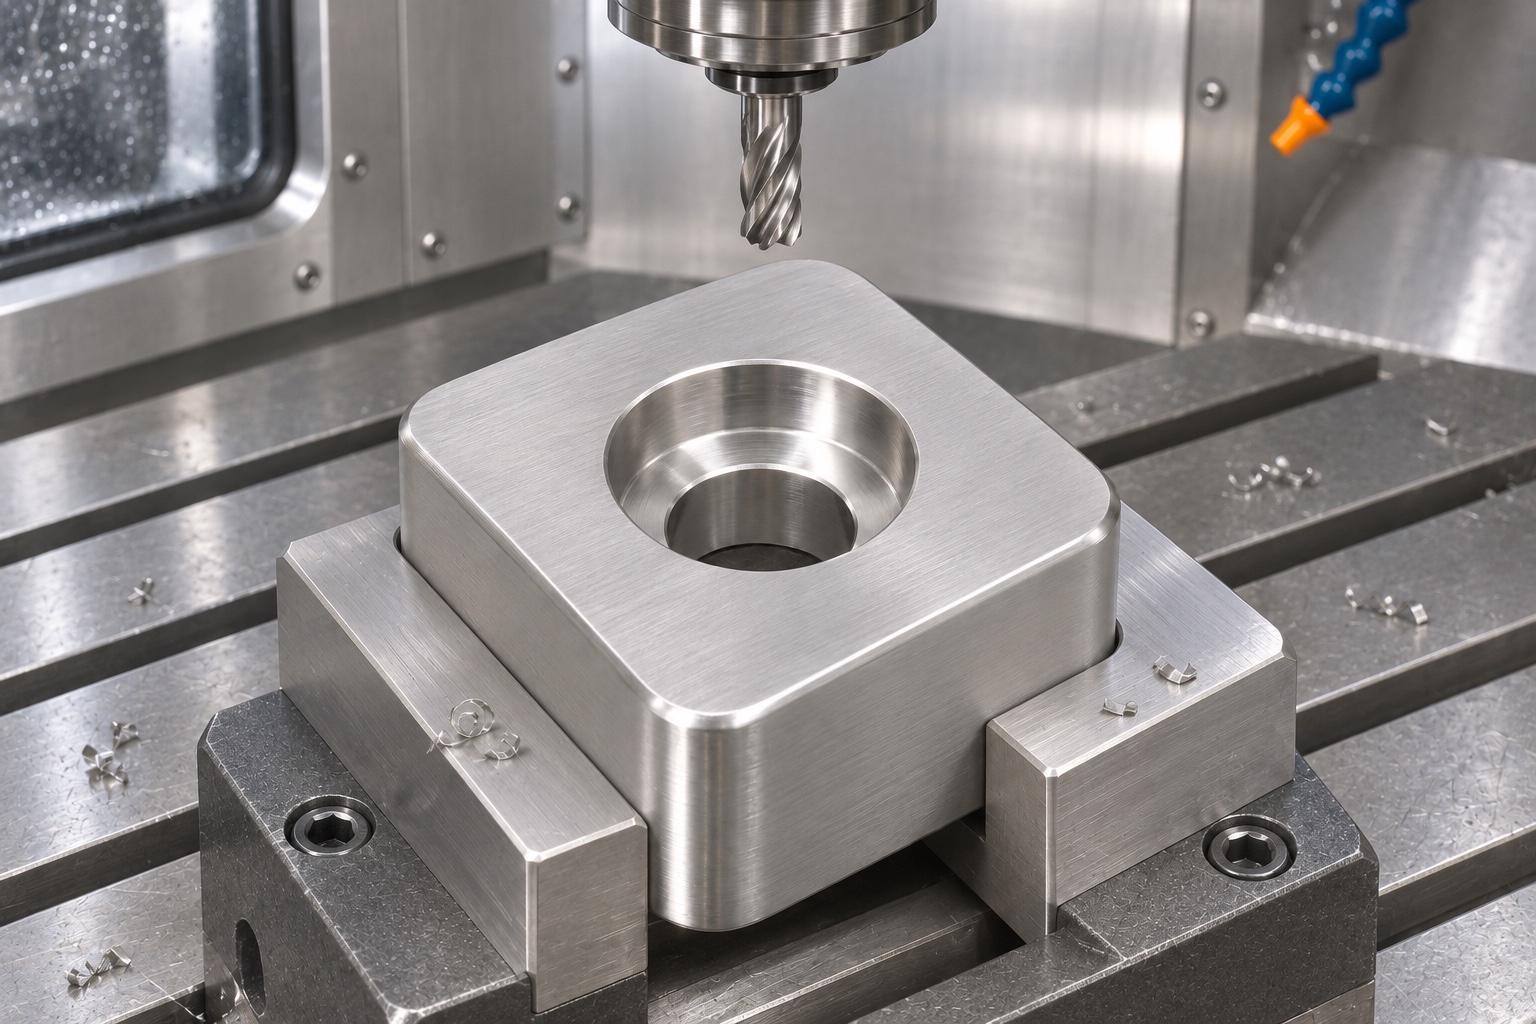
Prepare material con margen para asientos y perfil final. Elija apoyos estables y sujeciones fuera del corte. La primera operación debe crear referencias recuperables para la cara opuesta y el alojamiento. No sustituya el datum del plano por un borde bruto conveniente. Revise alcance, holguras y material retirado antes de acabar. Herramienta, material y máquina reales determinan condiciones de corte; el nombre 316L no aporta receta universal ni exactitud conseguida.
Acabe ambas superficies de apoyo sin alterar la forma original.
El plan de fabricación debe explicar cómo, en la segunda preparación (o montaje), se recupera la referencia prevista y se protege la superficie ya terminada. Retire las virutas de los puntos de apoyo antes de volver a colocar la pieza, ya que cualquier residuo atrapado puede alterar la relación geométrica real entre las superficies. No confíe en la fuerza de sujeción para ocultar una condición inaceptable. La inspección final debe evaluar el componente tal como se especifica en el plano, una vez liberado de los dispositivos de sujeción utilizados durante el mecanizado. Si el conjunto emplea varios elementos de apoyo (patas o bases), especifique si se requiere una altura uniforme o si existe algún otro requisito de conjunto. Dicho requisito debe estar explícitamente aprobado; no asuma simplemente que todos los bloques de un mismo juego deben ser idénticos en todos sus aspectos.
Mecanice el alojamiento cilíndrico (o rebaje) asegurando que las salidas sean accesibles.
Seleccione la secuencia de mecanizado —tanto para la perforación como para el acabado del rebaje— en función de la geometría real y los requisitos técnicos. La herramienta debe alcanzar el escalón del rebaje sin generar una transición no permitida, y la salida del orificio pasante debe permanecer accesible para la inspección de sus bordes. El dispositivo de sujeción no debe ocultar virutas acumuladas ni daños en la cara inferior. Inspeccione el rebaje por separado del orificio de menor diámetro; no asuma que el simple paso de un elemento de fijación a través de ambos garantiza la conformidad de ambos elementos. Si una herramienta no puede alcanzar el escalón o la esquina especificados, resuelva esta cuestión antes de iniciar la fabricación. El plano aprobado determina si un radio de transición es aceptable; el hecho de disponer de una herramienta de corte específica no autoriza a modificar la superficie de asiento del elemento de fijación.
Preserve los bordes funcionales durante el proceso de desbarbado.
En el plano, distinga claramente entre los bordes de manipulación, las entradas de los orificios y el escalón del alojamiento cilíndrico. La eliminación de un borde afilado no debe agrandar el orificio de montaje ni retirar material de la superficie de asiento de la cabeza de un tornillo sin la debida autorización. Tras retirar los residuos sueltos, inspeccione ambos extremos del orificio pasante, así como el rebaje. En casos donde los bordes sean pequeños y requieran aumento, acuerde un método de inspección práctico y un criterio de aceptación. Una superficie que se percibe «suave al tacto» no constituye una inspección completa. El proveedor debe documentar cualquier área inaccesible antes de la aprobación de la primera pieza; no interprete una instrucción general de «desbarbado» como prueba de que todos los bordes internos han sido verificados o de que el componente es apto para su manipulación en entornos médicos.
Elaborar una matriz de inspección para la pieza completa (el «pie»).
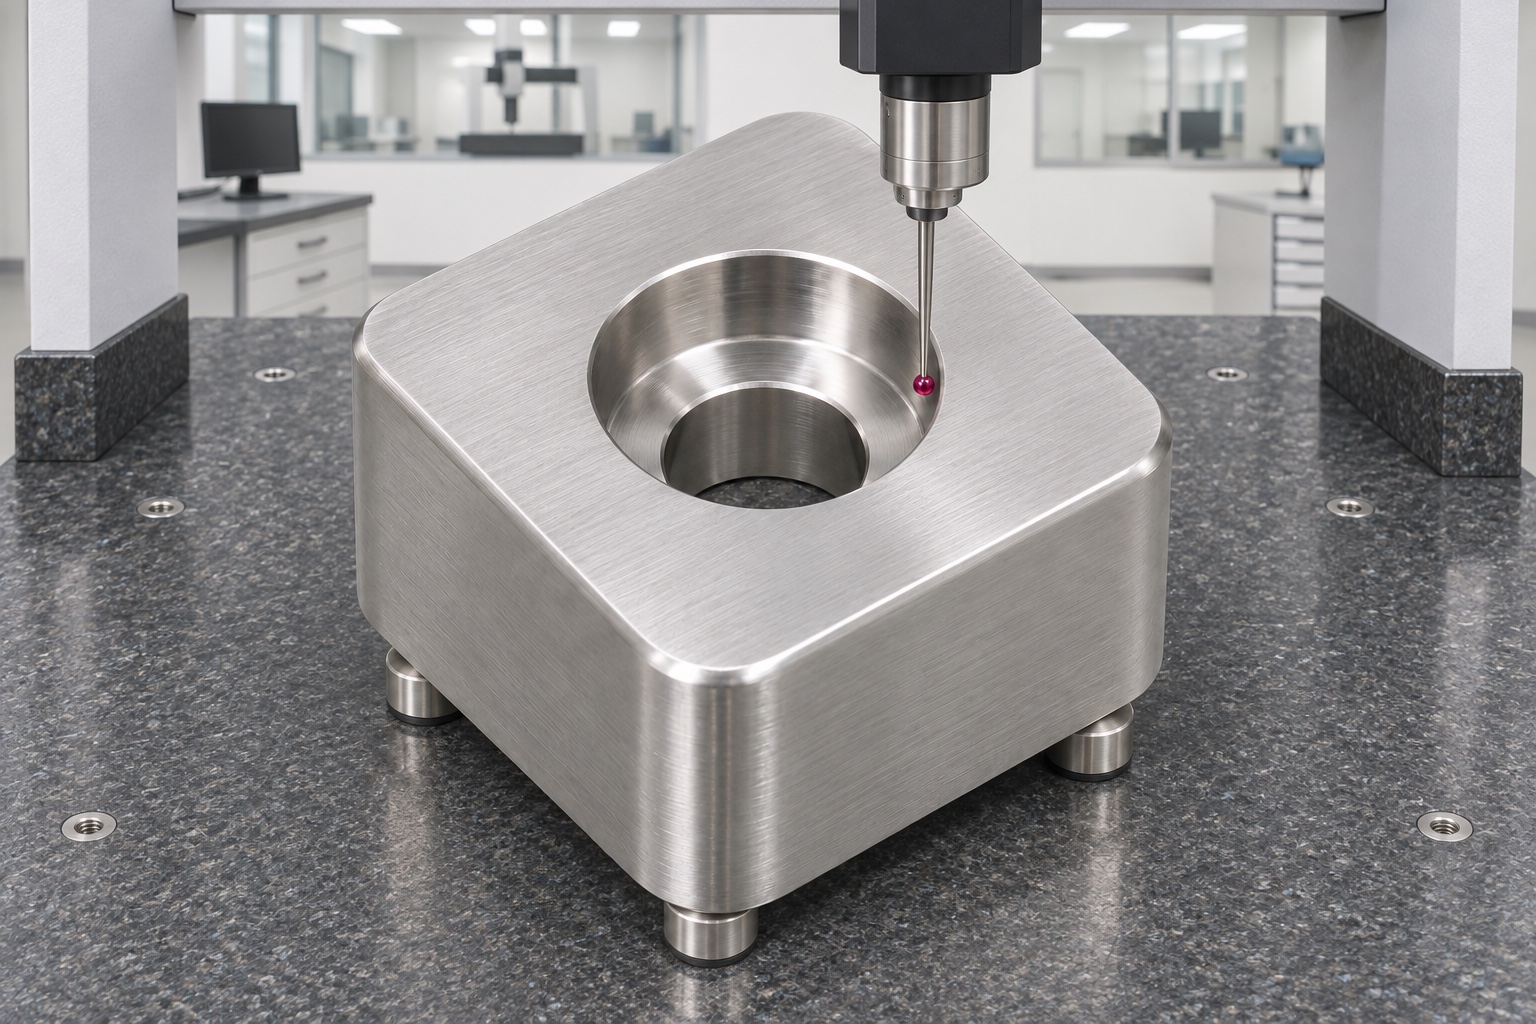
Asigne altura, asientos, posición y dimensiones del orificio y alojamiento a métodos adecuados. Registre alineación y apoyo. Una lectura con calibre no verifica todas las relaciones. Use mediciones reales, no nominales CAD. La propuesta no establece capacidad, rendimiento o tolerancia lograda. Declare límites del método antes de aceptar envío. Para repetir pedidos, conserve el montaje de inspección aprobado y evite confundir un cambio de medición con un cambio de calidad.
Delimitar el alcance de la verificación complementaria mediante un dispositivo de montaje (bandeja).
El uso de una esquina de bandeja (como referencia) y elementos de fijación aprobados puede complementar la inspección dimensional, al permitir observar el acceso para el montaje y el comportamiento del asiento de la pieza. Se debe especificar la revisión de referencia utilizada y el procedimiento de observación. No se debe sobrecargar el dispositivo de montaje, ni pretender que un simple montaje sobre mesa ofrezca protección suficiente para el transporte. Esta verificación no determina la capacidad de carga, la estabilidad durante el movimiento, la validación de la limpieza ni la compatibilidad con otros dispositivos. Si es posible forzar el contacto de la pieza mediante un tornillo, hay que tener en cuenta que el montaje podría ocultar una discrepancia geométrica. Antes de proceder a rectificar una superficie, es necesario revisar el plano y las mediciones reales; no basta con observar que, en un montaje de prueba, la pieza parece oscilar o asentarse de forma distinta a la esperada.
Definir por separado los procesos de limpieza y el embalaje de protección.
Acuerde los agentes de limpieza permitidos, el proceso de secado y las condiciones de manipulación para la expedición antes de la inspección final. La eliminación habitual de virutas no establece un límite cuantitativo de residuos ni garantiza la esterilidad. Proteja el alojamiento cilíndrico y las superficies de apoyo frente a restos de material de embalaje o el contacto metal-metal. Identifique cada paquete indicando la pieza y su revisión; cuando sea necesario, vincule esta información a los registros de inspección. Los insertos protectores no deben dejar residuos inaceptables dentro de la cavidad. El embalaje preserva una condición de fabricación específica, pero no certifica que la pieza sea apta para el transporte en un entorno clínico. La inspección de recepción debe basarse en las especificaciones de compra, en lugar de asumir que una superficie de acero inoxidable brillante y una bolsa intacta constituyen una prueba suficiente de conformidad.
Prepare una solicitud de presupuesto basada en los planos para los soportes de esquina.
Proporcione plano y modelo, 316L, cantidad y alcance inerte. Identifique asientos, tornillo, alojamiento, bordes e informes. Si varios pies deben satisfacer una condición conjunta, especifíquela y defina aceptación. Separe prueba con referencia e inspección dimensional. Aclare sustituciones o límites de medición antes de fabricar. Una solicitud clara define responsabilidades verificables sin inventar aprobación clínica, carga admisible o entrega. La decisión debe apoyarse en requisitos y registros reales.
FAQ
¿Está el soporte de esquina aprobado para el transporte clínico de endoscopios?
No. Esta guía se refiere a un soporte inerte para bandejas. El transporte clínico, la carga y la compatibilidad con los dispositivos requieren requisitos de diseño, pruebas y aprobaciones específicas, gestionadas por los responsables correspondientes.
¿Es un alojamiento cilíndrico lo mismo que un orificio pasante?
No. La cavidad cilíndrica (de mayor diámetro) y el orificio pasante (de menor diámetro) tienen dimensiones y requisitos distintos. También es necesario definir su profundidad, el escalón (hombro) y las relaciones de referencia entre ambos.
¿Puede la correcta colocación a ras de la cabeza de un tornillo servir como prueba de la conformidad de la cavidad?
No. La apariencia del elemento de fijación no confirma la profundidad del alojamiento cilíndrico, el espesor de la sección restante ni la geometría del escalón. Utilice los métodos de inspección especificados en el plano.
¿Deben tener siempre la misma altura varios soportes (pies)?
Solo cuando el montaje aprobado así lo requiera. Especifique el requisito para el conjunto y el método de aceptación, en lugar de asumir que unas dimensiones individuales idénticas garantizan la condición de soporte prevista.
¿La limpieza rutinaria deja el soporte estéril?
No. La eliminación de virutas, la evaluación de residuos y la esterilización son requisitos distintos. Indique únicamente los procesos que se hayan especificado, realizado y documentado realmente.
¿Qué documentación respalda un pedido repetido de piezas mecanizadas por CNC?
Conserve junto al registro del pedido las revisiones de los planos y modelos, la identificación del material, las configuraciones aprobadas, los resultados reales de la primera pieza (first-article inspection), las instrucciones de limpieza y los requisitos de embalaje protector.
tanghangyun@oemach.com