
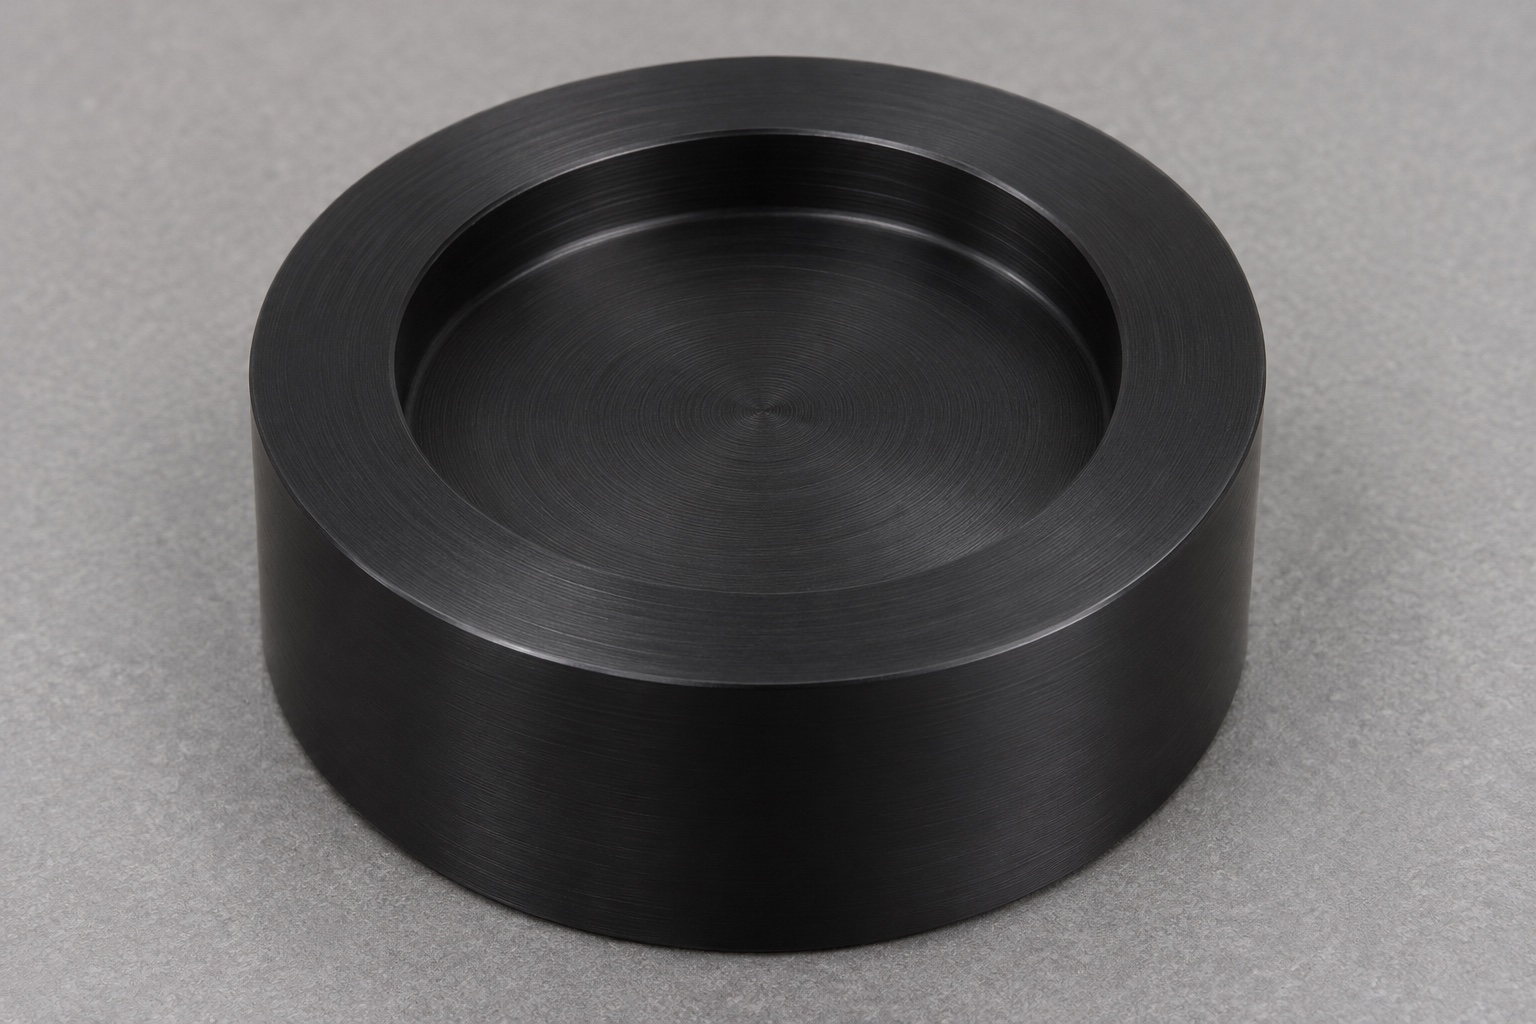
Definir una cavidad de soporte en lugar de una superficie óptica.
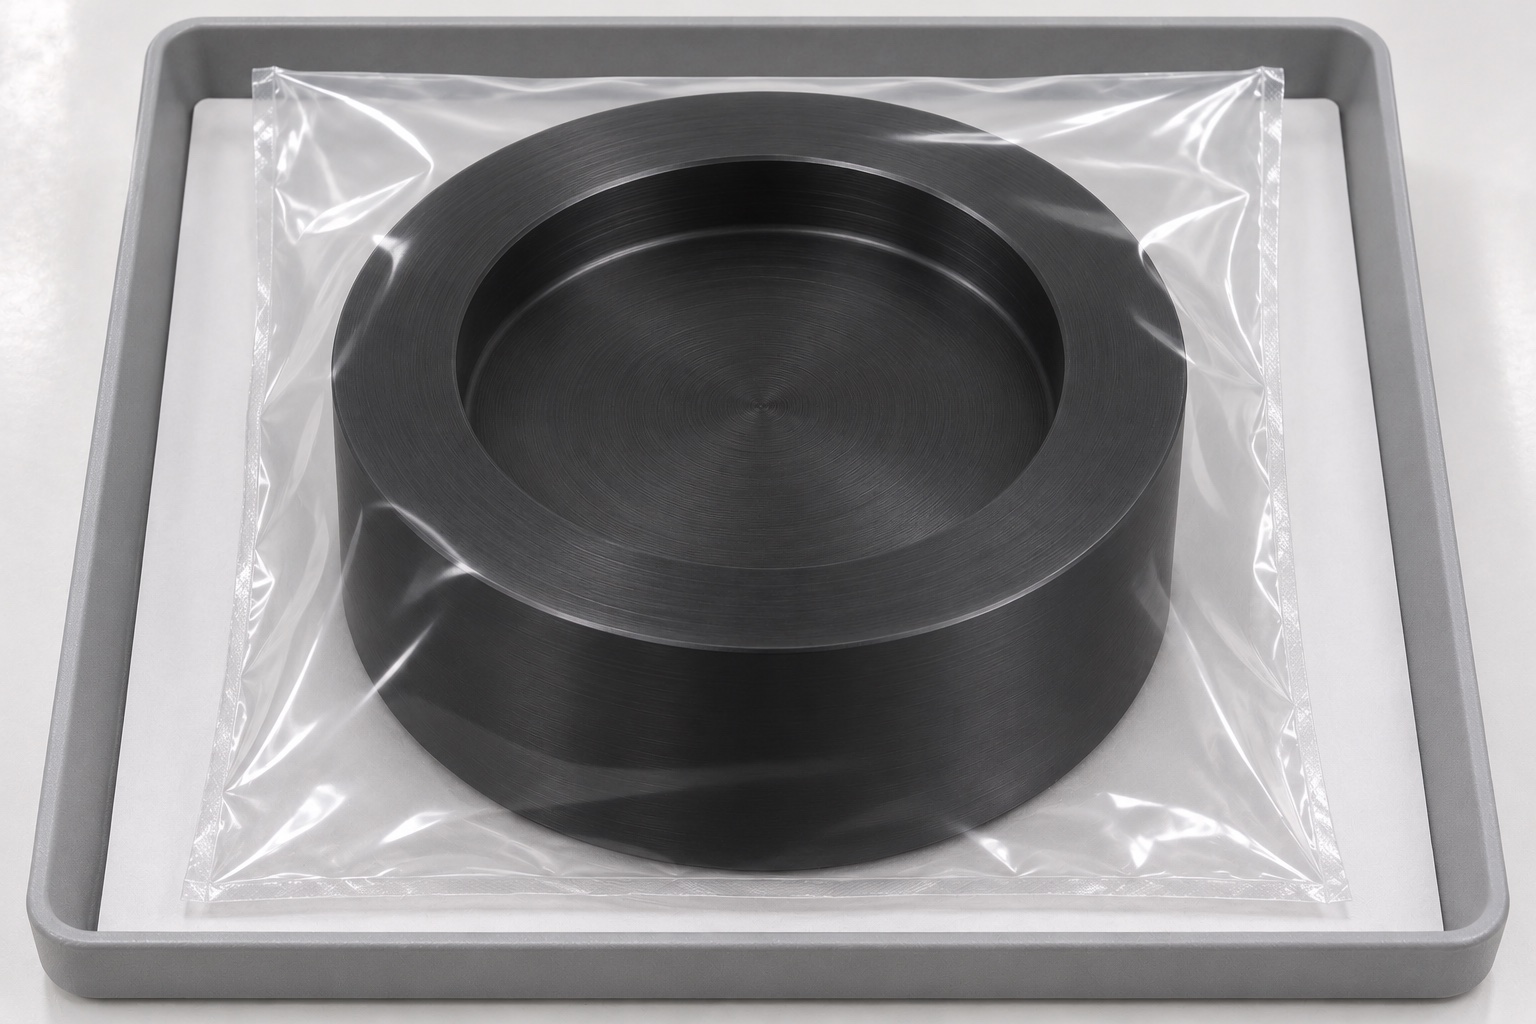
El soporte puede ofrecer asiento a una referencia inerte de lente oftálmica. El ejemplo es un cilindro POM-C negro con cavidad circular concéntrica poco profunda, fondo plano y borde anular ancho. Su base es maciza, sin paso de vacío ni agujeros. Es apoyo mecánico de banco, no herramienta de pulido ni soporte aprobado para lentes recubiertas. El torneado debe conservar geometría sin afirmar calidad óptica, ausencia de arañazos o compatibilidad clínica.
Identificar la pieza en bruto de referencia y el contacto previsto.
Solicitar la geometría de la referencia inerte e identificar qué área debe entrar en contacto con el soporte. Un fondo de cavidad plano no coincide automáticamente con la superficie curva de una lente, y el diámetro exterior por sí solo no describe la zona de contacto. El responsable del diseño debe decidir si la referencia se apoya en el fondo, en el borde o en otra interfaz definida explícitamente. No se deben añadir revestimientos flexibles, adhesivos ni sistemas de vacío sin la debida aprobación. Si la aplicación real requiere alguno de estos elementos, su geometría y sus requisitos de aceptación deben incluirse en una versión revisada del diseño. El proveedor debe cotizar el componente de soporte especificado, en lugar de asumir cómo se comportará cada pieza en bruto (blank) de lente oftálmica al colocarla en un alojamiento circular.
Distinga el POM-C de cualquier plástico negro no especificado.
Indique en la orden de compra la designación, el grado, el color y la documentación del material (copolímero de acetal) requeridos. El POM-C y el POM-H son designaciones de materiales distintos; por tanto, una etiqueta genérica de «acetal» no es suficiente cuando el plano exige uno específico. El hecho de que el material sea de color negro no identifica su grado ni confirma una formulación concreta. Mantenga la identificación del material vinculada a la hoja de ruta (o documento de seguimiento) durante el torneado y la manipulación final. Confirme cualquier sustitución antes de realizar el corte. La especificación del material respalda la trazabilidad de la fabricación, pero no garantiza por sí misma la idoneidad para elementos ópticos con recubrimiento, contacto con muestras o procesos de limpieza de grado médico. Dichos requisitos de aplicación requieren su propia evidencia documentada, en lugar de basarse en inferencias derivadas del color o de la familia del polímero.
Relacione la posición del alojamiento con la referencia de asiento real.
Aunque el cilindro exterior pueda servir como elemento de alineación, el plano debe especificar qué superficie es la que realmente posiciona la pieza en el dispositivo de sujeción. Defina por separado el diámetro y la profundidad del alojamiento, así como su relación con dicha referencia. Que un alojamiento parezca concéntrico en una fotografía no significa que cumpla con la ubicación o la orientación especificadas. Si la cara inferior es la que determina el asiento, su relación con el fondo del alojamiento también puede ser relevante. Establezca los requisitos geométricos en función de la función real del conjunto y asegúrese de que el sistema de inspección permita verificarlos. Evite agrupar el diámetro, la posición y el estado del fondo en una instrucción imprecisa —como «hacer la pieza concéntrica y lisa»— sin establecer criterios de aceptación medibles.
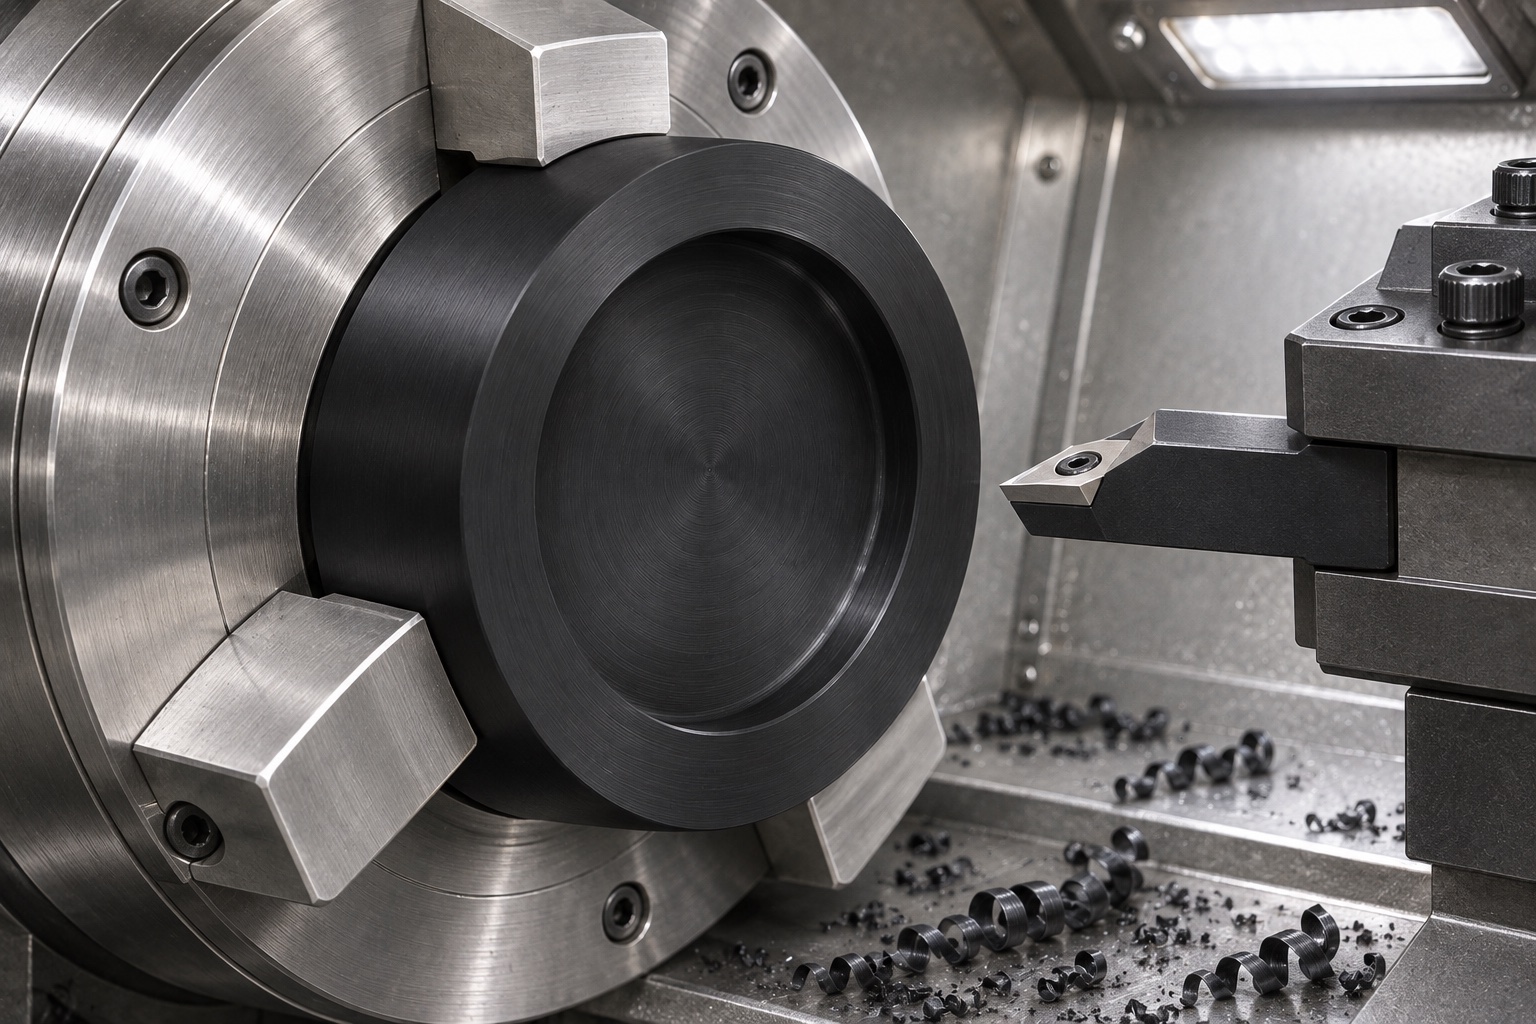
Planifique el torneado teniendo en cuenta una sujeción controlada del polímero.
Elija sujeción según material, sección restante y superficies requeridas. Evite deformar el cilindro por apriete. Revise contactos y acceso de herramienta; deje margen para operaciones finales. No imponga velocidades o avances por el nombre POM-C. La ruta depende de herramienta, material, geometría y máquina reales. Documentarla permite recuperar referencias en pedidos repetidos, sin confundir una forma circular restringida con el estado final que se debe inspeccionar.
Mecanice el fondo y la pared de la cavidad como elementos independientes.
El rebaje poco profundo consta de una pared cilíndrica, un fondo plano y una transición interna. Especifique el radio de esquina permitido en lugar de asumir una intersección perfectamente afilada. La herramienta seleccionada debe alcanzar el fondo sin dañar la pared ni dejar un residuo central no deseado. El fondo puede obtenerse mediante una operación de planeado, mientras que la pared debe ajustarse a sus propios requisitos de diámetro y acabado superficial. Un rebaje que parece liso no garantiza por sí mismo la geometría de contacto ni un acabado óptico específico. Si la presencia de una pequeña marca de herramienta resulta inaceptable para la aplicación prevista, defina un requisito de superficie cuantificable y un método de inspección, en lugar de realizar una solicitud genérica de un acabado plástico «tipo espejo».
Mantenga intactos el borde superior y el fondo macizo durante toda la secuencia de mecanizado.
La pieza de muestra presenta un borde superior anular y un fondo macizo debajo de la cavidad poco profunda. No añada perforaciones centrales, ranuras para vacío ni orificios laterales con el único fin de facilitar la sujeción o la limpieza. Antes de planificar una segunda operación, verifique el espesor restante y el espesor final conforme al plano técnico. La cara inferior debe mecanizarse e inspeccionarse sin dañar la cavidad ya terminada. Si el sistema de soporte cambia entre distintas preparaciones, documente cómo se recuperan las referencias de posicionamiento necesarias. Dado que un dispositivo de sujeción que agarra el borde puede ocultar una deformación, la aceptación final debe basarse en el estado especificado para el componente una vez liberado, y no únicamente en la forma que presenta mientras permanece sujeto en el torno.
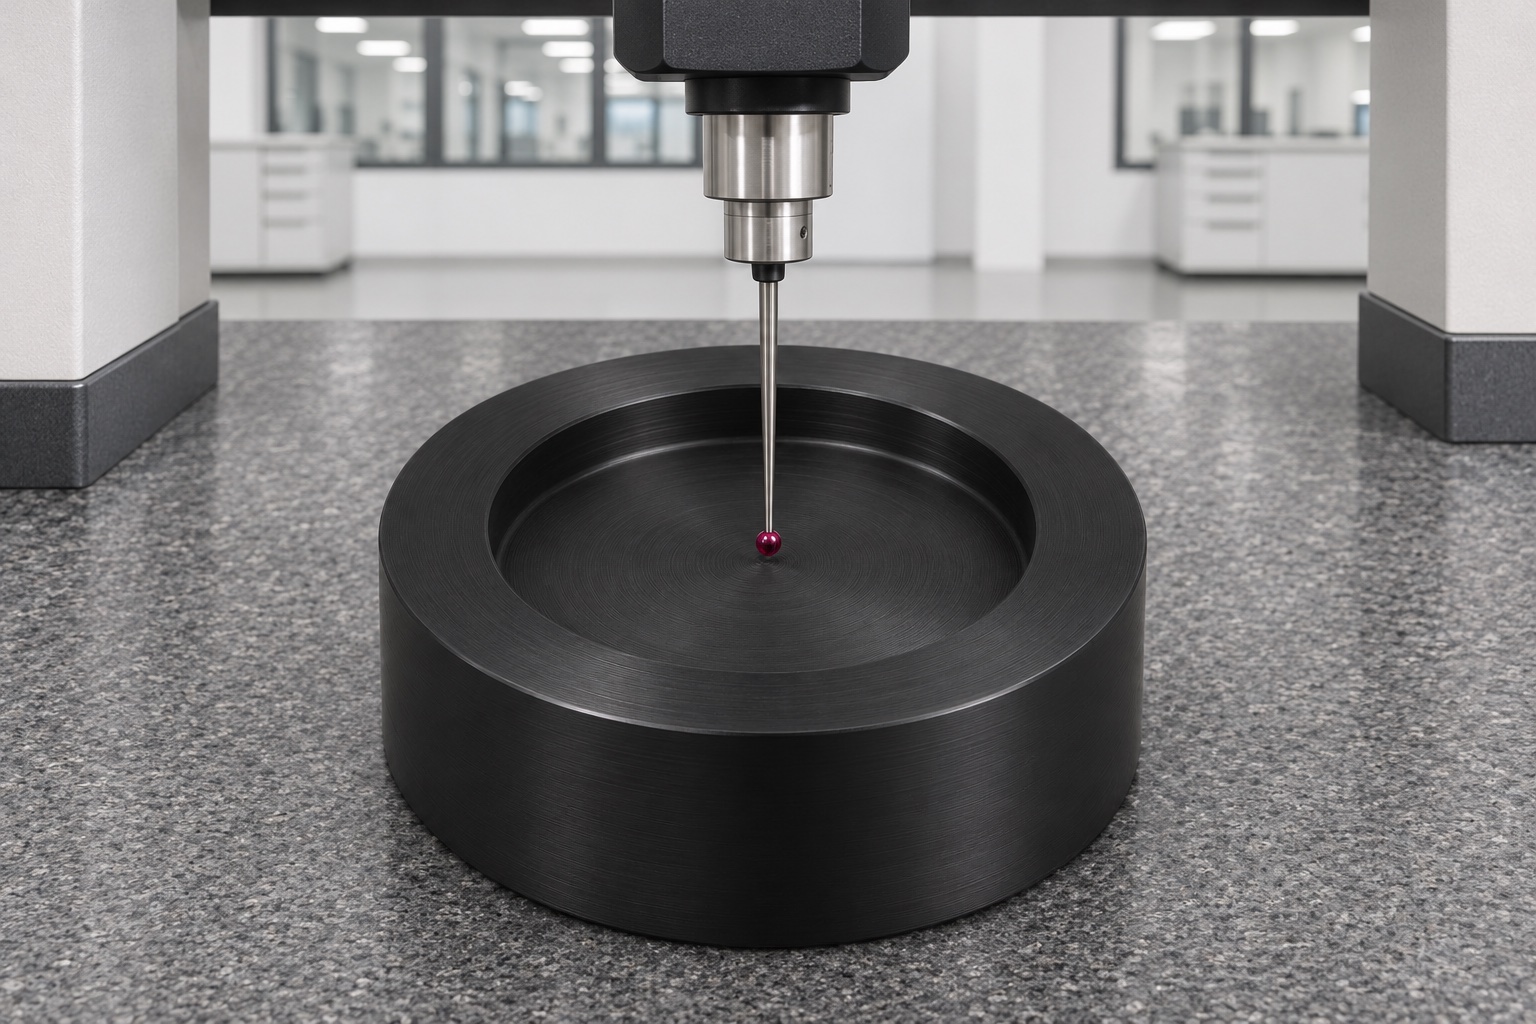
Utilice métodos de inspección de baja fuerza para evaluar los alojamientos y las interfaces de asiento.
Asigne el diámetro, la profundidad, el estado de la base y la ubicación a métodos de inspección adecuados, teniendo en cuenta que cada medición responde a una cuestión distinta. Evalúe la fuerza de soporte y de contacto para garantizar que el montaje de inspección no provoque la deformación del polímero ni dañe la superficie acabada. Una medición de profundidad en un punto concreto no determina por sí sola el estado de toda la base, y un medidor de diámetro no confirma la posición. Registre los resultados reales e indique la alineación utilizada para la medición. Cuando el plano o la especificación de compra lo requieran, deben especificarse las condiciones ambientales o de acondicionamiento necesarias. No deduzca la capacidad del proceso a partir de una sola pieza, ni consigne los valores nominales del modelo CAD como mediciones reales en el informe de inspección de la primera pieza.
Controle los bordes sin generar una zona de contacto no autorizada.
Defina bordes del diámetro exterior y entrada de cavidad. El redondeo manual puede desplazar el primer contacto, especialmente en zonas anulares estrechas. Retire residuos y revise transición de fondo a pared. No juzgue solo al tacto si la manipulación introduce marcas. Distinga contactos funcionales y bordes de manejo. Una apariencia pulida no demuestra protección contra arañazos en óptica real; esa compatibilidad necesita aceptación específica del responsable del diseño.
Asegúrese de que la verificación complementaria del asiento se realice mediante un método inerte.
Una pieza de prueba (o «dummy») debidamente identificada puede complementar la inspección dimensional al revelar el acceso al asiento o posibles interferencias visibles. El procedimiento debe especificar la orientación y la observación, sin aplicar presión ni añadir recubrimientos no autorizados. No realice pruebas con un componente óptico valioso simplemente porque la pieza de soporte parezca lisa. Si la pieza de prueba oscila, revise su geometría aprobada y el estado medido del alojamiento antes de realizar ajustes manuales en la base. El hecho de que la pieza encaje correctamente en el banco de pruebas no garantiza el centrado óptico, la integridad de los recubrimientos ni la compatibilidad con todas las formas de lentes. Esta verificación solo es válida para la referencia inerte específica y el control delimitado; es independiente del informe dimensional y de cualquier futura cualificación relacionada con la manipulación de lentes reales.
Especifique los requisitos de limpieza y el embalaje protector individual.
Acuerde el método de limpieza, el procedimiento de secado y los requisitos finales de manipulación, teniendo en cuenta el grado específico de POM-C (polioximetileno) y el alcance del dispositivo. La simple eliminación de residuos no establece un límite cuantitativo de impurezas, ni garantiza la esterilidad o la idoneidad para el contacto con lentes recubiertas. Evite la presencia de partículas abrasivas o fibras sueltas del embalaje en el alojamiento. Embale cada pieza de soporte por separado para evitar que los bordes o la base rocen con otros elementos. Identifique la pieza y su revisión en el embalaje exterior, vinculándola al registro de inspección cuando sea necesario. El embalaje protector debe preservar el estado verificado de la pieza, pero no implica necesariamente una barrera estéril validada; por tanto, la inspección de recepción debe seguir siempre las especificaciones de compra, en lugar de basarse únicamente en la apariencia de una bolsa limpia.
Elabore una solicitud de cotización (RFQ) para un componente de soporte de acetal que permita realizar mediciones.
Envíe plano y modelo, grado y color POM-C, cantidad y alcance inerte. Identifique cavidad, asiento, transición interna, bordes e inspección. Incluya definición de referencia si solicita una observación de apoyo. Aclare sustituciones y limitaciones de medición antes de fabricar. Separe evaluación futura de contacto óptico, torneado y protección ordinaria. El proveedor fabrica una pieza definida; su aprobación de aplicación depende de evidencia real, no del nombre del polímero.
FAQ
¿Está la pieza de soporte aprobada para su uso en procesos de pulido de lentes o como herramienta de vacío?
No. Se trata de un ejemplo de soporte mecánico inerte con una base sólida. Las operaciones de pulido, sujeción por vacío y el uso de instrumentos de trabajo requieren diseños y justificaciones específicas.
¿El color negro identifica al POM-C?
No. Es necesario especificar la designación exacta del material, el grado, el color y la documentación del material de partida. La apariencia por sí sola no permite determinar la identidad de un polímero ni autorizar su sustitución.
¿Puede el POM-H sustituir automáticamente al POM-C?
No. Son designaciones de materiales distintas. Cualquier cambio propuesto debe evaluarse en función del plano, las premisas del proceso y los requisitos específicos del dispositivo de sujeción antes de proceder a su fabricación.
¿Qué define el alojamiento (cavidad), más allá de su diámetro?
También deben especificarse la profundidad, el estado de la base, la transición interna y su relación con la referencia de apoyo real. Un único valor de diámetro no define la interfaz completa.
¿Puede una pieza de prueba (dummy) garantizar que no se produzcan arañazos en lentes ópticas reales?
No. La observación de un apoyo inerte no garantiza la integridad del recubrimiento, la alineación óptica ni la compatibilidad con cualquier tipo de lente. La validación para el contacto real requiere su propia justificación técnica.
¿Qué debe incluir la solicitud de presupuesto (RFQ)?
Debe incluir las revisiones del plano y del modelo, el grado y color del POM-C, la cantidad, los requisitos del alojamiento y de las referencias, los métodos de inspección, la definición de la pieza de prueba (dummy), las instrucciones de limpieza y el alcance del embalaje protector.
tanghangyun@oemach.com