
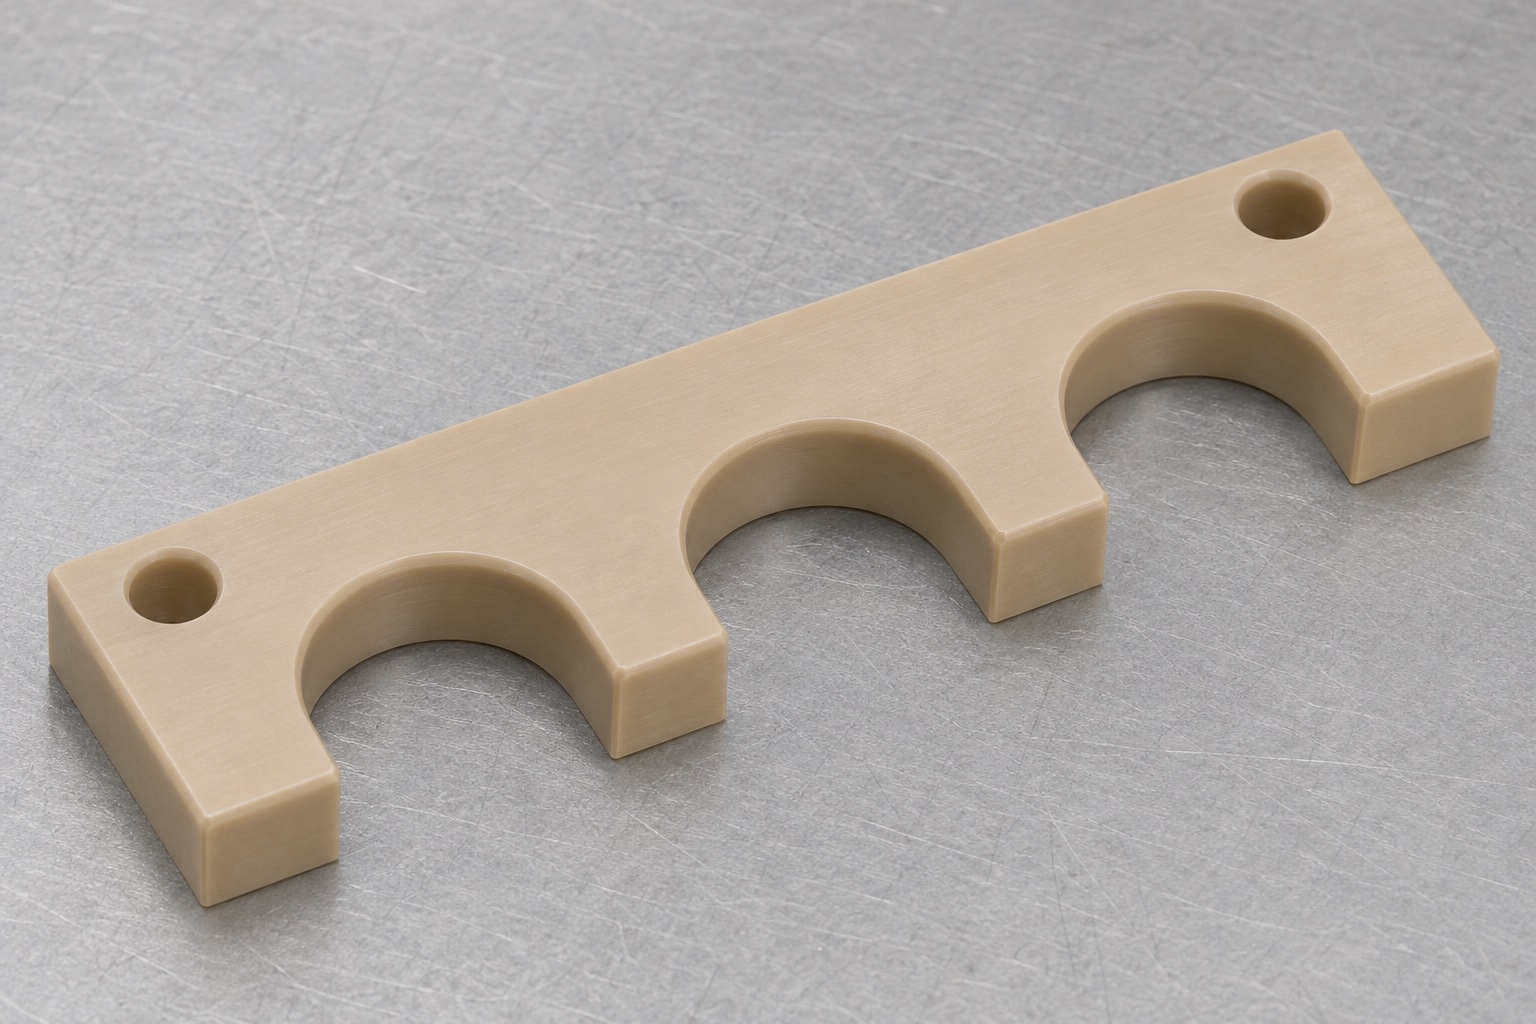
Alcance del peine de tres ranuras presentado como ejemplo
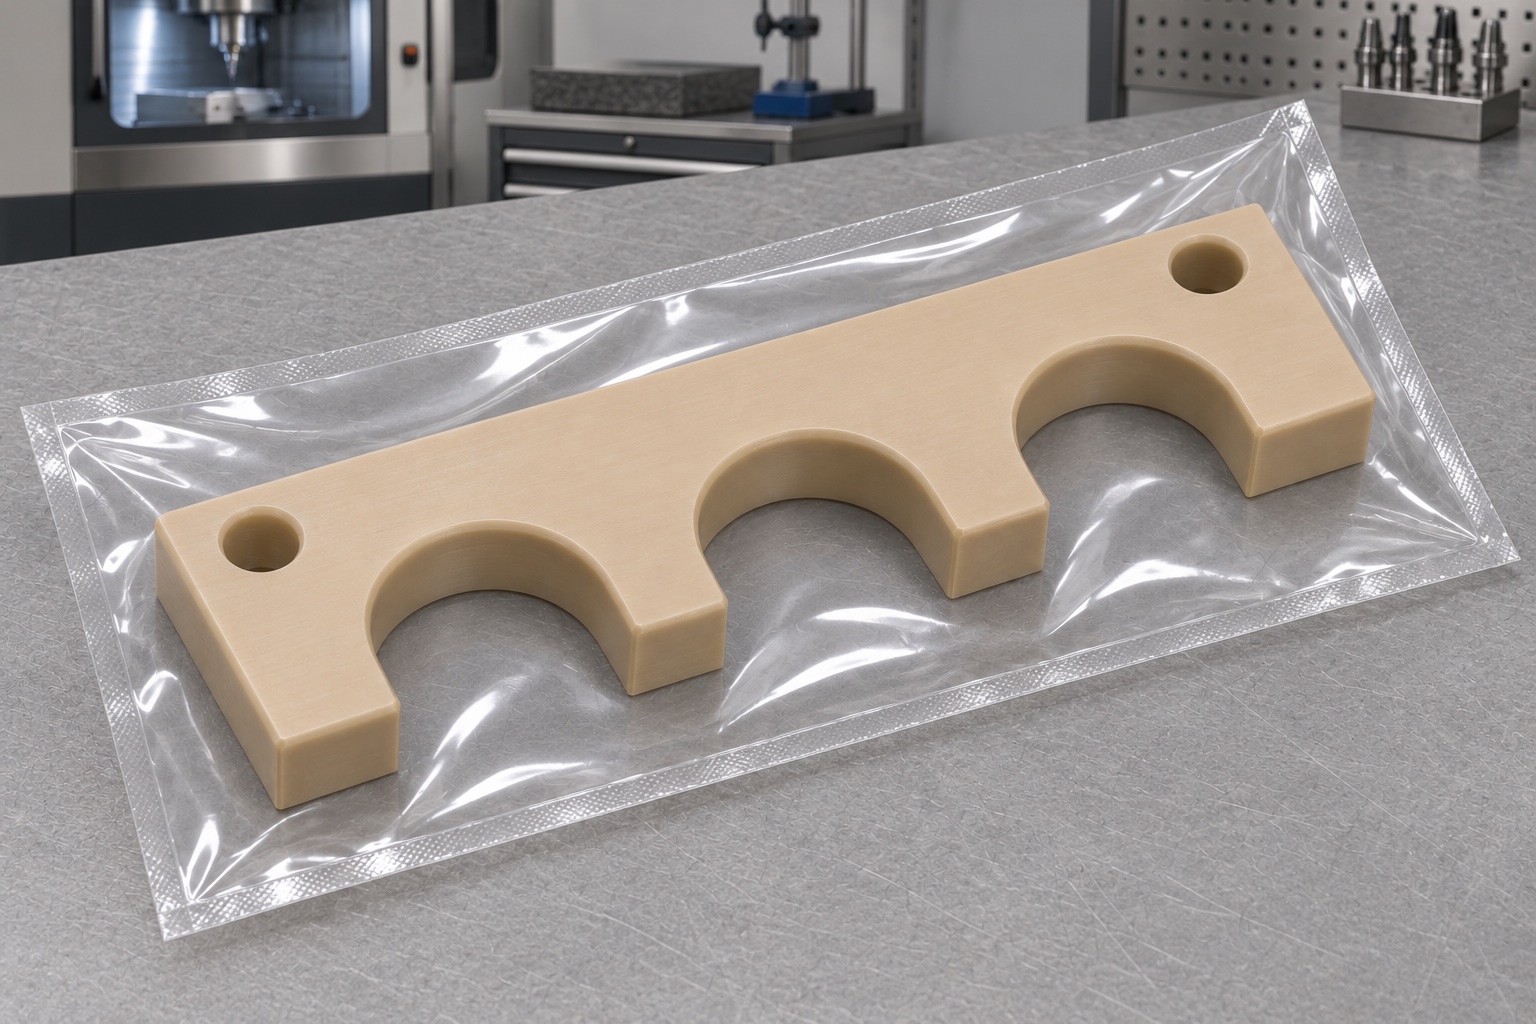
Este caso representativo propone un peine de PEEK natural sin cargas para un banco de laboratorio no operativo. Tiene tres ranuras abiertas en U y dos taladros simples posteriores, y usa tapones inertes. No es un dispositivo de sellado ni procesamiento de muestras. No se afirma cliente, entrega, certificación, fiabilidad medida, rendimiento criogénico o proceso estéril. Un pedido necesita planos y aceptación aprobados, separando fabricación del componente y cualificación del flujo completo.
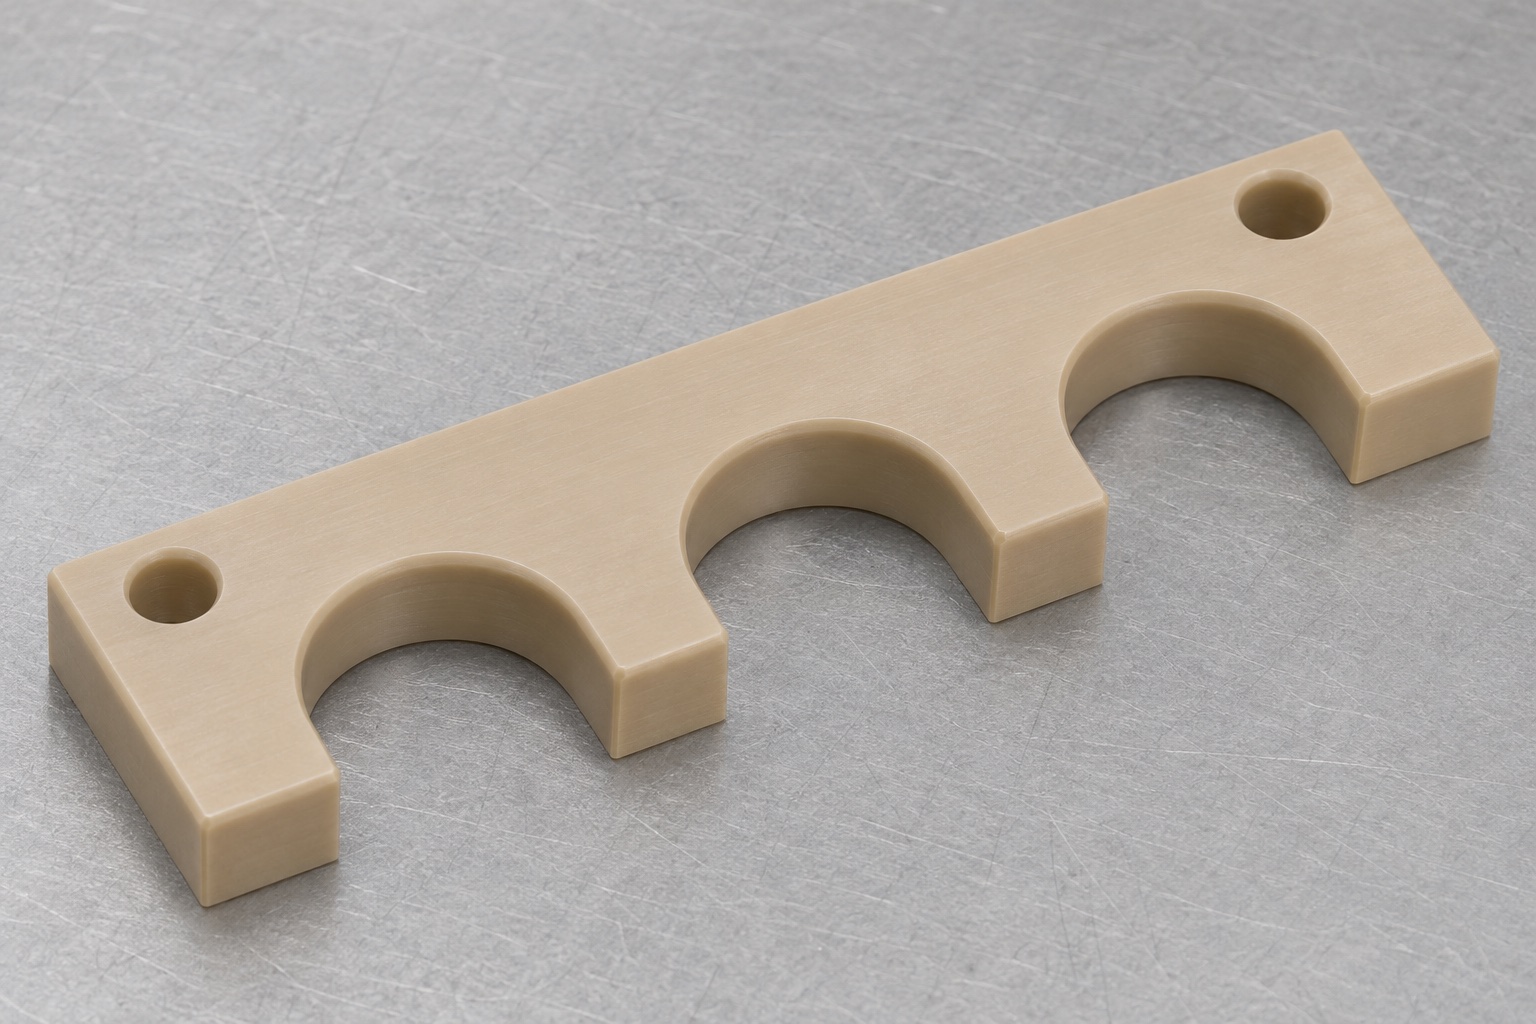
Revisión de las interfaces entre los tapones y el dispositivo de sujeción
La revisión de los planos incluiría las dimensiones controladas de los tapones, la dirección de inserción, las zonas de apoyo necesarias y la información para el montaje del dispositivo. Se incluirían detalles como nervaduras, faldones o bordes específicos que afecten al contacto. El diseñador deberá especificar si cada tapón se apoya en la base de la ranura o en otra superficie de referencia. La separación entre las ranuras debe basarse en el sistema de montaje definido, y no deducirse a partir de una fotografía. El proveedor no debe tomar una única muestra sin control como referencia para toda una gama de tapones. Asimismo, la revisión definirá las referencias utilizadas en una prueba opcional, distinguiéndolas de los requisitos operativos relacionados con el sellado o la manipulación de muestras.
Identificación del polímero antes de la preparación de la pieza en bruto
Se utilizará un grado de PEEK natural sin cargas, debidamente aprobado, garantizando que su identificación se mantenga durante las etapas de corte y acabado. No se sustituirá por plásticos de color pardo de origen desconocido ni por grados reforzados no especificados. El tamaño de la pieza en bruto deberá permitir una sujeción adecuada y ofrecer el sobrematerial necesario para el mecanizado. El planificador deberá tener en cuenta la rigidez residual de la pieza una vez realizadas las tres ranuras. Cualquier restricción relacionada con reactivos, temperatura o procesos de limpieza deberá considerarse un requisito explícito del pedido. Este ejemplo no implica que el polímero sea apto para condiciones criogénicas, que sea de grado médico o que sea biocompatible; dichas propiedades requieren una evaluación específica según el grado exacto del material y las condiciones de exposición.
Establecimiento de las superficies de referencia y apoyo
Las operaciones iniciales consistirán en la creación de la superficie de apoyo principal y de las referencias secundarias, aprovechando que la pieza en bruto aún conserva la rigidez necesaria. Los elementos de sujeción deben estar limpios y quedar registrados en la hoja de preparación (setup sheet). La banda posterior se sujetaría sin doblar la barra ni precargar en su posición los futuros dientes. Se podría utilizar un dispositivo de sujeción «sacrificable» durante el corte, siempre que permita un acceso seguro y no retenga residuos debajo de la pieza. La liberación de la pieza permitiría detectar cualquier desplazamiento que hubiera quedado oculto por el sistema de sujeción. El proceso propuesto requeriría una inspección física de la primera pieza, en lugar de confiar únicamente en una simulación exitosa o en una configuración de sujeción que parezca adecuada a simple vista como prueba de la conformidad final.
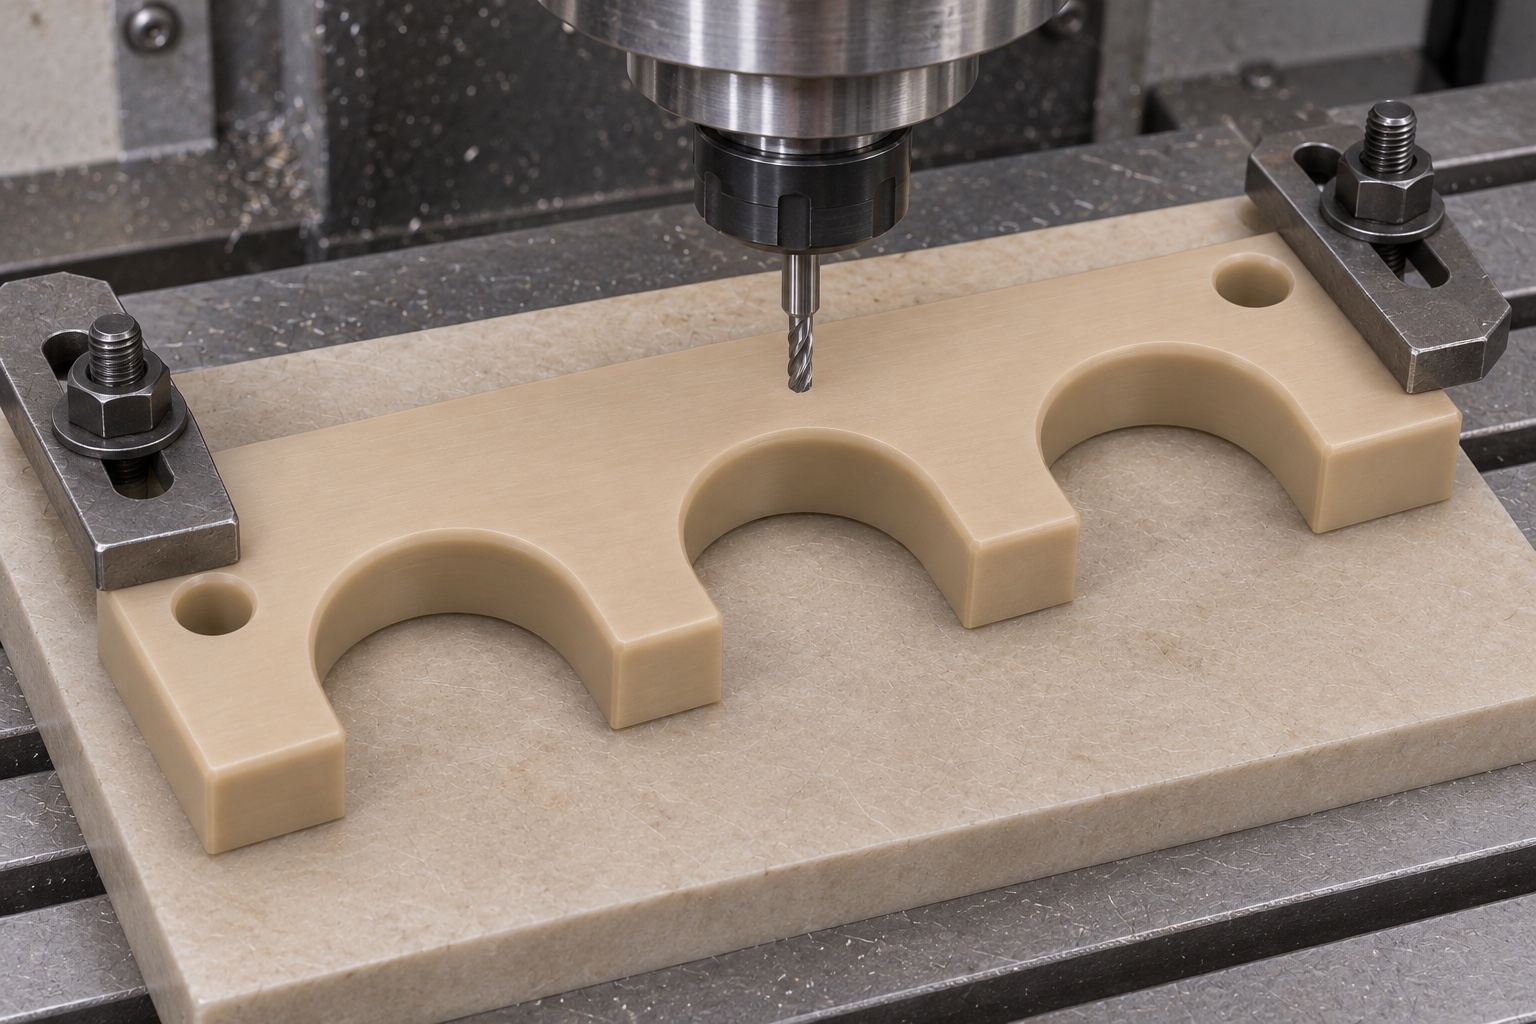
Realizar el desbaste de las tres aberturas dejando un sobreespesor controlado
El desbaste abriría tres ranuras manteniendo apoyo en banda posterior y zonas intermedias. Acceso y diámetro de herramienta se revisarían frente a fondos y entradas. Parámetros y evacuación se escogerían para PEEK y máquina reales. Se buscarían deformación térmica, puntas dañadas y bordes sin apoyo. Si las pruebas lo justifican, se soltaría y sujetaría de nuevo antes del acabado. La elección quedaría documentada para pedidos repetidos, sin presentar parámetros universales.
Realizar el acabado de los perfiles y la ubicación del patrón de forma conjunta
El fresado final abordará los tres perfiles locales y su posición en relación con las referencias (datums) comunes. Se inspeccionarán las transiciones en la base y las entradas de las ranuras para detectar rebordes o material residual que pueda alterar el contacto inicial. El plano definirá cualquier entrada (chaflán o radio de entrada) y el tratamiento de los bordes. El lijado manual para ajustar una tapa no identificada no sustituye a una operación de acabado controlada. Si la herramienta no puede generar la geometría aprobada, el departamento de ingeniería seleccionará un proceso alternativo o autorizará una revisión. Este caso representativo no incluye mediciones dimensionales inventadas ni afirmaciones sobre la capacidad del proceso. La aceptación real requerirá evidencia basada en mediciones de los componentes fabricados, así como la resolución de cualquier desviación.
Taladrar los dos orificios de montaje traseros
La tira trasera llevará dos orificios pasantes simples, con sus ejes perpendiculares a la cara de apoyo. Su ubicación y tamaño seguirán el esquema de referencias (datums) aprobado. Las zonas de las ranuras deben permanecer libres de elementos de montaje no previstos. Se debe evitar el astillamiento a la salida de la broca siempre que sea posible, y revisar ambas salidas para detectar rebabas. No se añadirán roscas, avellanados ni orificios adicionales para adaptar elementos de fijación disponibles sin la debida aprobación. La inspección propuesta verificará la disposición de los orificios de forma independiente a la comprobación del ajuste de los tornillos. Si el método de montaje provoca una deformación en la pieza (el «peine»), será necesario definir condiciones de aceptación específicas para ese estado de sujeción, en lugar de asumir que la fijación corregirá la geometría.
Eliminar el material suelto sin alterar la forma de los puntos de contacto
El acabado de los bordes abarcará las entradas de las ranuras, las bases, las puntas de los dientes y las salidas de los orificios de montaje. Se utilizará iluminación y aumento adecuados para identificar restos de plástico adheridos o rebabas dobladas. El método debe preservar el perfil de contacto especificado y evitar el adelgazamiento de las zonas más finas debido a un uso excesivo de abrasivos. La limpieza eliminará virutas y residuos del proceso hasta alcanzar el estado acordado. Esto no debe interpretarse como una esterilización ni como una descontaminación validada de laboratorio. Si el pedido exige un nivel de limpieza cuantificado, dicho requisito requerirá su propio proceso y su correspondiente evidencia de aceptación. Los daños funcionales se reservarán para su evaluación, en lugar de pulirlos hasta el punto en que el defecto original resulte difícil de identificar.
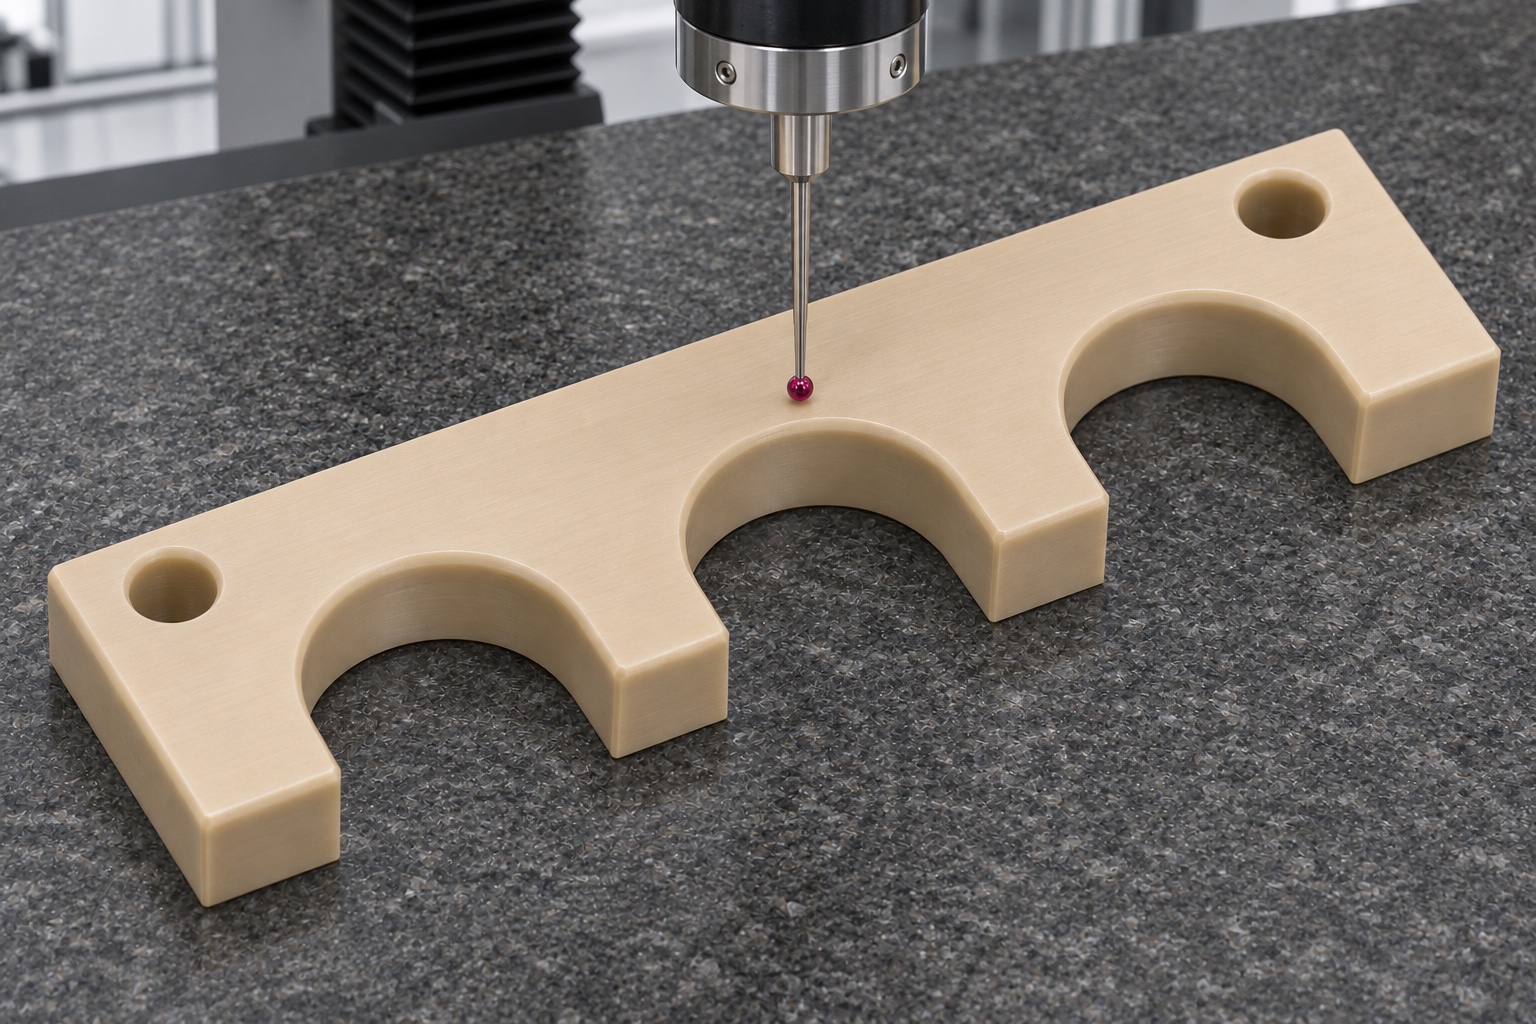
Inspeccionar la pieza acondicionada fuera de sujeción
El informe del primera pieza (informe de primera pieza) propuesto deberá especificar la revisión del plano, el registro del material, el entorno de medición y las condiciones de sujeción o apoyo. Cada perfil de ranura y la configuración completa del conjunto central se evaluarán tomando como base las referencias aprobadas. Se realizarán las verificaciones pertinentes en la superficie de apoyo y en la ubicación de los orificios posteriores. En aquellos casos en los que la presión de una sonda pudiera provocar la deformación de un elemento (como una lengüeta o diente), se optará por un método de baja fuerza o sin contacto. Este escenario no contempla mediciones reales ni tasas de aceptación. Una validación formal requerirá el registro de los resultados, junto con información detallada sobre la configuración, de modo que quede claro qué se midió y sea posible realizar una comparación significativa con futuras inspecciones de recepción, llevadas a cabo bajo las condiciones acordadas.
Realización de una prueba manual con muestras inertes
Como opción, puede llevarse a cabo una prueba sin carga, colocando referencias de tapones inertes (previamente identificadas) en las tres aberturas de un dispositivo de sujeción que no se encuentre en funcionamiento. El registro deberá especificar las versiones de los tapones, el peine, el dispositivo y los componentes, además de señalar los puntos de contacto inicial. La inserción y extracción se observarán sin utilizar muestras, sin la máquina tapadora en funcionamiento y sin aplicar el proceso de sellado. Esta prueba no permite verificar la esterilidad, el par de apriete (torque) de cierre, el comportamiento a temperaturas criogénicas ni la fiabilidad de la manipulación automatizada. Si se detecta resistencia o bloqueo en una posición específica, la investigación deberá centrarse en el perfil de dicha ubicación y en la referencia del tapón correspondiente. Si es todo el conjunto el que aparece desplazado, será necesario revisar las referencias (datums) comunes y el dispositivo de sujeción antes de proceder a ampliar cualquiera de las aberturas.
Ajustes de control y modificaciones en pedidos recurrentes
Si se confirma la presencia de rebabas, estas deberán eliminarse siguiendo el procedimiento aprobado y someterse a una nueva inspección. En caso de error en el paso (distancia entre elementos), se deberá revisar el patrón de referencia general en lugar de ampliar las ranuras de forma individual y sin control. Cualquier cambio en el material, la revisión de la tapa, las herramientas o los dispositivos de sujeción deberá evaluarse antes de utilizar los parámetros de configuración (offsets) previos en un nuevo lote. El muestreo para inspección se definirá de manera independiente a la evaluación del lote piloto. El presupuesto diferenciará entre el mecanizado de los componentes, la elaboración de informes de primera pieza (FAI) y el desarrollo de un dispositivo de sujeción opcional. El hecho de trabajar con cantidades pequeñas no exime de la necesidad de tomar decisiones que sean trazables. La liberación de los componentes será un proceso distinto a la aprobación de la manipulación de las muestras, el rendimiento del cierre o la validación completa de un proceso de laboratorio.
Proteger los dientes (puntas) y garantizar la trazabilidad durante el envío
El embalaje apoyaría la barra y evitaría cargas de correas, apilado o piezas sueltas sobre los dientes. Protegería perfiles contra arañazos y residuos. Bolsas y separadores cumplirían la manipulación acordada, sin etiquetas estériles. Revisión, material e inspección seguirían vinculados al lote. Se revisarían fondos, puntas y salidas de taladros antes de cerrar. Esta ruta propone una fabricación PEEK representativa; no afirma envío, diseño certificado ni resultado operativo medido.
FAQ
¿Se trata de un proyecto ya entregado para la manipulación de crioviales?
No. Es una propuesta de fabricación representativa. No implica envíos al cliente, certificaciones, flujos de trabajo estériles, niveles de fiabilidad medidos ni resultados en condiciones criogénicas.
¿Cuáles son las características geométricas principales?
Presenta tres ranuras abiertas en forma de «U» que comparten un borde frontal, mientras que, en la parte posterior de la barra —que permanece intacta—, se encuentran dos orificios pasantes.
¿Por qué es importante mantener identificadas las referencias de la tapa?
Diferentes revisiones o muestras no controladas pueden presentar geometrías de contacto distintas. El uso de una referencia trazable permite vincular las observaciones con la interfaz aprobada.
¿Qué métodos de inspección serían adecuados?
Se deben emplear métodos adaptados a los perfiles de las ranuras, a la distancia entre centros y a la geometría de los soportes. La inspección mediante baja fuerza o sin contacto puede ayudar a evitar la deflexión de puntas delgadas.
¿Se puede ensanchar cualquier ranura para corregir una discrepancia en el patrón?
No sin una investigación y su correspondiente aprobación. El ensanchamiento puede ocultar un error en la referencia (datum) o en el paso (pitch), al tiempo que reduce el soporte local previsto y altera la geometría aprobada.
¿Qué se requiere para obtener una cotización de fabricación en firme?
Proporcione planos controlados y archivos CAD, el grado de material PEEK, la cantidad, los límites dimensionales (envolventes), información sobre el montaje, el acabado, los entregables de inspección y los requisitos de embalaje protector.
tanghangyun@oemach.com