
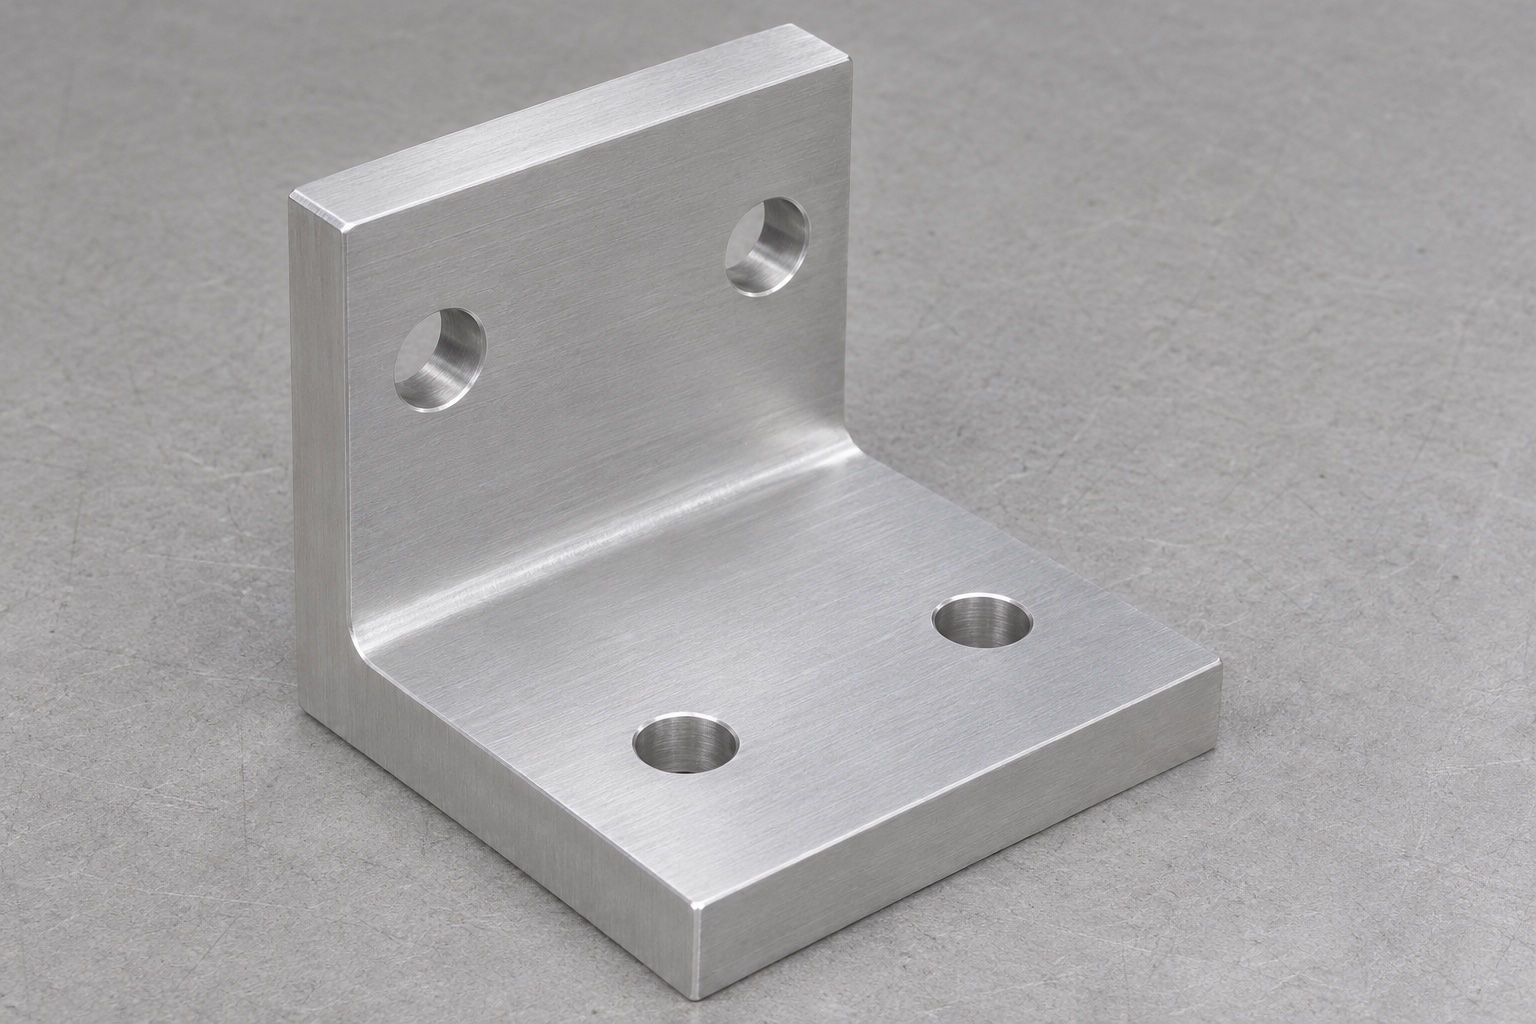
Alcance del soporte en ángulo presentado
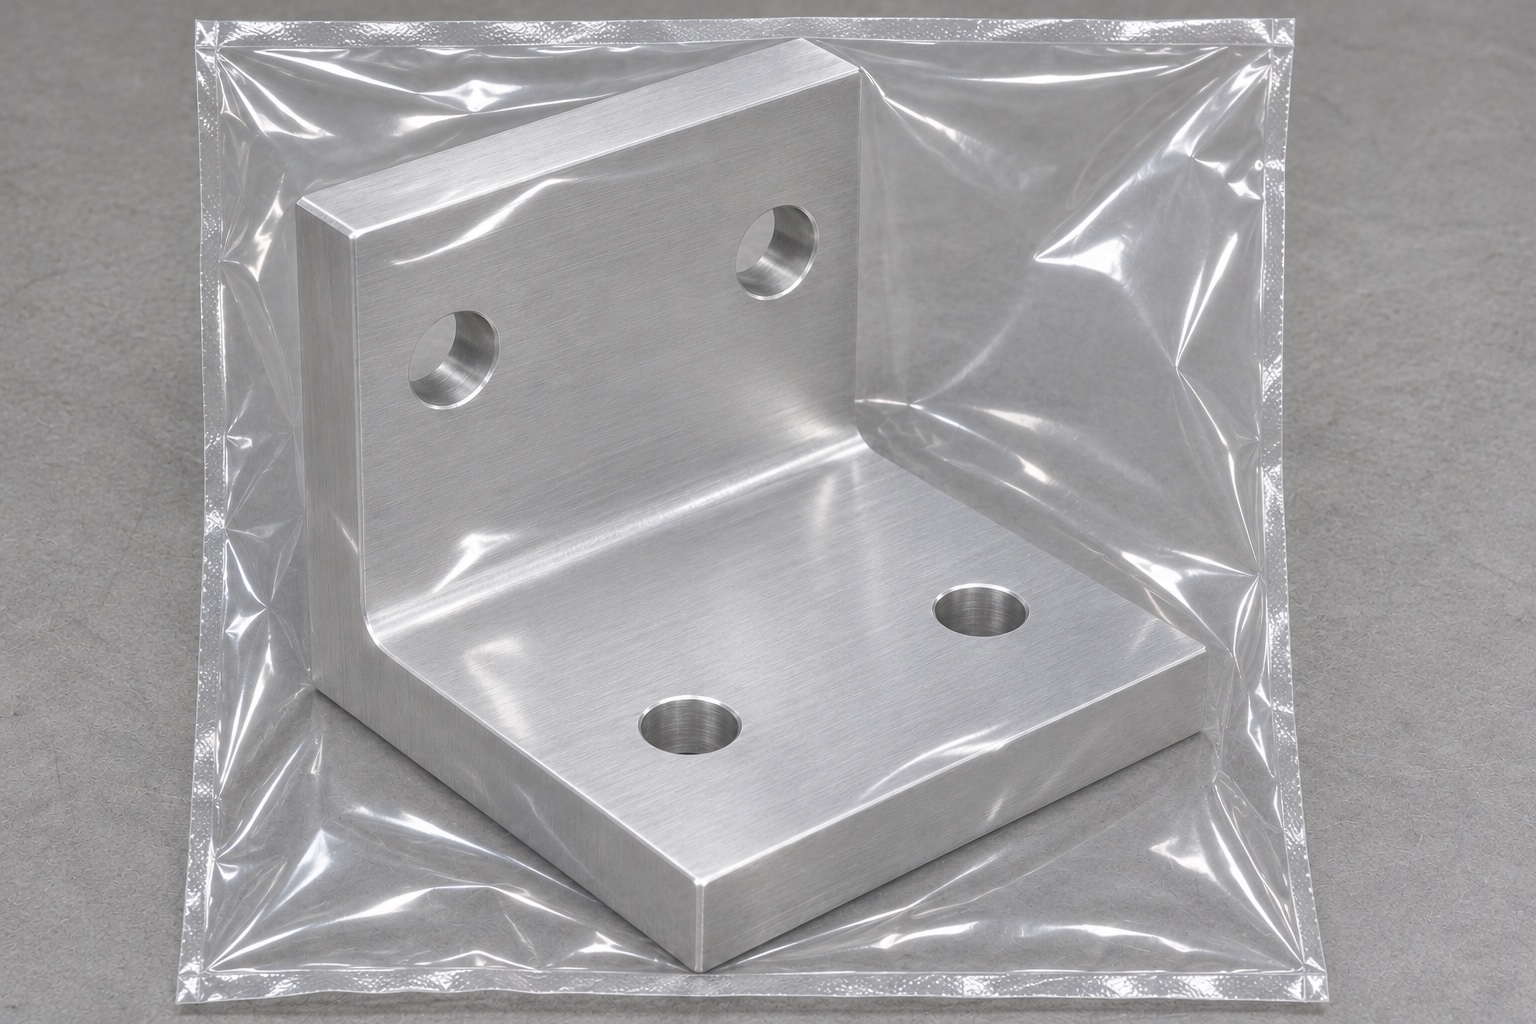
Este caso representativo propone un soporte en L de aluminio 6061 para un útil no operativo de calentador de gel ultrasónico. Base y montante tienen dos taladros simples por plano, sin ranuras ni roscas. Se usa una envolvente inerte. No documenta entrega, accesorio aprobado, calefactor, temperatura medida, carga admisible, certificación eléctrica ni resultado clínico. El pedido real requiere geometría y aceptación aprobadas, separando mecanizado del componente y cualificación del equipo operativo.
Revisar las dos interfaces de fijación
La revisión propuesta recopilaría la información sobre la base de soporte y el volumen ocupado por el equipo simulado (dummy), con sus correspondientes revisiones. Se identificarían la superficie de apoyo de la base, la zona de contacto con el elemento vertical y los espacios libres necesarios para conectores o cubiertas. Los dos patrones de orificios se tratarían por separado, especificando explícitamente su función, ya sea para el posicionamiento o para la sujeción. Una fotografía no constituye una definición válida de los puntos de fijación en el equipo real. Los requisitos relativos a cargas, retención e instalación seguirán siendo responsabilidad del diseñador. El proveedor deberá aclarar cualquier información geométrica faltante antes de presentar un presupuesto, en lugar de improvisar un método de montaje o sugerir que un soporte mecánicamente viable es adecuado para su uso en un entorno médico operativo.
Especificar una pieza bruta de aluminio trazable
El proceso de selección de material deberá ajustarse a la aleación 6061, el temple y el formato de suministro especificados. La documentación recibida deberá vincularse a la pieza bruta antes del corte y conservarse durante todas las etapas de fabricación. El responsable de la planificación deberá prever material suficiente para establecer las referencias de la base de apoyo y del elemento vertical, teniendo en cuenta la sección que permanece en la esquina. Diferentes formatos de suministro pueden requerir preparaciones distintas, incluso cuando la pieza final (en ángulo) parezca idéntica. Cualquier tratamiento adicional o restricción química deberá considerarse como un requisito explícito. En este ejemplo, la designación del aluminio no implica por sí misma aislamiento eléctrico, comportamiento térmico ni certificación médica. Dichas propiedades requieren sus propias definiciones, específicas para cada aplicación, así como la documentación de respaldo correspondiente.
Preparar superficies de referencia estables
El mecanizado inicial establecerá superficies de referencia fiables mientras la pieza en bruto conserva un soporte adecuado. Los puntos de contacto con los dispositivos de sujeción deberán estar limpios y quedar registrados en la hoja de preparación. Se evitará el error de forzar la escuadra vertical mediante la sujeción y, posteriormente, considerar que la posición resultante —bajo tensión— refleja su orientación real una vez liberada. Realizar una liberación y una nueva sujeción permitirá detectar posibles desplazamientos antes del acabado final. El acceso de la herramienta en la esquina interior se verificará en función del radio especificado y del contorno de acoplamiento. Cualquier vaciado o alivio necesario deberá acordarse antes de iniciar el corte. La simulación de la trayectoria de la herramienta servirá de apoyo a la planificación, pero no sustituirá la medición de la primera pieza real una vez liberada.
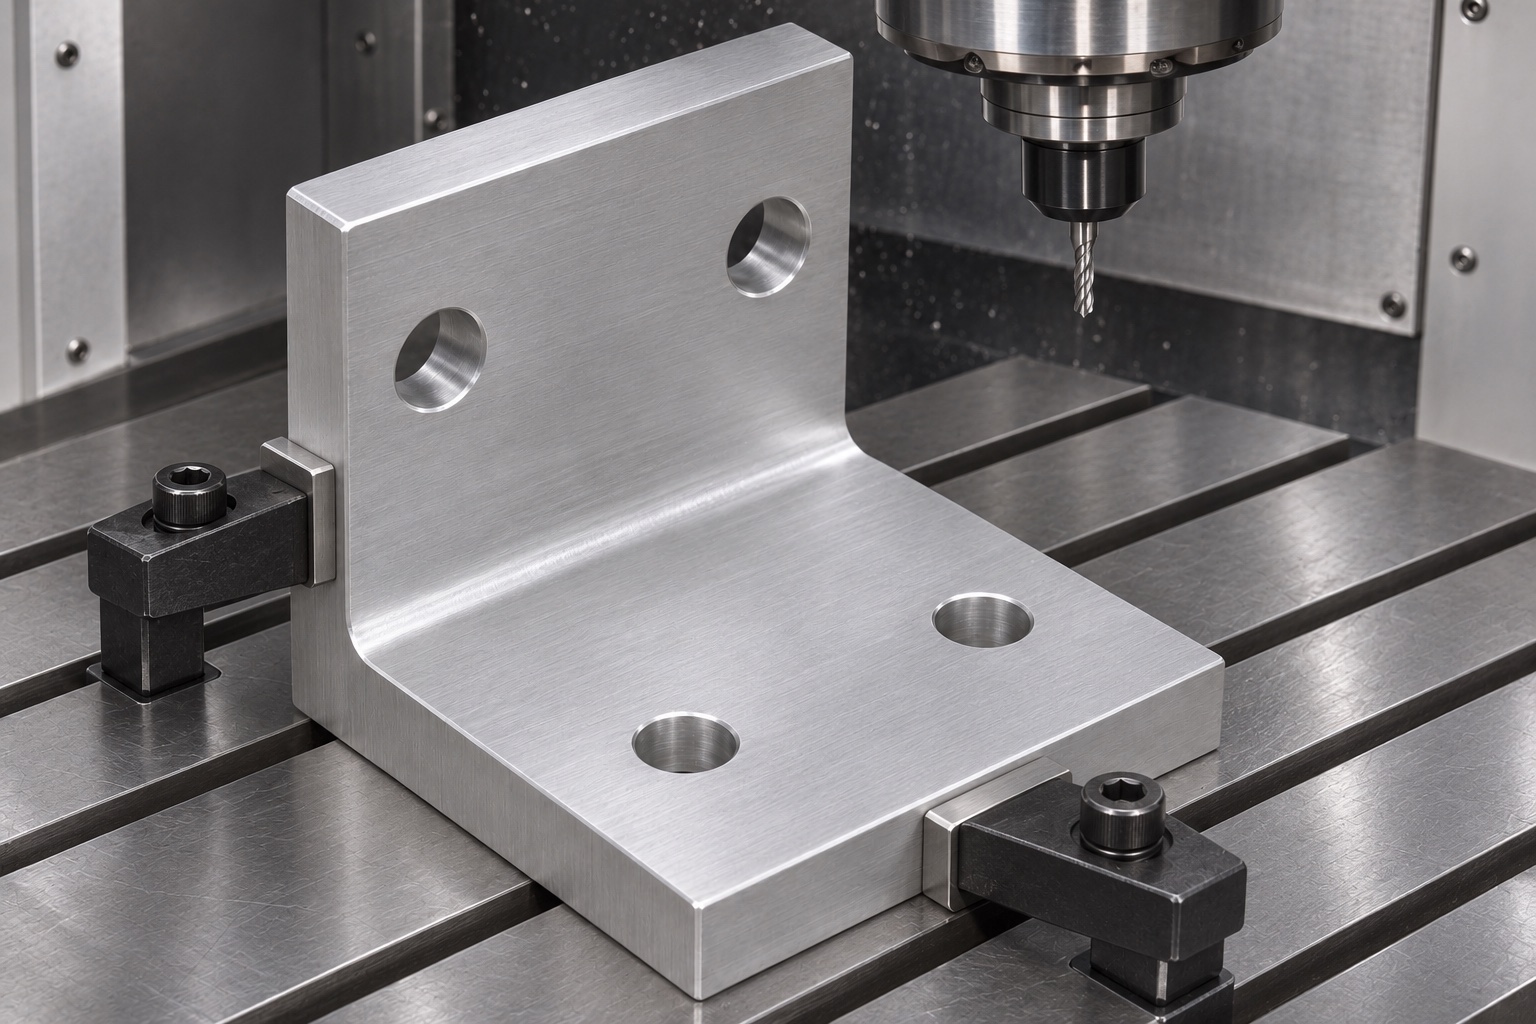
Desbaste de la base y del elemento vertical
La secuencia de desbaste dejaría márgenes de acabado controlados y mantendría apoyados ambos planos. Alcance, contacto de corte y evacuación se elegirían para la geometría y máquina reales. Se buscarían deformaciones, daños y conflictos en la esquina antes del acabado. No se prescriben parámetros universales ni estabilidad medida ficticia. Si el material cambia al soltarlo, se revisarían preparación y sujeción. La decisión seguiría el plano y las condiciones de aceptación acordadas.
Acabado de las superficies de contacto relacionadas
El fresado final abordará la base de apoyo, la orientación del elemento vertical y las referencias de soporte como un sistema interrelacionado. El método garantizará que las zonas superficiales y la geometría de las esquinas se mantengan según lo especificado una vez liberada la pieza. Un acabado brillante no sustituye a una verificación de perpendicularidad o planitud. Se evitará el retoque manual incontrolado en la base, ya que podría alterar el contacto inicial con el contorno de referencia. Si la herramienta seleccionada no permite obtener la geometría aprobada, el departamento de ingeniería deberá elegir un proceso alternativo o autorizar una modificación en el diseño. Este caso representativo no incluye valores de precisión hipotéticos ni resultados de capacidad del proceso; la aceptación real requiere pruebas de inspección documentadas.
Taladrado de dos configuraciones de montaje distintas
La base contará con dos orificios verticales simples, y el elemento vertical, con dos orificios horizontales simples. Cada configuración se posicionará tomando como referencia el sistema de cotas aprobado, garantizando un acceso adecuado para la preparación. El proceso no incluirá la adición de roscas, avellanados o ajustes de posicionamiento sin la aprobación previa del plano. Se inspeccionarán las salidas de las perforaciones en busca de rebabas en ambos planos, especialmente en aquellos puntos donde una rebaba pudiera interferir con el asentamiento de una superficie de apoyo. El hecho de que un tornillo pase a través de un orificio no garantiza que la configuración completa de los orificios sea correcta. El informe de la primera pieza (first-piece report) deberá especificar qué características corresponden a la base y cuáles al elemento vertical, manteniendo su relación con la geometría funcional del componente.
Definir los límites para el acabado y la limpieza
El tratamiento de los bordes consistirá en la eliminación de material suelto en los cantos (zonas de manipulación), en la raíz interna y en las salidas de los orificios, sin alterar las áreas de contacto especificadas. El radio de las esquinas se mantendrá como una interfaz controlada, no como un simple redondeo estético. Si el pedido incluye un recubrimiento, el proceso deberá especificar los requisitos de enmascaramiento y las mediciones necesarias para verificar el estado final. La limpieza eliminará los residuos del mecanizado utilizando materiales compatibles con la aleación y el acabado. Se trata de una preparación protectora para alcanzar un estado acordado, no de un reprocesamiento médico validado. Cualquier requisito adicional de limpieza cuantificable o de aplicación específica requerirá su propio método y su correspondiente evidencia. No se añadirán tratamientos no especificados tras la aceptación de la pieza con el único fin de mejorar su apariencia.
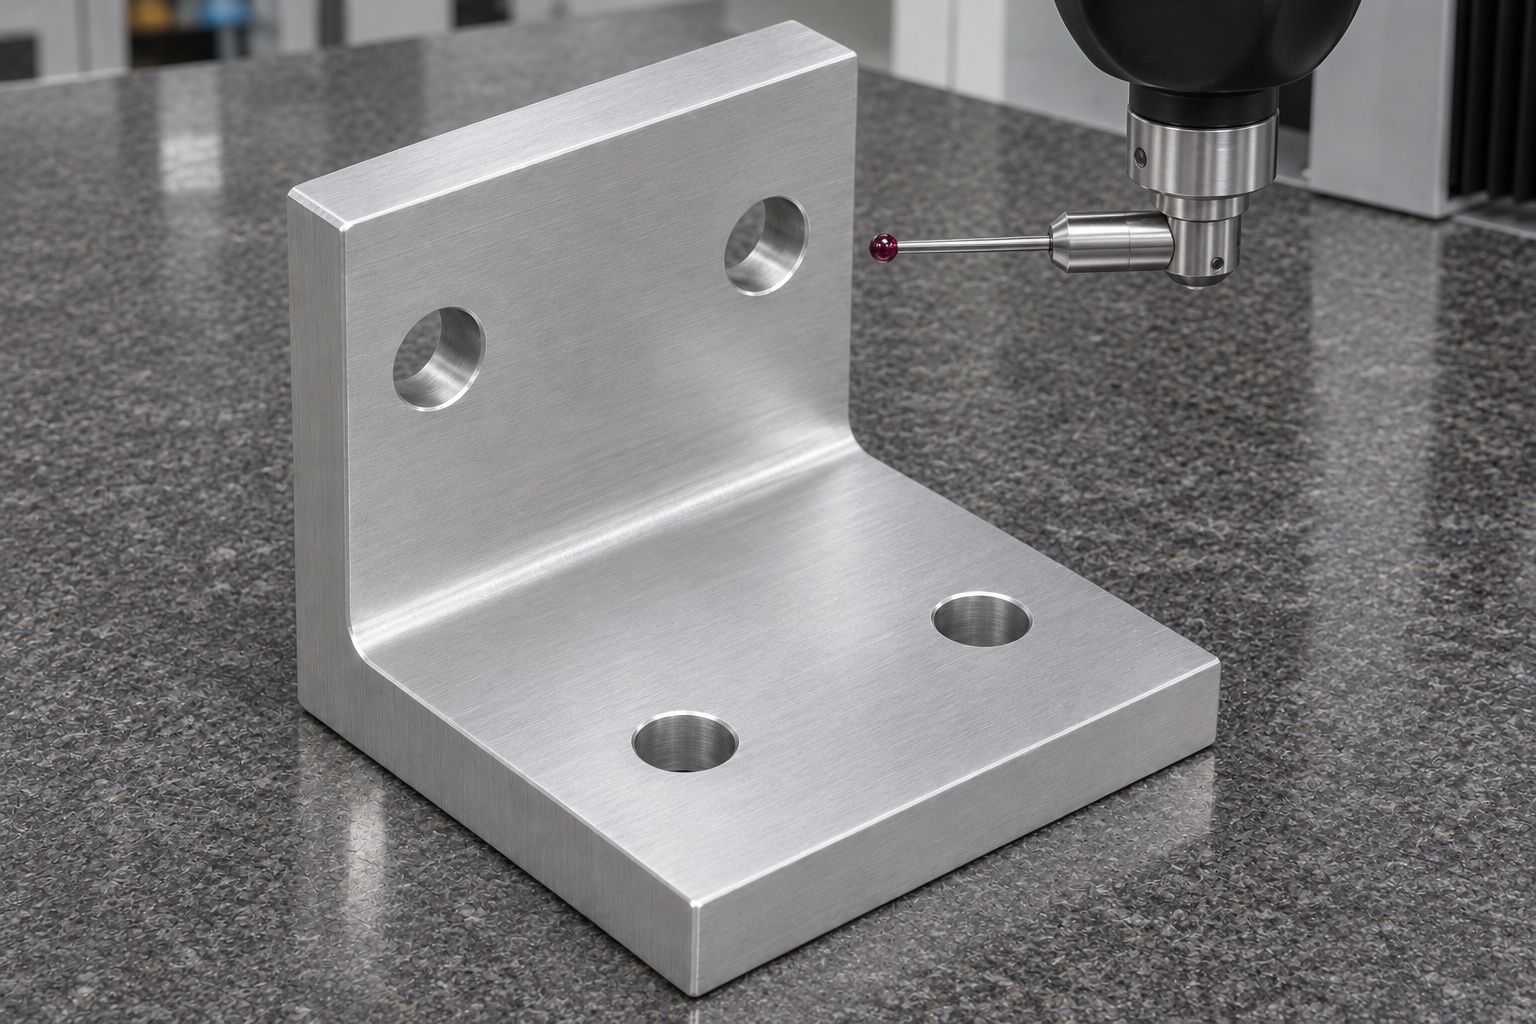
Elaborar un informe de la primera pieza (informe de primera pieza) basado en las características del componente
El informe propuesto documentará la revisión del plano, el registro del material, las condiciones de soporte y la configuración de los puntos de referencia (datum). La base, la orientación del elemento vertical y ambos patrones de orificios se verificarán utilizando instrumentos adecuados y trayectorias de medición accesibles. Los redondeos (filetes) y los chaflanes en los bordes no deben definir, de manera involuntaria, planos de referencia. Los resultados se obtendrán a partir de los componentes reales, y no únicamente mediante coordenadas programadas o una simple comprobación visual con escuadra. Este ejemplo no incluye lecturas numéricas inventadas ni tasas de aceptación predefinidas. Cualquier desviación real requerirá una disposición documentada y, cuando proceda, una nueva inspección. El informe debe ser lo suficientemente claro para que el comprador comprenda qué geometría se midió y bajo qué condiciones.
Observación de una instalación con un modelo de prueba (sin carga)
Se puede montar un modelo inerte sobre una base de referencia específica, utilizando los elementos de fijación indicados. Durante esta prueba, se registrarán las revisiones, la secuencia de contacto y cualquier interferencia en la base o en el patrón de montaje. El conjunto permanecerá inactivo y no se utilizará un calentador en funcionamiento para validar la conformidad del componente. Si la fijación altera el asentamiento de la pieza, el análisis deberá incluir la geometría de la base y el comportamiento de los tornillos. Un ajuste correcto no implica, por sí mismo, la validación de la regulación de temperatura, la seguridad de la instalación, la idoneidad clínica o la capacidad de carga del equipo; estos aspectos forman parte de un proceso de cualificación independiente. Un soporte que cumpla con las especificaciones no debe modificarse simplemente para adaptarlo a un modelo de prueba no controlado o a un dispositivo de montaje fabricado según una revisión distinta.
Control de desviaciones y decisiones sobre pedidos recurrentes
Si se confirma un balanceo (inestabilidad) de la pieza, se deberá revisar la base, la presencia de rebabas y el soporte del dispositivo de montaje. Ante un conflicto en el montaje, se debe verificar el patrón correspondiente antes de proceder a retirar material. Cualquier reelaboración requerirá autorización e inspección de las características afectadas. En el caso de pedidos recurrentes, se deberá reconfirmar la aleación, el plano, las superficies de contacto, el acabado y los criterios de aceptación antes de reutilizar los ajustes (offsets) de las herramientas anteriores. Cualquier modificación en el herramental o en los dispositivos de montaje deberá evaluarse en función de su posible impacto en los planos de referencia. El presupuesto debe desglosar los costes de mecanizado del soporte, la elaboración del informe de la primera pieza (FAI) y el desarrollo de cualquier dispositivo de prueba específico. La liberación de los componentes mecánicos es un proceso independiente de la aprobación de la instalación operativa de un calentador de gel.
Envío sin deformar el ángulo
El embalaje apoyaría el soporte sin doblar base ni montante por correas, apilado o piezas sueltas. Protegería caras de contacto de arañazos y residuos, con tornillos separados. Los materiales seguirían la manipulación acordada sin afirmar esterilidad. Revisión, material e inspección permanecerían asociados. Una comprobación final cubriría esquina y salidas de taladros. Esta ruta es un plan representativo, no un envío real ni rendimiento térmico, eléctrico o clínico validado.
FAQ
¿Se trata de un accesorio real para un calentador de gel que ha sido entregado?
No. Es una propuesta de mecanizado representativa para un soporte auxiliar no funcional. No se contempla su entrega, certificación, resultados de rendimiento térmico ni aprobación para su montaje.
¿Qué características presenta la pieza en ángulo?
El ejemplo consta de una base rectangular y una sección vertical, cada una con dos orificios pasantes simples. No incluye roscas, ranuras ni componentes eléctricos.
¿Por qué distinguir entre los patrones de orificios de la base y de la sección vertical?
Porque tienen orientaciones y funciones de interfaz diferentes. Definirlos e inspeccionarlos por separado evita que una representación plana y ambigua oculte un error de alineación.
¿Puede una comprobación visual de la escuadra sustituir al informe?
No de forma automática. El plano técnico establece los requisitos geométricos y los métodos adecuados. Se deben registrar los resultados reales utilizando las referencias aprobadas y las condiciones de soporte especificadas.
¿Qué sucede si se añade un recubrimiento posteriormente?
Evalúe su efecto en los alojamientos y orificios, defina el enmascaramiento cuando sea necesario e inspeccione el estado final aprobado. No asuma que cualquier cambio en el recubrimiento es meramente estético.
¿Una instalación de prueba exitosa con un modelo (dummy) valida el dispositivo de calentamiento?
No. Solo confirma un ajuste mecánico básico. El control de temperatura, la seguridad eléctrica, la carga y la aprobación para su uso en un entorno clínico requieren una evaluación y documentación independientes por parte de los responsables.
tanghangyun@oemach.com