
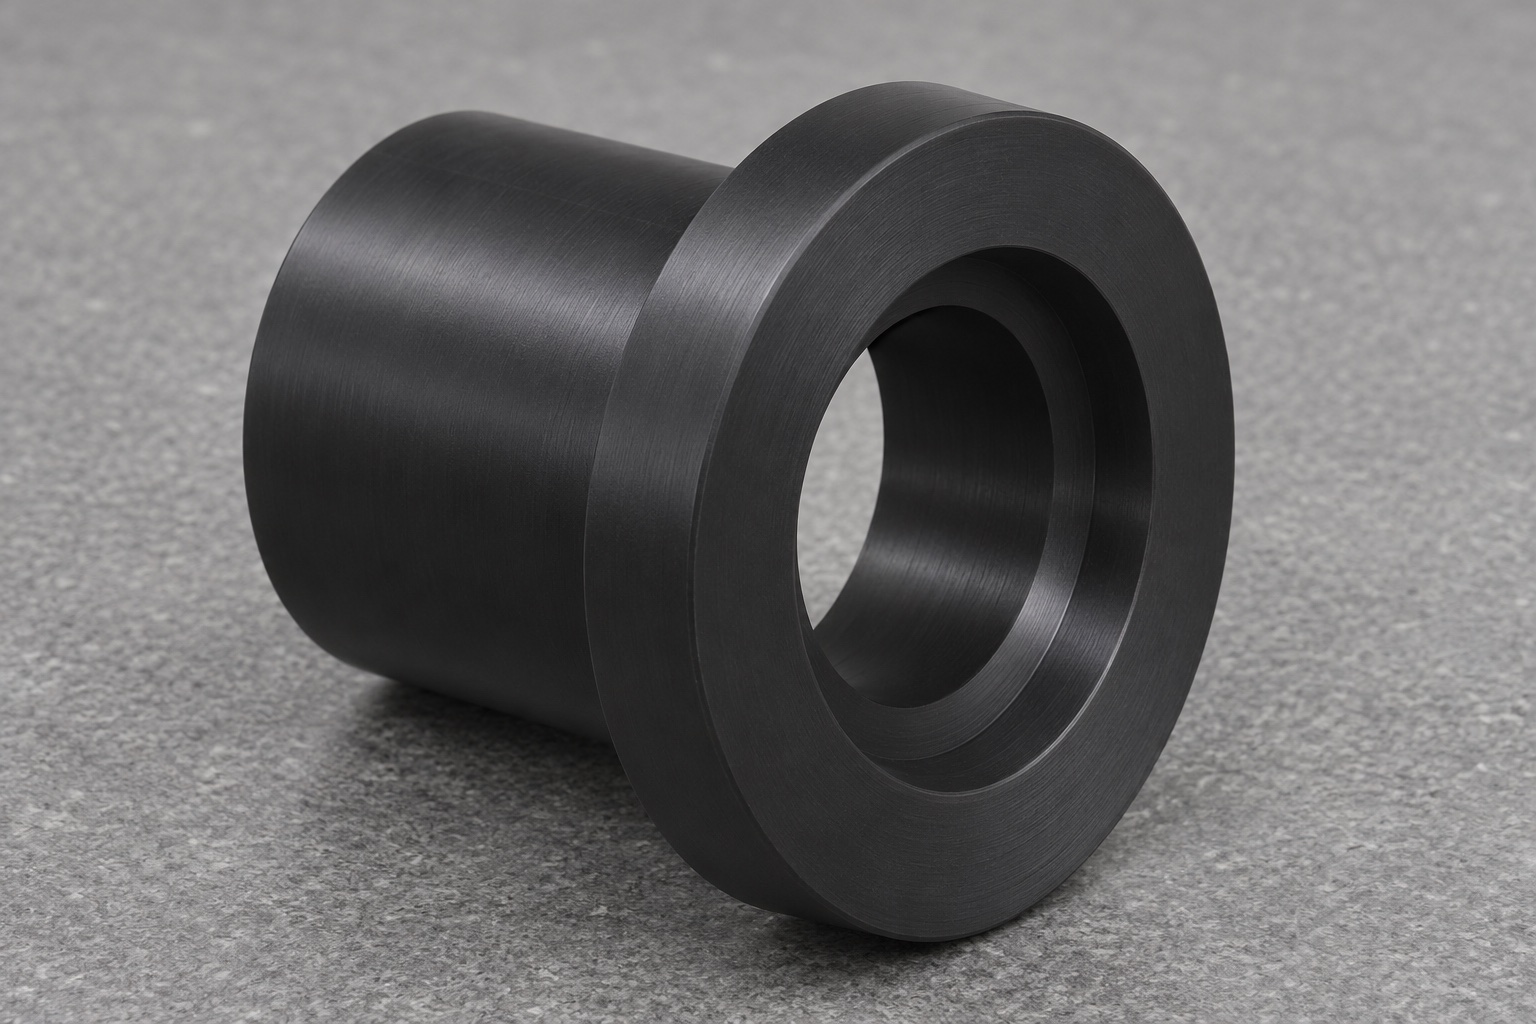
Alcance del caso representativo
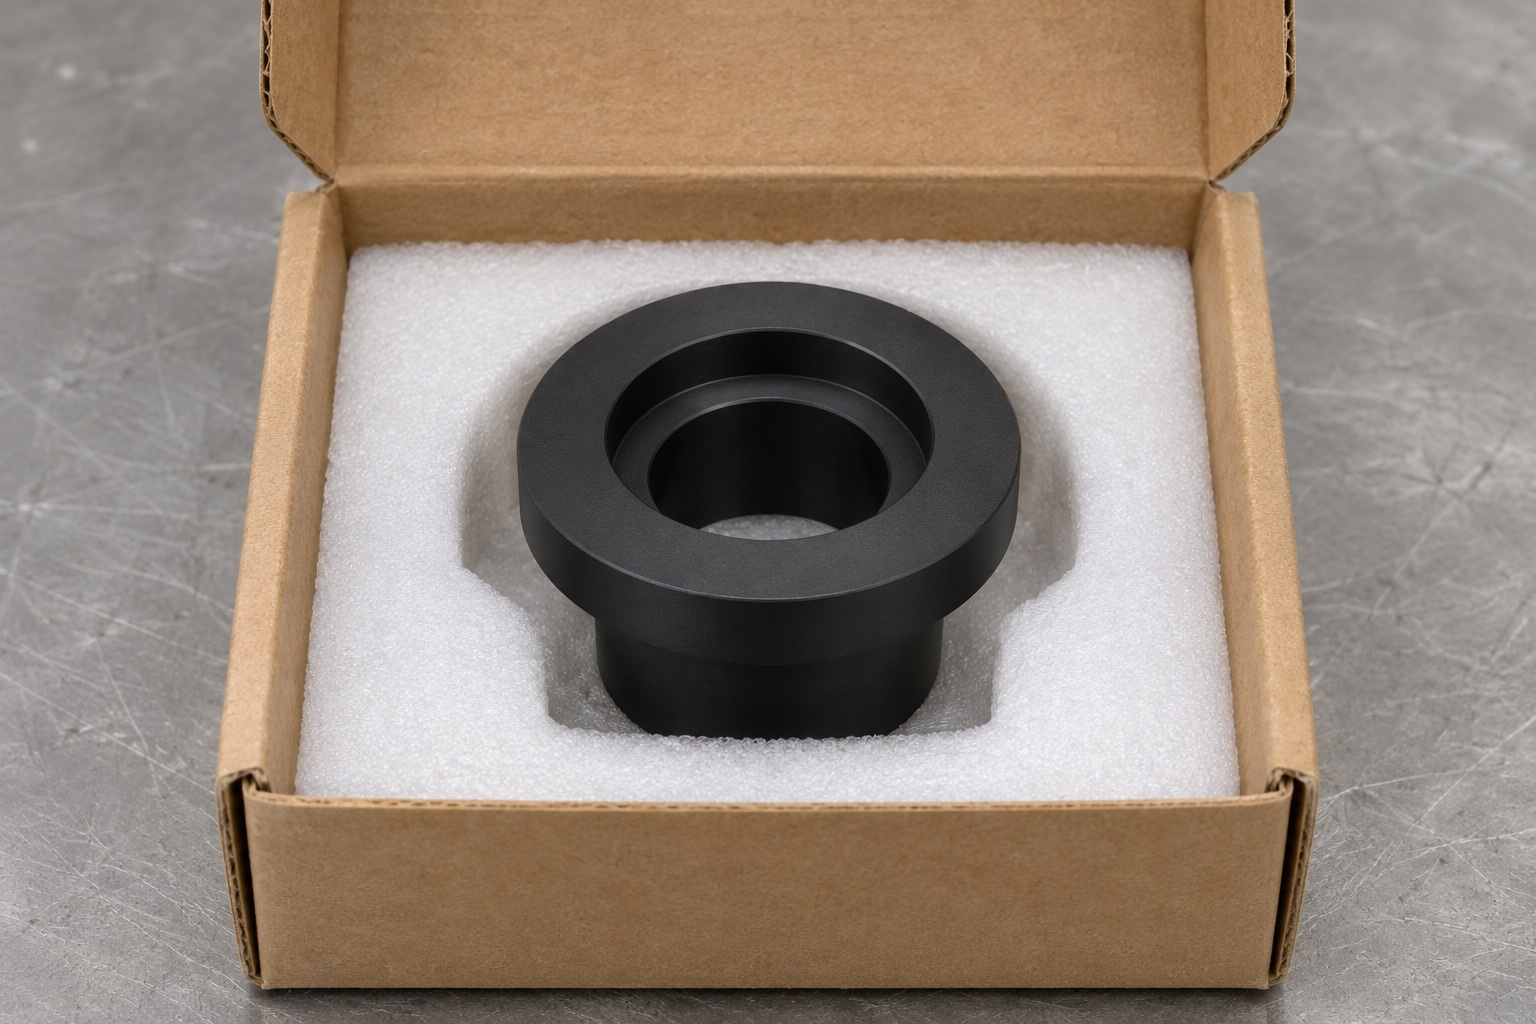
Este caso representativo describe un manguito de PEEK negro para un banco de ingeniería de lámparas de polimerización dental. La brida asienta en el portador, el diámetro exterior centra el manguito y el orificio pasante escalonado deja espacio para una punta de prueba. La ruta propuesta abarca torneado CNC, inspección dimensional y ajuste mecánico con la fuente apagada. No documenta una entrega real ni resultados ópticos o clínicos. El manguito no es un filtro protector, y no se atribuye ninguna atenuación luminosa.
Datos de la interfaz
Obtener el plano controlado, las dimensiones del soporte, las especificaciones dimensionales del adaptador y las notas pertinentes sobre mecanizado e inspección. Definir la cara de contacto de la brida, la longitud útil del elemento guía y las secciones (mayor y menor) del orificio. Indicar en el plano los chaflanes o redondeos de aristas permitidos, así como la ubicación del escalón interno. Identificar el tamaño máximo de la punta ficticia y cualquier superficie que requiera protección. Si el cliente solicita un acabado específico por razones ópticas, registrar dicho requisito por separado e identificar a la persona responsable de su evaluación. Un modelo CAD por sí solo suele mostrar la forma, pero no especifica qué superficies determinan la aceptación ni cómo debe sujetarse el manguito durante la medición.
Preparación del polímero
Utilizar una barra de PEEK negro de la calidad especificada y documentada. Etiquetar el lote y mantener el material sobrante debidamente identificado para futuros pedidos. Seleccionar un diámetro inicial que permita una sujeción segura, evitando el exceso de material que obligaría a realizar más pasadas de desbaste. Prestar atención a la pared delgada en la zona de la abertura y elegir un sistema de sujeción que no ejerza presión directa sobre ella. Si el plano exige un acondicionamiento o un tratamiento previo del material, verificar este requisito antes del corte; no asumir que se aplica a todas las presentaciones del polímero. Realizar un seguimiento independiente del material en bruto y de las piezas terminadas. Las piezas cuyo historial previo sea desconocido no permiten realizar una comparación fiable entre distintos procesos de mecanizado.
Torneado de caras y diámetro exterior de centrado
Refrentar el extremo accesible y mecanizar el diámetro exterior de posicionamiento mientras la pieza cuenta con el soporte adecuado. Dejar suficiente sobrematerial para el mandrinado de desbaste, asegurándose de que la pared final no pierda estabilidad. Siempre que la geometría lo permita, realice el acabado del centrador exterior y de los diámetros funcionales en una misma sujeción. Utilice herramientas cortas que permitan acceder al escalón, evite que las virutas se arrastren sobre la brida e inspeccione la zona de sujeción antes de proceder con el mecanizado del centrador. Verifique que la superficie de posicionamiento comience y termine exactamente donde el dispositivo de sujeción hace contacto con ella. Si es necesario invertir la pieza para mecanizar la segunda cara, utilice un sistema de sujeción que proteja el centrador ya acabado.
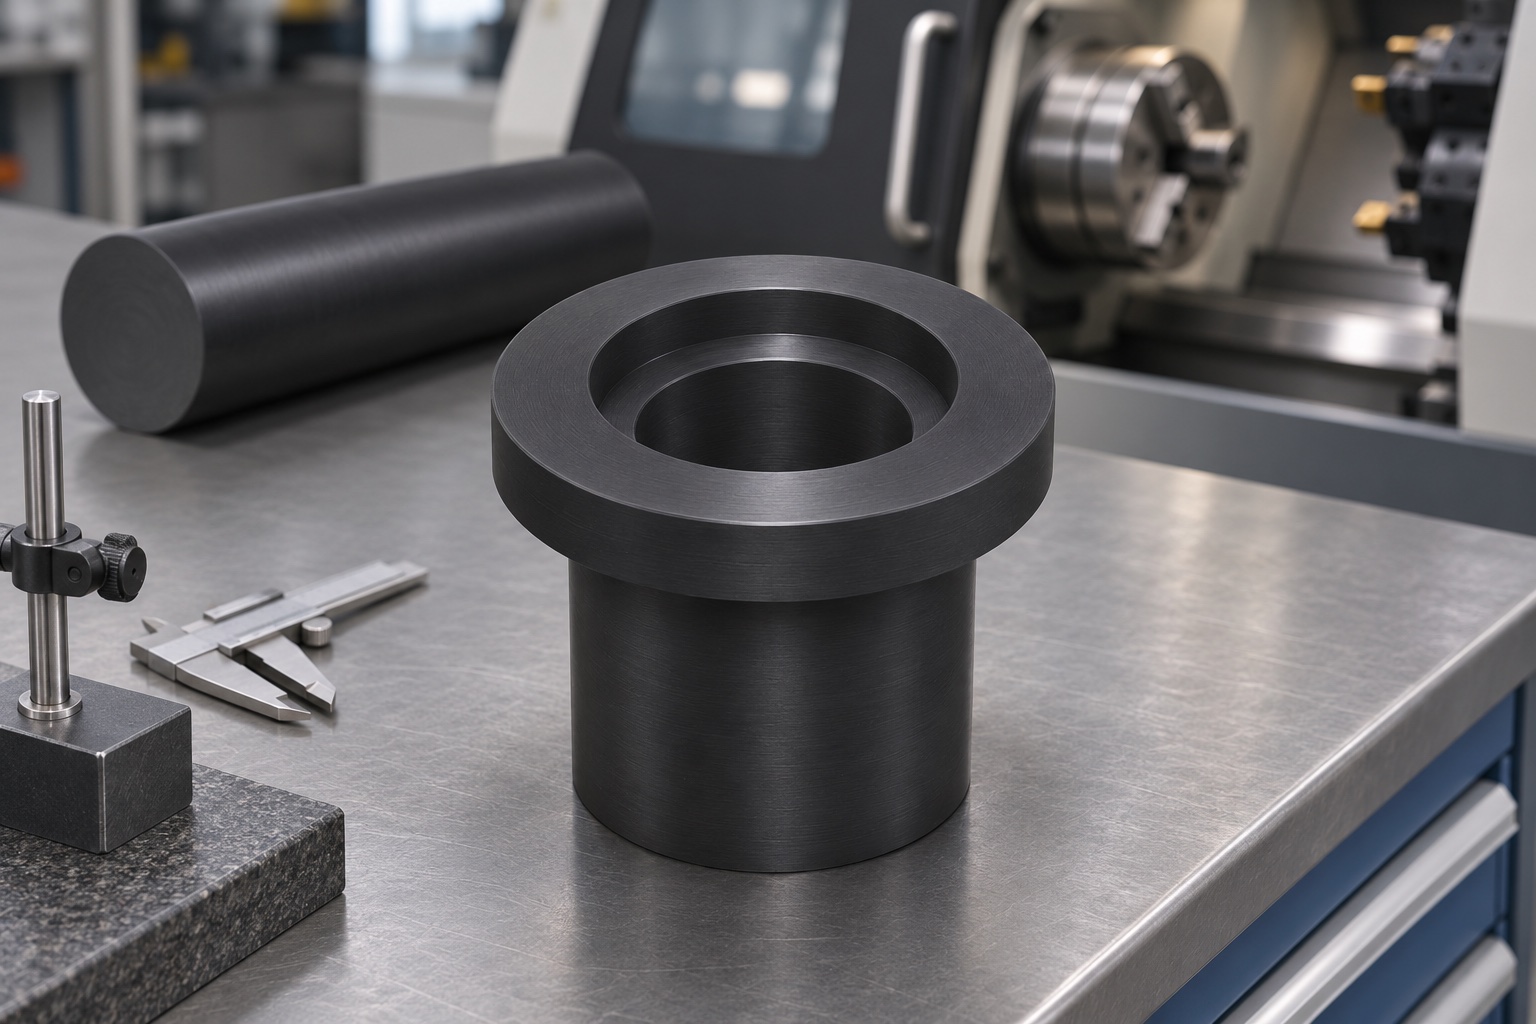
Desbaste y acabado del orificio escalonado
Efectúe el desbaste desde el extremo abierto, dejando sobrematerial para el contorno final y la posición del escalón. Realice el acabado de la sección pasante más pequeña y del alojamiento mayor (avellanado) manteniendo el mismo eje, siempre que el alcance y la estabilidad de la herramienta lo permitan. Elimine los restos de viruta antes de realizar la pasada de acabado. Evite detener el avance en puntos donde el rozamiento pueda generar una marca irregular en el escalón. Defina la profundidad del escalón tomando como referencia la cara especificada y asegúrese de que exista espacio suficiente para la herramienta en la zona de transición. En una pieza de prueba, verifique la forma geométrica tras liberar la sujeción para comprobar si persiste alguna deformación en las paredes delgadas. Si fuera necesaria una corrección, revise la sujeción y la carga de la herramienta antes de intentar ajustar el diámetro mediante un desplazamiento (offset).
Desbarbado de ambos extremos
Elimine las fibras sueltas o los bordes doblados en la entrada, en la salida del orificio pequeño y en la interfaz entre los escalones. Mantenga intactas la apertura útil y la superficie de asiento de la brida. Inspeccione, utilizando una iluminación y un aumento adecuados, para detectar si algún borde se ha doblado hacia adentro. No agrande la abertura manualmente para facilitar la inserción de un pasador de prueba. Si existe un requisito estético, diferéncielo de la rugosidad, la tolerancia geométrica y el rendimiento óptico. Limpie la pieza siguiendo el método aprobado y proteja la brida para evitar daños por contacto con bandejas abrasivas. Registre las condiciones de manipulación junto con las piezas. En este ejemplo, no se asume ninguna resistencia química específica ni un método de esterilización determinado.
Estabilización antes de medir
Coloque la primera pieza sobre un soporte limpio y espere hasta alcanzar las condiciones de medición acordadas. Verifique el orificio y el elemento guía en las direcciones y profundidades requeridas. Compare las lecturas tras varias colocaciones, evitando ejercer una presión excesiva con el palpador. Si el diámetro varía al rotar la pieza, analice por separado la ovalidad y la influencia del dispositivo de sujeción. Si se produce un cambio dimensional a medida que la pieza se enfría, registre la tendencia en lugar de realizar compensaciones a ciegas. Cualquier modificación en el mecanizado debe probarse en otra muestra bajo condiciones comparables. Mantenga los datos de inspección vinculados a los identificadores (ID) reales de las piezas; un valor nominal estimado no constituye una medición ni una prueba de la capacidad de fabricación.
Posición y profundidad del escalón
Utilice el asiento de la brida y el elemento guía para establecer el sistema de referencia definido en el plano. Mida los centros de ambos orificios mediante un método que alcance más allá de las entradas. Compruebe la posición axial del escalón interno utilizando un instrumento calibrado adecuado. No utilice un palpador de gran tamaño si este abarca el radio del escalón o entra en contacto con una superficie distinta a la prevista. Registre las dimensiones, los ejes, la profundidad y las condiciones de referencia pertinentes. Si el requisito se refiere a una apertura libre durante el montaje, defina un calibre complementario o un método de inspección específico, en lugar de considerar un simple tapón de prueba como evidencia suficiente. Proteja el orificio contra la contaminación o la abrasión durante los cambios de configuración.
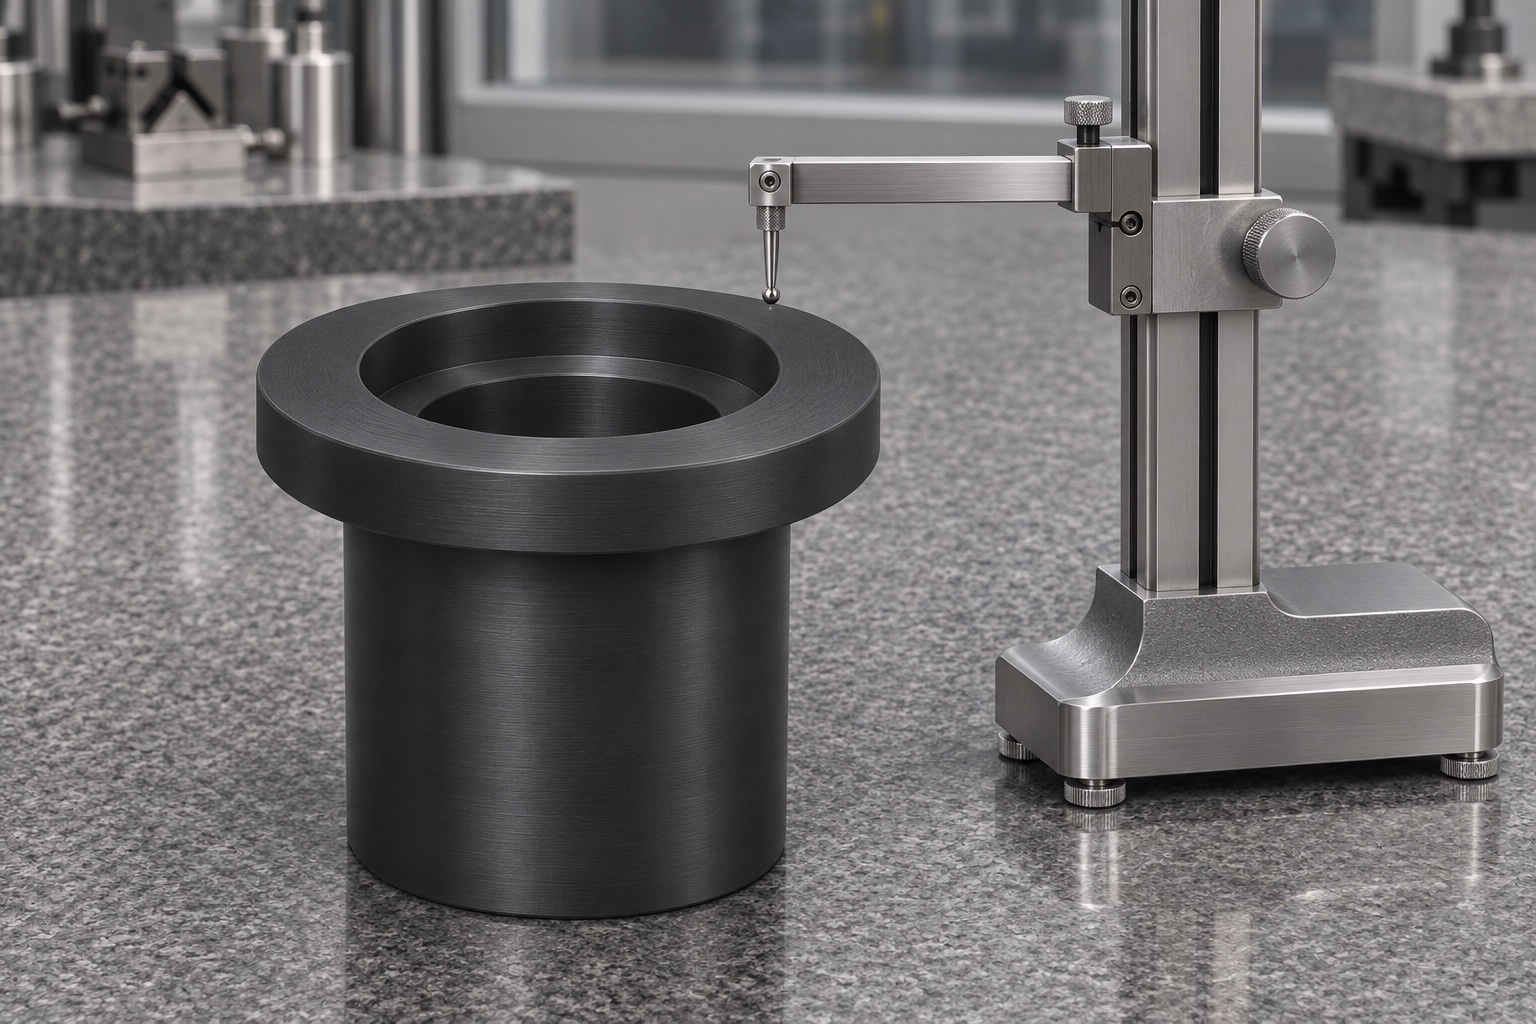
Comprobación sin activar la fuente
Monte el manguito en un soporte de banco (sin funcionamiento activo) aplicando la sujeción acordada. Verifique que exista un contacto completo en la brida y que la profundidad sea la correcta; a continuación, inserte manualmente —sin aplicar fuerza— la punta de prueba (dummy tip) permitida. Verifique la abertura, la holgura respecto al escalón y la facilidad de extracción. Si el elemento de prueba solo hace contacto tras el apriete, revise la fuerza de montaje y el asiento de referencia antes de volver a mecanizar el manguito. Registre las revisiones del soporte, del elemento de prueba y del conjunto. Esta verificación se limita únicamente a la ubicación mecánica y a la extracción; no mide la irradiancia, la luz parásita ni la protección óptica. Cualquier prueba que requiera alimentación eléctrica forma parte de un procedimiento independiente, validado por el propietario del equipo.
Diagnóstico de desviaciones
Si ambos diámetros cumplen las especificaciones pero el recorrido está obstruido, inspeccione la posición relativa de los ejes y los bordes de los escalones. Si la brida no asienta correctamente sobre el soporte, revise la geometría de las esquinas y la presencia de rebabas en ambas piezas. Si la geometría es correcta antes de una operación de acabado posterior, pero no después, verifique el estado de la pieza y el proceso establecido antes de modificar los desfases (offsets) en el control numérico (CNC). Documente los síntomas, la causa confirmada y la acción correctiva. Considere un proceso de dos montajes solo si es posible demostrar la transferencia de la referencia mediante la inspección pertinente. Repita la medición crítica tras el cambio y obtenga la aprobación correspondiente antes de modificar el plano o el acabado aceptado.
Entregables y controles para reordenar
Especifique la identificación del material, la revisión y el informe de la primera pieza (first-article report) junto con la cotización. Si la compra incluye una prueba de montaje, defina el dispositivo de sujeción, el elemento de simulación y las evidencias requeridas. Aclare si el precio propuesto incluye el desarrollo de la preparación (setup), los acabados y la protección. Conserve el estado del material y las condiciones de medición para que los pedidos posteriores puedan compararse bajo los mismos criterios. Exija una nueva verificación inicial tras cualquier cambio aprobado en el sistema de sujeción, el material o las herramientas críticas, según corresponda. Establezca el procedimiento para escalar cualquier discrepancia antes de procesar lotes adicionales. Este caso propone controles; no describe resultados para el cliente, tasas de producción ni estadísticas de aceptación.
Protección del manguito durante el transporte
Utilice un compartimento limpio que proporcione soporte distribuido bajo el cuerpo, dejando espacio libre alrededor de la brida y el orificio. No inserte a presión ningún protector de transporte en la abertura, a menos que esté aprobado para dicha geometría. Evite el uso de bandas estrechas que puedan ejercer carga sobre las paredes y mantenga los elementos de fijación sueltos separados. Asegúrese de que la etiqueta del embalaje coincida con el lote de material y la revisión del plano. Mantenga el informe accesible, pero sin colocarlo directamente sobre las superficies de trabajo. El embalaje ofrece protección física, no constituye una barrera estéril. Al recibir el componente, inspeccione la abertura y la brida en busca de marcas; si sospecha que existen daños o deformaciones, realice mediciones bajo las condiciones acordadas.
FAQ
¿Se trata de un proyecto documentado para un cliente relacionado con sistemas de curado por luz?
No. Describe un proceso representativo para la fabricación de un manguito destinado a un dispositivo de desarrollo; no incluye envío, certificación ni resultados ópticos medidos.
¿Es posible inspeccionar los dos escalones del orificio utilizando un único calibrador tipo tapón (plug gauge)?
Un solo calibrador tipo tapón no permite medir cada diámetro, su centro o la profundidad del escalón. Utilice los métodos de inspección especificados para cada característica crítica.
¿Qué debe verificarse tras retirar la pieza de las mordazas blandas?
Verifique los diámetros aceptados, la forma y la relación entre las caras en el estado final (liberado). Compare los resultados únicamente después de que la pieza se haya estabilizado, según lo acordado.
¿Por qué se deben tratar por separado los bordes de la abertura en el plan de inspección?
La abertura de trabajo y los bordes utilizados para la manipulación cumplen funciones distintas. Una modificación no controlada en los bordes puede alterar el contacto o la apertura libre (clear aperture).
¿La prueba de ajuste determina la atenuación de la luz?
No. La fuente, el detector y las condiciones de medición deben evaluarse por separado. Un ajuste mecánico no constituye una prueba del rendimiento óptico ni de la seguridad.
¿Se puede sustituir por otro polímero negro?
Solo con autorización. Antes de realizar la sustitución, verifique la forma del material especificada, su comportamiento durante el mecanizado y cualquier otro requisito funcional definido por separado.
tanghangyun@oemach.com