
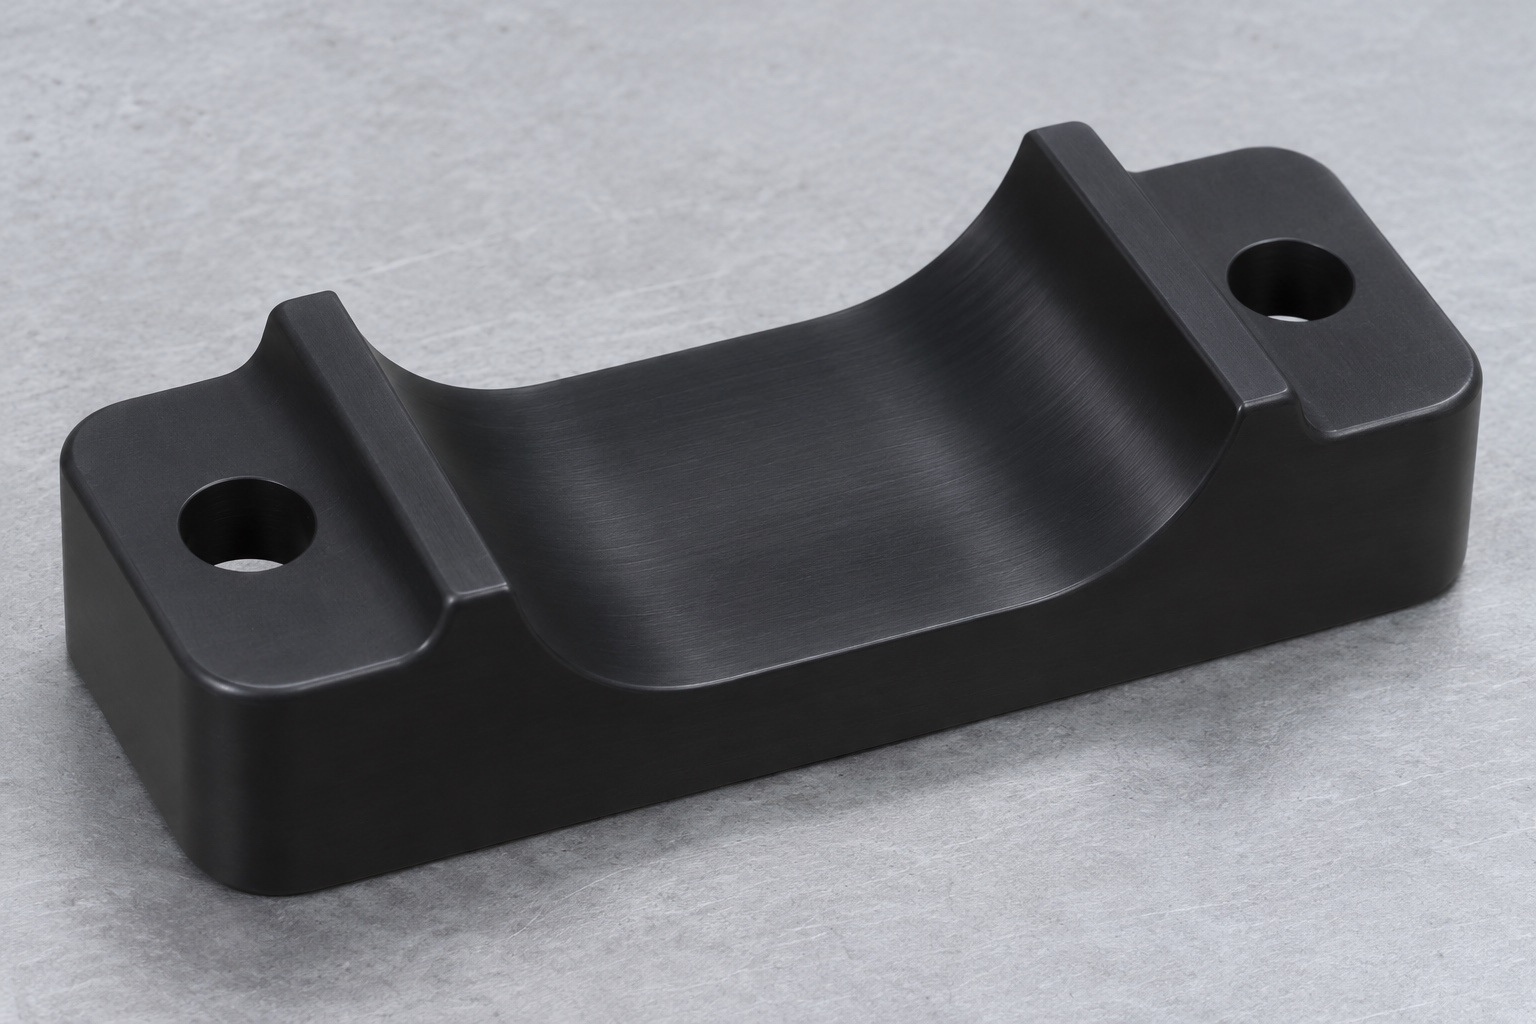
Alcance del caso representativo
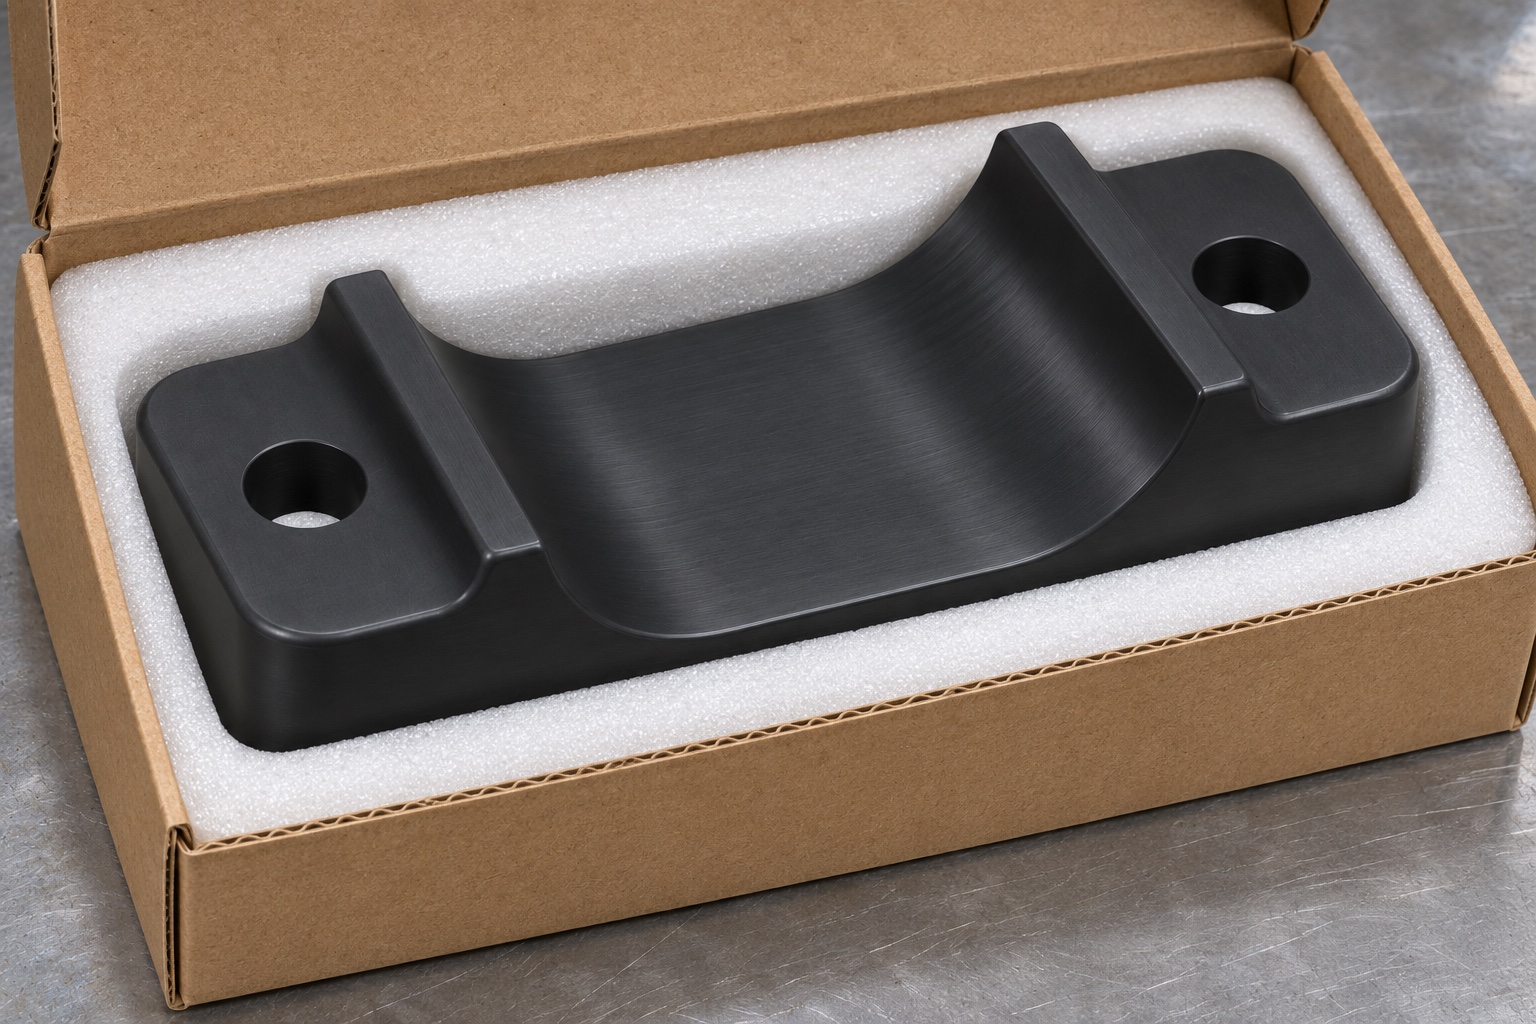
Este caso representativo describe una cuna de POM-C negro que apoya un tubo de prueba cerrado en un mezclador de un analizador hematológico. Tiene un canal cóncavo abierto y dos alas con orificios pasantes. La cuna se fija al portador; el retenedor es independiente. Se propone una ruta de fresado CNC de tres ejes, inspección dimensional y una prueba de ajuste opcional. No se presenta una entrega real, aprobación de equipo ni resultados clínicos o de mezcla. La fabricación se regiría por el plano aprobado.
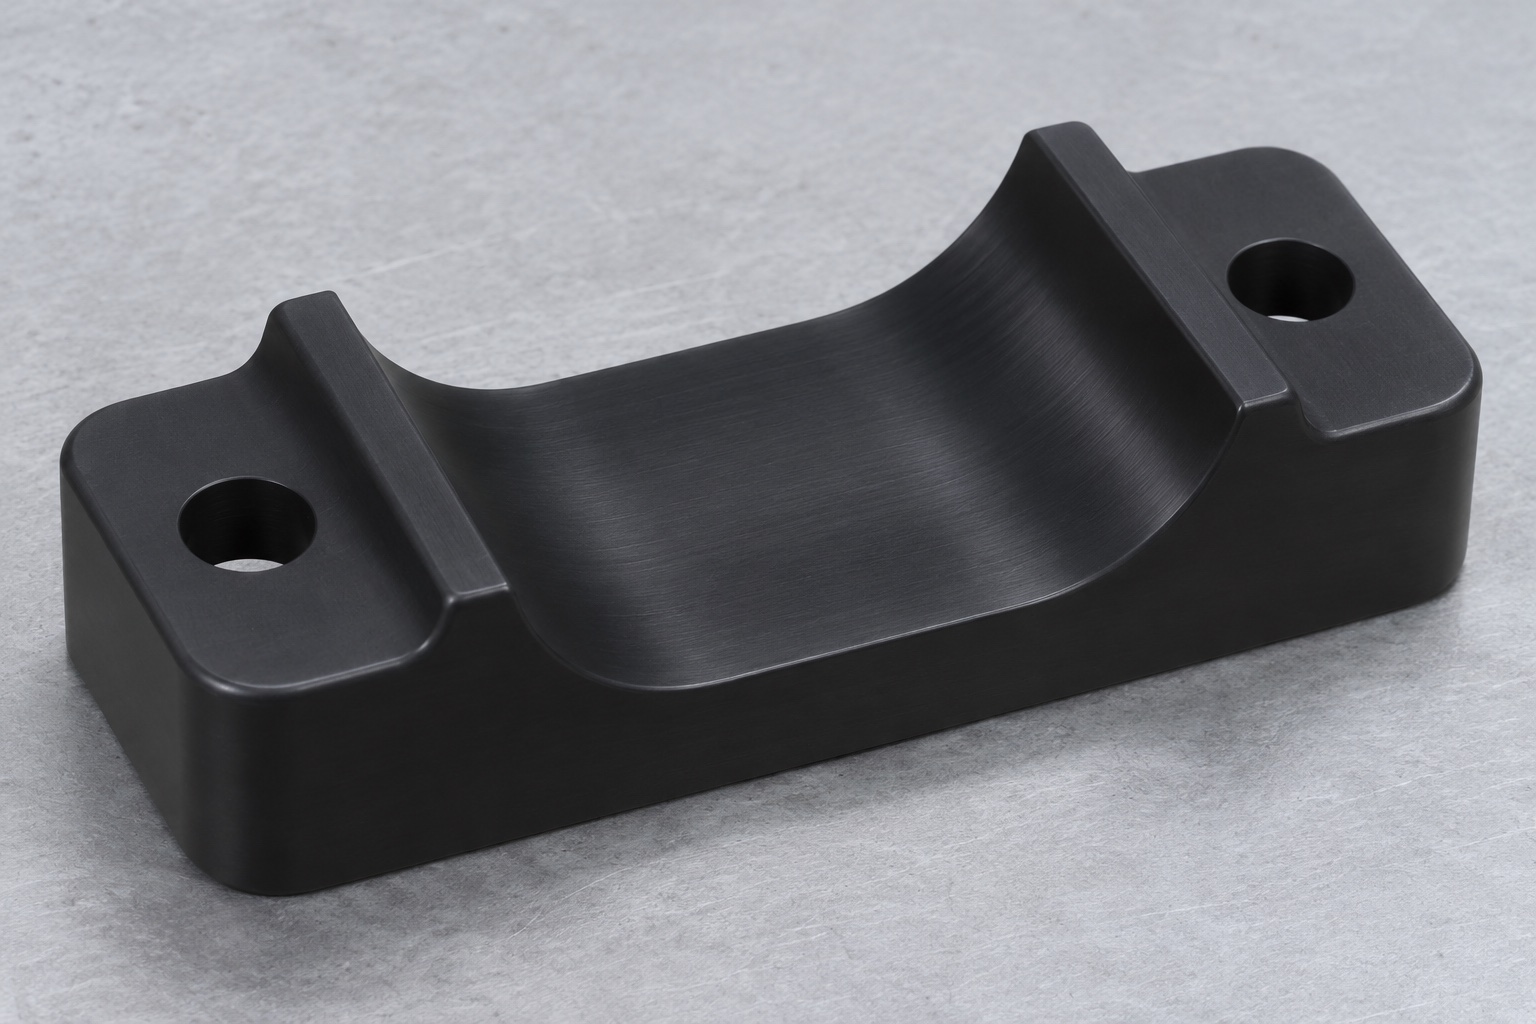
Interfaces de contacto y montaje
Solicite las dimensiones envolventes del tubo e indique las zonas donde el soporte puede entrar en contacto con el cuerpo del mismo. Identifique el área que debe permanecer libre, reservada para la tapa y cualquier etiqueta permitida. Marque la sección requerida del arco y la altura prevista desde la base inferior. Indique cómo se fijan las alas y cómo se posiciona la pieza en caso de que los orificios para los tornillos presenten holgura. Registre las interfaces con la base y el elemento de retención por separado del plano del soporte. Confirme si se suministra un patrón de medición (calibre maestro) y qué representa su diámetro. Un paquete de planos completo permite al taller distinguir entre una verificación precisa de la altura y una simple evaluación de ajuste, utilizando una única muestra representativa.
Material y trazabilidad
Seleccione POM-C de color negro en el formato de material aprobado. Registre el número de lote en la hoja de ruta y establezca una orientación del material que sea reproducible para las piezas piloto. Corte material adicional suficiente para garantizar una sujeción estable, sin que la pieza adquiera un espesor innecesario. Antes del mecanizado, inspeccione la pieza en bruto para detectar daños superficiales o curvaturas. Si el comprador especifica un proceso de acondicionamiento, registre su duración y las dimensiones finales requeridas. No sustituya el grado de material especificado por retales de origen desconocido solo porque ambos sean de color negro. Mantenga un registro del material utilizado y de la secuencia de desbaste; de este modo, ante cualquier incidencia posterior, será posible realizar un análisis sin tener que especular sobre las condiciones del material empleado.
Cara de apoyo antes del desbaste
Prepare la cara base y las referencias laterales adecuadas mientras la pieza en bruto conserva su rigidez. Utilice una base de apoyo amplia, con puntos de contacto limpios, y aplique una fuerza de sujeción que no deforme las alas de la pieza. Asegúrese de que las herramientas de corte y los elementos de sujeción no interfieran con el canal abierto. Realice el desbaste del perfil mientras la pieza aún cuenta con suficiente sección, dejando un sobreespesor uniforme para el acabado. Si la eliminación de material por un solo lado provoca desplazamientos, considere una estrategia de desbaste equilibrada en la pieza piloto. Retire las virutas para evitar que se acumulen bajo el dispositivo de sujeción o que vuelvan a ser cortadas en la zona de contacto. Tras liberar la pieza, verifique nuevamente la cara de apoyo antes de considerarla una referencia fiable para la inspección.
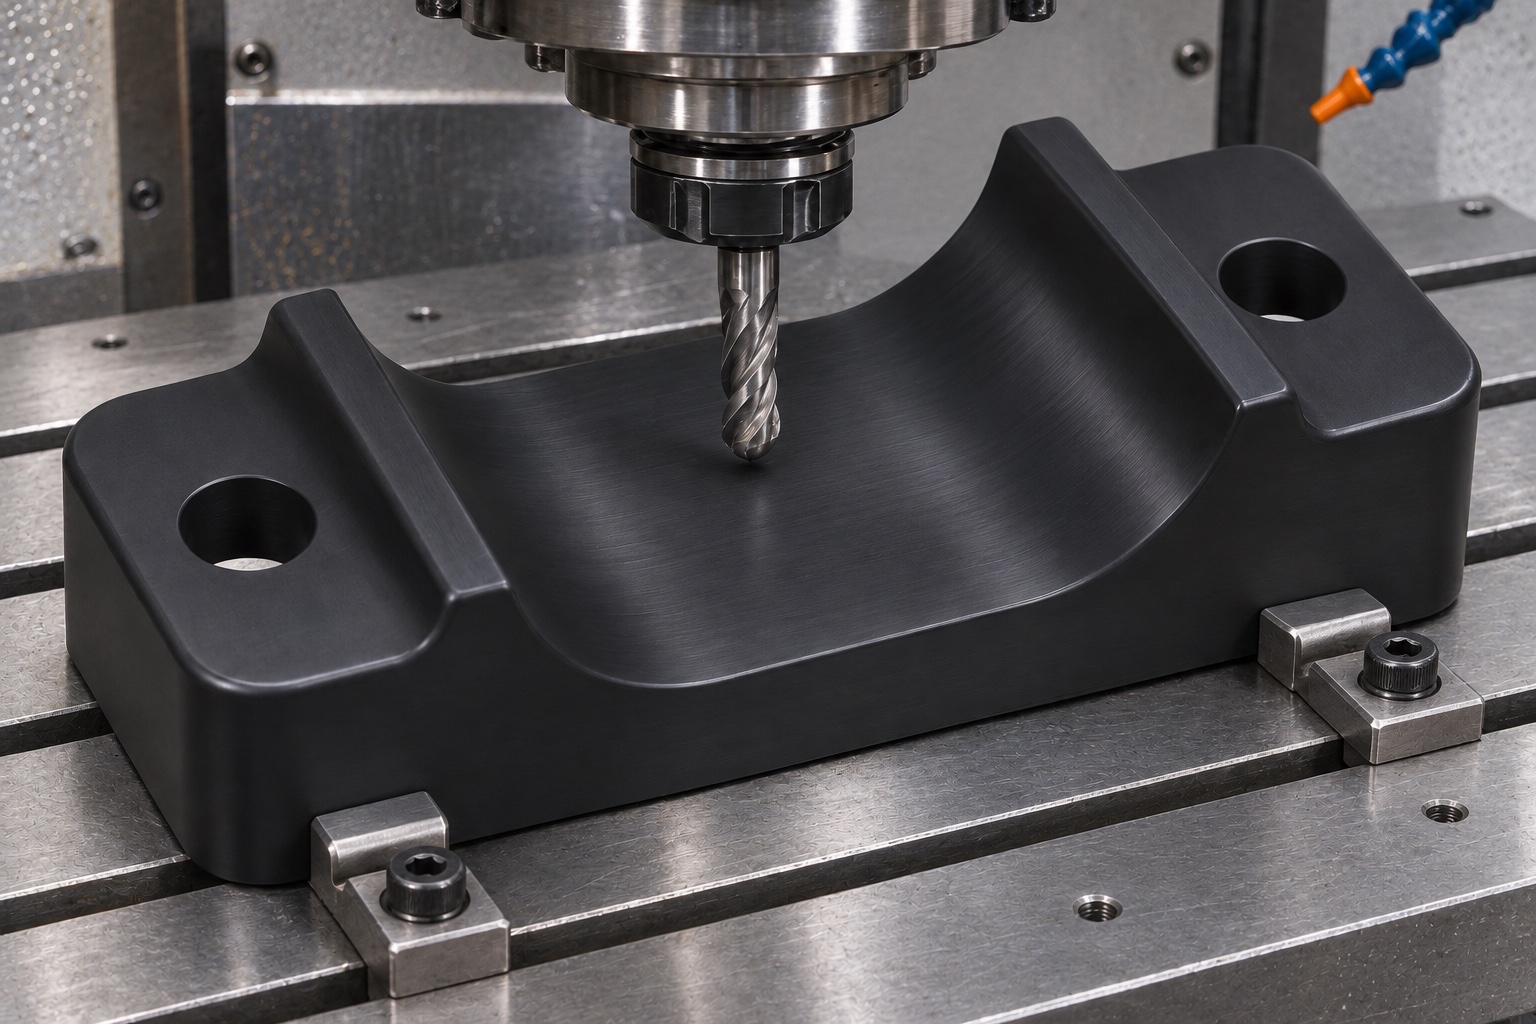
Orificios y arco de contacto
Posicione los dos orificios de montaje tomando como referencia las bases (datums) acordadas. Realice el desbaste del canal y genere el arco de contacto utilizando una herramienta y un paso lateral (step-over) adecuados para los requisitos de acabado. Siempre que sea posible, asegúrese de que los puntos de entrada y salida de la herramienta queden fuera de la zona de contacto funcional. No considere el radio programado como la medida final de la pieza terminada. Inspeccione una de las primeras piezas para detectar la posible presencia de una cresta central y verifique que no queden marcas de herramienta en los extremos abiertos. Si el arco final requiere una pasada adicional, mantenga las mismas referencias de posicionamiento. Complete el contorno exterior asegurándose de que la base esté apoyada, de modo que las alas no se flexionen cuando la herramienta se acerque a los orificios de montaje.
Desbarbado de las superficies de contacto
Elimine el material suelto en los bordes del canal y en las salidas de los orificios. Aplique el biselado o redondeado de bordes especificado, evitando un redondeado manual excesivo que pueda alterar la superficie de apoyo del tubo. Compruebe la cara inferior para detectar rebabas alrededor de los orificios de montaje; una rebaba bajo un ala podría inclinar toda la pieza, incluso si el arco se ha mecanizado correctamente. Utilice una iluminación adecuada y un sistema de aumento para inspeccionar la superficie negra. Limpie la pieza siguiendo el método acordado y mantenga las piezas aceptadas alejadas de materiales abrasivos o virutas. El proceso propuesto no contempla requisitos específicos de resistencia química, clase de limpieza o métodos de esterilización, a menos que se especifiquen y verifiquen por separado.
Condiciones de inspección de la pieza piloto
Coloque la pieza aprobada sobre el soporte de inspección definido y permita que alcance la temperatura o el estado de acondicionamiento requerido. Asegúrese de que la pieza repose de forma natural y que no oscile debido a la presencia de virutas o marcas de presión. En los casos en que el plano exija una inspección con la pieza sujeta, registre las posiciones de los soportes y las condiciones de sujeción. Durante la inspección táctil, no aplique una fuerza excesiva que pueda desplazar el canal o levantar un ala. Compare varias mediciones sobre una misma pieza inicial para determinar si el propio proceso de medición introduce variabilidad. No realice ajustes en el mecanizado basándose en una única lectura inestable. Registre las condiciones de medición junto con el informe de la primera pieza (first-article record).
Perfil y dimensiones de montaje
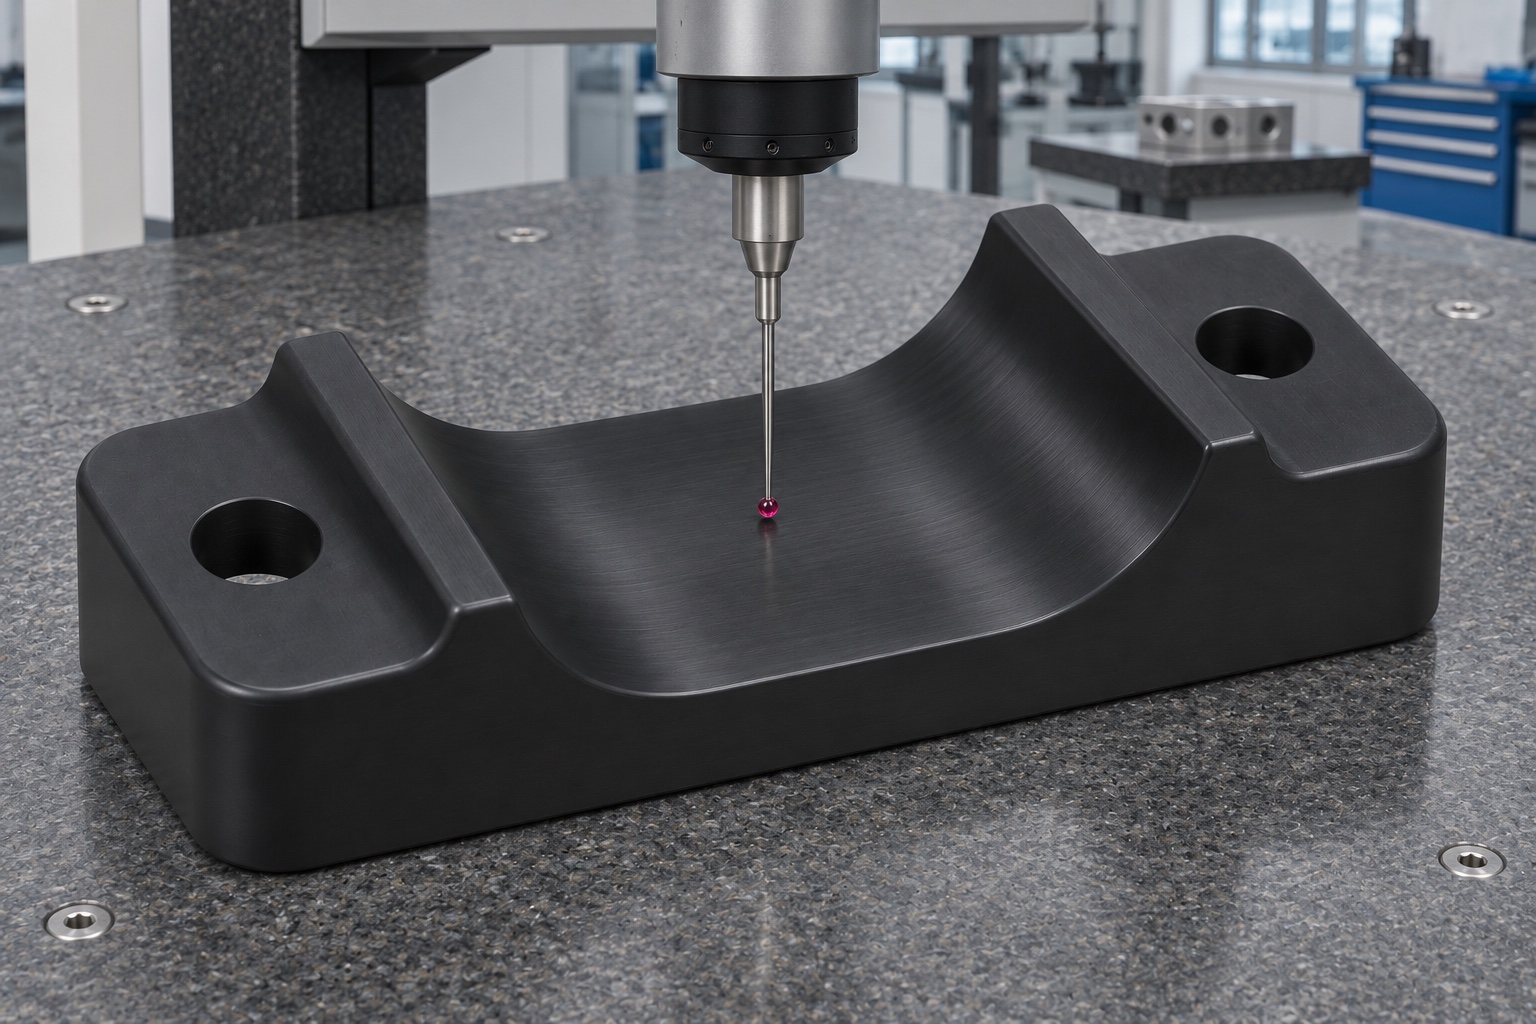
Mida el arco en las secciones acordadas y relaciónelo con la base de apoyo. Utilice un método óptico adecuado para los extremos accesibles y, si se especifica, un método aprobado para las secciones internas. Inspeccione la disposición de los orificios de montaje, el contacto en la base y la geometría general pertinente. Se puede utilizar un tubo patrón (tubo de referencia) limpio para verificar su altura de asentamiento desde la base. Documente el diámetro de calibración, así como el estado de la pieza y del dispositivo de sujeción. Si el tubo patrón solo establece contacto en un punto elevado, confirme la curvatura antes de dar por válida la altura. Registre las lecturas piloto reales únicamente cuando se hayan realizado mediciones; este ejemplo no proporciona resultados sobre dimensiones ni sobre la capacidad del proceso.
Comprobación en un portador de prueba
Utilice un portador de banco (no destinado a uso clínico) y los tornillos especificados; a continuación, inserte tubos simulados vacíos que representen las condiciones límite acordadas. Verifique el asentamiento, el acceso a la tapa y la holgura respecto al elemento de retención independiente. Si el dispositivo de sujeción aprobado permite comprobar el movimiento, observe si el contorno del tubo entra en contacto con los componentes adyacentes durante dicha verificación. No modifique el dispositivo clínico ni utilice material destinado a pacientes. Registre el portador, el elemento de retención, el tubo y las condiciones de montaje. Si una pieza asienta correctamente antes del montaje pero no después, inspeccione las superficies de contacto y el par de apriete antes de ajustar la curvatura. Esta prueba no valida la mezcla, la vida útil de retención, la manipulación de muestras ni la seguridad del dispositivo.
Diagnóstico de desviaciones
Si el tamaño del arco parece correcto pero la altura de asiento es incorrecta, verifique la posición del arco y el plano de referencia. Si los perfiles de los extremos coinciden pero la pieza maestra oscila, examine el canal en busca de una cresta central o una base curvada. Si una tapa interfiere solo en una variante de tubo, compruebe el envolvente especificado y la posición en el dispositivo de sujeción antes de retirar material. Documente cualquier cambio solicitado en relación con el plano y repita la medición pertinente tras obtener la aprobación. Conserve la configuración piloto, el lote de material y el método de verificación utilizados al pasar a una producción recurrente. Una muestra aprobada sirve como referencia, pero no sustituye al plano dimensional para el siguiente lote.
Presupuesto y registros de inspección
Cotice por separado las piezas mecanizadas, el dispositivo de sujeción específico y el desarrollo de la inspección. Especifique si el comprador suministra el soporte, los tubos de prueba (dummy tubes) y los elementos de fijación. Solicite un registro de identificación del material y un informe dimensional vinculados al plano y al lote de piezas. Si se requiere un trazado óptico o una verificación de la altura de asiento mediante un calibrador, describa la sección, el dispositivo de sujeción y los criterios de aceptación de la medición. Aclare en la orden de compra cómo se deben gestionar las marcas visuales y el embalaje protector. De este modo, una presupuesto de mecanizado CNC de bajo volumen podrá evaluarse bajo el mismo alcance que otras opciones, evitando comparar el precio de un componente aislado con uno que incluya la verificación de su ajuste.
Embalaje con apoyo en la base
Utilice un alojamiento específico para cada soporte (saddle), con un apoyo plano bajo la base y sin ejercer presión sobre la zona de contacto curva. Mantenga los tornillos y las piezas de referencia separados para evitar que rocen el canal. Identifique el lote de piezas, el material y la revisión en el embalaje exterior o en la hoja de ruta (traveler), y mantenga el registro de inspección vinculado a dichos identificadores. Se trata de una protección estándar para el transporte, no de un embalaje estéril. Al recibir el material, inspeccione el canal y las salidas de los tornillos, y retire cualquier residuo del embalaje. Si hay indicios de impacto, desplazamiento o carga localizada, repita la verificación de la altura antes de utilizar el soporte en el dispositivo de sujeción.
FAQ
¿Se trata de la entrega de un analizador real?
No. Es un ejemplo representativo de un proceso de mecanizado e inspección de componentes. No identifica a ningún cliente, ni incluye certificaciones de dispositivos o resultados de pruebas.
¿Por qué mantener los orificios de montaje separados de la ubicación del tubo?
Estos fijan el soporte (asiento) a una estructura de montaje. El arco y las referencias (datums) definidas establecen dónde se asienta el tubo; los orificios de holgura convencionales podrían no posicionar el soporte con la precisión necesaria.
¿Qué debe incluir el informe de la primera pieza?
Utilice el plano para definir las dimensiones requeridas. Algunos elementos útiles son el perfil del arco en secciones específicas, las referencias de montaje y la altura del asiento bajo las condiciones acordadas.
¿Puede la tapa del tubo apoyarse sobre el arco?
Solo si el diseño lo especifica expresamente. En este ejemplo, el cuerpo está apoyado, mientras que la tapa permanece sin contacto.
¿Por qué verificar tanto la pieza como un tubo patrón?
Las mediciones directas permiten determinar la geometría, mientras que un tubo patrón ayuda a identificar problemas de contacto local o de asentamiento bajo condiciones de ajuste específicas. Ambas verificaciones cumplen propósitos distintos.
¿Este caso recomienda un procedimiento de mezcla en un entorno clínico?
No. El documento aborda la fabricación mecánica y el ajuste en banco mediante piezas de prueba (dummy parts). Las operaciones clínicas y la validación del dispositivo quedan fuera de su alcance.
tanghangyun@oemach.com