
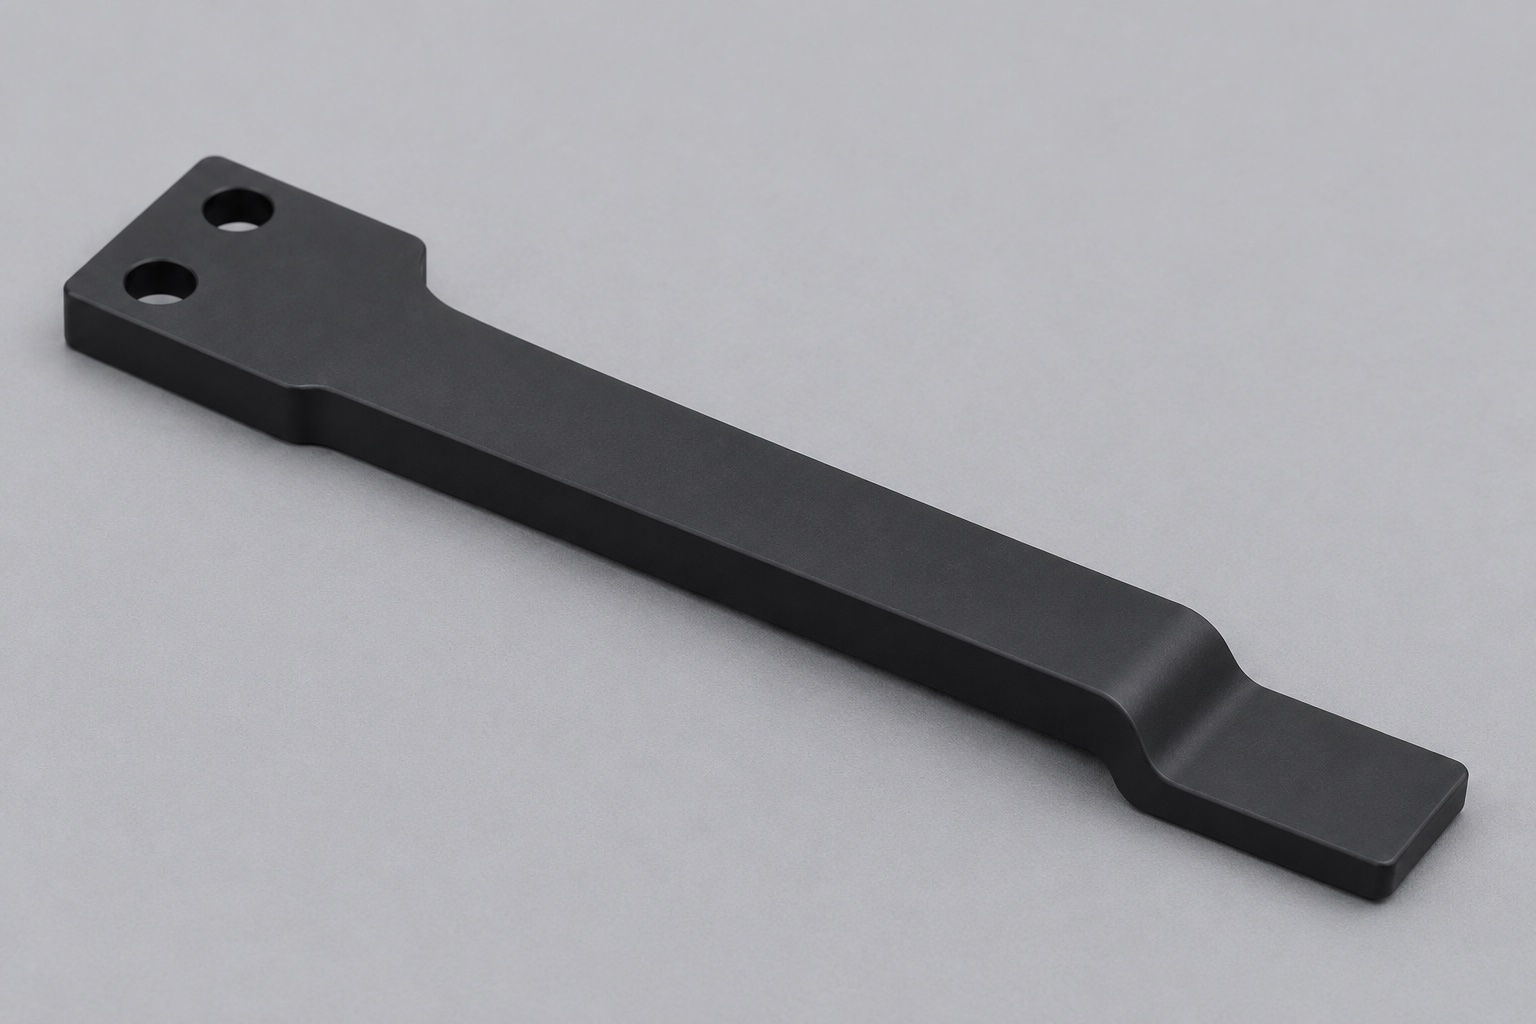
Funciones de retención y liberación
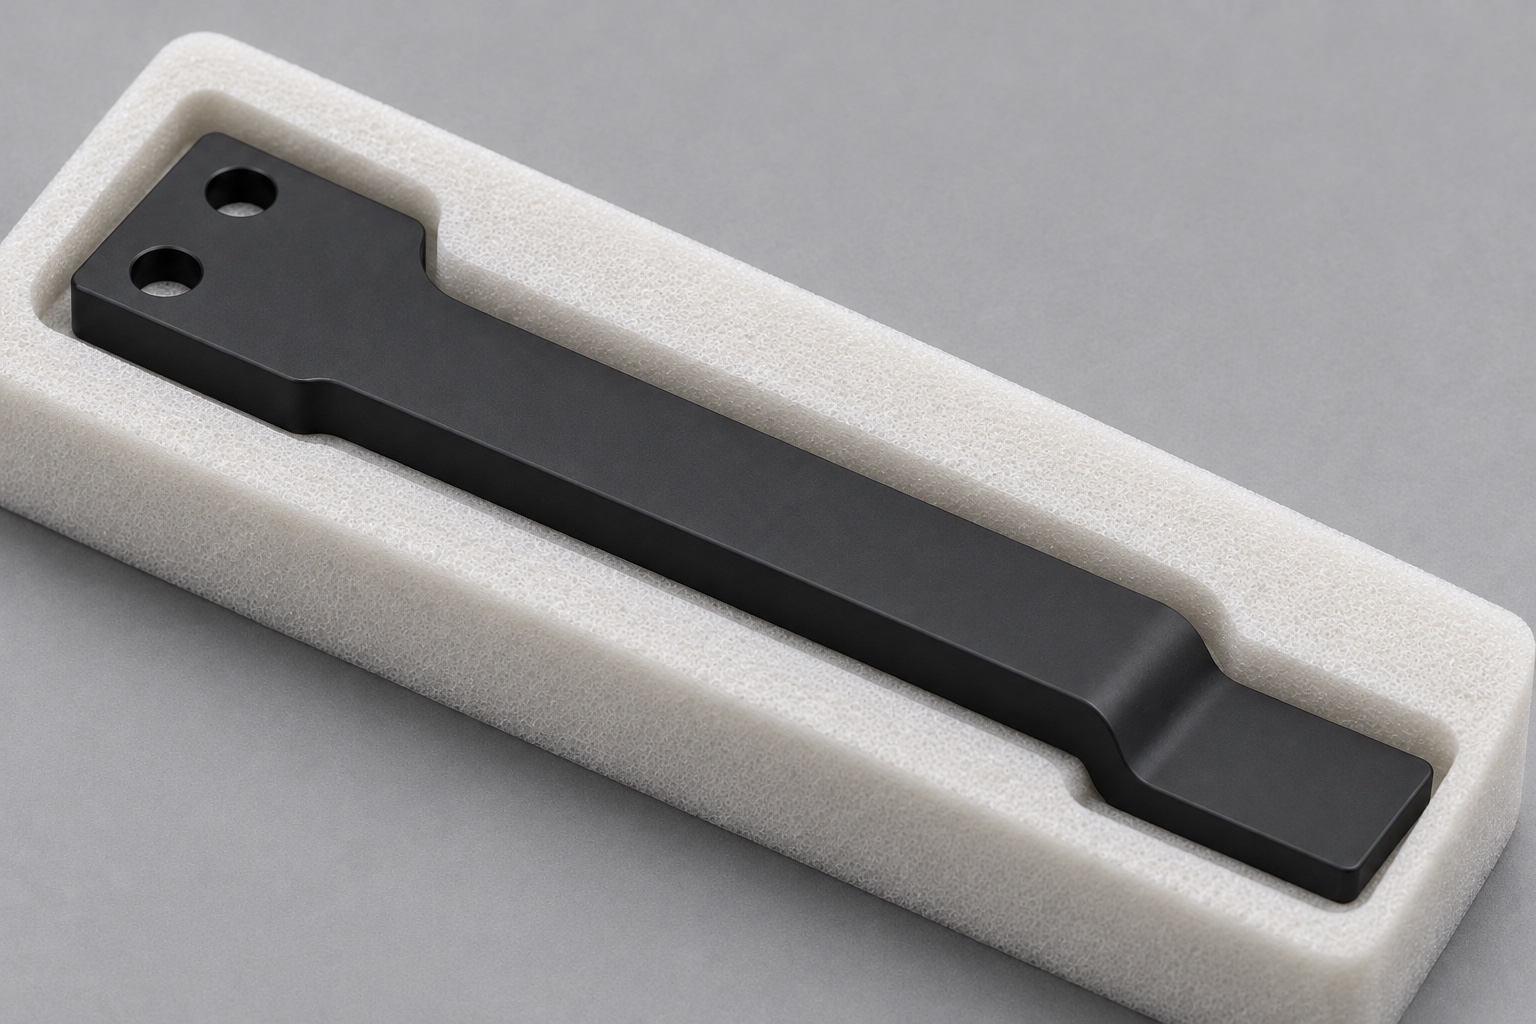
Un cargador de portaobjetos de anatomía patológica puede utilizar un dedo de retención delgado para sujetar un portaobjetos de vidrio en un borde definido hasta que el mecanismo lo suelte. En este ejemplo, dos orificios montan una base de montaje trasera más ancha; un vástago estrecho se extiende hacia adelante hasta una punta de tope escalonada. La pieza pertenece al mecanismo de manipulación de portaobjetos, no a la óptica ni al flujo de trabajo de diagnóstico. El borde del vidrio es el lugar de contacto previsto. Las zonas de cubreobjetos, muestra y etiqueta deben permanecer despejadas según lo especificado por el diseño del equipo. El fresado CNC de precisión POM-C comienza con la definición de esas holguras en las posiciones instaladas, no asignando la misma tolerancia a cada superficie del dedo.
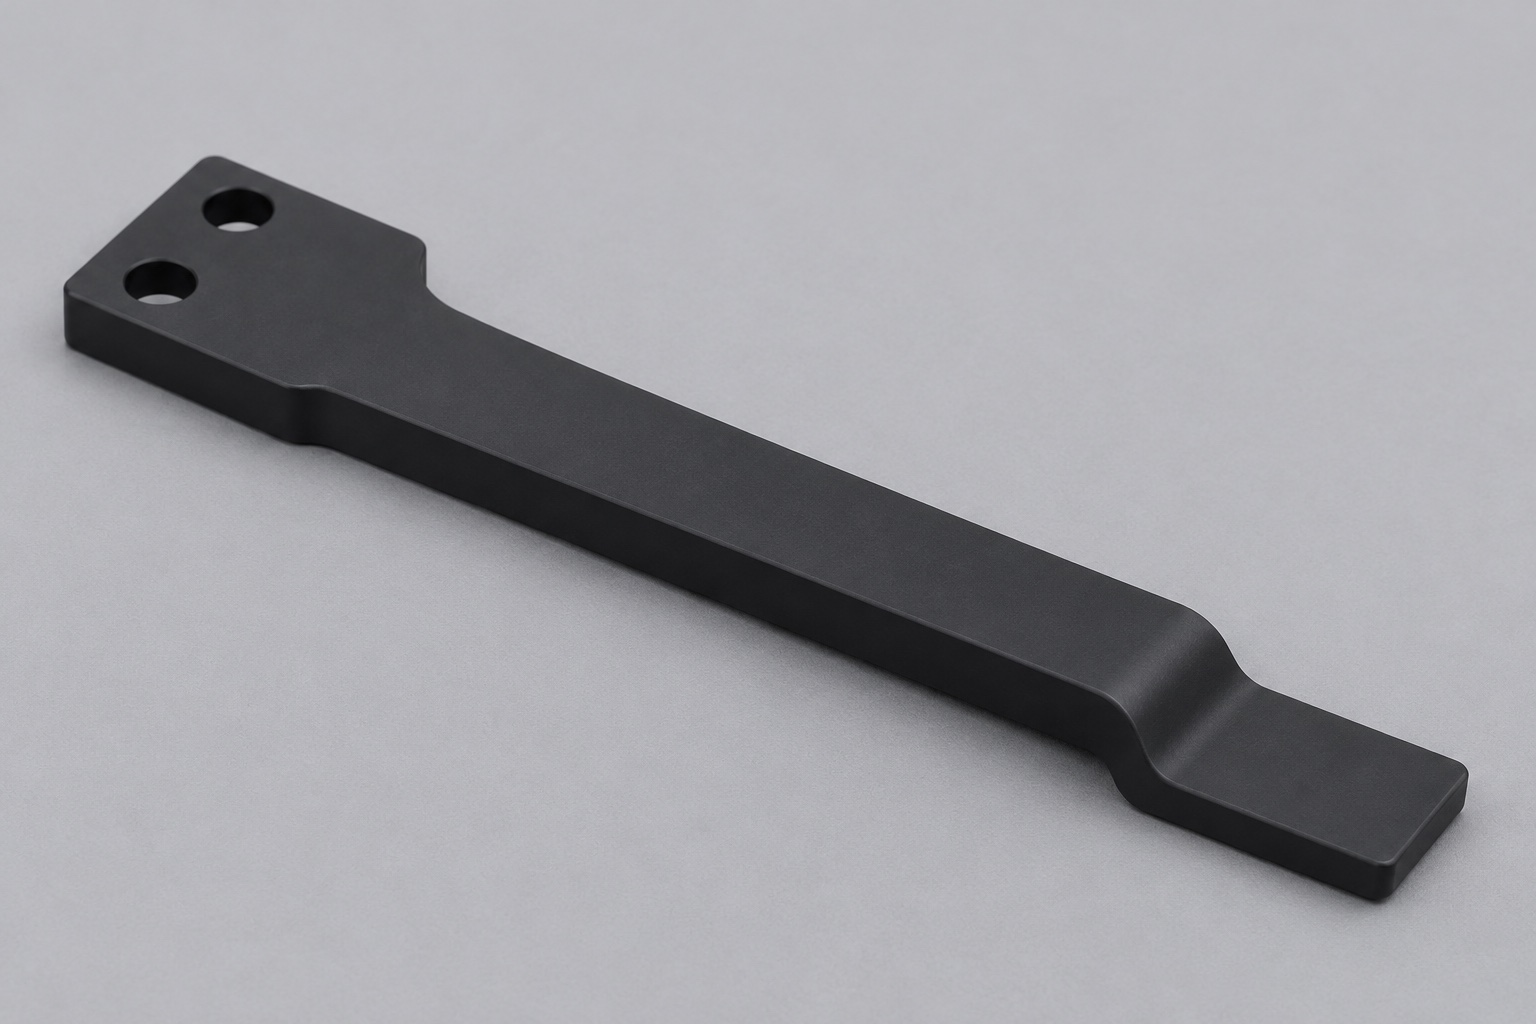
Posición de la punta respecto a la base de montaje
Utilice la base de montaje como referencia principal cuando así es como el actuador soporta el dedo. Identifique si un borde guía, un pasador de ubicación o un dispositivo establecen la rotación. Dos orificios de paso no son necesariamente localizadores. Defina la altura de la punta y el desplazamiento lateral de las referencias de montaje e incluya el ancho de contacto requerido. Muestre la sección transversal relevante para que el paso especificado no se mida desde una superficie exterior no relacionada. Si el actuador utiliza un ajuste, documente su rango disponible por separado de las tolerancias de las piezas. Sobredimensionar la punta y ajustar cada instalación a mano puede ocultar un problema de repetibilidad en lugar de resolverlo.
Geometría de la pieza y variación de los portaobjetos
El mecanismo puede ver portaobjetos con diferentes roturas de borde, grosores o etiquetas adjuntas dentro de la envolvente especificada. Proporcione los rangos permitidos y defina qué región del portaobjetos puede hacer contacto con la punta de tope. El borde de contacto más estrecho del sobre puede resultar más revelador que un maniquí de ancho nominal. Una punta de tope puede aparecer correctamente posicionada en una vista estática mientras toca un tobogán vecino durante su recorrido de regreso. Utilice un modelo de ensamblaje y medidores de banco controlados para verificar la holgura de liberación. Mantenga el informe de la pieza independiente de afirmaciones sobre la tasa de atascos, la precisión del escaneo u otro comportamiento que solo el propietario del equipo pueda validar.
Apoyo de la base y del brazo durante el desbaste
Utilice el grado y la forma original especificados de acetal POM-C. En un prototipo, mecanice a partir de material plano con un borde de sacrificio rígido o un accesorio que soporte la mayor parte de la longitud. Prepare las dos caras sin forzar el material arqueado contra un plato. Retire el material en una secuencia equilibrada cuando las piezas de prueba muestren movimiento debido a la extracción unilateral. Mantenga el vástago rugoso más ancho que su perfil terminado hasta que se hayan definido el escalón principal y la plataforma de montaje. Una herramienta afilada con buena eliminación de virutas ayuda a evitar el roce y la acumulación de calor. Limite el alcance sin soporte para que las fuerzas de corte no empujen simplemente el brazo estrecho lejos del cortador.
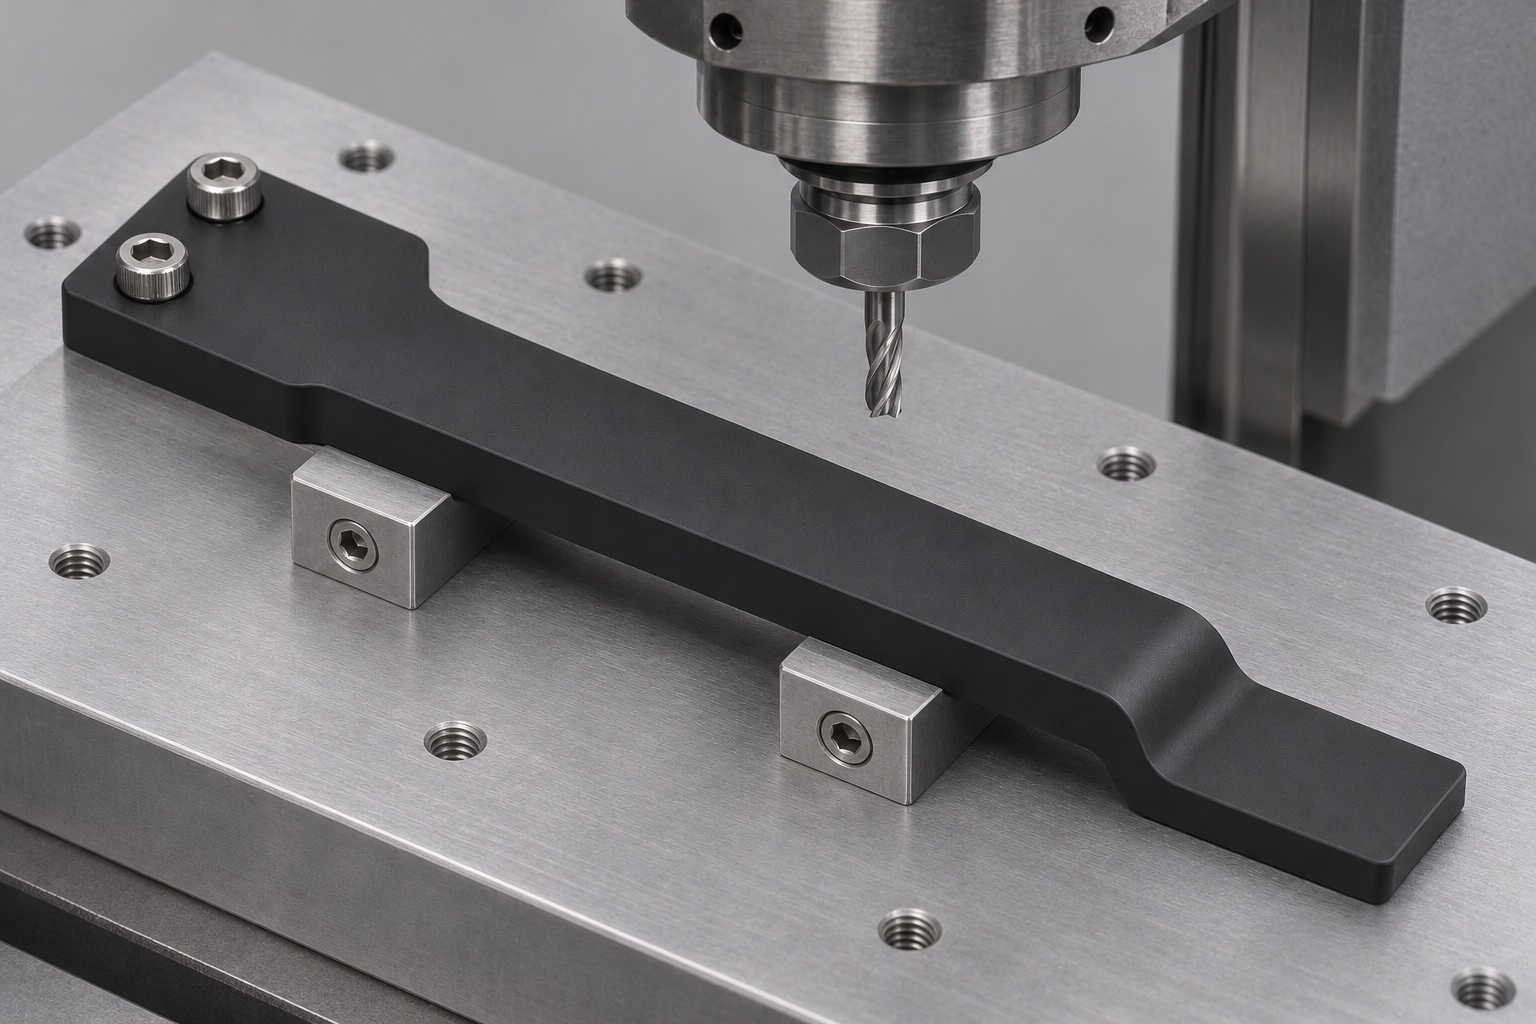
Acabado de la punta con apoyo
El escalón forma una cara de tope ancha en lugar de una punta afilada. Elija una secuencia de acabado que soporte la punta hasta que se corte el perfil de contacto crítico. Programe el radio de transición y la rotura del borde final en lugar de depender del lijado manual para crearlos. Un último corte pesado en un extremo delgado sin soporte puede producir una banda de contacto ahusada u ondulada. Planifique dónde entra y sale el cortador para que no quede una marca testigo en la cara de contacto del vidrio. Mantenga la altura del escalón al mecanizar la parte inferior. Inspeccione el perfil después de quitar el soporte temporal, ya que la punta puede moverse a medida que se libera el material restante.
Efectos de temperatura y sujeción sobre la medición
POM-C es un termoplástico; para tolerancias estrechas, deje que una pieza recién mecanizada se estabilice en la condición de medición acordada. Registre la temperatura o el requisito de acondicionamiento cuando sea importante para la aceptación. Un dispositivo que sujeta todo el vástago hacia abajo puede aplanar un arco fuera del plano mientras las abrazaderas estén cerradas. Verifique el perfil de estado libre en soportes repetibles debajo de la región de montaje y compárelo con la condición de instalación requerida solo cuando ambos estados estén definidos. Nunca fuerce la punta contra un plano de inspección sólo para mejorar la repetibilidad. Si las lecturas varían con el soporte, revise la configuración de medición antes de cambiar la compensación de la herramienta.
Desbarbado sin alterar la altura de contacto
Mire la cara de tope, la transición y las salidas del orificio de montaje con un aumento adecuado. Los hilos de plástico sueltos pueden permanecer adheridos después del fresado; retírelos con una herramienta aprobada y evite recortar un borde funcional a ojo. Un redondeo amplio de la punta de tope puede reducir la banda de contacto o cambiar la posición de parada efectiva. Identifique los bordes que necesitan un radio deliberado por separado de aquellos que solo necesitan eliminar el material suelto. Mantenga la pieza libre de arena y virutas mezcladas a medida que avanza hacia la inspección. Cuando se especifique un agente de limpieza aprobado, verifique la compatibilidad y siga los requisitos de manipulación de componentes del propietario del equipo.
Distinción entre bordes y sombras en la inspección
Un comparador óptico o un sistema de visión calibrado puede capturar el perfil del vástago y el contorno de la punta de tope sin presionar una parte delgada. Valide la iluminación y céntrese en el plano de inspección real, especialmente con material oscuro y forma escalonada. Utilice soportes repetibles y verifique la escala con un artefacto apropiado. Para la altura del escalón, utilice un método que mida la altura desde la plataforma de montaje en lugar de inferirla desde una única vista superior. Si se requiere un método de contacto, documente la carga de la sonda y verifique que el acercamiento repetido no mueva el brazo. Conservar imágenes o resultados numéricos en el registro de primer artículo solicitado.
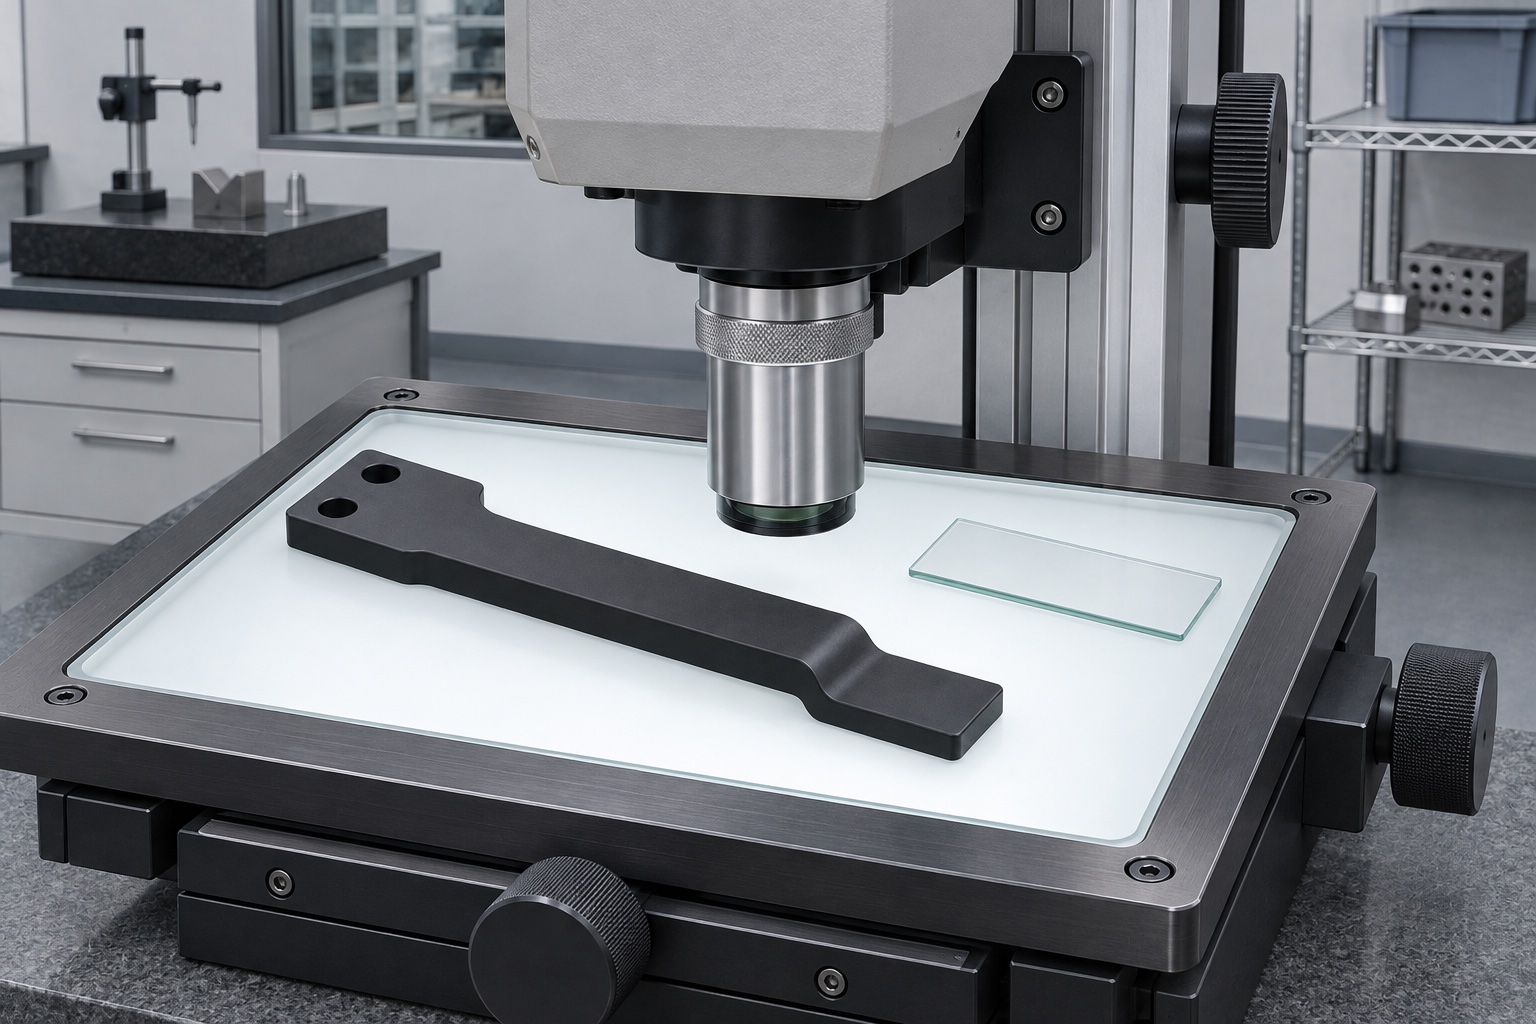
Verificación del recorrido con portaobjetos de prueba
Utilice portaobjetos de prueba definidas o medidores dimensionales que representen la envoltura de portaobjetos acordada. Confirme que la punta detiene el borde deseado y deja libre el portaobjetos adyacente y las guías vecinas durante todo el movimiento. Establezca el par de montaje especificado, las posiciones de soporte y del actuador antes de realizar la prueba. Si se detiene correctamente en la posición de reposo pero se engancha al soltarlo, verifique el paso y la trayectoria del movimiento antes de modificar el ancho del contacto. Esta es una evaluación de banco de la autorización mecánica, no una calificación del dispositivo ni un estudio con muestras de pacientes. Deje a un lado cualquier portaobjetos falso con astillas o suciedad para que no pueda cambiar el resultado aparente.
Diagnóstico según el momento en que aparece el error
Una curvatura que aparece al retirar la sujeción sugiere un problema de soporte o liberación de tensión. Una punta que está correctamente perfilada pero demasiado baja solo después de la instalación apunta hacia la base de montaje de acoplamiento o la condición de ensamblaje. Un tope que raya el vidrio justifica una revisión de los bordes y los residuos antes de aumentar los espacios libres. Mida el síntoma real y correlacionelo con el paso del proceso en el que aparece. En el mecanizado personalizado de bajo volumen, documente la orientación del material, el orden de desbaste y el intervalo de acondicionamiento para que el siguiente lote pueda repetir una secuencia comprobada. Evite ajustar cada tolerancia de plano como respuesta a un único modo de falla poco claro.
Requisitos de inspección para una serie piloto
Una solicitud de presupuesto para el mecanizado CNC de acetal debe incluir el plano, el modelo CAD, el grado POM-C requerido, la envolvente del portaobjetos, el área de contacto prevista y las condiciones de medición. Identifique dimensiones críticas, como la altura de la base de montaje a la punta de tope y el perfil funcional, e indique si se requiere una imagen óptica o un informe tabulado. Proporcione un muestra de montaje de montaje o una diapositiva falsa cuando una pantalla de montaje sea parte de la cotización. Mantenga las pruebas opcionales separadas del precio de la pieza mecanizada. Pregunte en el taller cómo soportará el vástago y verifique la parte relajada. Estos detalles suelen ser más útiles que solicitar la tolerancia dimensional más estricta posible en cada característica.
Embalaje que no deforme el brazo
Utilice una bandeja plana con una cavidad dedicada que soporte la base de montaje y el vástago mientras deja la cara de tope libre de presión. Evite una brida estrecha, herrajes sueltos o una pila que cargue la punta de tope. Mantenga las piezas separadas e identifique la revisión y el lote de material en el embalaje o viajero. Utilice únicamente los requisitos de limpieza y protección acordados para el componente y no describa este embalaje protector ordinario como estéril. Al recibirlas, deje que las piezas se equilibren en el área de medición, si se especifica. Inspeccione la punta en busca de daños en los bordes y repita la verificación basada en datos si el paquete muestra evidencia de una carga o impacto.
FAQ
¿Por qué especificar la banda de contacto en la punta de tope?
La punta debe alcanzar solo el borde deslizante acordado y dejar libre el resto del conjunto. Una punta vagamente redondeada no proporciona una posición de parada ni un ancho de contacto repetibles.
¿Por qué medir la curvatura en estado libre por separado de la holgura de montaje?
Una pieza instalada puede estar limitada por el actuador y los sujetadores. Una verificación de estado libre identifica el movimiento dejado por el mecanizado o la manipulación sin confundirlo con la carga de ensamblaje.
¿Es suficiente un perfil óptico para verificar la altura del escalón?
No por sí solo cuando la vista superior solo muestra el contorno. Utilice una medida de altura o profundidad adecuada con referencia a la plataforma de montaje.
¿Se pueden sustituir diferentes grados de acetal?
Solo después de la aprobación. Confirme el grado especificado, la condición del stock y el comportamiento requerido en lugar de asumir que todos los materiales vendidos como acetal son intercambiables.
¿Pasar una prueba de portaobjetos de prueba demuestra el rendimiento del escáner?
No. Es una verificación limitada de las interfaces mecánicas especificadas. No verifica la calidad de la imagen, el rendimiento del diagnóstico, el desgaste a largo plazo ni la confiabilidad total del dispositivo.
¿Qué se debe comprobar después del envío?
Inspeccione el borde del tope, la base de montaje y el vástago en busca de marcas o arco. Cuando el embalaje esté cargado o dañado, repetir las comprobaciones de geometría acordadas antes del montaje.
tanghangyun@oemach.com