
Establecer un pedido de prototipos con alcance definido
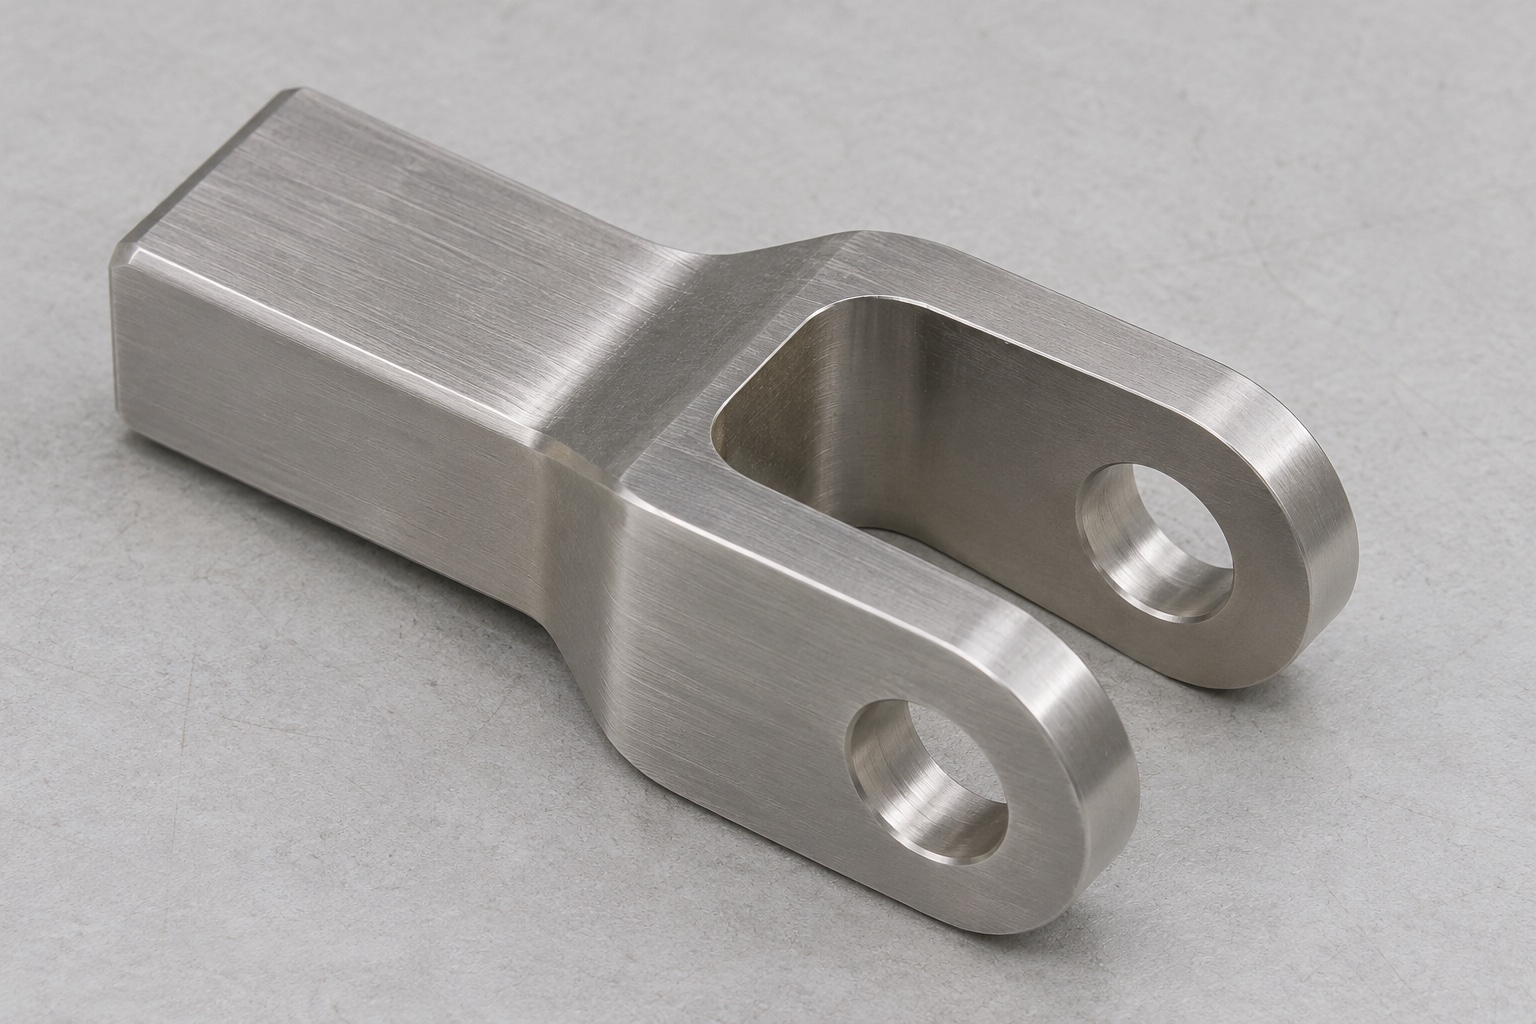
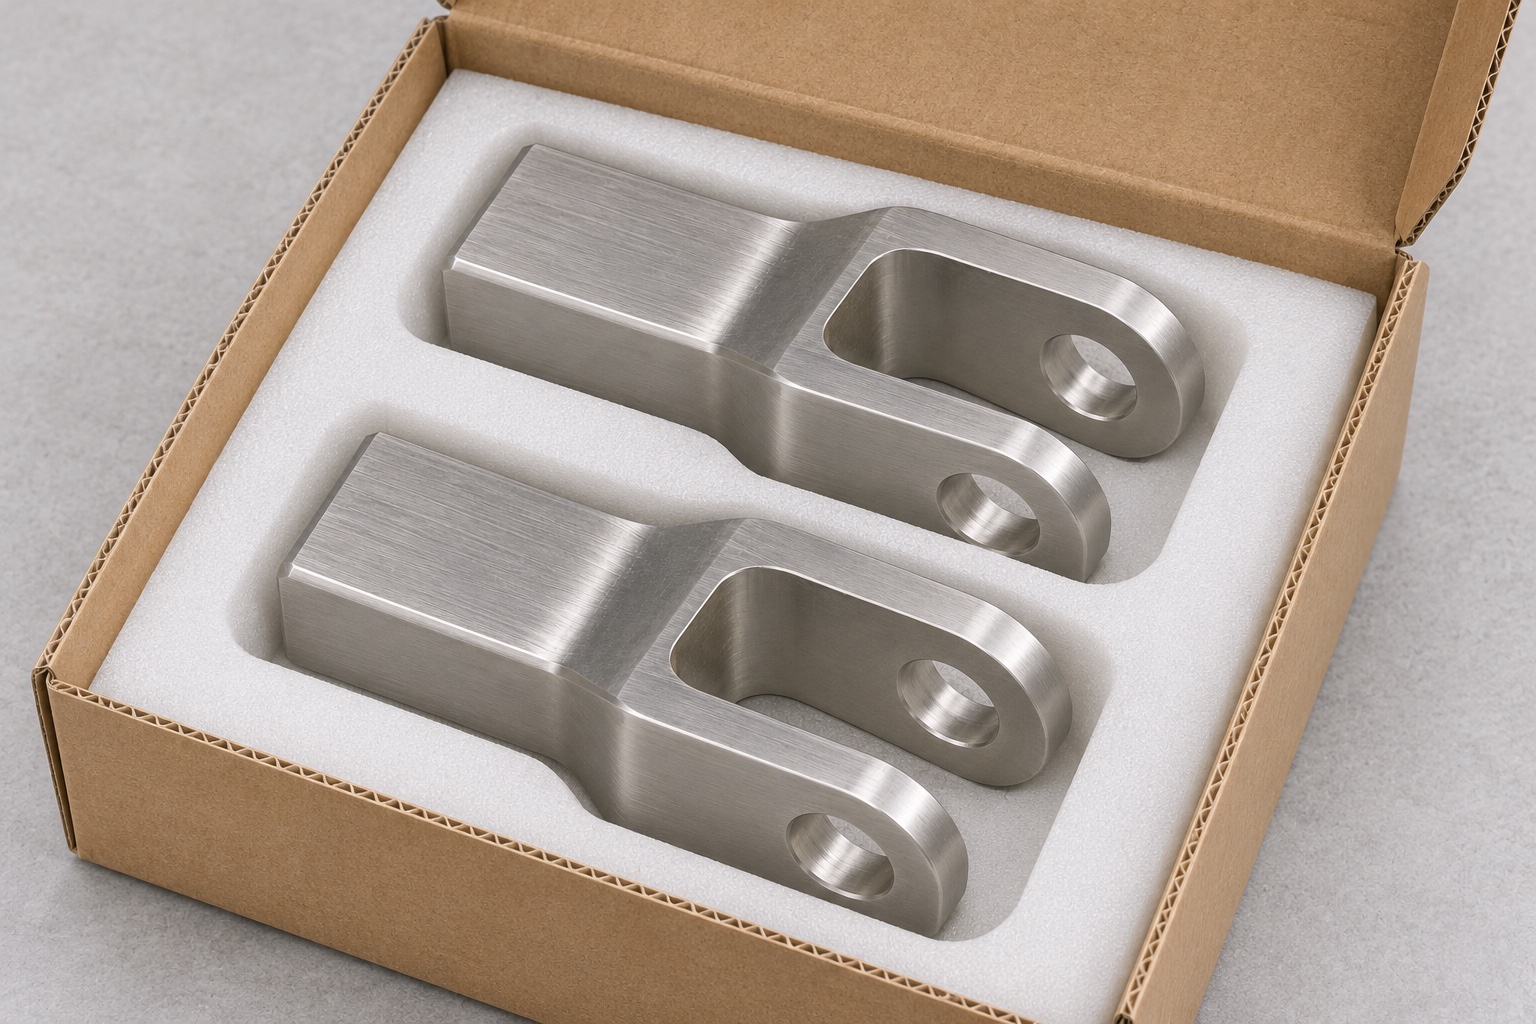
Este caso representativo propone una horquilla de acero inoxidable 316L para un banco de desarrollo sin accionamiento de un agitador de plaquetas. Une un eslabón de prueba con un pasador. Tiene un vástago rectangular, dos orejetas paralelas y un orificio transversal en cada una. El pedido cubre la horquilla, la inspección acordada y el embalaje. No incluye el agitador, un repuesto clínico, el eslabón ni ensayos con accionamiento. No se afirma que haya existido un pedido, una certificación o un resultado de rendimiento. La primera decisión es si la pieza cumple el plano y si se requiere una prueba en banco.
Definir el plano técnico antes de solicitar el material
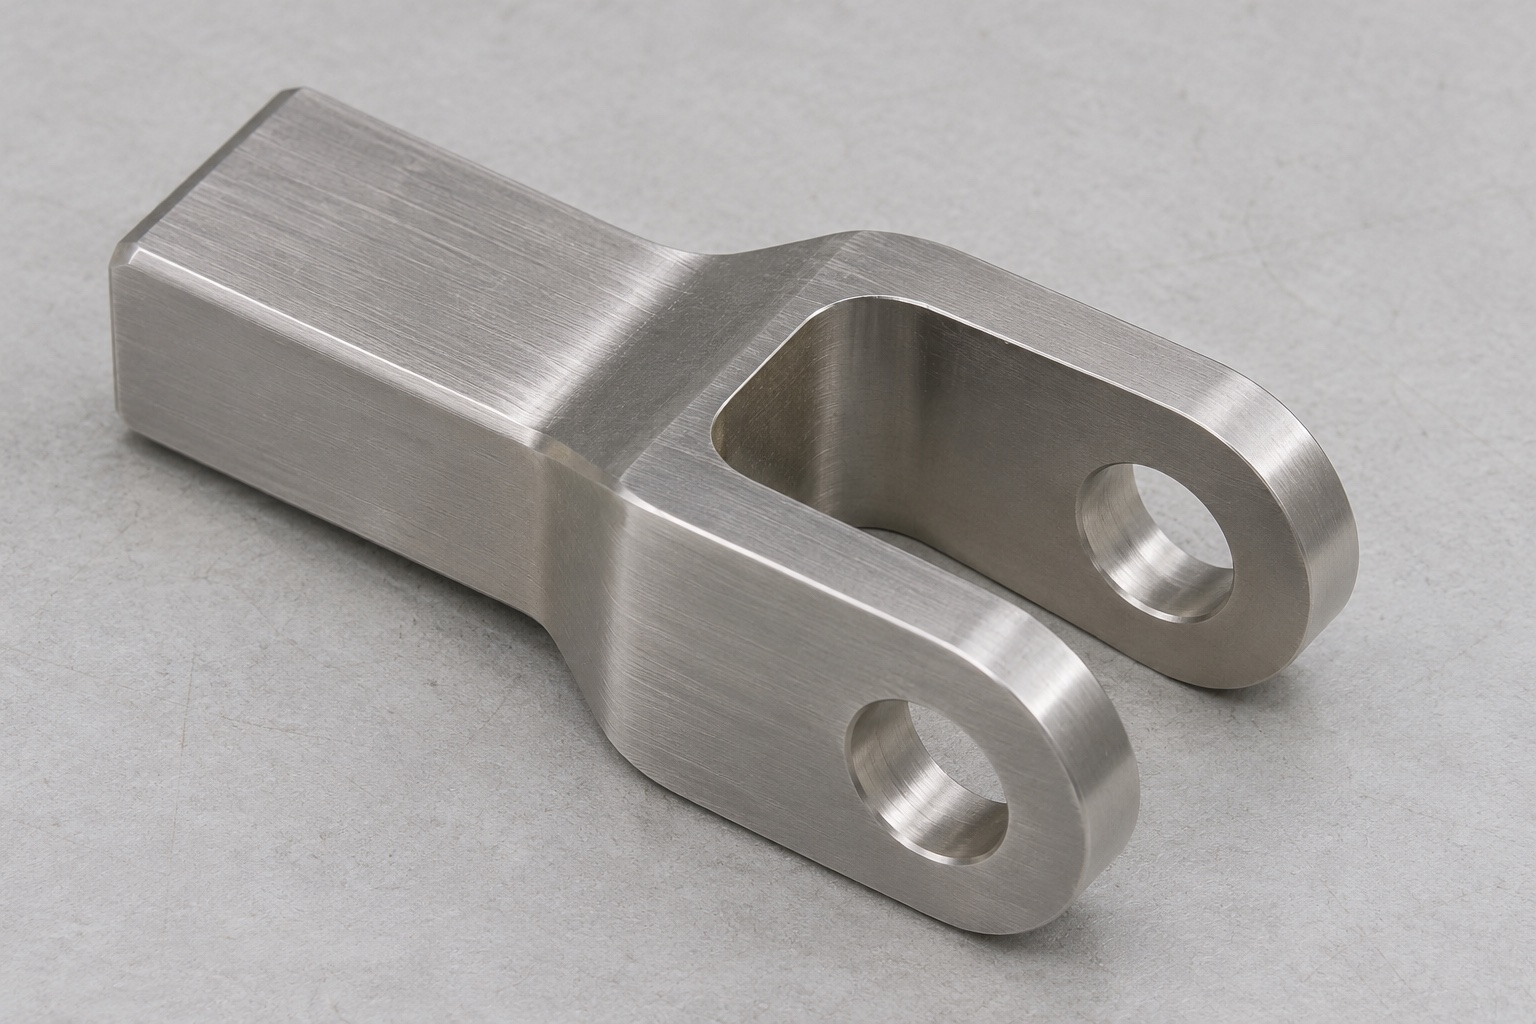
Revise la cara de montaje y el lateral del vástago, la abertura de la horquilla, los espacios ocupados por el eslabón y el pasador, así como el rango previsto de movimiento del mecanismo. Identifique qué caras de las orejetas podrían entrar en contacto con arandelas y determine si se requiere una longitud útil mínima del orificio tras el desbarbado. Si el pasador se retiene por fuera de la horquilla, considere el espacio necesario sin añadir una ranura de retención al diseño de la horquilla. Registre si el pasador suministrado es una muestra de referencia o un calibrador de aceptación. Confirme por separado las revisiones del plano y del dispositivo de sujeción, de modo que los resultados obtenidos en el prototipo puedan interpretarse correctamente ante cualquier cambio en ambos elementos.
Prepare la pieza en bruto de acero 316L y su hoja de ruta (documento de seguimiento).
Seleccione el material de acero inoxidable especificado, en el estado aprobado y con el sobrematerial (margen) adecuado alrededor de la horquilla y el vástago. Registre la identificación del lote en la hoja de ruta antes de separar las piezas en bruto. Inspeccione las superficies del material en busca de defectos en las zonas que, tras el acabado, quedarán como caras de contacto. Acuerde qué superficies pueden presentar marcas del dispositivo de sujeción y qué tipo de acabado —si es necesario— se requiere. Mantenga estos requisitos independientes de cualquier decisión sobre el material a nivel del dispositivo. Documente el proceso de transferencia entre las etapas de desbaste, acabado e inspección, especialmente si el pedido requiere procesamiento en otro taller. El nombre del material, por sí solo, no constituye una validación de limpieza ni una declaración de idoneidad para el contacto con sangre.
Establezca las referencias del vástago.
Mecanice (refrente) las superficies del vástago designadas como referencias funcionales (datums). Apoye el material sobre una base estable y un tope lateral, asegurándose de que asiente firmemente sin balancearse. Deje espacio suficiente para la herramienta de corte de la horquilla y para cualquier elemento del dispositivo de sujeción que soporte la zona de las orejetas. Vuelva a asentar la primera pieza en bruto y verifique su posición antes de mecanizar las características críticas. Registre los puntos donde actúan las mordazas y qué caras sirven para el posicionamiento. Si el plano de la horquilla utiliza una referencia específica en el extremo, asegúrese de trasladarla correctamente antes de que cualquier operación elimine material en esa zona. De lo contrario, al mecanizar el contorno exterior a partir de una cara cortada con sierra (sin control preciso), la posición del orificio podría desplazarse sin que varíe su diámetro.
Realice el desbaste de la horquilla abierta utilizando un soporte adecuado.
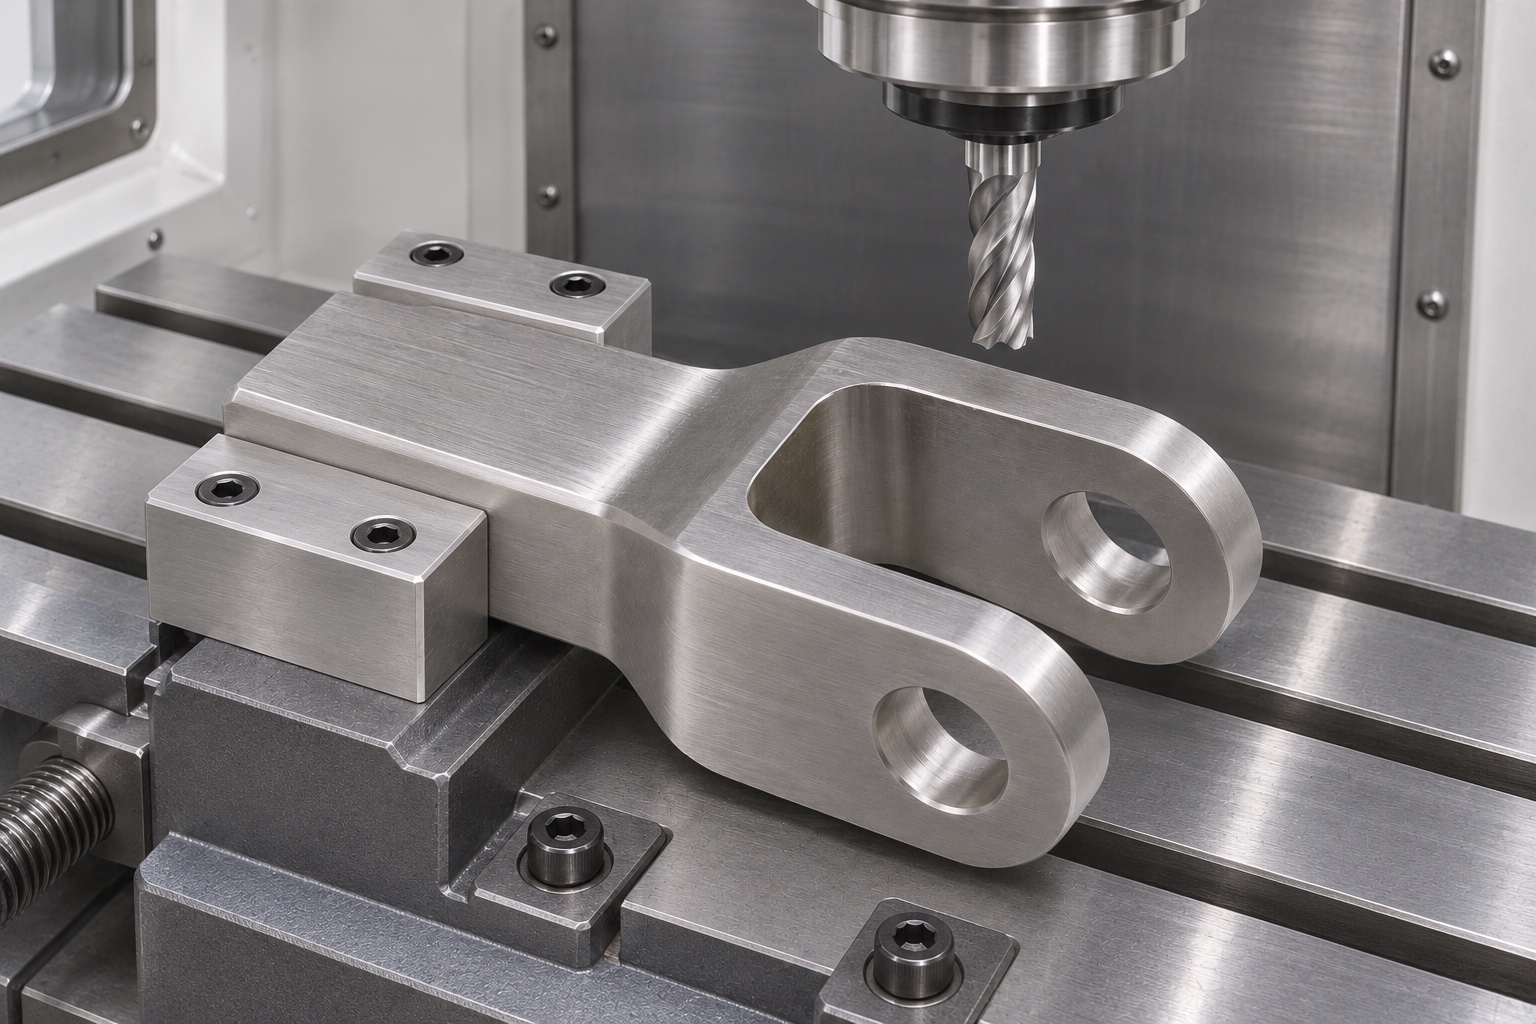
Elimine la mayor parte del material en la abertura, dejando suficiente margen para un acabado controlado de las caras internas. Planifique el radio de las esquinas internas y la trayectoria de la herramienta para evitar que esta deje un escalón no deseado en la base (raíz) de la horquilla. Cuando la liberación de material sea desigual, inspeccione la pieza tras el desbaste antes de determinar la secuencia de acabado. Evite el uso de sistemas de sujeción que empujen ambas orejetas una hacia la otra una vez que estas hayan quedado delgadas. Realice el acabado de la ranura y de las superficies de trabajo tomando como referencia el vástago; en caso contrario, documente cualquier transferencia de referencias entre dispositivos de sujeción. Inspeccione la ranura liberada en la parte frontal y cerca de la base, evitando las zonas con chaflanes o radios de acuerdo.
Mecanice el paso para el pasador a partir de una referencia común.
Utilice una orientación que permita el soporte de la pieza y, al mismo tiempo, el acceso a lo largo del eje transversal. En una secuencia de prueba, taladre ambas orejetas desde el mismo lado y realice el acabado de los orificios según lo especificado en el plano. Asegúrese de que la herramienta pueda atravesar el espacio interrumpido sin desviarse ni generar rebabas que afecten a la siguiente operación. Se puede considerar el uso de un soporte auxiliar (sacrificable), siempre que este no provoque la flexión de las orejetas ni altere la geometría requerida. Registre el método de aproximación y acabado utilizado. Si la segunda orejeta se mecaniza de forma independiente, verifique la transferencia de referencias y mida el conjunto montado; no asuma que, por tener diámetros iguales, ambos elementos comparten un mismo eje.
Elimine las rebabas en las salidas internas y verifique las superficies.
Inspeccione ambos bordes internos del orificio, las entradas externas y la base de la ranura. Elimine las rebabas únicamente dentro de los límites permitidos para el redondeo o biselado de bordes. Un borde sobresaliente puede impedir que una prueba de ajuste permita diagnosticar la alineación real del orificio. Utilice un método que alcance la salida oculta sin rayar la pared ni agrandar el orificio. Vuelva a inspeccionar cualquier borde que haya sido manipulado durante el trabajo manual. Si queda material fuera de los límites aprobados, realice ajustes puntuales en la pieza en lugar de rectificar toda la superficie de contacto. Registre la ubicación del defecto y la disposición tomada. La horquilla terminada debe poder distinguirse de las muestras en bruto dentro del lote y el embalaje.
Separe los resultados correspondientes al orificio y a la ranura en el informe.
Mida ambos orificios tomando como referencia el vástago aprobado e informe sobre la posición o la relación entre los ejes. Verifique la ranura en las secciones de trabajo y documente el método utilizado, así como las condiciones de soporte. Se puede registrar una verificación independiente del paso del pasador, indicando la dirección y la fuerza de inserción aplicadas. Asegúrese de que el instrumento de medición pueda alcanzar las superficies cilíndricas reales sin entrar en contacto con los bordes biselados o redondeados. Si el plano especifica un tratamiento superficial determinado, verifique las dimensiones pertinentes en su estado final. Registre las lecturas obtenidas y el instrumento utilizado, en lugar de incluir una declaración general de conformidad. Si no es posible acceder con la sonda, el problema debe resolverse antes de emitir un resultado.
Realice una prueba de ajuste con el eslabón, sin aplicar carga, para identificar posibles interferencias.
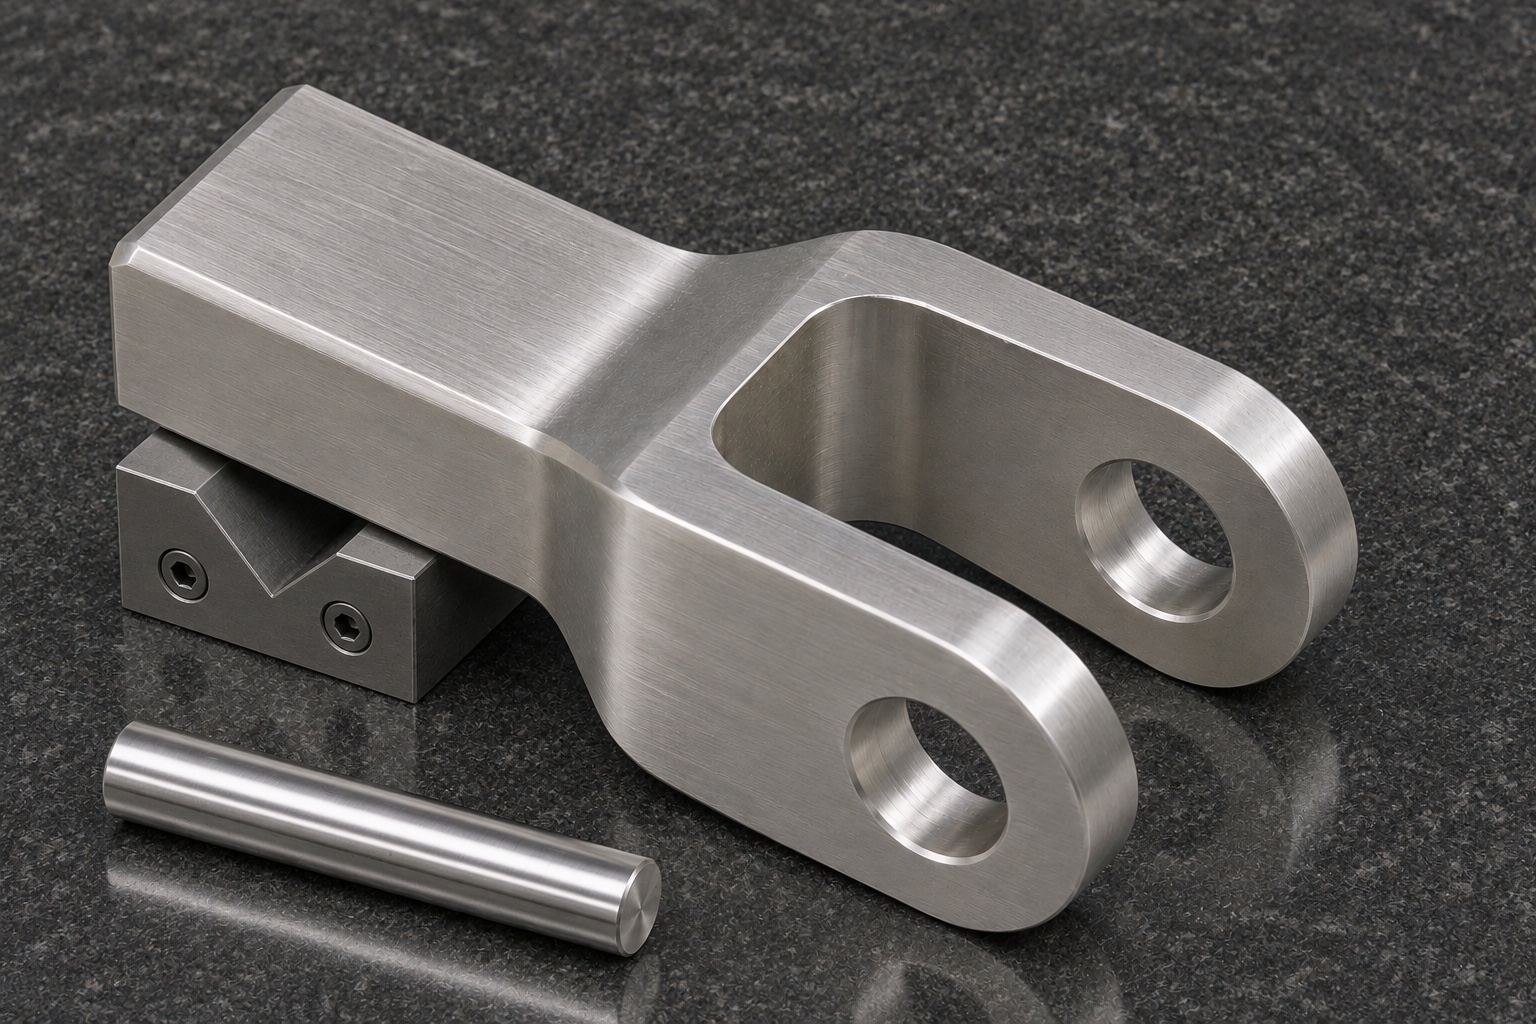
Con la horquilla colocada en un dispositivo de sujeción en banco, inserte el pasador aprobado y el eslabón de prueba (simulado) sin aplicar una fuerza superior al límite acordado para la prueba. Compruebe si el eslabón se desplaza dentro del rango previsto y determine en qué punto se produce el primer contacto. Indique las revisiones correspondientes al dispositivo, al eslabón y al pasador. Una prueba manual exitosa no equivale al funcionamiento en un agitador motorizado ni garantiza su desempeño operativo. No realice pruebas con muestras reales ni con equipos de almacenamiento bajo este plan de componentes. Si la prueba revela una interferencia, mantenga los resultados dimensionales y las observaciones de la prueba por separado, de modo que la causa pueda atribuirse a una pieza específica o a un elemento de acoplamiento concreto.
Analice qué es lo que ha cambiado antes de proceder a realizar una corrección.
Si el pasador se detiene tras atravesar la primera orejeta, inspeccione ambas salidas internas y compare la ubicación de los orificios. Si el componente entra completamente pero el eslabón roza, verifique la holgura, el ancho del eslabón y el radio de la base antes de agrandar los orificios. Compruebe la fuerza de sujeción y el asentamiento del vástago si los valores varían tras volver a colocar la pieza. Separe las piezas afectadas y siga el proceso de toma de decisiones del propietario del plano ante cualquier desviación. Registre qué modificaciones se realizaron y qué características fueron sometidas a una nueva inspección. Un ajuste aceptado en un prototipo no se convierte automáticamente en el método de mecanizado estándar para futuras producciones. Actualice la hoja de ruta (documentación de proceso) y los registros de aprobación antes de aplicar dicho ajuste a un nuevo lote.
Definir la documentación requerida para un pedido de repetición
La documentación de entrega propuesta debe incluir la revisión vigente del plano, la identificación del material, los resultados de las mediciones y cualquier nota relevante sobre las pruebas de ajuste realizadas. Indique por separado los dispositivos de inspección específicos o los tratamientos superficiales especiales. Antes de iniciar una producción de repetición, revise cualquier cambio realizado en el pasador, el soporte del vástago, el material base o el acabado. Acuerde qué modificaciones requieren una nueva aprobación de la primera pieza. El informe del prototipo no constituye un dato de capacidad del proceso y no debe utilizarse para certificar resultados ante el cliente. Su utilidad radica en hacer que la siguiente revisión sea reproducible, dejando claramente identificadas —para el responsable correspondiente— las características medidas, las condiciones de referencia y las pruebas a nivel de equipo que aún estén pendientes de resolución.
Embalar la horquilla evitando doblar sus brazos (orejetas)
Coloque cada pieza en un compartimento protector independiente, apoyándola por el vástago o por superficies externas autorizadas. Evite ejercer presión sobre los extremos de las «orejas» (puntas de la horquilla) y asegúrese de que el pasador de acoplamiento no roce los orificios durante el transporte. Utilice etiquetas externas que indiquen la revisión y el lote, y mantenga la vinculación con el paquete de inspección. No introduzca material de relleno suelto ni adhesivos en el espacio entre las «orejas» de la horquilla. Inspeccione el estado de los bordes funcionales al recibir la pieza. El embalaje propuesto es una protección estándar para el transporte; no constituye un sistema estéril. Cualquier requisito adicional de limpieza, control de partículas o manipulación debe definirse en una especificación aparte antes de tramitar el pedido.
FAQ
¿Se trata de un componente suministrado por el cliente?
No. Este es un proceso representativo para una horquilla utilizada en un dispositivo de banco. No corresponde a un pedido real, a una pieza certificada ni a un resultado de producción verificado.
¿Por qué sujetar la horquilla por el vástago?
El vástago proporciona una referencia de montaje estable sin ejercer presión sobre las «orejas» de la horquilla. Verifique la configuración elegida e inspeccione la geometría resultante.
¿Es posible comprobar ambas «orejas» utilizando únicamente un pasador?
Un pasador calibrado permite verificar el paso. La geometría individual de cada orificio y la relación de sus ejes respecto al vástago requieren una inspección independiente, siempre que el plano lo exija.
¿Qué debe hacerse si el pasador se atasca?
Registre el punto exacto donde se detiene. Compruebe si existen rebabas, verifique la alineación de referencia y la geometría del orificio correspondiente antes de proponer cualquier rectificación; no fuerce el paso del pasador.
¿Se incluyen pruebas con equipos motorizados?
No. La prueba opcional se realiza sin alimentación eléctrica ni carga. La validación operativa y la autorización de equipos quedan fuera del alcance de este pedido de componentes.
¿Cómo se protege el prototipo durante el envío?
Las piezas deben colocarse en compartimentos individuales, apoyándolas sobre superficies autorizadas —nunca sobre los extremos de las «orejas»—. Evite la entrada de residuos en los orificios y asegúrese de que la identificación del embalaje esté vinculada a los registros de inspección.
tanghangyun@oemach.com