
Definir el anillo como una herramienta de inspección
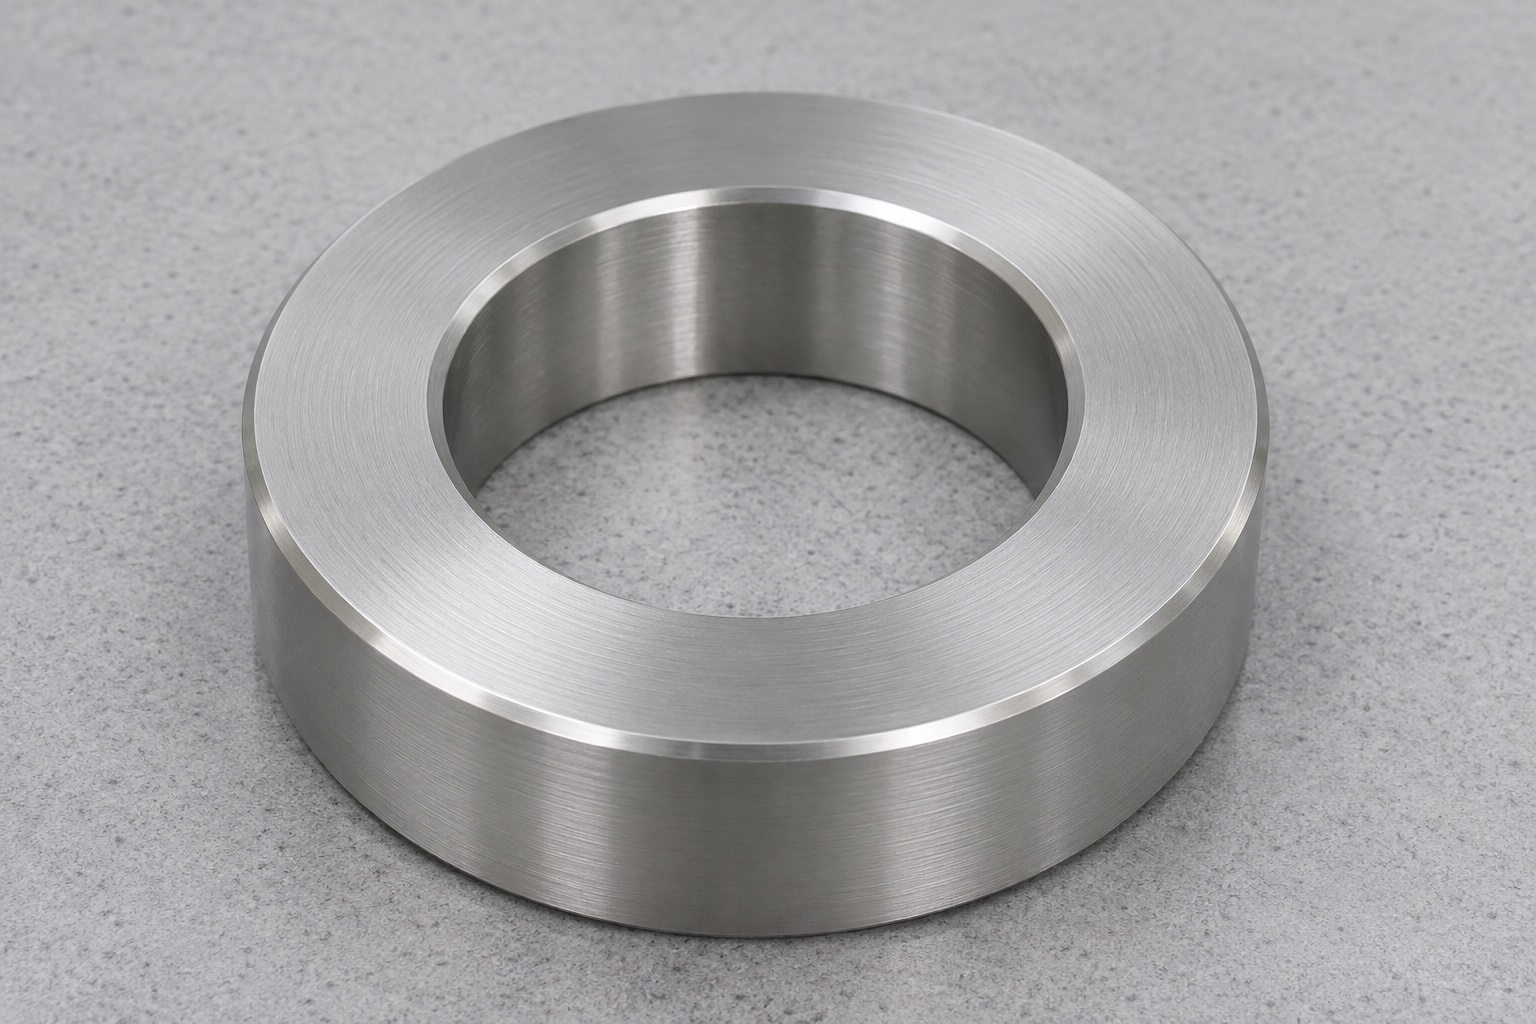
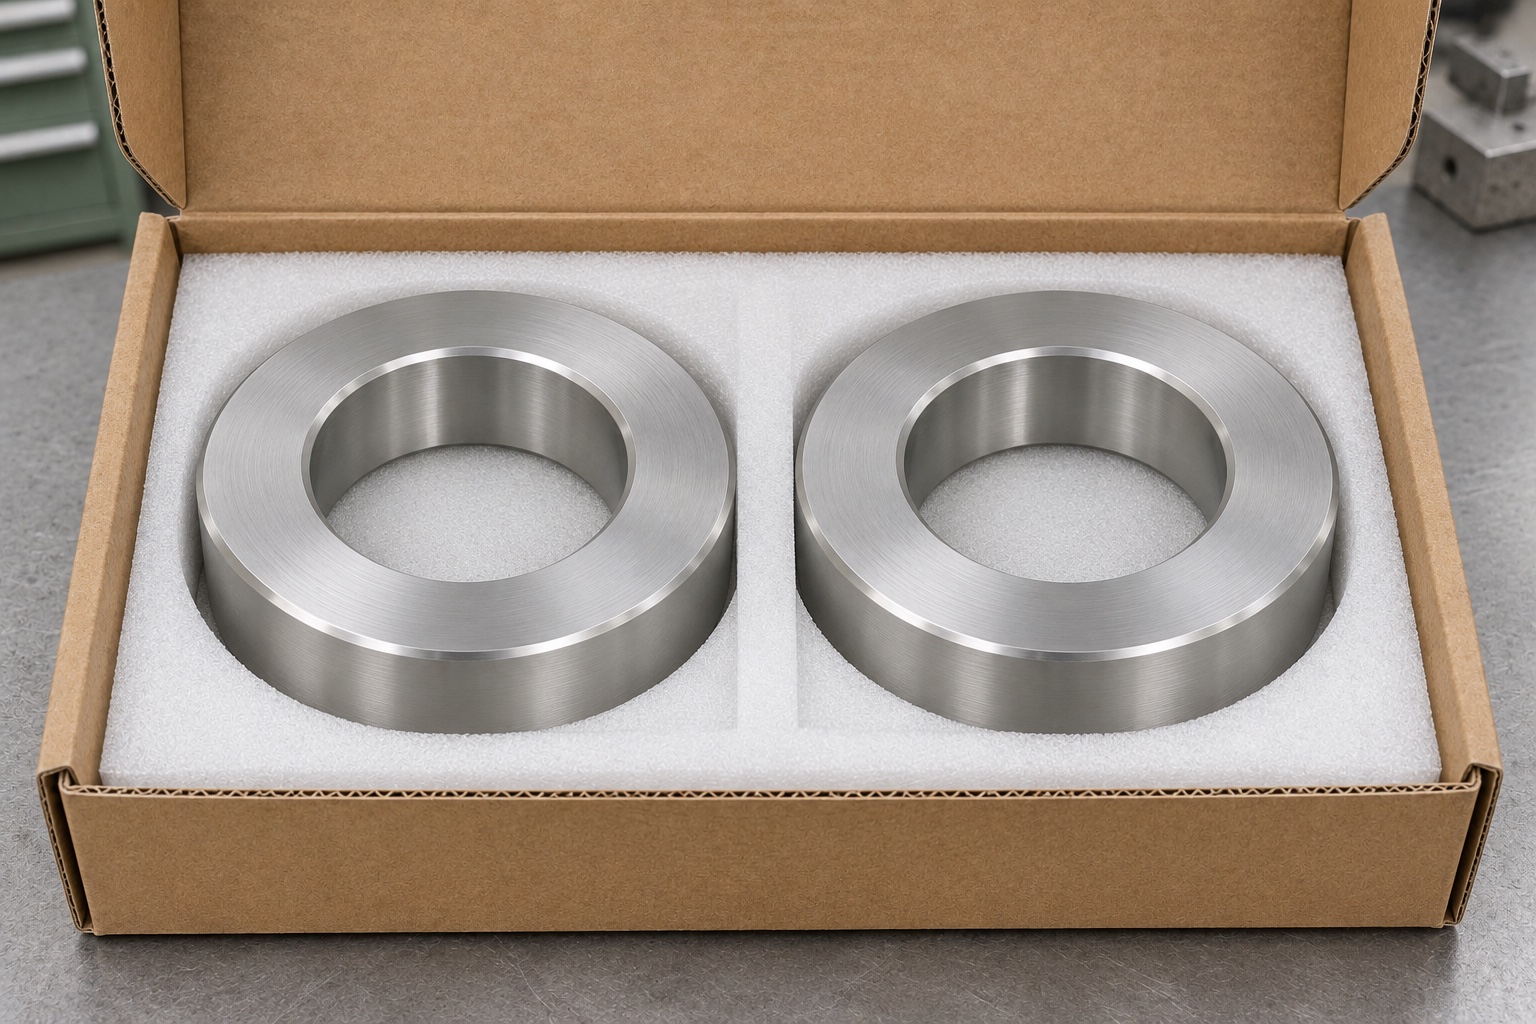
En algunas lámparas quirúrgicas, el mango extraíble constituye una interfaz mecánica. Para un diseño de mango definido mediante planos, un taller puede utilizar un anillo de inspección para comprobar si una sección cilíndrica específica puede introducirse en un orificio determinado. El ejemplo consiste en un anillo sencillo de acero inoxidable 316L, con caras anulares planas y un pequeño chaflán de entrada. Se trata de una herramienta de banco; no forma parte de la lámpara ni es un accesorio clínico. Es necesario especificar la sección exacta del mango, la dirección de inserción y la profundidad que se verifica. La conformidad de este contorno no garantiza la retención, la capacidad de carga, la compatibilidad con los procesos de esterilización ni el uso seguro del equipo completo.
Partir del plano del mango, no de una muestra cualquiera
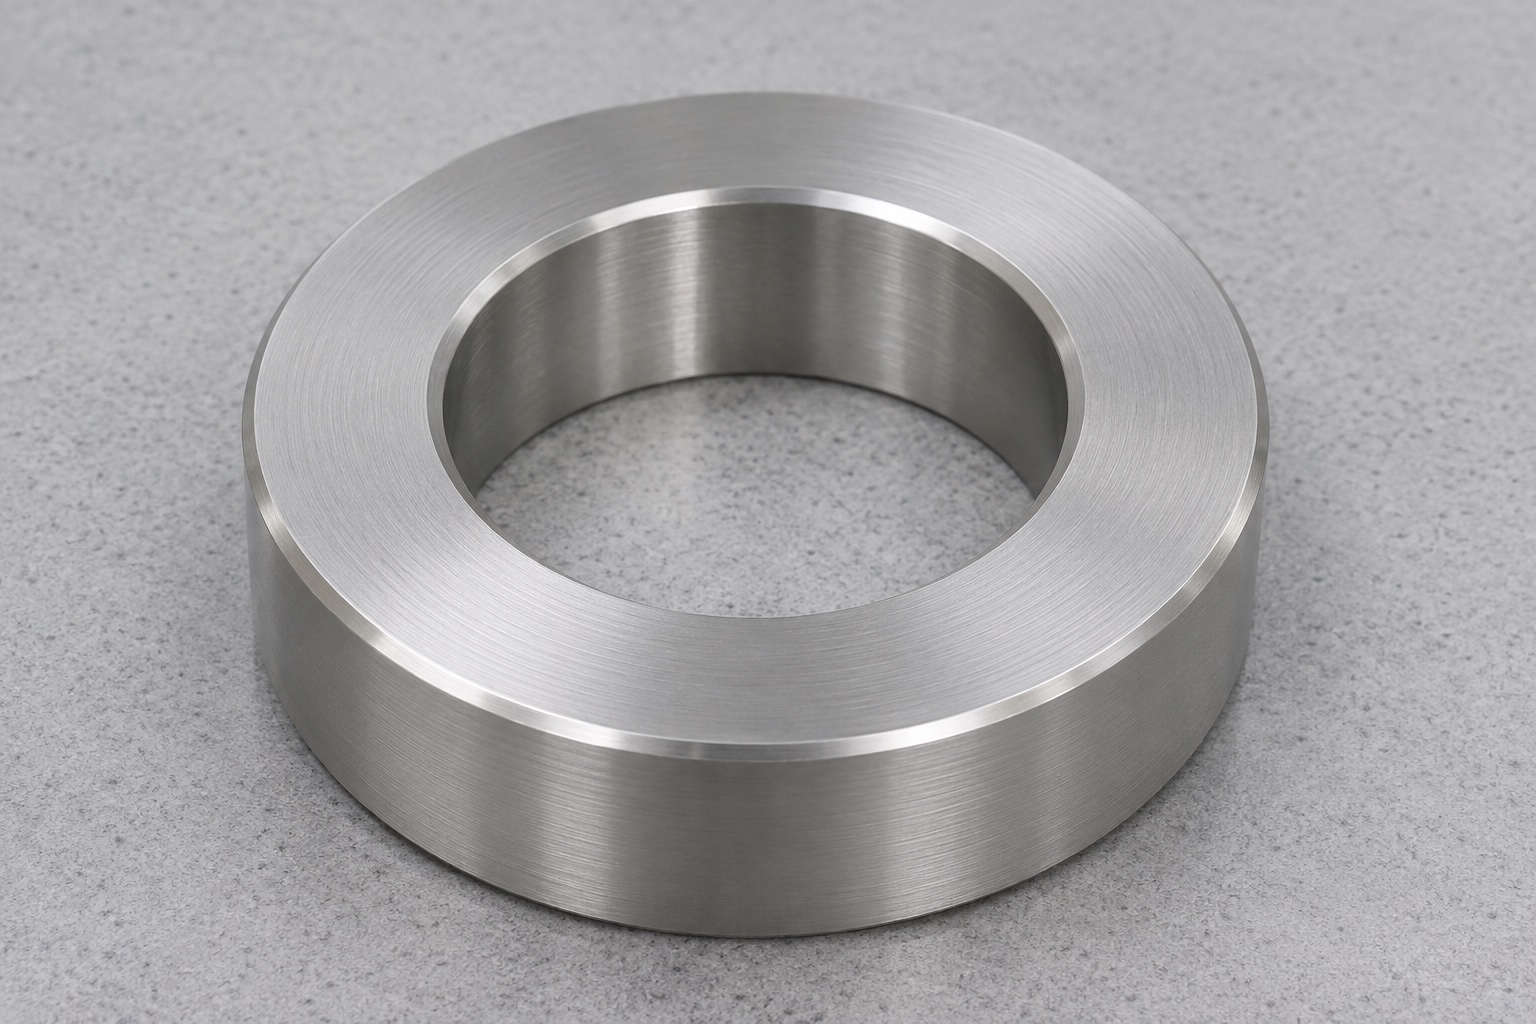
Obtenga el plano oficial del mango e identifique el contorno externo en la sección de trabajo. Un mango, aunque parezca liso, puede presentar nervaduras, chavetas, conicidades o escalones axiales fuera de la zona destinada a la inserción. Determine si el anillo es adecuado para comprobar un único segmento cilíndrico o si se requiere otra herramienta para las características no circulares. Una muestra física puede ayudar a aclarar la geometría de inserción, pero no debe utilizarse para definir los límites de forma implícita. Si el plano del mango sufre modificaciones, revise el anillo antes de volver a utilizarlo. El registro del calibrador debe especificar la revisión del plano y el alcance de las características verificadas, no solo el nombre de la pieza.
Definir qué implica un resultado conforme («pasa»)
Documente la dirección de inserción prescrita, la profundidad, las condiciones de manipulación y la fuerza permitida. Si se trata de una verificación de tipo «pasa» (go), el resultado positivo indica que el elemento de medición (mango) entra en el anillo bajo las condiciones establecidas. No se trata de una medición numérica de tamaño, ni verifica un diámetro externo mínimo. Si se requiere otro límite o un informe dimensional específico, defínalo en el plan de inspección en lugar de interpretar un único anillo de verificación como dos pruebas distintas. Al determinar el límite del orificio, considere la tolerancia del calibre, la política de desgaste y la incertidumbre de medición. La parte responsable de la aceptación debe aprobar el diseño del calibre y la regla de decisión antes de emitir la orden de mecanizado.
Mecanice el orificio utilizando una referencia estable.
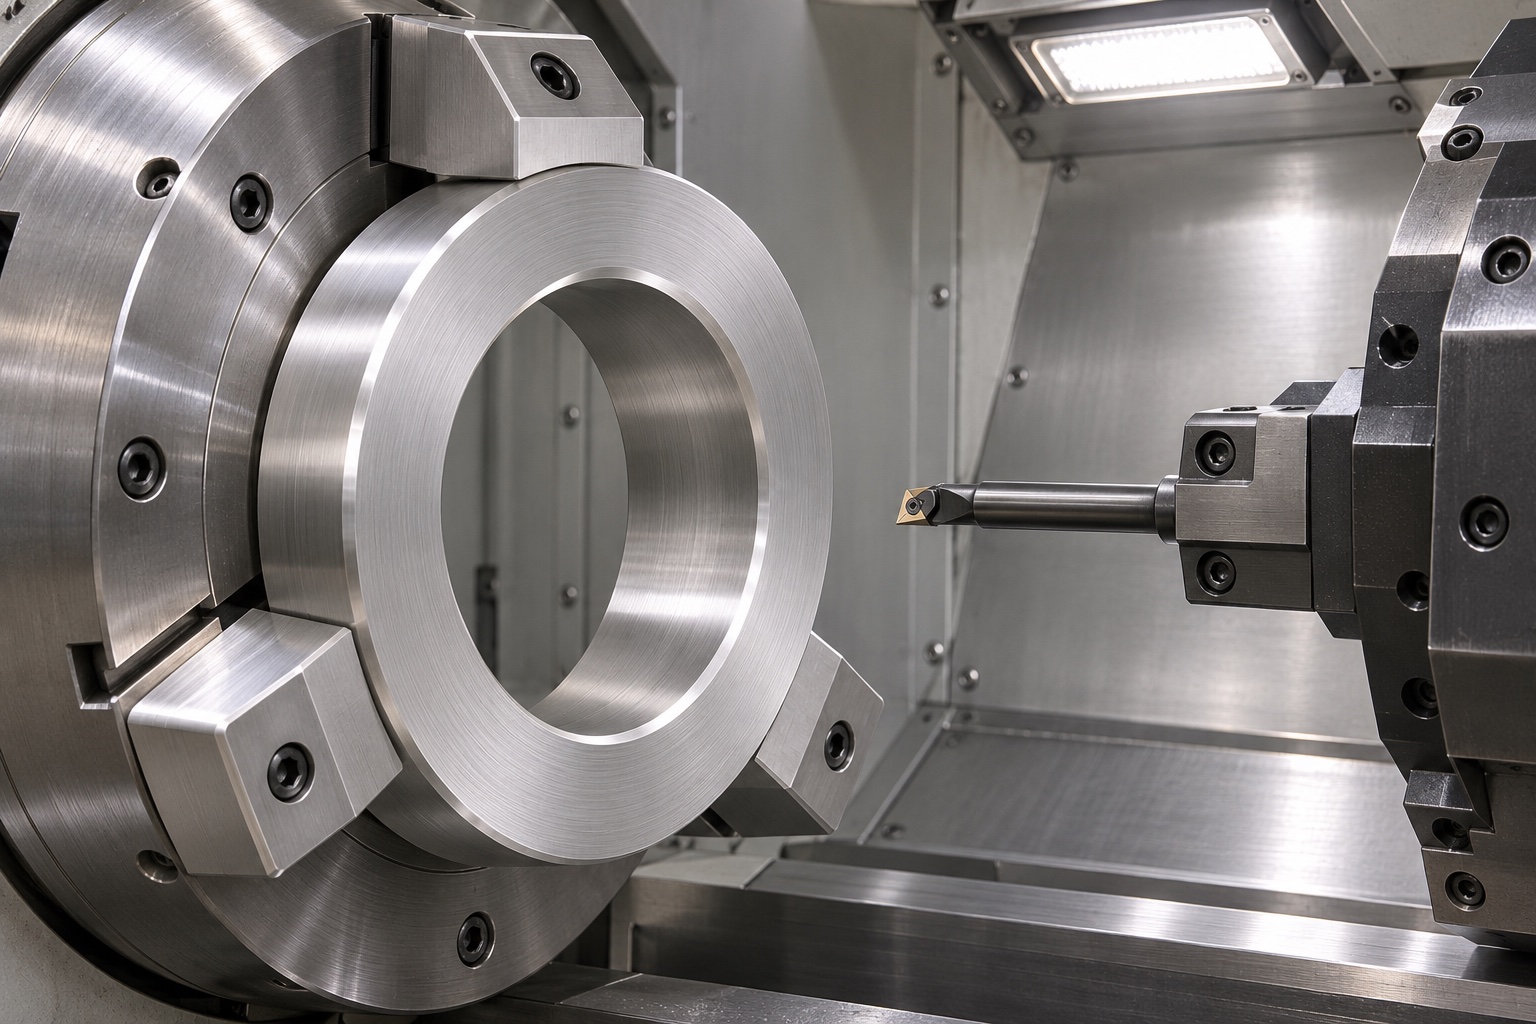
El anillo puede fabricarse a partir de material en barra de sección circular o de una pieza en bruto preformada, siempre que se mantenga la trazabilidad del material y el sobrematerial necesario para el acabado. Realice el refrentado de la primera superficie de trabajo y el desbaste del orificio; a continuación, proceda al acabado utilizando herramientas con el alcance y el soporte adecuados. Cuando el plano relacione el orificio con una cara, mecanice ambos en la misma preparación siempre que sea posible. La presión de sujeción puede alterar temporalmente la forma del orificio, especialmente a medida que disminuye el espesor de pared. Verifique la geometría tras liberar la pieza y, de nuevo, después de cualquier operación de acabado necesaria. Si se requiere una segunda preparación para ajustar el espesor o mecanizar la cara posterior, utilice soportes que protejan el orificio ya acabado y la superficie de asiento anular.
Controle la entrada de forma independiente a la zona de medición.
Un pequeño chaflán de entrada facilita la alineación del elemento de medición y protege el borde. Este no debe extenderse hacia la región cilíndrica utilizada para tomar la decisión de aceptación. Indique por separado en el plano el límite del chaflán, la longitud útil del orificio y la profundidad de inserción prevista. Un chaflán de entrada excesivamente grande podría hacer que el elemento de medición parezca entrar, incluso sin llegar a alcanzar la superficie de control. Compruebe la ausencia de rebabas en ambos extremos e inspeccione la transición sin redondearla manualmente. Si el anillo puede utilizarse desde cualquiera de sus caras, el plan de inspección debe contemplar ambas entradas, en lugar de asumir una simetría basada únicamente en una inspección visual.
Seleccione la aleación y el acabado sin realizar suposiciones previas sobre la vida útil del calibre.
El acero 316L es una opción de material adecuada para un anillo de verificación de banco (protegido). Especifique por separado el tipo de material, el estado de la superficie y cualquier operación de acabado adicional. En casos de contacto repetido, considere el desgaste, el daño superficial y la posibilidad de transferencia de material desde la pieza bajo prueba. El responsable de metrología debe determinar si el material y el proceso son adecuados para la aplicación prevista. No asuma que un anillo de acero inoxidable tiene una vida útil ilimitada o una dureza específica. Cuando existan límites dimensionales aplicables tras el acabado, verifique el diámetro interior final y las caras. El hecho de que el grado del material esté documentado no exime de la inspección de las superficies de contacto ni del control del instrumento de medición en uso.
Mida el tamaño y la forma del diámetro interior como características independientes.
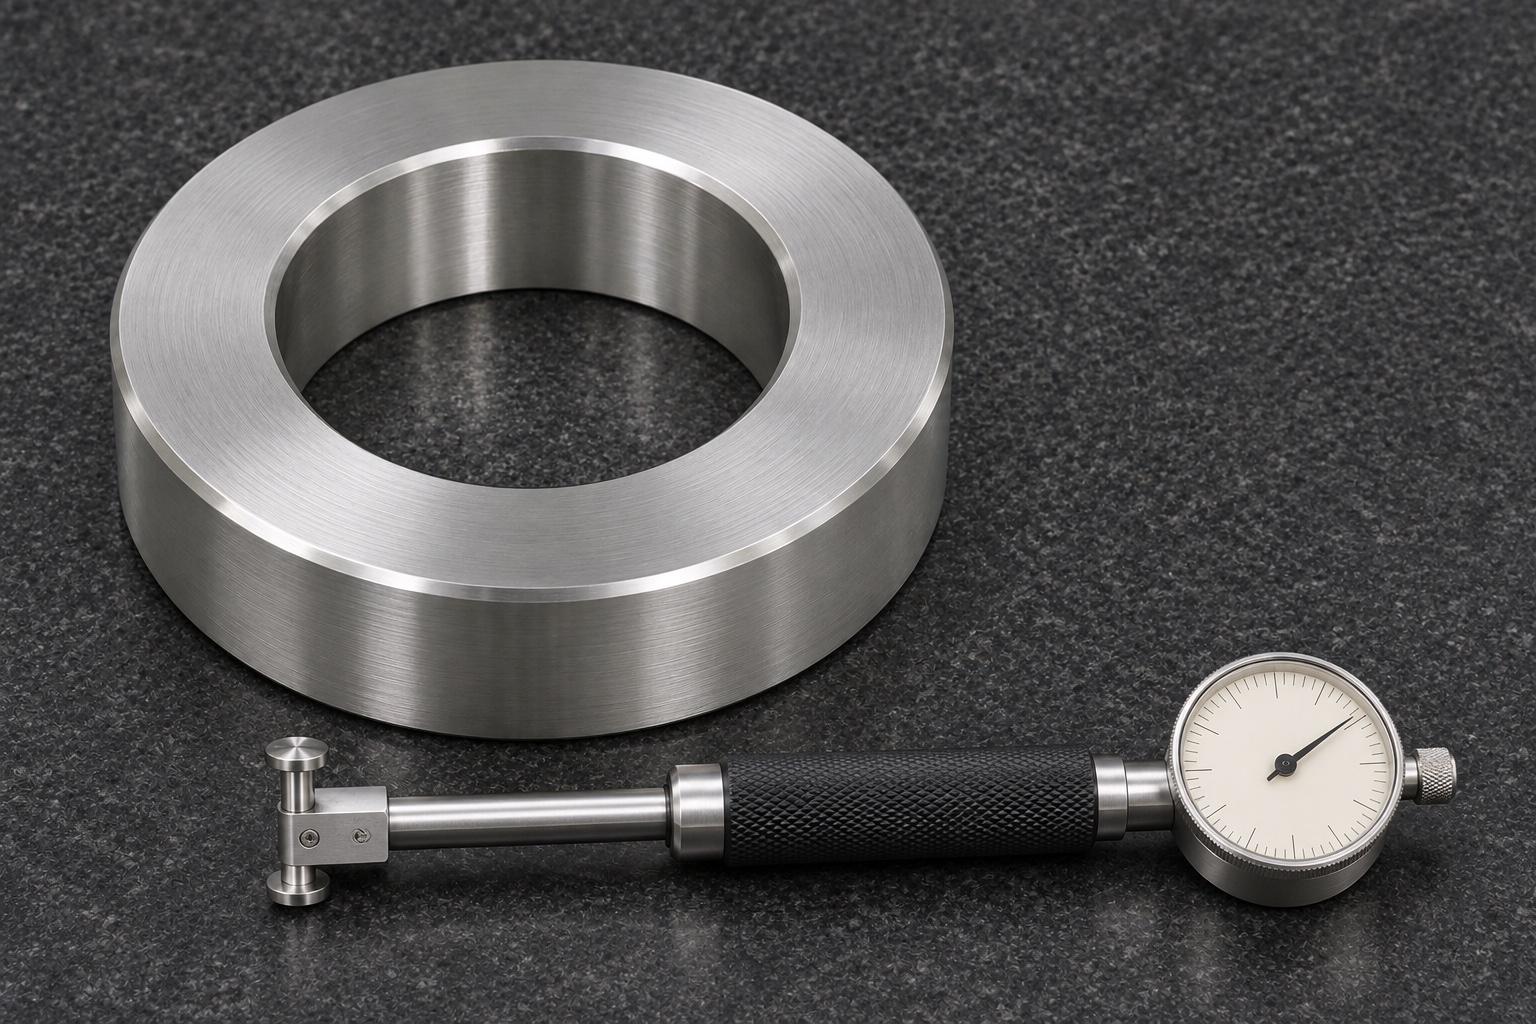
Utilice un instrumento de medición interna adecuado para la tolerancia requerida y el tamaño del anillo, empleando el patrón de referencia apropiado. Realice las lecturas a las profundidades y posiciones angulares especificadas, lejos del chaflán. Compare las mediciones para identificar conicidad o una posible ovalización; si el plano exige un resultado relativo a la forma, utilice un método específico para ello. Una única medición de diámetro no permite caracterizar la totalidad de la envolvente geométrica. Registre la temperatura, las condiciones de soporte y la incertidumbre del instrumento cuando sea pertinente. Si el método seleccionado no permite determinar si se cumple el límite de aceptación, valide un procedimiento de medición más preciso o envíe el anillo para una verificación externa. No base la aceptación de una pieza en un dispositivo simplemente porque este muestre un mayor número de dígitos.
Mantenga la decisión basada en el instrumento de medición independiente de la verificación mediante el patrón de referencia.
Utilice patrones de referencia adecuados o un procedimiento de medición aprobado para verificar el anillo. Un mango de producción, por sí solo, no puede demostrar que el calibre tenga el diámetro interior correcto. Al probar el método, compare el comportamiento del patrón de referencia con el ajuste esperado y documente el procedimiento. Un patrón conocido puede servir para realizar comprobaciones periódicas del estado del calibre, pero el plan de verificación debe especificar las características que se deben medir y los intervalos para hacerlo. Mantenga visibles el identificador del anillo, la revisión del plano y el estado de verificación en su contenedor. Si es necesario realizar un marcado directo, hágalo en una ubicación autorizada en el plano, de modo que no afecte a la superficie de trabajo ni al diámetro interior.
Aborde las decisiones dudosas o limítrofes de manera coherente.
Si un mango se detiene antes de alcanzar la profundidad prevista, inspeccione la limpieza, la orientación y la zona de contacto antes de tomar una decisión definitiva. Registre si el problema se produce en la entrada, en el diámetro interior de trabajo o fuera del rango definido para el calibre. No aplique fuerza adicional para lograr un resultado conforme. En caso de obtener resultados ambiguos, recurra al procedimiento de escalado aprobado; por ejemplo, empleando otro método de medición o un calibre de sustitución verificado. Una pieza no debe aceptarse únicamente porque pase la inspección en una orientación no controlada. Registre la decisión tomada y conserve la referencia al calibre utilizado, especialmente si más adelante se descubre que dicho calibre estaba desgastado o dañado.
Incluya los datos de la inspección en el pedido.
Un presupuesto para un anillo de inspección destinado a mangos de lámparas quirúrgicas debe especificar el plano del calibre, la geometría del diámetro interior, los requisitos de medición y el uso previsto. Indique si el proveedor suministra un anillo mecanizado, un calibre verificado dimensionalmente o un calibre que incluye documentación de calibración adicional; se trata de entregables distintos. Especifique los requisitos relativos a patrones de referencia, marcado y almacenamiento protector. Diferencie claramente las dimensiones del anillo de las dimensiones de la pieza que se va a inspeccionar, para evitar confusiones entre ambos límites. Si el calibre se va a utilizar en una línea de inspección, incluya los controles de estado y el proceso de escalado que deben aplicarse durante el traspaso, en lugar de dejarlos al criterio informal de los operarios.
Proteja el diámetro interior de trabajo entre usos.
Guarde el anillo en un compartimento específico, separado de otras herramientas o anillos. Evite introducir materiales abrasivos en el diámetro interior durante el embalaje. Si el anillo se manipula con frecuencia, establezca un método de cuidado adecuado y criterios de retirada en caso de mellas, corrosión o variaciones inexplicables en sus dimensiones. Si se utiliza una cubierta, asegúrese de que esta no roce la superficie de medición. Identifique el calibre en su estuche y mantenga la vinculación con su registro de verificación. El embalaje protector habitual no constituye un embalaje estéril. El anillo debe permanecer en el área de inspección designada; no debe instalarse en equipos ni utilizarse como herramienta clínica.
Evalúe el desgaste antes de aprobar un nuevo lote.
Un anillo puede sufrir alteraciones tras una caída, un uso repetido o un pulido no autorizado. Verifíquelo según el intervalo acordado y después de cualquier evento que pueda afectar a su orificio. Si se encuentra fuera de los límites, retírelo (póngalo en cuarentena) y revise las decisiones tomadas desde la última verificación conforme, de acuerdo con el plan de calidad. No reclasifique un anillo desgastado como calibre aceptable sin una decisión documentada. En caso de pedidos recurrentes, confirme que siguen siendo válidos el mismo plano de la pieza y los mismos criterios de decisión para el calibre. Un anillo nuevo, aunque tenga una forma conocida, no es intercambiable a menos que su identidad, sus límites y los registros de verificación respalden dicha conclusión.
FAQ
¿El hecho de que una pieza pase a través del anillo verifica el mecanismo de bloqueo del mango?
No. Esto solo evalúa un contorno externo definido. El bloqueo, la resistencia y el reprocesamiento requieren verificaciones independientes del equipo y la configuración específicos.
¿Puede una única verificación del orificio comprobar ambos límites dimensionales del mango?
No es posible con un solo anillo de «pasa». Si el plan de inspección lo requiere, defina por separado el límite complementario o utilice un método de medición por variables.
¿Por qué controlar el chaflán de entrada?
Sirve para alinear la pieza, pero no actúa como cilindro de medición. Un alivio excesivo puede reducir la longitud de contacto efectiva o provocar una entrada parcial engañosa.
¿Puede utilizarse una pieza de producción como patrón de calibración?
No por defecto. Utilice el patrón de referencia o el método de medición aprobado. Una pieza de producción no se convierte en patrón simplemente porque encaje.
¿Se puede pulir el calibre si presenta una superficie rugosa?
No sin autorización previa. El pulido puede alterar el diámetro interior de trabajo o los bordes. Retire el anillo y verifíquelo conforme a los criterios documentados.
¿Qué documentación debe acompañar al anillo en el momento de su recepción?
La revisión del plano, la identificación del calibre, el registro del material (si se solicita), la geometría medida y cualquier documentación de verificación o calibración acordada por contrato.
tanghangyun@oemach.com