
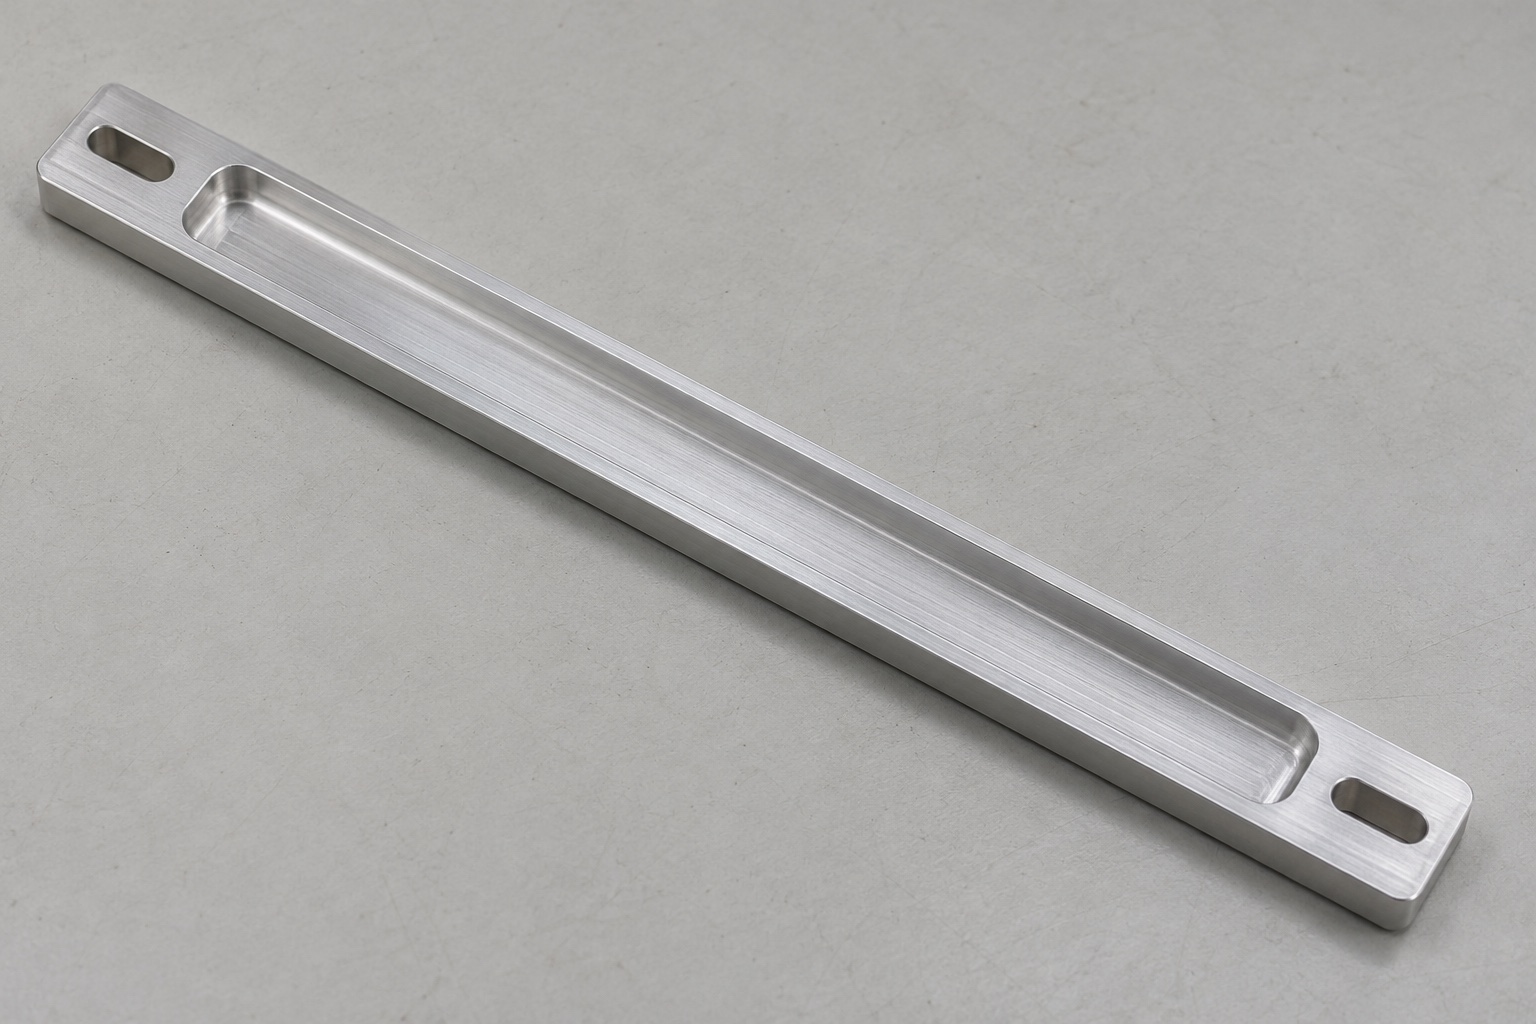
Separe el soporte de la escala y de su referencia.
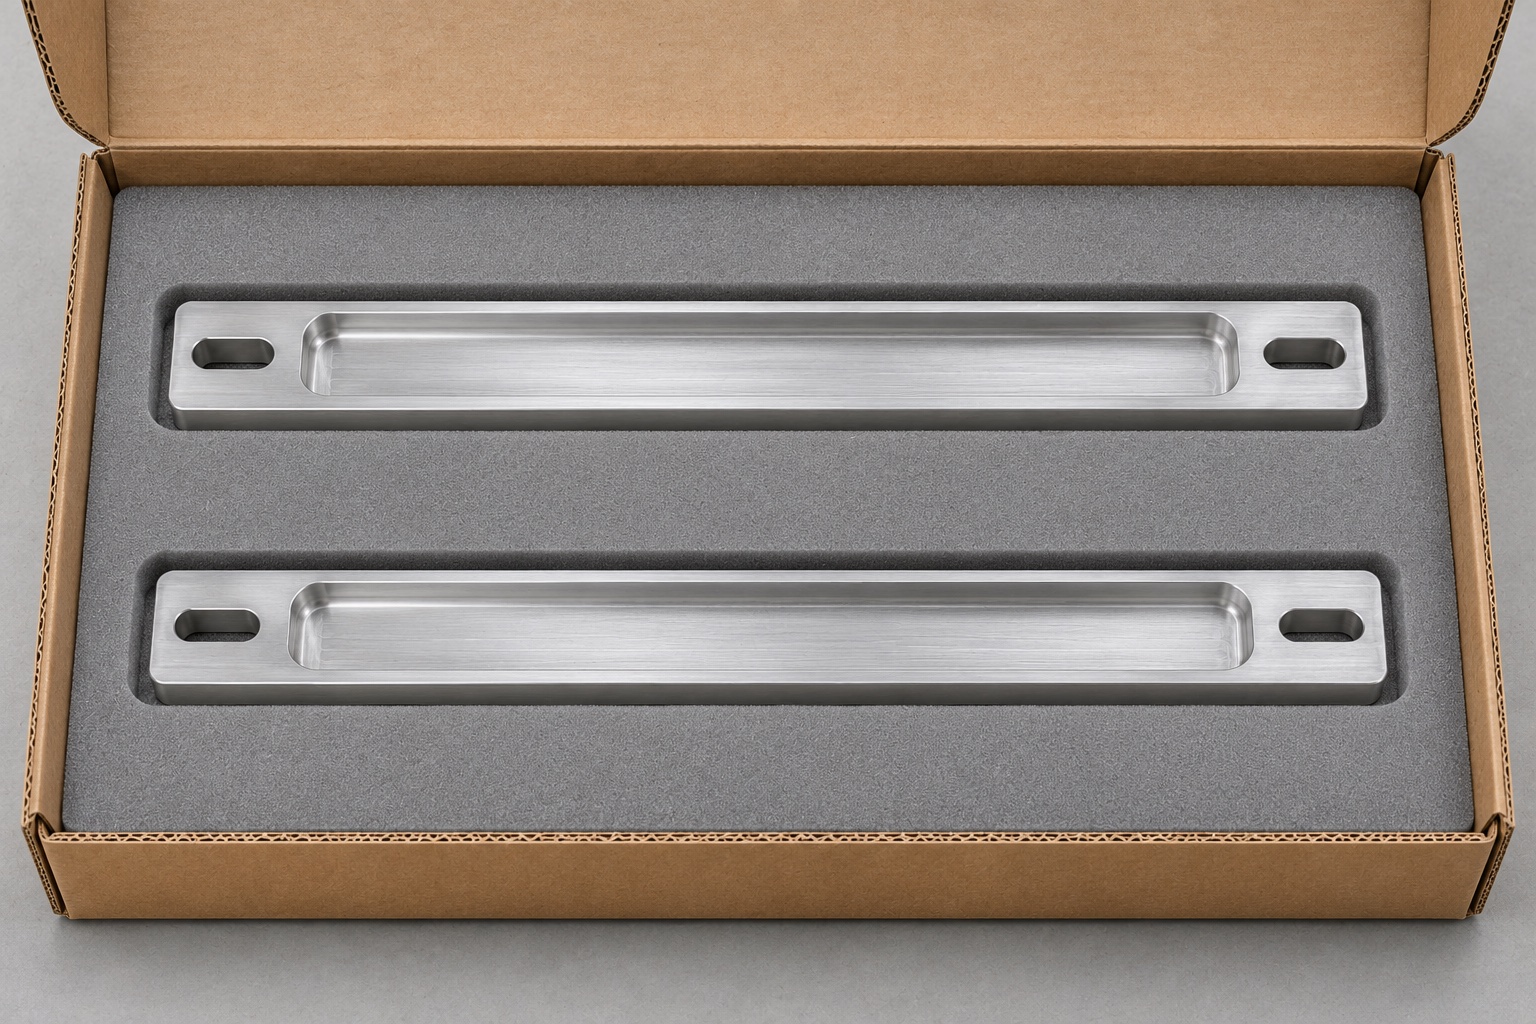
El apoyacabezas de una lámpara de hendidura puede incorporar una referencia de altura. Aquí, una placa estrecha de aluminio aloja una tira independiente. El rebaje longitudinal posiciona la tira y dos ranuras oblongas permiten ajustar el montaje. La placa no es una escala graduada, un dispositivo de calibración ni un apoyo para el paciente. El plano debe definir las superficies de apoyo y cómo se establece la referencia al montar el conjunto. La conformidad dimensional de la placa no confirma su alineación con el sistema óptico.
Determine cómo se posiciona la tira dentro del alojamiento.
Defina si la tira debe quedar apoyada contra uno de sus lados largos, hacer tope en un extremo o permanecer «flotante» hasta que se realice la etapa de alineación. Indique el área de soporte efectiva y los rebajes en las esquinas, diferenciándolos de las dimensiones totales del alojamiento. Si se utiliza un adhesivo o una lámina bajo la tira, incluya su espesor permitido en el cálculo del apilamiento. Una tira estrecha podría apoyarse sobre un punto elevado de la base, provocando que otras zonas queden separadas de la superficie. Cuando el soporte sea crítico, especifique el perfil o la planitud de la base, así como las áreas que pueden quedar con holgura (rebajadas). Solicite el contorno límite de la tira en lugar de basar el diseño únicamente en un esquema rectangular nominal.
Defina el recorrido de ajuste utilizando los componentes físicos reales.
Las dos ranuras en los extremos están sujetas a requisitos de anchura, radios en los extremos, longitud y posición relativa. Su recorrido útil depende, además, del diámetro y la alineación de los elementos de fijación. Incluya el espacio ocupado por la arandela o la cabeza del tornillo para verificar que no interfieran con los bordes cercanos ni con la propia tira. Si las ranuras permiten el desplazamiento a lo largo del montante, defina cómo se evitará una rotación lateral no deseada durante el montaje. No considere la longitud de la ranura como una garantía absoluta del rango de ajuste una vez realizada la instalación. Un dispositivo de sujeción puede verificar el movimiento posible con el hardware especificado; sin embargo, el conjunto completo podría imponer restricciones que dicho dispositivo no contempla.
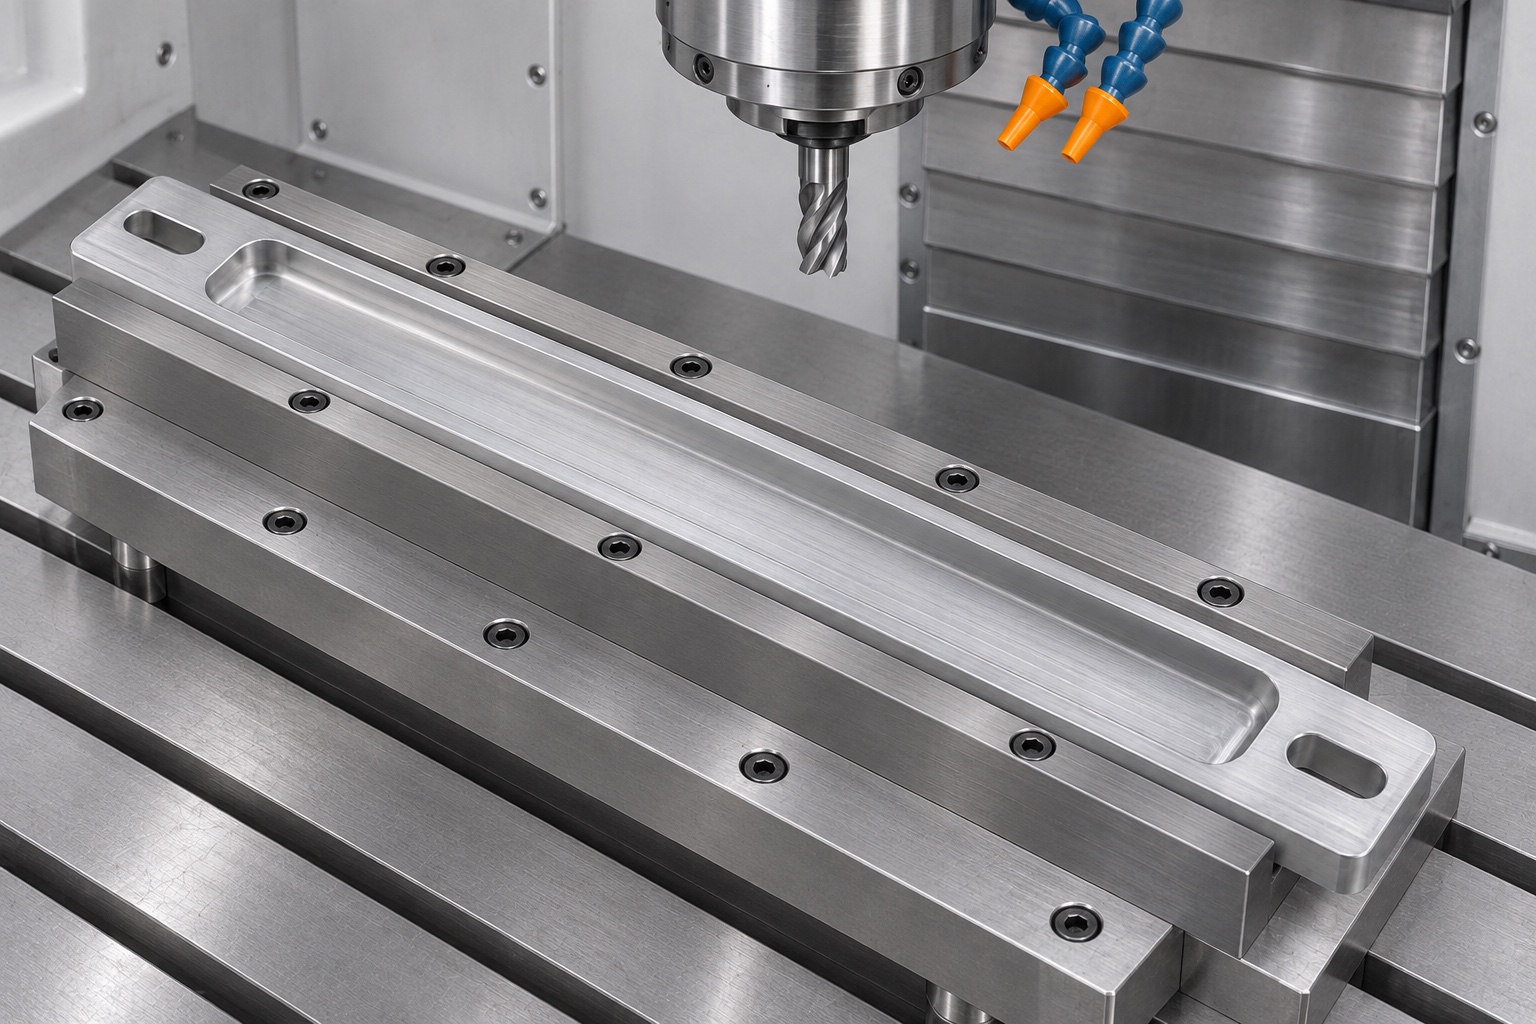
Planificar el soporte para el mecanizado de una pieza en bruto larga y estrecha
Utilice un dispositivo de sujeción que soporte la pieza a lo largo de toda su longitud, dejando accesibles tanto la cavidad como las ranuras en los extremos. Defina la cara de montaje posterior y el lado longitudinal que servirá como referencia antes de realizar cortes que reduzcan la rigidez de la pieza. Realice el desbaste de la cavidad dejando un sobrematerial controlado y, si la pieza es propensa a deformarse o moverse, verifique su estado antes de proceder al acabado. Evite aplanar una pieza curvada mediante sujeción y considerar la dimensión obtenida bajo presión como la geometría real de la pieza en estado libre. Indique en el plan de fabricación los puntos de apoyo previstos para la inspección en estado libre. En tramos cortos sin soporte cercanos a una ranura, puede ser necesario añadir un refuerzo o utilizar una configuración distinta para evitar daños en los bordes.
Vincular la profundidad de la cavidad a la altura de la pieza
La profundidad de la base de la cavidad respecto a la superficie superior constituye una relación, mientras que la altura desde la cara de montaje hasta dicha base constituye otra. Si la proyección de la pieza respecto a un elemento vertical es relevante, considere el conjunto completo, incluyendo el espesor de la placa, el espesor de la pieza y cualquier capa de fijación intermedia. Utilice un método de medición que alcance la zona de contacto real, en lugar de tomar lecturas en el radio de un borde. Realice mediciones en varios puntos a lo largo de la zona de apoyo de la pieza; una única lectura central podría pasar por alto una base curvada o una superficie inclinada, especialmente si el dispositivo de sujeción aplana la pieza durante el mecanizado.
Proteger las superficies de apoyo durante el desbarbado de los bordes
Elimine las rebabas de ambas caras de las ranuras terminales para permitir que el elemento de fijación y la arandela se asienten correctamente, y para asegurar que la cara posterior haga contacto con su soporte. En la cavidad, evite un desbastado excesivo que pueda reducir una pared de posicionamiento o eliminar material de la superficie de apoyo. Especifique claramente los chaflanes o redondeos en los bordes cercanos a la tira y a los elementos de fijación cuando la nota general no sea suficiente. Aplique los criterios visuales acordados para cualquier superficie que quede a la vista del operador. Antes del montaje de prueba, inspeccione la pieza en busca de virutas incrustadas o bordes levantados. Un pulido estético no puede compensar una cavidad o ranura que, tras el acabado manual, ya no cumpla con las especificaciones del plano.
Considere el anodizado y el aspecto visual como especificaciones independientes.
Indique el estado del material base 6061, el acabado requerido y si cada cota crítica se refiere a la pieza antes o después del acabado. Si se especifica anodizado, señale las áreas que deben protegerse (enmascararse) y las marcas de sujeción que se consideren aceptables. Verifique la holgura en los casos en que un recubrimiento pueda afectar a una cavidad, ranura o superficie de montaje. No asuma que una aleación o color determinado garantiza la durabilidad frente a procedimientos de limpieza no especificados. Si el diseño exige resistencia al desgaste, a la limpieza o a determinadas condiciones de iluminación, será el propietario del equipo quien defina las pruebas aplicables. La aceptación de la pieza mecanizada puede limitarse a sus dimensiones y al acabado acordado, sin que ello implique garantizar el rendimiento final del instrumento oftalmológico.
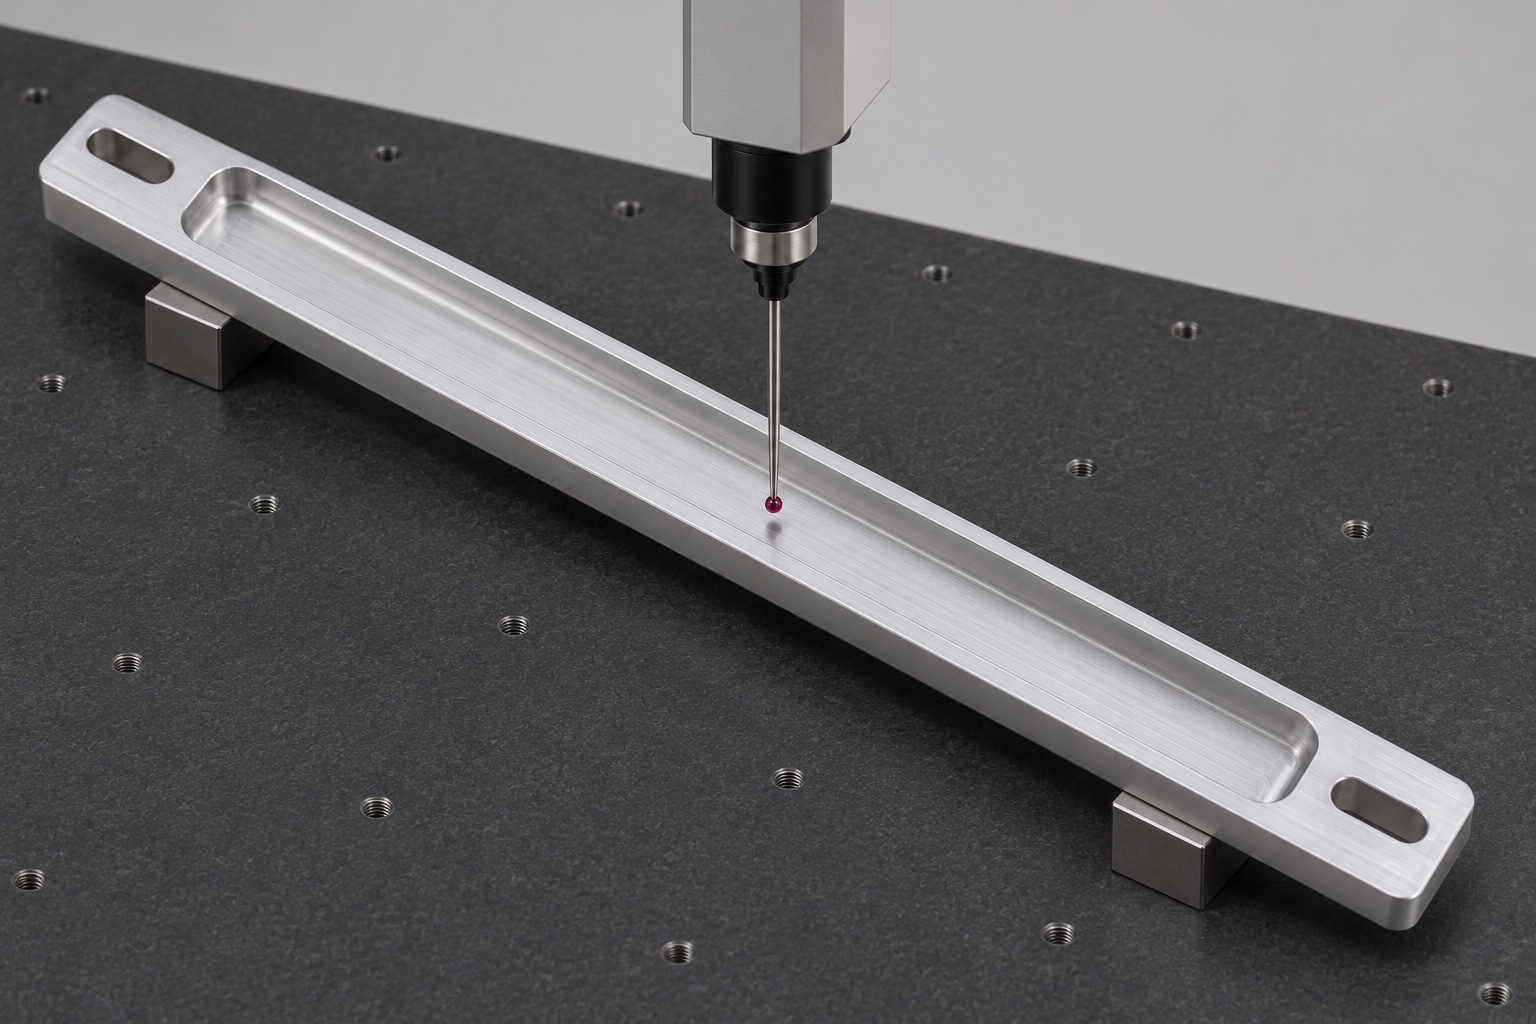
Mida la placa bajo las condiciones de soporte especificadas.
Para comprobar la planitud en estado libre, utilice los puntos de apoyo, la orientación y el método acordados. Para la verificación tras el montaje, puede emplearse una referencia rectilínea controlada junto con los elementos de fijación designados. Mantenga estos resultados diferenciados. Utilice un sistema de medición por coordenadas, un medidor de profundidad o un método óptico adecuado, según la característica a evaluar y el nivel de incertidumbre requerido. Compruebe la cavidad en los puntos accesibles y mida las ranuras oblongas lejos de los chaflanes. Documente qué lado corresponde a la cara de montaje y cómo se determina la posición longitudinal. Una pieza colocada sobre un soporte irregular puede presentar una torsión aparente que no guarda relación con el proceso de mecanizado.
Pruebe una tira sin marcas y los elementos de fijación antes del montaje final.
Una tira de prueba sin marcas permite evaluar la inserción, el asentamiento y cualquier posible protuberancia por encima del soporte. Utilizando los elementos de fijación previstos y un soporte vertical de prueba, verifique el rango de deslizamiento permitido y asegúrese de que la tira no interfiera con las cabezas de los elementos de fijación. Defina las condiciones de la prueba y registre las revisiones de la tira (o banda) y de los dispositivos de sujeción. Esto permite identificar problemas de montaje sin necesidad de utilizar piezas de producción marcadas. No obstante, este procedimiento no sirve para verificar la precisión de la referencia de altura ni el desempeño del posicionamiento del paciente. El fabricante del equipo debe verificar la escala, la alineación tras la instalación y el sistema terminado empleando el método aprobado. No autorice el uso de un componente sustituto para un instrumento específico basándose únicamente en una prueba de ajuste en banco.
Elabore un plan para la inspección de la primera pieza en lotes pequeños.
Acuerde qué mediciones se realizarán tras el fresado, después de cualquier proceso de acabado y durante la inspección final. Registre la identificación del material, la revisión del plano, así como la configuración de los dispositivos de sujeción y de medición. Si una pieza larga presenta curvatura tras el acabado, compare su estado en condición libre (sin sujeción) en una etapa anterior antes de modificar el plano. Determine qué cambios en la herramienta de corte, el material base, la sujeción o el acabado requieren una nueva inspección de la primera pieza. En lotes pequeños, es posible realizar una inspección característica por característica cuando sea necesario; no obstante, cualquier criterio de muestreo debe ser acordado explícitamente, en lugar de darse por sentado mediante una frase hecha. Mantenga las observaciones derivadas de las pruebas de ajuste separadas de las mediciones dimensionales y los registros de acabado.
Incluya información sobre las piezas de acoplamiento en la solicitud de cotización (RFQ).
Para solicitar un presupuesto de fresado CNC de precisión, facilite el plano, el modelo, la interfaz posterior, las dimensiones de la tira, los tornillos y la dirección de ajuste. Indique cantidad, material, acabado, documentación de inspección y embalaje. Distinga los requisitos de la pieza de los del equipo montado. Pida al proveedor que identifique los útiles y las mediciones especiales necesarios. Si el pedido incluye grabado o instalación de la escala, proporcione un plano y criterios de aceptación independientes.
Proteja los soportes alargados para evitar que se doblen o sufran daños superficiales (rozaduras, arañazos).
Embale las placas en compartimentos separados o sobre un inserto recto y no abrasivo que las apoye a lo largo. No presione el fondo del rebaje ni pegue etiquetas sobre la cara de montaje. Identifique pieza, revisión y lote en el exterior. Si el acabado tiene criterios de aspecto, acuerde las zonas de contacto del embalaje y la inspección en recepción. El embalaje no debe enderezar la pieza por fuerza ni presentarse como protección estéril.
FAQ
¿Es el soporte una escala de medición calibrada?
No. Se trata de la placa de montaje mecánica para una regleta independiente. El propietario del equipo define cómo debe marcarse, instalarse y verificarse dicha regleta dentro del sistema final.
¿Por qué utilizar ranuras en lugar de orificios circulares?
Las ranuras permiten realizar ajustes en una dirección determinada. El rango de ajuste útil depende de la geometría de la ranura, los elementos de fijación y otras restricciones de montaje; por lo tanto, especifique y verifique la interfaz real.
¿La profundidad del alojamiento debe verificarse desde la parte superior o desde la parte posterior?
Siga la referencia indicada en el plano. La profundidad medida desde la parte superior ayuda a controlar la proyección de la regleta, mientras que la altura medida desde la cara posterior ayuda a controlar su posición de montaje. Algunos diseños requieren tener en cuenta ambas relaciones.
¿Por qué una placa estrecha puede curvarse tras el proceso de fresado?
El estado inicial del material, la cantidad de material eliminado, así como los métodos de soporte y sujeción, pueden contribuir a este fenómeno. Compare la pieza antes y después de liberar el dispositivo de sujeción (fijación) y revise el proceso antes de ajustar los desfases (offsets).
¿La comprobación del ajuste de una tira en blanco (sin mecanizar) confirma que la referencia de altura es correcta?
No. Dicha comprobación verifica el ajuste físico bajo las condiciones especificadas. La alineación del sistema y la posición de las marcas son verificaciones independientes, propias de la instalación o de la cualificación.
¿Qué documentos ayudan a repetir un pedido de mecanizado?
Proporcione las revisiones vigentes del plano, de la tira y de la interfaz con el soporte vertical, el acabado requerido, los registros dimensionales y las condiciones de inspección. Identifique cualquier cambio que requiera una nueva aprobación de la primera pieza.
tanghangyun@oemach.com