
Asignar a la llave una función claramente definida.
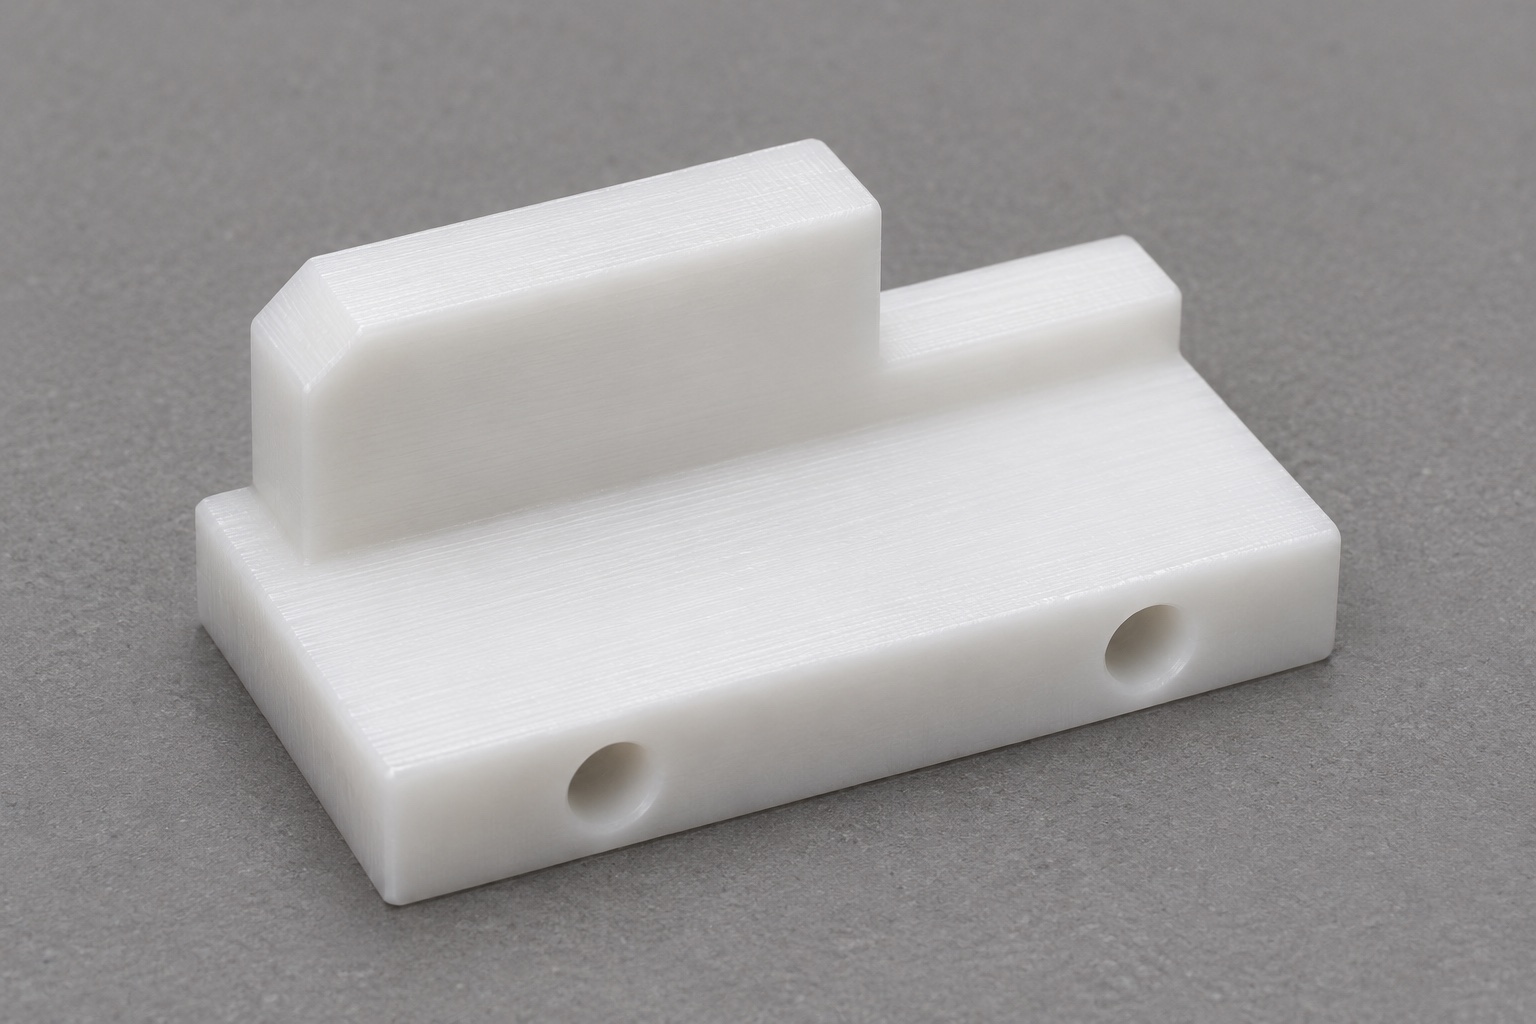
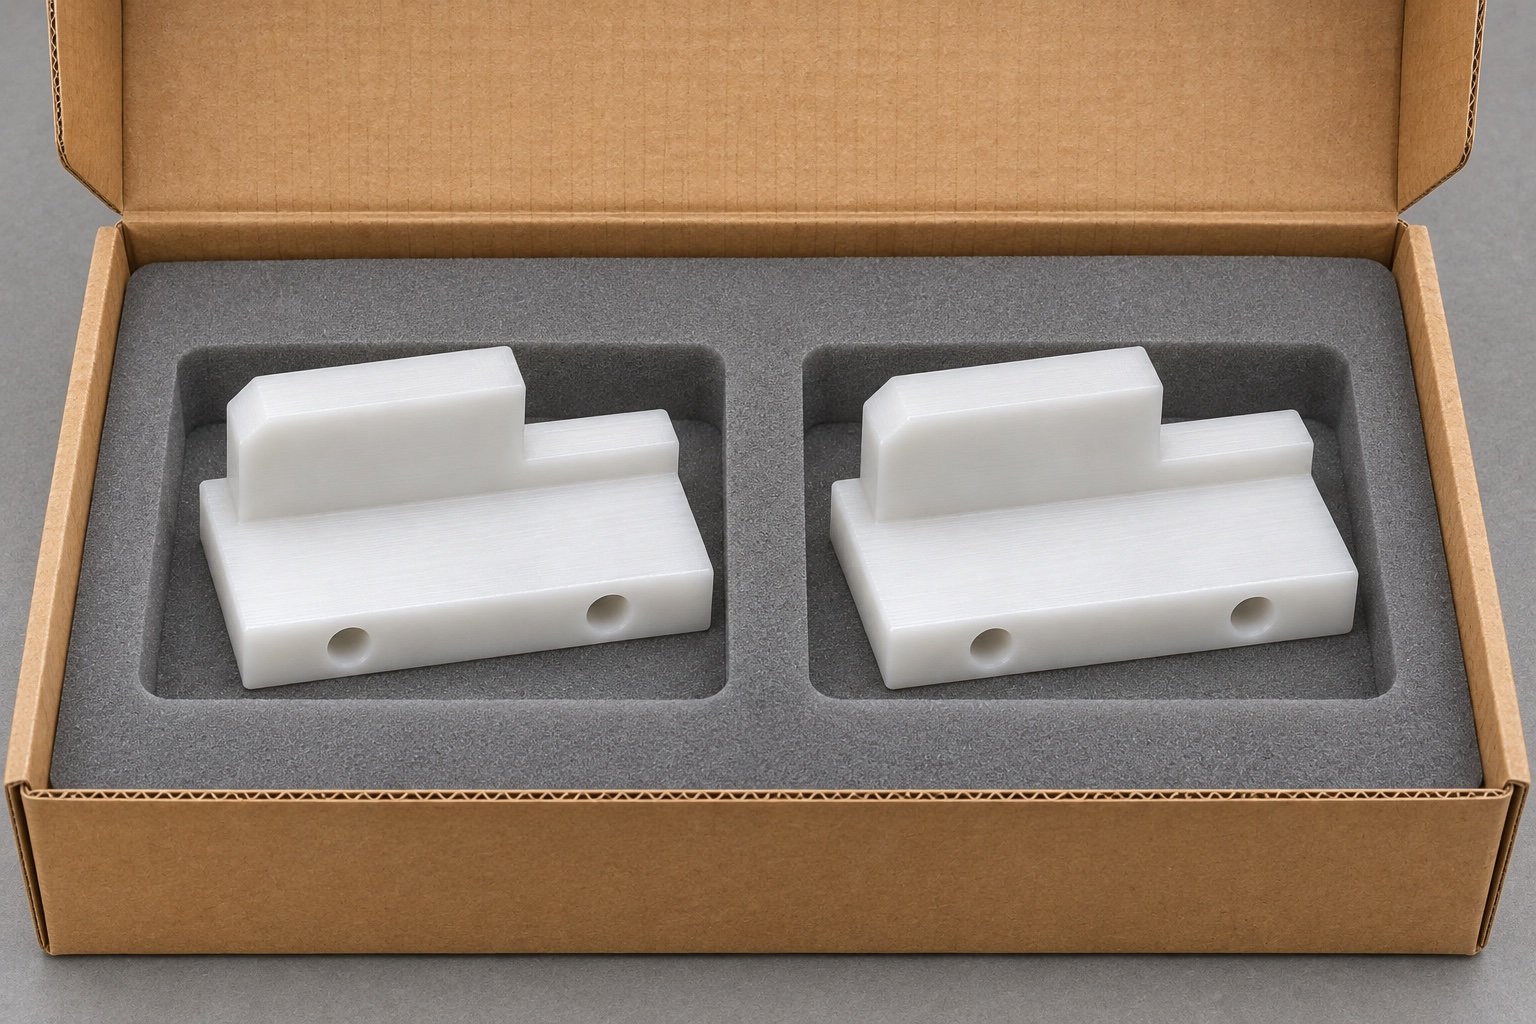
Los equipos de laboratorio automatizados pueden transportar tubos en gradillas. Una llave de orientación mecánica es un método posible para distinguir la dirección de entrada permitida de una gradilla definida por plano. El ejemplo consiste en un bloque de POM-C (color natural) con una base baja, dos orificios transversales para su fijación y una lengüeta escalonada asimétrica. Un extremo de la lengüeta presenta una entrada biselada corta. Se trata de un componente mecánico; no es un sensor, un lector de códigos de barras ni un dispositivo de enclavamiento. Al iniciar la solicitud de mecanizado, es necesario identificar las interfaces de la gradilla y su alojamiento, la dirección de aproximación y qué características permiten o impiden el desplazamiento.
Diseñar por separado la holgura (espacio libre) y la interferencia (contacto de bloqueo).
En la orientación permitida, la lengüeta debe entrar en el hueco correspondiente sin rozar esquinas no previstas. En la orientación invertida, un escalón específico debe entrar en contacto con un límite definido antes de que la gradilla alcance su plano de asiento. Evalúe ambas condiciones considerando la acumulación de tolerancias. Una llave podría superar la verificación de montaje en la posición correcta, pero fallar al no bloquear una gradilla colocada en la posición invertida si se ha eliminado demasiado material del escalón asimétrico. Dibuje y mida explícitamente la zona de bloqueo. El proveedor no debe deducir la condición de inversión a partir de un plano que solo muestre la posición correcta de montaje.
Definir la ubicación de la lengüeta a partir de referencias establecidas.
La cara de apoyo y el tope lateral de la llave pueden determinar su ubicación; los orificios transversales podrían servir únicamente para el paso de tornillos. Identifique las superficies de referencia reales en el soporte de acoplamiento. Controle la altura de la lengüeta, el desplazamiento lateral y la posición del escalón a partir de dichas referencias, y no de un borde arbitrario que podría desaparecer en una operación posterior. Si el diseño se posiciona realmente sobre otros componentes, defina dicha interfaz y su ajuste. Un buen plano permite distinguir la separación entre los orificios de montaje de la relación geométrica que determina la entrada en el bastidor (rack). Esto facilita el diagnóstico de un desplazamiento aparente sin necesidad de modificar una característica que no afecta a la funcionalidad.
Soporte del polímero durante el fresado CNC
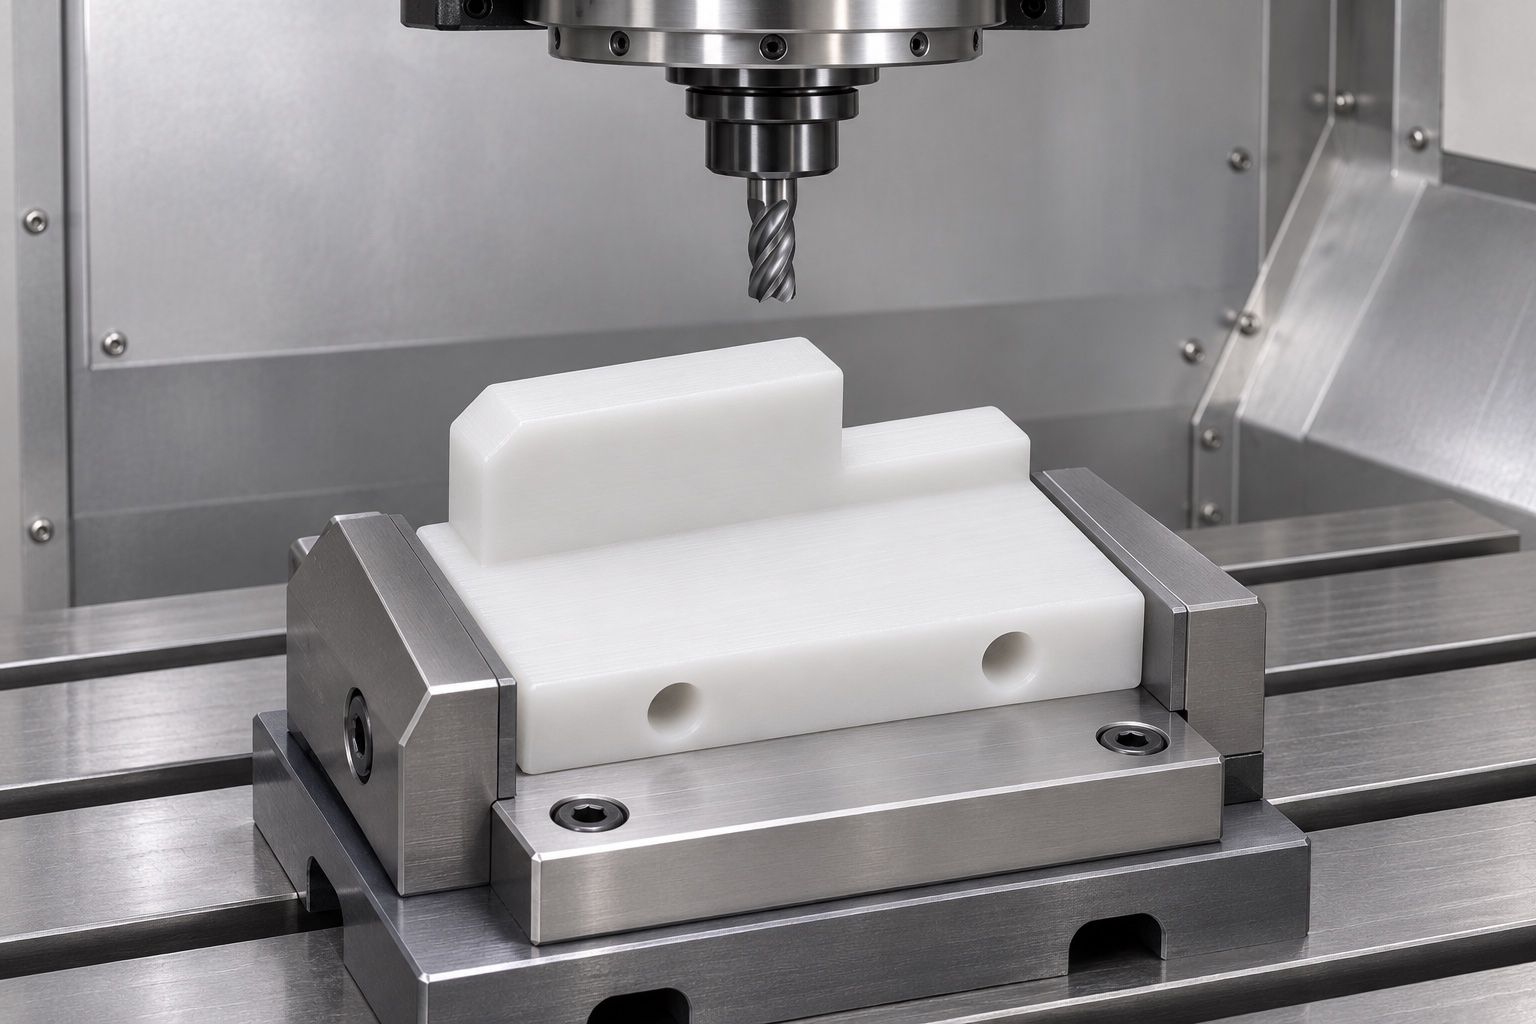
Comience con material POM-C verificado y una pieza en bruto estable. Mecanice las referencias de la base y, a continuación, realice el desbaste del perfil escalonado, dejando material suficiente para una pasada de acabado uniforme. Una lengüeta delgada puede desplazarse si se presiona directamente contra una mordaza. Apoye la base sobre una superficie de contacto amplia y limpia, aplicando únicamente la fuerza necesaria para garantizar un proceso estable. Verifique el perfil una vez liberada la pieza, especialmente si esta se asentaba correctamente en el dispositivo de sujeción pero presenta inestabilidad tras el mecanizado. La validación de la primera pieza debe centrarse en la detección de rebabas, marcas por fricción en la superficie y cualquier desplazamiento posterior al mecanizado; no debe considerarse la simulación de la trayectoria de la herramienta como una prueba definitiva de la precisión dimensional.
Control de la entrada sin debilitar la cara de tope
Una entrada corta puede facilitar la inserción del borde correspondiente en el alojamiento, pero su longitud, ángulo y ubicación deben estar debidamente limitados. La cara opuesta debe conservar su área de contacto prevista tras el desbarbado. Evite especificar el redondeo uniforme de todos los bordes cuando uno de ellos requiera un perfil específico. Inspeccione tanto el chaflán como el escalón donde este finaliza. Un radio de transición excesivamente grande puede ofrecer un aspecto limpio, pero permitir que la pieza, si se coloca invertida, se desplace más de lo previsto. El responsable del diseño puede determinar si es necesaria una transición visualmente definida o si una tolerancia de perfil describe mejor la geometría permitida.
Realice el taladrado de los orificios de fijación como una operación independiente
Los orificios transversales pueden requerir un cambio de dispositivo de sujeción o un eje de herramienta distinto al utilizado para la lengüeta superior. Transfiera las referencias de posicionamiento, verifique la configuración y deje espacio para la salida de la broca. Inspeccione la presencia de rebabas alrededor de ambas aberturas, especialmente en las zonas donde se asientan elementos de fijación o donde una superficie entra en contacto con el soporte. En una pieza de polímero, puede quedar un reborde elevado incluso cuando el diámetro del orificio es correcto. No agrande los orificios para facilitar el montaje de una muestra, a menos que el responsable del plano apruebe dicha modificación. La medición con calibrador de orificios y la prueba de montaje del soporte (según lo especificado en el plano) responden a cuestiones distintas; regístrelas por separado.
Especifique la identificación del material base, no su color.
El aspecto del acetal en su estado natural no permite identificar un grado específico, un paquete de aditivos ni el historial del material. Antes de proceder al mecanizado, confirme la designación del material (POM-C), su formato y la documentación requerida. Si factores como las temperaturas de operación, la exposición a agentes de limpieza o el desgaste son relevantes, solicite los requisitos exactos al propietario del equipo; no asuma que todos los grados de acetal son intercambiables. Especifique las condiciones de inspección si las dimensiones son sensibles a la temperatura o al tiempo transcurrido tras el mecanizado. Un informe dimensional describe la pieza bajo las condiciones indicadas; no constituye una declaración sobre compatibilidad química, vida útil o integridad de la muestra.
Mida el perfil y el asiento con la pieza en estado libre (sin sujeción forzada).
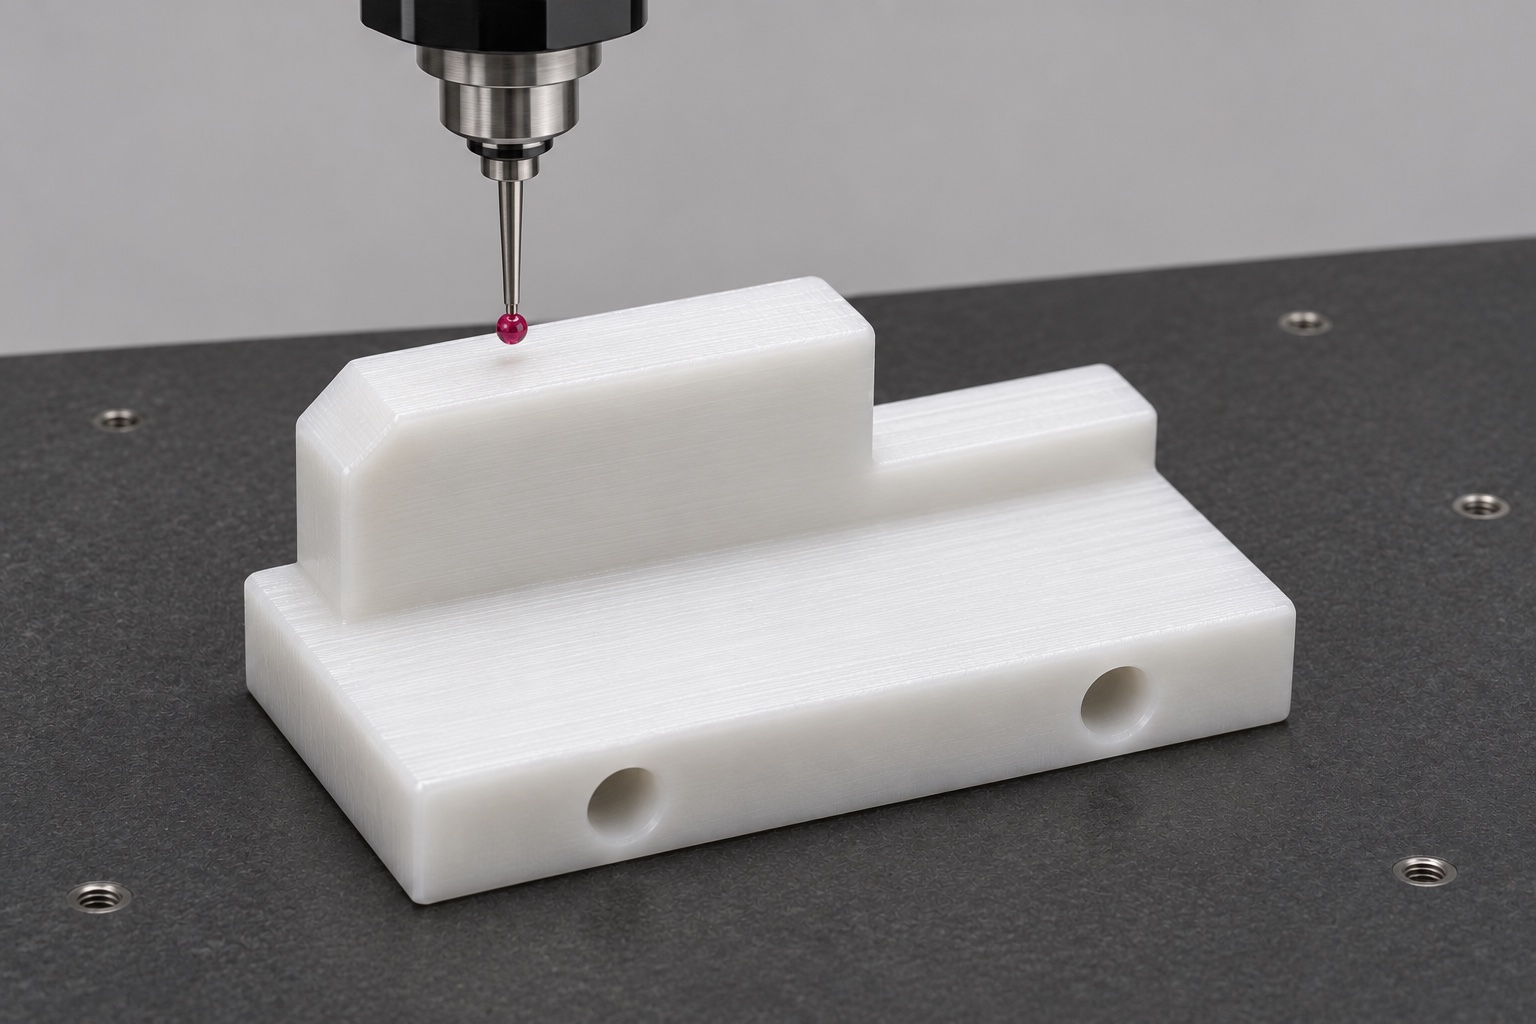
Coloque la pieza sobre soportes que establezcan la referencia (datum) definida en el plano, sin flexionar la base. Compruebe la altura de la lengüeta en suficientes puntos como para distinguir una inclinación de un desplazamiento uniforme. En el caso del escalón, mida la posición de la cara de tope y verifique el perfil de entrada adyacente. Inspeccione los orificios transversales utilizando su propio sistema de referencia. Seleccione instrumentos capaces de medir dentro de la tolerancia permitida sin provocar una deflexión apreciable en el polímero debido a la presión de la sonda. Registre en el informe el método utilizado, las condiciones de soporte y la orientación de la pieza. Una fotografía puede ayudar a explicar la configuración, pero no sustituye a los resultados numéricos exigidos por el plano.
Realice dos pruebas de montaje controladas.
En la primera prueba, utilice el método de inserción previsto y registre si el elemento de montaje (o su sustituto) alcanza el asiento deseado sin necesidad de aplicar fuerza excesiva. En la segunda prueba, realice la inserción en sentido inverso, observando el primer punto de contacto y la distancia restante hasta alcanzar el asiento. Respete el límite de fuerza y la condición de detención acordados; no fuerce el montaje a través de una interferencia para ver qué componente falla. Identifique las revisiones de los elementos de referencia (surogatos) y de los dispositivos de sujeción, e indique qué dimensiones representan. Una verificación en banco con un solo bastidor no establece todas las combinaciones de tolerancias ni garantiza el funcionamiento seguro de un sistema automatizado.
Separe la evidencia de aceptación de la validación del instrumento.
La conformidad dimensional, la observación de un ajuste manual y una prueba completa en la máquina constituyen registros distintos. Una pieza de orientación (llave) que cumple con las especificaciones podría, aun así, instalarse en una revisión incorrecta del soporte o verse afectada por otra característica del bastidor. Si el sistema debe detectar o rechazar un bastidor colocado en posición invertida, el propietario del equipo deberá definir la verificación del sistema y los enclavamientos necesarios. El proveedor de mecanizado puede informar sobre la geometría del componente y las observaciones realizadas durante la verificación en banco. No asuma una identificación fiable de la muestra ni un movimiento seguro del instrumento basándose únicamente en la geometría de la pieza de orientación; especifique estos límites en el pedido y en el plan de inspección.
Prepare un presupuesto para la interfaz de orientación específica.
Proporcione el plano de la pieza aprobado, los contornos (envolventes) del bastidor y del soporte correspondientes, ambas direcciones de aproximación, la cantidad, el material y los requisitos de embalaje. Marque la cara de bloqueo y la entrada permitida para que el operario pueda distinguirlas de los bordes meramente estéticos. Defina qué constituye una verificación aceptable de la primera pieza y si el proveedor debe fabricar un dispositivo de ajuste o utilizar un elemento de referencia (surogato) del bastidor suministrado por usted. Acuerde cómo se gestionarán los cambios en los planos o en el material para lotes posteriores. Una solicitud clara para el mecanizado CNC de piezas en POM-C debe especificar qué evidencias se incluyen, en lugar de depender simplemente del término «alta precisión».
Embale la pieza de orientación de manera que no se doble la lengüeta.
Utilice compartimentos separados en la bandeja o envoltorios compatibles que soporten la base, en lugar de ejercer presión sobre la lengüeta elevada. Evite que las piezas se encajen entre sí, rocen unas con otras o transfieran residuos cerca de los orificios transversales. Mantenga las etiquetas en el contenedor e indique la revisión del plano y el lote de material, de modo que las condiciones de embalaje puedan rastrearse hasta el informe correspondiente. Si se requiere un nivel de limpieza específico, defínalo —junto con su método de aceptación— antes de iniciar la producción. El embalaje estándar puede proteger la geometría y el estado de la superficie durante el transporte, pero no garantiza que la pieza esté estéril ni que sea adecuada para entrar en contacto con muestras.
FAQ
¿En qué se diferencia una pieza de orientación (llave de orientación) de un tope?
Un tope limita el desplazamiento en una posición determinada. Esta pieza utiliza un perfil asimétrico para distinguir entre dos posibles orientaciones de entrada; por tanto, tanto la orientación permitida como la bloqueada requieren criterios de aceptación independientes.
¿Se puede ampliar la entrada (bisel de entrada) para facilitar la inserción?
Solo mediante un cambio aprobado. Un bisel más grande podría eliminar material necesario para la cara de bloqueo o reducir la superficie de apoyo prevista. Evalúe ambas orientaciones antes de aprobar cualquier modificación.
¿Por qué se debe inspeccionar la pieza fuera de la mordaza?
La mordaza puede aplanar temporalmente la base o deformar la lengüeta. Realice la inspección con la pieza liberada, a menos que el plano especifique una condición de montaje controlada distinta.
¿Es necesario forzar una cremallera invertida para introducirla en el dispositivo de sujeción?
No. Utilice un método de inserción definido, un límite de fuerza y una condición de tope. La prueba debe permitir observar la interferencia prevista sin dañar el dispositivo de sujeción, la pieza de orientación ni el elemento que simula la cremallera.
¿El hecho de que el material sea POM-C significa que la pieza es apta para entrar en contacto con muestras?
No. En este ejemplo, se trata de un elemento mecánico externo destinado a la orientación. El grado de material especificado y los criterios de aceptación dimensional no garantizan la compatibilidad, el nivel de limpieza ni la idoneidad para el contacto con muestras.
¿Qué debe incluir el informe de la primera pieza?
Debe incluir la revisión del plano, el material, la configuración de referencia, la geometría de la lengüeta y los escalones, los orificios de fijación, así como las observaciones obtenidas durante las pruebas en ambas orientaciones (directa e inversa). Asimismo, indique las versiones del dispositivo de sujeción y sus limitaciones.
tanghangyun@oemach.com