
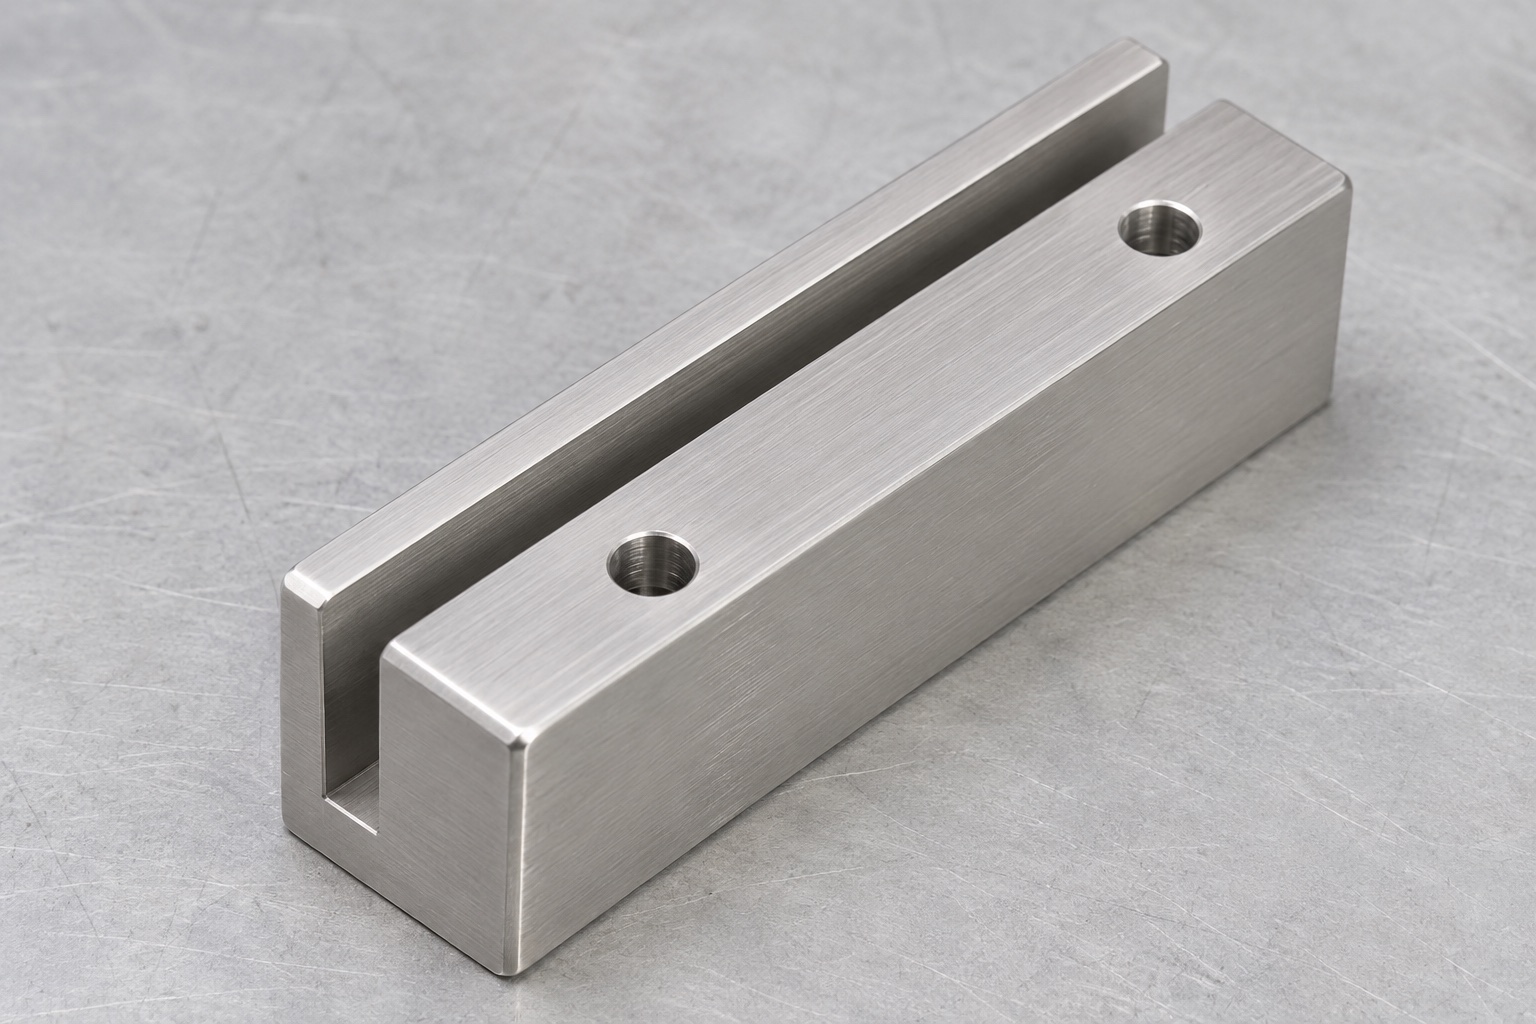
Definir el soporte como una interfaz mecánica.
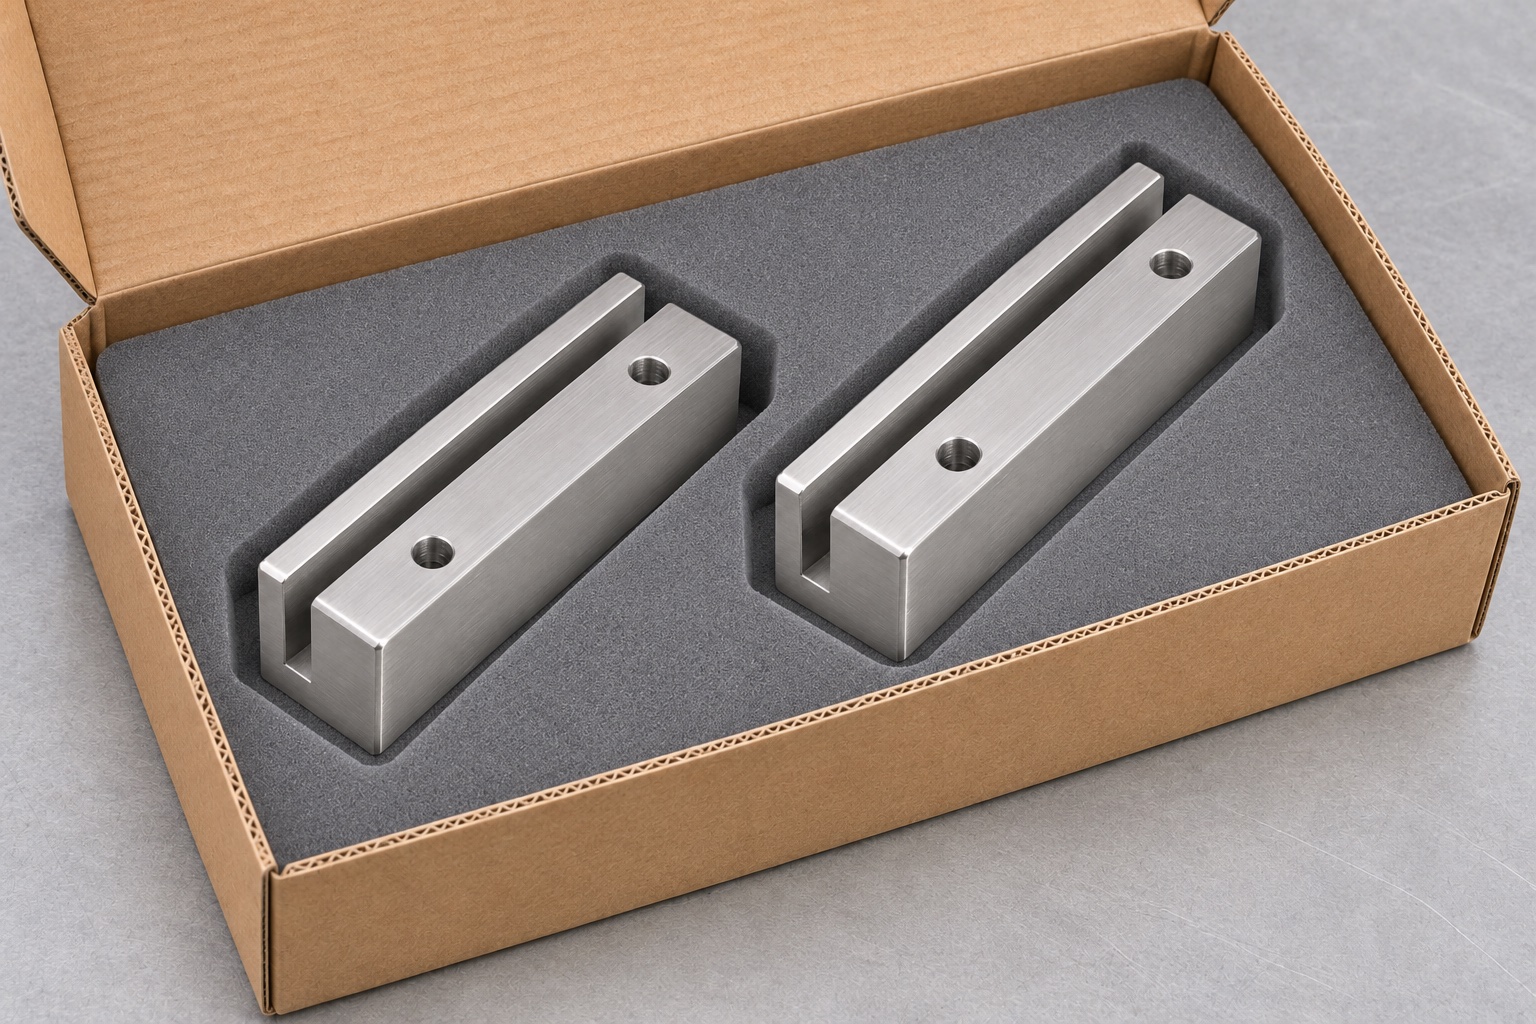
Algunas estaciones de trabajo de patología utilizan pantallas protectoras como accesorios. Un soporte típico para el borde puede mecanizarse como un bloque compacto que presenta una ranura recta abierta en sus extremos y dos orificios de montaje verticales a lo largo de su lado más ancho. La ranura aloja el borde inferior de un panel —cuyas especificaciones están definidas en el plano— o de un inserto de borde. Los orificios sirven para fijar el bloque a la estación de trabajo, no al panel. Esta pieza constituye un elemento de un conjunto, no la pantalla protectora completa ni el sistema de retención en su totalidad. Una especificación de mecanizado adecuada debe distinguir entre las superficies que posicionan el panel y los elementos que fijan el bloque al soporte.
Establecer las dimensiones (envolvente) del panel antes de definir los límites de la ranura.
Considerar las dimensiones mínimas y máximas del borde del panel, incluyendo cualquier revestimiento, protección de borde o acabado que ocupe el espacio dentro de la ranura. Las dimensiones de una lámina medidas en su parte central pueden diferir de las de sus bordes si estos presentan formas redondeadas, cónicas o recubiertas. Es necesario confirmar la profundidad de inserción del panel y si este se apoya en la base, sobre una almohadilla o contra otro tope. Asimismo, debe determinarse si el bloque está diseñado para una instalación deslizante o para una colocación estática. Un plano que solo indique el ancho nominal de la ranura deja estas cuestiones sin resolver. El responsable del diseño debe definir el movimiento permitido y los elementos encargados de retener el panel.
Referenciar la ranura a partir de la base de instalación.
La cara inferior del bloque determina cómo se posiciona la ranura con respecto a la estación de trabajo. Se debe utilizar la superficie de contacto real como referencia principal, estableciendo posteriormente la posición lateral y la referencia de extremo según lo requiera el plano. La ubicación de la ranura y su altura respecto a la base deben acotarse de forma independiente al espesor total del bloque. Si una superficie exterior amplia no sirve para posicionar la pieza, no la utilice como referencia (datum) sustitutiva sin previo acuerdo. Un canal que parezca estar centrado podría quedar a una altura incorrecta con respecto a otro bloque si las referencias de montaje y mecanizado no son coherentes.
Planifique el corte teniendo en cuenta la rigidez de las paredes
Apoye la pieza en bruto sobre superficies limpias y estables. Establezca primero la base y una referencia lateral; a continuación, realice el desbaste del canal, dejando margen para una pasada de acabado controlada. Tenga en cuenta que la rigidez de las dos paredes laterales (flancos) varía a medida que se elimina material. Sujetar la pared más delgada tras el ranurado podría estrechar temporalmente el canal o marcar su cara exterior. Siempre que sea posible, aplique la presión de sujeción sobre zonas de la pieza que estén apoyadas, y verifique la pieza una vez liberada. En el caso de un prototipo, utilice el primer corte para comprobar la evacuación de viruta y el alcance de la herramienta antes de proceder con la fabricación de toda la serie. Una herramienta de corte desgastada puede generar rebabas y, al mismo tiempo, provocar errores dimensionales.
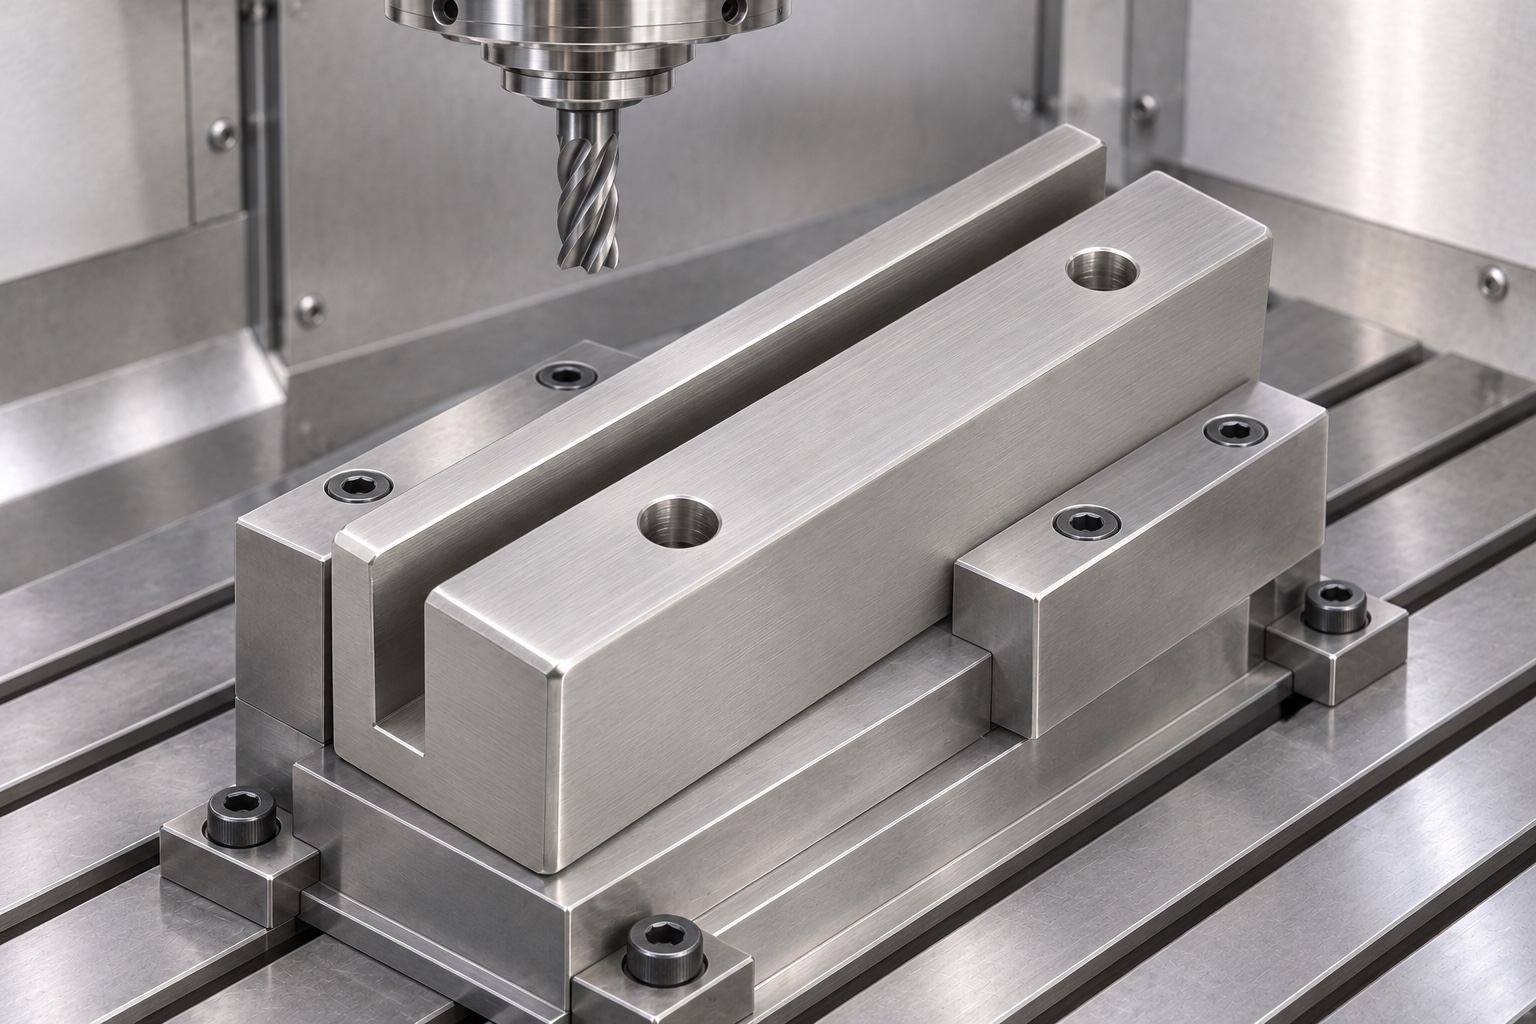
Distinga entre el ancho de la ranura, su conicidad y el estado del fondo
Un calibrador (tipo pasador o bloque rectangular) podría entrar por un extremo pero quedar atascado cerca del centro. Mida el ancho en puntos y profundidades que correspondan a la zona funcional del borde del panel, lejos de los chaflanes de entrada. Si el fondo sirve de apoyo para el panel, especifique su profundidad respecto a la referencia de montaje correspondiente y asegúrese de que no haya restos de material ni radios no deseados que impidan un correcto asentamiento. Si el fondo ha sido rebajado deliberadamente, evalúe los hombros que actúan como puntos de apoyo. Defina los requisitos de rectitud o perfilado cuando se trate de un borde largo que deba encajar con otra pieza. No asuma que un único valor de ancho describe la totalidad del canal.
Proteja el panel frente a los bordes mecanizados
La entrada requiere una forma que no enganche el panel ni su revestimiento. Utilice un chaflán o radio controlado, siempre que el plano lo permita, y diferéncielo de la anchura del canal situada más abajo de la entrada. Inspeccione los extremos abiertos, la base de cada pared y la parte inferior de los orificios de montaje para detectar rebabas. Un borde elevado bajo el bloque puede impedir un correcto asentamiento, incluso cuando el canal parece estar limpio. Compruebe la abertura con una iluminación adecuada y, si es necesario, utilizando un sistema de aumento. No elimine una superficie de contacto definida con el único fin de hacer desaparecer una marca de carácter estético.
Especifique por separado los requisitos relativos a la aleación y a la superficie.
Solicite la designación, el estado y la trazabilidad del material 316L adecuados para el pedido. Indique el acabado previsto y las superficies a las que debe aplicarse. Si el diseño requiere un tratamiento posterior al mecanizado, defina el estado aceptable y la documentación o pruebas necesarias tras dicha operación. La aleación, por sí sola, no garantiza la compatibilidad con un entorno de exposición o un procedimiento de limpieza determinados. No asuma que una pieza de acero inoxidable posee resistencia química, facilidad de limpieza o esterilidad basándose únicamente en su aspecto. La conformidad dimensional tras el acabado y la idoneidad para el entorno de instalación son cuestiones distintas; la responsabilidad de definir esta última recae en el propietario del equipo.
Inspeccione la geometría montada sin ocultar las variaciones propias del estado libre (sin sujeción).
Mida la base y el canal de trabajo conforme al estado de inspección indicado en el plano. Un dispositivo de sujeción podría hacer que una superficie inferior irregular parezca estable si la fuerza de apriete aplana el bloque. Cuando sea necesario, registre tanto el estado de la base en condición libre como el resultado de una comprobación adicional bajo las condiciones de montaje acordadas. Para acceder a las superficies especificadas, puede emplearse un medidor de profundidad, un instrumento de medición interna adecuado o un sistema de medición por coordenadas. Registre los puntos medidos, el palpador o instrumento utilizado y la configuración de referencia. En el caso de ranuras estrechas, verifique la accesibilidad del instrumento antes de aprobar un plan de inspección que dependa de un palpador que no esté disponible.
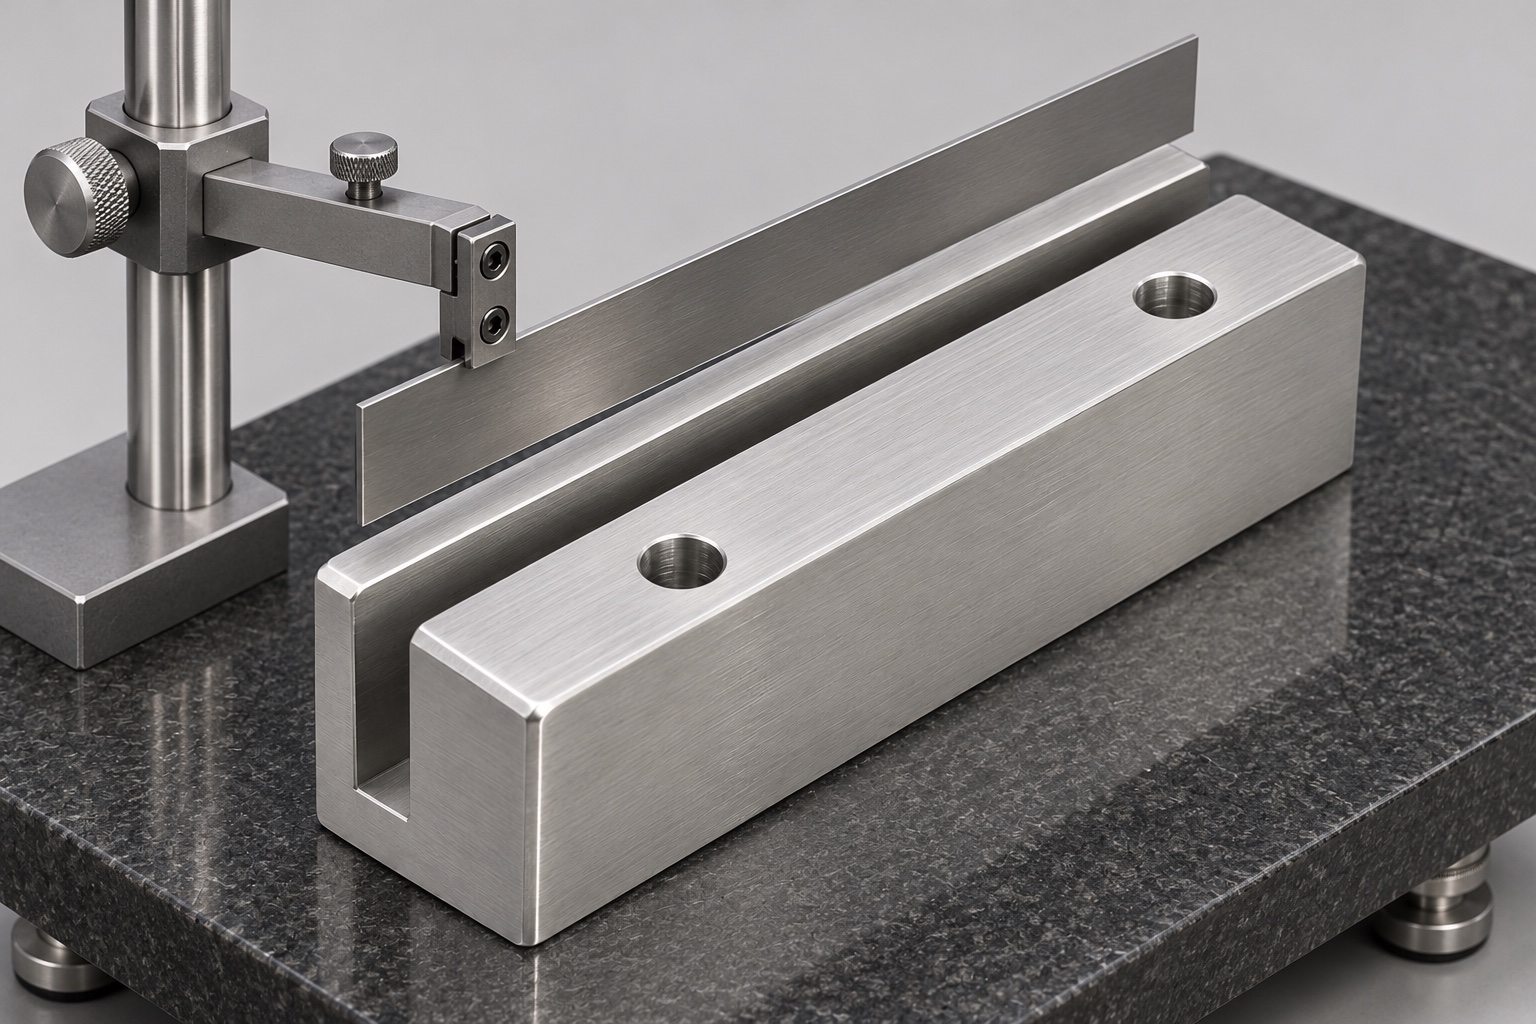
Utilice una muestra (probeta) del panel para analizar la inserción.
Una muestra limpia que represente el borde especificado puede servir para verificar la entrada y el asentamiento antes de utilizar el panel definitivo. Asegúrese de controlar el espesor, el estado del borde y la revisión de dicha muestra. Observe dónde se produce el primer contacto y si es posible alcanzar el soporte previsto sin aplicar fuerza. En el caso de dos puntos de montaje, defina su espaciamiento y orientación en el dispositivo de sujeción; esto permite distinguir si un problema proviene de un componente específico o de la configuración general del montaje. La verificación mediante una pieza de prueba («coupon») no garantiza la retención del blindaje, la compatibilidad química ni la eficacia de la protección. Cualquier validación relacionada con la seguridad o el equipo queda fuera del alcance de la prueba de la pieza.
Documente los datos de diseño para un pedido personalizado.
Proporcione el plano, el modelo, el contorno del borde del panel, el soporte de montaje y la información pertinente sobre los elementos de fijación. Especifique por separado las cantidades para el prototipo y para la producción en serie. Indique qué dimensiones de ranura, criterios sobre rebabas, especificaciones de acabado y resultados de inspección se requieren. Solicite al proveedor que notifique cualquier discrepancia entre el modelo y el plano oficial, en lugar de optar, sin consultar, por la dimensión que resulte más sencilla de fabricar. Si el cliente suministra una pieza de prueba o una muestra de acoplamiento, defina cómo se registrará su estado y si su propósito es servir como referencia o como criterio de aceptación. Esto facilita la comparación de presupuestos para piezas de acero inoxidable fabricadas mediante mecanizado CNC.
Mantenga un registro de inspección que sea reproducible.
En el informe de la primera pieza, identifique la revisión del componente, el lote de material, el dispositivo de sujeción y la configuración de inspección. Indique qué mediciones se realizaron antes o después de cualquier tratamiento superficial final. Si se cambia una herramienta de corte o un dispositivo de sujeción, revise las características afectadas en lugar de limitarse a comprobar la longitud total. Una variación en la anchura cerca de la base de la ranura puede indicar una deflexión de la herramienta; un desplazamiento de todo el canal puede señalar un problema con la referencia (datum). Separe las piezas dudosas hasta que el responsable del diseño apruebe su destino. Mantenga los resultados de las pruebas de ajuste manual separados de los datos dimensionales reales.
Proteja las superficies inspeccionadas mediante un embalaje adecuado.
Separe los soportes de modo que la pared de una ranura no golpee la base de otra pieza. Utilice una bandeja o un material de envoltura no abrasivo que no desprenda partículas dentro de la ranura, bajo las condiciones de envío acordadas. Mantenga las etiquetas adhesivas alejadas de las superficies de trabajo e indique el lote y la revisión en el embalaje exterior. Si se requiere un nivel de limpieza específico, defina los requisitos de manipulación y aceptación antes de tramitar el pedido. El embalaje protector estándar preserva el estado de la superficie y la identificación durante el transporte; no constituye una garantía de barrera estéril ni de un proceso de limpieza cualificado.
FAQ
¿La ranura funciona como una abrazadera para el blindaje?
No en esta configuración geométrica. Su función es posicionar y sostener el borde especificado. La retención viene determinada por el conjunto completo y no debe deducirse simplemente a partir de un ajuste preciso.
¿Puede una única medición de espesor determinar la holgura del panel?
No de forma fiable. Considere el margen permitido para el borde, así como cualquier inserto o acabado; asimismo, verifique el canal donde se aloja el panel, en lugar de limitarse a comprobar la entrada.
¿Por qué medir un bloque mecanizado tras retirar las sujeciones?
La sujeción puede provocar una deformación temporal en un bloque ranurado. Una verificación en estado libre puede revelar este cambio; no obstante, si el plano lo exige, podría ser necesaria una comprobación adicional una vez instalado el componente.
¿Qué determina una probeta de ensayo?
Muestra la inserción o el asentamiento bajo las condiciones específicas representadas por la probeta y el dispositivo de sujeción. No determina la retención ni el rendimiento del blindaje completo en el puesto de trabajo.
¿El acero 316L garantiza la compatibilidad con los productos químicos de limpieza?
No. Influyen factores como la aleación, el estado de la superficie, el tiempo de exposición y el procedimiento de limpieza concreto. El propietario del equipo debe definir y verificar la compatibilidad, independientemente de la conformidad dimensional.
¿Qué información mejora una solicitud de presupuesto?
Proporcione el plano aprobado, los márgenes (envolventes) del panel y del soporte, las cantidades, el material y el acabado, los criterios de inspección críticos y los requisitos de embalaje. Indique explícitamente cualquier decisión de diseño que aún esté pendiente.
tanghangyun@oemach.com