
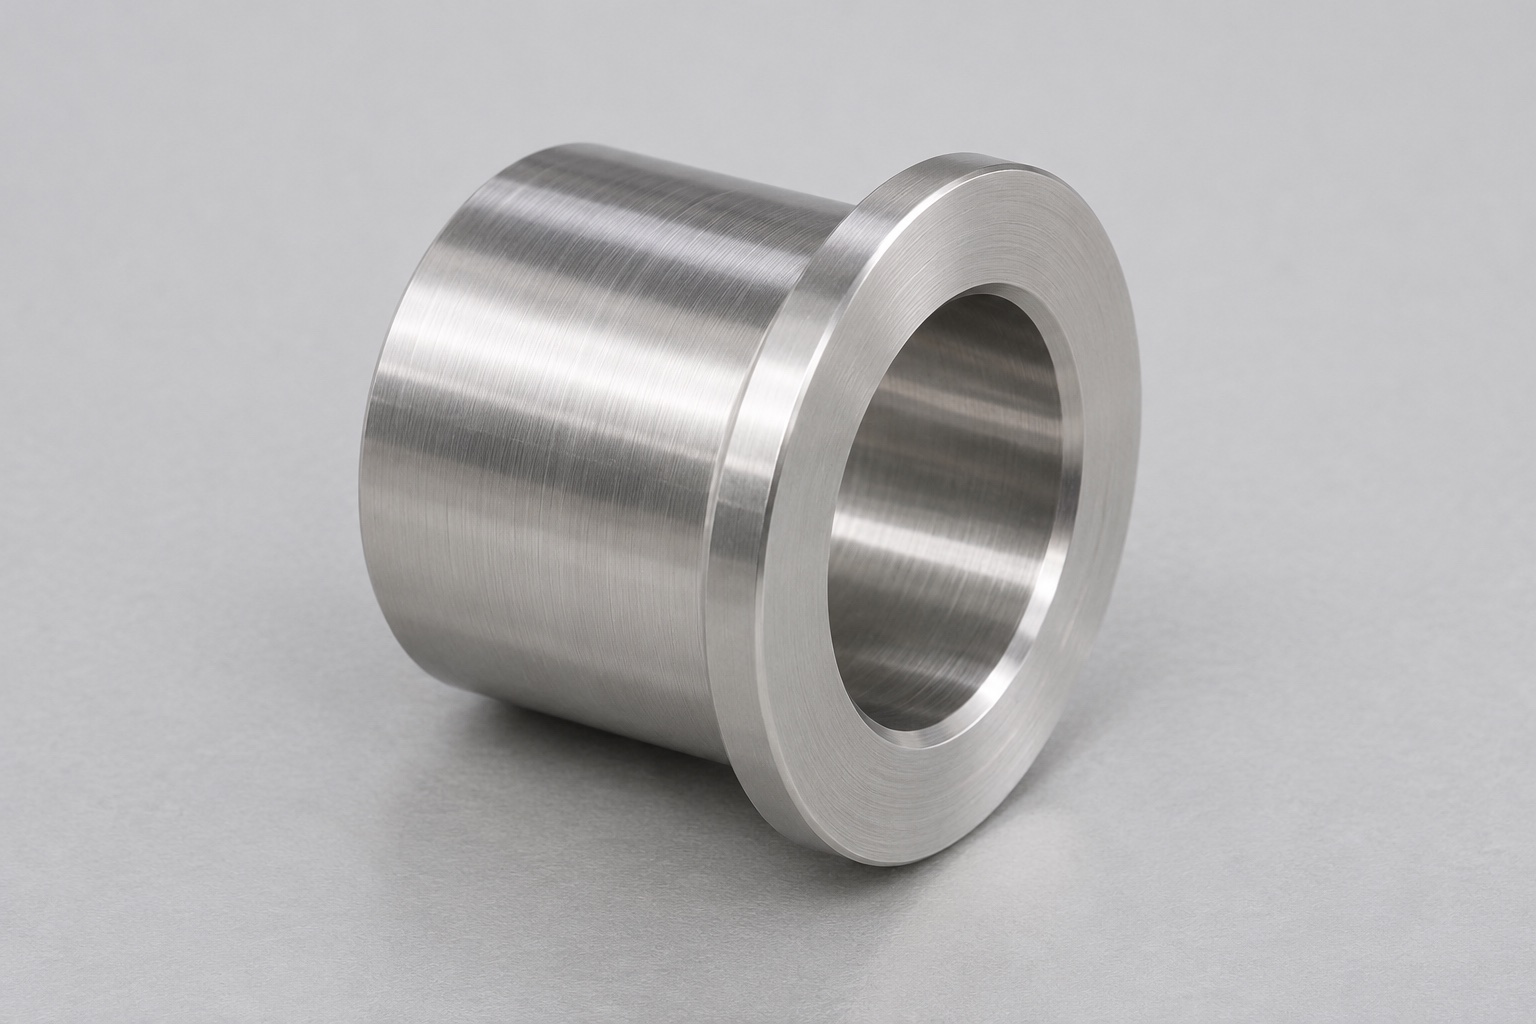
La pieza y el pedido propuestos
Este caso representativo de mecanizado se refiere a un manguito espaciador con brida para un conjunto de soporte en equipos de lavado y desinfección de instrumental médico. Se trata de un ejemplo de fabricación, no de una entrega a un cliente ni de un repuesto para una máquina específica. Imaginemos una solicitud para un lote pequeño basada en un plano aprobado. Una de las caras axiales se apoya contra un soporte; la cara opuesta define un desplazamiento (offset) dentro del conjunto. El orificio central pasante permite el alojamiento de un eje. El pedido propuesto abarca la geometría torneada, el acabado acordado y la documentación. No incluye rodamientos, juntas, brazos rociadores ni pruebas de eficacia de limpieza.
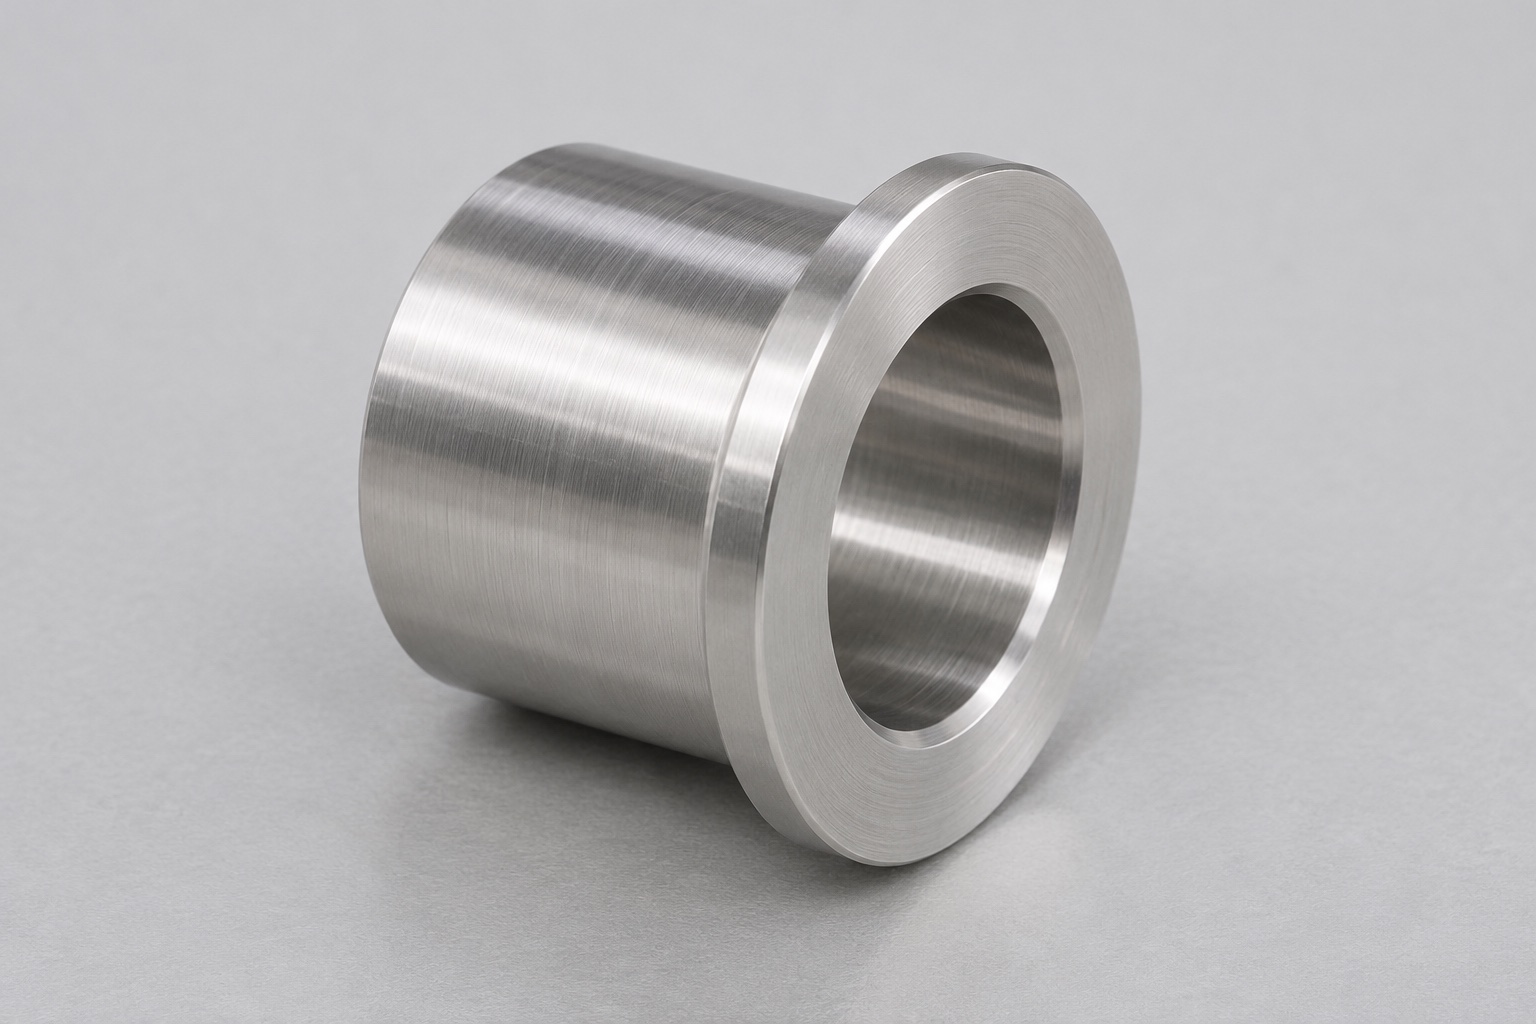
Convertir la descripción del conjunto en un plano de revisión
Antes de realizar el presupuesto, identifique la zona anular que estará en contacto con el soporte y el extremo funcional opuesto. Utilice estas referencias para determinar la longitud que define el desplazamiento, distinguiéndola de cualquier zona de alivio de mecanizado. Compruebe si el eje presenta un radio cerca de su escalón que requiera un espacio libre en la entrada del orificio. En la brida exterior, asegúrese de mantener una anchura suficiente para el contacto tras el proceso de desbarbado. Solicite las dimensiones límite tanto del eje como del soporte, en lugar de basar el ajuste en una única muestra. El resultado de este análisis es una lista de características controladas y cuestiones pendientes, no una modificación no documentada de la geometría suministrada originalmente.
Seleccionar y registrar el material de partida
El proceso comienza con una barra redonda de acero 316L, dimensionada de modo que deje un sobreespesor para el acabado de la brida. Verifique que la descripción del material coincida con el plano y asocie la identificación del material entrante a la hoja de ruta (u orden de fabricación) antes de cortar cualquier barra. Si el pedido requiere un certificado de análisis de material, asegúrese de que este corresponda efectivamente al material utilizado. Conserve un recorte o un identificador de material únicamente si así lo exige el plan de trazabilidad acordado. El taller no debe asumir requisitos de acabado o resistencia a agentes químicos basándose simplemente en el término «inoxidable». El responsable del plano debe confirmar qué condiciones, si las hubiera, rigen el material y el tratamiento del espaciador propuesto.
Mecanice el orificio interior y la brida en la primera operación (preparación inicial).
Refrente el extremo expuesto de la pieza en bruto, realice un taladrado previo (dejando material suficiente para el acabado posterior) y mecanice el orificio cilíndrico. Realice el acabado de la cara de apoyo de la brida y del diámetro exterior correspondiente, manteniendo la misma referencia del husillo. Deje material en la parte posterior para una segunda operación, en caso de que la superficie de corte no cumpla con los requisitos del plano. Controle la evacuación de virutas para evitar que alguna viruta atrapada raye el interior del orificio. Registre las herramientas y el programa utilizados para la primera pieza. Aunque obtener un diámetro cercano al valor objetivo es positivo, el proceso debe garantizar que la relación entre las caras se mantenga tras liberar la pieza.
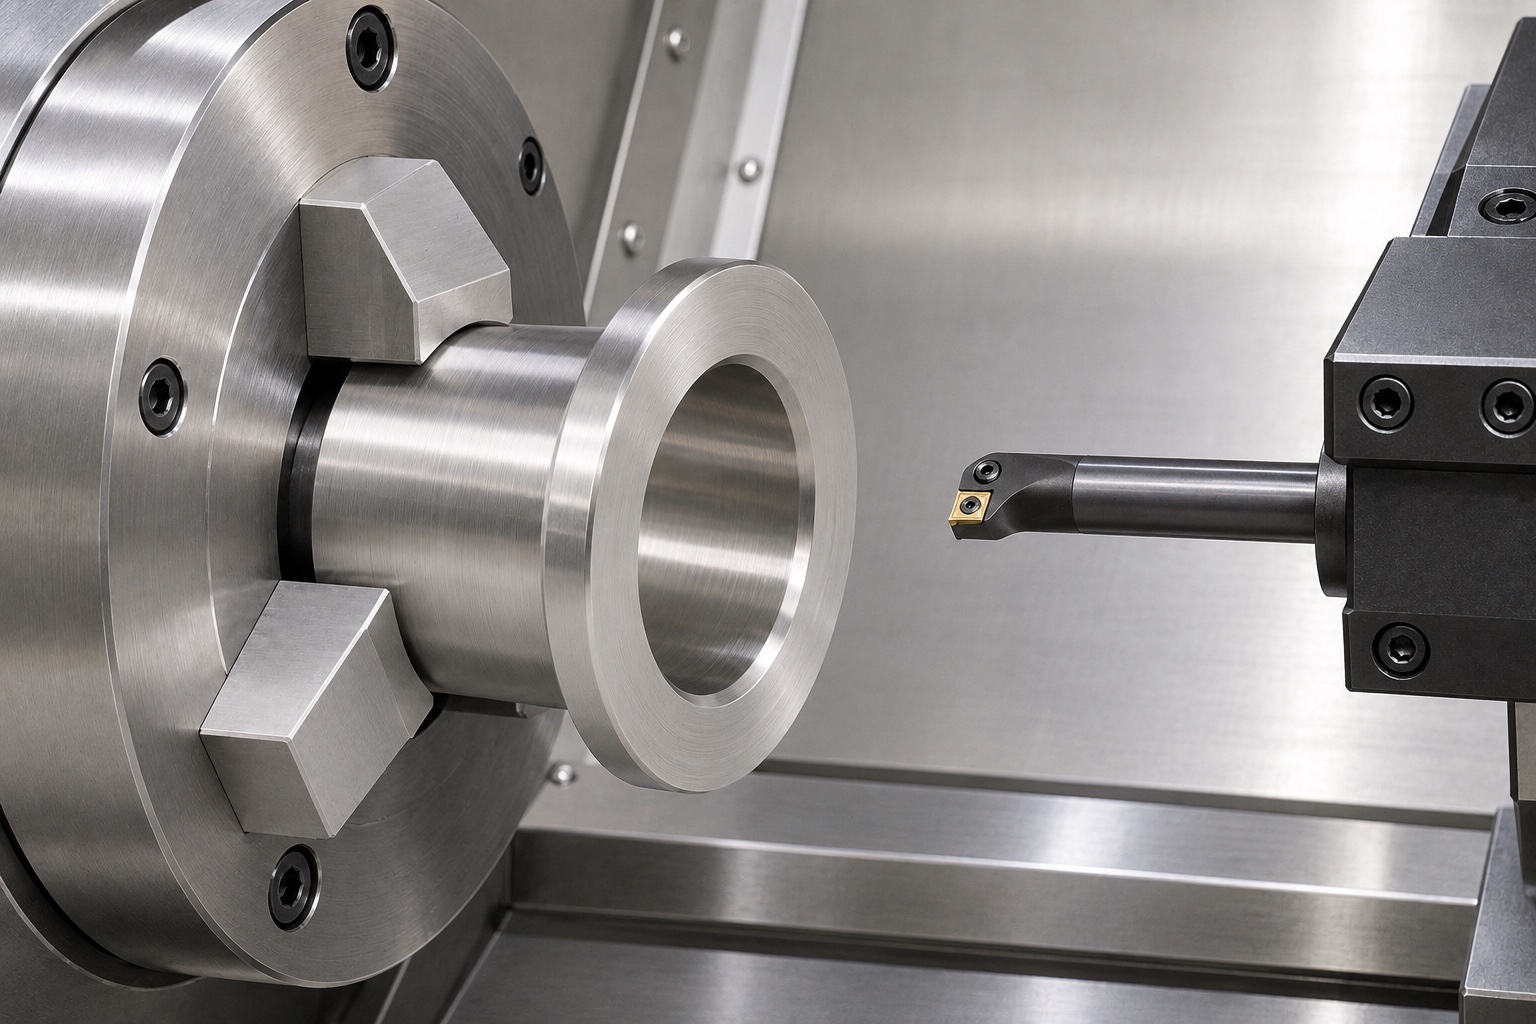
Realice la segunda operación sin marcar la brida.
Tras el corte, sujete la pieza por el cuerpo —utilizando mordazas blandas mecanizadas o una pinza adecuada— en lugar de sujetarla por el borde estrecho de la brida. Coloque un tope axial limpio y verifique que haga contacto con la superficie de referencia designada. Refrente el extremo restante hasta alcanzar la longitud de trabajo y, a continuación, mecanice la entrada del orificio especificada en ese extremo. Asegúrese de que el soporte sea suficiente para realizar un corte estable sin deformar el manguito. En la primera pieza de prueba, retire y vuelva a colocar el manguito para comprobar la repetibilidad del proceso. Si la longitud varía al volver a colocar la pieza, revise el tope, el contacto de las mordazas y la presencia de rebabas antes de modificar los correctores (offsets).
Considere la aparición de rebabas como un modo de fallo independiente.
Es posible que queden rebabas en la salida del mecanizado, incluso cuando la longitud es correcta. Inspeccione ambas entradas del orificio bajo una iluminación constante y compare la geometría de los bordes con la especificada en el plano. Cuando el soporte entre en contacto con una superficie de apoyo estrecha, utilice una trayectoria de herramienta controlada o una operación manual aprobada que mantenga el ancho de contacto especificado. No intente eliminar una marca visual mediante un pulido o desbastado repetido. Un borde deformado o un reborde redondeado pueden alterar la respuesta del calibrador de ajuste. Registre si el defecto se encuentra en el borde de entrada, en el borde de salida o en la cara de trabajo; esta distinción ayuda al siguiente operador a identificar la operación en la que se originó el defecto.
Defina la secuencia de inspección de la primera pieza.
Primero, verifique la longitud de trabajo en estado libre utilizando un método que alcance las dos caras especificadas. Compruebe el diámetro del orificio a las profundidades y ángulos accesibles mediante un instrumento de medición interna adecuado. Si el plano exige requisitos de excentricidad (runout) o perpendicularidad en una cara, realice una comprobación independiente tomando como referencia la base (datum) especificada y registre cómo se estableció el eje. Inspeccione la superficie de apoyo de la brida después del desbarbado y tras cualquier proceso de acabado que pueda modificarla. Incluya las observaciones reales y las referencias de los instrumentos utilizados, en lugar de adjuntar un formulario vacío. Retenga el resto de las piezas si el resultado de la inspección de la primera pieza pone en duda el proceso de fabricación.
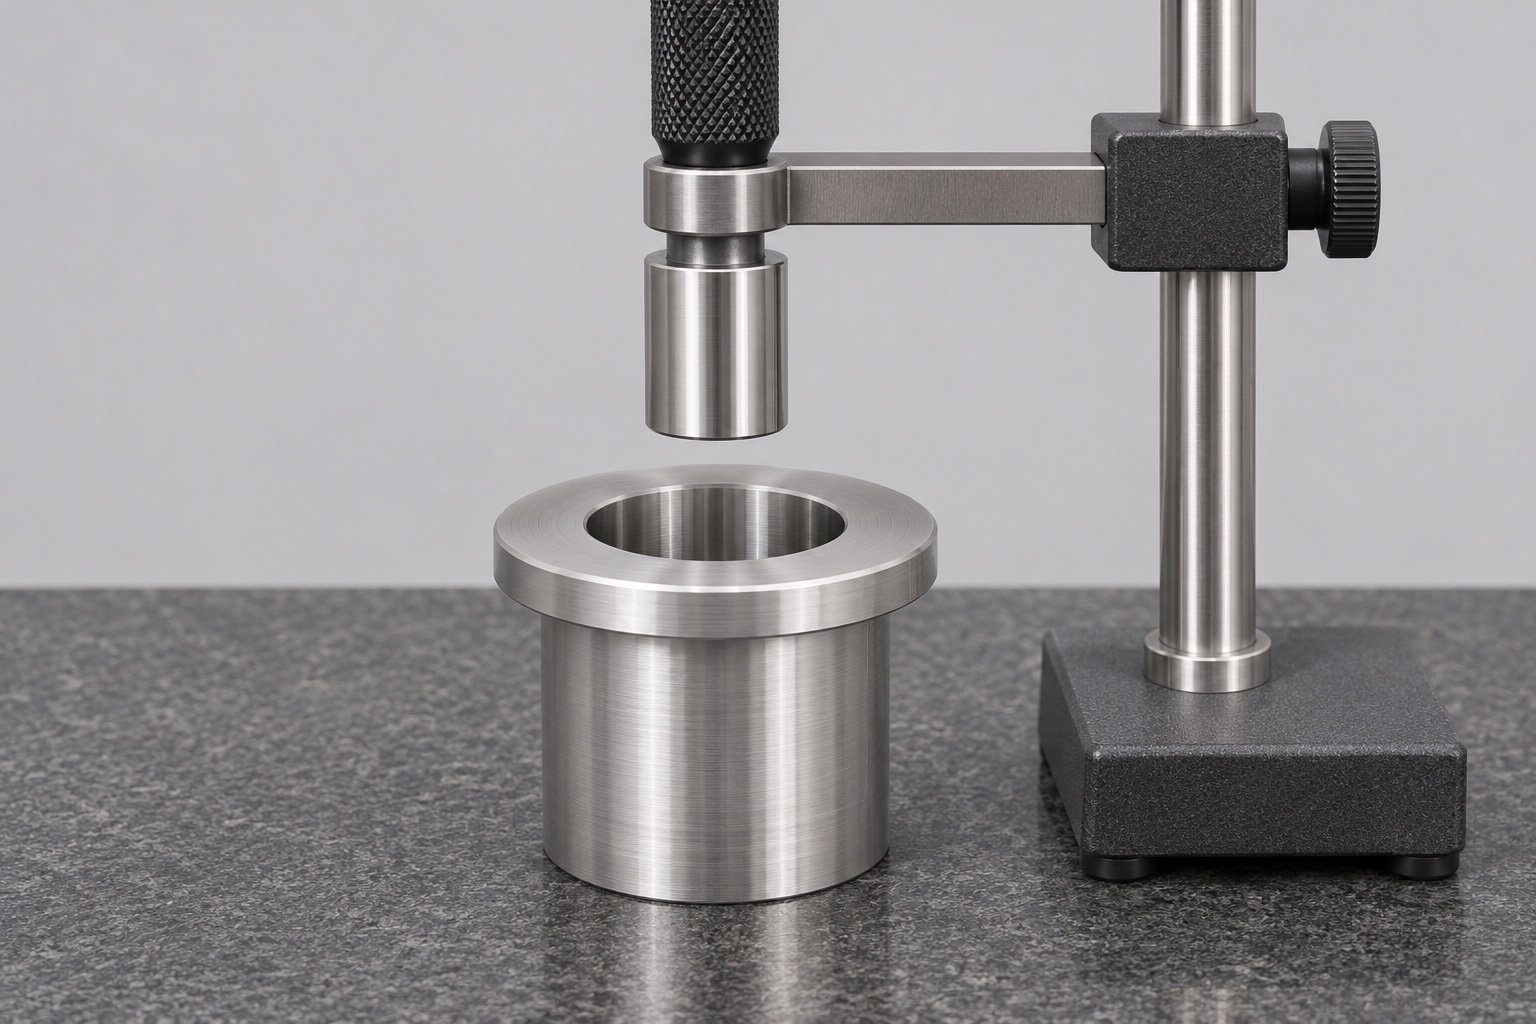
Utilice un dispositivo de banco para comprobar el conjunto de montaje.
Para realizar una prueba, puede emplearse un dispositivo que represente el escalón del soporte y el contorno máximo del eje. Coloque el espaciador en su posición sin utilizar herramientas ni aplicar fuerza adicional, y observe si la entrada del orificio libra la esquina del dispositivo. Mida la distancia entre los puntos de contacto definidos o verifique un límite específico, según se haya acordado. Este dispositivo actúa como un sustituto mecánico. El informe debe identificar la revisión representada y explicar qué elementos no se han reproducido (por ejemplo, procesos en caliente, cargas por pulverización o depósitos). Cualquier validación que involucre el equipo real de lavado y desinfección constituye una actividad independiente.
Asegúrese de que los ajustes del proceso estén siempre fundamentados en evidencias.
Un orificio con un diámetro excesivo no puede corregirse modificando el desplazamiento (offset) de torneado en la pieza ya terminada. Separe dicha pieza y consulte con el responsable del plano cuál es la disposición permitida. Si el diámetro del orificio presenta desviaciones en piezas posteriores, verifique el desgaste de la herramienta, la acumulación de virutas y el estado de los instrumentos de medición antes de asumir que es necesario ajustar el desplazamiento de la herramienta. Si solo la dimensión axial resulta inestable, revise primero el asentamiento y el tope en la segunda configuración (segunda operación). El documento de seguimiento del proceso (hoja de ruta) debe registrar qué cambios se realizaron y qué piezas fueron inspeccionadas tras dichos cambios. Esto resulta mucho más útil para un pedido recurrente que contar simplemente con un promedio final sin explicación.
Acuerde el proceso de transición del prototipo al lote de producción recurrente.
Para el pedido de prueba, proporcione la revisión aprobada del plano, la identificación del material, los datos dimensionales y cualquier documentación sobre acabados que se haya solicitado explícitamente. Los pedidos posteriores deben hacer referencia a dicho paquete de información, aunque siempre verificando que se trate de la revisión vigente del plano. Es posible que el proveedor modifique la procedencia de la materia prima (barras), el diseño de las mordazas o los instrumentos de inspección cuando aumenta el volumen de producción. Identifique qué cambios requieren aprobación previa o una nueva verificación de la primera pieza. Centre las mediciones críticas en aquellas características del plano que determinan el ajuste y el contacto entre piezas. Esto permite mantener un plan de producción recurrente bien enfocado, sin asumir que el hecho de que una muestra se haya mecanizado correctamente garantiza la capacidad del proceso a largo plazo.
Especifique qué elementos no están incluidos en la cotización.
Desglose en la cotización, por separado, las operaciones de torneado, el tratamiento de bordes, la inspección y el embalaje, especialmente cuando el alcance del trabajo varía. Indique como puntos pendientes cualquier requisito relativo a acabados, limpieza o trazabilidad que no esté resuelto en la información suministrada. Pasar de una superficie «tal como sale del mecanizado» a un acabado controlado puede requerir una nueva inspección tras el procesamiento, así como un manejo diferente. La cotización para este manguito espaciador —diseñado a medida para un brazo rociador— debe aclarar que cubre únicamente el componente mecánico definido; esto no implica que la pieza sea apta para su montaje en una máquina específica ni que sea aceptable para un ciclo validado.
Realice el embalaje protegiendo las superficies funcionales.
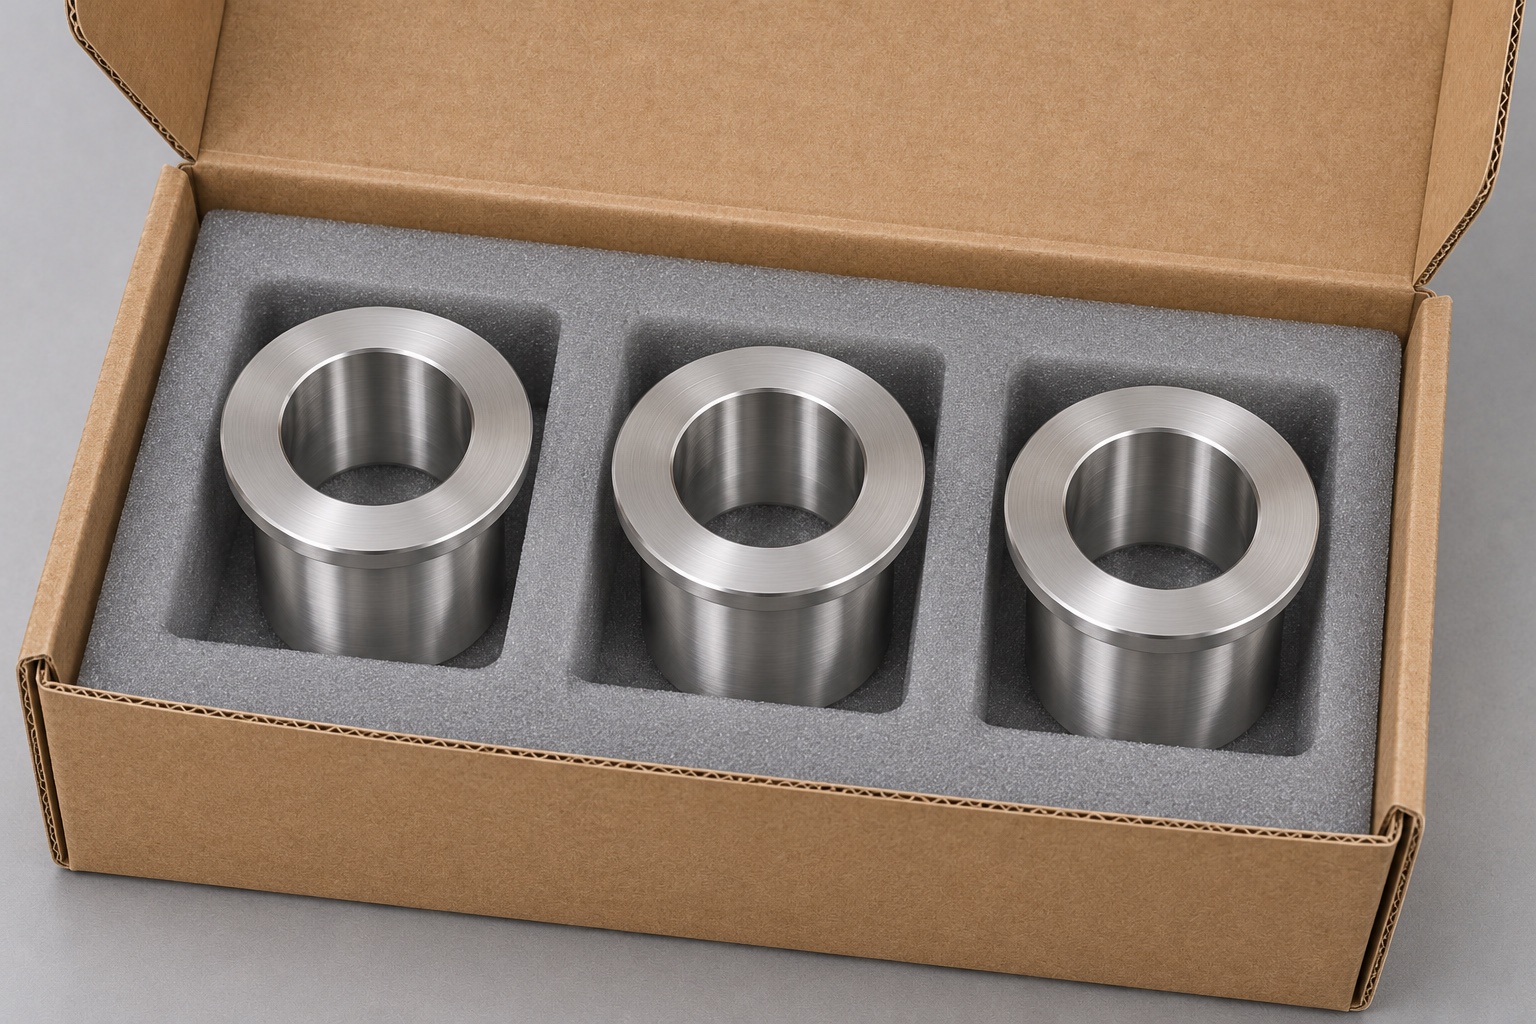
Utilice bandejas protectoras compartimentadas o envoltorios individuales de material no abrasivo. Evite que la brida de una pieza entre en contacto con el borde del orificio de otra. Coloque las etiquetas de identificación en el embalaje, nunca sobre una superficie de contacto. Si el pedido lo requiere, asegúrese de que la primera pieza inspeccionada permanezca identificable, manteniendo al mismo tiempo la referencia del lote correspondiente. Al recibir el material, verifique el embalaje y la identificación antes de comparar la pieza medida con el plano. El embalaje propuesto protege las dimensiones y el estado de la superficie durante el transporte; no constituye una barrera estéril ni garantiza un nivel de limpieza controlado.
FAQ
¿Por qué partir de una barra maciza redonda en lugar de un tubo?
La barra maciza redonda es una opción viable para un prototipo con brida corta que requiera una referencia de mecanizado común. Se podría considerar el uso de un tubo, siempre que se confirme su identificación, el sobreespesor en la pared y que las dimensiones totales de la brida quepan dentro de las dimensiones del tubo.
¿Qué dimensiones deben incluirse en el informe de la primera pieza?
Incluya la distancia de la cara de trabajo, las verificaciones del orificio (diámetro interior) y cualquier relación entre caras o geometría de bordes especificada en el plano. Registre el método y las condiciones de medición, indicando, por ejemplo, si la pieza se midió en estado libre o sujeta en un dispositivo específico.
¿Cómo se verifica el orificio sin confundirlo con el chaflán?
Realice mediciones sobre la superficie cilíndrica a profundidades determinadas respecto a la entrada. Especifique en el informe dichas profundidades y el instrumento de medición utilizado. El chaflán es un elemento distinto que requiere su propia verificación de conformidad.
¿Un ajuste correcto en un dispositivo de prueba demuestra el rendimiento en un equipo de lavado y desinfección?
No. Un dispositivo de prueba solo permite verificar el asiento y la holgura mecánica bajo sus propias condiciones. La eficacia de la limpieza y la idoneidad para su uso en un equipo específico requieren una evaluación independiente por parte del responsable del equipo.
¿Se trata de un ejemplo de un pedido real enviado a un cliente?
No. Describe una propuesta de proceso de mecanizado e inspección para una pieza representativa definida por un plano; no existe un cliente real, ni registro de entrega, ni resultados de rendimiento medidos.
¿Qué debe acompañar a una solicitud de presupuesto?
Proporcione el plano vigente, los envolventes de acoplamiento, las cantidades requeridas, las especificaciones de material y acabado, el alcance de la inspección y el estado en el que debe recibirse la pieza. Identifique las superficies funcionales y explique la función de la muestra de la primera pieza (pieza inicial).
tanghangyun@oemach.com