
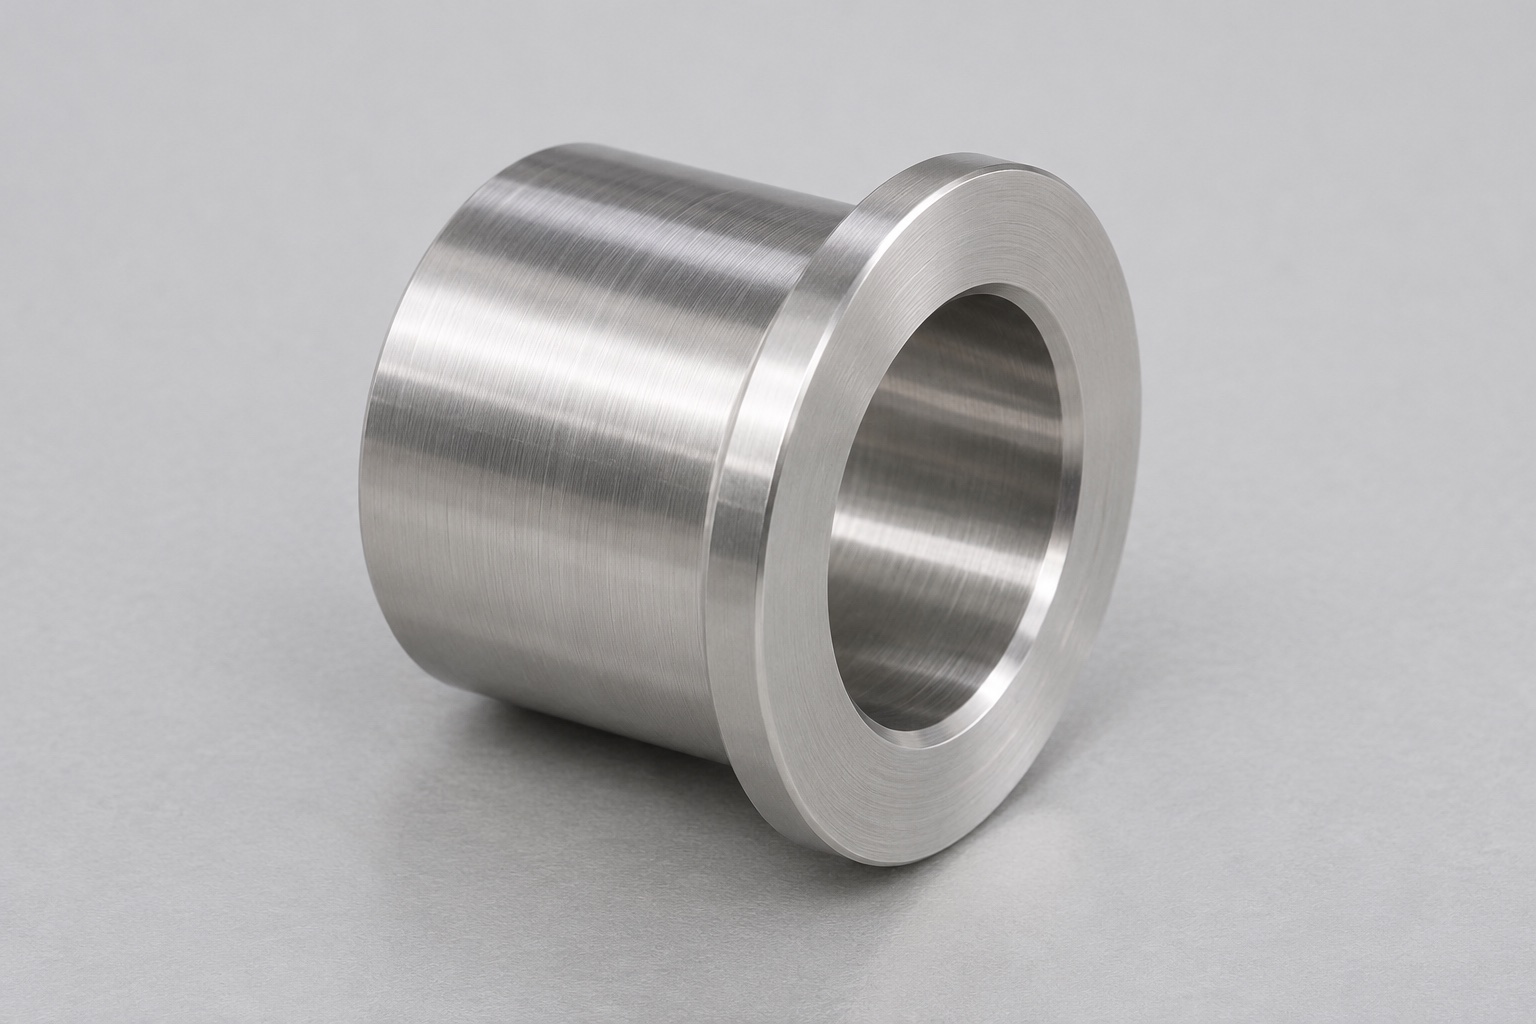
Un pequeño manguito dentro de un conjunto mecánico mayor
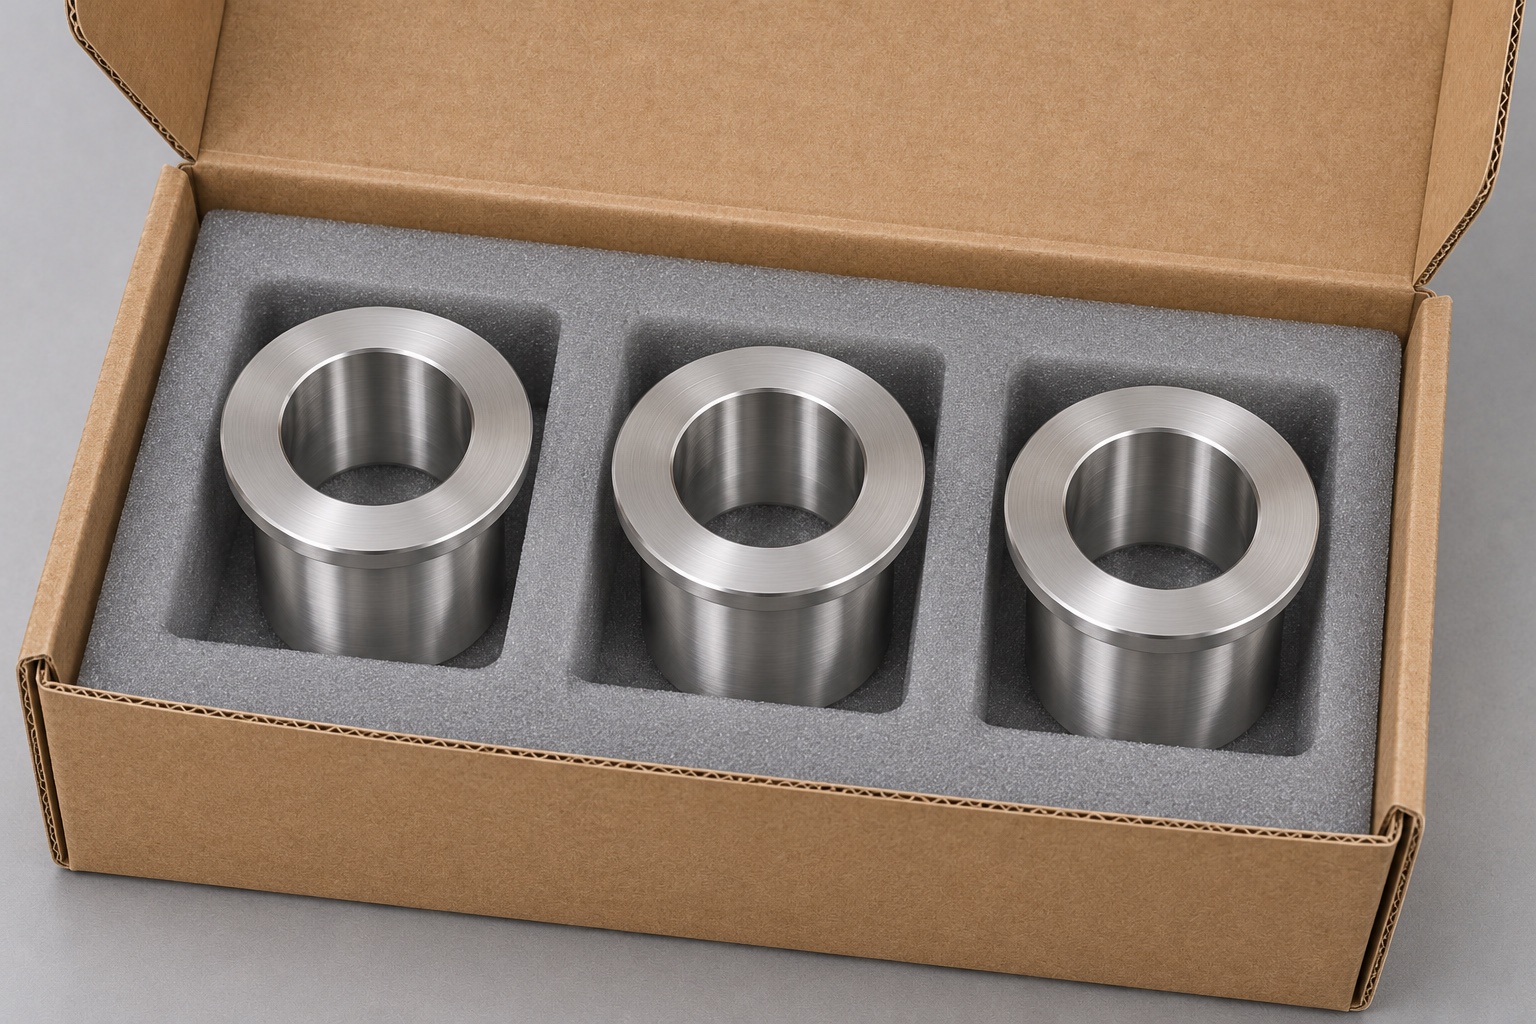
Los equipos de lavado y desinfección de instrumental pueden utilizar brazos rociadores giratorios. Un espaciador, definido mediante plano técnico dentro del conjunto de soporte, puede mantener un brazo en movimiento alejado de un soporte adyacente, o bien establecer la distancia entre dos topes fijos. Se trata de funciones distintas. En este ejemplo, el manguito establece una separación axial y cuenta con un orificio con holgura; no sustituye a un rodamiento, una junta ni un conducto para fluidos. La pieza consiste en un cilindro corto con un orificio pasante y una brida externa. El torneado CNC de precisión es una opción lógica, ya que el orificio, la cara de la brida y el cuerpo cilíndrico pueden compartir una misma referencia de mecanizado (eje de rotación).
Conversión de la holgura axial en requisitos de la pieza
Comience por el plano de conjunto y analice la cadena de cotas axiales entre las superficies que limitan el movimiento. Un manguito más corto puede aumentar la holgura en una configuración y reducirla en otra; por ello, es necesario definir la cadena de cotas de forma explícita, en lugar de aplicar una regla general. Utilice la distancia entre las dos caras funcionales, no la longitud total medida sobre un borde o radio irrelevante. Identifique qué otros componentes influyen en el juego axial, como arandelas, topes o elementos elásticos. De este modo, el plano de mecanizado podrá especificar la cota entre caras y el paralelismo requerido, de forma independiente al diámetro exterior.
Utilice el orificio en función de su propósito de posicionamiento
Un manguito que debe dejar holgura respecto a un eje debe tener definido el contorno máximo admisible de dicho eje, incluyendo el acabado superficial, la tolerancia para posibles rebabas o cualquier escalón que deba salvarse durante el montaje. Por el contrario, un manguito que se posiciona sobre el eje requiere un ajuste diferente y, posiblemente, un método de verificación distinto. Determine qué caso es aplicable antes de establecer los límites de diámetro. Defina la referencia de inspección (datum) basándose en la geometría que determina la posición de la pieza durante su funcionamiento. Verificar el diámetro interior (barreno) con respecto a un diámetro externo que no tiene relación funcional —por ejemplo, uno meramente estético— puede generar un informe detallado, pero que no garantiza en absoluto que el espaciador se asiente correctamente.
Planifique la configuración del torneado CNC de precisión
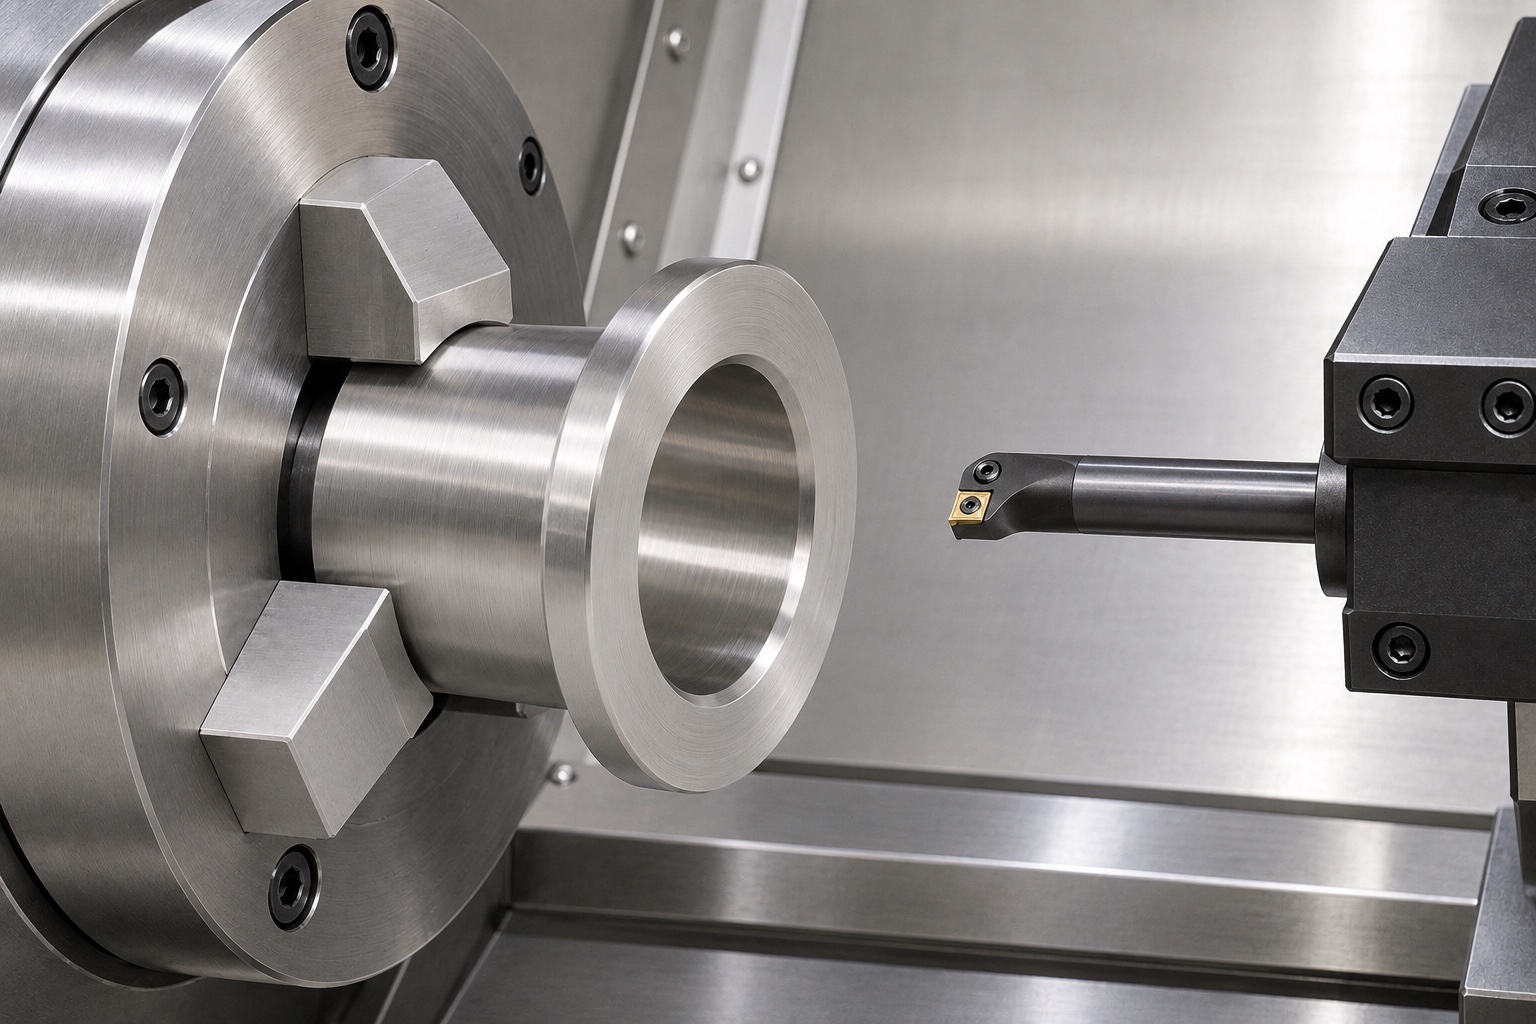
Realice el refrentado del extremo de la brida, taladre con una medida inferior a la final, mecanice el diámetro interior según la tolerancia especificada y torne el diámetro exterior de referencia, todo ello manteniendo la pieza sujeta en el mismo husillo. Esta secuencia ayuda a minimizar el error de posicionamiento que podría surgir al volver a sujetar la pieza, siempre que la herramienta tenga un alcance estable y la pieza permanezca bien apoyada. Verifique el espacio libre (holgura) de la herramienta en la zona donde la brida se une al cuerpo de la pieza. Si es necesario terminar el segundo extremo tras el tronzado, posicione la pieza contra un tope limpio utilizando mordazas blandas o una pinza de sujeción (collet). Asegúrese de que el dispositivo de sujeción no presione el borde delgado ni entre en contacto con superficies que, según el plano, deban permanecer libres de marcas.
Distinga entre el redondeo/chaflán de los bordes y el ancho de la cara de apoyo
La entrada del diámetro interior requiere suficiente holgura para evitar interferencias con la esquina de la pieza con la que se acopla; sin embargo, esto no implica que deba haber un chaflán grande en todos los bordes. En una brida estrecha, un chaflán excesivo puede reducir la superficie de contacto real. Por el contrario, una rebaba en el diámetro interior puede causar problemas, incluso si el diámetro medido se encuentra dentro de la tolerancia. Acote el borde adyacente a la cara de apoyo y proporcione instrucciones específicas para los bordes que no tienen una función mecánica. Si el plano de mecanizado incluye una nota general sobre el desbarbado, indique claramente las zonas donde dicha nota no debe interpretarse como una autorización para eliminar o redondear un escalón funcional.
Especifique el material y el acabado por separado
Para el mecanizado a medida de acero inoxidable 316L, especifique los requisitos de materia prima y de trazabilidad, en lugar de considerar el nombre del grado de acero como una descripción de compra completa. Los requisitos de acabado deben indicar la superficie específica, el método de aceptación y si las dimensiones se refieren a la pieza antes o después del acabado. Si el propietario del equipo solicita la pasivación, defina por separado el proceso aprobado y los registros correspondientes. La identificación del material y la pasivación no determinan por sí solas la idoneidad frente a un detergente, temperatura o duración de exposición específicos; tales decisiones corresponden al propietario del equipo, basándose en el entorno operativo real y en el plan de validación.
Seleccione un método de verificación de orificios que responda a la pregunta planteada.
Un calibrador de tapón (calibre pasa/no pasa) puede ser eficiente para verificar un ajuste específico; sin embargo, una inserción exitosa no proporciona información sobre la conicidad, la falta de redondez o la alineación respecto a la cara de trabajo. Para un orificio corto, es preferible utilizar un instrumento de medición interna que permita comparar lecturas a distintas profundidades y posiciones angulares. Registre los puntos donde se tomaron las lecturas, asegurándose de que estén fuera de la zona del chaflán. Si la geometría requiere datos sobre la forma, emplee un método que ofrezca el acceso y el nivel de incertidumbre necesarios para obtenerlos. Mantenga los resultados de los calibradores de ajuste separados de las mediciones variables, de modo que el informe no sugiera conclusiones que excedan el propósito para el cual fue diseñado el instrumento.
Mida las relaciones entre caras sobre un soporte estable.
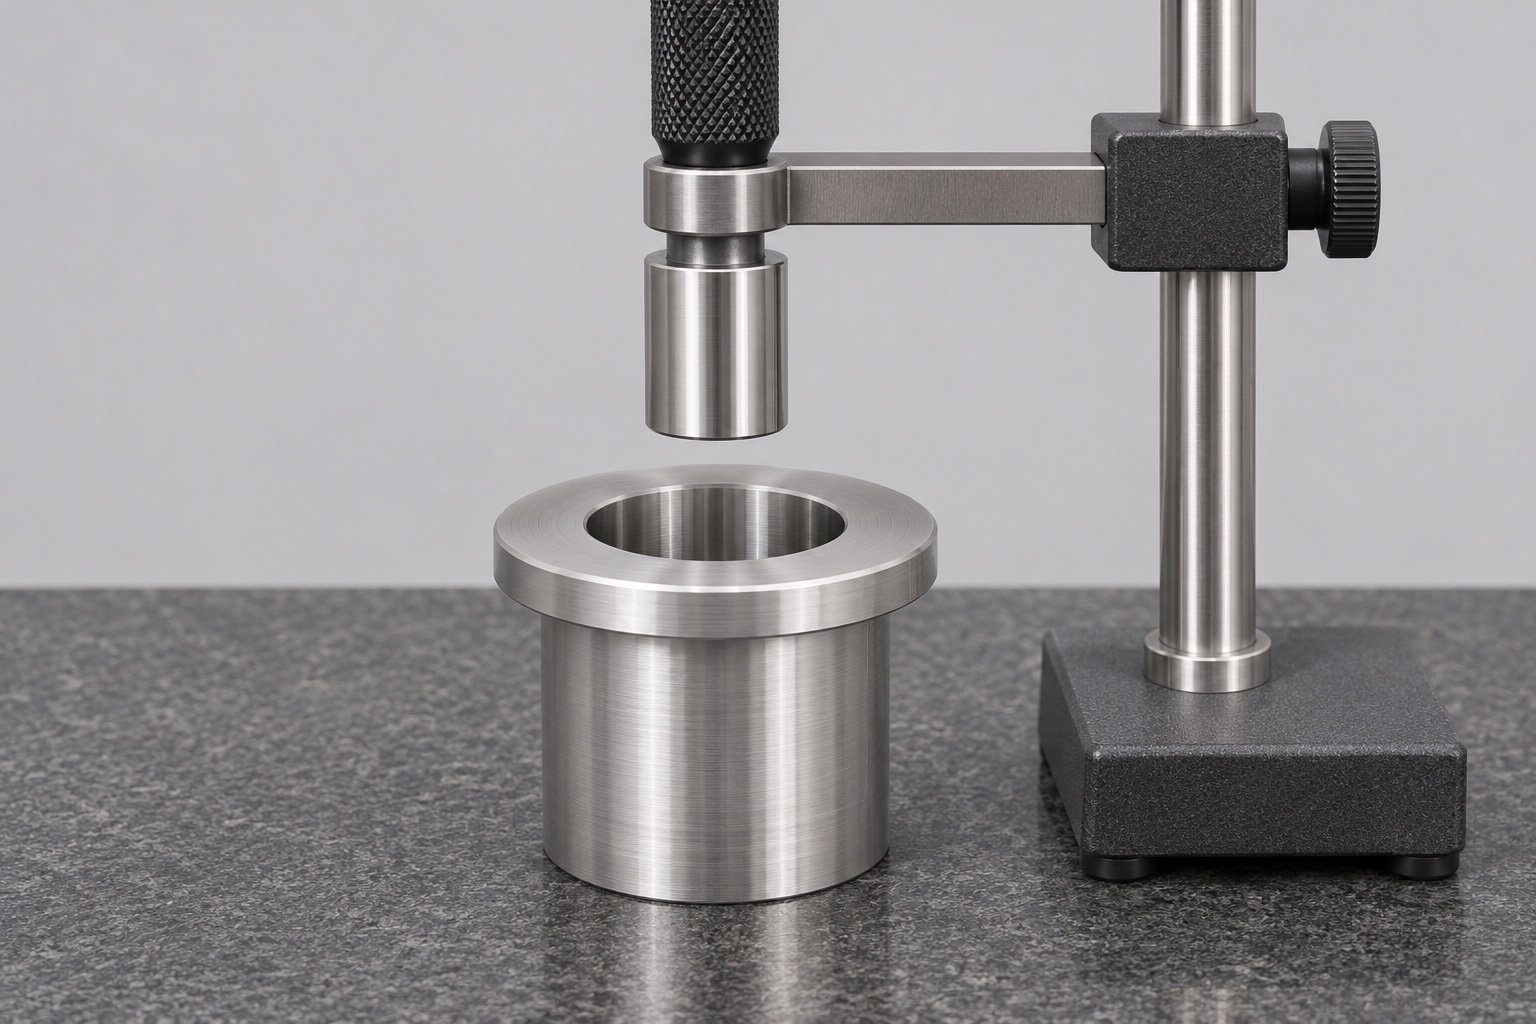
El paralelismo entre dos caras de un espaciador y su perpendicularidad respecto al eje del orificio son conceptos distintos. Una placa plana y un indicador pueden ser suficientes para comparar caras accesibles, siempre que el soporte reproduzca la referencia indicada en el plano; no obstante, esta misma configuración podría no ofrecer información alguna sobre el eje del orificio. Si el eje es relevante, valide el dispositivo de medición o la estrategia de palpado en relación con dicho eje. Limpie el soporte entre cada lectura y verifique que no haya inestabilidad (balanceo) antes de registrar el resultado. Una pequeña viruta bajo la brida puede inclinar un manguito corto lo suficiente como para alterar significativamente la lectura de la cara.
Distinga entre un montaje de prueba y la cualificación del equipo.
Utilice una muestra de acoplamiento conforme al plano, o un dispositivo específico, para verificar cómo asienta el manguito, si el borde libra el radio de acoplamiento y si el conjunto puede ensamblarse sin aplicar fuerza. Registre la revisión del dispositivo utilizado, las observaciones realizadas y cualquier límite de medición aplicable. Una prueba preliminar en banco no revela cómo se comportará un sistema de rociado completo en todo su rango operativo. Tampoco permite determinar la eficacia de la limpieza ni autorizar sustituciones en un equipo de lavado y desinfección. Corresponde al propietario del equipo definir y llevar a cabo cualquier evaluación a nivel de conjunto o de proceso.
Haga visibles los cambios de lote
Vincule cada lote de espaciadores con la identificación del material, la revisión del plano y la ruta de fabricación. En el caso de piezas para equipos médicos fabricadas en lotes pequeños, obtenga evidencia de la primera pieza tras cualquier cambio en el material, las herramientas, los dispositivos de sujeción o el programa que pueda afectar a una dimensión crítica. Analice las tendencias según la característica: una variación progresiva en el diámetro de un orificio requiere una verificación distinta a la necesaria para una variación en la longitud entre caras o la aparición intermitente de una marca en el borde. Documente por separado cualquier desviación aprobada. Las correcciones dimensionales reiteradas pueden enmascarar daños en las mordazas o un tope mal colocado; por tanto, investigue si existe un patrón antes de considerar el ajuste como una solución definitiva de producción.
Elabore una solicitud de cotización (RFQ) que pueda ser evaluada
Proporcione un plano acotado, un modelo (si está disponible), las especificaciones del material, la cantidad requerida y el acabado final previsto tras el mecanizado. Indique qué caras entran en contacto dentro del conjunto y qué se pretende demostrar con la muestra de acoplamiento. Especifique si el pedido requiere un informe dimensional, documentación del material, un registro del acabado o cualquier otro entregable acordado. Para un manguito espaciador de un brazo de rociado hecho a medida, esta información ayuda a distinguir un trabajo de torneado sencillo de una pieza que requiere dispositivos de sujeción adicionales o una verificación de forma específica. Solicite que cualquier suposición quede reflejada en la cotización antes de realizar el pedido de un prototipo.
Proteja el orificio y las caras funcionales durante el transporte
Utilice compartimentos separados o envoltorios individuales limpios para evitar el contacto entre piezas (manguitos). Mantenga las etiquetas en el embalaje exterior para que el adhesivo no entre en contacto con el diámetro interior ni con la superficie de apoyo del rodamiento. Especifique claramente el estado requerido en el momento de la recepción: embalaje protector estándar, limpieza controlada u otra condición acordada. No asuma que un embalaje es estéril simplemente porque la bolsa esté sellada o tenga un aspecto limpio. Asegúrese de que la etiqueta del embalaje coincida con la revisión y el número de lote indicados en el informe de inspección; mantenga esta vinculación incluso si se separa una muestra del resto del lote.
FAQ
¿Puede la longitud total sustituir a la distancia entre las caras funcionales?
Solo si ambas dimensiones están definidas por las mismas dos superficies. Si un reborde, un rebaje o un escalón secundario sobresalen más, el plano debe identificar las superficies de contacto reales y especificar cómo se inspecciona la distancia entre ellas.
¿Garantiza un diámetro interior liso que el eje encajará correctamente?
No. El aspecto superficial es distinto de las dimensiones, la forma y la alineación. Inspeccione el diámetro interior según los límites definidos en el plano y utilice una prueba de ajuste únicamente para la condición de acoplamiento que dicha prueba pretende replicar.
¿Por qué inspeccionar la pieza después de retirarla del mandril?
La fuerza de sujeción del mandril puede alterar temporalmente la forma de un manguito de pared delgada. La medición en estado libre permite verificar la geometría real de la pieza, a menos que el plano especifique explícitamente una condición de sujeción controlada.
¿Es posible mecanizar la brida y el diámetro interior en una sola operación?
A menudo es posible, siempre que el acceso para la herramienta y la sujeción de la pieza lo permitan. Es posible que el extremo opuesto requiera una operación adicional. Las verificaciones de aceptación deben confirmar que, tras el segundo montaje, se han mantenido las relaciones geométricas críticas.
¿Es obligatoria la pasivación para todos los espaciadores de acero 316L?
El nombre de la aleación no determina por sí solo el acabado. Especifique el acabado, los requisitos del proceso y la documentación necesaria en el plano o en la especificación de compra; asimismo, solicite al propietario del equipo que confirme su idoneidad para el entorno de uso previsto.
¿Qué define el embalaje protector?
Puede ayudar a proteger el estado verificado y preservar la identidad del lote. No garantiza un nivel validado de limpieza, condiciones de esterilidad ni compatibilidad con un ciclo de lavado y desinfección.
tanghangyun@oemach.com