
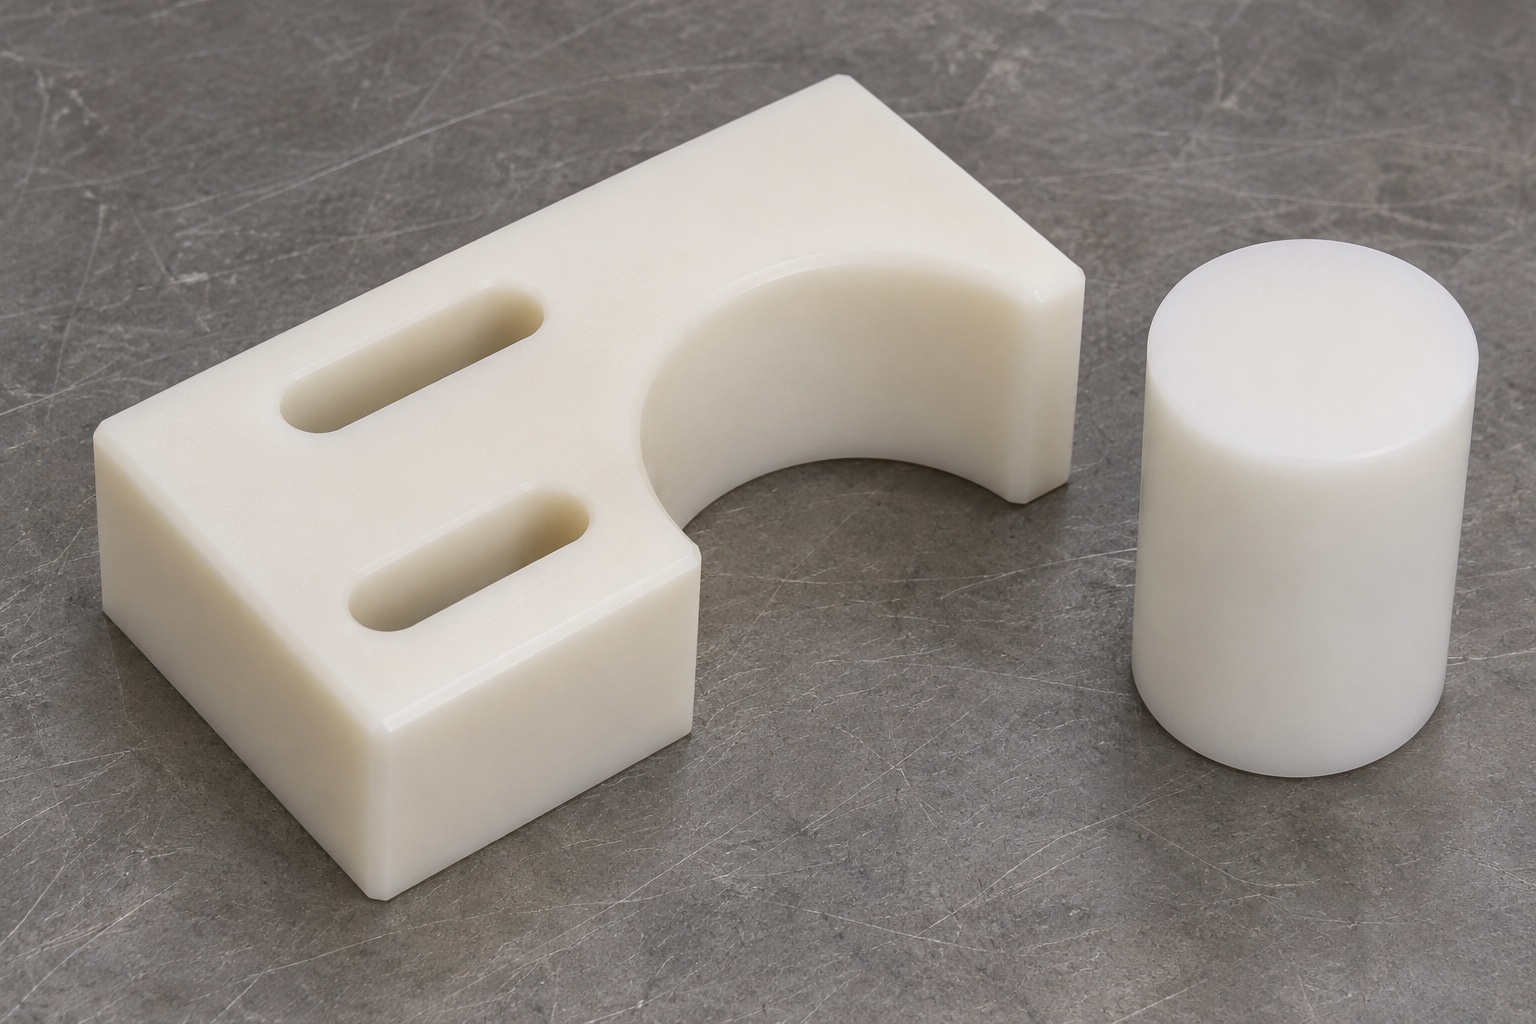
Defina la función mecánica de la guía
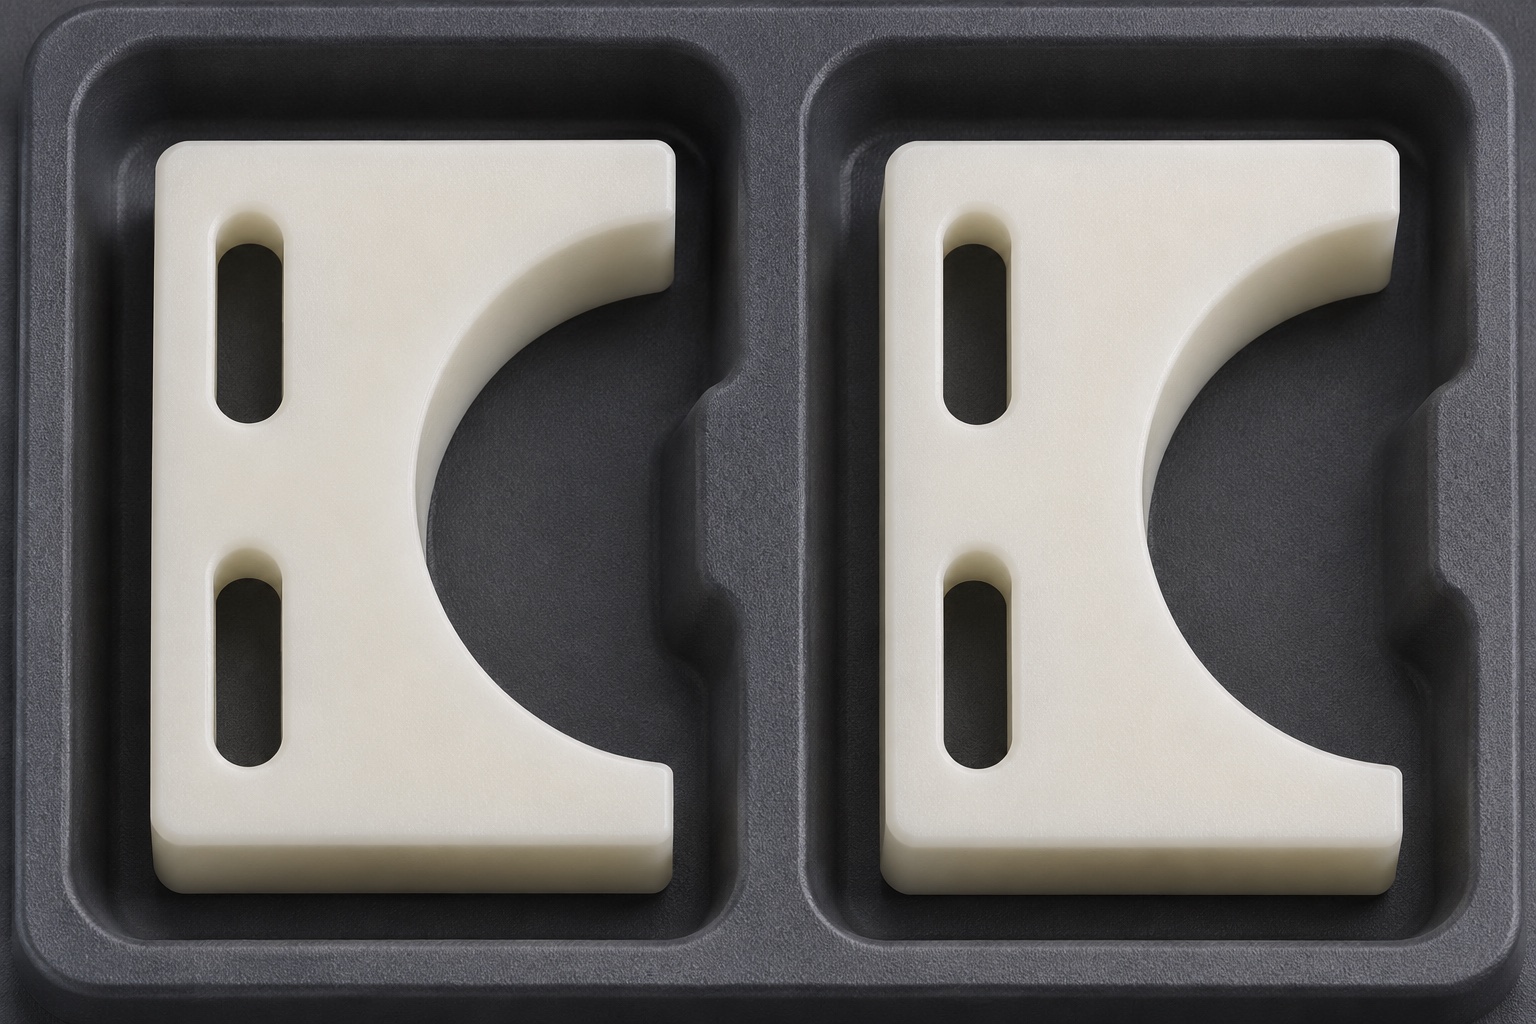
Una zapata guía puede establecer un límite de contacto para un envase que pasa a través de una estación de etiquetado. Este ejemplo se refiere a un bloque de POM-C con una pared cóncava abierta y dos ranuras de montaje paralelas. No especifica un repuesto para ninguna etiquetadora en particular, ni un diseño destinado a un medicamento específico. El propietario del equipo define el rango de envases permitido, la zona de contacto, la posición de montaje y las condiciones de operación. Al realizar una consulta de fabricación, se debe verificar si la pieza aprobada puede ser mecanizada, medida y entregada según las especificaciones. Una comprobación de ajuste en banco, por sí sola, no garantiza el rendimiento (cadencia), la adhesión, la calidad del código de barras ni la correcta identificación del medicamento.
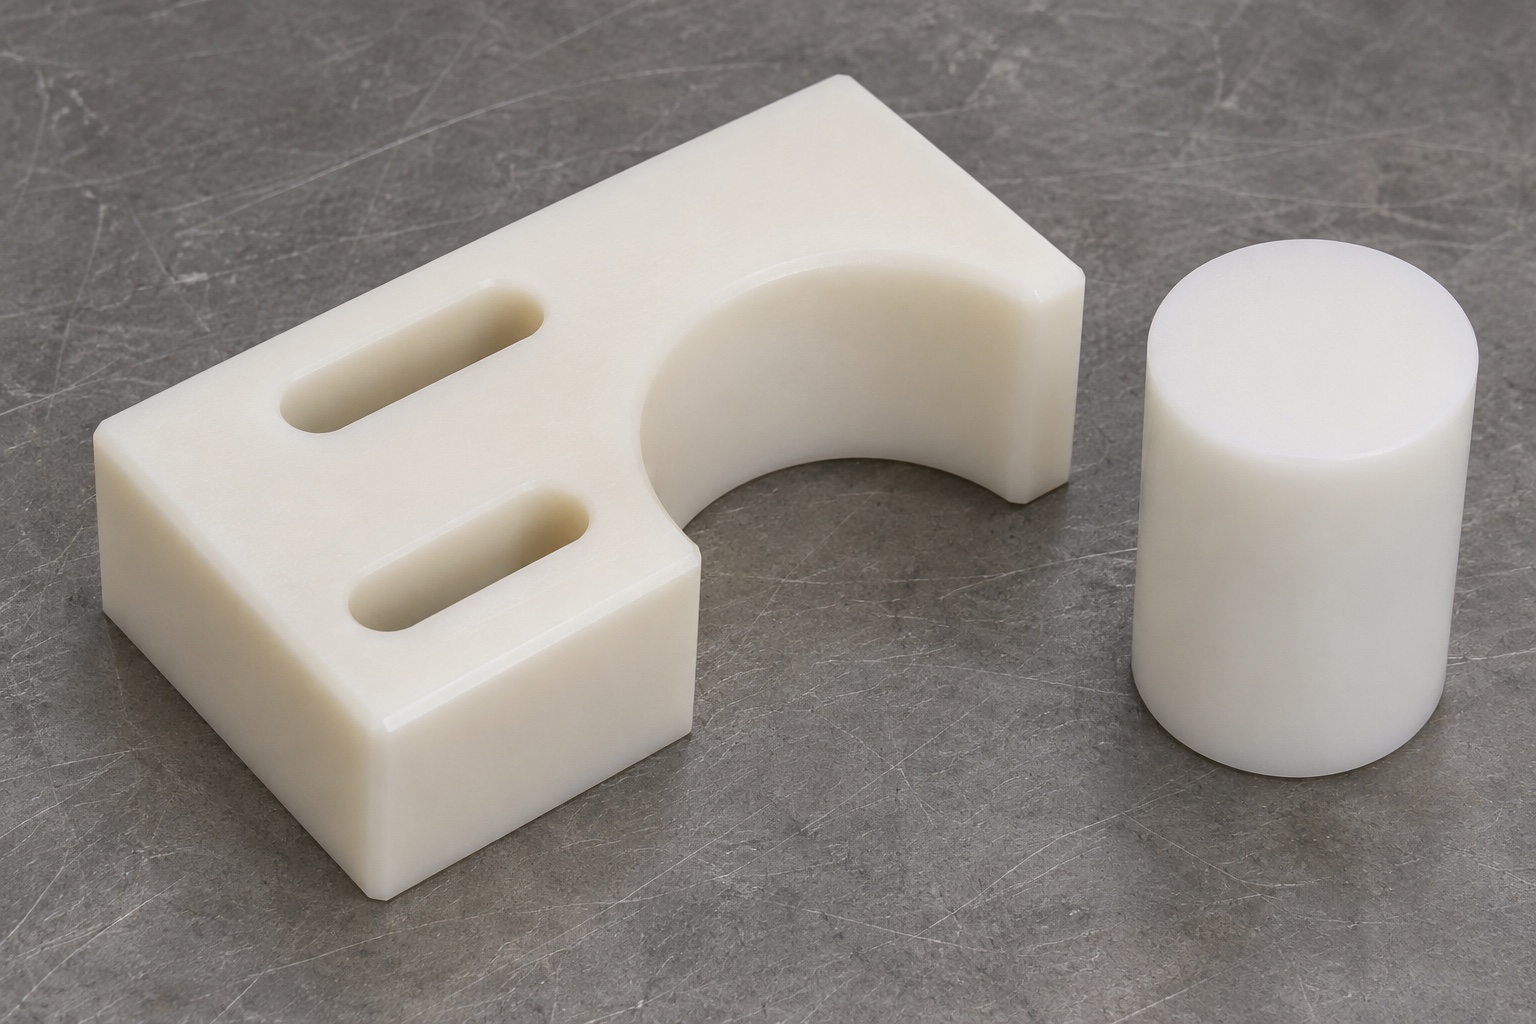
Identifique el contorno (envolvente) a la altura real de contacto.
Obtenga el contorno aprobado del envase, incluyendo su rango de diámetro, conicidad local, hombros y cualquier etiqueta que ya pueda estar presente. Un cilindro basado en un diámetro nominal no puede representar todas las características de esa forma. Identifique la altura a la que la guía entra en contacto con el exterior y las zonas donde debe mantenerse un espacio libre (holgura). Los bordes inferior y superior de la guía pueden entrar en contacto con diámetros diferentes. Muestre una sección del conjunto instalado para evitar establecer la misma holgura en zonas que no están relacionadas entre sí. Si el límite proviene de un calibrador (galga) fijo, describa su geometría y los límites de lo que representa.
Separe el arco de las transiciones de entrada y salida.
El radio de un arco describe la forma nominal, pero no especifica dónde comienza la curva, dónde termina o cómo se une a un borde recto. Defina el sector que controla el contacto y las características adyacentes que simplemente proporcionan holgura. Considere si los chaflanes o redondeos en los bordes superior e inferior afectan a la altura útil de la pared. Una rebaba puede reducir la holgura local, incluso si el radio es correcto en la sección central. Solicite una verificación del perfil a la altura pertinente y revise los extremos de forma independiente. No amplíe todo el arco para compensar una transición local que no ha sido medida.
Describa cómo permiten el ajuste las ranuras.
Dos ranuras alargadas pueden permitir el movimiento en una dirección, mientras que los elementos de fijación mantienen la zapata en su lugar. Estas, por sí solas, no definen automáticamente una posición de operación reproducible. Especifique el ancho, la geometría de los extremos, la orientación y la posición de cada ranura con respecto al perfil guía. Identifique la posición nominal de ajuste o el tope específico que determina su ubicación. Verifique que las áreas de contacto de las arandelas y las cabezas de los tornillos —según lo aprobado— permanezcan apoyadas en ambos extremos del recorrido. Si un dispositivo de sujeción solo centra las ranuras, podría pasar por alto un desplazamiento que resulte crítico en la posición de montaje final. Incluya el rango de ajuste permitido y manténgalo diferenciado de las tolerancias de aceptación de la pieza.
Seleccione el material según su grado y estado
Especifique el grado exacto de POM-C, el formato del material, el color y el registro de lote requeridos en el plano. El simple aspecto de un bloque de color blanquecino no garantiza su identidad ni su compatibilidad con residuos o agentes de limpieza. Evalúe el equilibrio en la eliminación de material antes de determinar el espesor y la orientación de la pieza en bruto. La deformación tras la eliminación de material puede depender del estado del material, la geometría de la pieza y las restricciones aplicadas. Defina el entorno de inspección o las condiciones de acondicionamiento cuando sea necesario. Mantenga la verificación dimensional separada de la evaluación del desgaste o la compatibilidad durante el uso. Un grado o color alternativo podría requerir aprobación de diseño, incluso si es posible mecanizarlo hasta alcanzar las mismas dimensiones nominales.
Apoye el alma (sección central) sin deformar el arco
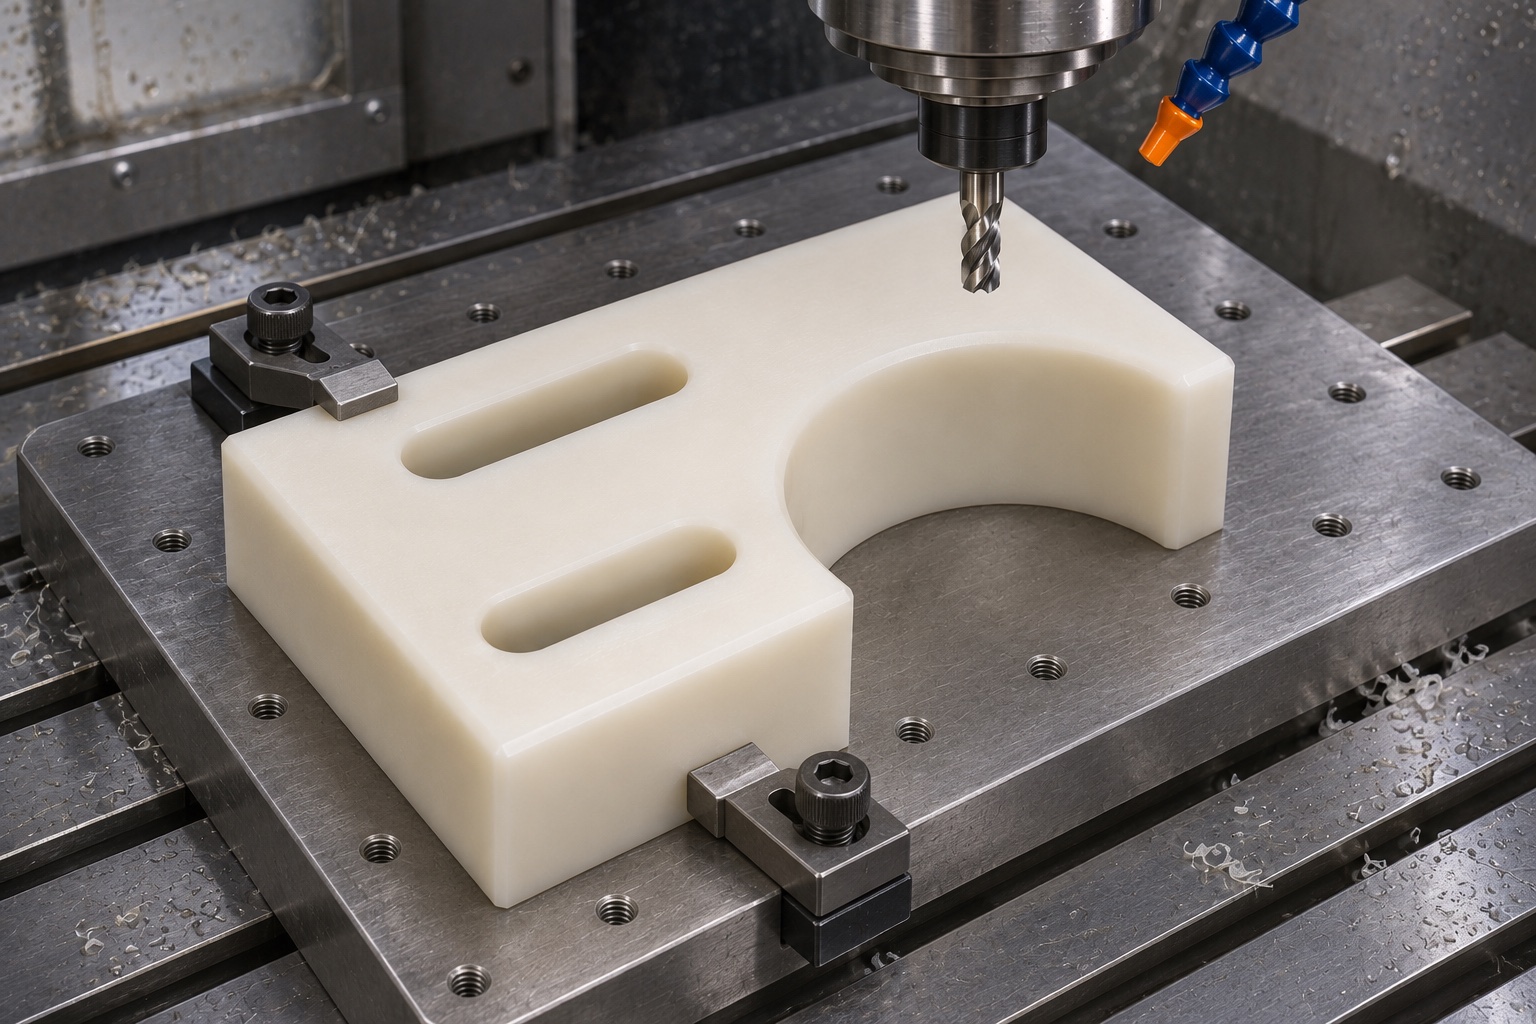
Coloque el bloque sobre la cara de montaje prevista o utilizando las referencias de sujeción aprobadas. Apoye el alma por debajo de las ranuras y evite aplicar presión sobre los extremos no soportados cercanos al arco. Aplique la sujeción necesaria para el mecanizado sin llegar a aplanar una pieza curva hasta convertirla en una forma no documentada. Si el arco o el alma se desplazan tras el desbaste, reevalúe el sobrematerial y el dispositivo de sujeción antes del mecanizado de acabado. Una verificación mediante palpador en la máquina puede orientar el proceso, pero no describe necesariamente la geometría final una vez liberada la pieza. Compare las condiciones de la pieza en estado libre y montada únicamente bajo condiciones documentadas de apoyo y sujeción, utilizando el plano para determinar qué resultado define la aceptación.
Planifique el mecanizado de la pared cóncava
Una herramienta de corte corta, con el alcance adecuado, permite terminar la pared sin necesidad de una extensión excesiva. Asegúrese de que haya espacio suficiente para el portaherramientas a medida que este penetra en la sección cóncava. Planifique la entrada y la salida de la herramienta de modo que las marcas de corte no queden, en la medida de lo posible, en la zona de contacto más crítica. Verifique si la geometría de la herramienta genera un radio de esquina no deseado o una rebaba en la parte inferior. La pasada de desbaste debe dejar material suficiente para una pasada de acabado uniforme, evitando que la herramienta alterne entre cortar y rozar la superficie. El plan de mecanizado debe garantizar que la sección del arco sea accesible para su posterior medición.
Considere las ranuras como elementos independientes.
Mida el ancho de la ranura, el espaciado en los extremos y su orientación, independientemente de la forma del arco. El hecho de que un elemento de fijación pase por un extremo de la ranura no garantiza que exista un recorrido útil. Confirme que la pieza pueda desplazarse dentro del margen de ajuste definido, utilizando un dispositivo de referencia aprobado. Inspeccione las salidas de los orificios y ranuras para detectar material desplazado en la cara de montaje. Si una arandela se apoya cerca de un borde, tenga en cuenta toda su superficie de contacto, no solo su centro. Mantenga el espacio libre de la ranura diferenciado de la ubicación del arco terminado en una posición de ajuste determinada. Un sistema de referencias (datum) documentado permite comparar inspecciones realizadas en distintos dispositivos.
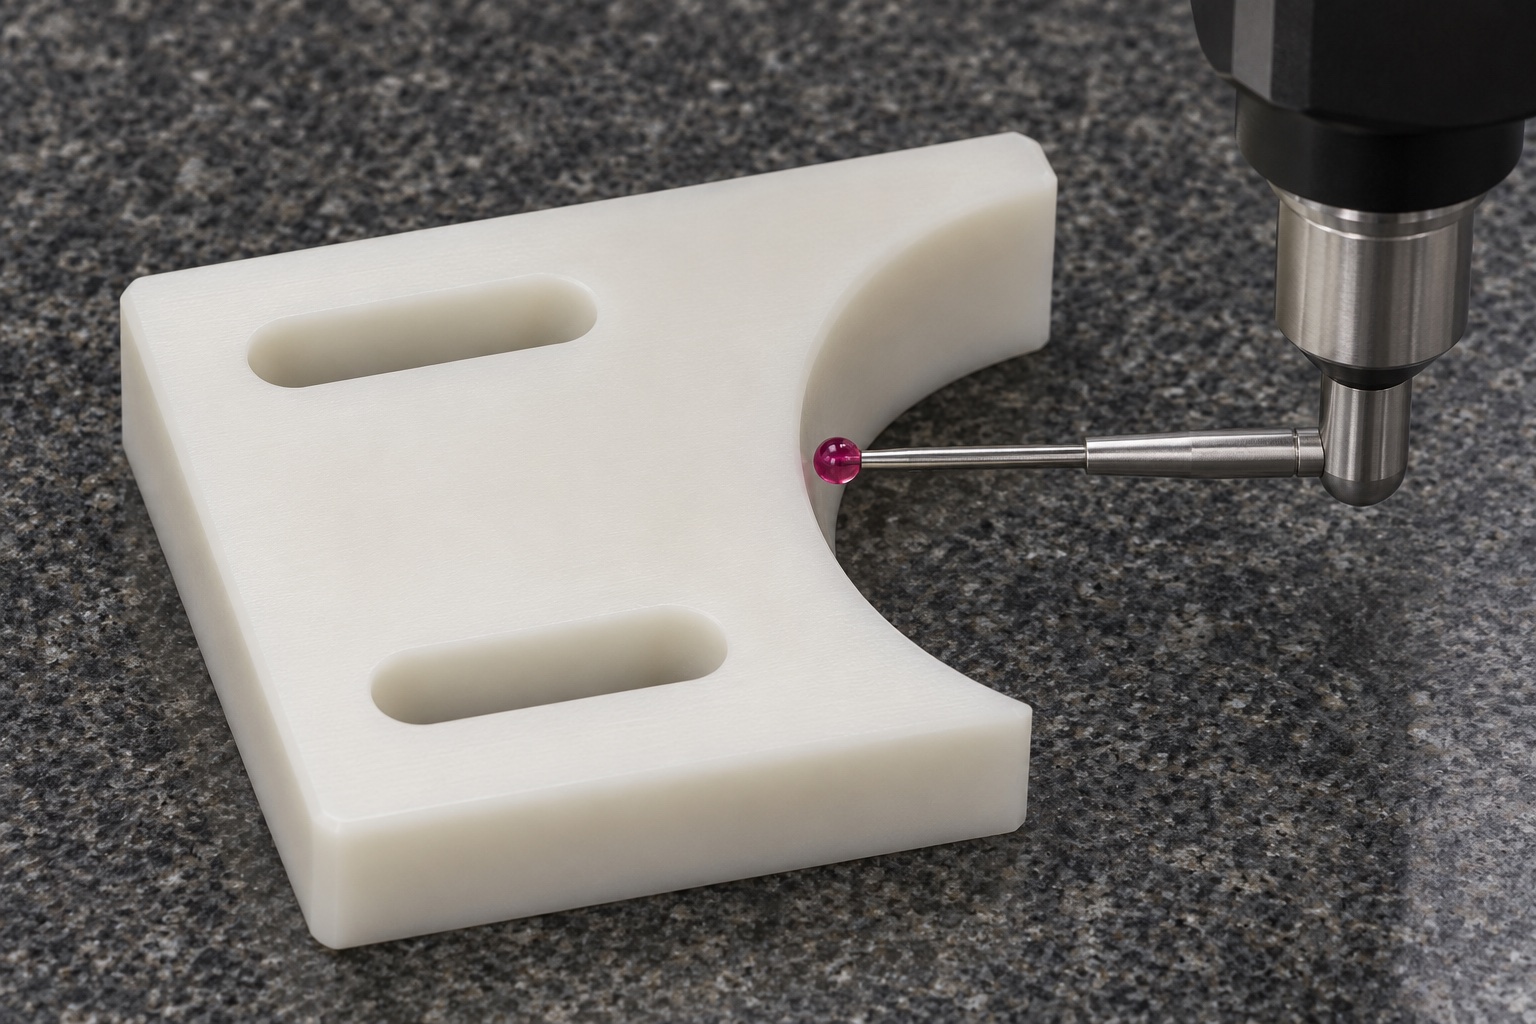
Inspeccione el perfil en el estado acordado.
Mida la cara de montaje, el arco a las alturas especificadas y la configuración de las ranuras bajo las condiciones establecidas. Elija un método de medición —por contacto u óptico— que permita analizar la superficie sin aplicar una fuerza excesiva ni ocultar los bordes. Registre la alineación y los puntos de muestreo; un ajuste mediante el método de «mejor ajuste» (best-fit) por sí solo podría enmascarar errores locales con respecto a la base de montaje. Compare la referencia del contenedor únicamente en la configuración y posición de ajuste acordadas. Si el contacto es irregular, verifique el diámetro, la altura y la orientación de referencia antes de realizar ajustes en la pieza. La observación del ajuste complementa los datos numéricos, pero no permite determinar por sí sola el comportamiento de un contenedor móvil.
Establezca límites prácticos para el acabado de los bordes.
Defina qué bordes del arco pueden entrar en contacto con el contenedor y cuáles deben permanecer libres. Elimine el material sobrante y las virutas sueltas mediante el método acordado, pero preserve la pared de contacto y la entrada especificada. Preste especial atención a los bordes de salida de las ranuras, ya que una pequeña rebaba podría impedir un correcto asentamiento. No realice un raspado intenso para verificar las dimensiones mediante un calibre; esto puede alterar el arco efectivo y provocar un contacto irregular. Inspeccione la pieza bajo una iluminación que permita visualizar el material que sobresale. Si se requiere un biselado o redondeo de bordes (edge break) con medidas específicas, registre el método y las ubicaciones empleadas, en lugar de basarse únicamente en la apariencia visual.
Proteja la pieza sin alterar su forma.
Utilice métodos de limpieza aprobados y envases con compartimentos individuales que soporten la estructura sólida sin ejercer presión hacia el interior sobre las puntas. Evite apilar cargas sobre la abertura curva y asegúrese de que no queden fibras del material de embalaje atrapadas en las ranuras. Mantenga la identificación del lote y la revisión en el envase, según sea necesario. El embalaje protector puede preservar el estado de la pieza tras la inspección, pero no garantiza una condición de limpieza estéril o validada. Si el transporte o el almacenamiento implican condiciones específicas de temperatura, sujeción o apilamiento, acuerde previamente cómo se evaluarán dichas condiciones. Especifique el método de embalaje utilizado y quién es responsable de la cualificación del transporte.
Prepare la solicitud de mecanizado basándose en evidencias concretas.
Proporcione el plano controlado, el modelo y la sección de montaje, junto con las dimensiones del envase y la altura de contacto. Incluya el grado del material (POM-C), las cantidades previstas, el acabado superficial y los requisitos de entrega. Solicite un plan que abarque las mediciones de las ranuras y los arcos bajo las condiciones de soporte acordadas, además de cualquier verificación de ajuste que se requiera. Especifique los detalles sobre el etiquetado o el envase que aún no estén definidos, en lugar de dejar que el proveedor los deduzca por su cuenta. La precisión en el etiquetado y la correcta identificación del medicamento son responsabilidades del sistema. Un paquete de «primer artículo» (first-article package) bien elaborado define la geometría, el material y el embalaje de la pieza, e informa sobre lo observado realmente, sin afirmar que la estación de etiquetado haya sido validada.
FAQ
¿El diámetro nominal del vial define el arco de guía?
No. Lo que importa son las dimensiones reales del envase, la altura de contacto y la trayectoria de entrada. Utilice las dimensiones aprobadas para las superficies pertinentes del envase y mantenga separada la holgura prevista.
¿Determinan las ranuras de montaje la posición final?
No por sí mismos. El proceso de ajuste y cualquier elemento de tope o posicionamiento definen la posición de trabajo. Registre la configuración especificada para realizar comprobaciones de encaje.
¿Por qué inspeccionar más de una altura en el arco?
La pared útil puede variar debido a la conicidad, los chaflanes en los bordes o la deflexión de la herramienta. Realizar mediciones a las alturas especificadas ayuda a distinguir los errores locales de la desviación respecto al radio nominal.
¿Puede el color del POM-C indicar su grado específico?
No. Verifique el registro de materiales aprobados y la identificación del material en stock. El color no constituye una prueba de la formulación, el comportamiento frente al desgaste o la compatibilidad química.
¿Valida un montaje de prueba (sin componentes reales) la precisión del etiquetado?
No. Este procedimiento evalúa la geometría en una configuración definida. La colocación de la etiqueta, su adhesión y la verificación del código de barras requieren una evaluación independiente a nivel de equipo.
¿Qué se debe evitar durante el embalaje?
Evite ejercer presión sobre los extremos del arco, el contacto entre piezas y la presencia de fibras en las ranuras. Mantenga la identificación acordada y los estándares de limpieza, sin afirmar que el producto es estéril.
tanghangyun@oemach.com