
Descripción del caso
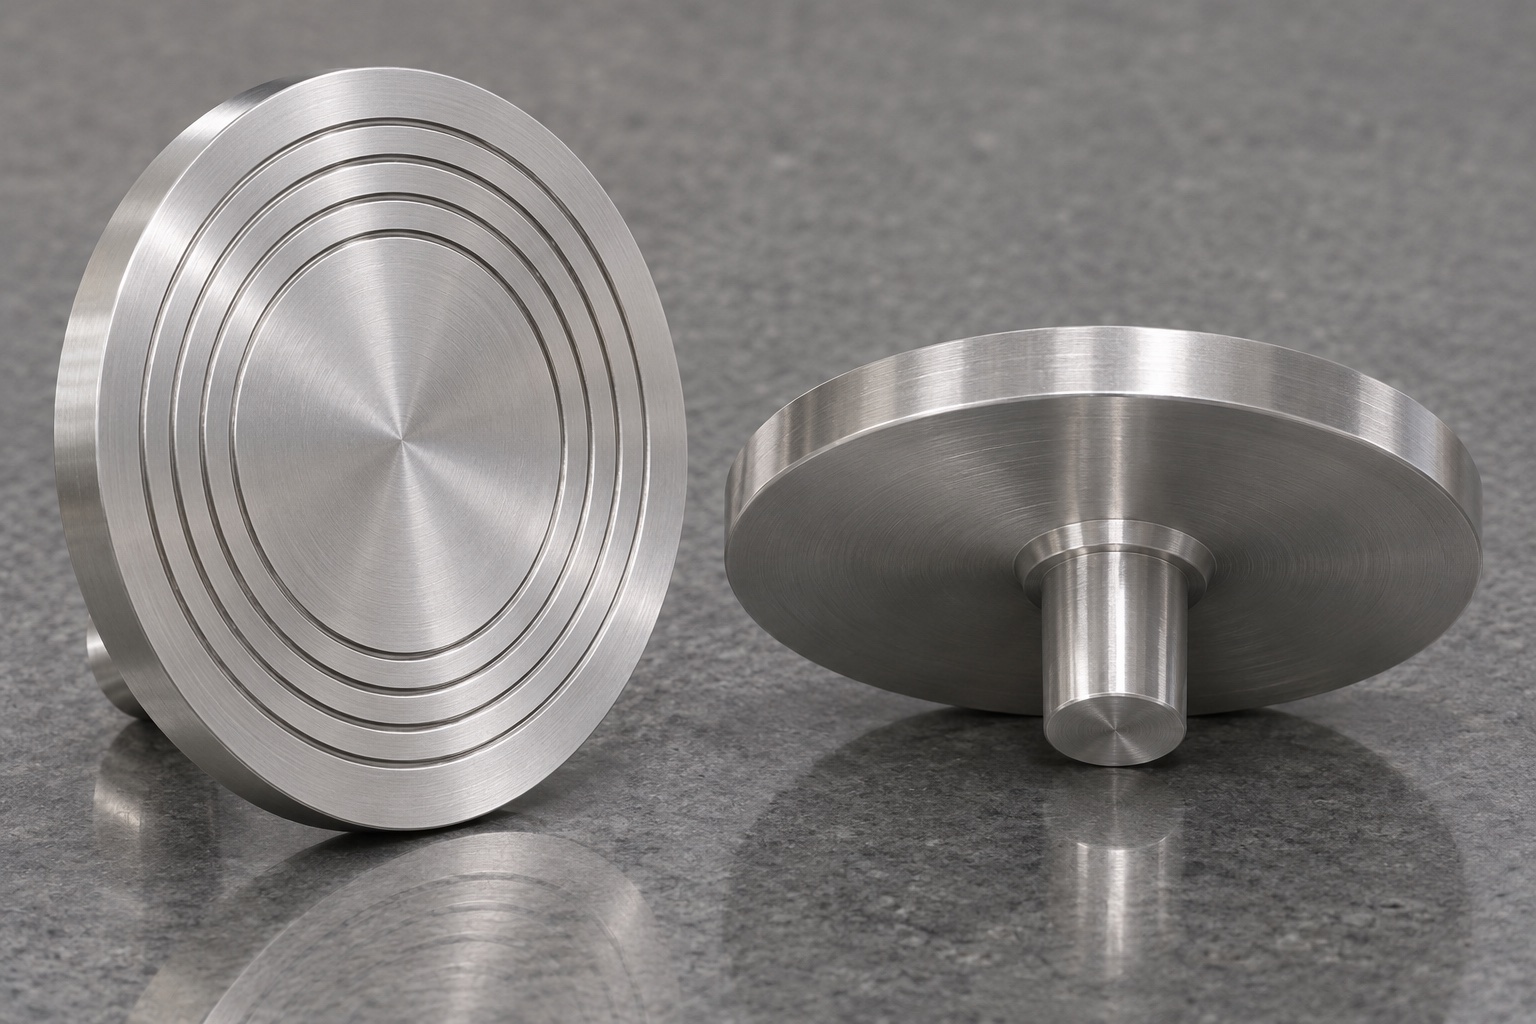
Este ejemplo de torneado no corresponde a un pedido ni a un componente validado. El disco 316L tiene una cara ranurada, un vástago cilíndrico y un hombro de asiento. Se propone una ruta para verificar su geometría cuando no es posible acceder a todas las caras en un solo amarre. No se atribuyen marcas, cantidades, resultados clínicos ni instalación.
Analice primero la sección de acoplamiento
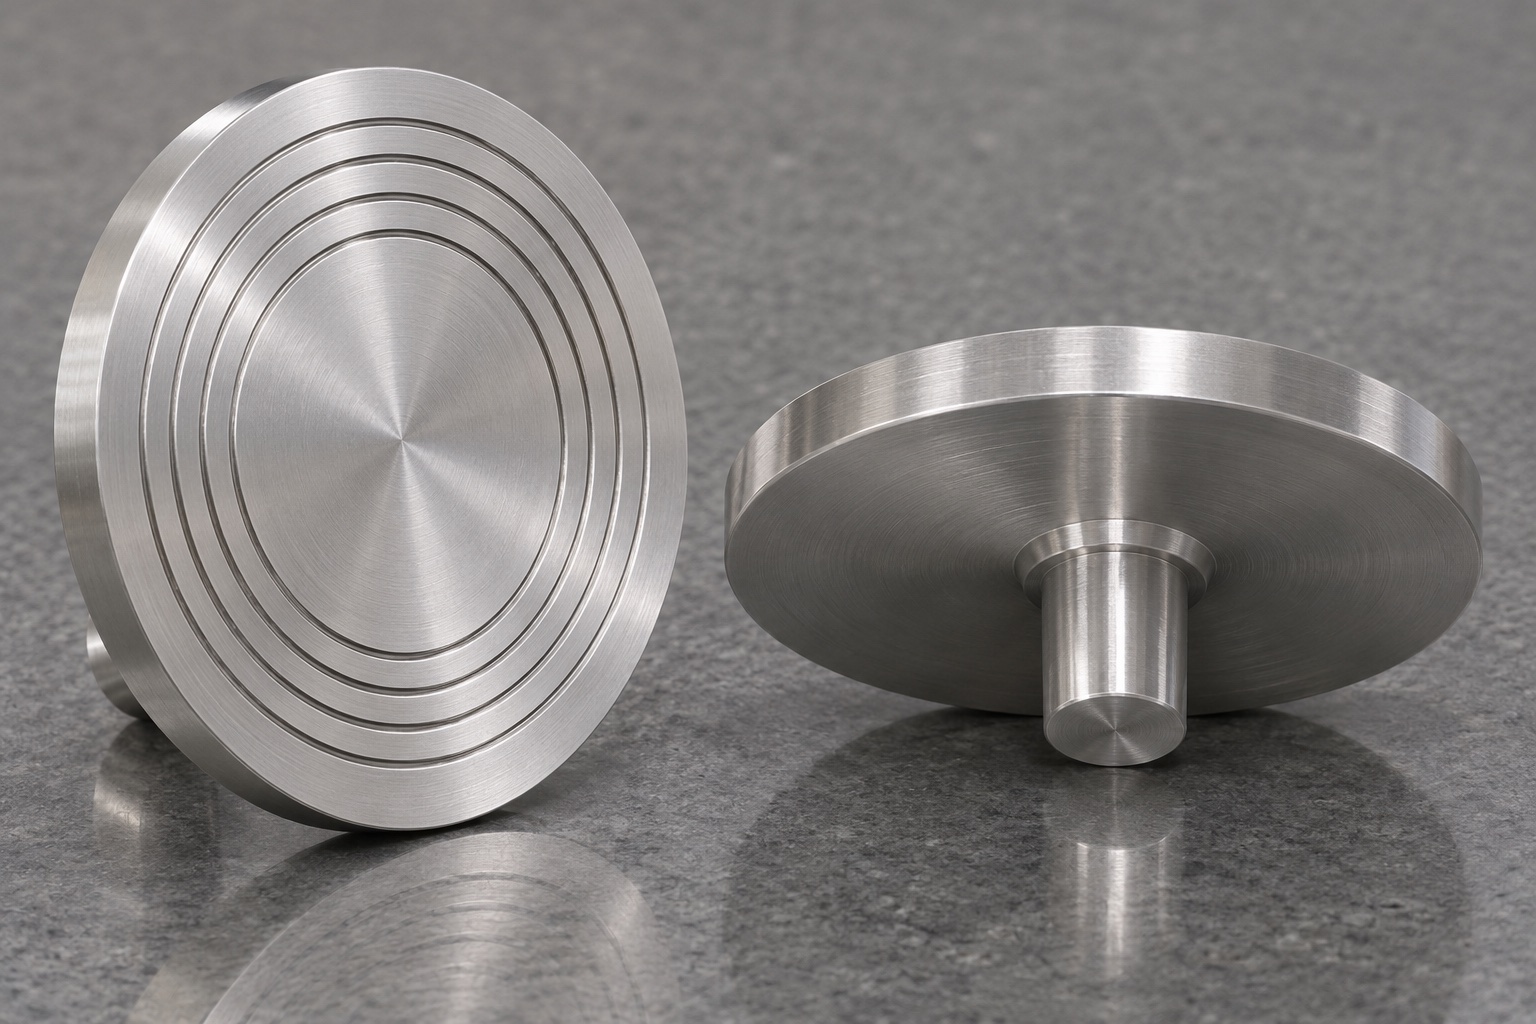
Antes de definir la trayectoria de la herramienta, solicite una sección transversal del soporte de acoplamiento. Esta sección debe mostrar dónde se apoya el vástago, dónde asienta el escalón posterior y qué holgura existe cerca del radio de transición. El diámetro exterior del disco frontal no determina estas relaciones. En este ejemplo, el equipo de diseño confirmaría que es el escalón posterior —y no el extremo del vástago— lo que define el asiento axial. Si el montaje real funciona de otra manera, será necesario modificar el plan de configuración y los controles. Señalar estos puntos de contacto en una copia del plano resulta mucho más útil que solicitar, de forma genérica, un «ajuste preciso».
Establezca el material de partida y la trazabilidad
El ejemplo parte de material en barra de sección circular, seleccionado para dejar suficiente material tanto para el disco exterior como para el vástago. La especificación de compra debe identificar el formato aprobado de acero 316L, así como cualquier documentación del material requerida para el lote. Los controles de recepción deben vincular la identificación del material con la hoja de ruta del proceso antes de separar las piezas en bruto. La identificación del material debe mantenerse a lo largo de las transformaciones físicas mediante un registro de lote trazable, evitando realizar marcas sobre las superficies funcionales. Si las dimensiones o el estado del material cambian, es necesario revisar el sistema de sujeción y el sobrematerial para el acabado. Dichos cambios pueden afectar a la consistencia del mecanizado, incluso cuando el grado nominal del material permanece inalterado.
Primera operación: creación de la referencia posterior
En la primera operación de torneado propuesta, se sujeta la pieza en bruto por la zona destinada al disco, dejando expuestas las características de la parte posterior. Se tornea el cilindro de posicionamiento y se realiza el acabado del escalón de apoyo, asegurando que ambos compartan la misma referencia respecto al husillo. Debe dejarse material suficiente para la sujeción, verificando que el acceso al escalón no provoque una colisión de la herramienta contra las garras. Si la esquina de contacto lo requiere, se debe incluir un vaciado (o alivio) aprobado; no añada uno simplemente porque resulte más sencillo programar la plaquita de esa forma. Registre la longitud de contacto del vástago y las superficies que entrarán en contacto con el segundo dispositivo de sujeción. Antes de realizar el cambio de amarre, inspeccione el vástago y elimine las virutas sueltas, teniendo cuidado de no alterar la superficie de apoyo.
Segunda operación: posicionamiento sobre superficies aprobadas
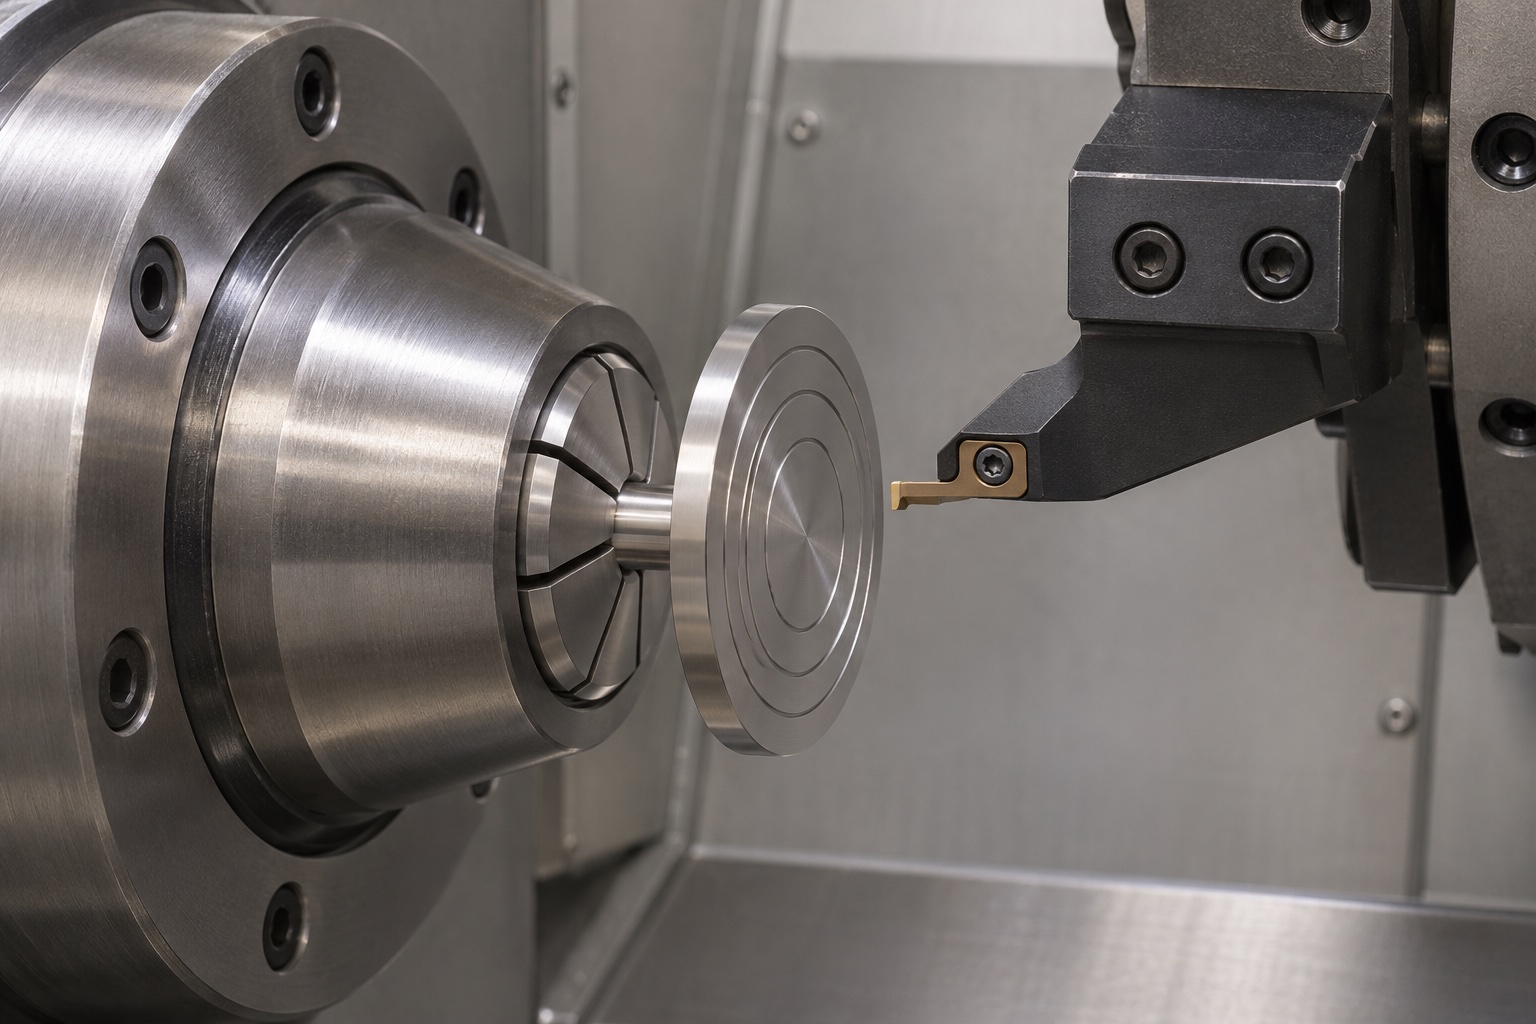
Utilice un dispositivo de sujeción (como un casquillo o pinza) que soporte la sección del vástago destinada al posicionamiento. Un tope axial debe establecer la referencia respecto al escalón posterior acordado —o cualquier otra superficie explícitamente aprobada para tal fin—. El tope no debe entrar en contacto con radios de acuerdo ni con restos de viruta. Asegúrese de que el dispositivo soporte las fuerzas de corte sin dejar marcas en el vástago ni provocar flexiones en el disco. Ajuste e inspeccione el dispositivo utilizando una referencia adecuada antes de emplearlo para interpretar las lecturas de las superficies. Si la posición de la pieza varía entre ciclos, investigue el sistema de soporte y la repetibilidad antes de modificar las dimensiones en el programa; de lo contrario, una corrección de herramienta (offset) podría compensar un caso concreto, pero empeorar el resultado en la siguiente pieza.
Mecanizado de las superficies frontales y las ranuras
Realice el acabado de la cara frontal (sin ranuras) dejando un sobrematerial controlado y mecanice las ranuras anulares utilizando una herramienta adecuada para el radio y la sección transversal requeridos. Verifique si el plano define la profundidad de la ranura a partir del plano nominal de la cara frontal o a partir de las superficies adyacentes. Mantenga el orden de las operaciones de manera consistente, de modo que el corte de acabado no altere la profundidad tras la inspección. Asegúrese de que la evacuación de virutas y la trayectoria de aproximación de la herramienta dejen accesibles tanto el borde periférico como las superficies de apoyo. El enfoque propuesto trata las ranuras en la cara frontal como elementos con sus propios requisitos de inspección; no asigna una tolerancia más estricta a toda la cara frontal simplemente para compensar una falta de claridad en las dimensiones de dichas ranuras.
Considere un problema hipotético de asentamiento
Suponga que un vástago de muestra se introduce en un patrón de referencia, pero el escalón no asienta completamente. Este es un escenario de diagnóstico, no un resultado definitivo. Verifique el diámetro del vástago a lo largo de la longitud pertinente, la transición del escalón y las marcas de contacto en el borde del orificio. Inspeccione el propio patrón de referencia en busca de daños o partículas. Si el contacto se concentra en la esquina, compare los radios y los alivios reales antes de realizar ajustes en el diámetro. Lograr una mayor profundidad de inserción mediante la eliminación de material del vástago no implica que se haya restablecido el escalón según el diseño original. Cualquier modificación en la interfaz definida requiere la aprobación del plano y una nueva inspección.
Considere una variación hipotética en la cara frontal
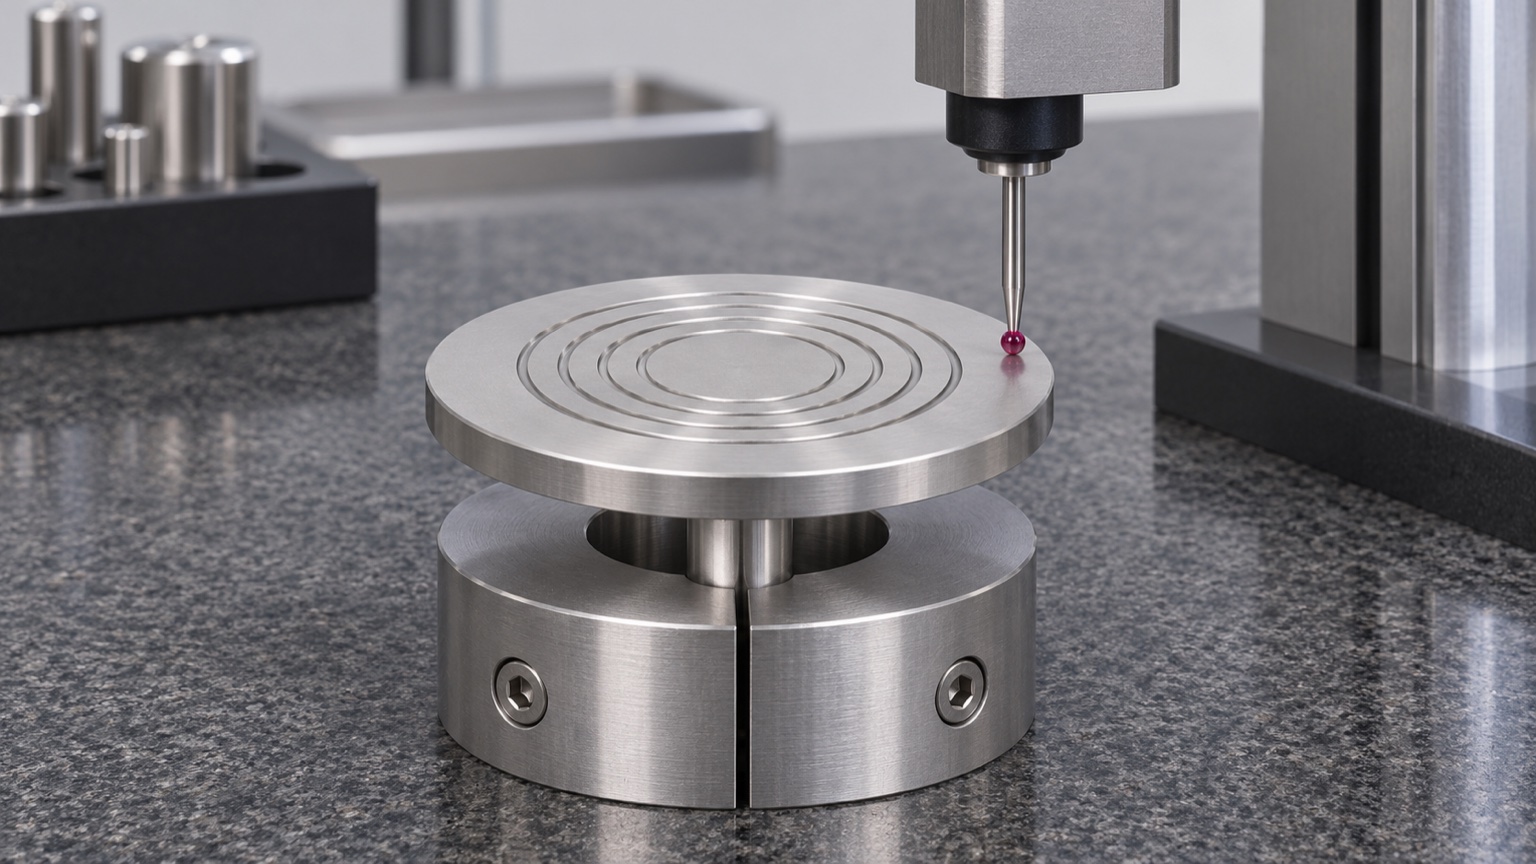
Si la variación detectada por el comparador axial cambia al girar y volver a asentar la muestra, determine si la variación proviene de la pieza o del dispositivo de sujeción. Inspeccione las superficies de asentamiento, repita la secuencia de asentamiento y, si es necesario, evalúe un patrón de referencia. Compare varias trayectorias sobre las superficies de apoyo, asegurándose de que el palpador no entre en las ranuras diseñadas. Si la variación sigue al disco y no al dispositivo de sujeción, revise el proceso de transferencia y las condiciones de acabado de la cara frontal. En el informe, mantenga separada la información sobre la forma geométrica de la orientación respecto a las referencias (datum). Un resultado obtenido con un comparador en una única configuración de sujeción no permite distinguir por sí solo entre errores en la forma de la cara frontal, la alineación del vástago o la presencia de suciedad en el tope.
Seleccione un método de inspección que sea práctico y accesible
El plan de inspección debe enumerar por separado el diámetro del vástago, la posición del escalón, el perfil exterior, los requisitos de la cara y la geometría de la ranura. Utilice equipos que permitan acceder al elemento a inspeccionar sin abarcar ambos flancos ni generar lecturas erróneas en las superficies de referencia. Un instrumento de contacto puede ser adecuado para superficies accesibles, mientras que un sistema óptico de perfil puede resultar útil para analizar ranuras estrechas. Documente las ubicaciones y el método empleado, en lugar de comprometerse de antemano con un valor de precisión específico. Aplique la regla de decisión acordada para aquellas lecturas que se sitúen cerca de los límites. Cuando se solicite evidencia de la primera pieza (first-article inspection), conserve la revisión del plano, los identificadores de los elementos, el equipo utilizado y los resultados brutos necesarios para revisar la decisión tomada.
Establezca una secuencia aprobada para el acabado y la limpieza.
Separe las operaciones de acabado de las tareas de corrección de bordes y limpieza. Si se requiere un tratamiento superficial, acuerde cómo se protegerán el vástago y el escalón, y qué dimensiones se verificarán tras el procesamiento. En este ejemplo, la presencia de residuos en la ranura y la existencia de rebabas o bordes levantados son puntos de revisión específicos. Inspeccione estos aspectos antes del embalaje y siga el procedimiento de limpieza prescrito, en lugar de deducirlo simplemente a partir del término «médico». Si no se ha especificado un proceso validado de limpieza o de envasado estéril, no realice ninguna afirmación al respecto. La documentación de entrega puede detallar las operaciones realizadas y especificar qué elementos quedaron fuera del alcance de mecanizado acordado.
Planifique una prueba de transporte utilizando piezas inertes.
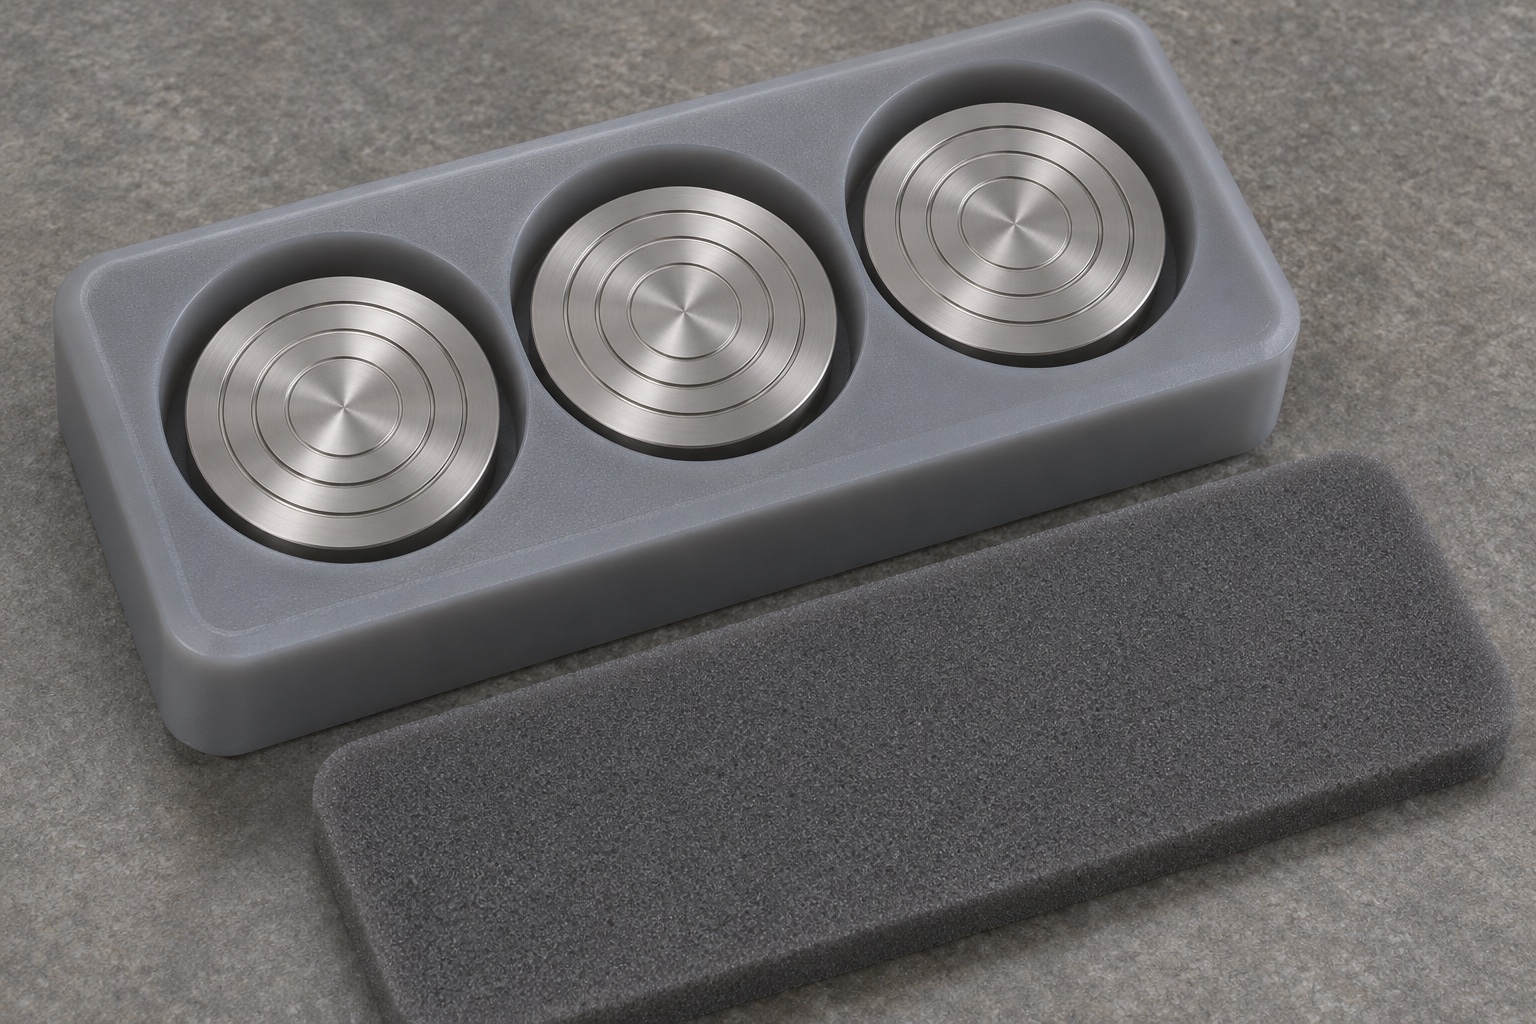
El embalaje propuesto mantiene los discos en alojamientos individuales, dejando espacio suficiente para los vástagos posteriores y evitando el contacto con la cara ranurada. Verifique la sujeción mediante una pieza inerte representativa y el material de embalaje aprobado; compruebe si el movimiento podría transferir cargas a una superficie de referencia. Si existe riesgo de que las piezas se salgan de su alojamiento durante la manipulación de la bandeja, modifique el embalaje en lugar de aplicar cinta adhesiva sobre una superficie funcional. Utilice etiquetas que identifiquen la revisión y el lote sin marcar la cara del disco. Si el comprador solicita una cualificación del transporte, acuerde un método específico y la documentación probatoria correspondiente; este ejemplo no implica que se hayan realizado pruebas de transporte.
Defina los hitos de entrega y liberación.
La entrega propuesta incluye plano aprobado, trazabilidad del material, esquema de amarres, resultados por característica y descripción del embalaje. Distinga la comprobación con calibre de cualquier evaluación en frío o en el equipo. Resuelva las ambigüedades de asiento o de ranuras antes de repetir la producción. El ejemplo no aporta valores medidos, certificaciones ni aceptación de un cliente.
FAQ
¿Se trata de un pedido de cliente finalizado?
No. Es un ejemplo de fabricación representativo. Describe una posible secuencia de operaciones y escenarios de análisis, sin especificar la identidad del cliente, el tamaño del lote, los resultados de las mediciones ni los plazos de entrega.
¿Por qué mecanizar el vástago antes que la cara ranurada?
En la secuencia propuesta de dos operaciones, el vástago y el hombro sirven como elementos de referencia para el segundo montaje (sujeción). La secuencia óptima dependerá, en última instancia, del acceso, del material de partida y de las superficies de contacto aprobadas.
¿Qué es lo primero que debe comprobarse si el vástago entra, pero el hombro no asienta correctamente?
Identifique dónde se produce la interferencia. Compare el alivio en la esquina, el hombro y la entrada del orificio; asimismo, inspeccione ambas piezas en busca de residuos antes de modificar cualquier dimensión.
¿Por qué medir más de una pista en la cara?
Las distintas pistas radiales pueden presentar variaciones axiales diferentes. Realice mediciones en las zonas indicadas y registre el radio y la configuración utilizada. No confunda la profundidad de la ranura con el alabeo (runout) de la cara.
¿Un embalaje protector limpio constituye una barrera estéril?
No. Los compartimentos individuales pueden proteger las piezas frente al contacto o la contaminación durante la manipulación. La esterilidad requiere un proceso definido y validado por separado, lo cual no se contempla en este ejemplo.
¿Qué documentación es necesaria para solicitar un presupuesto de un componente personalizado?
Proporcione el plano y el modelo controlados, la sección de acoplamiento, el estado del material, las especificaciones de la ranura y los bordes, la cantidad, así como el alcance acordado para la inspección y el embalaje.
tanghangyun@oemach.com