
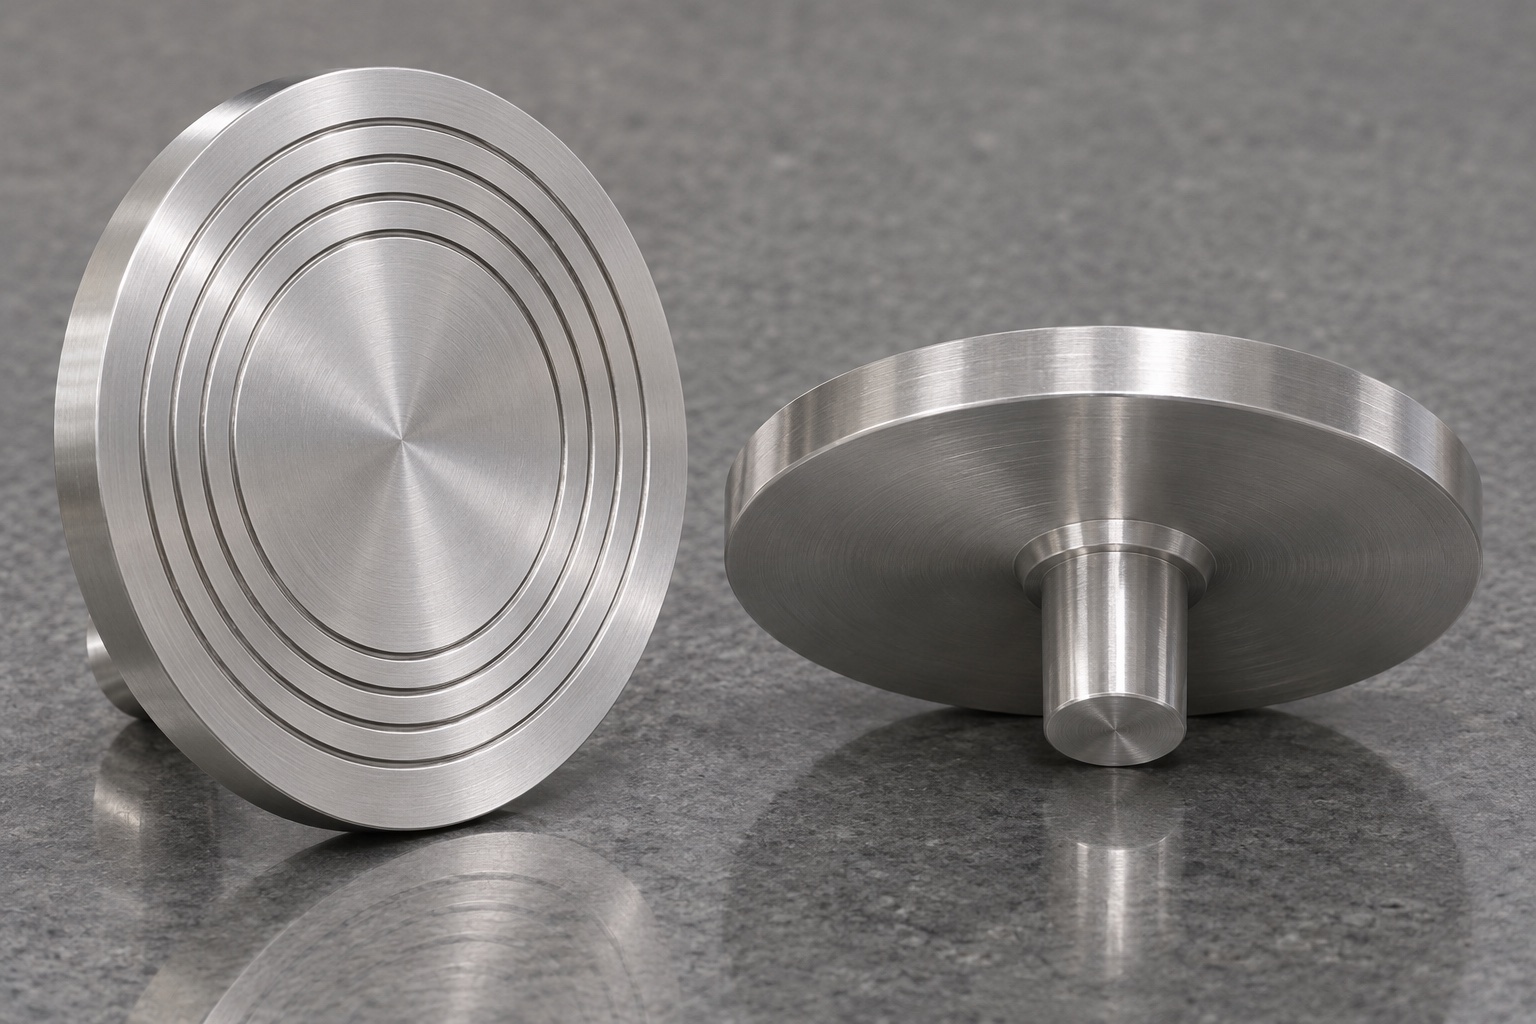
Separación de la pieza respecto al instrumento.
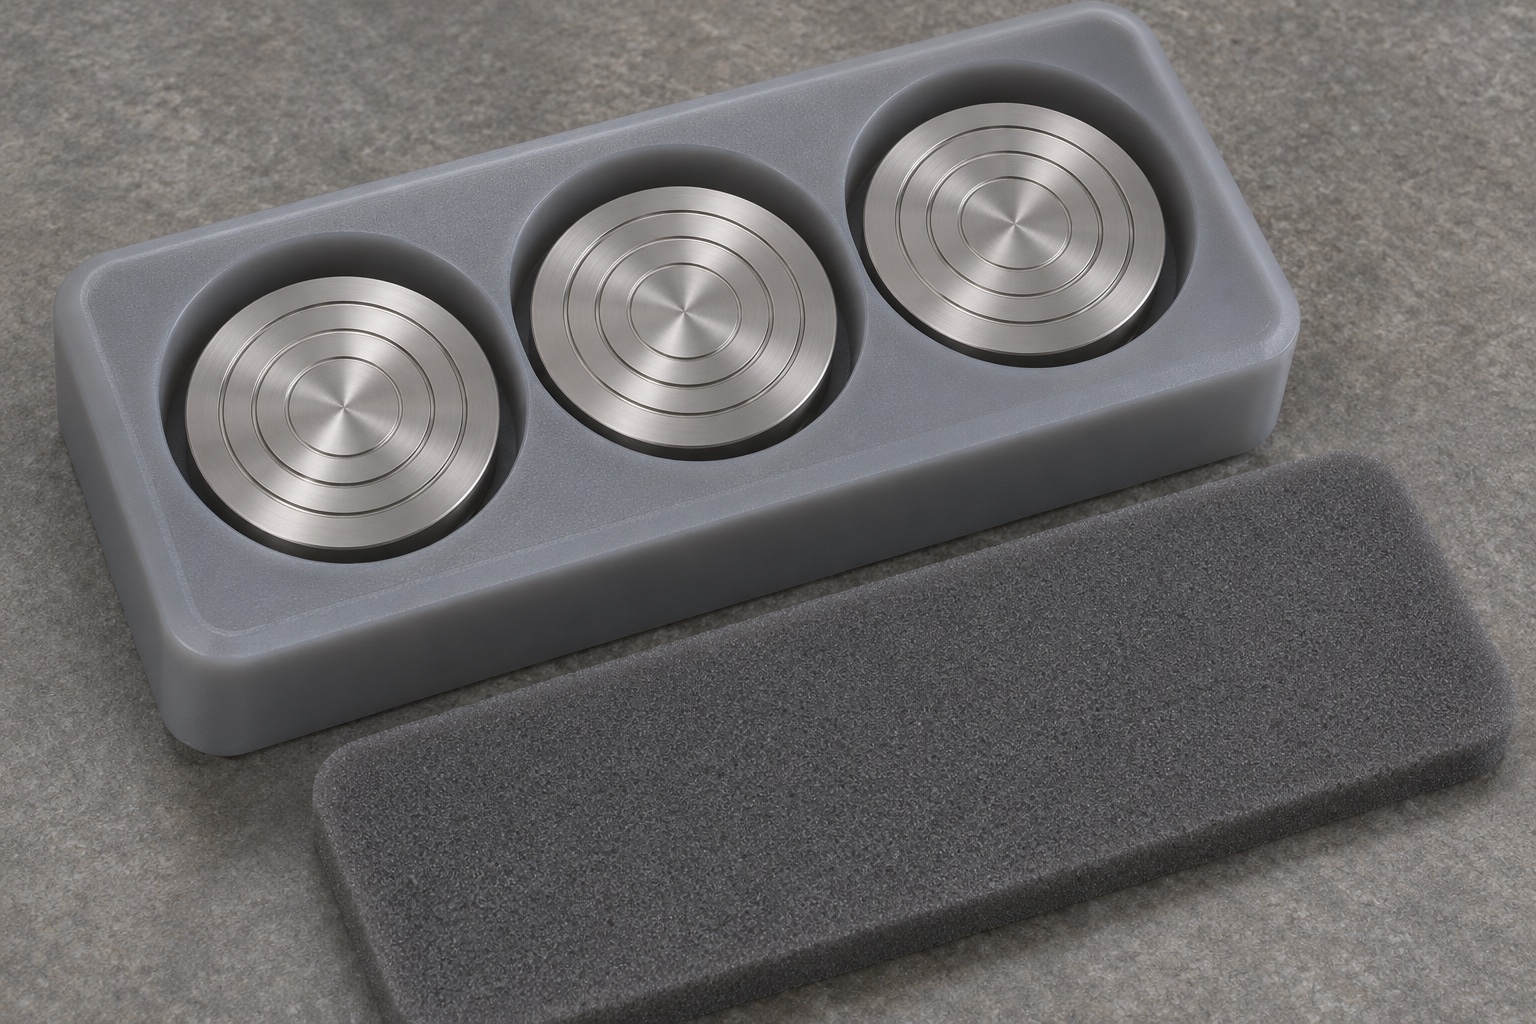
Un disco portamuestras de criostato tiene una cara frontal ranurada y un vástago cilíndrico que se posiciona en un alojamiento. Esta guía describe una geometría representativa, no un repuesto para un modelo concreto. Revise el plano, el espacio disponible y los contactos reales de asiento. La autoridad de diseño debe determinar la idoneidad para el uso previsto; la revisión de mecanizado se limita a fabricar, medir y proteger la pieza.
Identificación de las superficies posteriores de posicionamiento.
El vástago de posicionamiento puede establecer un eje, mientras que un escalón que apoya sobre una base correspondiente puede limitar la posición axial. Esta descripción solo es válida si dichas superficies entran realmente en contacto durante el montaje. Es necesario determinar qué parte del vástago realiza el ajuste y dónde termina el orificio de alojamiento. La inclusión de un pequeño rebaje cerca del escalón puede evitar que un radio de acuerdo entre en contacto con una arista viva, aunque también modifica la longitud de contacto disponible. Es fundamental especificar en el plano tanto la zona de contacto como el rebaje, en lugar de dejar que el programador los deduzca a partir de un modelo sólido. Una vista en sección acordada puede resolver esta ambigüedad antes de iniciar la preparación del mecanizado.
Descripción de la cara de trabajo sin promediar las ranuras.
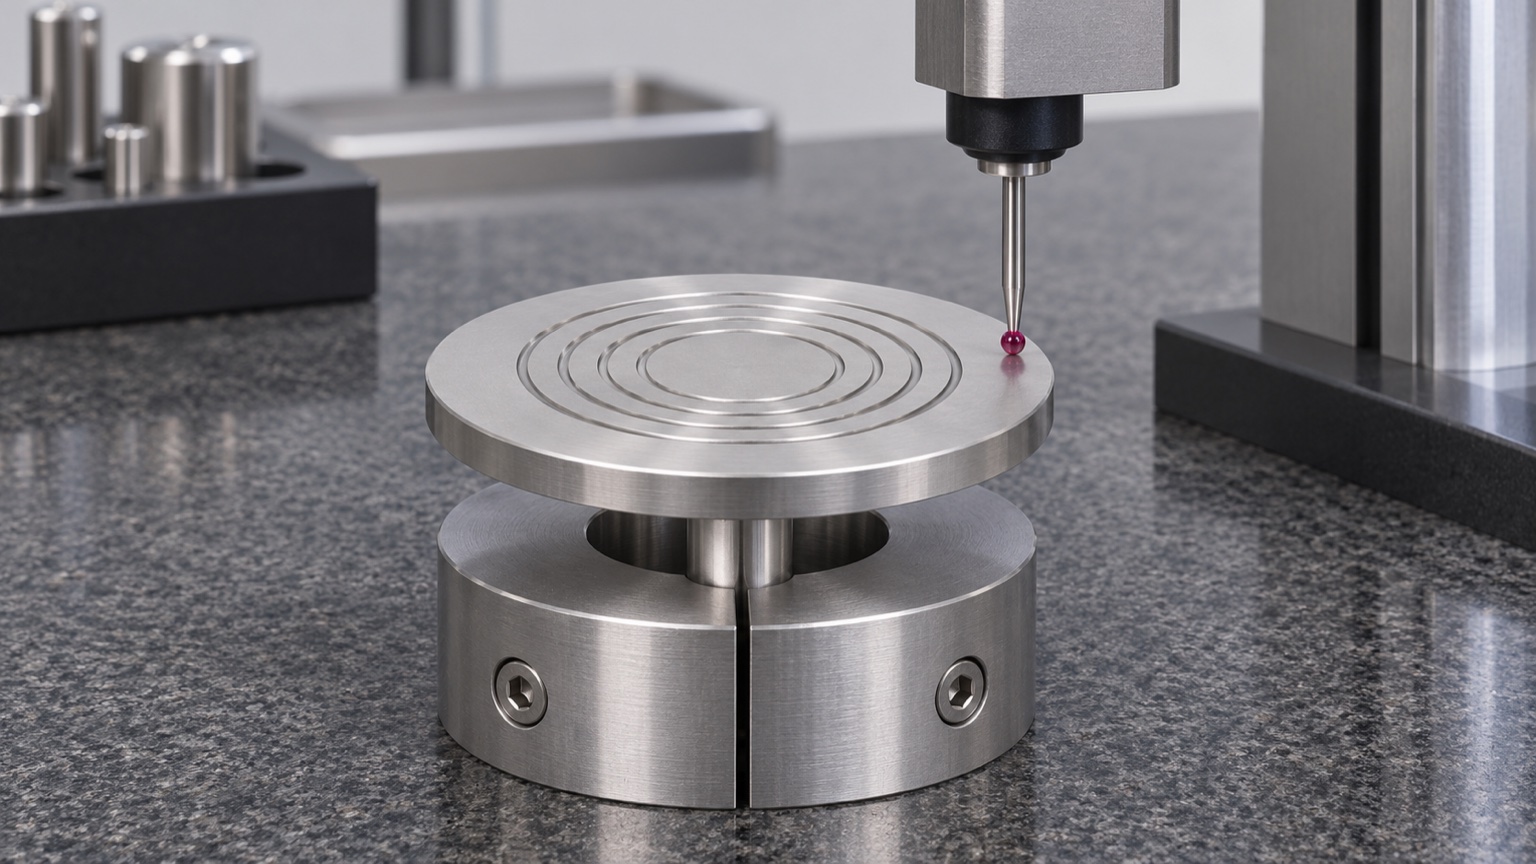
La cara frontal está compuesta por zonas de apoyo (superficies planas) y canales rebajados intencionadamente. Al establecer un requisito de planitud, es necesario especificar qué zonas de apoyo se incluyen en la evaluación, si estas se analizan en conjunto y qué ranuras o interrupciones deben excluirse del cálculo. Una trayectoria de palpado que atraviesa tanto las zonas planas (superficies de contacto) como el fondo de las ranuras proporciona un rango de altura, pero no la planitud de la superficie prevista. Por otro lado, los puntos tomados en una pequeña zona plana no pueden demostrar que toda la cara sea coplanar. Defina las zonas radiales pertinentes y establezca un muestreo suficiente para detectar irregularidades. Documente la estrategia de medición de modo que otro inspector pueda reproducirla sin depender únicamente de fotografías de los dispositivos de sujeción.
Distinga entre planitud y excentricidad axial (runout axial)
Una cara puede ser plana y, aun así, estar inclinada con respecto al vástago. La planitud describe la forma sin necesidad de una referencia (datum). La excentricidad axial mide la variación durante la rotación con respecto a un eje de referencia definido; en un disco con ranuras, el radio de la trayectoria y los puntos de contacto son factores importantes. Una medición realizada en una zona plana exterior puede detectar una condición que pasaría inadvertida en una medición cercana al centro. Si la inclinación o la variación axial son relevantes, especifique el requisito que las describa, así como la referencia utilizada para establecer el eje. No sustituya los requisitos independientes de forma, tamaño y orientación por una única lectura de un instrumento de medición, a menos que el plano indique explícitamente que dicho enfoque es aceptable.
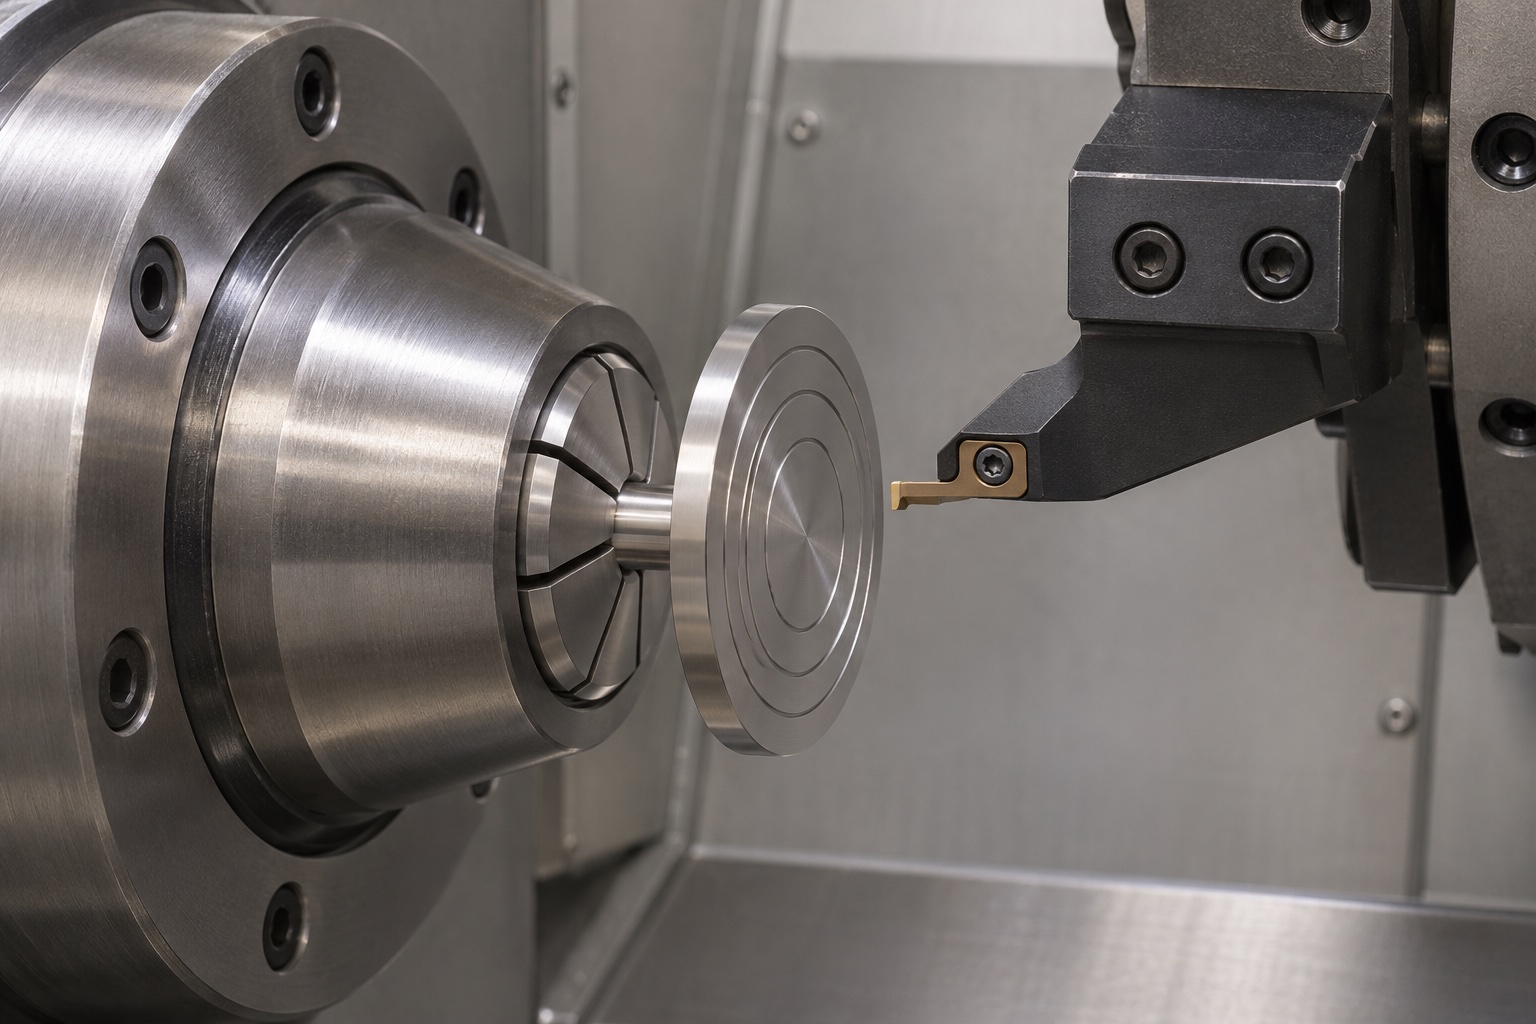
Planifique la secuencia de torneado considerando el acceso a las superficies
Tornear el vástago y el hombro en una misma preparación permite mantener su relación vinculada a un único eje de rotación (eje del husillo). El acceso a la cara frontal puede requerir trasladar la pieza a una pinza de sujeción, mordazas blandas o un dispositivo que tome como referencia el vástago y el hombro ya mecanizados. Cada traslado introduce una nueva condición de posicionamiento y sujeción. Antes de determinar el orden de las operaciones, verifique la longitud de contacto, la limpieza de los topes y el alcance de la herramienta. Una brida delgada puede desplazarse bajo la fuerza de corte o la presión del dispositivo de sujeción, incluso cuando el vástago permanece centrado. Cuando sea conveniente, deje un sobrematerial controlado para el acabado final y realice la verificación del disco una vez liberado de la sujeción, en lugar de basarse únicamente en una lectura tomada bajo presión de sujeción.
Defina la geometría de las ranuras en la cara
Especifique el diámetro o la ubicación radial de la ranura, su anchura, su profundidad y cualquier radio necesario en la base o en la entrada. Estas características no son equivalentes a un valor de rugosidad superficial. Verifique el espacio libre de la herramienta en ambos flancos, especialmente al utilizar una plaquita para ranurado frontal que solo admite un rango de diámetros limitado. El radio de la punta de la herramienta y el ángulo de entrada pueden influir en la forma de la base de una ranura poco profunda. Si, tras realizar tareas de mantenimiento, el proceso requiere el uso de una plaquita distinta, compare las secciones transversales críticas y los posibles efectos en los bordes antes de aprobar la pieza. El acceso para la inspección es un aspecto fundamental de la fabricabilidad: una ranura cuya superficie no sea accesible puede requerir métodos de medición ópticos o por perfilometría, en lugar de utilizar un palpador convencional.
Especifique el material y el acabado por separado.
Si se selecciona 316L, especifique la designación, el estado del material y su trazabilidad. El grado nominal no demuestra respuesta térmica, resistencia a un agente químico ni idoneidad clínica. Separe el tratamiento superficial de la aceptación dimensional y determine quién aprueba sustituciones y cuándo medir las superficies críticas. Una alternativa por motivos térmicos constituye un cambio de diseño, no un atajo de mecanizado.
Proteja el vástago y el escalón durante la operación de desbarbado.
La presencia de una rebaba en el escalón de asiento puede impedir que un disco —por lo demás correcto— se asiente de forma plana. Por otro lado, un chaflán demasiado amplio podría eliminar la superficie de apoyo necesaria. Defina los límites de los bordes en la entrada del vástago, en la transición del escalón, en el contorno exterior y en los labios de la ranura. Utilice un método que permita acceder a los bordes deseados sin desplazar material hacia el interior de las ranuras ni redondear las superficies de referencia. Posteriormente, realice una inspección bajo una iluminación que permita detectar material sobrante o virutas atrapadas. La inspección visual ayuda a evaluar los bordes, pero no sustituye a la medición dimensional. Establecer un límite documentado entre el redondeo de bordes permitido y la geometría funcional resulta más sencillo de aplicar que una instrucción genérica de «dejar la pieza lisa».
Verificar la interfaz con una referencia inerte
Si el propietario del dispositivo proporciona un calibrador o una referencia de acoplamiento aprobados, utilícelos para realizar una verificación de ajuste en banco, sin material biológico ni criostato en funcionamiento. Registre la revisión, la orientación, el estado del asentamiento y cualquier indicio de interferencia. Un calibrador que solo admite el vástago no permite verificar el asentamiento del hombro ni la orientación de la cara frontal. Antes de interpretar resultados inconsistentes, inspeccione la referencia para detectar posibles signos de desgaste o contaminación. El informe más útil es aquel que identifica qué punto de contacto falló y si los resultados dimensionales coinciden con dicho fallo. Forzar el ajuste o pulir repetidamente el vástago hasta lograr que la pieza asiente puede ocultar un problema en el proceso y alterar la interfaz acordada.
Documentar la incertidumbre de medición y las condiciones
Registre el equipo de medición, el estado de calibración, la temperatura de la pieza o su estado de equilibrio (según corresponda), el dispositivo de sujeción y la estrategia de obtención de datos. Si una característica se encuentra cerca de un límite, evalúe si el equipo y la configuración permiten distinguir la diferencia y aplique la regla de decisión acordada. Las dimensiones a temperatura ambiente no reflejan el comportamiento durante el ensamblaje en frío. Cuando el ajuste en frío, el comportamiento ante la congelación o la exposición repetida sean factores relevantes, el propietario del equipo debe especificar las condiciones y los requisitos de validación. Mantenga estos resultados separados del informe de conformidad con el plano proporcionado por el proveedor. Incluir un límite explícito sobre lo que se ha medido hace que el documento sea útil, sin implicar que el disco haya sido aprobado para su uso en un instrumento específico.
Gestionar los residuos y el contacto durante el embalaje
Las bases de las ranuras pueden retener partículas tras las operaciones de torneado y acabado. Aplique el proceso de limpieza documentado, adecuado para el material y las condiciones de entrega especificadas; a continuación, inspeccione las cavidades accesibles y la interfaz de asentamiento. Acuerde qué evidencias se requieren para garantizar la limpieza y qué métodos quedan excluidos. Utilice compartimentos o separadores individuales para evitar que las caras de los discos y los vástagos colisionen entre sí durante el transporte. Evite que el embalaje entre en contacto con las superficies críticas, a menos que dicha práctica haya sido aprobada previamente. Un embalaje protector no constituye una barrera estéril simplemente por su apariencia limpia. Cuando se requiera trazabilidad, la etiqueta y los registros deben vincular la pieza con la revisión del plano y el lote de material correspondiente.
Preparar una solicitud completa para el mecanizado
Envíe plano y modelo controlados, sección de acoplamiento, referencias, ranuras y límites de arista. Incluya material, acabado, cantidad, inspección y embalaje. Identifique los contactos permitidos y la pista de medición del batimiento. Pida una propuesta de sujeción e inspección antes de acordar tolerancias que dependan de un cambio de amarre. Separe la aceptación mecánica de cualquier validación térmica o clínica.
FAQ
¿La planitud de la cara frontal controla la inclinación respecto al vástago?
No. La planitud controla la forma de la superficie especificada, no su orientación respecto a una referencia (datum). Si la inclinación o la excentricidad axial son importantes, especifique la relación requerida e indique cómo se define el eje del vástago.
¿Se puede incluir el fondo de las ranuras en la evaluación de la planitud de la cara?
Solo si la especificación define intencionadamente dicha evaluación de la superficie. Por lo general, la geometría de las zonas elevadas y la de las ranuras se verifican por separado. Defina zonas de muestreo para evitar que las mediciones abarquen profundidades no relacionadas entre sí.
¿Es un disco de material 316L compatible con cualquier criostato?
No. La designación del material no garantiza la compatibilidad mecánica, el comportamiento térmico ni la idoneidad para un procedimiento determinado. Verifique la interfaz aprobada y remita la validación del equipo al propietario del dispositivo.
¿Cómo puede afectar una rebaba en un escalón al ajuste durante el montaje previo?
Una rebaba puede generar un contacto no deseado e impedir que el escalón asiente correctamente. Verifique la zona de contacto real y respete los límites de los bordes especificados, en lugar de ampliar el chaflán sin la debida autorización.
¿Forma parte la prueba en condiciones de frío de la inspección dimensional?
No, a menos que se especifique explícitamente. Un informe de conformidad a temperatura ambiente indica las condiciones bajo las cuales se realizaron las mediciones. Cualquier verificación en condiciones de frío requiere un método de prueba acordado por separado y un alcance de aceptación definido.
¿Qué elementos deben protegerse durante el transporte?
Evite el contacto entre las superficies frontales, las ranuras, el vástago de posicionamiento y otros elementos sueltos. El uso de alojamientos de sujeción y una identificación vinculada a la revisión del diseño puede contribuir a proteger la pieza durante la entrega, sin que ello implique una garantía de esterilidad.
tanghangyun@oemach.com