
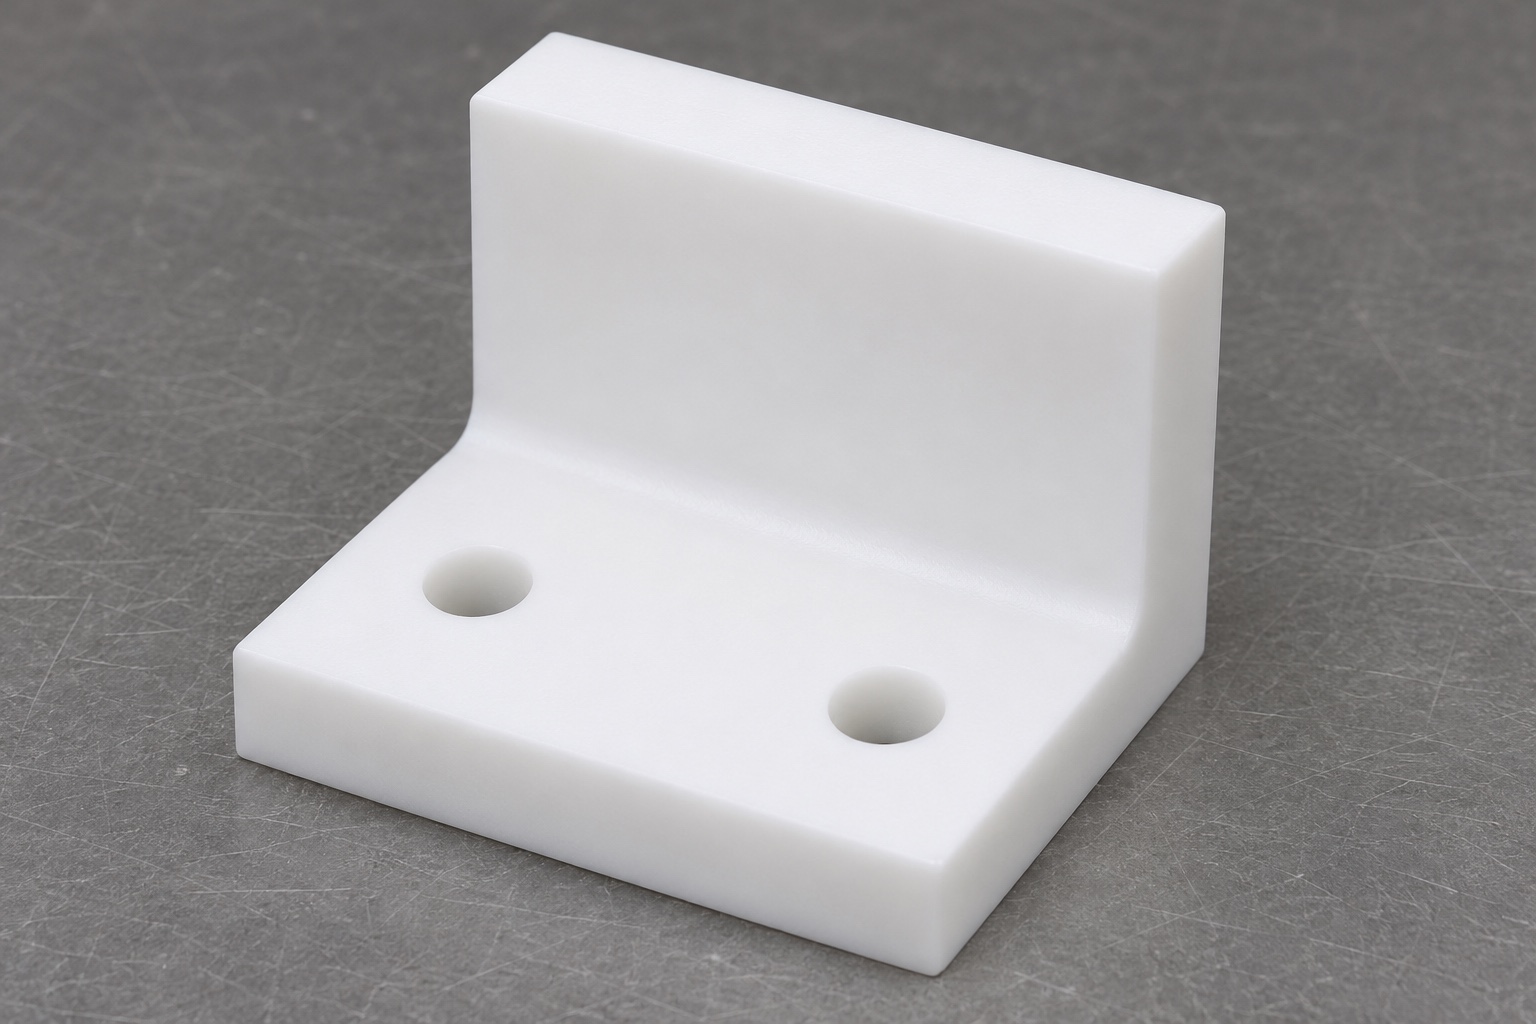
Establece un límite claro para este ejemplo de mecanizado
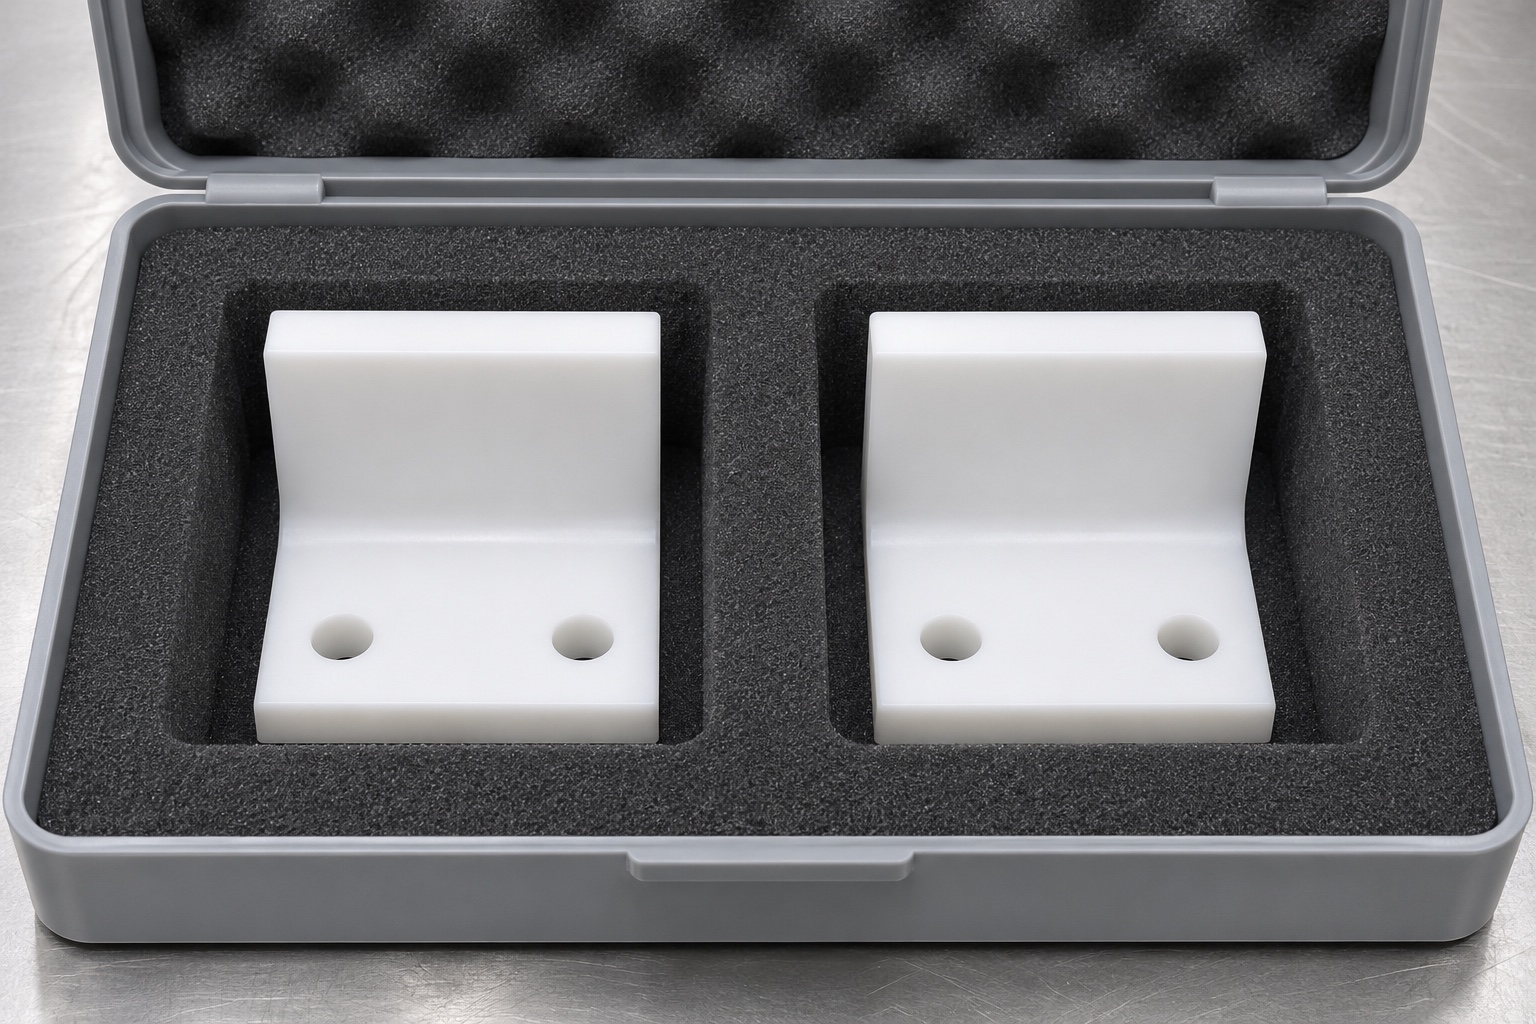
Este es un ejemplo representativo de fabricación de un tope de bastidor de POM-C usado en equipos de tinción de portaobjetos de laboratorio. No es un informe de entrega al cliente y no incluye cantidades inventadas, resultados de inspección ni calificación de instrumentos. La pieza propuesta es un bloque en forma de L con una base de montaje plana, una pared de contacto vertical, dos agujeros de montaje redondos y una transición interna controlada. El ejemplo explica cómo se podría organizar una consulta para mecanizado CNC de plástico de precisión. No establece compatibilidad química, calidad de tinción, vida útil ni aceptación por parte de un fabricante específico de equipos de laboratorio.
Convierte la consulta en requisitos revisables
El paquete de cotización propuesto identificaría la revisión del dibujo, el modelo correspondiente, el material POM-C requerido y el rango de cantidad esperado. La cara de contacto y la parte inferior de montaje necesitan roles explícitos para que el proveedor pueda seleccionar referencias útiles. Un envolvente de acoplamiento ayudaría a aclarar dónde se requiere holgura alrededor de la esquina interna. La información que falta se convierte en un punto de consulta en lugar de una suposición en el taller. La cotización debe indicar si se incluye el reporte dimensional, la verificación de ensamblaje y la preparación especial. Esto hace que los supuestos de costo y cronograma sean visibles antes de que el comprador compare la propuesta con la oferta de otro proveedor de mecanizado.
Examina la ruta de contacto antes de elegir herramientas
La revisión de fabricación rastrearía cómo el bastidor se acerca al tope y qué parte de la pared toca. La transición de la esquina del bloque no debe impedir ese contacto, pero el dibujo determina el alivio permitido. Se revisa el acceso de herramientas a la pared, los orificios de montaje y la parte inferior de la base junto con el espacio para sujetar la pieza. Si un camino de corte dejara un área inaccesible o necesitara una proyección excesiva, el proveedor debería plantear el problema antes de comprometerse con la ruta. Esta es una revisión de factibilidad, no una prueba de que ya se haya fabricado un prototipo o se haya comprobado cómo ubicar correctamente un bastidor real.
Selecciona e identifica la pieza de polímero aprobada
La ruta comenzaría con el grado POM-C especificado y una forma de suministro identificada lo suficientemente grande para la base y la pared. Los requisitos de documentación pertenecen a compras, donde la pieza en bruto puede asociarse con un lote de material y la revisión del trabajo. Un polímero blanco visualmente similar no es un sustituto autorizado. El proveedor también consideraría el estado del material en bruto y la envolventematerial necesario para las superficies de referencia. Este ejemplo evita intencionalmente declarar un grado no especificado compatible con un reactivo de tinción. La exposición real en el laboratorio y cualquier restricción de material deben revisarse con el propietario del diseño antes de que se libere el pedido.
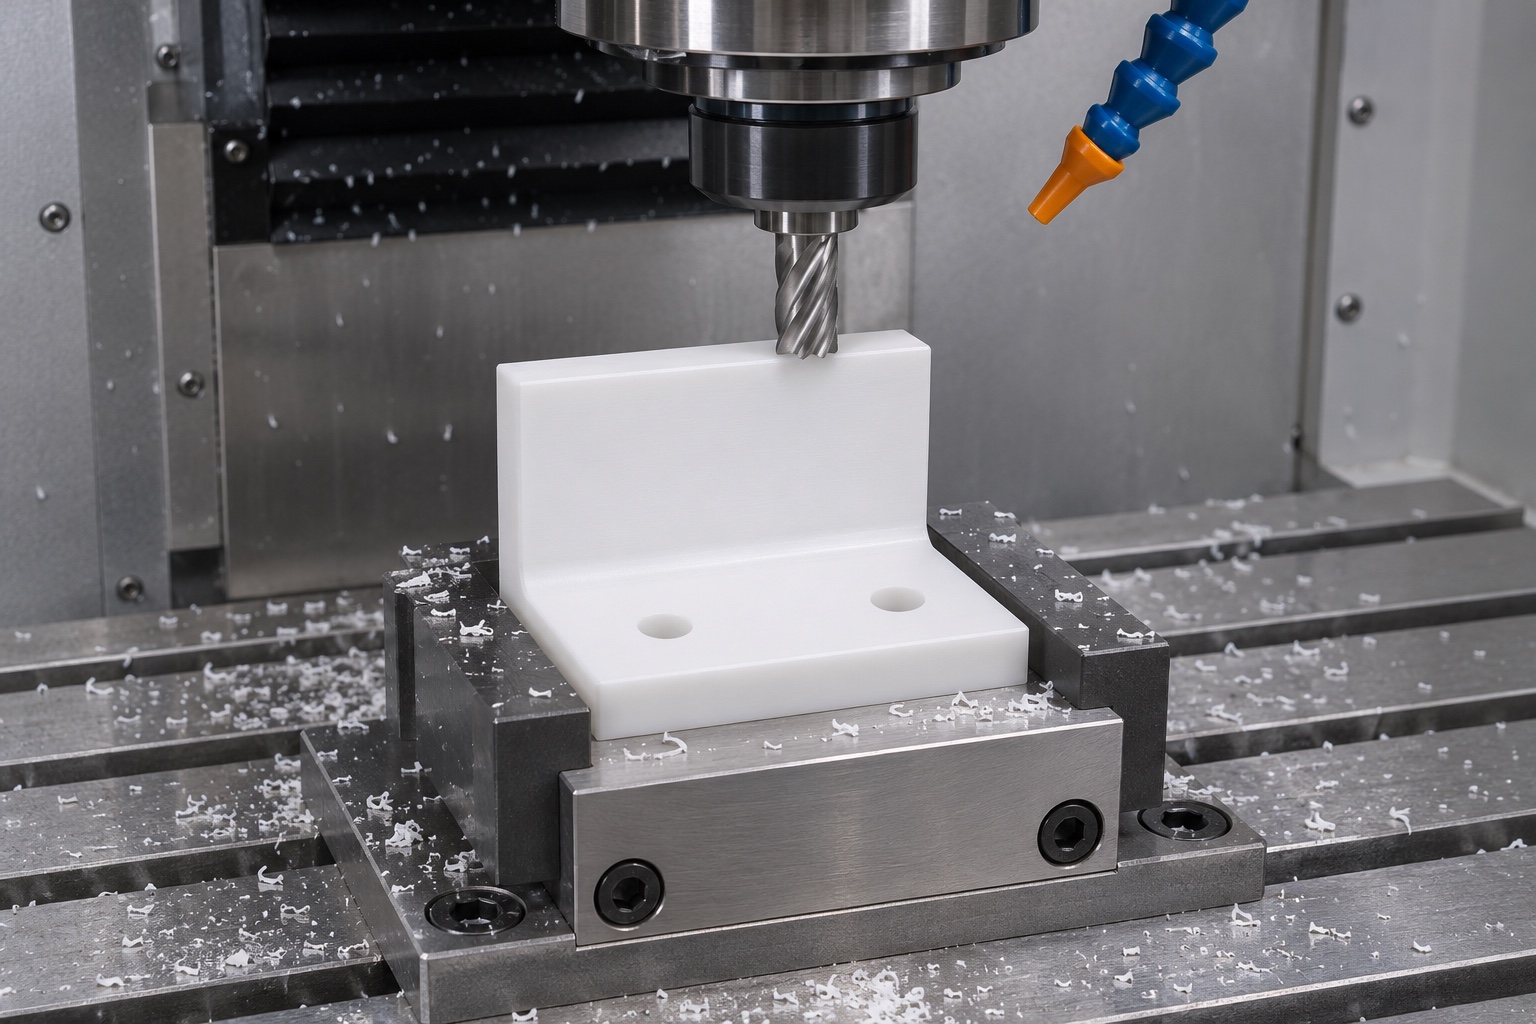
Establece la base sin demasiada sujeción
Una configuración inicial propuesta sostiene la pieza en bruto sobre un área adecuada mientras crea la parte inferior de montaje y superficies de localización útiles. El accesorio debe resistir las cargas de corte sin forzar al polímero a una forma artificial. Las mediciones intermedias pueden ayudar a determinar si la pieza se mantiene dentro de la envolventematerial previsto después de liberarla. El registro del proceso debe describir la disposición de localización y cualquier condición de medición relevante para la aceptación. Simplemente aumentar la fuerza de la abrazadera hasta que la pieza en bruto parezca plana no es una solución controlada. El tope terminado debe evaluarse en el estado requerido por el dibujo, no solo mientras se sostiene contra el accesorio.
Fresar la pared y el despeje de la esquina aprobado
La próxima operación propuesta crea la cara de contacto vertical y su transición hacia la base. El acceso del cortador, el soporte y la dirección de acabado deberían revisarse según la geometría, en lugar de copiar una rutina genérica de mecanizado de metal. El alivio especificado se mecanizaría solo dentro de sus límites aprobados, dejando intacta la zona de contacto prevista. Cualquier sugerencia de cambiar el grosor de la pared o la forma de la esquina se devolvería al comprador para revisión. Un plan de proceso es útil cuando identifica esas decisiones de manera explícita; no debería ocultar un cambio de diseño dentro de una trayectoria de herramienta ni describir una forma no aprobada como equivalente sin evidencia.
Producir agujeros de montaje según referencias definidas
Los dos orificios base se ubicarían a partir de la estructura de referencia aprobada después de que se establezcan las superficies relevantes. La ruta debe considerar los bordes de entrada y salida y proteger la pared de contacto durante el manejo. Si el ensamblaje requiere una característica de ajuste, el diseñador debe especificarla; este ejemplo mantiene los orificios redondos y no introduce ranuras. La inspección de los orificios distinguiría tamaño, posición y condición de los bordes en lugar de tratarlos como una sola revisión. El par de apriete, la selección del inserto y el rendimiento de posicionamiento del bastidor siguen siendo requisitos de ensamblaje, a menos que un alcance de compra real asigne explícitamente su evaluación al proveedor de mecanizado.
Usa un posible problema de ajuste para definir la escalada
Considera una revisión hipotética del prototipo en la que el bastidor hace contacto con la transición interna antes de llegar a la cara de tope prevista. Este es un escenario de planificación, no un resultado observado de un lote fabricado. La respuesta adecuada es verificar la pieza y la geometría de acoplamiento, identificar la interferencia y comparar ambas con los requisitos controlados. El proveedor no debe quitar material adicional a mano hasta que el bastidor parezca encajar. Una decisión autorizada de diseño o de proceso debe establecer la corrección permitida, su método de inspección y si las piezas preparadas previamente necesitan una revisión separada antes de su liberación.
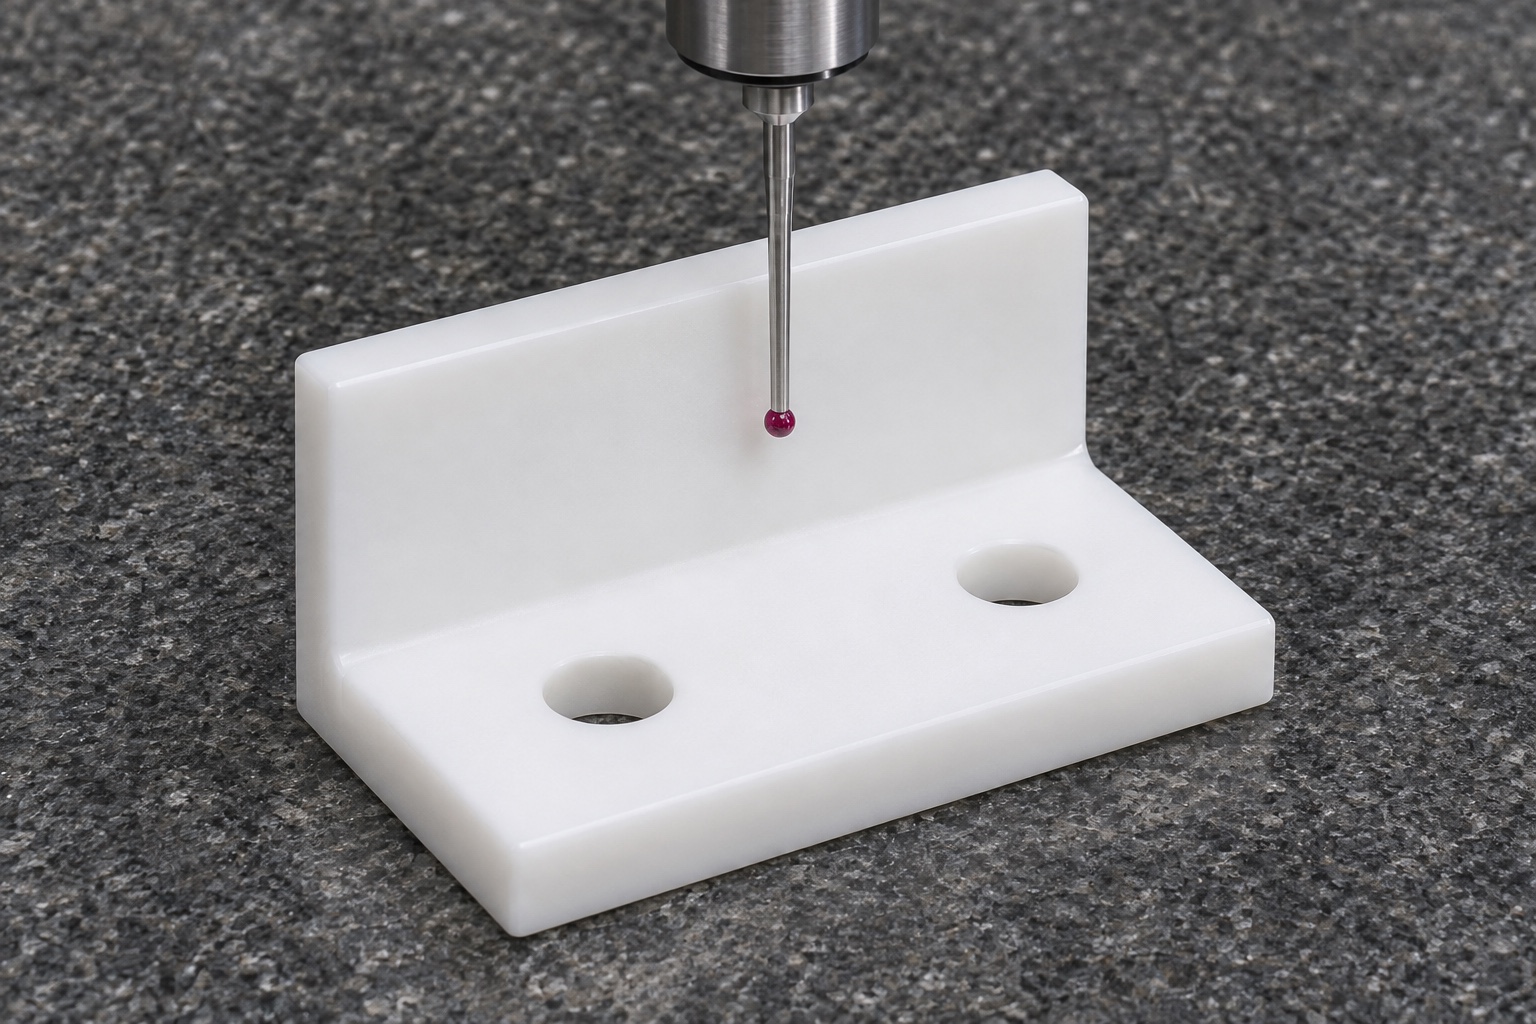
Haz que el registro de inspección sea específico para el bloque
El registro de inspección propuesto incluye la referencia de montaje, la altura del tope, la relación de la cara de contacto, las características del agujero de montaje y el despeje de esquina especificado. Se seleccionarían métodos para el acceso y una fuerza de contacto adecuada a la geometría del polímero. Cuando la sujeción pueda influir en los resultados, se debe registrar la condición de medición. No se inventan resultados numéricos de aceptación en este ejemplo porque no se inspeccionó ningún lote físico para ello. Un informe real de primer artículo debe conectar las observaciones reales con las características del dibujo y documentar cualquier no conformidad. Una declaración general de que la pieza se revisó en equipo de precisión no proporcionaría la misma información.
Separa la preparación final de la validación en laboratorio
Después del mecanizado, la ruta propuesta elimina virutas sueltas y residuos del proceso dentro de un alcance de preparación del componente acordado. La superficie de contacto, los agujeros y las esquinas deben permanecer accesibles para la inspección final antes del embalaje. El comprador debe definir cualquier requisito especial de limpieza más allá de ese alcance. Ni el POM-C blanco ni un área de embalaje ordenada establecen la capacidad de limpieza validada para un sistema de tinción. Una entrega real debe indicar la preparación realmente realizada y conservar los registros relevantes cuando sea necesario. No se deben adjuntar afirmaciones sobre compatibilidad con reactivos, esterilización o control de contaminación que nunca se especificaron ni evaluaron.
Proteger la pared durante el envío y almacenamiento
El arreglo de empaque propuesto utiliza soportes separados para que otras piezas o tornillería suelta no golpeen la pared vertical. La superficie de contacto debe mantenerse libre de etiquetas adhesivas y de presión innecesaria del material de empaque. Si el comprador solicita bolsas individuales o un material de protección específico, el proveedor debe confirmar esos detalles antes de cotizar. La identificación permanece asociada a cada lote acordado. Este arreglo se refiere a la protección física y al alcance de manejo acordado; no crea una barrera estéril. Una confirmación de empaque real debe describir lo que se utilizó, en lugar de tratar una imagen de planificación como evidencia de un envío completado.
Convierte las decisiones de muestreo en un pedido repetible
Antes de un pedido recurrente, el comprador y el proveedor revisarían la evidencia del prototipo, las responsabilidades de ensamblaje y cualquier cambio aprobado en el material o la geometría. La ruta de producción debería referirse a la revisión controlada actualizada, no a notas informales sobre lo que parecía funcionar. Compara las ofertas de los proveedores con el mismo alcance de inspección, preparación y embalaje. Aclara quién evalúa el ajuste en el bastidor y la exposición real en laboratorio. Este caso representativo da una estructura para esa discusión sin implicar que un cliente ya haya calificado la pieza. La viabilidad final, el precio y los compromisos de entrega aún dependen de la revisión del paquete de consulta real.
FAQ
¿Se trata de una entrega real de equipo de laboratorio?
No. Es un ejemplo representativo de fabricación con pasos propuestos y escenarios de revisión hipotéticos. No hace ninguna afirmación sobre un cliente real, envío completado, rendimiento medido o calificación por parte de un fabricante de instrumentos.
¿Por qué no inferir el material por su color blanco?
Diferentes polímeros y grados pueden parecer similares. La especificación de compra y los registros de trazabilidad deben identificar el material POM-C aprobado; la apariencia por sí sola no puede determinar el grado, la condición de suministro ni la idoneidad para la exposición prevista.
¿Quién aprueba un alivio de esquina más grande?
La autoridad de diseño responsable debe aprobar cualquier cambio que afecte la geometría controlada. El proveedor puede proponer un ajuste de mecanizado y explicar las limitaciones de acceso, pero no debería agrandar el alivio silenciosamente durante el montaje.
¿Qué mediciones son importantes para la función de contacto?
El referente de montaje, la altura de tope, la relación con la cara de contacto y la holgura relevante de la esquina son candidatos principales. El dibujo real determina la aceptación, y también deben verificarse las características de los agujeros cuando afectan la instalación aprobada.
¿Incluye este plan pruebas de compatibilidad de reactivos?
No. La exposición a productos químicos de laboratorio y la validación de limpieza están fuera del alcance representativo del mecanizado. Requieren un material identificado, condiciones reales y una responsabilidad de evaluación acordada antes de sacar cualquier conclusión sobre compatibilidad.
¿Cómo debería un pedido repetido utilizar los comentarios del prototipo?
Documenta los cambios aprobados en el dibujo, el proceso y los requisitos de inspección. Mantén la aceptación dimensional separada de la evaluación del ensamblaje, y confirma que el próximo pedido use la revisión correcta y el mismo alcance de preparación y embalaje acordado.
tanghangyun@oemach.com