
Definir el soporte sin implicar validación óptica
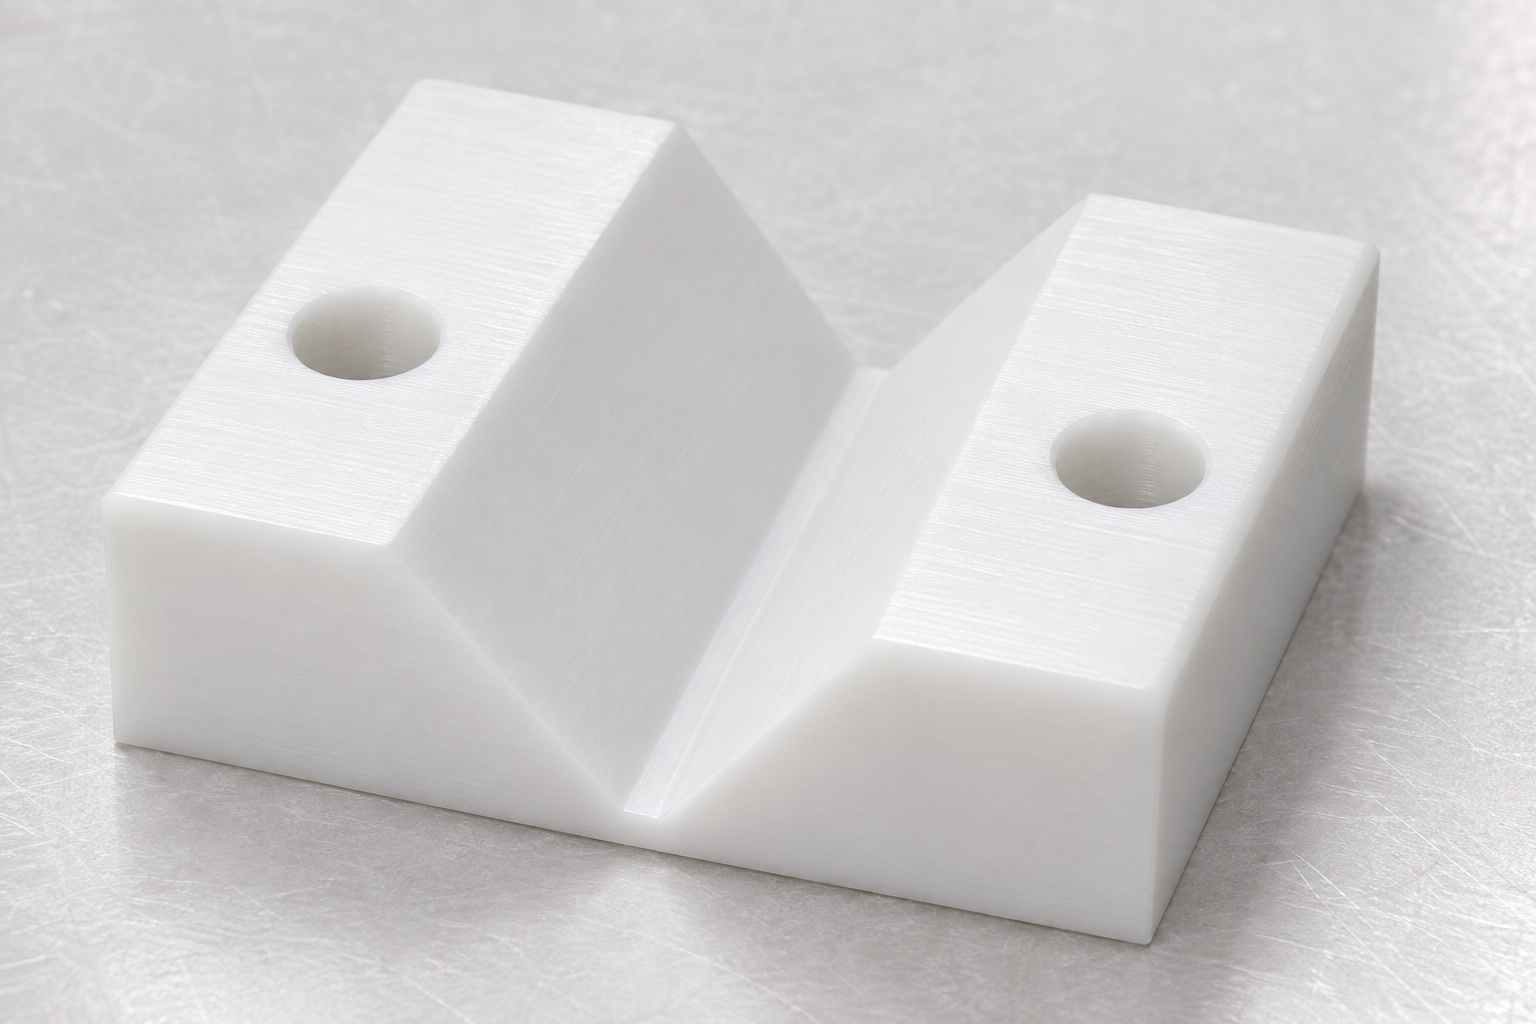
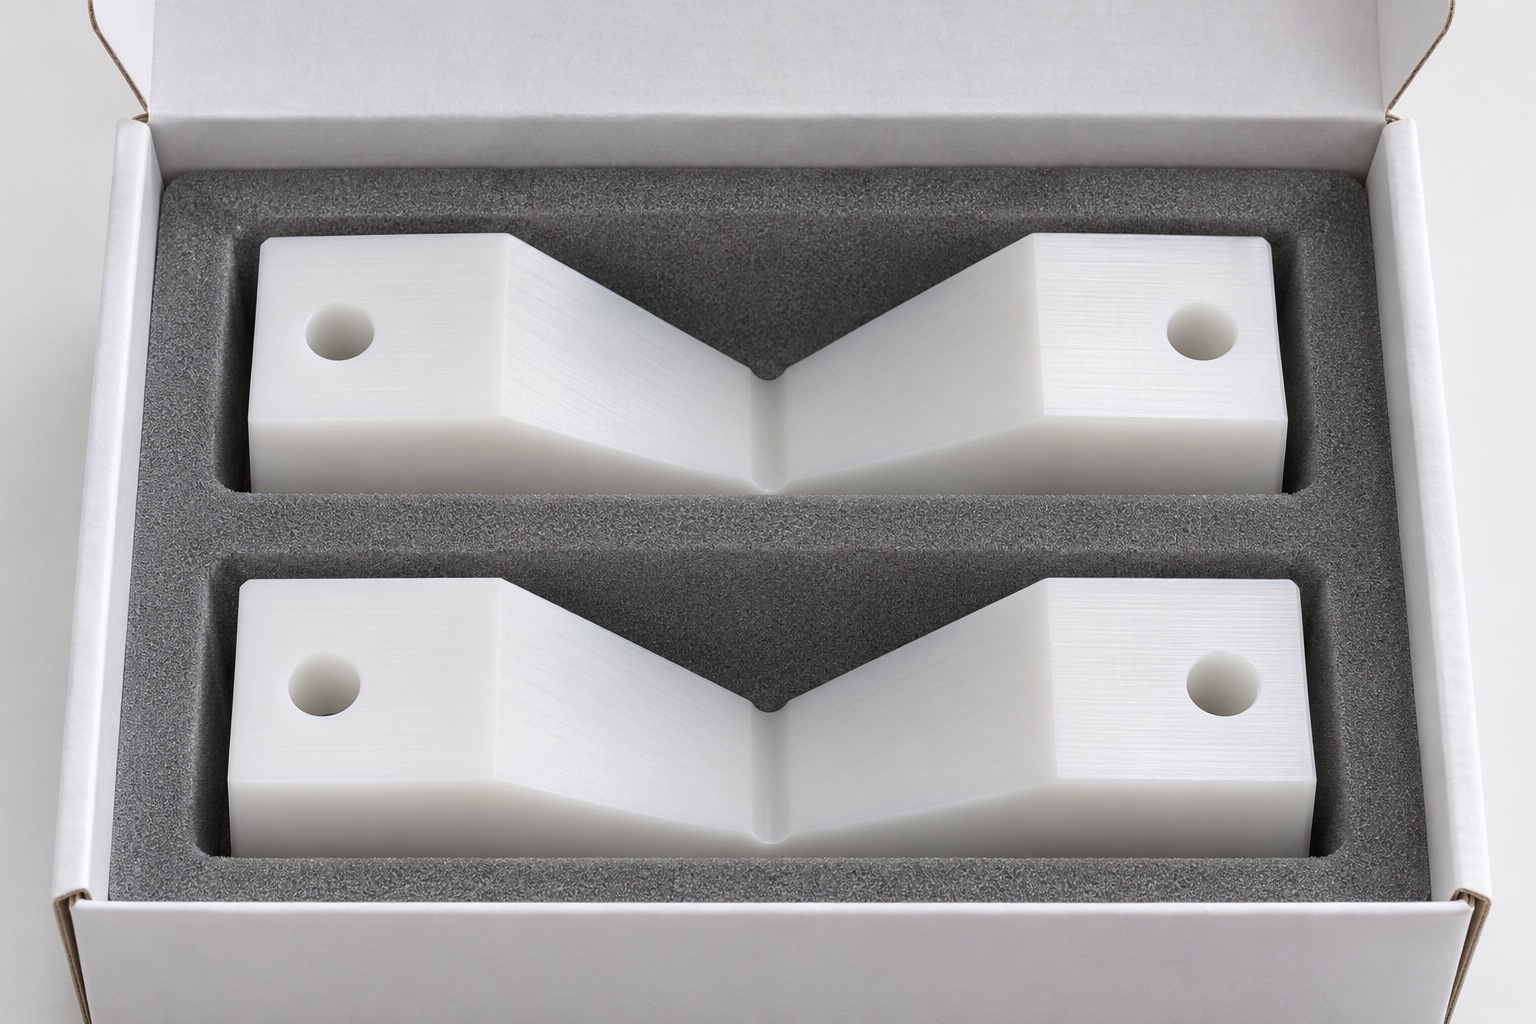
El mecanizado CNC de POM-C para un bloque de apoyo de montura para lensómetro se refiere a una pieza mecánica específica. El componente representativo es un bloque rectangular de acetal con una ranura en V longitudinal abierta y dos agujeros de montaje fuera de la zona de contacto. Su función es proporcionar un soporte definido para una referencia de montura aprobada, no para demostrar precisión óptica. Este artículo trata sobre el mecanizado y la inspección dimensional. No prescribe pruebas de lentes, ajustes del dispositivo ni uso clínico. Un proveedor necesita la geometría de contacto controlada y los requisitos de aceptación, no una instrucción de que una montura de gafas simplemente debe colocarse correctamente. No se puede inferir la compatibilidad con un lensómetro comercial a partir del nombre de la aplicación.
Distingue las caras de trabajo de la fondo de la ranura
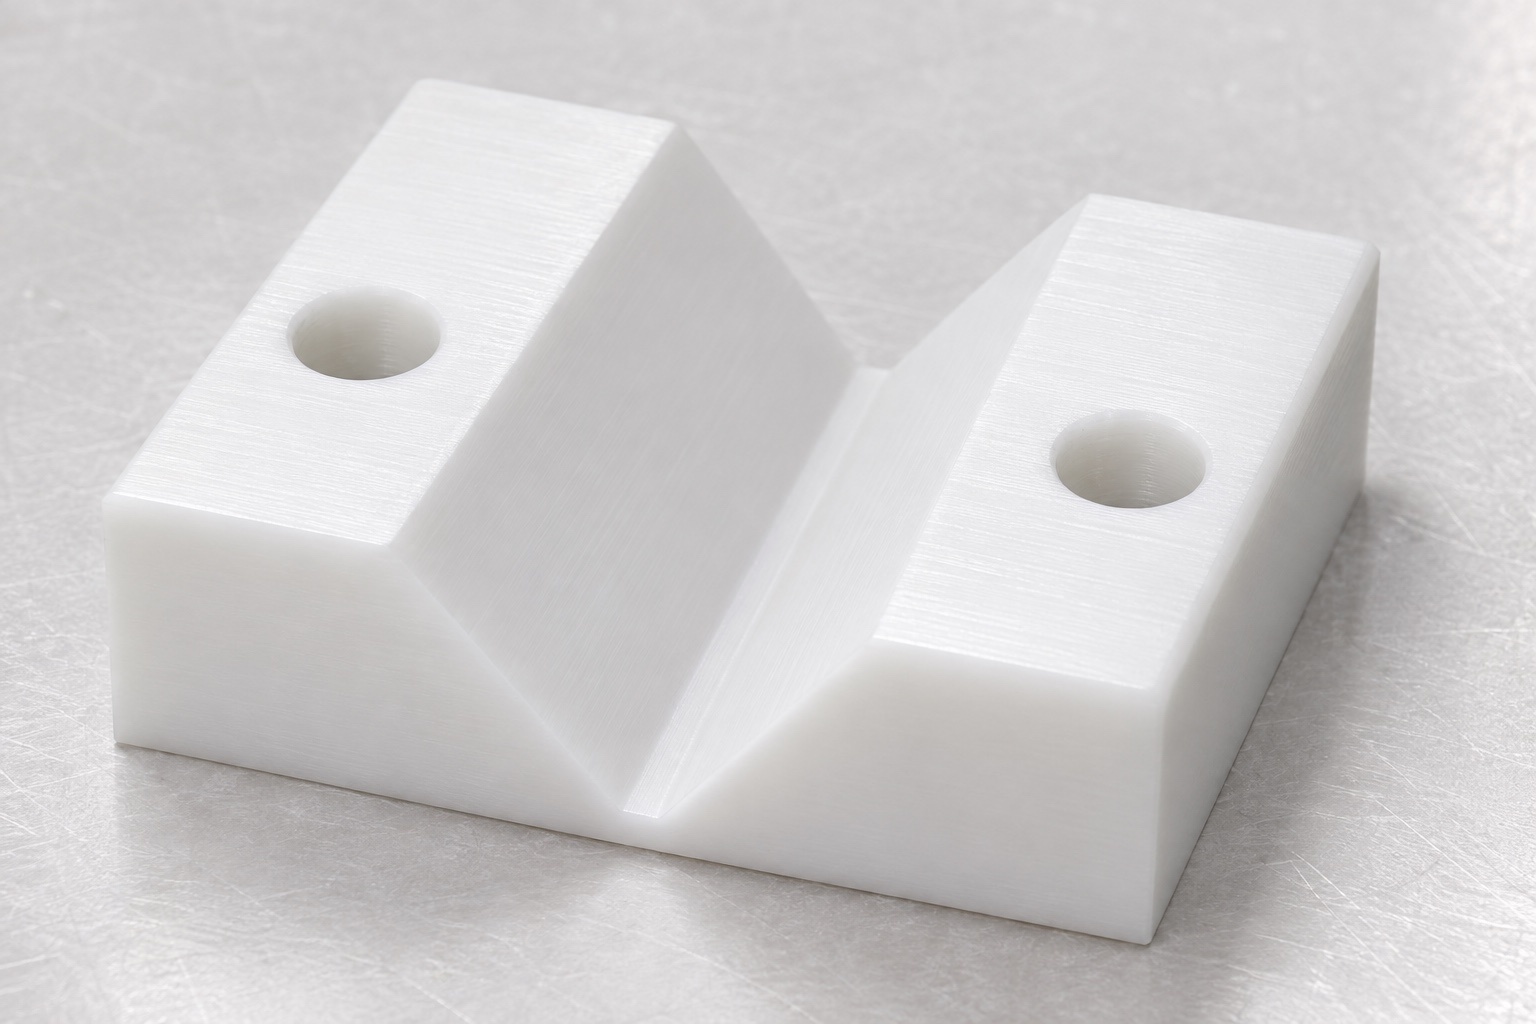
Las dos caras inclinadas y la zona de el fondo pueden cumplir diferentes propósitos. Identifica si se espera contacto en ambas caras y si se necesita holgura en el fondo. Una ranura que parece suficientemente profunda aún puede hacer contacto con un borde coincidente en la región equivocada. Define las bandas útiles, sus límites y la condición de transición permitida. El proveedor no debe inferir un vértice interno perfectamente afilado a partir de una vista del modelo. La geometría de la herramienta y el acceso deben revisarse antes de la producción. Mantener las caras de trabajo separadas de los alivios evita que una medición de profundidad conveniente se confunda con la prueba de que se han logrado los contactos de soporte previstos.
Especifica la orientación así como el tamaño de la ranura
El ángulo de la ranura, la posición, la longitud útil y la orientación con respecto a los puntos de montaje son características distintas. Una medida de ancho a una altura determinada no establece de forma independiente el ángulo ni el perfil completo. Identifica la sección y el sistema de referencia utilizado para la inspección, incluyendo cualquier región excluida por el acabado de los bordes. Si un marco aprobado determina el contacto, suministra su geometría relevante sin pedirle al mecánico que seleccione una forma de marco. El plano debe diferenciar los requisitos de centrado, despeje y soporte. Esto permite que los proveedores valoren la interfaz real en lugar de producir diferentes formas en V que casualmente acepten una muestra no identificada durante una prueba rápida.
Relaciona los orificios de montaje con la zona de contacto
La cara base y el patrón de montaje ubican el bloque de apoyo en su estructura circundante. Su relación con la ranura en V debe seguir el esquema de referencias controladas. Un sujetador que pasa por un agujero no verifica el patrón completo ni la orientación de la cara de contacto. Define por separado las áreas de asiento útiles y cualquier rebaje permitido para sujetadores. Se debe especificar el hardware de montaje previsto y el estado de inspección cuando influyan en la aceptación. No uses apretado arbitrario para hacer que un bloque de polímero se acomode en una forma preferida. Si el soporte circundante determina la ubicación, incluye su interfaz aprobada en lugar de dejar que el proveedor invente un accesorio que oculte una relación de diseño no resuelta.
Confirma el producto POM-C y su condición final
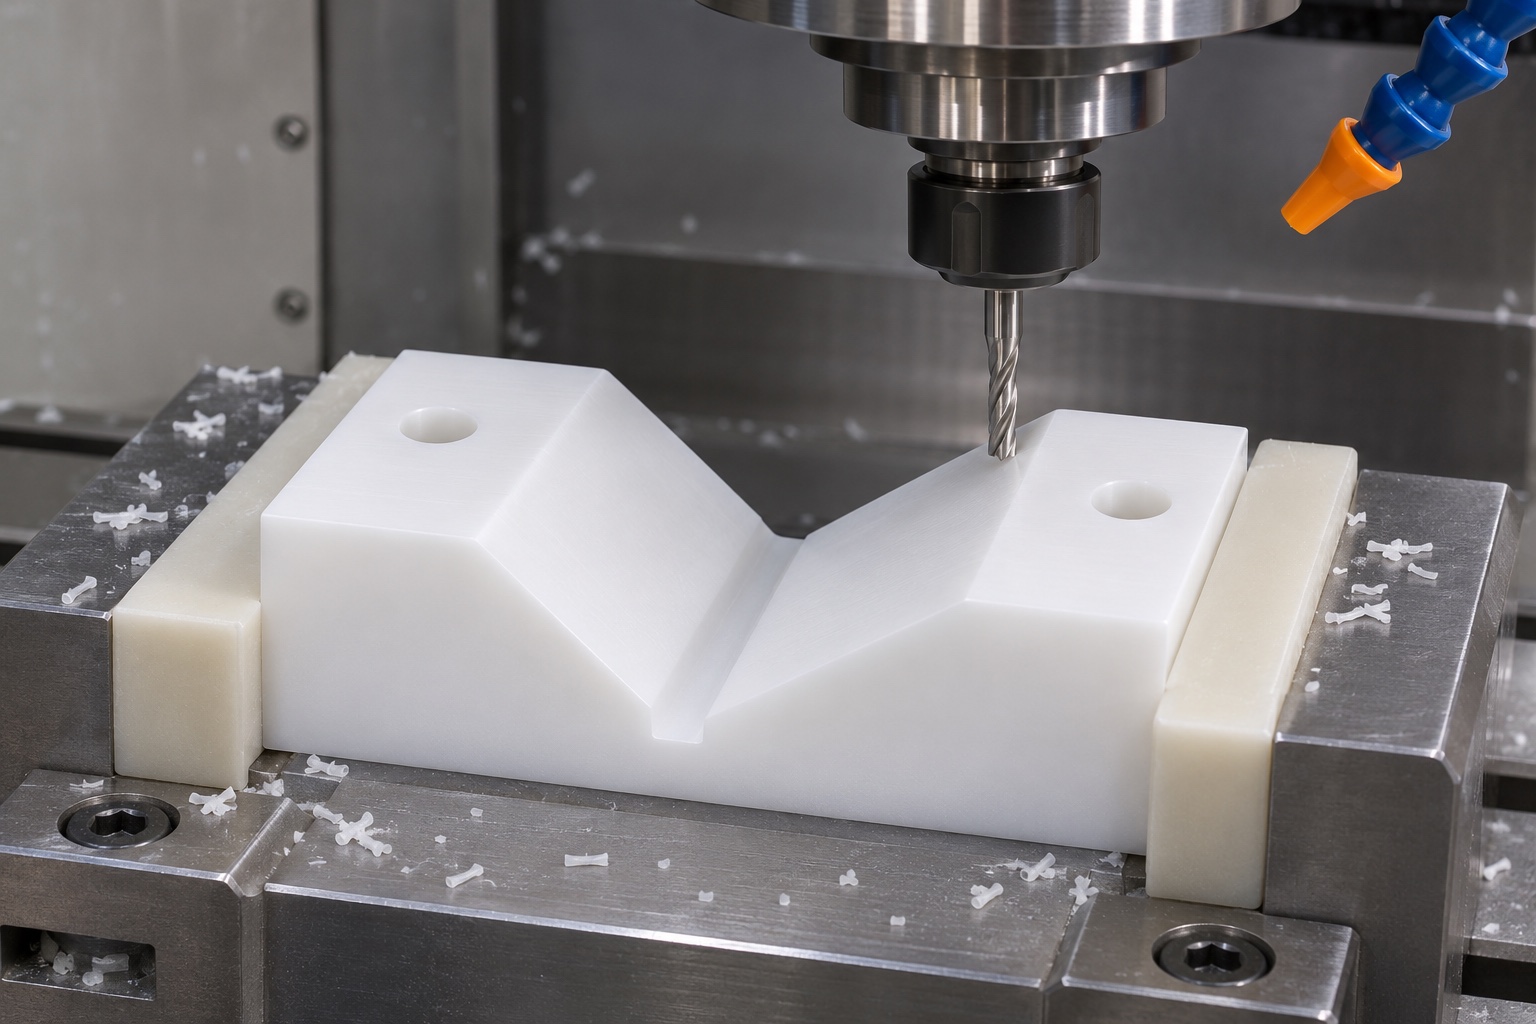
Indica el grado de material aprobado, la forma de stock, el color y los requisitos de documentación. Una designación genérica de acetal no garantiza que todos los productos en stock sean equivalentes. Revisa la información del material para el producto especificado y mantén su identidad asociada con la revisión de la pieza. No infieras compatibilidad óptica, resistencia química a un limpiador no especificado o aprobación del dispositivo solo por un aspecto blanco. Cualquier requisito de acondicionamiento o manejo especial debe tener una instrucción controlada. La aceptación debe referirse al estado final especificado, así que las mediciones de una operación intermedia o de un estado del material no documentado no se comparan como si describieran el mismo componente terminado.
Planifica la ranura alrededor de referencias accesibles
La revisión del mecanizado debe considerar cómo crear la base, las caras de la ranura y los agujeros mientras se mantiene el soporte y el acceso. La secuencia real depende de las dimensiones, el material y el equipo; esta guía no prescribe velocidades, avances ni una herramienta específica universales. Identifica qué relaciones se pueden generar juntas y cuáles requieren transferencia. Las longitudes de cara útiles deben permanecer accesibles para la inspección después del proceso elegido. Una ruta seleccionada solo por un acceso rápido a la herramienta puede dejar una condición del fondo indefinida o una banda de contacto inaccesible. Resuelve esos problemas antes de la producción en lugar de agregar alivios o cambiar el perfil de contacto en la máquina sin aprobación.
Evita que la sujeción de la pieza defina la forma aceptada
Revisa el área de contacto y el soporte debajo de la base antes de seleccionar pinzas o mordazas. Un componente de polímero restringido puede no presentar la misma geometría después de ser liberado. Por lo tanto, el soporte para la sujeción de mecanizado y la inspección final debería tener propósitos documentados y distintos. Si se requiere una condición montada especificada, reproduce sus detalles aprobados en lugar de usar cualquier fuerza de tornillo que haga que una referencia parezca asentada. Cuando las observaciones difieran, revisa el soporte, la recuperación de la referencia y el estado del material antes de retirar material adicional. El objetivo es obtener una pieza reproducible según los requisitos controlados, no un ensayo aprobado creado por un fixture que deforma la base o cubre la región de contacto relevante.
Termina los bordes mientras conservas las bandas de soporte
Las entradas de la ranura, el acceso a el fondo, los orificios de montaje y los bordes externos necesitan un método de acabado acordado. Quitar material elevado no debe borrar una banda de contacto útil ni cambiar la longitud prevista de la ranura. Identifica las características afectadas que requieran una revisión posterior. Las virutas sueltas deben retirarse antes de una prueba de referencia para que no se interpreten como un problema de perfil. Cualquier marcado debe evitar los contactos de trabajo. La eliminación ordinaria de virutas y el manejo con cuidado no establecen una limpieza médica validada ni una entrega estéril. Que un componente de acetal se vea limpio tampoco prueba que evitará marcar todos los posibles marcos de gafas; los requisitos reales de contacto y del dispositivo deben definirse y evaluarse por separado.
Elige las medidas de perfil y de montaje con cuidado
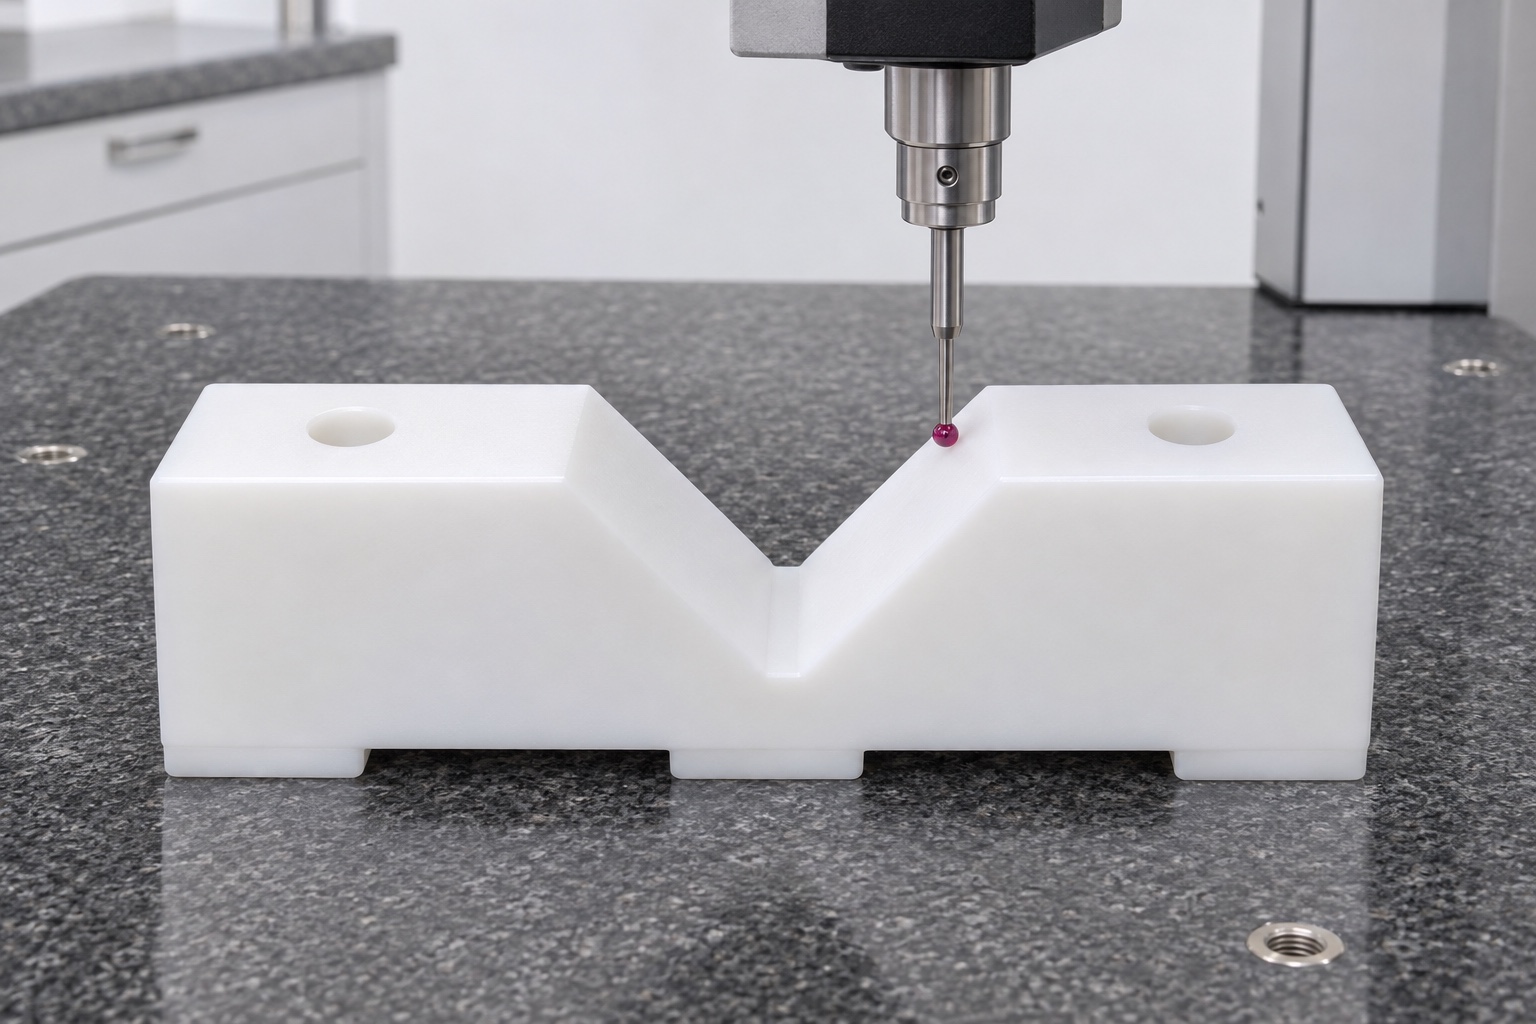
El plan de inspección debería separar el perfil de la ranura, la orientación de la cara, la longitud útil, el despeje de el fondo, el asiento de la base y la ubicación del patrón de montaje. Los métodos ópticos, de coordenadas o de contacto aún requieren un esquema de referencia definido y un acceso adecuado. Una coincidencia aparente en una sección no establece automáticamente el perfil a lo largo de toda la longitud de soporte. Registra qué región se midió y cómo se sostuvo el componente. Un informe real debe identificar la revisión, el estado del material, el instrumento y los resultados reales frente a los límites aprobados. Este artículo no publica ángulos, tolerancias o resultados de medición inventados. Una afirmación genérica de precisión no debería reemplazar la evidencia basada en las características para la interfaz mecánica relevante.
Limita la prueba de referencia inerte a observaciones de contacto
Un marco de referencia inerte identificado puede ayudar a observar el contacto y el espacio sin usar ni ajustar un lensómetro. Registra su geometría, orientación y soporte. No lo forces en la ranura ni trates de considerar como normal el balanceo bajo presión arbitraria. Una prueba de contacto no establece la alineación óptica, la precisión de la potencia de la lente, la compatibilidad del marco en diferentes productos ni la idoneidad clínica. Esas cuestiones requieren requisitos y evaluaciones de dispositivos separados. Mantén la identidad de la referencia con la observación para que no se sustituya silenciosamente por otra forma durante comparaciones posteriores. El proveedor debe informar la región de contacto real y los límites de lo que la prueba puede demostrar.
Diagnostica el asiento irregular antes de ensanchar la ranura
Si una referencia solo contacta una cara o se tambalea inesperadamente, revisa la definición de la sección, la separación de el fondo, los bordes de entrada, el soporte de la base y la alineación de la referencia. Ensanchar toda la ranura puede ocultar interferencias locales mientras se altera la geometría de soporte prevista. Conserva la observación inicial y determina si el problema es una desviación de fabricación o una definición de interfaz incompleta. La autorización requerida es diferente en cada caso. Después de cualquier corrección aprobada, inspecciona nuevamente las características afectadas usando el estado especificado y una referencia registrada. Un ajuste posterior bajo un soporte cambiado no debe presentarse como un resultado antes y después equivalente sin explicar lo que realmente cambió.
Cotiza y protege un apoyo de montura especificado
Una RFQ efectiva incluye archivos aprobados y revisiones, grado POM-C, cantidad, estado final, caras útiles de la ranura, condición de el fondo, referencias de montaje, referencia de acoplamiento, evidencias de inspección y requisitos de embalaje. Identifica las características cuya aceptación aplica después de cualquier operación aprobada. Separa los bloques de apoyo para que los bordes de la ranura y las caras de contacto no rocen con piezas vecinas durante el transporte. El embalaje debe soportar la base sin insertar una cuña en la ranura en V ni dejar fragmentos en el fondo. Mantén la identidad y los registros de inspección asociados a las piezas. Esto crea una consulta verificable de mecanizado de plásticos médicos dejando la calificación del lensómetro y el rendimiento de medición en la organización responsable del dispositivo.
FAQ
¿Una medición del ancho de la ranura establece el perfil completo en V?
No. Puede que se necesiten definiciones y verificaciones separadas para ángulo, altura de la sección, orientación de la cara y longitud útil. Un solo ancho no puede establecer todas las relaciones de contacto.
¿Debe la fondo de la ranura ser perfectamente viva?
No necesariamente. Define la condición permitida de el fondo y las caras de trabajo previstas. El acceso de la herramienta y cualquier alivio permitido deben revisarse con la geometría de acoplamiento aprobada.
¿Puede apretarse arbitrariamente el montaje para hacer encajar el apoyo?
No. La aceptación sigue la condición especificada, sea libre o montada. La presión sin control puede ocultar un problema de forma o referencia en lugar de resolverlo.
¿Una referencia de montura inerte prueba la precisión del lensómetro?
No. Solo registra contacto y holgura bajo condiciones identificadas. No acredita alineación óptica, exactitud de potencia de lentes, compatibilidad con una gama de monturas ni evaluación completa del dispositivo.
¿Se debe corregir el bamboleo ensanchando toda la ranura?
No sin diagnóstico y aprobación. Revisa el espacio en el fondo, los bordes, la definición de las caras, el soporte y la alineación de referencia, y luego vuelve a inspeccionar después del trabajo autorizado.
¿Qué información debe incluir la consulta de mecanizado?
Proporciona archivos controlados, material, cantidad, definición de contacto y fondo, referencias de montaje, geometría de acoplamiento relevante, condición final, alcance de inspección e instrucciones de embalaje protector.
tanghangyun@oemach.com