
Indique claramente el alcance representativo
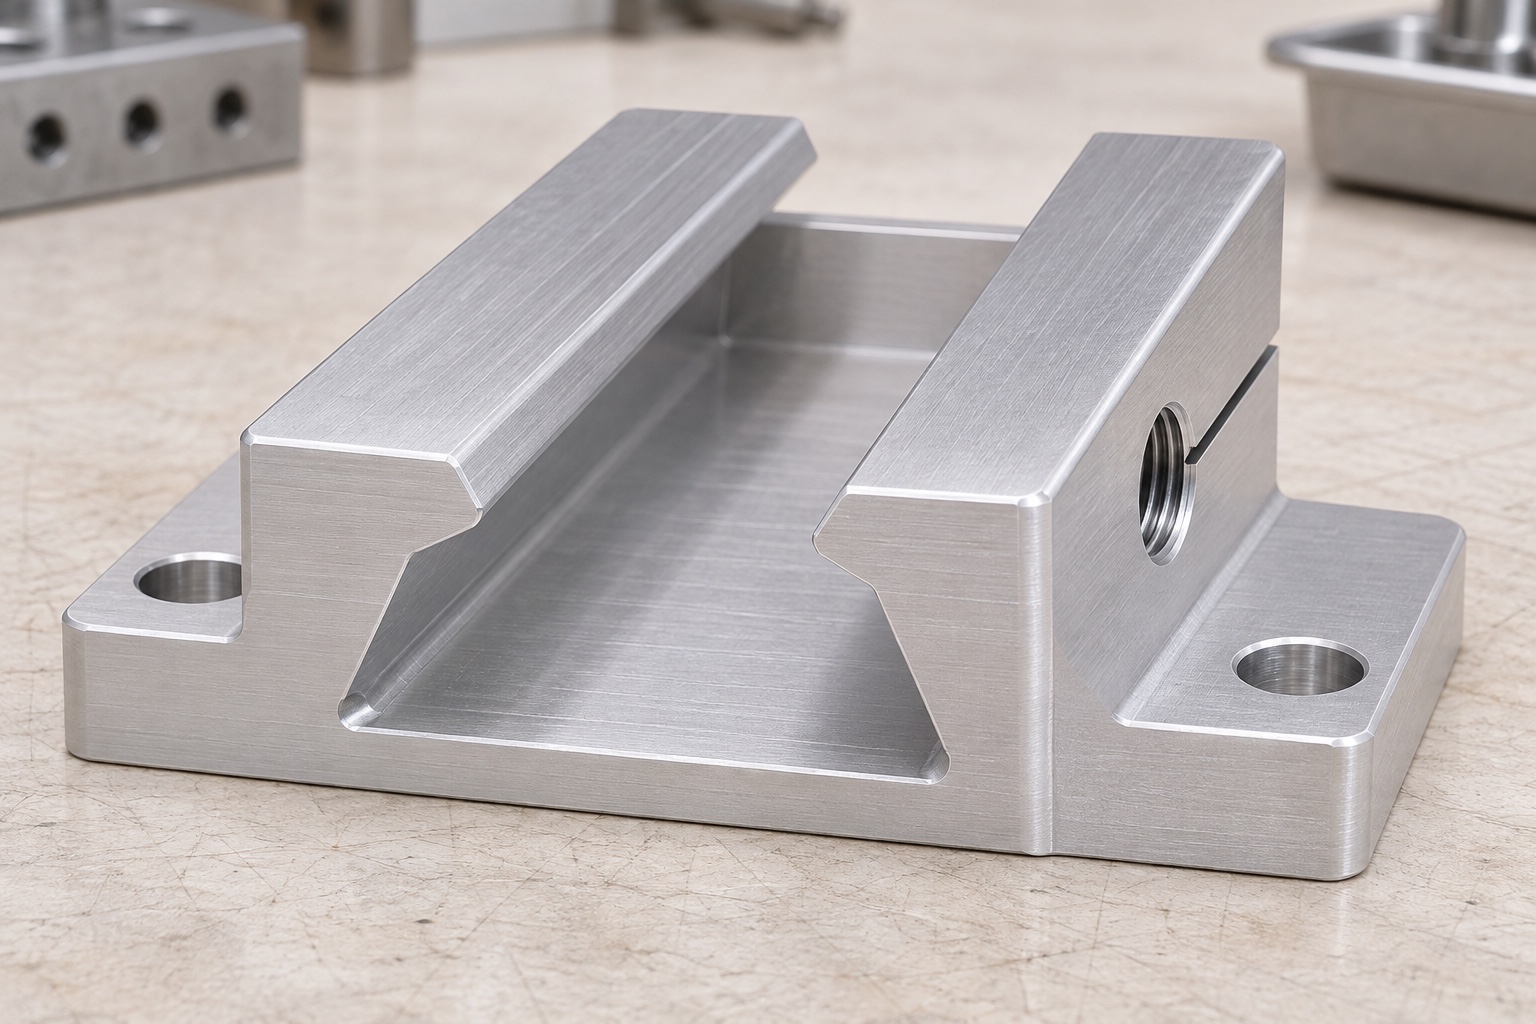
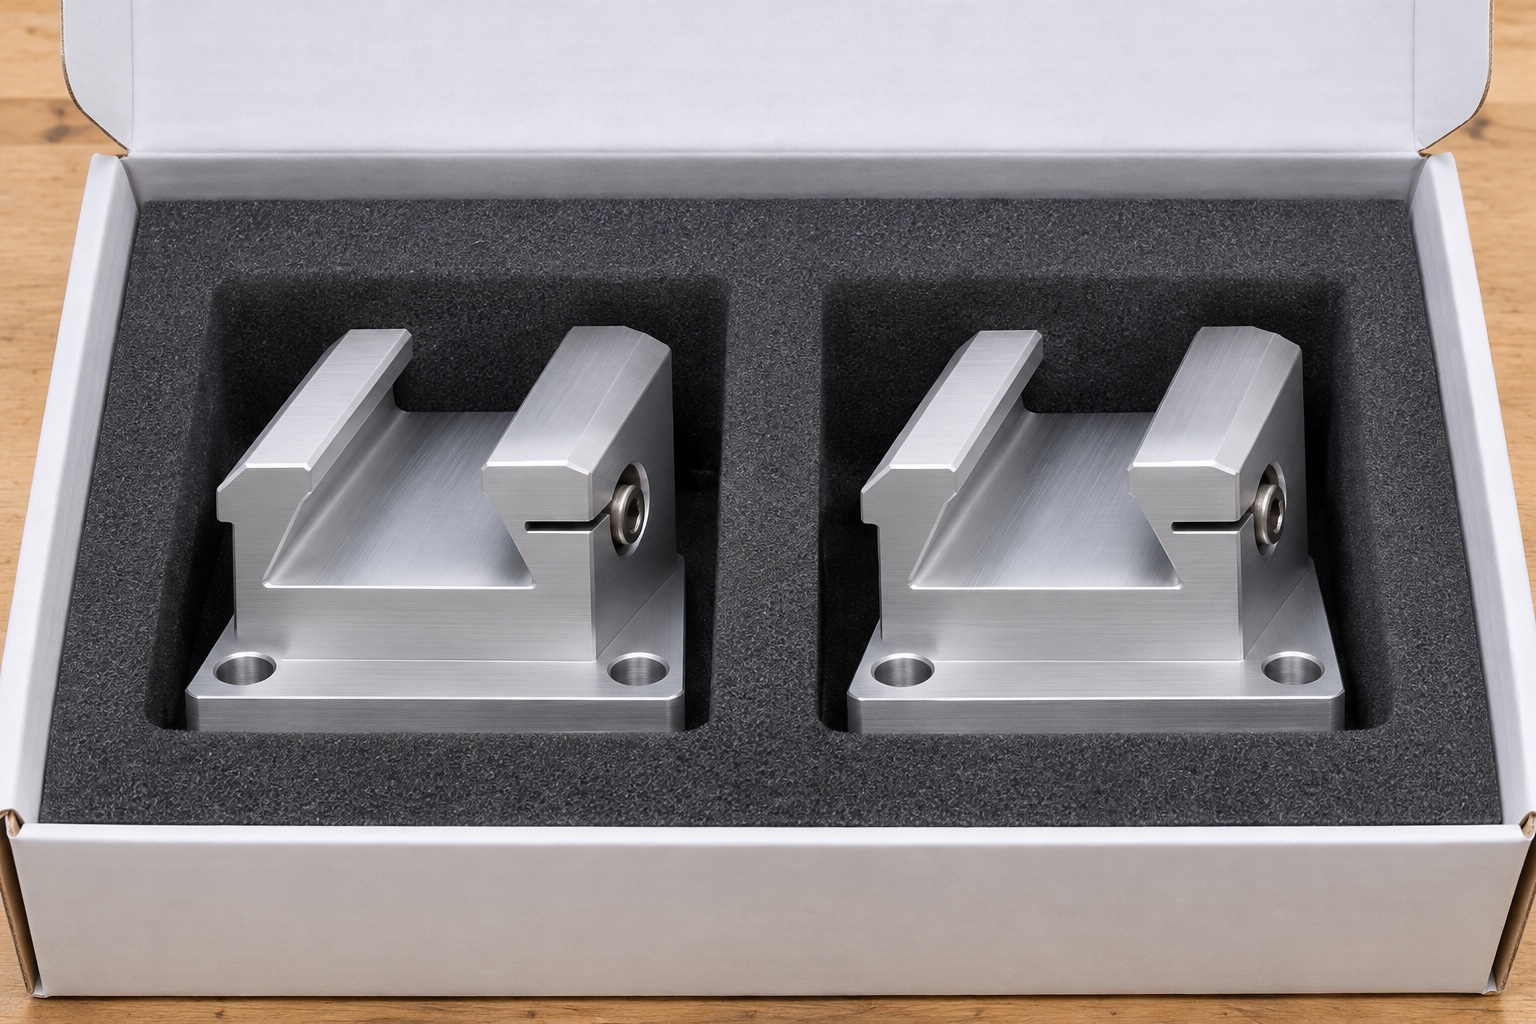
Este caso representativo de fresado CNC considera una zapata de cola de milano de aluminio 6061 en el contexto de un soporte de cámara de fondo de ojo. No describe la entrega de un cliente identificado ni presenta resultados de producción medidos. No se afirma ninguna certificación, valor de fuerza de sujeción, resultado de calidad de imagen ni aprobación del dispositivo. El objetivo es mostrar cómo una consulta de mecanizado puede definir la geometría de contacto e inspeccionarla según requisitos controlados. El componente propuesto incluye una interfaz de carril en ángulo, referencias de montaje y una zona con ranura de apriete asociada con una disposición de tornillos definida por separado. Un proyecto real requeriría planos aprobados y criterios de aceptación, quedando la evaluación completa del sistema de montaje fuera de este ejemplo de mecanizado.
Identificar qué superficies realmente se ubican
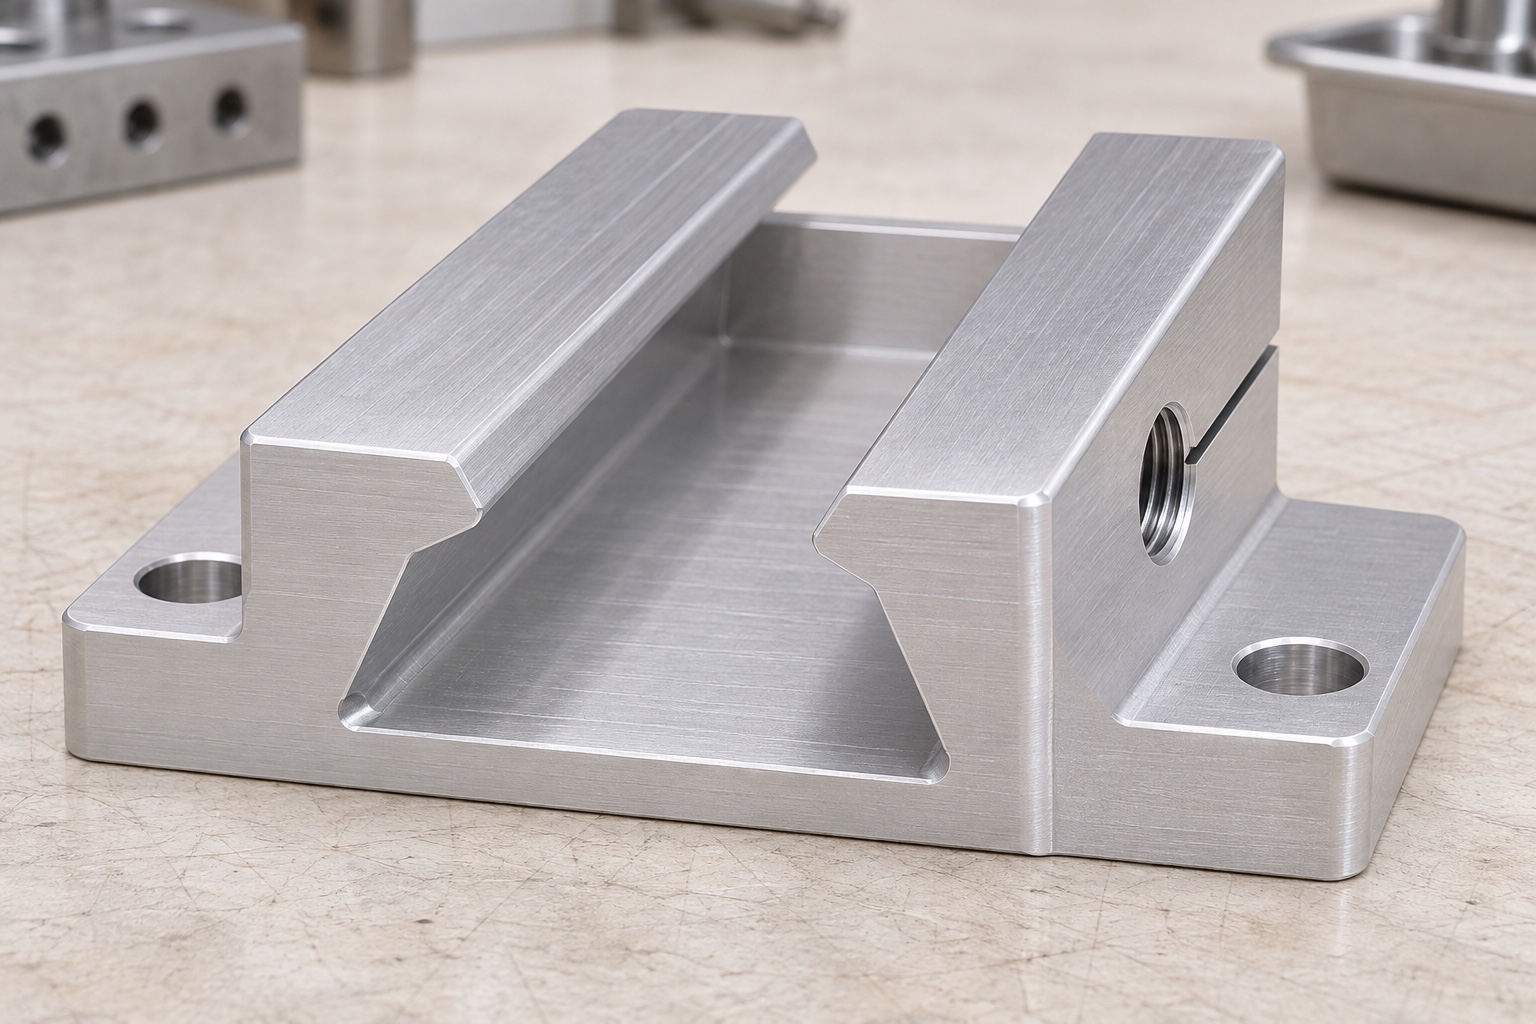
La geometría representativa es un bloque compacto con una interfaz de cola de milano abierta y superficies de montaje externas. El dibujo debe indicar qué bandas en ángulo se ubican, en qué región actúa la disposición de abrazadera y si la base hace contacto o proporciona espacio libre. Esos roles no pueden determinarse de manera confiable únicamente a partir de la apariencia. Los chaflanes de entrada y los alivios de las esquinas son distintos del contacto de trabajo. El esquema de localización también necesita una relación con las características de montaje. Esto impide que un proveedor trate un ancho exterior fácil de medir como la especificación completa. Un componente aceptado debe ajustarse a una interfaz definida, no simplemente parecerse a una abrazadera de riel familiar de otro dispositivo.
Definir las entradas para una cotización real
Para una oferta real, el comprador proporcionaría revisiones de planos y modelos coincidentes, condición del material 6061, cantidad, requisitos de superficie finales y documentos solicitados. La geometría del carril aprobada se incluiría donde rige el perfil de contacto. También es necesario definir la identidad de los tornillos, el acceso y cualquier condición de montaje especificada. Una fotografía y un ángulo nominal no establecen una compatibilidad total. Las expectativas de inspección y embalaje protector deben acordarse antes de la producción. El alcance distingue la evidencia del mecanizado de las pruebas posteriores de sujeción de la montura, vibración o alineación de la cámara. Esa separación mantiene las cotizaciones comparables y evita que una evaluación de ensamblaje no especificada se asuma como parte de una orden de inspección dimensional ordinaria.
Revisar la sección del perfil y la longitud de trabajo
La primera revisión de fabricación propuesta identifica la sección utilizada para definir el ancho de la cola de milano y su relación con el ángulo y la referencia de la base. Las medidas a diferentes alturas en un flanco en ángulo pueden diferir legítimamente, por lo que el dibujo necesita una convención inequívoca. La longitud útil de enganche está separada de chaflanes y alivios. El proveedor evalúa si la herramienta propuesta puede alcanzar las bandas de trabajo requeridas y dejar la condición final especificada. Cualquier cambio de alivio o perfil solicitado debe ser aprobado por el diseñador. Este ejemplo no afirma que una configuración de prueba ya haya producido piezas aceptadas; describe cómo se resolverían las cuestiones relevantes antes de comprometerse a fabricar.
Confirmar el aluminio y el estado final de la superficie
En un pedido real, el stock y la documentación entrantes se compararían con la condición 6061 especificada y el alcance de trazabilidad. Una aleación de apariencia similar no es un reemplazo automático. Si se requiere una operación de acabado exterior, el proyecto identifica zonas protegidas y dimensiones en estado final. El caso representativo no elige un valor de fricción del recubrimiento, no promete rendimiento contra la corrosión ni infiere el comportamiento funcional del color. La identidad del material y del acabado quedan ligadas a la revisión controlada. Esto es importante cuando los flancos entran en contacto con un carril: una observación realizada en una pieza sin terminar no es necesariamente una prueba del montaje final. El informe debe indicar la condición realmente inspeccionada en lugar de dejarla a la deriva.
Planificar la aproximación a la herramienta y la transferencia de referencias
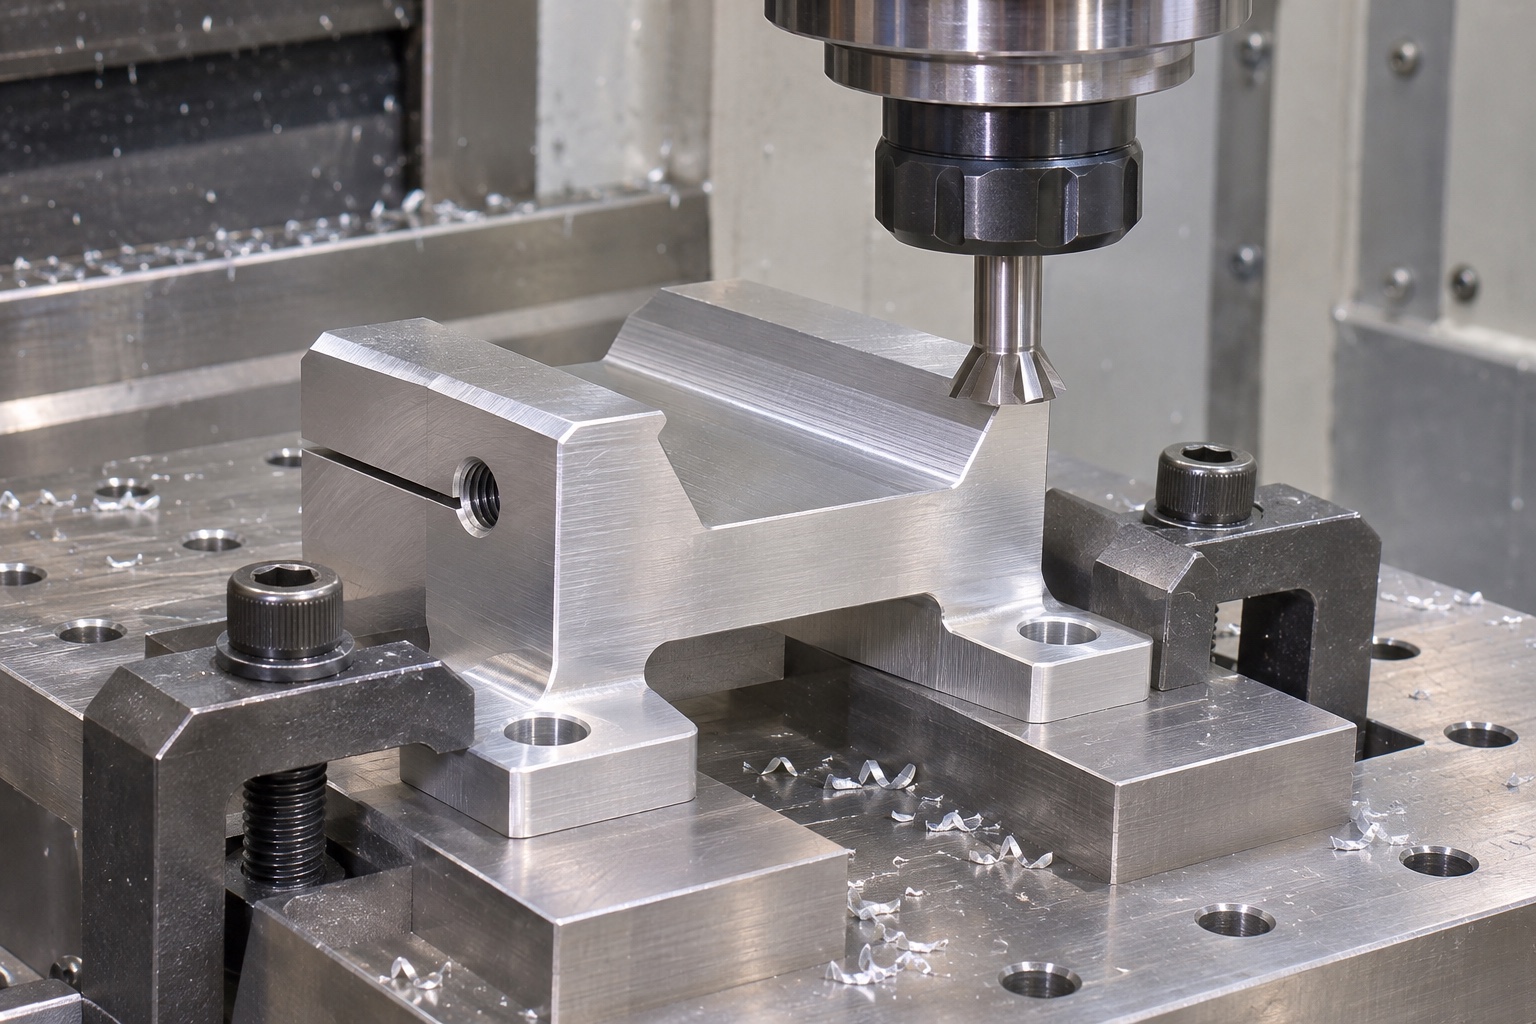
El recorrido propuesto considera en conjunto el perfil angular, las referencias de montaje y el acceso de los tornillos. La forma de la herramienta, la trayectoria de aproximación, el alcance y el material adyacente deben evaluarse para la geometría real. Una afirmación genérica de que todas las colas de milano son fáciles de fresar no sería suficiente. El proveedor explicaría qué referencias se establecen primero y cómo se recuperan después de cualquier cambio de configuración. Para este ejemplo no se inventan parámetros de corte ni tiempo de producción. Una hoja de proceso útil preserva la relación entre los flancos de trabajo y las características de montaje. También identifica qué operaciones o acabados posteriores podrían afectar a esa relación y por tanto requerir una mayor verificación.
Detallar las interfaces divididas y atornilladas
La zona con ranura de apriete necesita ancho, terminación y una relación explícita con la característica del tornillo. La identidad de la rosca y cualquier espacio libre, espacio superior o cajeado para la cabeza deben coincidir con el diseño aprobado. El tornillo en sí y el soporte correspondiente pertenecen a la definición de montaje. La inspección de una rosca no determina la fuerza de sujeción, la carga segura ni las condiciones de apriete permitidas. En cambio, la revisión del mecanizado aborda el acceso, la sección restante, los bordes locales y la aceptación dimensional. Si se requiere una medición del estado apretado, se necesita un procedimiento aprobado con componentes identificados. El proveedor no debe improvisar un torque ni utilizar hardware disponible simplemente para hacer que el perfil se agarre a un riel de referencia durante una demostración en banco.
Separe la sujeción del accesorio de la forma aceptada
La revisión de sujeción propuesta identifica regiones de soporte que no distorsionan innecesariamente la zapata con ranura de apriete. Un tornillo de banco puede crear una forma temporal diferente a la pieza libre o su estado montado especificado. Por lo tanto, el plan distingue la restricción de mecanizado de la condición utilizada para la aceptación. Si el requisito es geometría de estado libre, se debe medir esa condición. Si se trata de una condición de montaje definida, sus detalles deben ser reproducibles. Este caso no contiene resultados bajo ninguna de las condiciones. Destaca por qué una aparente discrepancia en el perfil debería provocar una revisión del soporte, la carga y el estado de la superficie antes de culpar al material o alterar los flancos para que coincidan con una forma inducida por el accesorio.
Termine las entradas de contacto e inspeccione las áreas afectadas
Puede quedar material elevado en la entrada, alivios, terminaciones partidas o elementos atornillados. Un método de acabado acordado lo elimina sin borrar un flanco de trabajo ni cambiar la longitud útil. Las dimensiones afectadas por ese paso necesitan una nueva inspección adecuada. Una esquina exterior lisa no es prueba de que las regiones internas no contengan fragmentos sueltos. Cuando el acceso a la inspección sea limitado, el método debe resolverse antes de la producción. La eliminación ordinaria de restos de mecanizado no se presenta como preparación estéril ni como validación de limpieza médica. Si el comprador necesita un proceso de limpieza o documentación particular, esos requisitos se definen por separado con sus propios criterios de aceptación y evidencia, en lugar de inferirse de una apariencia de aluminio pulido.
Planifique la evidencia del primera pieza en torno a la interfaz
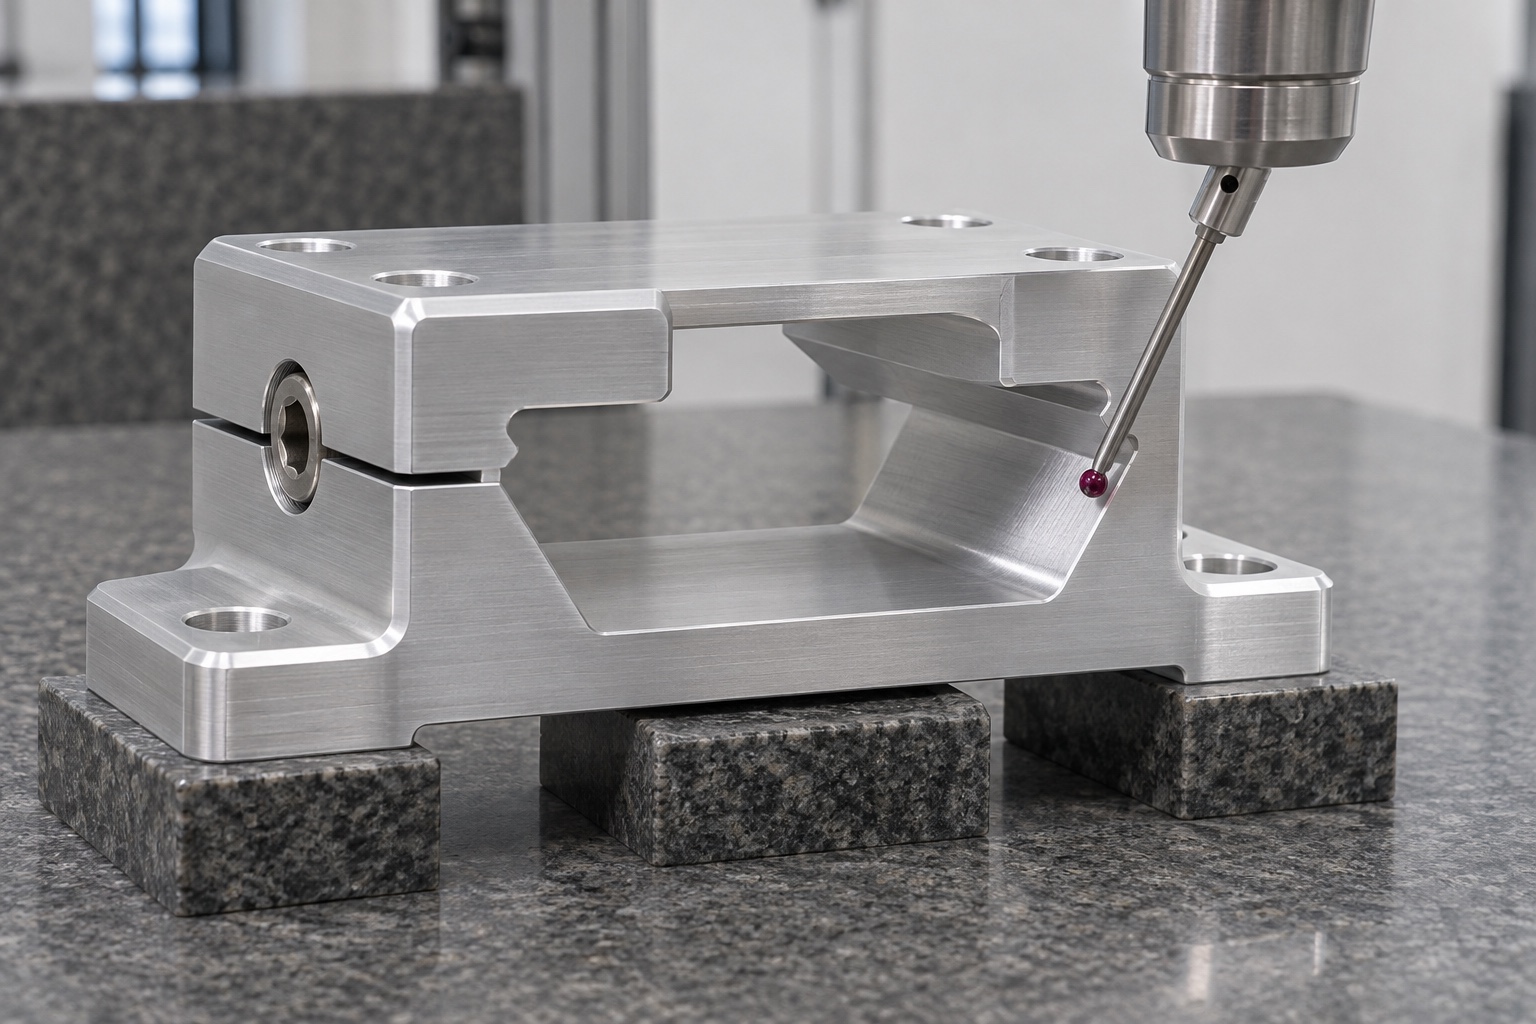
Un plan de inspección de primera pieza identificaría la revisión del dibujo, el material y el acabado final, la condición del soporte y los métodos para inspeccionar el perfil y las relaciones de montaje. El ángulo, el ancho de la sección y el longitud útil de contacto son características distintas. La posición del tornillo no se verifica simplemente pasando un calibre de rosca. El método debe llegar a las superficies que definen la interfaz sin confundir alivio con contacto de trabajo. En este caso representativo no se reivindica ninguna capacidad de tolerancia ni valores medidos. Un informe real debe estar asociado a piezas identificables y explicar qué características fueron evaluadas. Cualquier limitación permanece visible para que un desarrollador pueda combinar de manera responsable la evidencia de los componentes con pruebas separadas del sistema de montaje.
Investigar un desajuste de carril inerte sin forzarlo
Si se acuerda, un carril inerte identificado podría proporcionar una comparación geométrica seca limitada. No se necesita paciente, cámara operativa ni instrumento eléctrico. La configuración registraría la definición del riel, la dirección de inserción, el soporte y cualquier condición especificada de la ranura de apriete. Como situación hipotética de revisión, una parada anticipada daría lugar a comprobaciones de geometría de entrada, alivio, sección del perfil, acabado e identidad de referencia. No justificaría forzar el riel o apretar un tornillo arbitrario hasta que se mueva de manera diferente. Este no es un incidente reportado por un cliente. Una desviación de fabricación y un conflicto de diseño requieren decisiones aprobadas diferentes; la observación del contacto inicial debe conservarse antes de corregir cualquiera de las dos cosas.
Proteger el zapata y cerrar el alcance del proyecto
El embalaje separa las zapatas y protege flancos, caras y bordes sin abrir ni comprimir la ranura de apriete. No deben quedar fragmentos en las roscas. La revisión y el material permanecen identificados fuera de los contactos funcionales. Un embalaje protector ordinario no es una barrera estéril. Para un pedido real se aprueban archivos, cantidad, material, acabado, inspección y protección. Este ejemplo no inventa clientes, entregas ni un soporte de cámara validado. La capacidad de sujeción y la idoneidad clínica requieren una evaluación separada del conjunto.
FAQ
¿Es esta una pieza de montaje de cámara de fondo de ojo entregada y probada?
No. Es un plan representativo de mecanizado e inspección. No se afirma ningún cliente, envío completo, medición de la fuerza de retención o aprobación del dispositivo. Los proyectos reales requieren sus propios requisitos y pruebas controlados.
¿Por qué especificar una sección para el ancho de cola de milano?
Un perfil en ángulo tiene diferentes anchos a diferentes alturas. Una sección y un método definidos hacen que las mediciones sean comparables y evitan que dos lecturas válidas se confundan con una discrepancia de fabricación.
¿Prescribe el ejemplo un revestimiento de superficie?
No. El acabado final y las regiones protegidas dependen del pedido real. La condición inspeccionada debe documentarse y el comportamiento del recubrimiento no se infiere de la apariencia de una pieza o de una designación genérica de aluminio.
¿Se puede aceptar una zapata partida sujeta con cualquier tornillo de banco?
No. La restricción arbitraria puede cambiar el perfil observado. La aceptación sigue el estado libre o montado especificado, con detalles de soporte y ensamblaje conocidos en lugar de una presión temporal conveniente.
¿El ajuste de un riel inerte demuestra una sujeción segura de la cámara?
No. Sólo proporciona la observación geométrica registrada. La fuerza de sujeción, la respuesta a la vibración, la alineación de la cámara y la idoneidad clínica requieren una evaluación separada en condiciones aprobadas y no pueden derivarse de una prueba de ajuste.
¿Qué se necesita antes de solicitar la fabricación?
Proporcione archivos coincidentes, condición del material, cantidad, acabado final, definiciones de contacto y perfil, información de rieles y tornillos, estado de aceptación, evidencia de inspección y requisitos de embalaje. Resuelva problemas de acceso abierto y geometría antes de realizar el pedido.
tanghangyun@oemach.com