
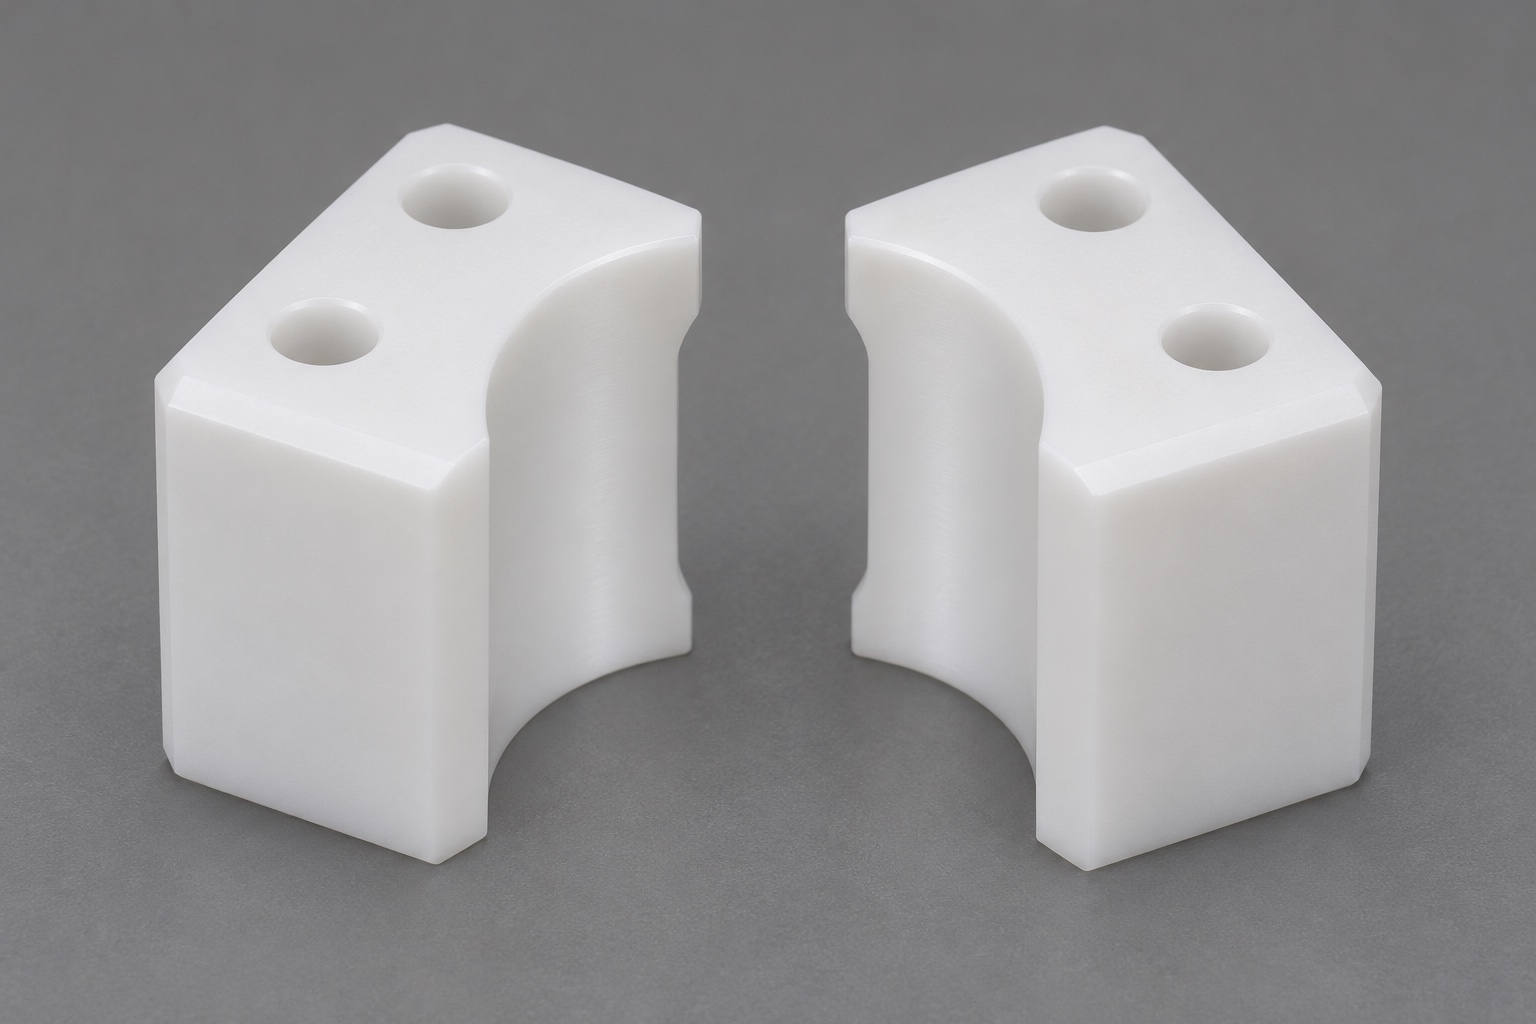
Identificar el objeto de contacto
El mecanizado CNC de insertos de POM-C para un destapador de tubos empieza por definir la interfaz. Una mordaza puede contactar con el tapón, el cuerpo del tubo o un patrón independiente: no son requisitos intercambiables. El plano debe identificar el objeto y la zona de su envolvente usada en el diseño. Esta guía aborda fabricación e inspección geométrica de insertos cóncavos genéricos para laboratorio médico. No acredita par de destapado, retención, integridad de muestras ni compatibilidad con un tubo concreto. Use patrones inertes en las comprobaciones de ingeniería y separe dimensiones de componente y validación del proceso automatizado completo.
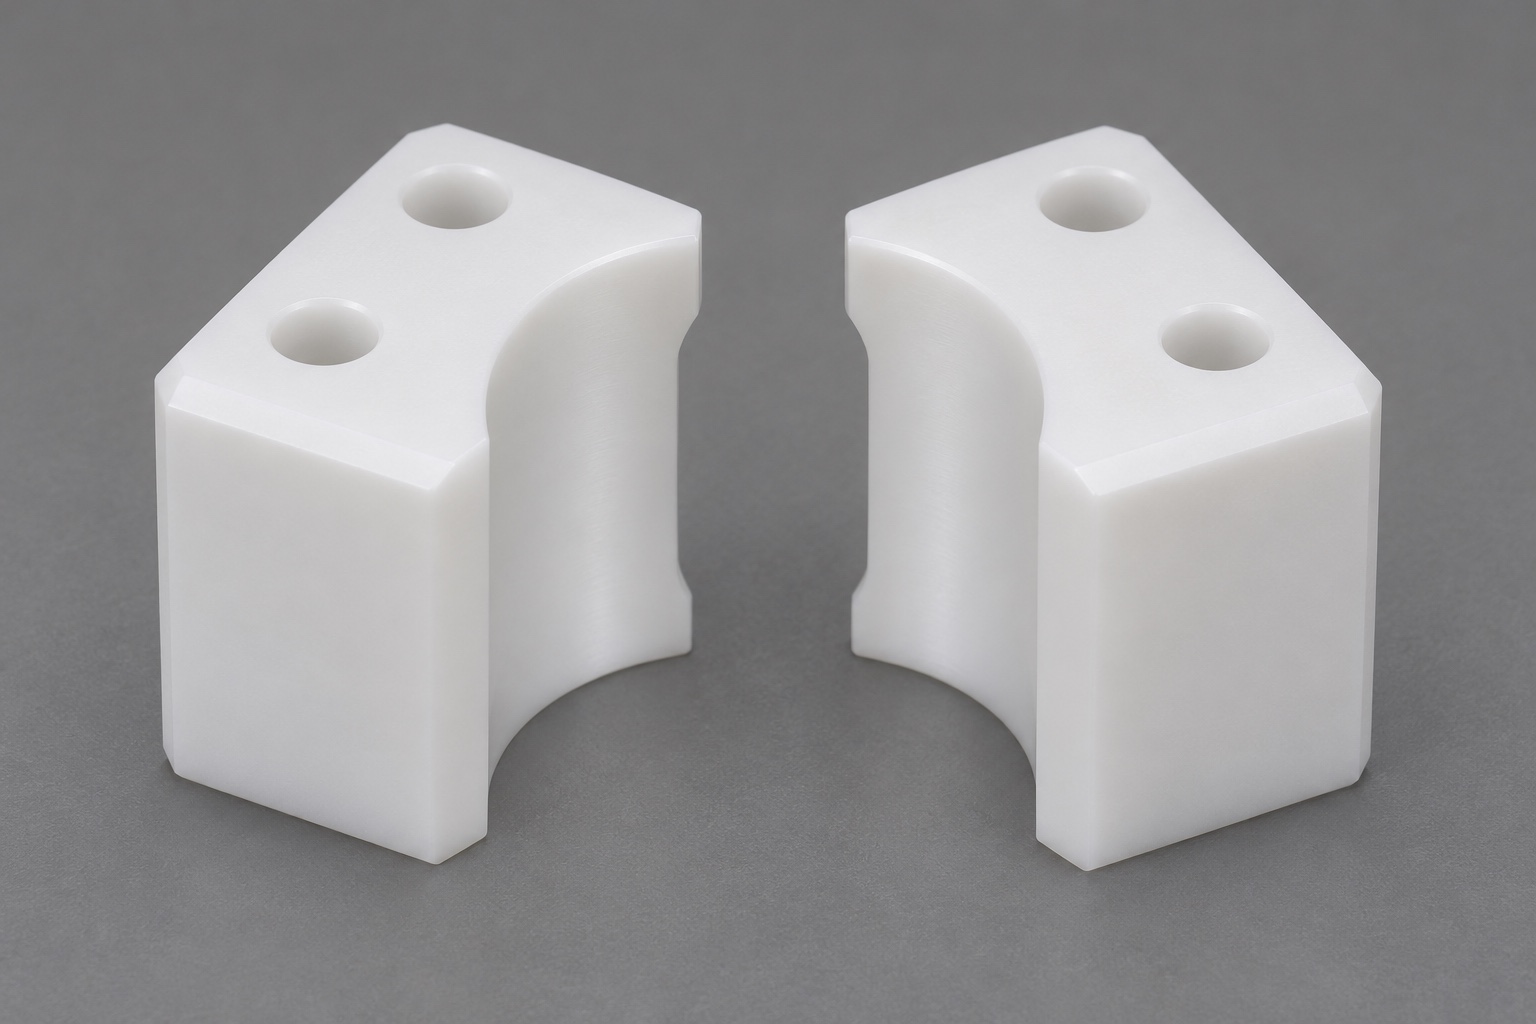
Especificar el material y no solo su aspecto
Identifique grado de POM-C, formato de material en bruto y documentación necesaria. Un bloque blanco no demuestra identidad ni historial del polímero. No sustituya POM-C por POM-H u otro material por su apariencia o facilidad de mecanizado. Los requisitos de exposición química, limpieza o compatibilidad deben proceder del responsable del diseño. Una descripción genérica del material no los establece. Mantenga la identificación vinculada a los insertos, especialmente cuando se manejan diseños parecidos. Los cambios de material o procesado necesitan revisión antes de producir, de modo que el proveedor trabaje con requisitos aprobados y no con supuestos sobre una aplicación médica.
Relacionar el perfil con el asiento de montaje
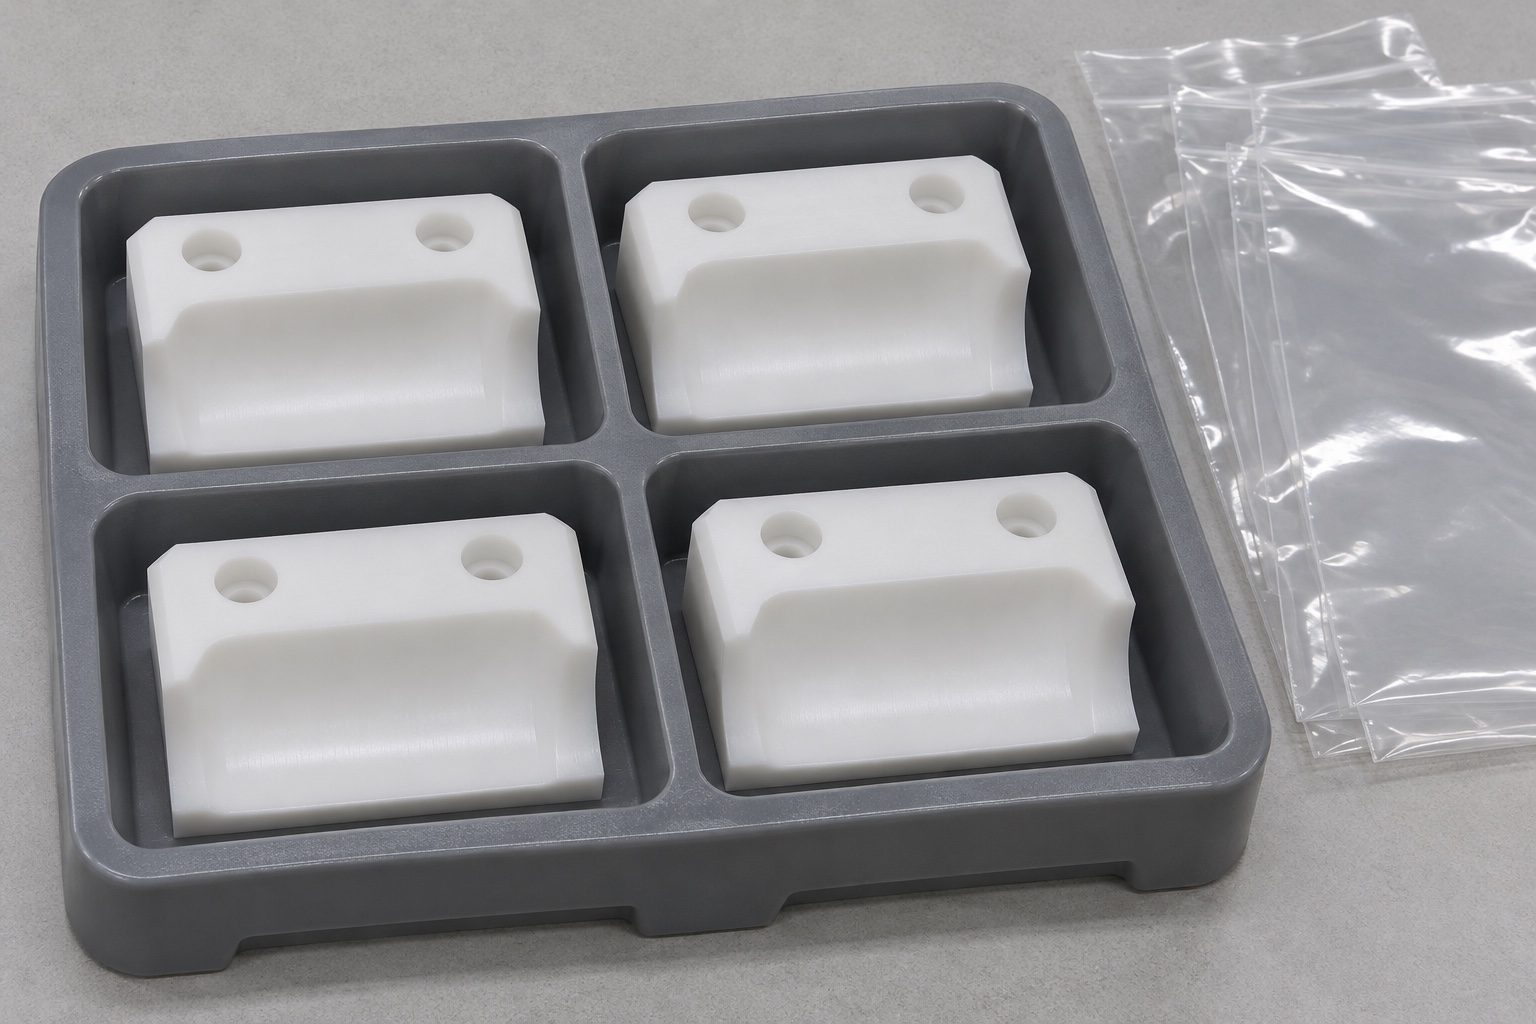
El asiento y los elementos de posicionamiento definen cómo se coloca el inserto en su portamordaza. Relacione el perfil cóncavo con esas referencias, no solo con un radio. Centro, altura axial y orientación pueden importar de forma independiente. Si los tornillos solo aportan fijación con holgura, no convierta sus orificios en referencias precisas sin respaldo del plano. Identifique cualquier resalte o pasador de posicionamiento separado. El inspector debe reproducir la relación mediante un útil adecuado, sin deducir el montaje por el contorno exterior o por el aspecto aparentemente simétrico de dos piezas enfrentadas.
Definir la región útil de contacto
Indique qué parte de la ranura contactará con el patrón definido y qué zonas aportan holgura. Un chaflán de entrada, alivio o borde decorativo no debe incluirse por error en la medición del perfil funcional. Si se exige textura, estriado u otra característica superficial, especifíquela y revise cómo inspeccionarla. No añada dientes porque parezca necesario aumentar el agarre. El proveedor no debe inventar un patrón de contacto para suplir requisitos de aplicación no resueltos. Un inserto cóncavo liso y una mordaza texturizada son diseños diferentes aunque compartan el mismo radio principal y una apariencia exterior similar.
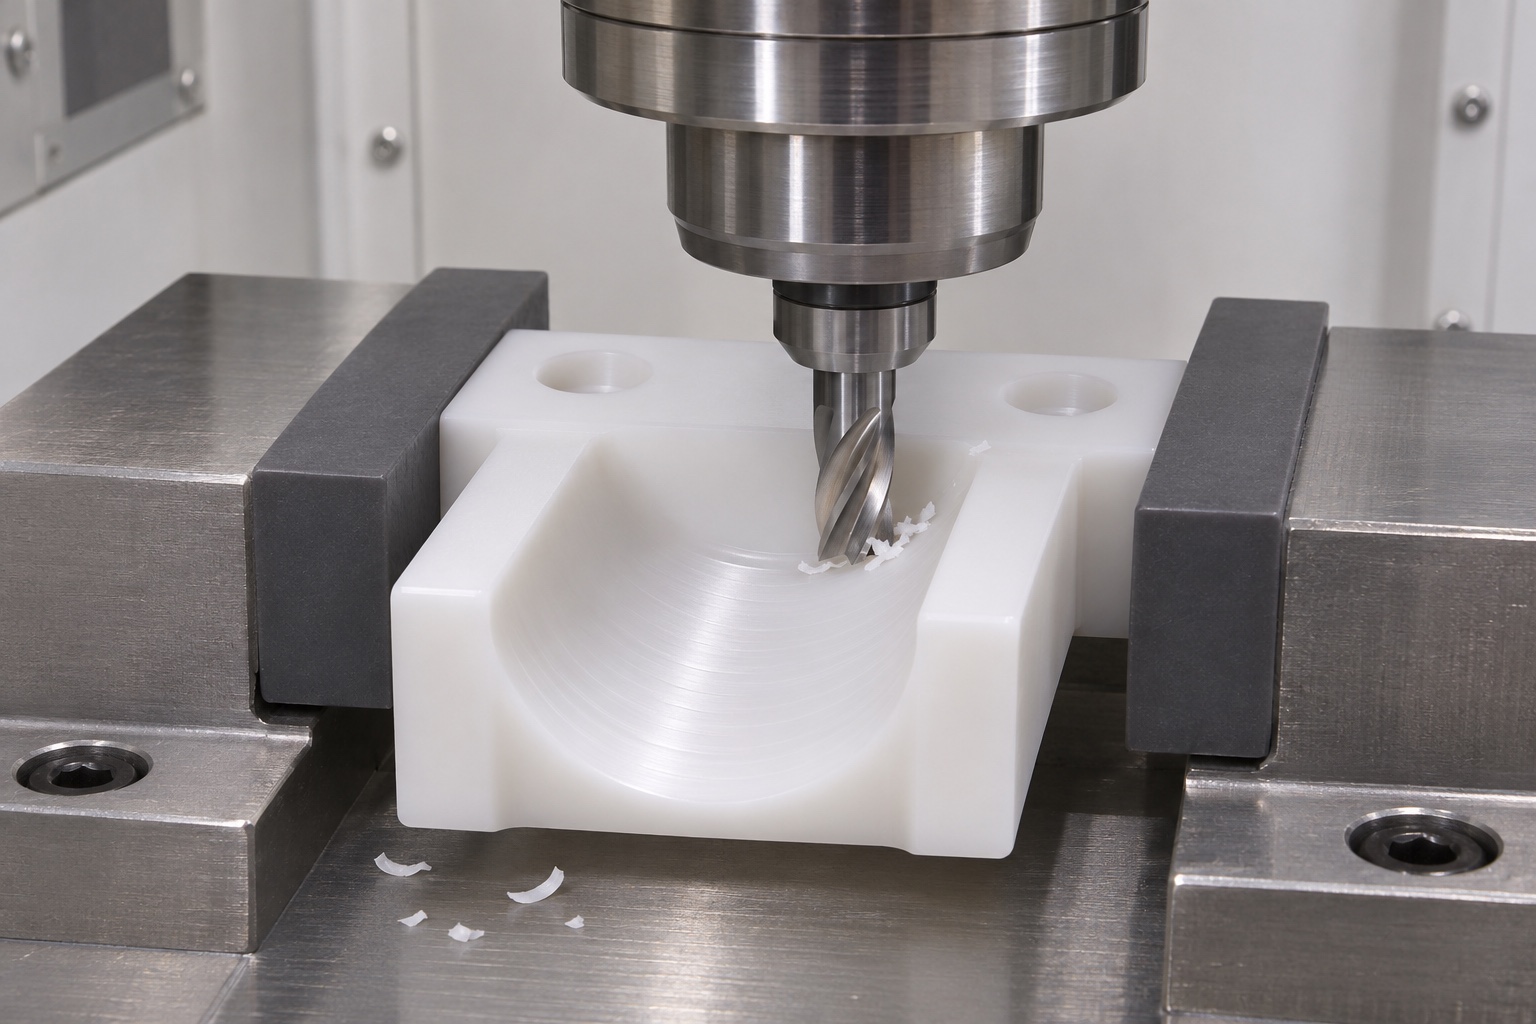
Fresar con apoyo suficiente
Revise orientación del material, referencias y apoyo antes de mecanizar la cara cóncava. Retire material conservando un asiento estable. Las aristas delgadas y los rebajes próximos a fijaciones pueden ser más vulnerables que el bloque inicial. La misma fuerza de sujeción que inmoviliza el bruto puede deformar el inserto acabado. Muestre dónde apoya y cómo se recupera su posición tras cambiar de preparación. Seleccione herramienta y condiciones para el material y geometría reales, sin imponer velocidades universales. El proceso debe evitar que una forma inducida por el útil se presente como la geometría aceptada de la pieza en estado libre.
Controlar orificios, rebajes y aristas
Distinga tamaño del orificio de fijación, alojamiento de cabeza y elementos de posicionamiento. Que una cabeza de tornillo asiente no prueba la posición del perfil de contacto. Revise si el material alrededor de un rebaje permite apoyar la pieza durante mecanizado e inspección. El acabado de aristas debe retirar material levantado sin cambiar el perfil útil ni acortar un resalte de referencia. Después de esa operación, repita las comprobaciones afectadas. Si una herramienta o palpador no llega a una región especificada, resuelva el acceso durante la revisión del diseño, no mediante aceptación visual o por la simple entrada de un tornillo.
Establecer la condición de medición
Permita que pieza e instrumentos alcancen la condición exigida por el plan. Registre el apoyo y si cada requisito se evalúa en estado libre o en montaje definido. El método debe ser adecuado al polímero y a la incertidumbre requerida; evite una fuerza de contacto no controlada que deforme la superficie medida. Pueden considerarse técnicas ópticas o de contacto de baja fuerza, pero su idoneidad depende de la característica real. Medir un radio en una sola sección no acredita posición, orientación ni uniformidad de todo el contacto útil. El informe debe identificar las regiones evaluadas y cualquier limitación del método.
Inspeccionar cada inserto antes de evaluar el par
Compruebe referencias de montaje, patrón de orificios y perfil de cada pieza antes de interpretar un ajuste conjunto. Así puede separarse un error individual de un problema de portamordaza o ensamblaje. Si hay piezas izquierda y derecha, conserve su identidad durante todo el registro. Dos componentes visualmente reflejados no necesariamente son intercambiables. Tampoco debe suponerse que cada pieza del lote tiene que quedar emparejada permanentemente con otra: eso lo define el diseño y el pedido. Indique qué se midió individualmente, con qué referencias y qué relaciones se evaluaron únicamente al montar las dos piezas.
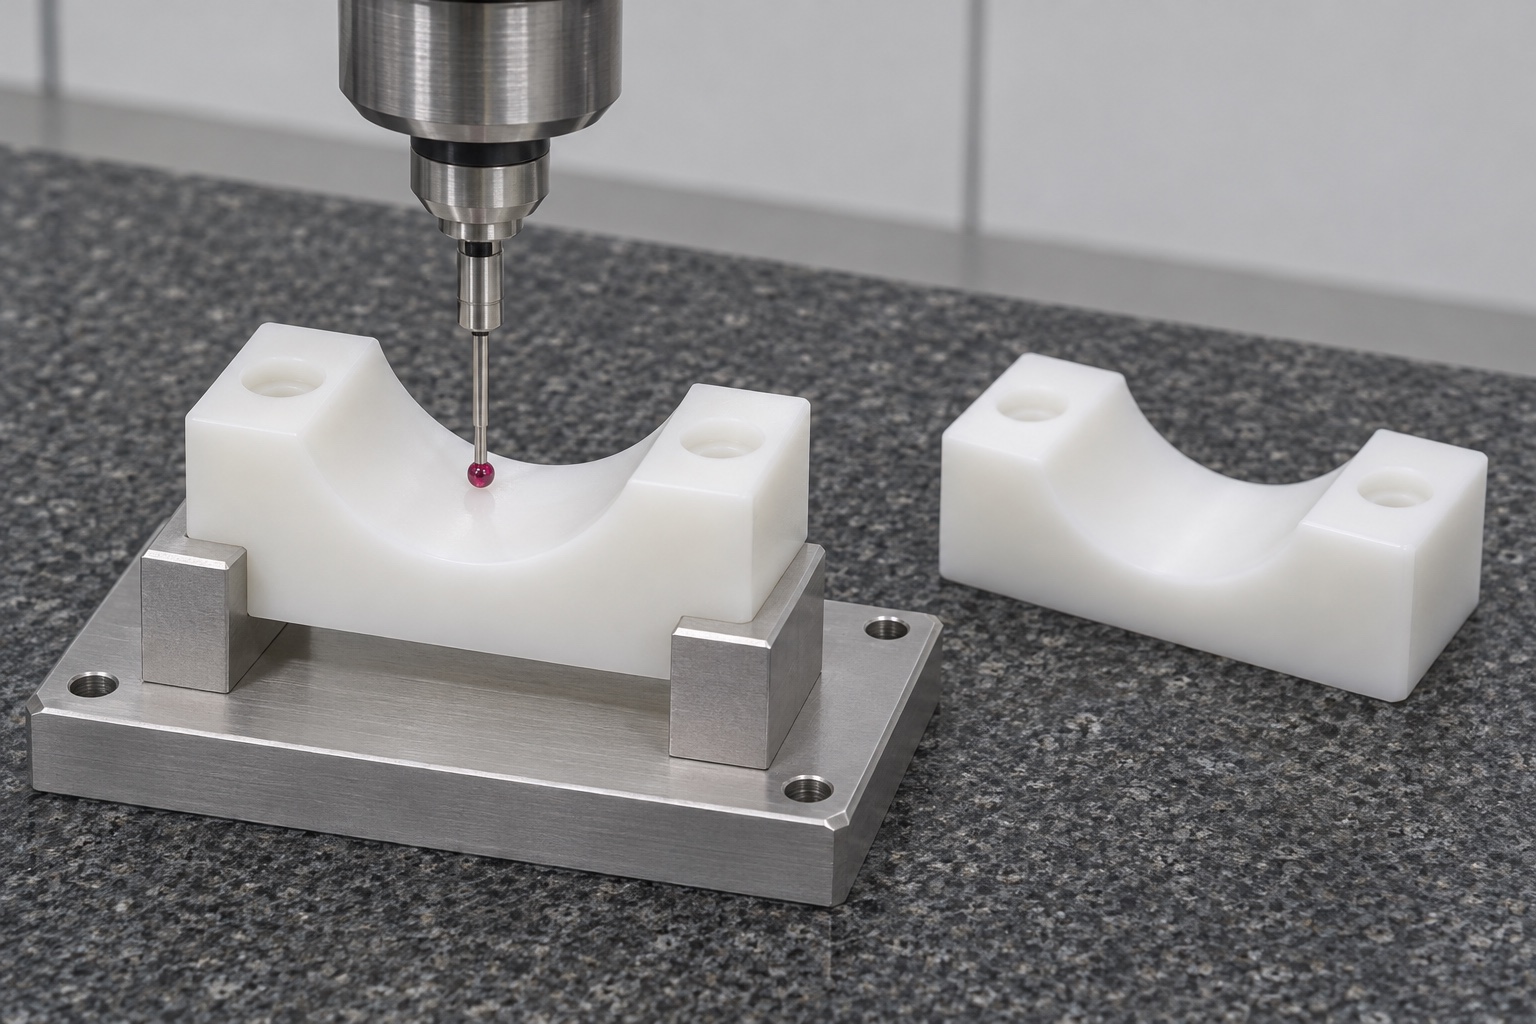
Comprobar la alineación con patrones inertes
Un útil de banco sin carga puede posicionar dos insertos identificados y un patrón inerte para observar altura relativa, holgura de aproximación y lugar de contacto. Defina útil y posiciones antes de comparar resultados. No use una muestra biológica, un recipiente presurizado o un destapador operativo en lugar de ese montaje de ingeniería. Una huella visible o una aproximación en seco satisfactoria no demuestra par de retirada, retención segura del tapón ni manejo de muestras reales. El resultado es una observación geométrica limitada y documentada, que debe interpretarse junto con las medidas y los requisitos verdaderos de la interfaz.
Investigar el contacto desigual antes de retocar
Si una pieza toca antes que la otra, compruebe asientos, identidad del patrón, orientación, posición de perfiles y alineación del portamordaza. Conserve la observación antes de corregir. Profundizar las dos ranuras hasta centrar visualmente el patrón puede eliminar el síntoma alterando el contacto previsto. Una corrección aprobada debe señalar cotas afectadas y repetir las inspecciones individuales y conjuntas pertinentes. Registre también cambios de patrón o apoyo. Una segunda prueba no es reproducible si utiliza condiciones distintas sin documentación. La decisión debe seguir el diseño liberado, no una preferencia del técnico sobre cómo debería sentirse el ajuste.
Proteger perfiles e identificación
Separe los insertos para que caras cóncavas y aristas delgadas no se rocen ni reciban cargas del embalaje. No introduzca material en las ranuras salvo autorización de la especificación de manipulación. Mantenga identidad de material y revisión, así como izquierda, derecha o pareja cuando corresponda. La protección ordinaria no acredita entrega estéril ni compatibilidad con reactivos. La limpieza requiere una definición propia y evidencia de aceptación. El receptor debe poder retirar la pieza, reconocer su función y repetir la comprobación geométrica sin encontrar deformaciones, daños o revisiones mezcladas que hagan imposible relacionarla con su informe.
Solicitar un proceso de lote pequeño verificable
Incluya modelo y plano controlados, grado de POM-C, cantidad, referencias de montaje, perfil, estado superficial final y entregables de inspección. Defina emparejamiento, marcado de orientación o comprobación en montaje si son necesarios. Discuta accesos difíciles y deformación por sujeción antes del pedido. Acuerde cómo se revisarán los hallazgos de primera pieza y las correcciones propuestas. Así el proveedor puede describir una ruta práctica y evidencia real sin inventar un requisito de destapado. La aceptación geométrica del inserto sigue separada de la aprobación del flujo automatizado de laboratorio, que necesita sus propios requisitos y ensayos controlados.
FAQ
¿Debe el plano decir si se sujeta tapón o tubo?
Sí. Objeto de contacto, envolvente pertinente y región útil del perfil son datos de diseño, no deducciones del nombre del equipo.
¿Puede sustituirse POM-C por POM-H sin revisión?
No. Deben cumplirse grado y material especificados. La sustitución necesita aprobación aunque los materiales parezcan similares.
¿Un radio correcto acredita la posición de la mordaza?
No. Posición y orientación del perfil respecto al montaje requieren requisitos e inspección propios.
¿Todas las piezas deben quedar emparejadas?
Solo si el diseño o pedido lo exige. Documente lateralidad, emparejamiento e intercambiabilidad en lugar de asumirlos.
¿La prueba inerte demuestra par de agarre?
No. La comprobación geométrica sin carga no acredita destapado, seguridad de muestras ni compatibilidad con tubos reales.
¿Cómo se investiga un contacto desigual?
Revise asientos, patrones, orientación, perfil medido y portamordaza antes de aprobar cualquier modificación de las ranuras.
tanghangyun@oemach.com