
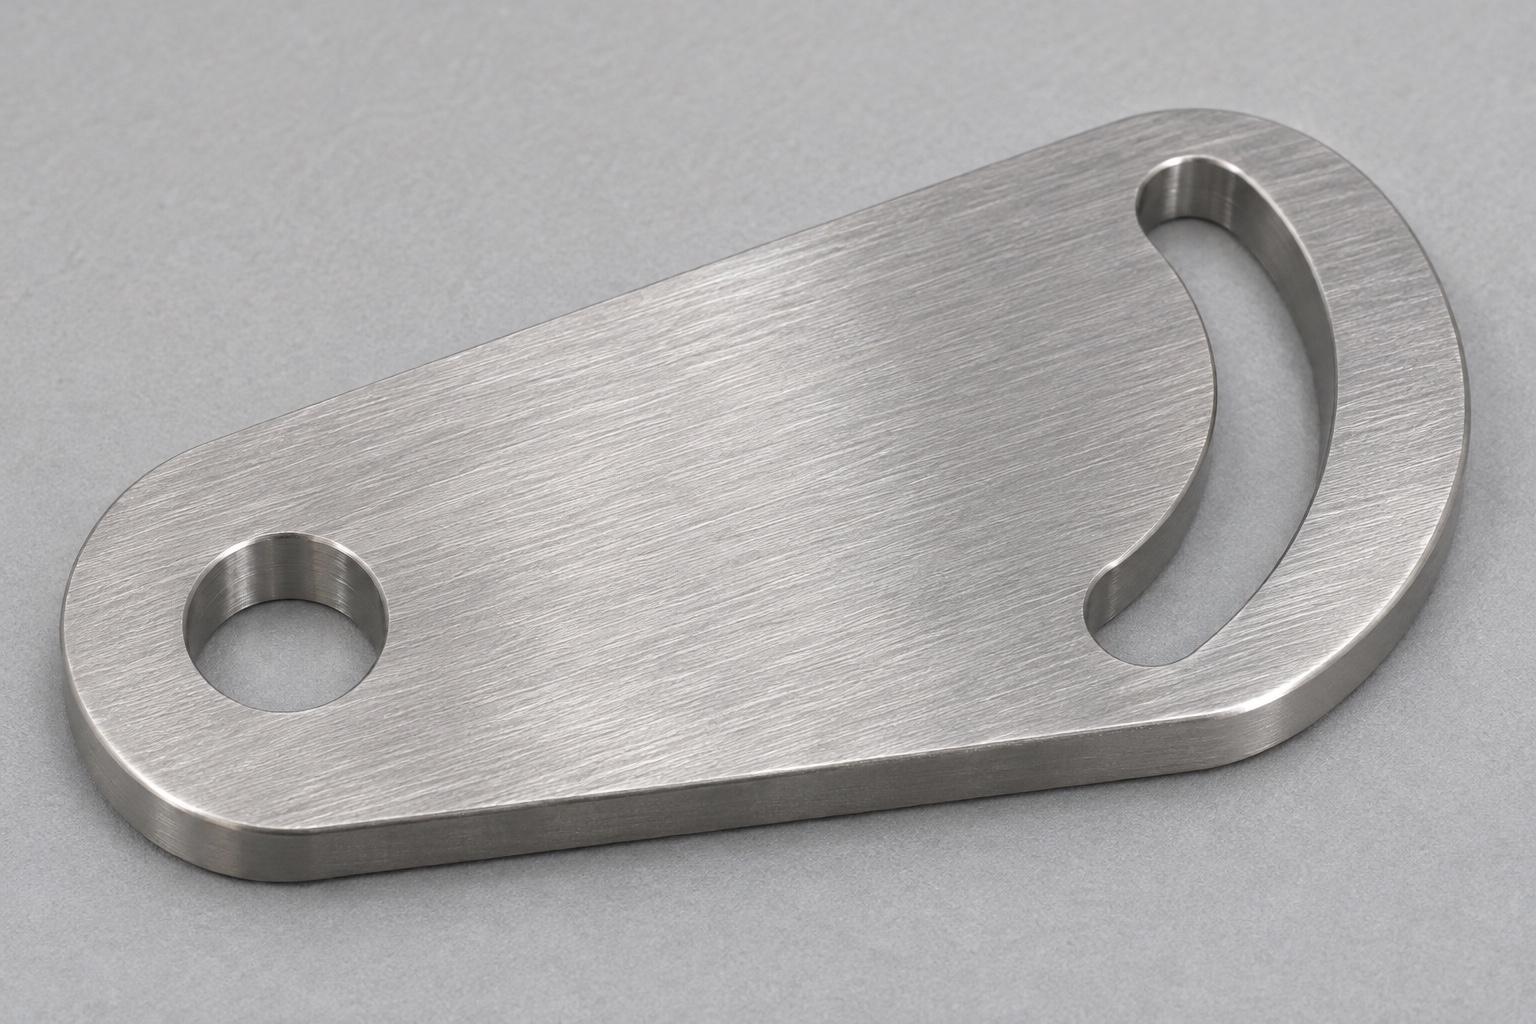
Alcance del ejemplo representativo
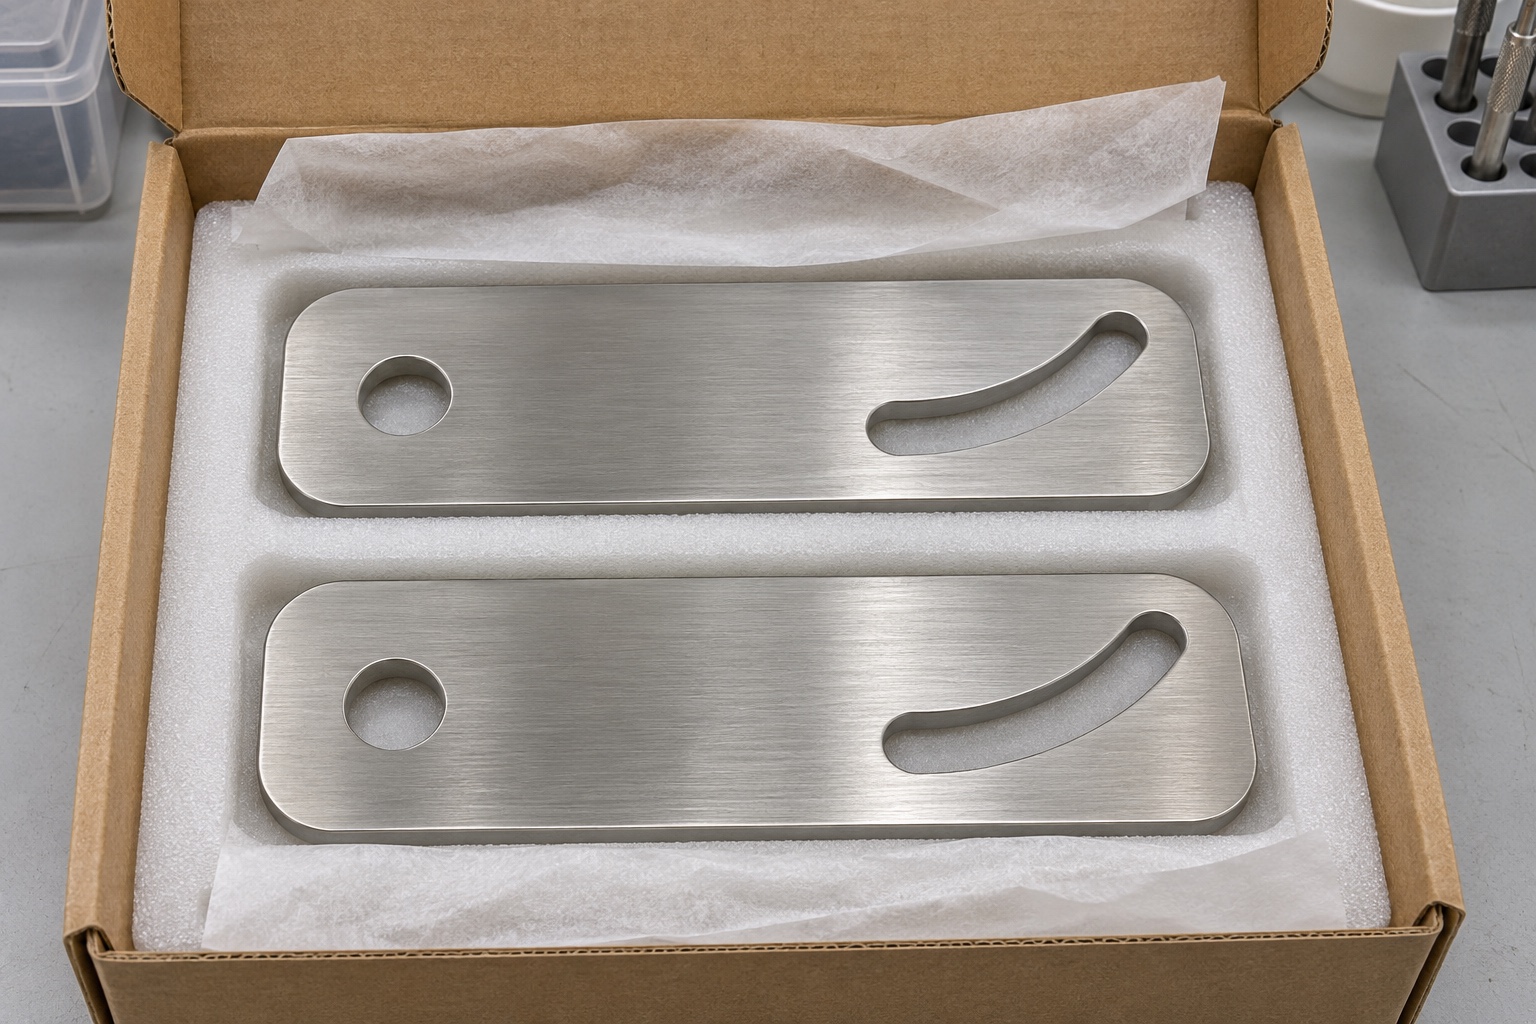
Esta placa de leva de cierre de centrífuga en 316L es un ejemplo representativo de fresado CNC, no una entrega a un cliente ni un repuesto aprobado. Se estudia una placa plana con orificio de pivote y ranura curva pasante. El objetivo es explicar decisiones de fabricación e inspección que debe resolver un plano real. No se afirman clientes, certificaciones, resultados medidos ni prestaciones de seguridad. La pieza no se instala en una centrífuga en servicio. Su revisión dimensional permanece separada de retención de tapa, funcionamiento del enclavamiento y aprobación del equipo, cuestiones que una imagen no puede demostrar.
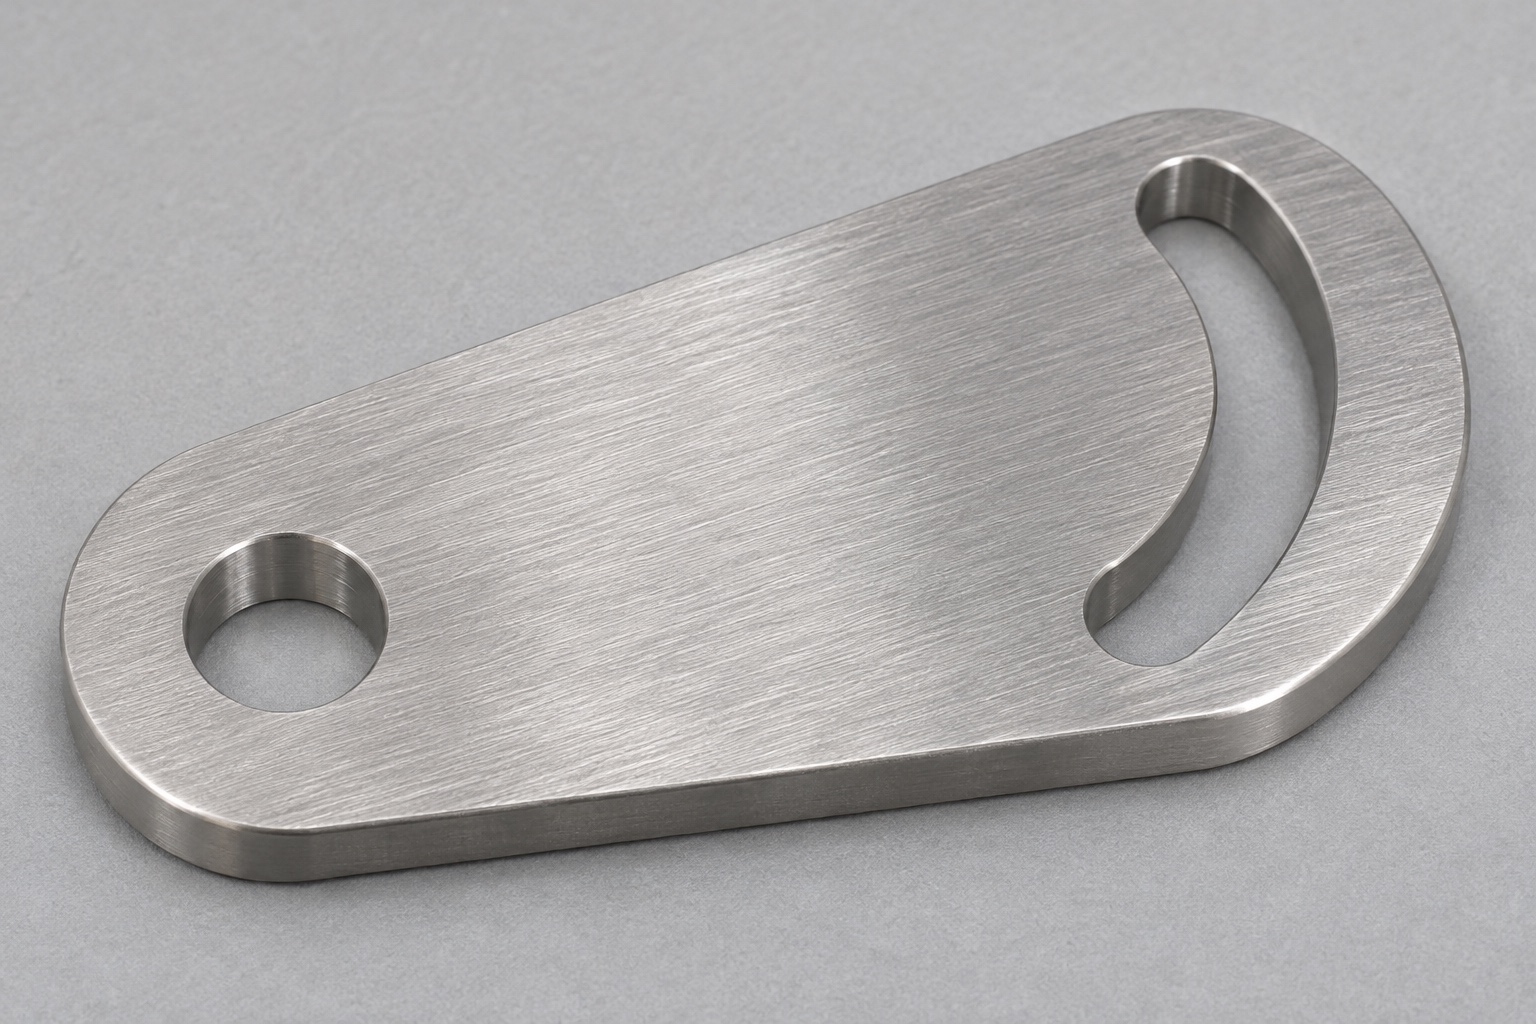
Geometría seleccionada para revisar la fabricación
La placa genérica tiene contorno redondeado, un orificio de pivote hacia un extremo y una ranura curva cerrada hacia el otro. Una cara principal sirve como referencia axial y otro elemento define la orientación. La relación entre trayectoria del seguidor y pivote importa más que su aspecto dentro del contorno. El plano debe especificar perfil, altura útil de pared y condiciones de los extremos. Las imágenes muestran el tipo de geometría discutida, no dimensiones controladas ni una pieza autorizada para un instrumento concreto. Un pedido real sustituiría este trazado por el modelo y plano aprobados del propietario.
Datos necesarios para cotizar
La documentación debe definir material, espesor, características críticas, referencias geométricas, aristas y estado superficial final. Debe aclarar si el orificio posiciona o simplemente proporciona holgura. El requisito del perfil ha de coincidir con el modelo, sin depender de una nota incompleta de radio. Cantidad, entregables de inspección y restricciones de embalaje también forman parte de la revisión de la oferta. Si el método propuesto no permite inspeccionar una característica, resuélvalo antes de aceptar el pedido. El proveedor no debe inventar requisitos del cierre o del dispositivo para presentar como completa una documentación que todavía contiene decisiones pendientes.
Material identificado y preparación
La ruta propuesta empieza con material que cumpla la especificación aprobada de 316L y los requisitos documentales aplicables. La pieza en bruto conserva sobrematerial suficiente para la cara de referencia y el contorno sin obligar a cortar una zona estrecha sin apoyo. La identificación acompaña al material durante preparación y operaciones posteriores. Cualquier cambio de material o formato debe revisarse antes de su uso. Si hay tratamiento superficial posterior, defina estados de inspección intermedios y finales. Este ejemplo no afirma haber entregado un tratamiento o certificado: describe la información que un registro real tendría que vincular al componente.
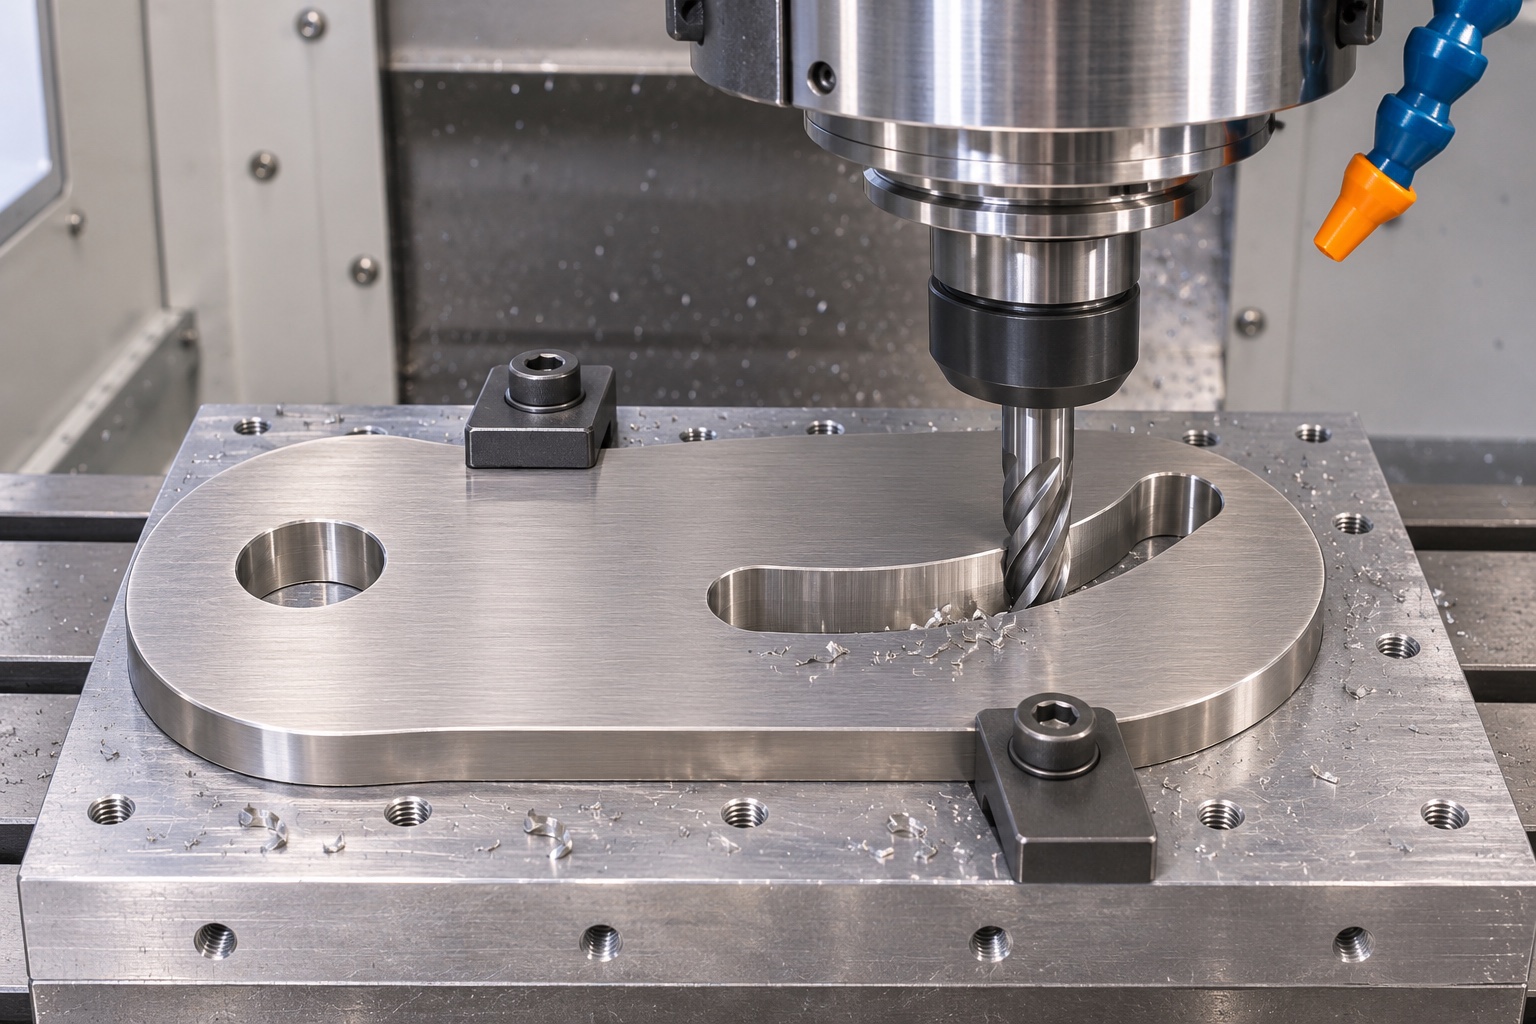
Establecer un apoyo reproducible
El útil apoyaría regiones resistentes y mantendría accesibles las caras necesarias de la ranura. La revisión identifica contactos de las abrazaderas y dirección de carga. Debe considerar la menor rigidez después del desbaste, no solo el bloque inicial. Si se invierte la pieza, el procedimiento debe recuperar las referencias del plano. Apretar una placa contra una base plana no acredita su estado libre. Por ello, el plan propuesto separa el apoyo usado durante el corte del estado de apoyo exigido para aceptación dimensional. El inspector debe poder repetir esa condición sin improvisar cómo se mantiene la placa.
Secuencia de fresado propuesta
La secuencia prepara la cara de referencia, desbasta elementos accesibles y conserva sobrematerial para acabar la relación entre pivote y ranura. Revisa el acceso del cortador a la trayectoria, especialmente cerca de los extremos cerrados, donde cambia la interacción con el material. Si resulta práctico terminar las características relacionadas en una sola sujeción, se documentaría esa continuidad. Si no, se definirían transferencia y comprobaciones. No se presentan parámetros universales ni tolerancias alcanzadas. La pregunta es si la ruta elegida puede producir el plano real mediante una preparación reproducible y un método capaz de evaluar el resultado.
Acabar aristas sin alterar la trayectoria
La ranura pasante requiere atención en entrada y salida. El acabado propuesto eliminaría material levantado no permitido conservando perfil funcional y altura útil de pared. El plano debe decir dónde puede romperse la arista y dónde debe limitarse esa operación. Una entrada pulida a mano no sustituye la inspección de toda la pared. Después de cualquier acabado que pueda modificar geometría, se repiten las mediciones afectadas. Si el acceso es insuficiente, debe revisarse con ingeniería, no darse por aceptable todo el interior sin evidencia. Un proceso real documentaría el método aplicado y las observaciones resultantes.
Plan de informe de primera pieza
El plan identifica cara principal, orificio de pivote, referencia angular, espesor y perfil de ranura requerido. Define método, regiones medidas y apoyo. La idoneidad de medición por coordenadas u óptica depende del acceso y de la característica real. El informe debe distinguir mediciones locales de anchura de la evaluación del recorrido respecto al pivote. Este caso representativo no incluye resultados medidos. Se propone una estructura de evidencia que un pedido real completaría con observaciones trazables, asociadas a identidad de pieza, revisión y estado final del proceso. Las características no registradas no deben suponerse aceptadas.
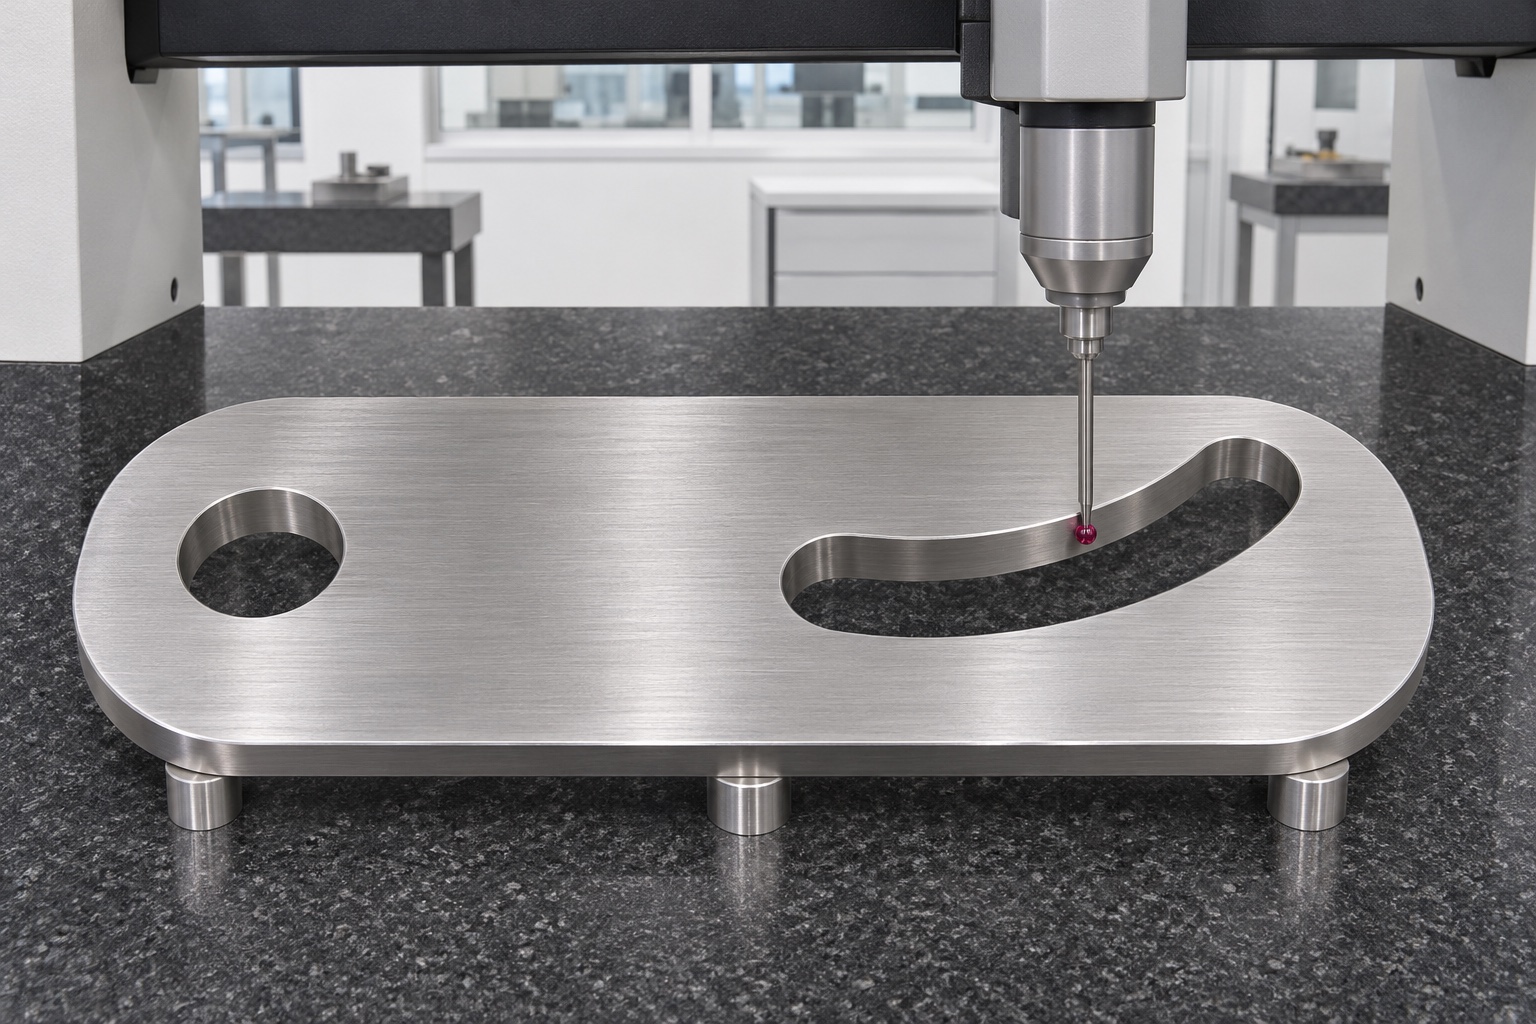
Comparación geométrica sin carga
Tras las comprobaciones dimensionales, un útil independiente e inerte podría emplear patrones identificados de pivote y seguidor para observar contacto en un tramo definido de la curva. El procedimiento registraría orientación, apoyo y posiciones. No usaría una centrífuga en funcionamiento, no aplicaría carga de retención ni anularía dispositivos de seguridad. La comparación podría localizar interferencias en ese banco concreto, pero no acreditar seguridad del cierre ni comportamiento de control. Se mantiene esa separación para que una observación local de movimiento no se confunda con una función validada del equipo ni con permiso de instalación.
Posible discrepancia y revisión
Suponga que el patrón se desplaza libremente cerca de un extremo, pero contacta con la pared en una posición intermedia. El siguiente paso sería conservar la observación y comparar perfil medido, referencias del útil y estado de aristas. No sería ensanchar automáticamente toda la ranura. El escenario ilustra una decisión; no informa de un defecto real ni de una reparación exitosa. Una corrección necesitaría aprobación y repetición de las inspecciones afectadas. Si debe cambiar el diseño, una revisión controlada ha de diferenciar esa pieza de las evaluadas contra la geometría anterior, evitando mezclar condiciones de aceptación.
Embalaje y continuidad documental
La propuesta separa las placas y las sostiene sin doblar la cara principal ni cargar una sección estrecha junto a la ranura. Los materiales de contacto deben cumplir la manipulación especificada. La identificación se vincula con documentación de material e inspección sin marcas no autorizadas en superficies funcionales. La protección durante transporte ordinario no es una barrera estéril ni una calificación médica. Una exigencia de limpieza definida necesita instrucciones y evidencia propias. El receptor debe poder repetir las comprobaciones sin descubrir daños de embalaje o confusión entre revisiones visualmente similares. Esa continuidad forma parte de una entrega verificable.
Convertir el ejemplo en un pedido
Un pedido real añadiría modelo y plano finales, material, cantidad, acabado y entregables de inspección acordados. Resalte la relación pivote-ranura e identifique la referencia angular verdadera. Resuelva contradicciones entre una anchura local y el perfil pretendido antes de producir. Acuerde cómo se revisarán hallazgos de primera pieza y propuestas de retrabajo antes de liberar un lote mayor. El valor del ejemplo es la ruta y el plan de evidencia, no una promesa de funcionamiento. La aceptación sigue los requisitos aprobados del componente; cierre completo y centrífuga conservan sus procesos independientes de evaluación y aprobación.
FAQ
¿Es un caso de cliente de centrífugas completado?
No. Es un ejemplo representativo con ruta e inspección propuestas, sin datos de entrega ni resultados de rendimiento medidos.
¿La imagen define la trayectoria del seguidor?
No. Modelo y plano aprobados deben definir límites, referencias y criterios de aceptación. Una fotografía no es una especificación de producción.
¿Qué comprobaría una primera pieza?
Lo determina el plano real. Se consideran cara principal, pivote, orientación, espesor y perfil de ranura curva.
¿Se afirma una tolerancia de perfil alcanzada?
No. No se atribuyen capacidad dimensional ni resultados. El pedido real debe definir requisitos y aportar evidencia efectiva de aceptación.
¿Por qué separar la comparación del seguidor de la inspección?
Un ajuste observa una combinación específica de útil y patrones. No demuestra por sí solo todas las características de la placa.
¿El ejemplo autoriza la instalación del cierre?
No. No demuestra compatibilidad, retención, enclavamiento o seguridad de funcionamiento y no constituye una instrucción de instalación.
tanghangyun@oemach.com