
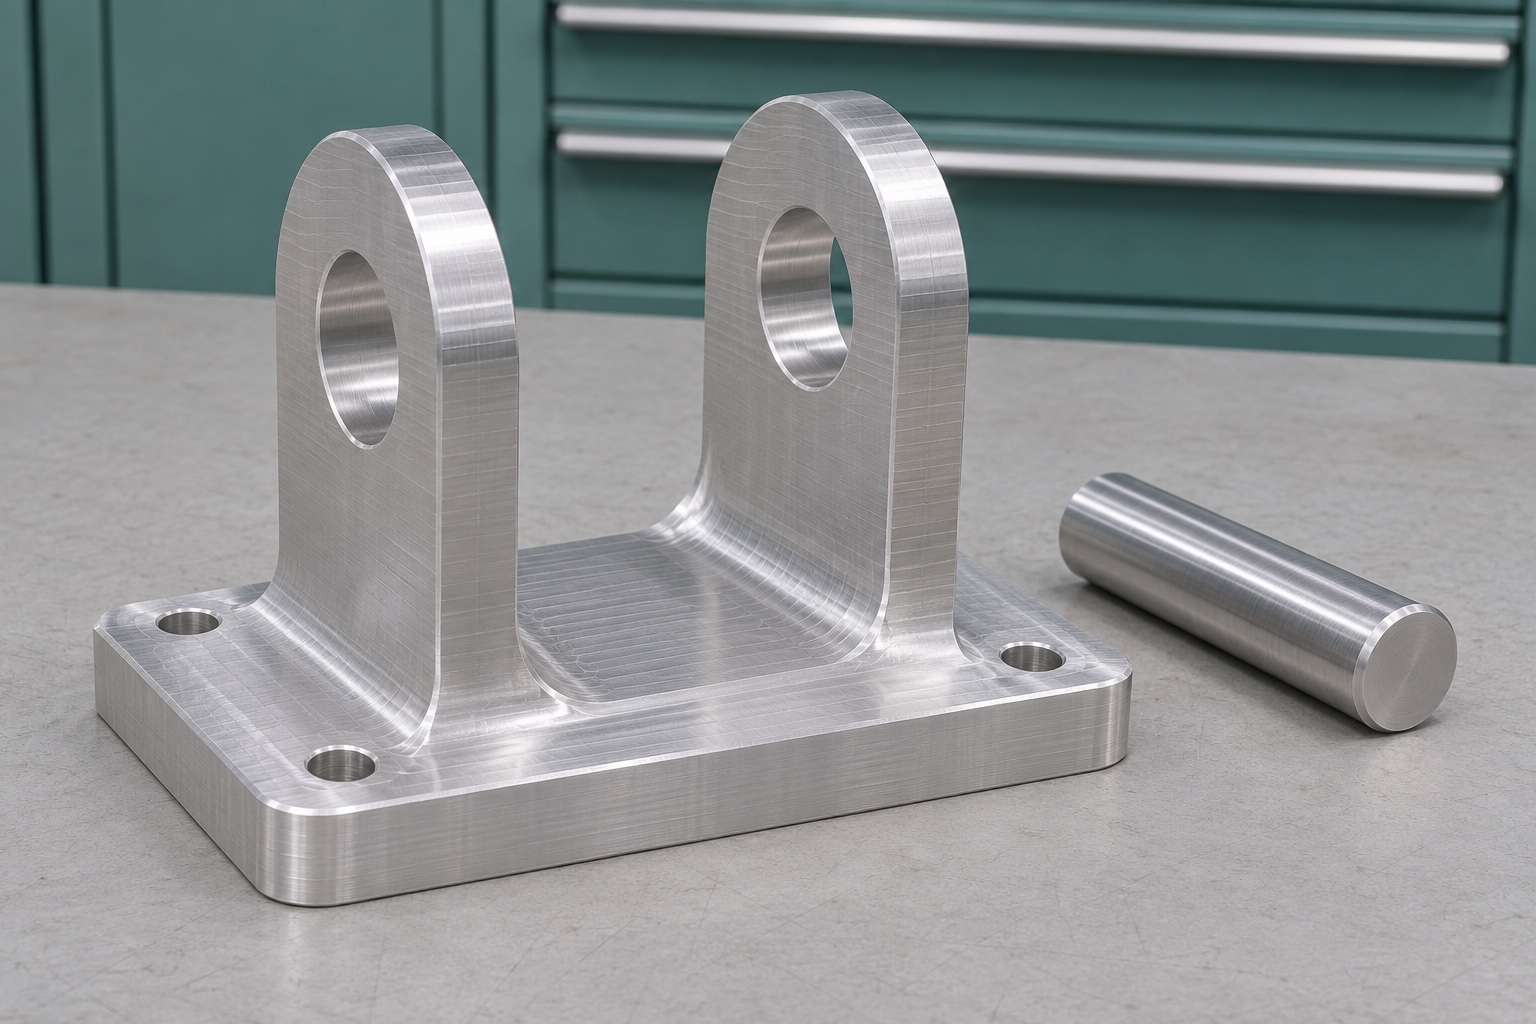
Alcance del ejemplo de fresado CNC
Este soporte de monitor para un carro médico es un ejemplo representativo de fresado CNC, no una entrega documentada ni un repuesto aprobado. Se propone una ruta para una horquilla de aluminio con base de montaje, dos brazos de pivote y caras interiores enfrentadas. Se describen los datos de fabricación y las pruebas que habría que acordar para un pedido real. No se afirman capacidad de carga, certificación, compatibilidad clínica ni resultados medidos. El componente se distingue del sistema completo de soporte del monitor: sus requisitos estructurales, de retención y estabilidad no quedan demostrados por una imagen ni por una prueba de ajuste.
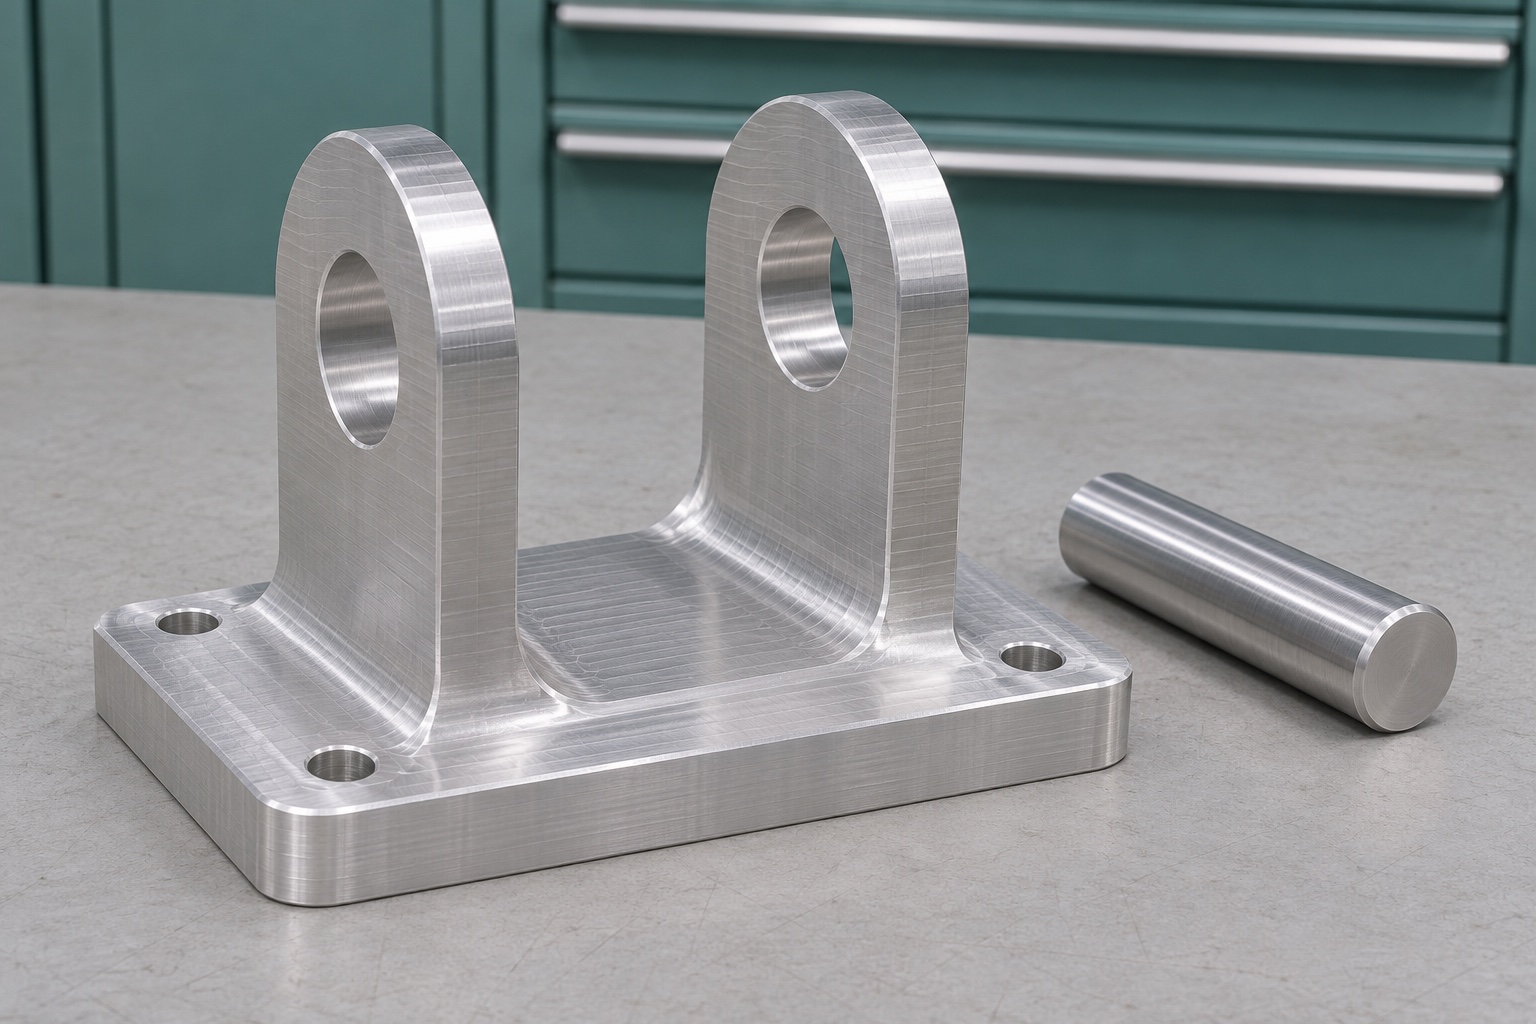
Geometría seleccionada para revisar el proceso
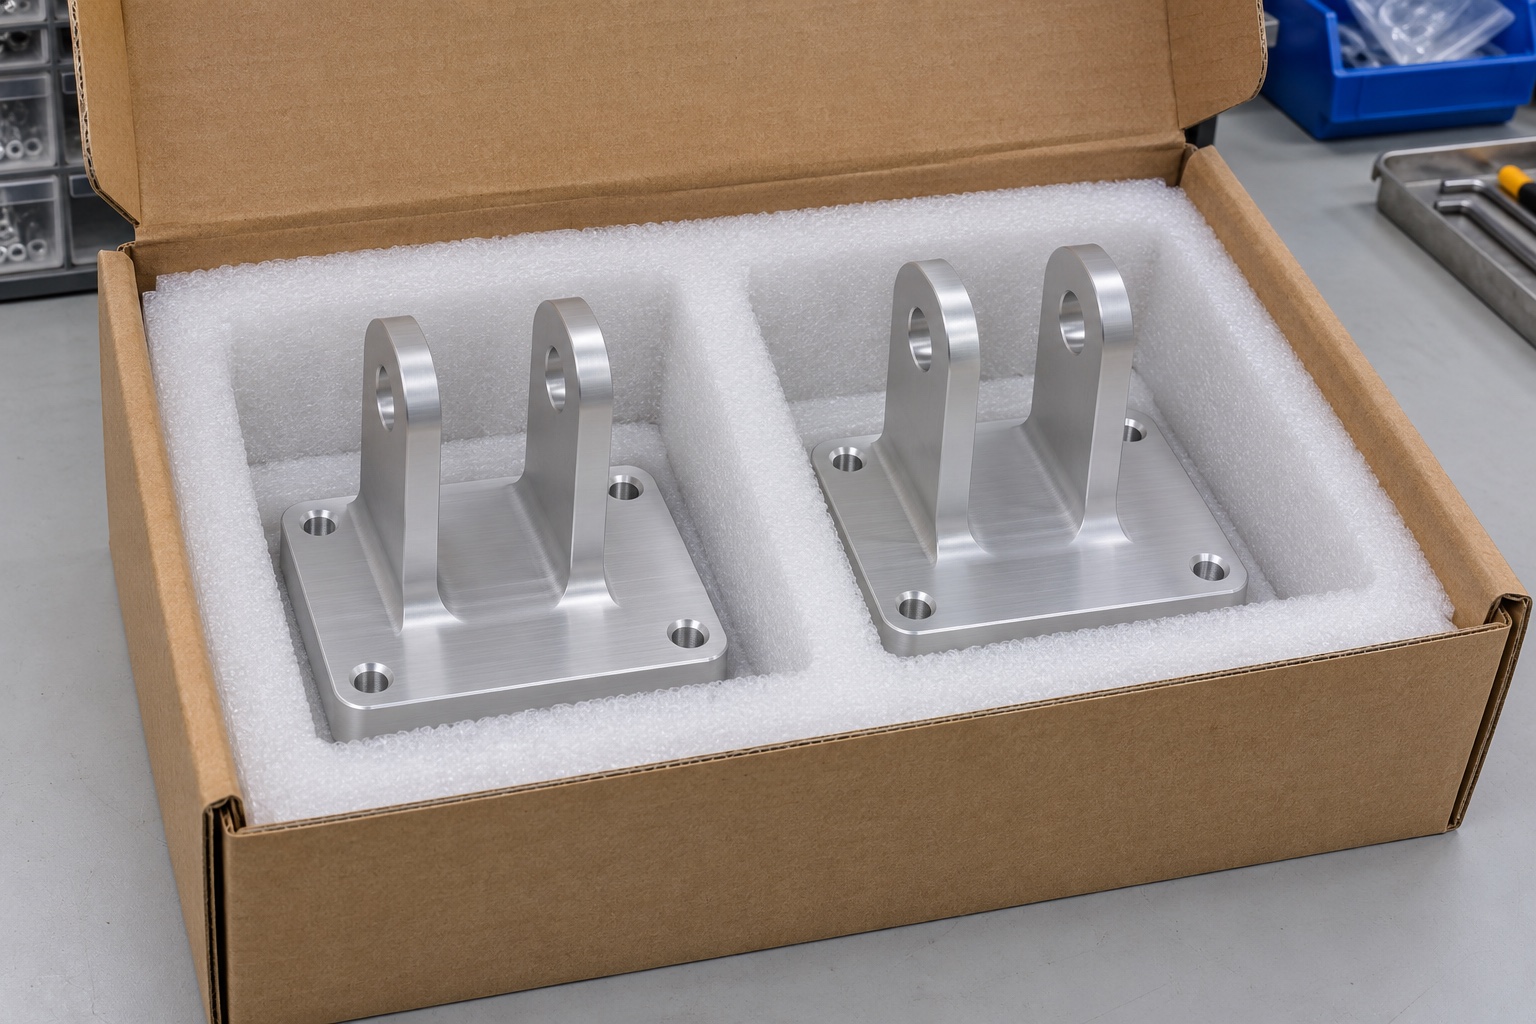
El soporte genérico tiene una base de montaje plana y dos orejas verticales que llevan un pasador de pivote compartido. En el espacio entre ellos se aloja una contrapieza definida por separado. Un plano controlado especificaría el patrón de montaje, el espaciado entre orejas, los tamaños de los orificios, los radios y las relaciones geométricas requeridas. Las imágenes no prescriben un patrón de pernos para un carro o monitor con nombre. La pregunta útil sobre fabricación es cómo preservar la relación de pivote con el plano de montaje y al mismo tiempo producir caras de resalte accesibles. Esto hace que el ejemplo sea más específico que una discusión general sobre fresado de aluminio sin convertirlo en una instrucción de instalación.
Planos y datos para la cotización
El paquete inicial identificaría la condición de la aleación 6061, la forma del material en bruto, la cantidad, el estado del acabado y el esquema de referencia. También definiría qué orificios y caras son funcionales y qué evidencia de inspección se requiere. Si se trata de casquillos u otros componentes acoplados, sus interfaces deben resolverse en el diseño en lugar de improvisarse durante el montaje. Se deben plantear preguntas sin respuesta sobre un cavidad profundo, una oreja delgada o una medida inaccesible antes de aceptar la cotización. El ejemplo no sustituye esas decisiones. Una versión de producción real necesitaría la revisión aprobada por el propietario y un plan de aceptación claro.
Preparar e identificar el material
El proceso propuesto comienza con un material en bruto rastreable que coincida con la especificación del material real. Se selecciona una pieza en bruto con suficiente margen para ubicar las superficies y el cavidad de la horquilla. Su condición debe registrarse antes del mecanizado para que los cambios posteriores no se conviertan en suposiciones inexplicables. El plan no sustituye una aleación o temple diferente para simplificar la adquisición. Si un tratamiento superficial específico sigue al mecanizado, la ruta identifica los estados de inspección intermedios y finales relevantes. Este caso no afirma que se entregó un recubrimiento, tratamiento térmico o certificación de material; describe la información que un registro de fabricación real tendría que establecer.
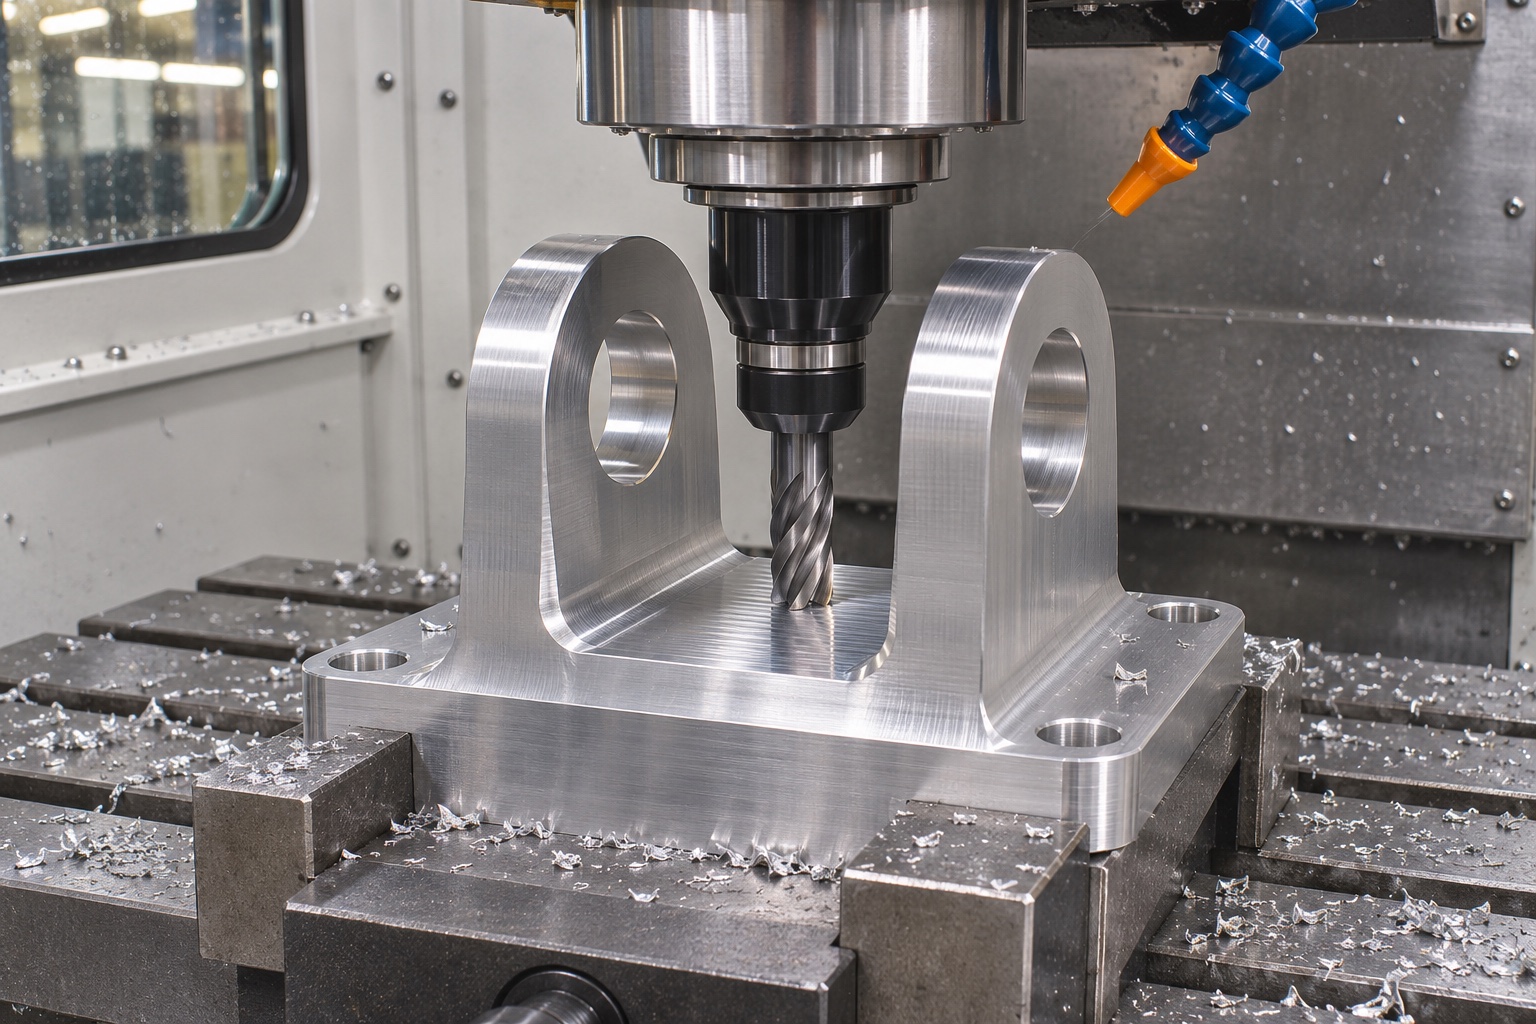
Establecer la referencia de montaje
Una primera configuración crearía o calificaría la cara de montaje y las características de referencia utilizadas en las operaciones posteriores. El plano debe mostrar cómo descansa la pieza y dónde se aplica la fuerza de sujeción. Eso evita que un operador se ubique en una superficie conveniente pero no funcional al invertir la pieza. La inspección de la condición de referencia debe realizarse antes de utilizarla para establecer las características del pivote. La secuencia exacta depende de la geometría autorizada y del equipamiento disponible. El principio central es que la referencia de montaje sigue al componente a lo largo de la ruta en lugar de ser recreada de manera diferente por cada operación y cada inspector.
Fresar la horquilla y sus caras interiores
El cavidad entre las orejas se desbastaría manteniendo el soporte y luego se terminaría utilizando herramientas compatibles con la geometría del espacio y las esquinas. Revise si el cortador puede alcanzar las regiones internas del resalte sin sobresalir excesivamente. El contacto de la abrazadera no debe apretar las orejas hasta darles una forma que desaparezca cuando se suelte la pieza. El plano debe identificar el requisito real de espacio entre caras y cualquier radio permitido. Este ejemplo no prescribe un diámetro de corte universal ni un radio de esquina. Esas elecciones deben seguir la revisión del diseño y el proceso, y cualquier cambio de geometría propuesto debe aprobarse antes de que forme parte de la ruta de fabricación.
Mecanizar los taladros de pivote relacionados
La ruta propuesta trata ambos orificios de pivote como un conjunto de características relacionadas en lugar de orificios independientes. Cuando sea práctico, la secuencia final preservaría una referencia común a través de los dos oídos. Es necesario revisar el alcance de la herramienta, la eliminación de virutas y el acceso al segundo orificio. Si una transferencia es inevitable, la instalación debe recuperar la estructura de datos aprobada. Un pasador de referencia puede respaldar una observación de ajuste posterior, pero no puede reemplazar la evidencia dimensional de la relación del eje. Aquí no se afirma ningún valor de coaxialidad ni capacidad por lotes. El método real de plano e inspección determina qué se medirá y qué evidencia respaldará la aceptación.
Plan de inspección de la primera pieza
La lista de inspección incluiría el plano de montaje, el patrón de fijación, los tamaños de pivote individuales, su relación requerida y el espacio entre resaltes opuestos. Identificaría ubicaciones de medición que excluyen chaflanes y relieves, a menos que esas sean las características bajo inspección. Se seleccionaría una coordenada u otro método adecuado según el acceso y las tolerancias reales. Se deben registrar el estado del soporte y de la pieza, especialmente si las orejas pueden desviarse. Esta es una lista propuesta, no un informe proporcionado de resultados medidos. Un registro real útil conectaría cada observación con una característica, identidad de pieza y revisión del plano.
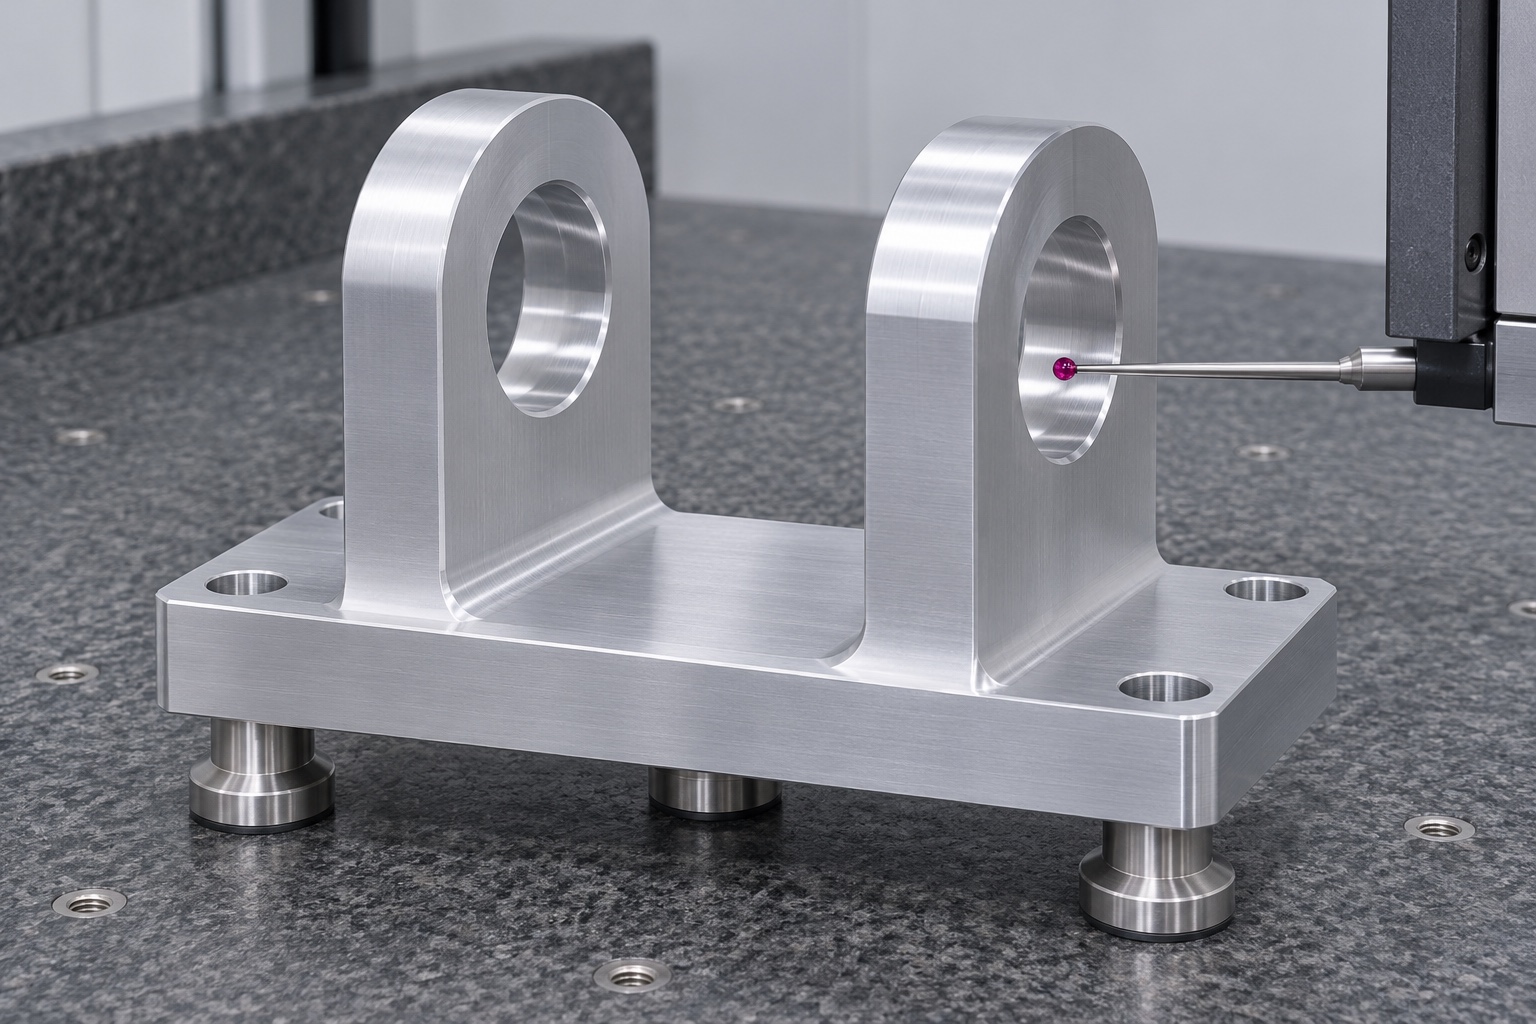
Prueba de ajuste en banco sin carga
Después de la aceptación dimensional, se podrían usar una placa ficticia identificada y un pasador de referencia en un dispositivo inerte separado para examinar la holgura de movimiento. El procedimiento definiría el rango de movimiento y registraría los contactos en posiciones intermedias, así como en los puntos finales. No utilizaría un monitor en vivo ni un carrito médico en funcionamiento. La observación resultante podría identificar interferencias geométricas bajo esa configuración, pero no pudo establecer el soporte seguro de un dispositivo, el par de retención, la vida a la fatiga o la estabilidad. Mantener la verificación del banco separada del informe dimensional evita que una observación de ajuste local se convierta en una afirmación sin fundamento sobre todo el sistema de soporte.
Evaluar un movimiento restringido
Si el dispositivo descargado mostraba movimiento restringido, la siguiente revisión verificaría el pasador de referencia, los bordes locales, las relaciones entre los orificios, el espaciamiento de los resaltes y la condición del soporte. El equipo preservaría la observación antes de elegir una acción. Escariar ambos orificios hasta que se libere el movimiento no es una solución automática, porque puede cambiar el ajuste deseado sin abordar la causa. Este escenario ilustra un proceso de revisión en lugar de una falla de producción real. Cualquier retrabajo permitido necesitaría una disposición documentada y una inspección repetida de las características afectadas, seguida de la misma verificación controlada de los accesorios utilizando referencias identificadas.
Proteger acabado y geometría en el embalaje
La propuesta de empaque mantiene los resaltes internos y los orificios alejados de las partes metálicas adyacentes, mientras sostiene el soporte en regiones exteriores robustas. Evita fuerzas de embalaje que cierran el espacio entre las orejas. Cualquier envoltorio, etiqueta o marcado debe seguir los requisitos de manipulación aprobados y preservar la identidad hasta la entrega. El embalaje protector ordinario no es una barrera estéril ni una calificación médica. Si se especifica un tratamiento superficial, sus registros de aceptación deben permanecer asociados con el componente, pero un acabado visualmente uniforme no puede sustituirlos. El equipo receptor debería poder inspeccionar la pieza sin encontrar que sus superficies funcionales hayan resultado dañadas durante el transporte.
Requisitos adicionales de un pedido real
Para convertir este ejemplo en una solicitud de fabricación, proporcione el modelo y plano final, la condición del material, la cantidad, los requisitos de tratamiento y los entregables de inspección. Resalte la referencia de montaje, la relación de pivote emparejado y el espaciado de los resaltes en lugar de simplemente pedir alta precisión en todas partes. Acuerde cómo se manejarán la aprobación y las revisiones de la primera pieza antes de que se realice un lote más grande. El propietario deberá establecer por separado los requisitos para el sistema de soporte ensamblado y autorizar su uso. El valor de este caso representativo es la ruta propuesta y la estructura de evidencia; no reemplaza un diseño aprobado, un informe de medición real o la aprobación de un conjunto de equipo médico.
FAQ
¿Es este un componente del carrito médico entregado?
No. Es un ejemplo representativo de fresado CNC. No se reclama ningún pedido de cliente, resultado de entrega medido o compatibilidad con un carrito específico.
¿Cuál es la relación geométrica más importante?
El plano debe definir las características de pivote con respecto a la referencia de montaje y entre sí. Los tamaños de orificio individuales correctos por sí solos no son suficientes.
¿Este caso reclama una clasificación de carga de monitor?
No. Una clasificación de carga requiere el diseño completo del sistema y una evaluación adecuada. Ni el ejemplo de mecanizado ni una verificación de ajuste sin carga lo establecen.
¿Se puede utilizar la imagen como plano de producción?
No. No proporciona dimensiones controladas, tolerancias ni aprobaciones de interfaz. La fabricación debe seguir el plano y modelo aprobados por el propietario.
¿Por qué podría atascarse un soporte después del mecanizado?
Las posibles causas incluyen bordes, desalineación del orificio, espaciado incorrecto de las caras, condición de la pieza de referencia o distorsión del accesorio. Inspeccione antes de elegir una corrección aprobada.
¿Qué registros debe incluir una primera pieza real?
Registre la identidad de la pieza, la revisión del plano, los requisitos de materiales, las características críticas medidas, las condiciones del soporte y el estado del acabado final, con resultados separados para cualquier verificación de banco aprobada.
tanghangyun@oemach.com