
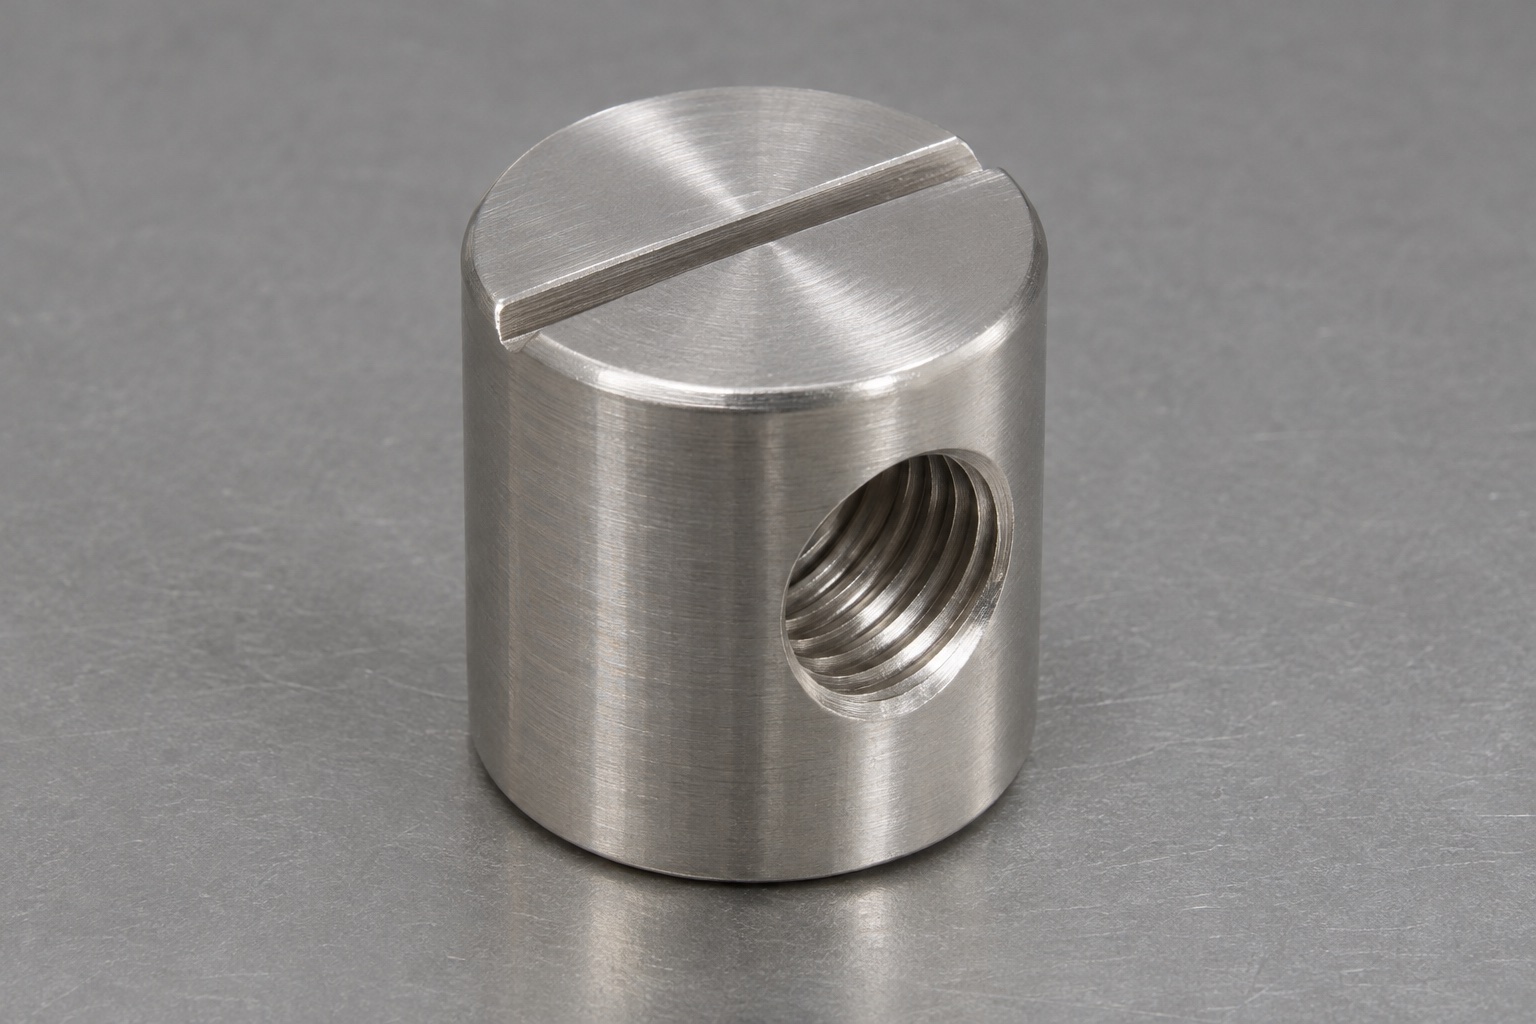
Alcance del elemento de fijación representativo.
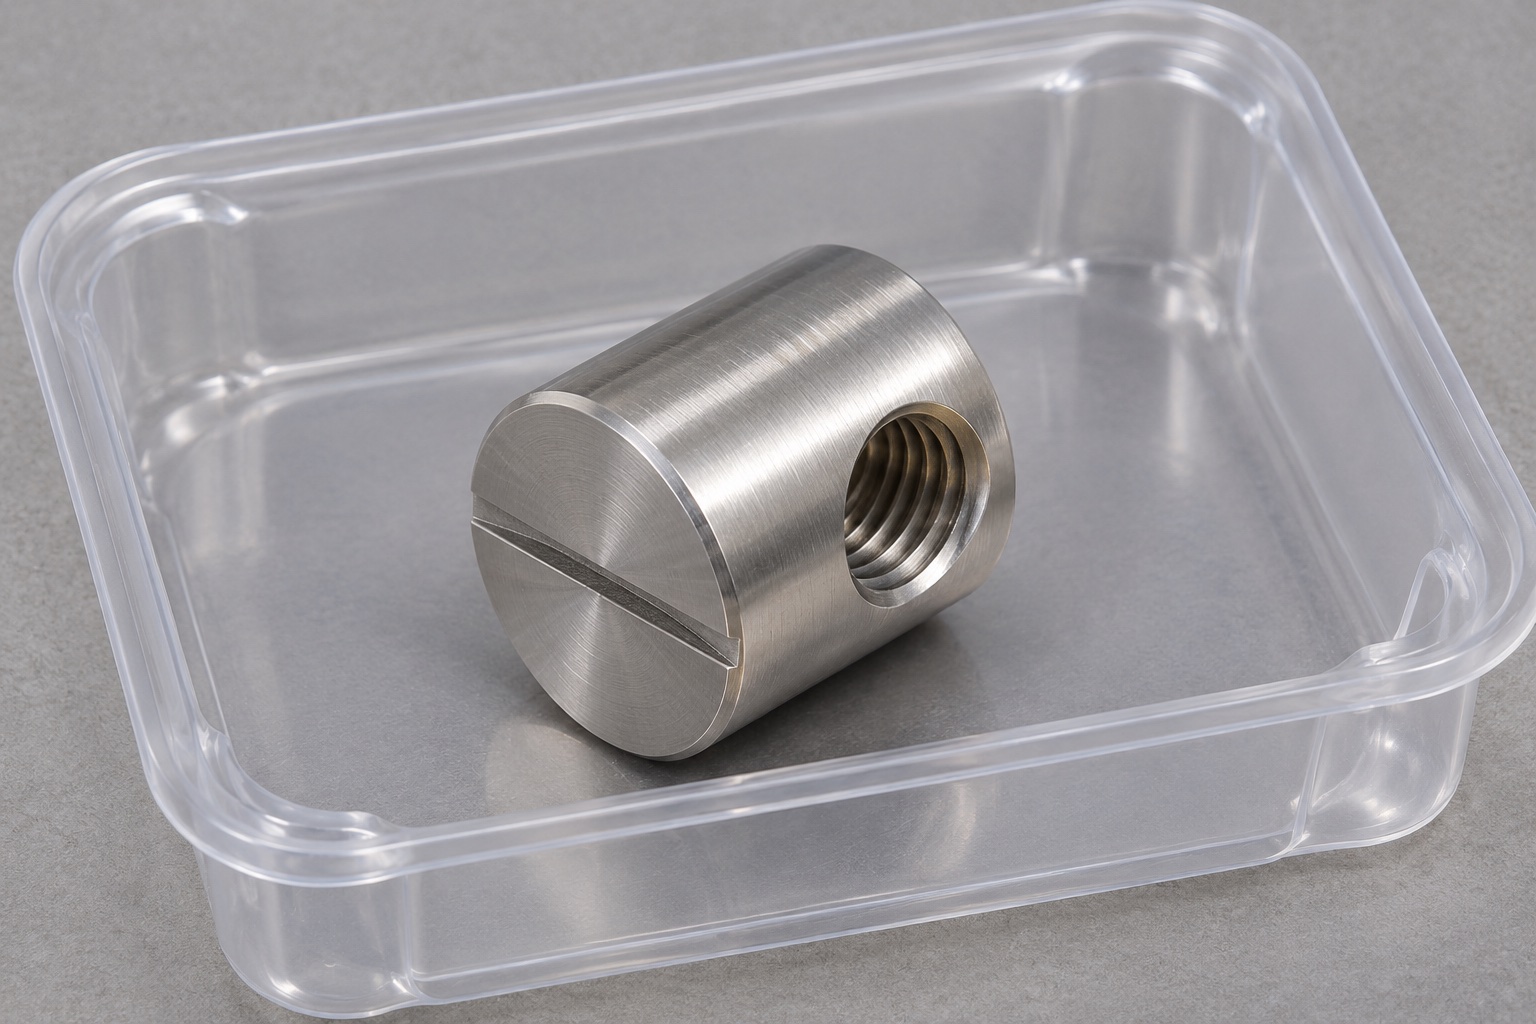
Este ejemplo representativo propone una tuerca cilíndrica 316L para un cierre interno de equipo médico. Tiene rosca transversal en la pared curva y ranura recta en una cara circular sólida. No incluye rosca axial, tornillo, alojamiento ni retención accesoria. No documenta entrega o muestra medida y no declara tolerancias alcanzadas, precarga, capacidad, fatiga, resistencia al aflojamiento, certificación médica o esterilidad.
Revisar el perno y el mecanismo de alojamiento
La revisión propuesta contempla recopilar el plano controlado, el modelo, la geometría del orificio de alojamiento, las especificaciones del perno y el espacio necesario para el acceso durante el mantenimiento. El diseñador del equipo debe definir cómo se inserta, orienta, retiene y extrae el vástago. No se debe asumir, por defecto, que el diámetro exterior requiera un ajuste con interferencia. Se debe analizar la aproximación del perno y su acoplamiento efectivo en la carcasa real. Cualquier información faltante debe tratarse como un punto pendiente de ingeniería, no como una decisión a criterio del operario. Una ilustración genérica de catálogo no sirve para determinar las dimensiones de una tuerca personalizada, ni permite trasladar la capacidad de un elemento de fijación estándar a este concepto de equipo médico.
Preservar la identidad del material 316L y su revisión
Una orden de compra real debe especificar la norma 316L requerida, el formato del material de partida y la documentación de trazabilidad. La hoja de ruta del proceso debe mantener la identidad del material a lo largo de las etapas de torneado, mecanizado transversal, acabado e inspección. No se debe sustituir el material por otro acero inoxidable similar basándose únicamente en su apariencia. Cualquier tratamiento externo debe estar vinculado a la revisión específica del plano y a las condiciones solicitadas. Este ejemplo no implica la creación de certificados de material, aprobaciones del cliente ni cualificaciones de proveedores. La idoneidad para procesos de limpieza y para su uso en aplicaciones médicas son aspectos que deben evaluarse por separado; no se pueden dar por sentados simplemente por haber elegido una aleación de acero inoxidable para un componente mecánico.
Definir el cuerpo torneado y las referencias de los extremos
La secuencia de torneado propuesta debe generar la superficie exterior cilíndrica y los extremos circulares conforme a la definición aprobada. El programador debe reservar material suficiente para la rosca transversal y la ranura en el extremo. La sujeción de la pieza y el sobrematerial deben seleccionarse en función de las dimensiones reales y de la máquina utilizada. No deben quedar marcas de sujeción temporal o puntos de centrado en zonas funcionales, a menos que el plano lo permita explícitamente. El plan de inspección debe definir los puntos de apoyo y las referencias para la verificación. En este ejemplo no se especifican valores numéricos de diámetro, tolerancias de longitud ni resultados concretos, ya que no se ha fabricado ni medido ningún componente real.
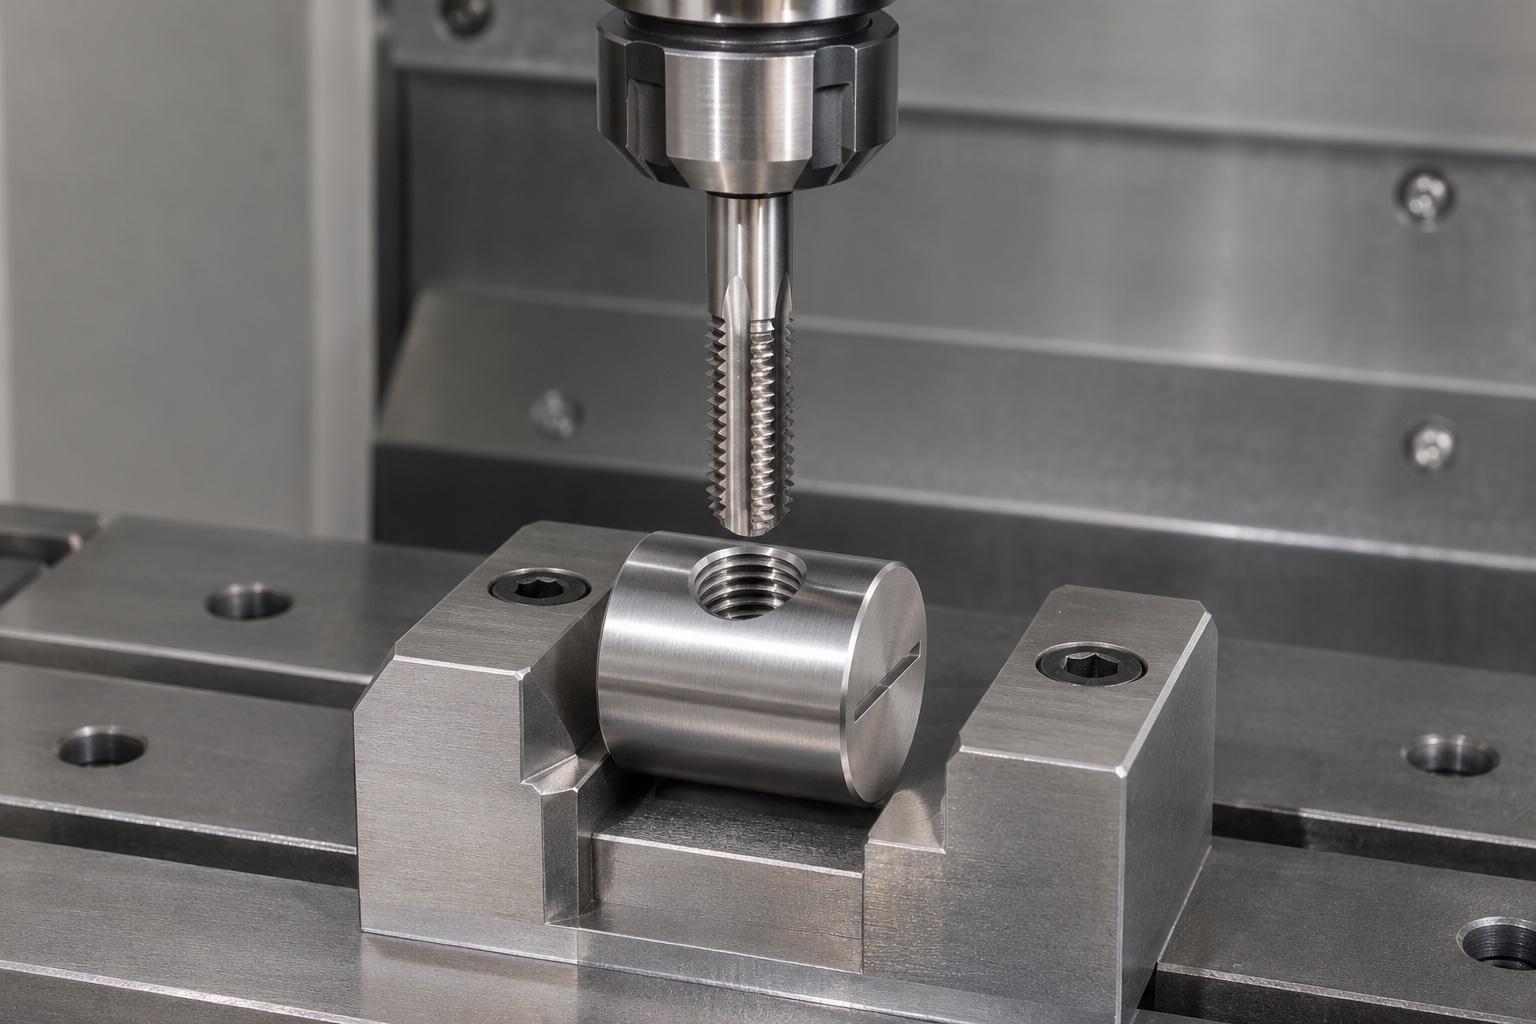
Ubicar la abertura transversal
La operación de mecanizado del orificio lateral determinará su posición a lo largo del cuerpo de la pieza y su relación con el eje del cilindro. Se utilizará un dispositivo de sujeción que proporcione un apoyo estable y permita el acceso de la herramienta a la superficie curva, sin dañar el acabado de la superficie exterior. Se verificará la referencia de extremo pertinente, así como cualquier convención de orientación requerida. Una representación visual en una fotografía —donde el orificio parezca estar centrado— no sustituye a las cotas especificadas. Si existiera una discrepancia entre el modelo y el plano, el asunto deberá someterse a aprobación antes de proceder al mecanizado. El proveedor no podrá modificar el orificio para convertirlo en una perforación axial simplemente por razones de conveniencia en la fabricación.
Fabricar y verificar la rosca hembra especificada.
La rosca seguiría sistema, tamaño, paso, sentido, ajuste y longitud útil aprobados, con entradas curvas y chaflanes permitidos. No se proponen parámetros o pares universales. Su inspección no demostraría por sí sola resistencia de la unión. Si el tornillo no alcanzara la zona útil dentro del alojamiento, se resolvería el diseño o montaje, sin modificar la rosca de forma silenciosa.
Mecanizar la ranura conforme a la convención aprobada.
La ranura en la cara frontal deberá realizarse respetando el ancho, la profundidad y la orientación especificados. Si dicha ranura sirve como indicador de la dirección de la rosca, esta relación deberá incluirse en la inspección. Se verificará el acceso de la herramienta en la etapa de montaje prevista. El proveedor no debe asumir que otros pasadores transversales (o elementos similares) de catálogo siguen la misma convención. Cualquier modificación, como el cambio a una abertura axial, una muesca en cruz o un tipo de accionamiento distinto, requerirá una autorización previa. La profundidad de la ranura no deberá aumentarse simplemente para facilitar el uso de un destornillador, especialmente si dicho cambio pudiera afectar a la sección restante situada por encima del orificio transversal.
Acabar las entradas y preservar las condiciones especificadas.
Las instrucciones de acabado propuestas abarcarán tanto las entradas de los orificios laterales como los bordes de la ranura y las transiciones en los extremos circulares. Se eliminarán las rebabas sin dañar la rosca útil ni alterar las superficies de contacto aprobadas. Una rosca que no cumpla con las especificaciones no debe ocultarse mediante operaciones de repaso o pulido no controladas. Cualquier retrabajo autorizado deberá documentarse y someterse a una nueva inspección. Los procesos de pasivado u otros tratamientos especificados deberán ajustarse al alcance acordado y a las condiciones de aceptación final. Una superficie brillante no constituye, por sí sola, una garantía de limpieza medida, desinfección validada o esterilidad. La trazabilidad del material, la revisión y la inspección debe mantenerse vinculada al componente durante cualquier operación externa.
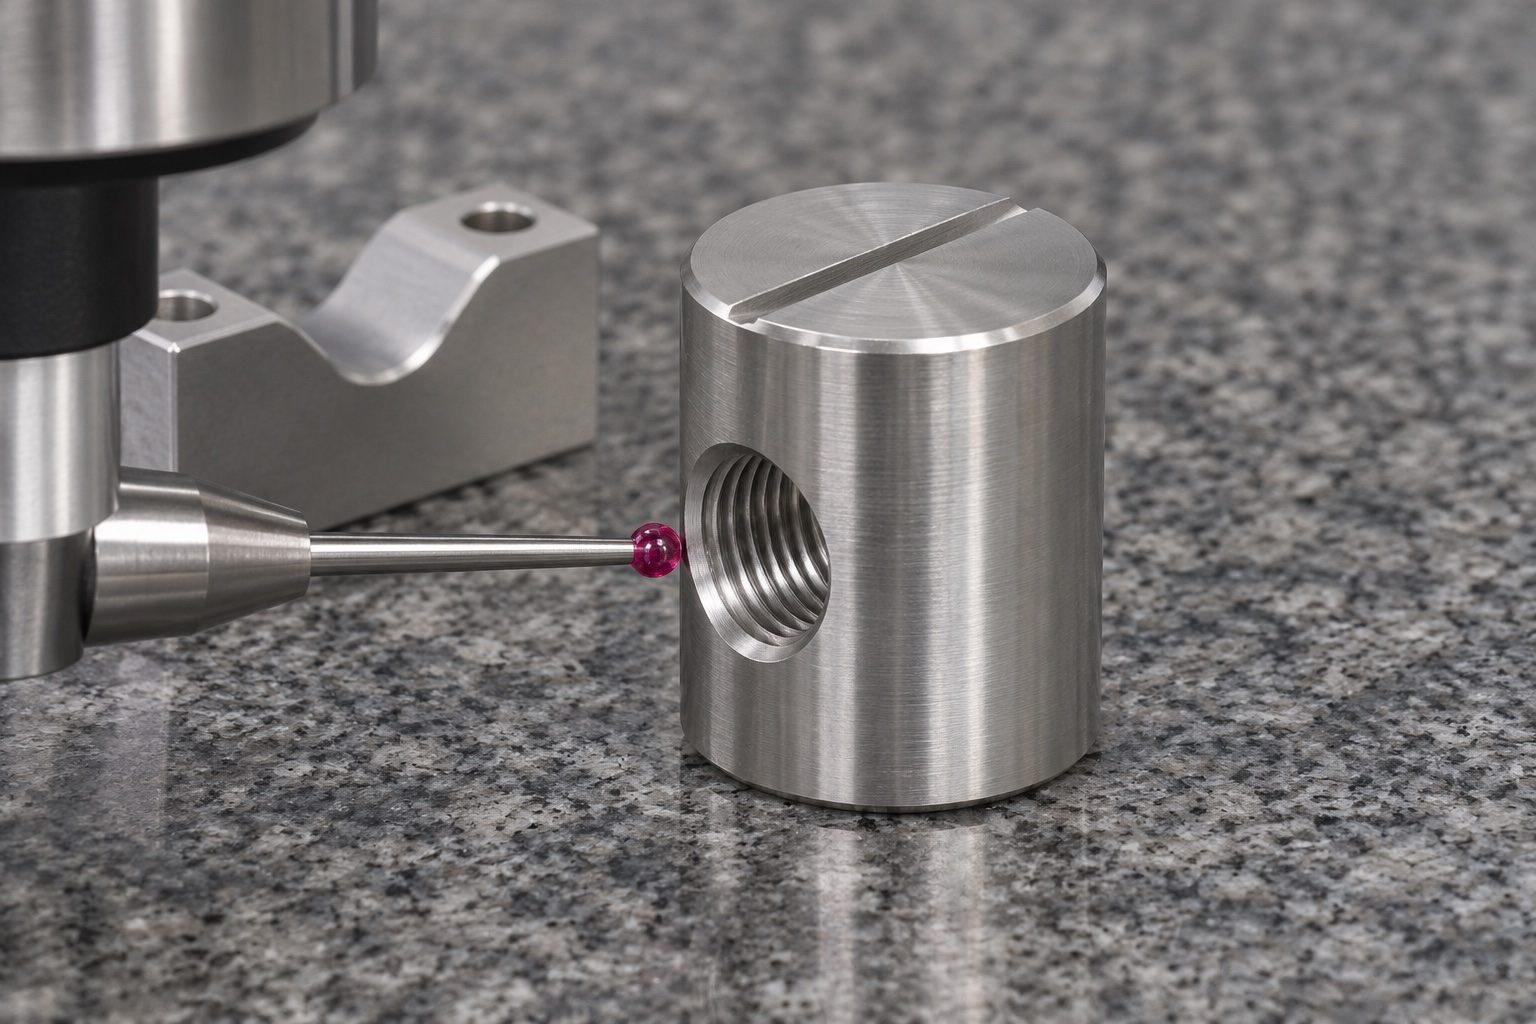
Inspeccionar el cuerpo, la rosca y la orientación de forma conjunta.
El registro de inspección propuesto debe especificar los requisitos concretos relativos al diámetro y la longitud del cuerpo, la ubicación de los orificios transversales, las características de la rosca y la posición relativa de las ranuras. Se seleccionarán los métodos adecuados en función del acceso necesario y el nivel de incertidumbre requerido. El uso exclusivo de un calibrador de roscas no permite documentar la posición de la rosca dentro del cuerpo, y la medición del diámetro exterior no verifica la interfaz interna. Este ejemplo es meramente ilustrativo y no contiene mediciones reales. Un informe de aceptación válido debe incluir los instrumentos utilizados, las características evaluadas, los resultados obtenidos y las decisiones tomadas conforme a la revisión controlada del plano; no basta con una afirmación genérica de que el perno «encaja».
Limitar la observación del ensamblaje de la unión (opcional).
Una observación opcional registraría inserción, orientación, acceso y asiento con piezas identificadas, sin inventar par, precarga o carga. El montaje manual no demostraría fatiga, resistencia al aflojamiento o retención en funcionamiento. Evalúe la unión completa. Ante interferencias, revise alojamiento, tornillo y referencias antes de modificar. Las muestras seguirían separadas de producción hasta incorporar los cambios aprobados a fabricación e inspección.
Proteger las ranuras y las entradas de rosca durante el envío.
El embalaje propuesto separaría los cilindros de forma individual, de modo que los componentes adyacentes no pudieran golpear las entradas de la ranura o de la rosca. Se seleccionarían materiales de protección adecuados para el acabado solicitado y cualquier restricción especificada. Las etiquetas o los registros asociados incluirían el número de pieza, la revisión, la identificación del material y el estado de la inspección. El embalaje constituye una protección mecánica convencional, no un sistema de suministro estéril. Si el comprador realiza la limpieza final o el montaje, se definirán las condiciones de entrega. La ilustración generada no constituye prueba de un lote fabricado, un envío a un cliente ni un acuerdo de suministro verificado de elementos de fijación para uso médico.
Mantener el criterio de pedidos recurrentes específicos para cada unión.
La repetición conservaría cilindro, alojamiento, tornillo, rosca, ranura, material e inspección aprobados. Cambiar alojamiento o tornillo exigiría revisión aunque la silueta fuera igual. El ejemplo no es una tuerca universal ni cualificada y no inventa clientes, cantidades o mejoras. El equipo responsable evaluaría unión y requisitos de seguridad antes del uso médico previsto; la documentación controlada sería la base de aceptación.
Referencia técnica del fabricante: www.fastenright.com.
FAQ
¿Se trata de un caso real de entrega a un cliente?
No. Se trata de una propuesta de flujo de trabajo de mecanizado, acompañada de imágenes ilustrativas. No existe un pedido real, una muestra medida, una cantidad entregada ni resultados de rendimiento. Un proyecto real requeriría su propio diseño aprobado, registros de producción y pruebas de aceptación.
¿Tiene el cilindro un orificio roscado axial?
No. Su rosca interna es transversal y atraviesa la cara curva. El extremo circular cuenta con una ranura de alineación recta; por lo demás, en este concepto, el resto de la pieza es maciza. Cualquier modificación en esta configuración requeriría una revisión de diseño autorizada y los correspondientes requisitos de inspección.
¿Está estandarizada automáticamente la orientación de la ranura?
No se asume ninguna convención preestablecida. El plano técnico especificará la relación necesaria para el montaje, y la inspección verificará dicho aspecto cuando sea preciso. El proveedor no debe copiar la orientación de la ranura de otro producto ni deducirla a partir de una ilustración en perspectiva que no esté a escala.
¿Se incluyen el perno, la carcasa y el mecanismo de bloqueo?
No. Se trata de componentes independientes o parámetros de diseño. Es necesario definirlos para evaluar la unión en su conjunto. La tuerca por sí sola no garantiza un acoplamiento eficaz, una precarga adecuada, resistencia al aflojamiento ni una retención segura del panel de servicio.
¿El material 316L determina por sí solo la capacidad de carga?
No. La especificación del material es solo un aspecto de la geometría real y de la evaluación de la unión. También influyen el acoplamiento del perno, el soporte de la carcasa, la trayectoria de la carga y las condiciones operativas. Este ejemplo no ofrece una capacidad medida o certificada, ni hereda la clasificación de un elemento de fijación comercial.
¿Qué elementos deben conservarse para futuras fabricaciones?
Se deben mantener las versiones controladas de los modelos y planos, las especificaciones del perno y la carcasa, los datos de la rosca, la convención para las ranuras, los requisitos de material y acabado, los criterios de inspección y el embalaje protector. Cualquier modificación aprobada debe incorporarse a dicha documentación, en lugar de depender de una muestra de desarrollo ajustada manualmente.
tanghangyun@oemach.com