
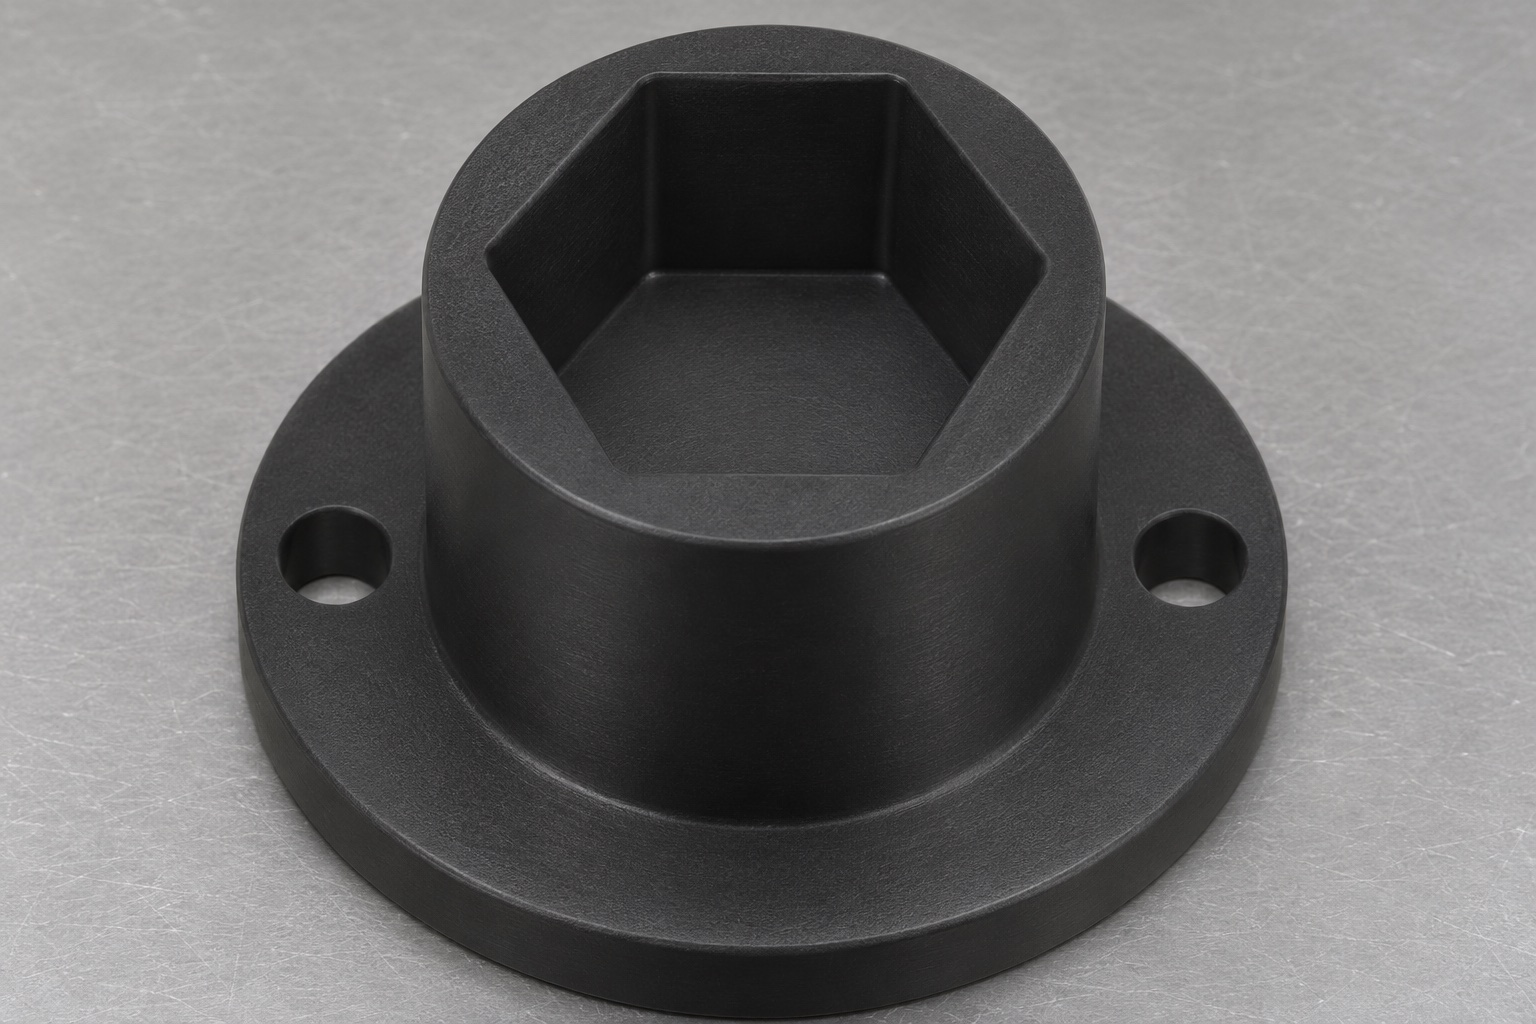
Identificar la interfaz de la tapa antes de diseñar el zócalo
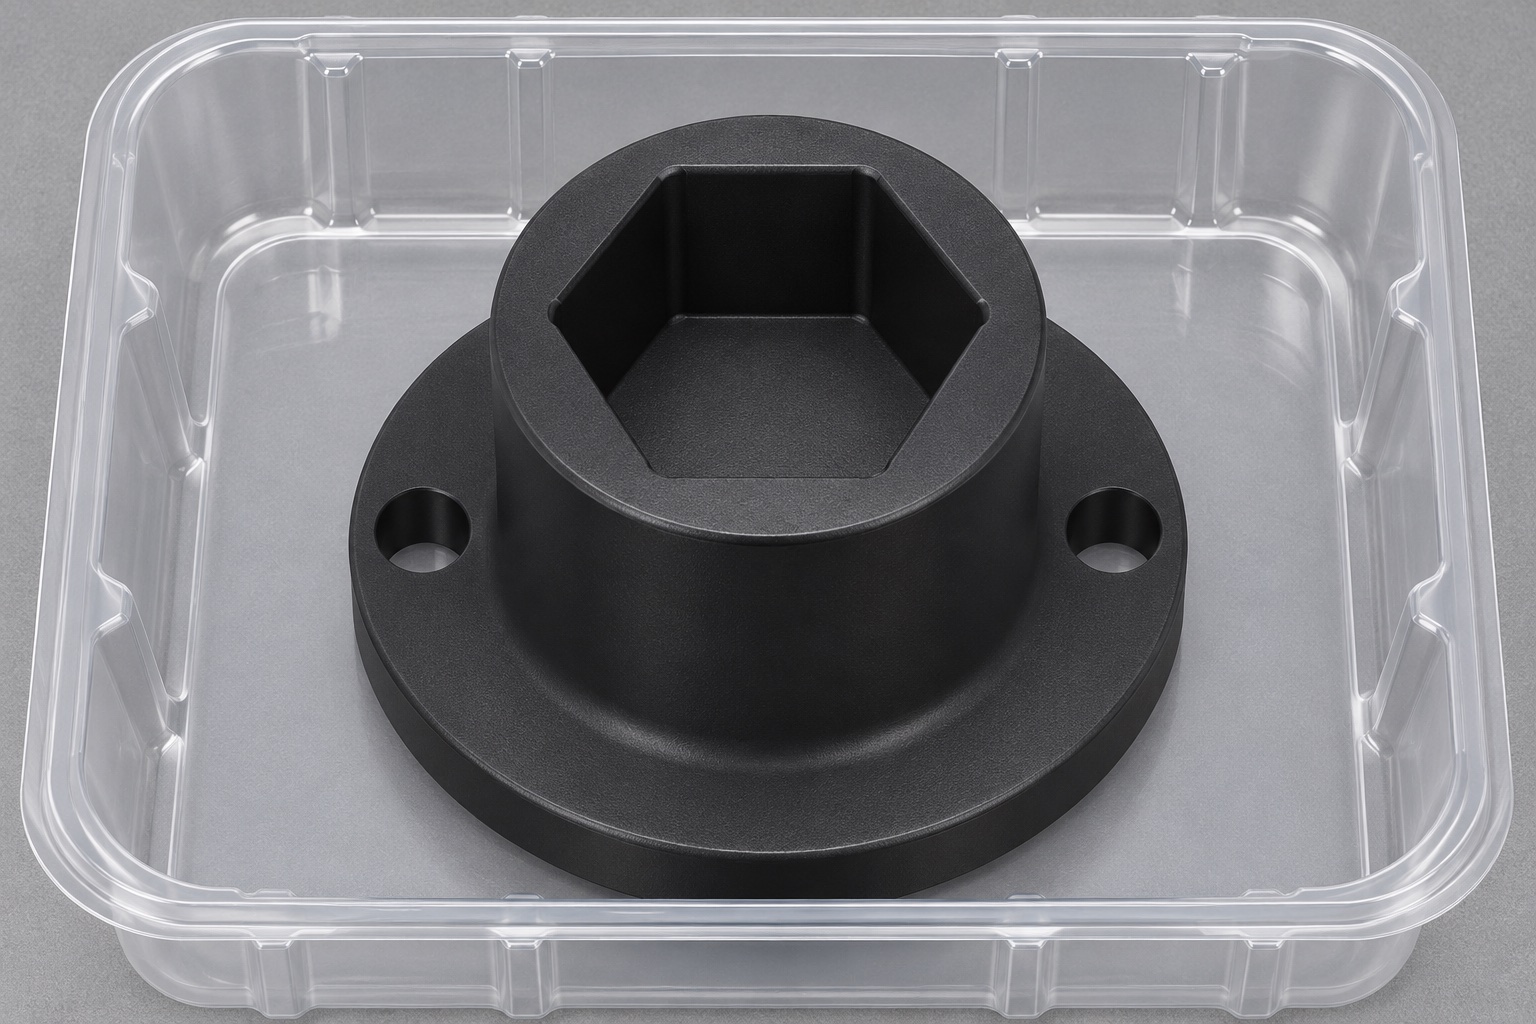
El concepto es un inserto POM-C negro con cavidad hexagonal ciega, brida circular y dos taladros lisos, para el exterior de una tapa hexagonal identificada. No incluye tapa, tubo, expulsor, rosca ni conducto. No es universal para tapas redondas o estriadas. El equipo responsable debe definir componente complementario y manipulación antes de fabricar; el nombre de la pieza no demuestra compatibilidad.
Mapear las superficies de contacto permitidas
Identificar qué caras planas de la tapa pueden entrar en contacto con el alojamiento y qué zonas deben permanecer libres, incluyendo marcas, sellos o elementos frágiles. Determinar si el contacto se producirá únicamente durante la rotación o también en otras etapas de la manipulación. No debe asumirse que una cavidad de ajuste preciso garantiza una sujeción controlada o una retención axial. La geometría exterior de la tapa, su material y su deformación admisible deben considerarse en la revisión del diseño. Si el inserto debe transmitir movimiento, es necesario describir detalladamente el sistema de accionamiento y el soporte del recipiente. Una fotografía del alojamiento no es suficiente para determinar la carga admisible sobre la tapa ni garantizar una manipulación fiable del cierre en un analizador.
Especificar la geometría hexagonal más allá de la medida nominal entre caras
Definir la medida entre caras, la profundidad de la cavidad, la orientación y la geometría permitida para las esquinas internas. El uso de una fresa deja un radio en las esquinas internas, lo cual podría interferir con las esquinas de la tapa, incluso cuando los espacios libres laterales parecen adecuados. Si es necesario, revisar el diseño de los vaciados en las esquinas (alivios), teniendo en cuenta el espesor de pared resultante. No ampliar arbitrariamente toda la cavidad ni intentar afilar las esquinas mediante un ajuste manual no controlado. El perfil real de la tapa debe ser el criterio para evaluar los espacios libres, en lugar de un hexágono genérico basado únicamente en una dimensión conveniente. Resolver cualquier discrepancia entre el modelo y el plano antes de generar la trayectoria de la herramienta.
Definir la base y el espacio de inserción
Una cavidad ciega posee una base, pero esta no constituye necesariamente un tope previsto para la tapa. Especificar si la tapa entra en contacto con dicha base y cómo se determina la profundidad de inserción. Revise la holgura axial y el espacio de acceso necesario para el mecanismo circundante. El alojamiento ilustrado no incluye ventilación, drenaje, aberturas laterales ni mecanismos de expulsión. Si el diseño requiere alguno de estos elementos, incorpórelos explícitamente y evalúe la sección resultante y el acceso. No asuma el comportamiento de liberación basándose únicamente en un ajuste estático simple. Un alojamiento que permite insertar una tapa manualmente no es necesariamente adecuado para procesos automatizados de inserción y extracción.
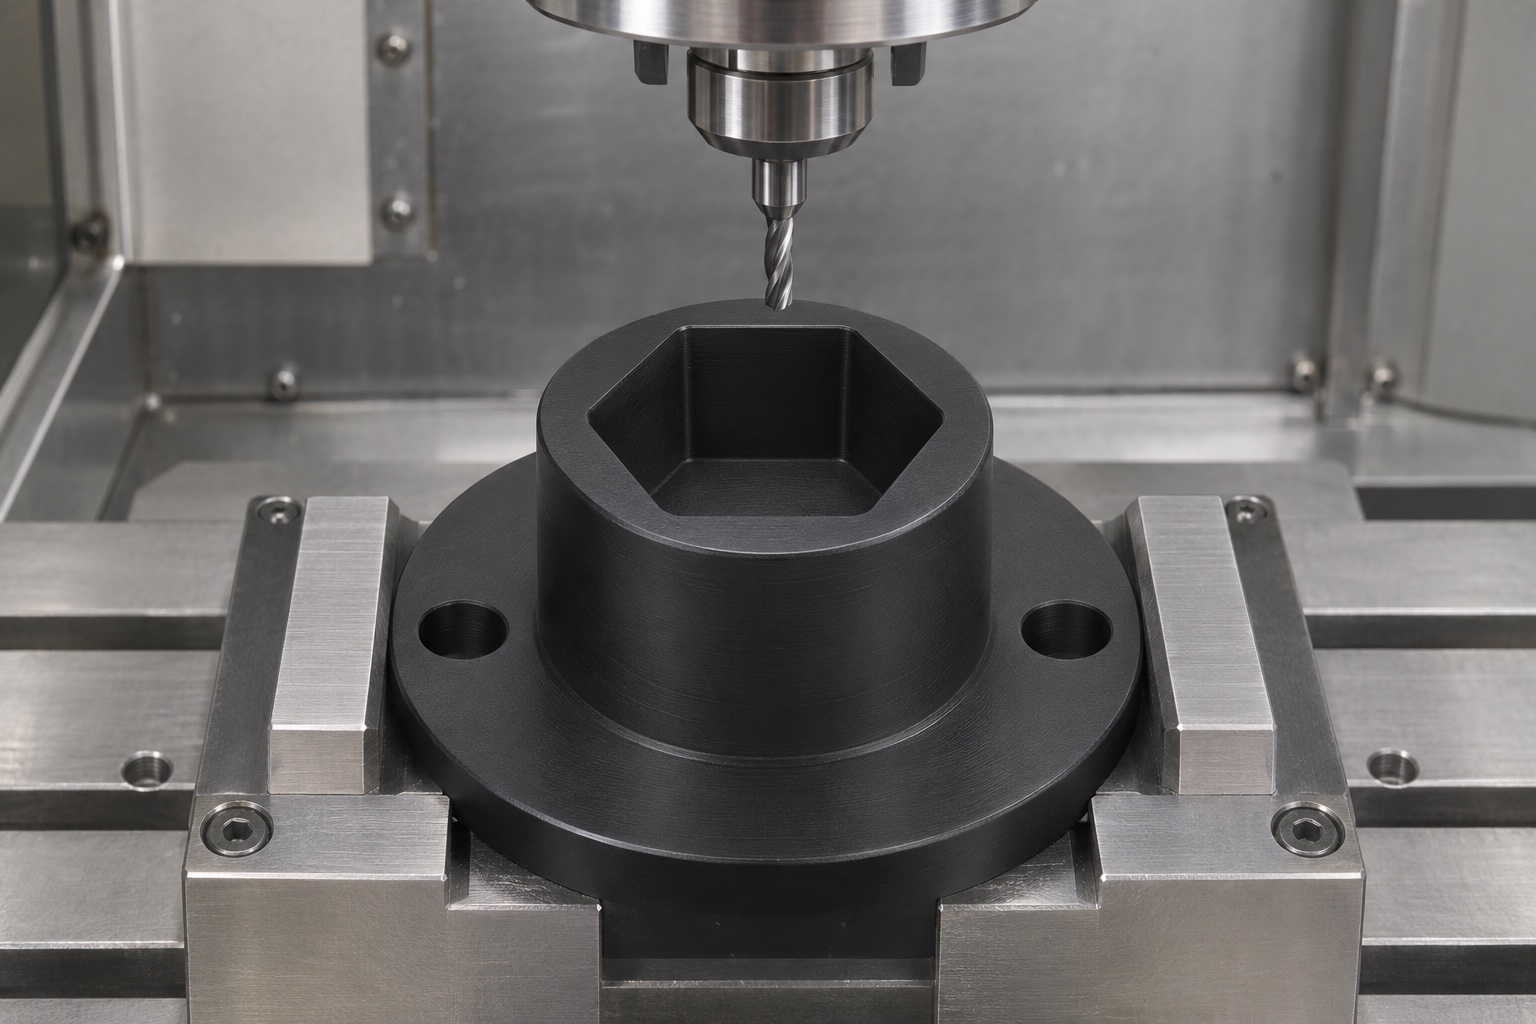
Defina la relación entre la brida y el alojamiento de trabajo.
Establezca un plano de referencia para el montaje, así como una referencia rotacional acordada para el alojamiento y los dos orificios de la brida. Especifique cómo se posiciona el inserto en su conjunto de accionamiento y qué elementos establecen los puntos de contacto previstos. Los orificios simples, por sí solos, no garantizan un posicionamiento preciso ni constituyen un sistema de fijación completo. Revise los asientos para las cabezas de los tornillos, el acceso para las herramientas y el material remanente alrededor de los orificios. Este concepto no contempla roscas, insertos metálicos ni avellanados. Si fuera necesario incluir tales elementos, documéntelos como modificaciones aprobadas, en lugar de dejar que el personal de montaje improvise una interfaz de fijación.
Especifique el polímero y los límites de la aplicación.
Defina grado POM-C, color, formato y trazabilidad. El aspecto negro no acredita material ni grado médico. Ensinger aporta contexto de mecanizado, no cualificación del inserto. Revise limpieza, temperatura y contactos permitidos con el responsable del equipo. No deduzca compatibilidad biológica, esterilización o baja emisión de partículas de su mecanizabilidad. El contacto con muestras o reactivos requeriría otra evaluación de aplicación.
Planifique de forma conjunta el torneado y el fresado de los alojamientos.
El cuerpo cilíndrico y la brida podrían sugerir un proceso de torneado seguido de fresado; sin embargo, la secuencia real debe respetar las especificaciones aprobadas para el montaje y los rebajes. Es necesario evaluar el soporte, la evacuación de virutas y el acceso a la cavidad ciega. Una sujeción excesiva puede deformar una pieza de polímero; por tanto, el estado de la pieza durante la inspección no debe confundirse con la forma que adopta temporalmente debido a los dispositivos de sujeción. Los parámetros de corte y cualquier tratamiento previo dependen del grado específico del material, la pieza en bruto y la geometría. Se debe proteger la brida ya terminada mientras se realiza el rebaje. El proveedor debe presentar una propuesta técnicamente viable, evitando prometer tolerancias universales para plásticos o resultados de acoplamiento con tapas que no hayan sido verificados previamente.
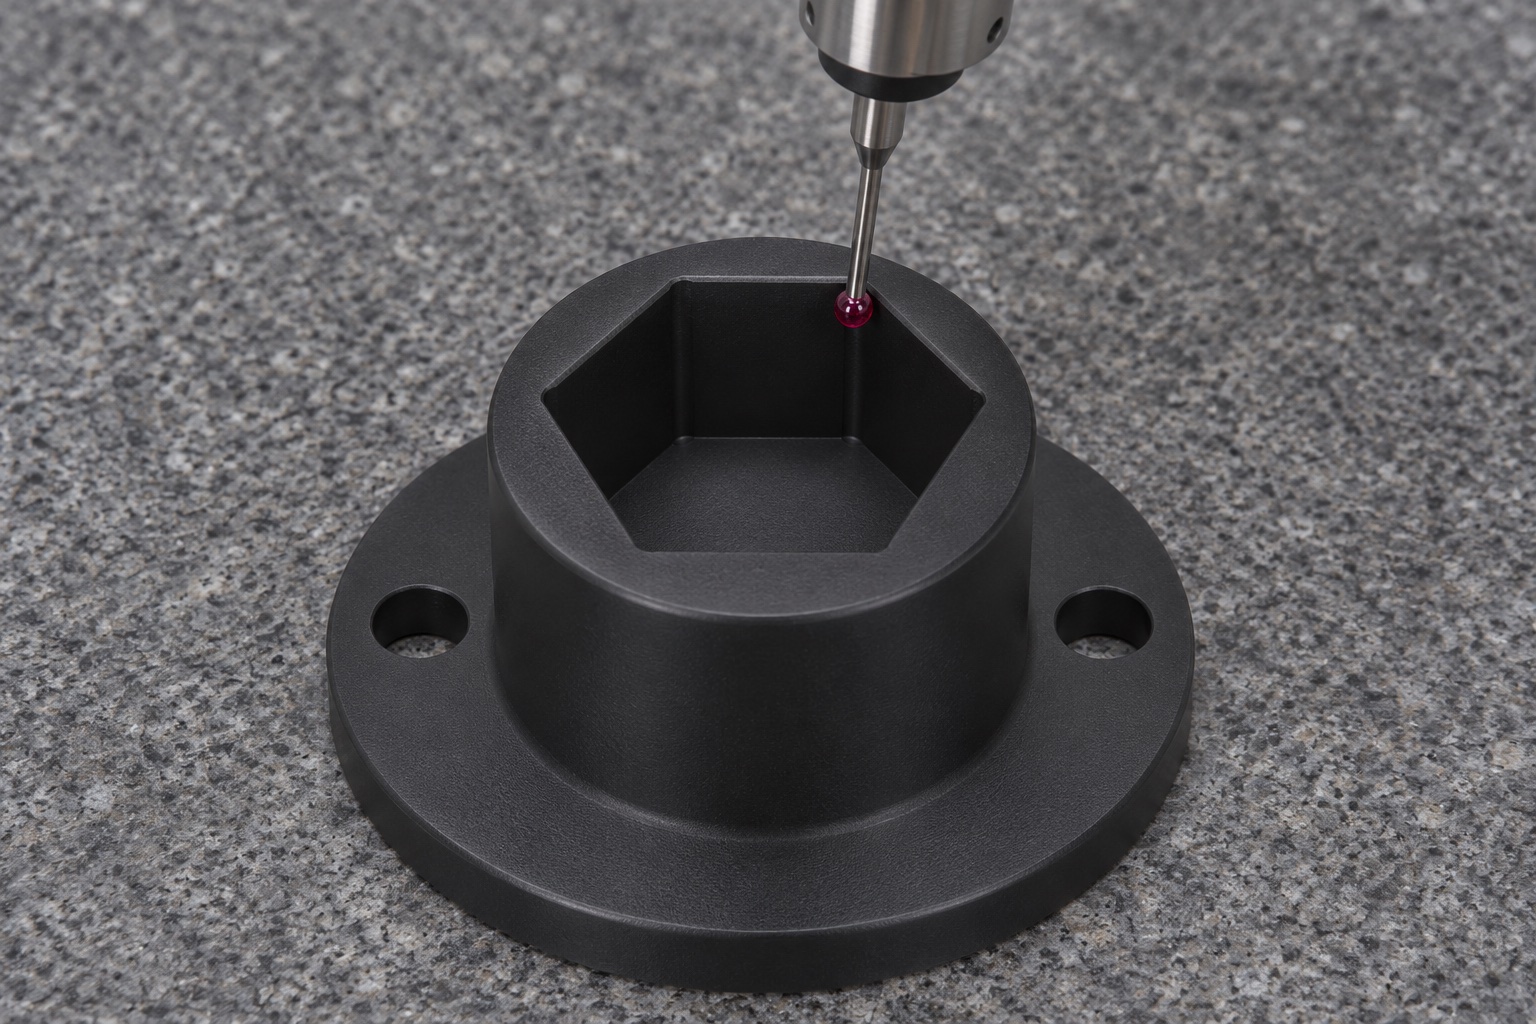
Inspección de la cavidad y de las referencias de montaje
El plan de inspección debe abarcar las dimensiones controladas entre caras planas, las zonas de las esquinas, la profundidad, el fondo y la relación geométrica con los orificios de la brida y el plano de montaje. Se deben seleccionar instrumentos que permitan acceder a la cavidad ciega sin deformar sus paredes. Asimismo, es preciso definir los requisitos de soporte y las condiciones ambientales o de acondicionamiento necesarias. El uso de un tapón circular o una única medición con calibrador no es suficiente para verificar una interfaz hexagonal completa. Aunque el uso de una tapa específica puede ofrecer una indicación sobre el ajuste, esto no sustituye a la evidencia dimensional. Es necesario registrar la revisión del plano, las características inspeccionadas y los criterios de aceptación, de modo que el resultado de la inspección no se limite a una afirmación vaga sobre el ajuste.
Acabado de las entradas sin eliminar las superficies planas funcionales
Si bien una entrada diseñada y aprobada puede facilitar la inserción, un chaflán arbitrario podría eliminar una zona de contacto necesaria. Se debe definir el tratamiento de los bordes en la entrada de la cavidad, en la brida y en los orificios de montaje. Es necesario eliminar los restos de material del mecanizado preservando, al mismo tiempo, el perfil aprobado. No se debe raspar el interior de un alojamiento para permitir la entrada de una tapa y, posteriormente, afirmar que la geometría original permanece inalterada. Cualquier reelaboración requiere autorización e inspección. La limpieza debe ajustarse a los requisitos contractuales del componente, y no limitarse únicamente a su apariencia visual. Una superficie negra y lisa no constituye una verificación de la ausencia de partículas, ni una validación de la descontaminación, ni una prueba de que el componente pueda entrar en contacto de forma segura con material clínico.
Diferenciar la manipulación durante la fase de desarrollo de la cualificación del dispositivo de retirada de tapas (decapper)
Un ensayo acordado puede observar inserción, asiento y extracción con componentes vacíos o no clínicos aprobados. Registre revisiones, montaje y procedimiento. El ajuste manual no demuestra par, daño admisible, retención axial, liberación fiable, contaminación controlada o productividad. Evalúe el mecanismo completo. Ante atascos, revise esquinas y montaje antes de retirar material. Actualice documentos y mantenga separadas las muestras modificadas.
Proteja el hueco (cavidad) durante el embalaje.
La separación individual debe evitar que las piezas adyacentes o los elementos del embalaje ejerzan presión hacia afuera sobre las paredes de la cavidad o marquen sus superficies de contacto planas. Evite la presencia de residuos de mecanizado o fibras del embalaje dentro de la cavidad ciega. Conserve la información sobre el número de pieza, el tipo de material, la revisión y el estado de inspección en la documentación asociada. Especifique las restricciones relativas a los materiales de protección antes de que el proveedor seleccione una bandeja o funda. Un embalaje protector convencional no equivale a un suministro estéril. Si la limpieza final o el montaje se realizan en otro lugar, defina las condiciones en las que debe entregarse la pieza. No envíe una tapa o tubo de uso clínico a un área de mecanizado convencional para utilizarlo como referencia dimensional informal.
Prepare un paquete de cotización específico para la tapa.
Incluya modelo, plano, perfil exterior de tapa identificado, contactos, profundidad, referencias y cualquier agarre o expulsor separado. Indique material, cantidad, acabado, inspección y embalaje. Distinga requisitos del inserto y evaluaciones del sistema. Resuelva interfaces antes de fabricar, sin presentarlo como herramienta universal. La aceptación dimensional no demuestra idoneidad clínica, carga controlada sobre la tapa ni validación del flujo automatizado.
Referencia técnica del fabricante: www.ensingerplastics.com.
FAQ
¿Es el zócalo compatible con cualquier tapa de tubo de laboratorio?
No. Este concepto está diseñado exclusivamente para una tapa con perfil hexagonal externo específico. Las tapas redondas, estriadas o con formas diferentes requieren su propia interfaz aprobada. Una categoría general de tapa o un diámetro nominal no garantizan la compatibilidad, el contacto admisible ni un acoplamiento fiable.
¿Un ajuste apretado garantiza la capacidad de agarre o de par (torque)?
No. El ajuste estático, la retención axial y el par transmitido son cuestiones distintas. El tapón, el inserto, el mecanismo de accionamiento, el soporte y el procedimiento específicos requieren una evaluación adecuada. La inspección dimensional, por sí sola, no establece los límites de daño del tapón ni garantiza un rendimiento adecuado durante la retirada del mismo.
¿Por qué son importantes los radios de las esquinas internas?
La esquina de un tapón puede interferir con el radio mecanizado, incluso cuando el espacio libre entre caras planas parece suficiente. Es necesario comparar los perfiles reales con los puntos de contacto permitidos y, posteriormente, aprobar un radio o un rebaje. No amplíe el hueco ni lo ajuste manualmente de forma arbitraria para ocultar un punto de interferencia puntual.
¿Incluye algún sistema de expulsión, drenaje o ventilación?
No. El diseño presenta un hueco ciego cerrado, sin mecanismos de liberación ni gestión de fluidos. Cualquier modificación en este sentido requiere un cambio explícito en el diseño, así como una revisión del material restante, el soporte y los procedimientos de inspección. No asuma que existe una liberación automatizada basándose únicamente en la imagen de una cavidad vacía.
¿Puede el alojamiento (o encaje) entrar en contacto con el líquido de la muestra?
No, según el alcance definido. Su función prevista es entrar en contacto únicamente con las zonas exteriores autorizadas del tapón. El contacto con la muestra o con reactivos alteraría la aplicación, lo que exigiría una reevaluación del material, los protocolos de limpieza y la cualificación antes de poder afirmar que el componente es adecuado para su uso.
¿Qué debe incluir un informe de inspección útil?
Debe identificar el plano controlado, la cavidad específica, las características de montaje, las condiciones de inspección, los métodos empleados y los resultados obtenidos. Si bien el uso de un tapón no destinado a aplicaciones clínicas puede permitir una observación preliminar del ajuste, esto debe diferenciarse claramente de la conformidad dimensional y de cualquier validación completa del manejo del componente dentro del analizador.
tanghangyun@oemach.com