
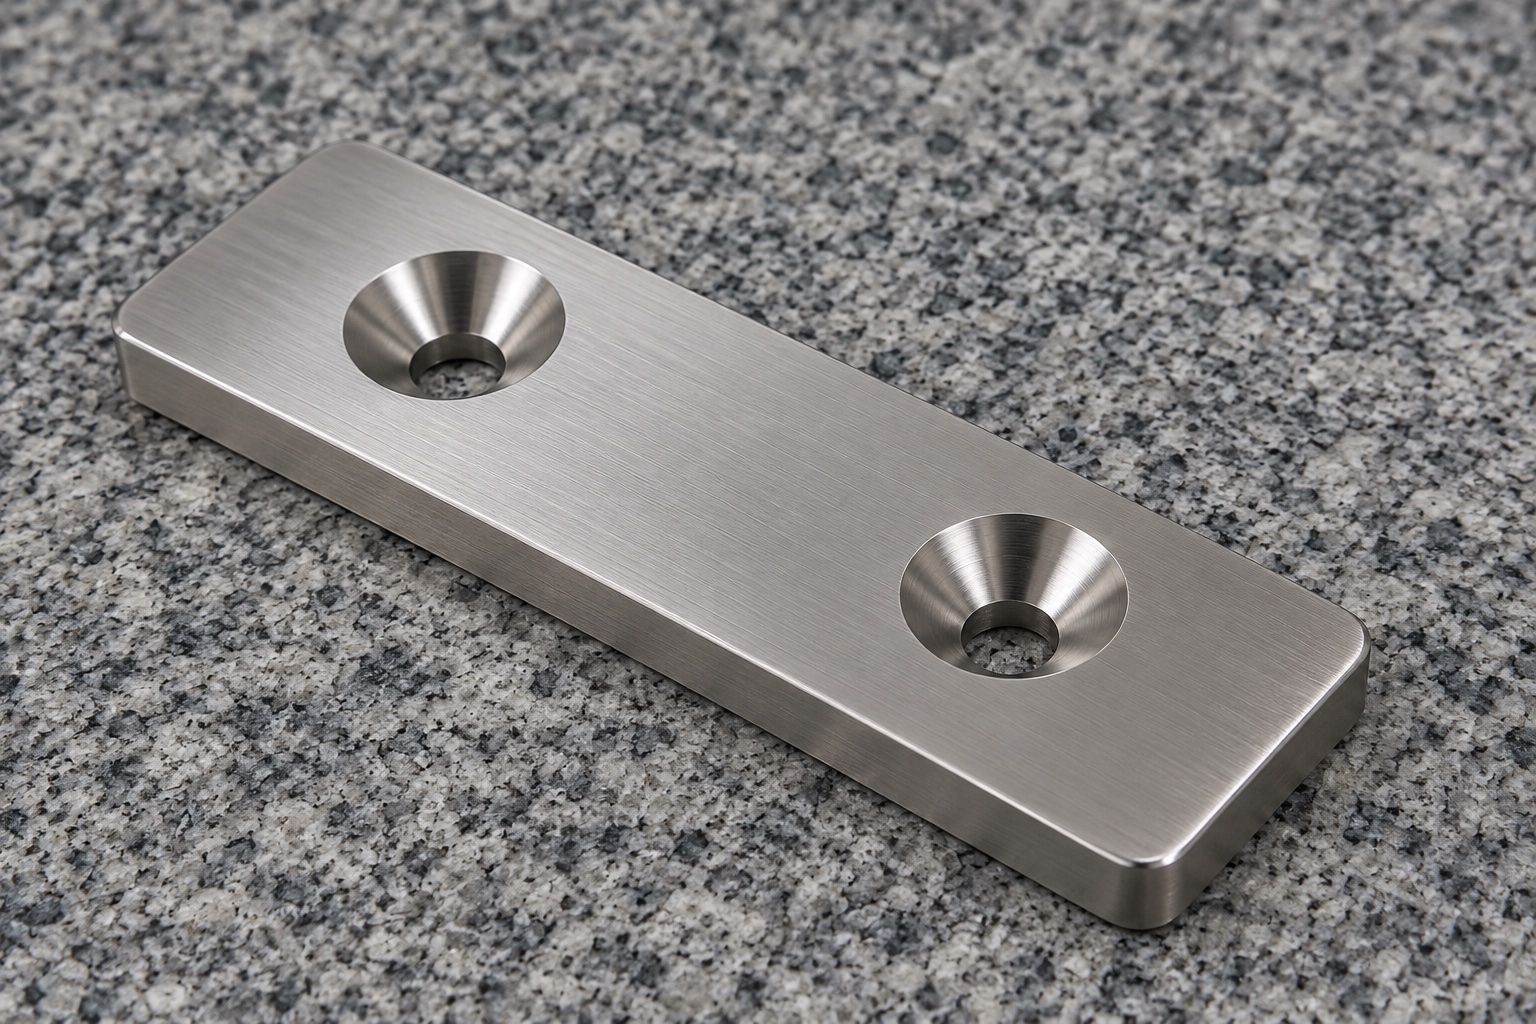
Definir placa y función de montaje
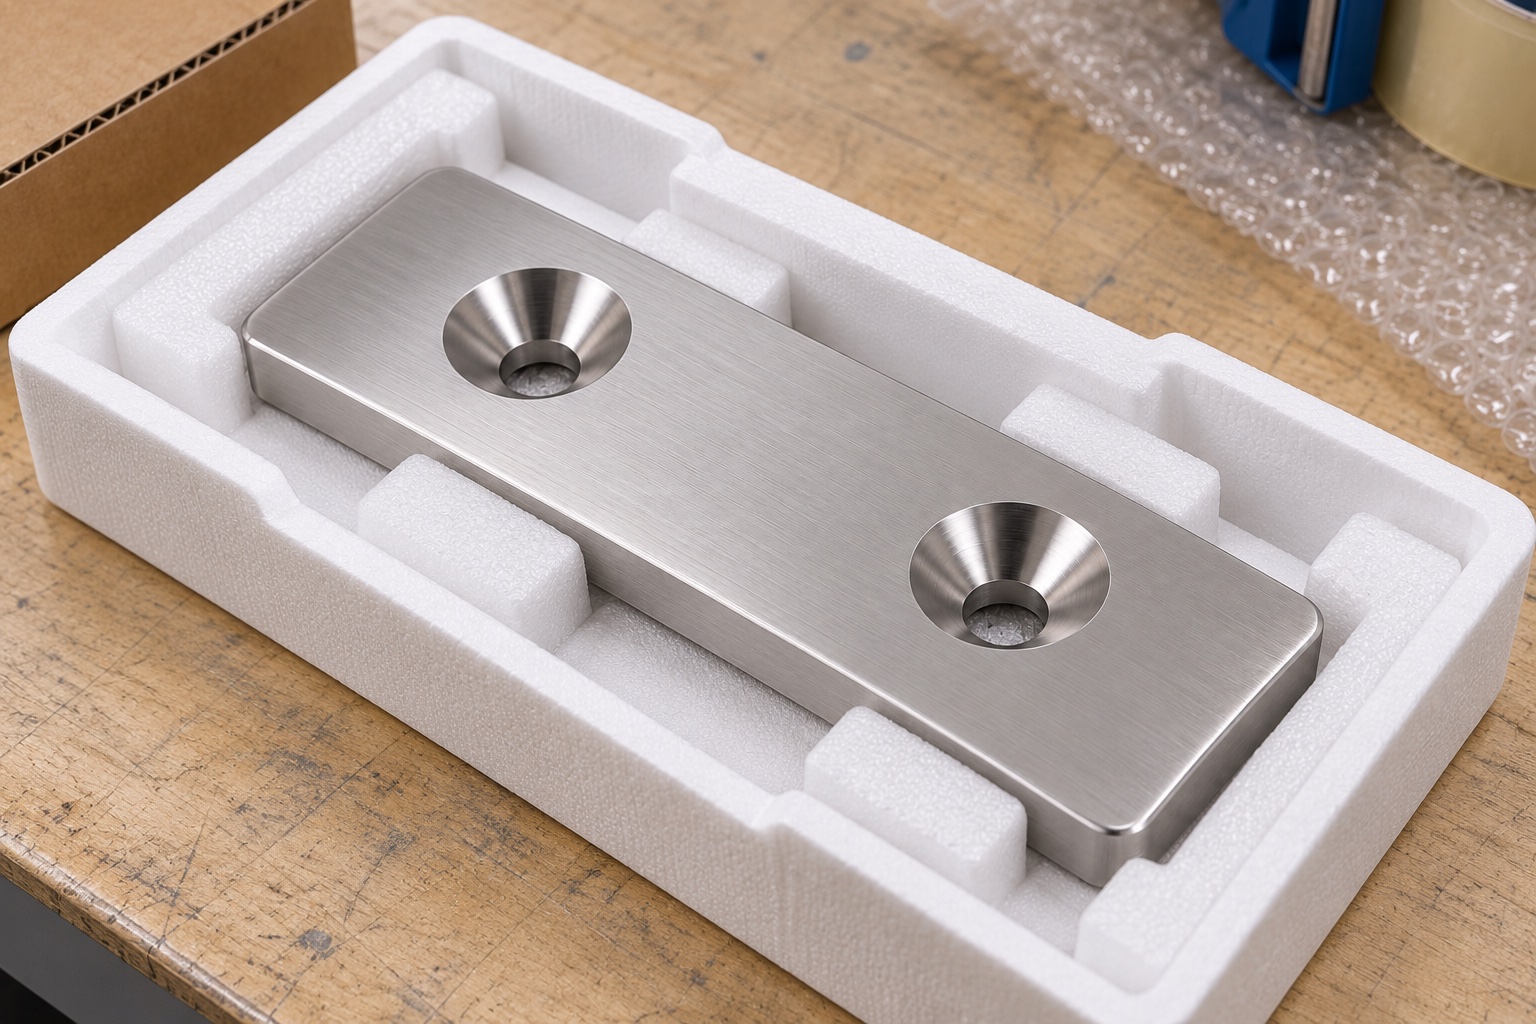
Una placa interior de equipo médico puede alojar cabezas de tornillo para respetar una envolvente definida. El concepto 316L es rectangular, de espesor uniforme, esquinas redondeadas y dos taladros alineados. Cada uno tiene avellanado cónico superior y un tramo cilíndrico liso menor. No incluye roscas, tornillos o marco. El diseñador debe definir su función; no constituye una conexión estructural, localizador o retención de seguridad cualificados.
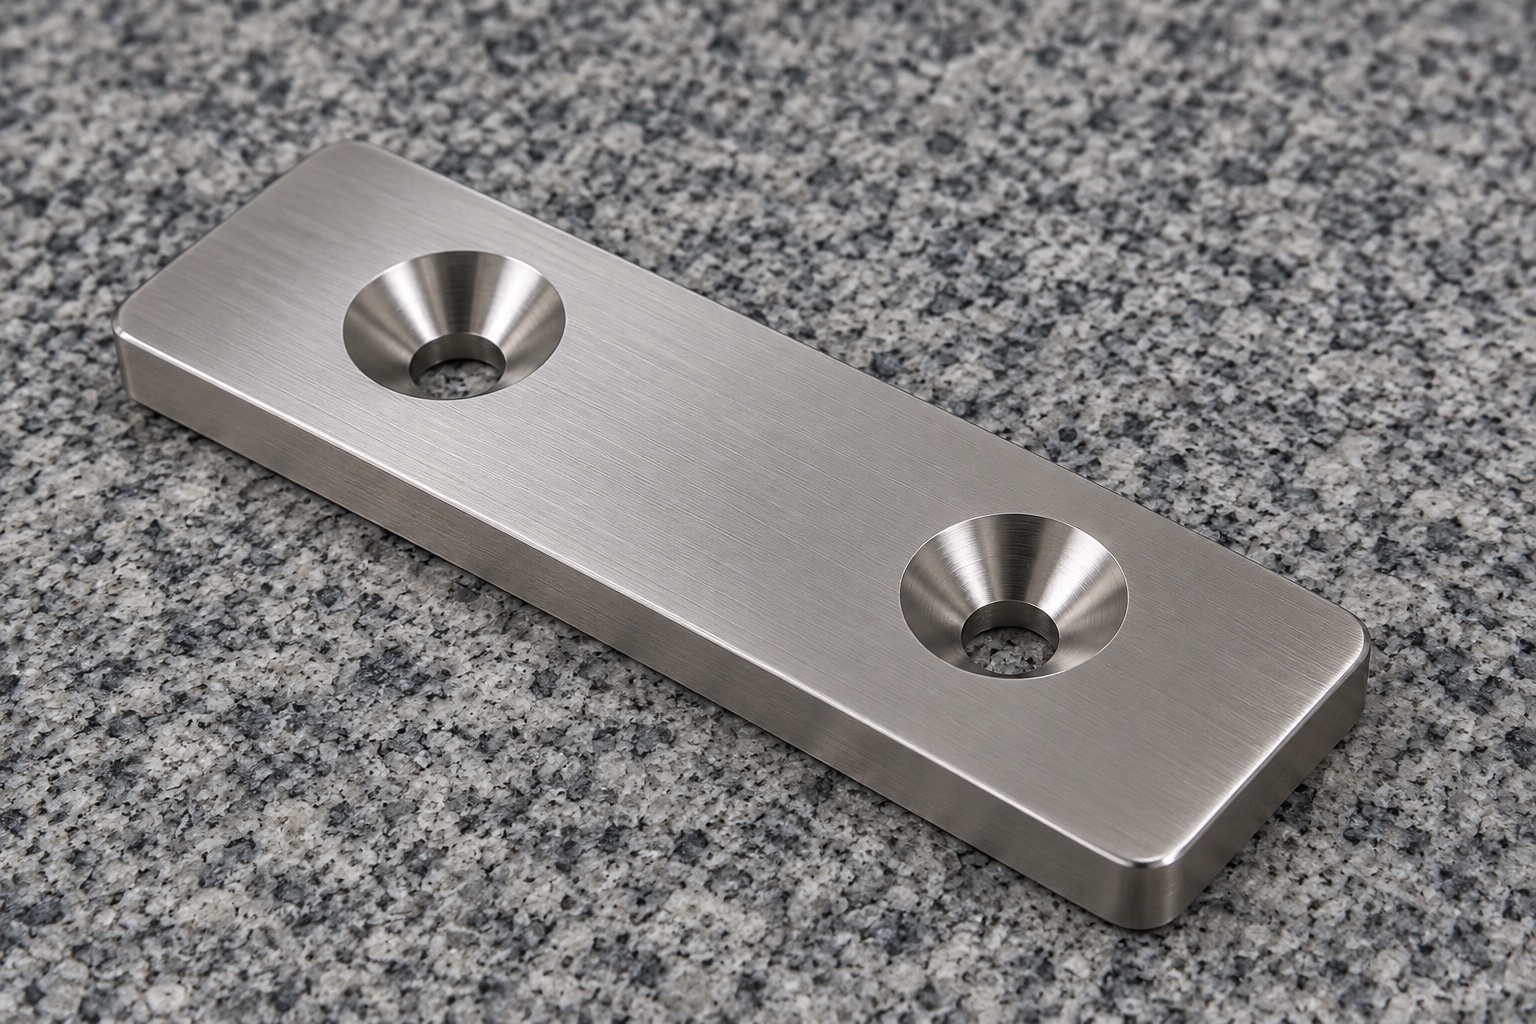
Identificar tornillo y apilamiento reales
Obtenga el dibujo y modelo de la placa controlada, la especificación exacta del cabezal del sujetador, el componente coincidente, la disposición de las roscas y la revisión del instrumento. Establezca cómo entran los tornillos, dónde se enganchan y qué superficies brindan soporte. El diámetro nominal de un tornillo no define el ángulo de la cabeza, la envolvente de la cabeza ni el asiento requerido. No asuma que los sujetadores avellanados visualmente similares son intercambiables. Revise el acceso de instalación y remoción con todo el conjunto circundante. La imagen del componente aislado no proporciona instrucciones de apriete ni una conexión probada. Los requisitos faltantes de sujetadores y soportes deben resolverse antes de que el proveedor seleccione cortadores o métodos de aceptación.
Distinguir avellanado cónico y cajeado cilíndrico
Un avellanado cónico y un cajeado cilíndrico de fondo plano son asientos diferentes. El plano controlado debe indicar forma, ángulo, tamaño o profundidad y relación con el taladro liso. Una abertura circular vista desde arriba no define estos requisitos. No sustituya el avellanado por un cajeado cilíndrico porque disponga de esa herramienta. Resuelva cualquier diferencia entre modelo y plano antes de mecanizar. El contacto con la cabeza del tornillo debe seguir la geometría aprobada, no la interpretación de una fotografía.
Referir el cono a la cara final
Identifique la cara desde la cual se define el requisito del asiento y cómo el procesamiento final de la superficie afecta esa referencia. Defina la geometría del cono relevante y su relación con el orificio, no solo un diámetro de apertura aparente. La posición de la cabeza del tornillo depende del tornillo real y del asiento juntos; un diámetro superior coincidente por sí solo no prueba la envolvente montada requerida. Evite hacer un cono más profundo hasta que un tornillo no identificado parezca al ras. Tal ajuste puede cambiar la sección restante y el contacto real. Registre las decisiones autorizadas en dimensiones e inspección controladas en lugar de aceptar una fotografía atractiva de los asientos como medida.
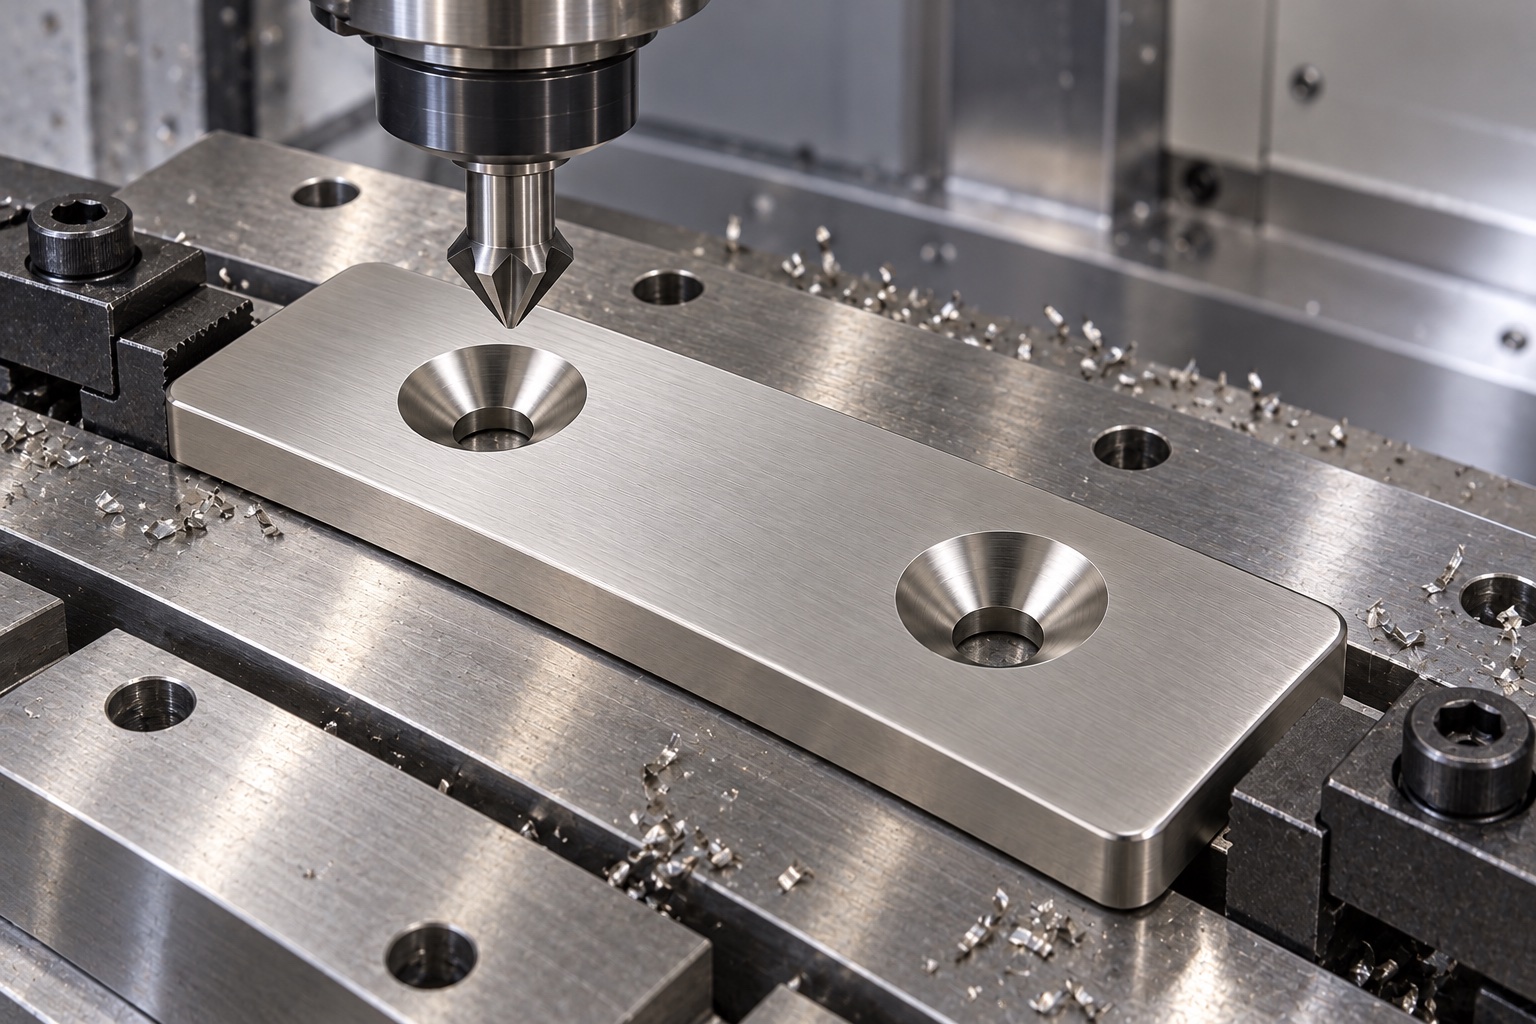
Controlar taladros y secciones restantes
Especifique cada taladro liso, espaciado, ubicación, profundidad pasante y relaciones requeridas con los bordes de la placa y los contactos de soporte. Revise el material que queda debajo y alrededor de los asientos cónicos utilizando la geometría de la placa real. En este ejemplo no se establece ningún espesor, espaciado o capacidad de carga mínimos universales. Dos diámetros de orificio aceptables no verifican el patrón y dos tornillos que ingresan a un marco no establecen la alineación de forma independiente. No amplíe un orificio, desplace un centro ni profundice un hueco para adaptarlo a un conjunto no identificado. Esos cambios requieren la aprobación del diseño y la inspección revisada relevante antes de que la producción pueda seguir siendo repetible.
Definir superficies amplias de apoyo
Identifique el espesor final, las regiones superiores e inferiores útiles, el tratamiento de bordes permitido y las relaciones de cara requeridas. Aclare si la placa descansa sobre un soporte continuo o sobre zonas de contacto definidas en el instrumento real. Una placa que se puede aplanar mediante tornillos no es automáticamente aceptable en las condiciones de entrega especificadas. No utilice fuerza de montaje para ocultar la distorsión, no agregue una cuña no aprobada ni retire material local para eliminar el balanceo. La geometría de los componentes y la conexión fijada completa son ámbitos de ingeniería diferentes. La precarga, la estabilidad o el comportamiento de carga requeridos necesitan su propia definición aprobada y evidencia de aplicación de respaldo.
Especificar 316L y tratamiento final
Especifique forma y condición del material 316L, lote y tratamiento final contratado. Un acabado plateado no demuestra dureza, corrosión, pasivación o limpieza validada. Mantenga trazabilidad durante preparación, mecanizado, inspección y envío. Revise procesos que afecten conos, taladros y apoyos e incluya controles finales. La documentación identifica material, no cualifica la unión montada, la idoneidad biológica o la entrega estéril. Defina requisitos ambientales por separado.
Planificar taladros y asientos con referencias comunes
Relacionar caras de apoyo, taladros lisos y asientos cónicos a través de la secuencia de mecanizado real. Revise la estabilidad, el acceso al cortador y las secciones restantes alrededor de cada hueco. La información de perforación de Sandvik Coromant identifica la geometría del agujero, el material de los componentes y la sujeción como consideraciones de planificación; Es un antecedente general, no una ruta aprobada ni un resultado garantizado para esta placa. Proteja los contactos útiles y elimine las virutas antes de reposicionarlos. Las observaciones intermedias pueden guiar el desarrollo, pero la aceptación final se refiere al estado final acordado. No se prescribe ningún ajuste de herramienta universal ni tolerancia de cono alcanzada. Una configuración conveniente no debería reemplazar silenciosamente el dibujo controlado.
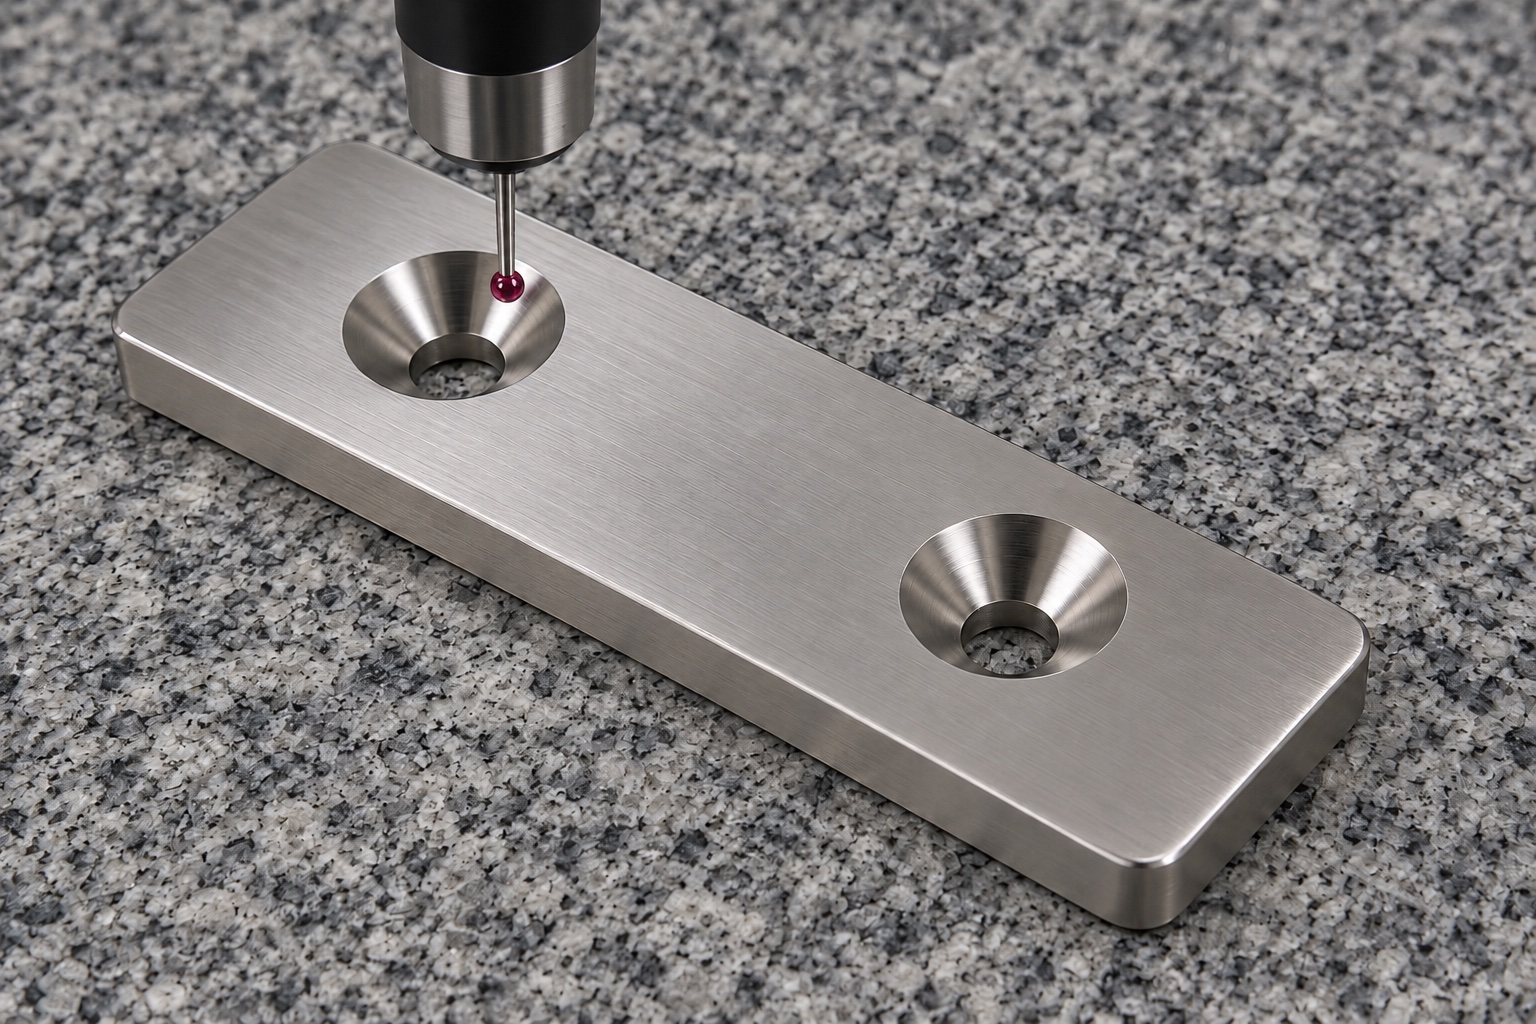
Inspeccionar conos y taladros
Mapee los requisitos de los conos, los tamaños de orificios lisos, el patrón, el espesor final, las caras y las relaciones relevantes con los métodos de inspección accesibles. Acordar referencias, soporte y estado final antes de la aceptación. Un tapón que ingresa en el orificio pequeño no inspecciona el asiento cónico y una medición de la apertura del calibrador no establece todos los ángulos o relaciones de contacto. Si el acceso es limitado, elija un método apropiado en lugar de aceptar la placa sólo porque pueden entrar tornillos. Un informe real debe identificar revisión, lote, características numeradas, métodos y observaciones. La ilustración de la máquina de medición no muestra ninguna tolerancia alcanzada, resultado de enrasado ni presión de contacto verificada.
Desbarbar sin redondear el asiento
Inspeccione salidas, transiciones cono-taladro, bordes y caras para retirar material adherido sin alterar el asiento cónico ni la longitud cilíndrica útil. Pulir para bajar un tornillo puede ocultar una discrepancia y requiere autorización. La limpieza seguirá el alcance contratado. Una superficie brillante no demuestra partículas medidas, desinfección validada o esterilidad. Las marcas deben situarse fuera de los contactos definidos, sin modificar superficies funcionales por estética.
Delimitar pruebas y proteger la geometría
Una prueba acordada por separado puede observar el acceso a los tornillos, el asiento y el espacio libre circundante mediante revisiones identificadas de placas, sujetadores y piezas coincidentes. Registrar la orientación y el procedimiento de montaje aprobado. El enrasado aparente o el fácil ajuste no establecen precarga, capacidad de carga, fatiga, comportamiento de vibración o sujeción segura; estos requieren una evaluación separada de la conexión completa real. Mantenga las piezas de prueba distintas de las de producción. Durante el envío, proteja tanto los asientos cónicos como las caras anchas contra herrajes sueltos e impactos sin doblar la placa. El embalaje de protección mecánica no implica suministro estéril ni calificación completa del dispositivo.
Preparar una consulta específica del asiento
Incluya geometría, tornillo y cabeza exactos, apilamiento, apoyos, envolvente, acceso, material, acabado e inspección. Separe observación de ajuste y cualificación de la unión. Revise cambios del tornillo, marco o procedimiento antes de repetir fabricación. Incorpore ajustes aprobados al plano, no a una muestra con asientos profundizados manualmente. Una placa dimensionalmente aceptada no equivale a un montaje médico completo cualificado ni aporta resultados medidos de asiento.
Referencia técnica del fabricante: www.sandvik.coromant.com.
FAQ
¿Un avellanado cónico equivale a un cajeado cilíndrico de fondo plano?
No. Son geometrías de asiento de tornillo distintas. El dibujo real debe identificar la forma y dimensiones requeridas junto con el sujetador exacto. Una vista superior circular o una apariencia familiar de orificio empotrado no autorizan a sustituir una geometría por otra.
¿El diámetro nominal del tornillo define el asiento?
No. El ángulo de la cabeza, la envolvente, el contacto y la definición aprobada del asiento también son importantes. Revise juntos el sujetador real y la placa terminada. Ni una imagen aislada ni un tornillo que entra en el pequeño orificio establecen la posición correcta del cabezal, el contacto o el procedimiento de apriete.
¿Se puede profundizar un avellanado hasta que el tornillo luzca al mismo nivel?
Sólo mediante cambio de geometría autorizado e inspección pertinente. Primero revise el tornillo exacto, el requisito del cono, la referencia de la cara y las secciones restantes. Una fotografía atractiva de un asiento no es un registro dimensional, y un hueco ajustado a mano no debe reemplazar silenciosamente el dibujo aprobado.
¿Un medidor de diámetro inspecciona el asiento cónico?
No por sí solo. El orificio liso y la región cónica tienen requisitos distintos. Utilice un plan de inspección acordado que cubra el asiento, el patrón de orificios, el espesor y las caras útiles en las condiciones de acabado especificadas. Un tornillo o tapón que pasa por una abertura no es un informe completo.
¿El enrasado aparente demuestra el rendimiento de la unión?
No. Es una observación limitada con partes identificadas. La precarga, la carga, la fatiga, la vibración y la limitación del funcionamiento requieren una evaluación definida por separado de la conexión real montada. La aceptación dimensional del componente o una superficie lisa de 316L no proporciona ninguno de esos resultados automáticamente.
¿Qué debe revisar una orden repetida?
Revise la identidad del sujetador, la forma del asiento, la definición del cono, el patrón de orificios, las caras de soporte, las secciones restantes, el material y el procesamiento final. Verifique el acceso y la pila de acoplamiento si el instrumento cambió. Los ajustes aprobados pertenecen a documentos controlados, no a una muestra con asientos profundizados manualmente.
tanghangyun@oemach.com