Alcance del ejemplo representativo
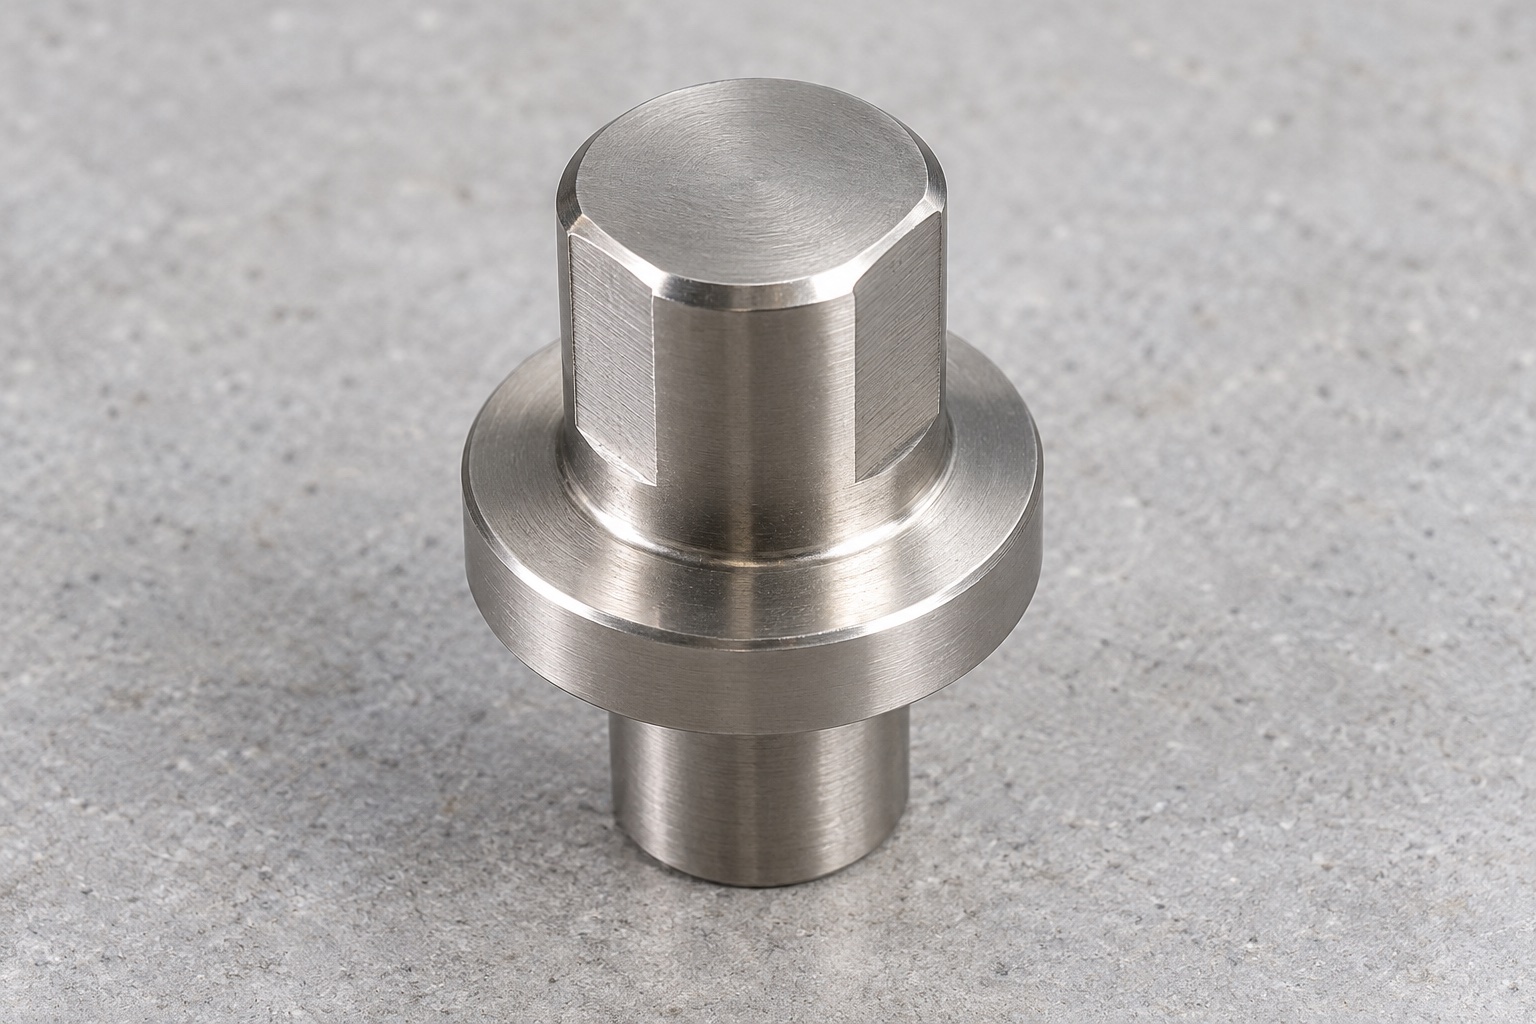
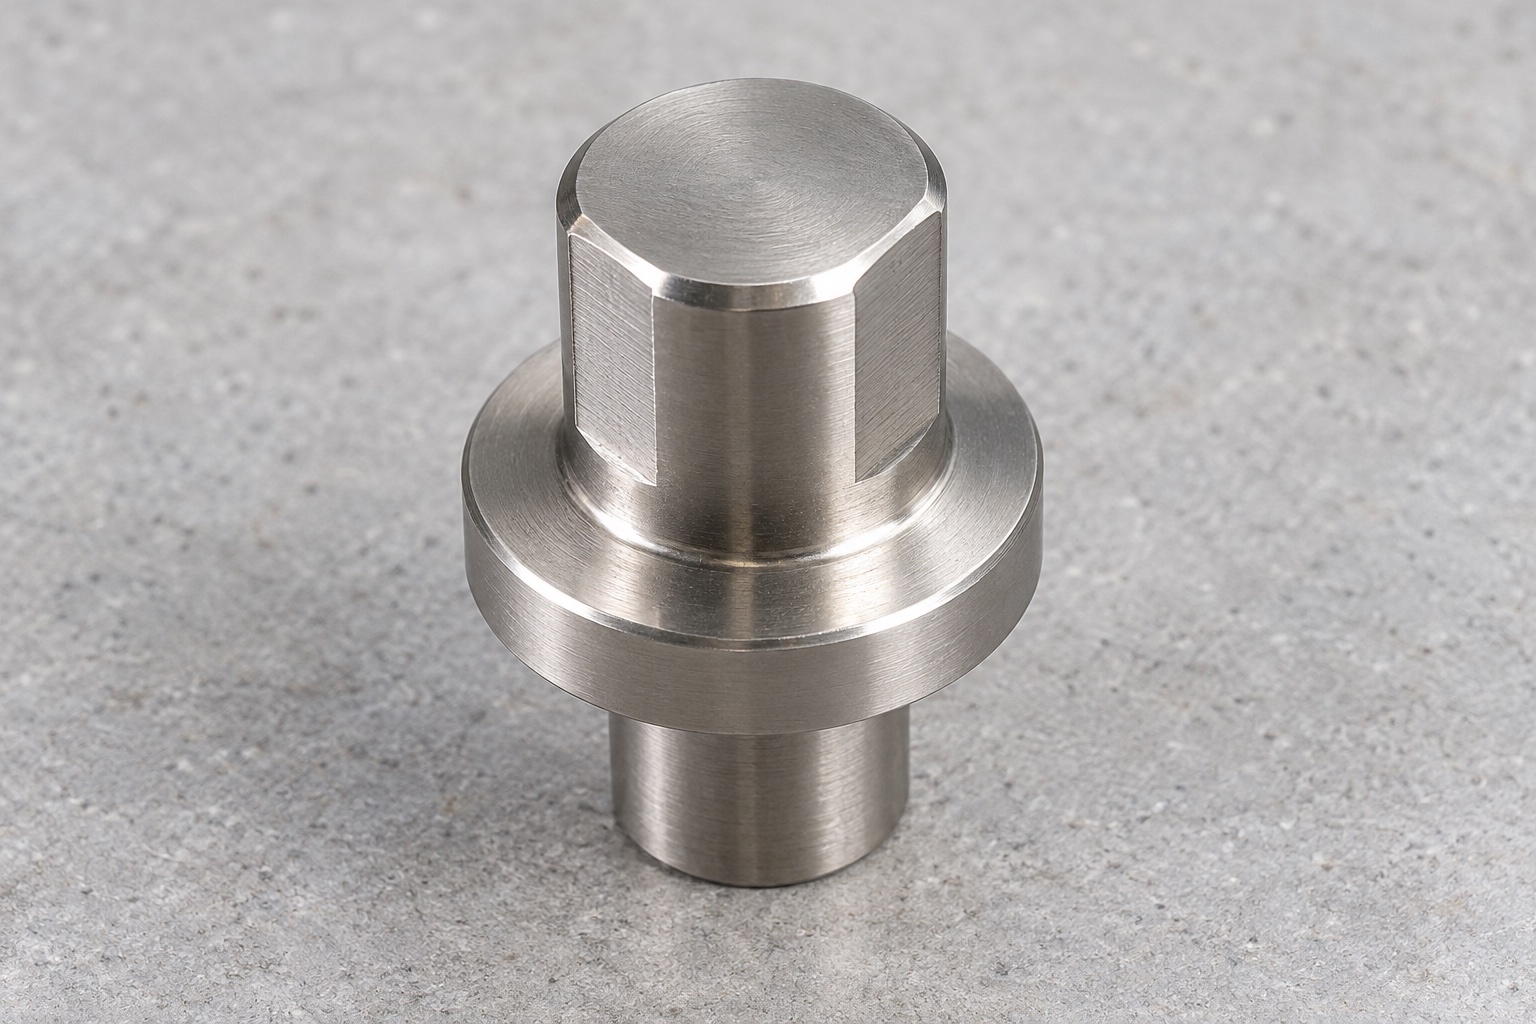
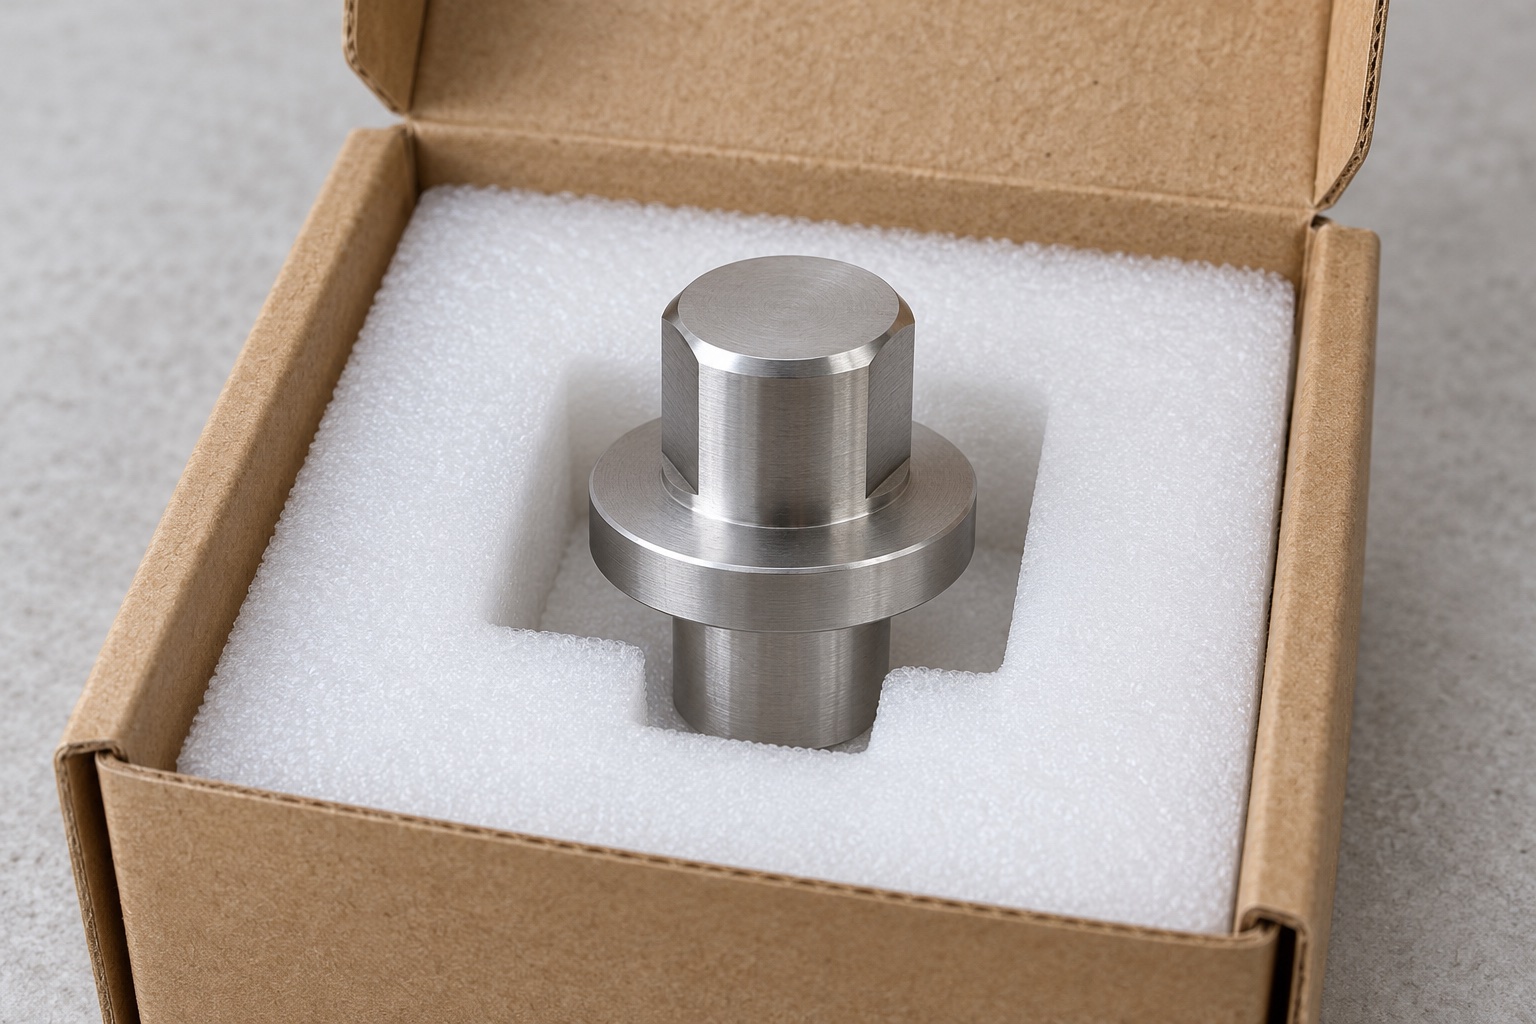
Este ejemplo representativo propone un pasador monobloque de acero inoxidable 316L para una fijación de laboratorio médico. Tiene vástago cilíndrico simple, brida redonda integral y cabeza corta con superficies rebajadas opuestas y contactos curvos restantes, sin rosca, taladro transversal ni bloqueo separado. No describe entrega a un cliente, fabricación o mediciones reales. No presenta como resultados obtenidos la repetibilidad, dureza, vida de desgaste, carga, retención, esterilidad o certificación médica.
Posicionamiento y retención
El pedido propuesto comenzaría con el modelo y el dibujo del pasador aprobado, la característica de acoplamiento, otros posicionadores, la superficie de soporte y la disposición de montaje real. El equipo responsable del dispositivo definiría qué contactos controlan cada dirección, cómo se orienta el cabezal y cómo se retiene el pasador. Un principio general de posicionamiento con rebajes no aprobaría este accesorio o material personalizado. Las referencias faltantes y los requisitos contradictorios se aclararían antes de elegir una ruta. La aceptación de fabricación, las observaciones de montaje opcionales y la calificación completa del sistema de posicionamiento permanecerían separadas, evitando la suposición de que un pasador convenientemente ajustado establece todos los requisitos de posición, soporte o seguridad del equipo real.
Trazabilidad del acero 316L
Los registros de materiales identificarían la forma, condición, lote y procesamiento final del stock aceptado. El proveedor no sustituiría otra aleación de aspecto plateado ni transferiría propiedades de un posicionador comercial endurecido. El sobrematerial se adaptaría a la secuencia real de sujeción y acabado. La trazabilidad permanecería en la pieza mediante torneado, mecanizado con rebajes y embalaje. La identidad del material identificaría el stock dentro de su alcance, no probaría la dureza, la vida útil, el comportamiento frente a la corrosión o el estado de esterilidad. Cualquier propiedad necesaria para el accesorio real requeriría un requisito acordado por separado y evidencia de respaldo del componente terminado y la aplicación en lugar de una ilustración genérica.
Torneado de las referencias
Las operaciones iniciales establecerían las referencias del vástago, el contacto de la brida y la cabeza de acuerdo con la geometría aprobada. Se revisarían longitudes útiles, rebajes permitidos y posterior sujeción para el mecanizado del cabezal. Una superficie rugosa no reemplazaría silenciosamente la referencia funcional. El proveedor no acortaría un vástago ni reduciría un diámetro para adaptarlo a un soporte no identificado sin autorización. Las observaciones intermedias podrían respaldar la planificación de rutas, pero la aceptación abordaría la condición final acordada después de las operaciones relevantes y los procesos adquiridos. Los cambios de referencia que afectan la relación entre el montaje y los contactos útiles del cabezal permanecerían visibles en los documentos controlados de inspección y fabricación.
Transferencia al fresado
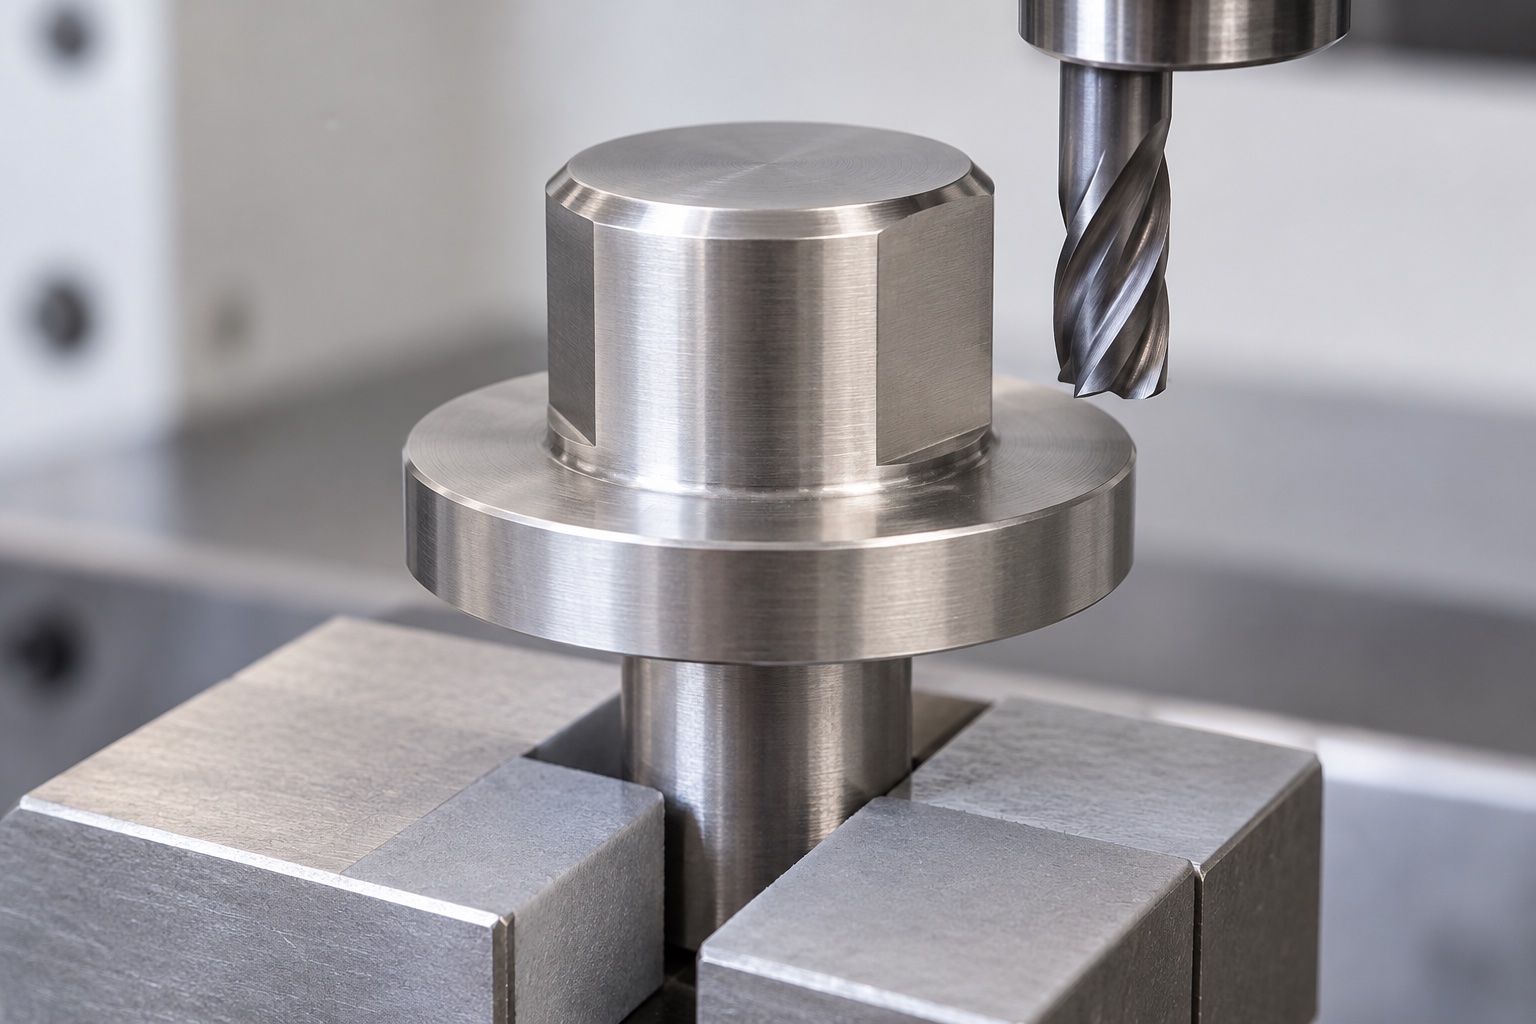
El componente torneado se reubicaría usando contactos protegidos aprobados, y se retirarían las virutas antes de la reorientación. El soporte y el acceso a las herramientas tendrían en cuenta la cabeza y la brida cortas. El proceso preservaría la relación requerida entre las superficies de rebaje, los contactos de posicionamiento y las referencias de montaje. El proveedor no se limitaría a fresar el lado que fuera visualmente conveniente. Cualquier relación angular requerida se definiría y verificaría en lugar de inferirse de la fotografía. No se suministran fuerza de fijación universal, tamaño de herramienta ni ajustes de corte. Los cambios que afecten a la geometría final definida requerirían una revisión antes de un lanzamiento de producción real y la aceptación real del componente.
Contactos y holguras
La definición del cabezal publicada identificaría superficies de contacto útiles, geometría de rebaje, longitudes axiales, entradas y transiciones. Quitar material de un contacto de posicionamiento no se trataría como una forma equivalente de aumentar el espacio libre direccional. Un pasador que entrara en un agujero no establecería automáticamente el rebaje aceptado ni el esquema de posicionamiento completo. El proveedor no añadiría una superficie plana ni puliría la cabeza para adaptarla a una pieza coincidente no identificada sin autorización. Los cambios aprobados incluirían documentos revisados y características de inspección, manteniendo la producción independiente de una muestra modificada a mano o una orientación de instalación informal utilizada para obtener una prueba favorable.
Orientación del montaje
Los documentos del equipo definirían la orientación de la cabeza respecto al elemento acoplado y las demás referencias. Un vástago cilíndrico simple no establece por sí solo un bloqueo angular. No se añadirían chavetas, tornillos, marcas o retenciones no aprobadas para completar un concepto ambiguo. Cualquier identificación evitaría los contactos útiles. Mecanizar e inspeccionar la pieza no demostraría que la instalación conserva su orientación bajo carga, desmontaje repetido o mantenimiento.
Acabado e inspección
El proveedor examinaría las entradas, las transiciones de rebaje, los bordes de las bridas y los extremos del vástago en busca de material adherido o características afiladas no deseadas. Los requisitos de borde aprobado preservarían la longitud de contacto útil y el espacio libre direccional. La limpieza y el procesamiento final seguirían el alcance adquirido. Los métodos de inspección abordarían el vástago, la brida, los contactos, los rebajes y las relaciones específicas con soportes y referencias acordados. Un acabado suave o una imagen de CMM no establecería la tolerancia alcanzada, el bajo nivel de partículas, la resistencia al desgaste o la entrega estéril. Las observaciones reales de un pedido real se referirían al componente terminado en lugar de su apariencia restringida o una muestra de acoplamiento no identificada favorable.
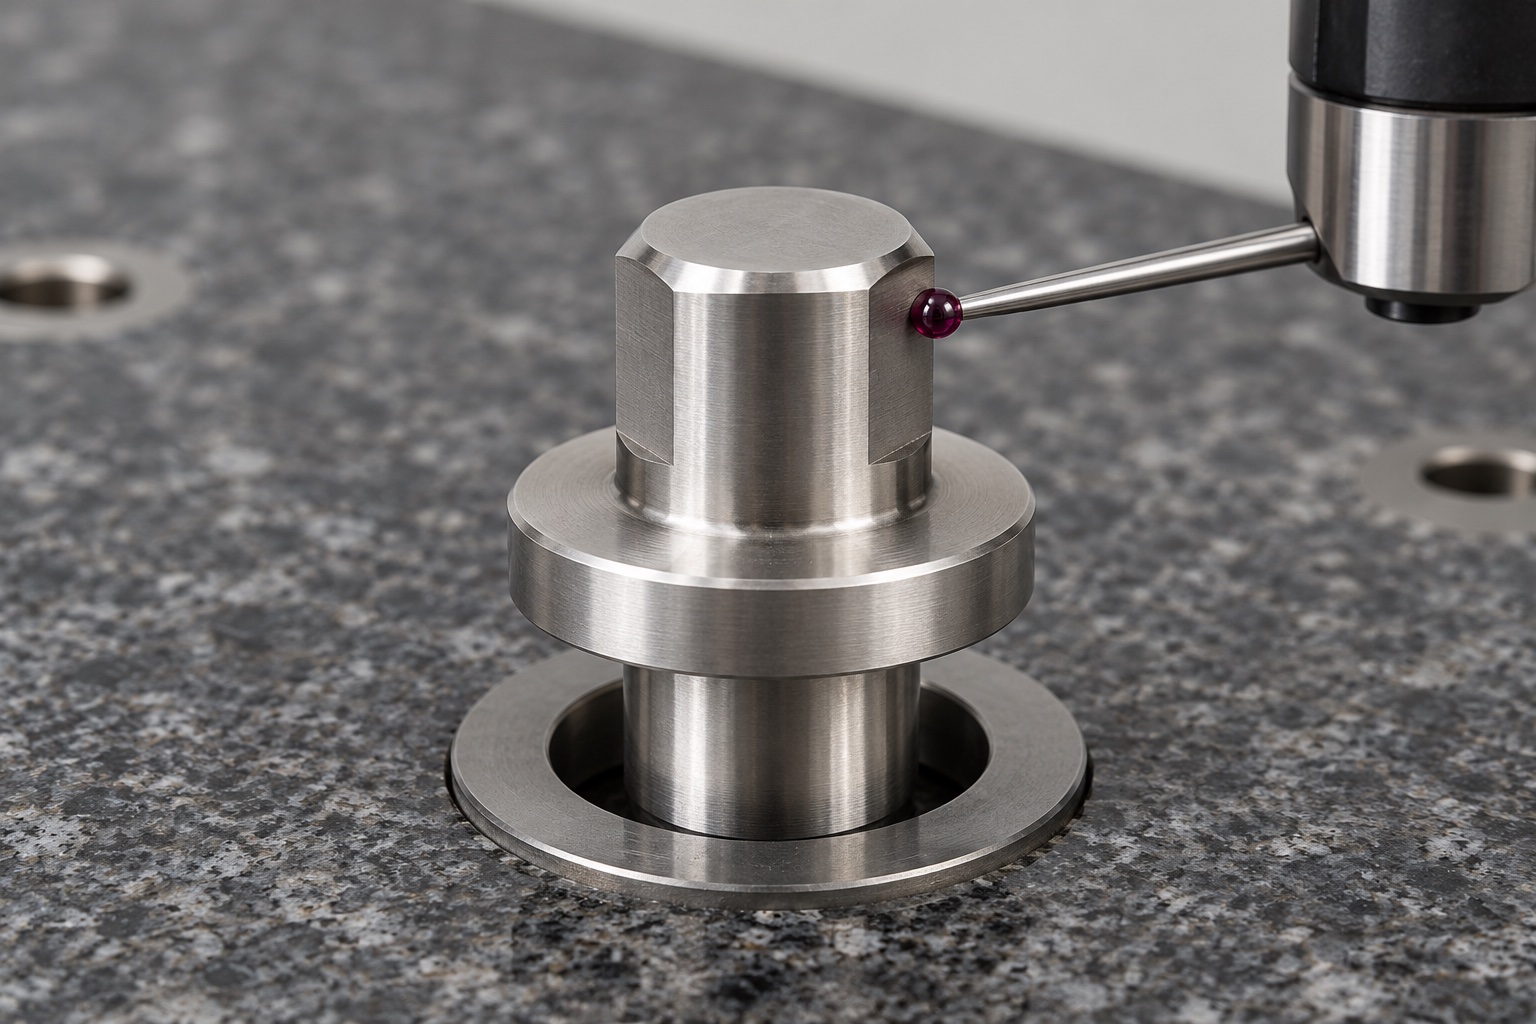
Registros sin resultados ficticios
El informe propuesto identificaría la revisión, el lote de material, la condición final, las características numeradas y los métodos acordados. No se proporcionan valores medidos porque no existe una muestra fabricada o un registro de medición en este caso representativo. Las discrepancias reales y los cambios autorizados seguirían siendo rastreables en un proyecto real. La conformidad dimensional no establecería la repetibilidad, el desgaste, la capacidad de carga o la retención del accesorio. Las observaciones de montaje opcionales y la calificación completa de la aplicación seguirían siendo entregables identificados por separado. Esto evita presentar una ruta ilustrativa como la aceptación del cliente, la mejora de posicionamiento lograda o evidencia de seguridad de equipos médicos que en realidad no se ha demostrado en condiciones operativas reales definidas.
Observación opcional del conjunto
Una prueba acordada podría examinar la entrada, el asiento de la brida, los contactos previstos y el espacio libre direccional con el pasador identificado, la pieza de acoplamiento, otros posicionadores y revisiones de soporte y retención. Se registraría la orientación y el procedimiento instalados. Los atascamientos o contactos inesperados se revisarían antes de cambiar los rebajes, rotar el pasador informalmente o sustituir una pieza coincidente. Un ajuste manual favorable no calificaría la repetibilidad, el desgaste, la carga o la retención durante el servicio. Los pasadores de prueba seguirían siendo distintos de la producción aceptada. Los ajustes aprobados se incluirían en los documentos revisados antes de otro pedido, preservando una línea de base específica del esquema de posicionamiento en lugar de un pasador pulido manualmente utilizado como indicador de producción universal.
Protección e identificación
Los pasadores terminados se separarían individualmente para proteger los contactos de ubicación, las zonas rebajadas, la brida y el vástago de montaje contra impactos o abrasión. El soporte mecánico preservaría la condición inspeccionada sin implicar un suministro estéril. El lote, la revisión, el proceso final y el estado de aceptación acompañarían al envío. Cualquier identificación de orientación seguiría el método aprobado y la ubicación de marcado. Antes del montaje, el personal de recepción distinguiría entre variantes con rebajes y variantes completamente redondas, diferentes longitudes de cabeza y geometrías de montaje. Estos controles preservarían la identidad de los componentes y al mismo tiempo dejarían la calificación completa de ubicación, retención, desgaste y mantenimiento del accesorio del equipo médico real a evaluaciones de aplicaciones definidas por separado.
Base documental de producción
La base de producción conservaría geometría aprobada, elemento acoplado, otros posicionadores, apoyos, contactos, rebajes, montaje, orientación, retención, material, procesos, inspección y embalaje. Las modificaciones autorizadas entrarían en revisiones controladas. Orificios, apoyos o instalación distintos exigirían revisión aunque el pasador pareciera similar. Este ejemplo no inventa historial de cliente, dureza, tolerancias ni repetibilidad, y no presenta el 316L como sustituto universal de pasadores comerciales o de un sistema médico completo validado.
Referencia técnica del fabricante: www.carrlane.com.
FAQ
¿Es este un posicionador real entregado al cliente?
No. Es un flujo de trabajo de fabricación propuesto representativo con imágenes ilustrativas. No hay entrega al cliente, muestra fabricada ni resultado medido real. Un proyecto real necesita documentos aprobados, registros de materiales, evidencia de producción y un informe de inspección real vinculado al componente terminado.
¿El caso proporciona repetibilidad medida?
No. Aquí no existe ninguna prueba de dispositivo completo ni resultado de posicionamiento medido. Las dimensiones de los componentes y una observación de entrada favorable no establecen repetibilidad, desgaste, carga o retención. El esquema de ubicación real y las condiciones de servicio necesitan una evaluación y evidencia definidas por separado.
¿Cómo está orientada la cabeza con rebajes?
El conjunto real debe definir el método de instalación y cualquier control de orientación. Un vástago de montaje simple por sí solo no lo establece. El proveedor debe aclarar los requisitos faltantes y no agregar ninguna chaveta, tornillo, marcado o elemento de bloqueo no mostrado sin autorización.
¿Se puede pulir el rebaje para adaptarlo a una muestra?
No como un sustituto no documentado de la geometría aprobada. Los contactos, espacios libres y transiciones útiles tienen requisitos distintos. Los cambios necesitan autorización, documentos revisados e inspecciones pertinentes en lugar de hacer que un pasador de prueba pulido a mano sea la referencia para su posterior fabricación.
¿El 316L propuesto sustituye un pasador de catálogo templado?
No se afirma esa intercambiabilidad ni transferencia de propiedades. El material, la geometría final, los requisitos de dureza o desgaste y el montaje deben definirse para la aplicación real. Un aspecto parecido no autoriza la sustitución ni demuestra las prestaciones de otro producto.
¿Qué debería revisar otra orden?
Revise las características de acoplamiento, otros posicionadores, soporte, direcciones de contacto, geometría de rebaje, orientación del cabezal, montaje y retención, material y tratamiento final. Los cambios aprobados deben ingresar revisiones controladas en lugar de permanecer en una muestra ajustada o declaraciones de desempeño copiadas de otro dispositivo.
tanghangyun@oemach.com