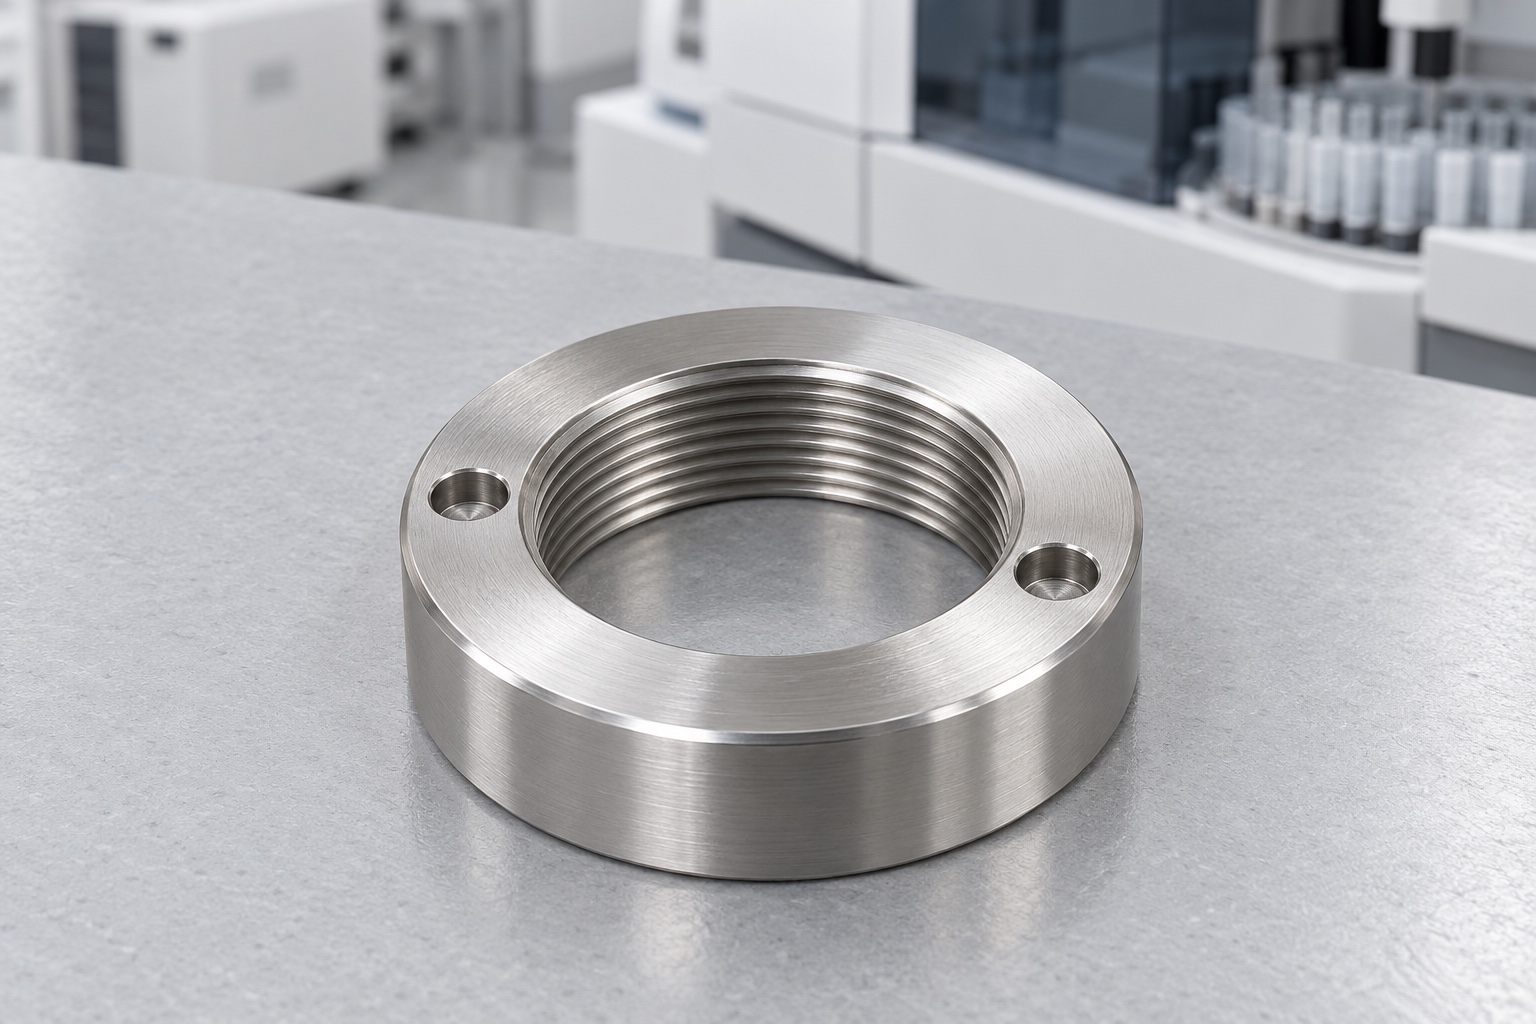
Ejemplo representativo de tuerca anular
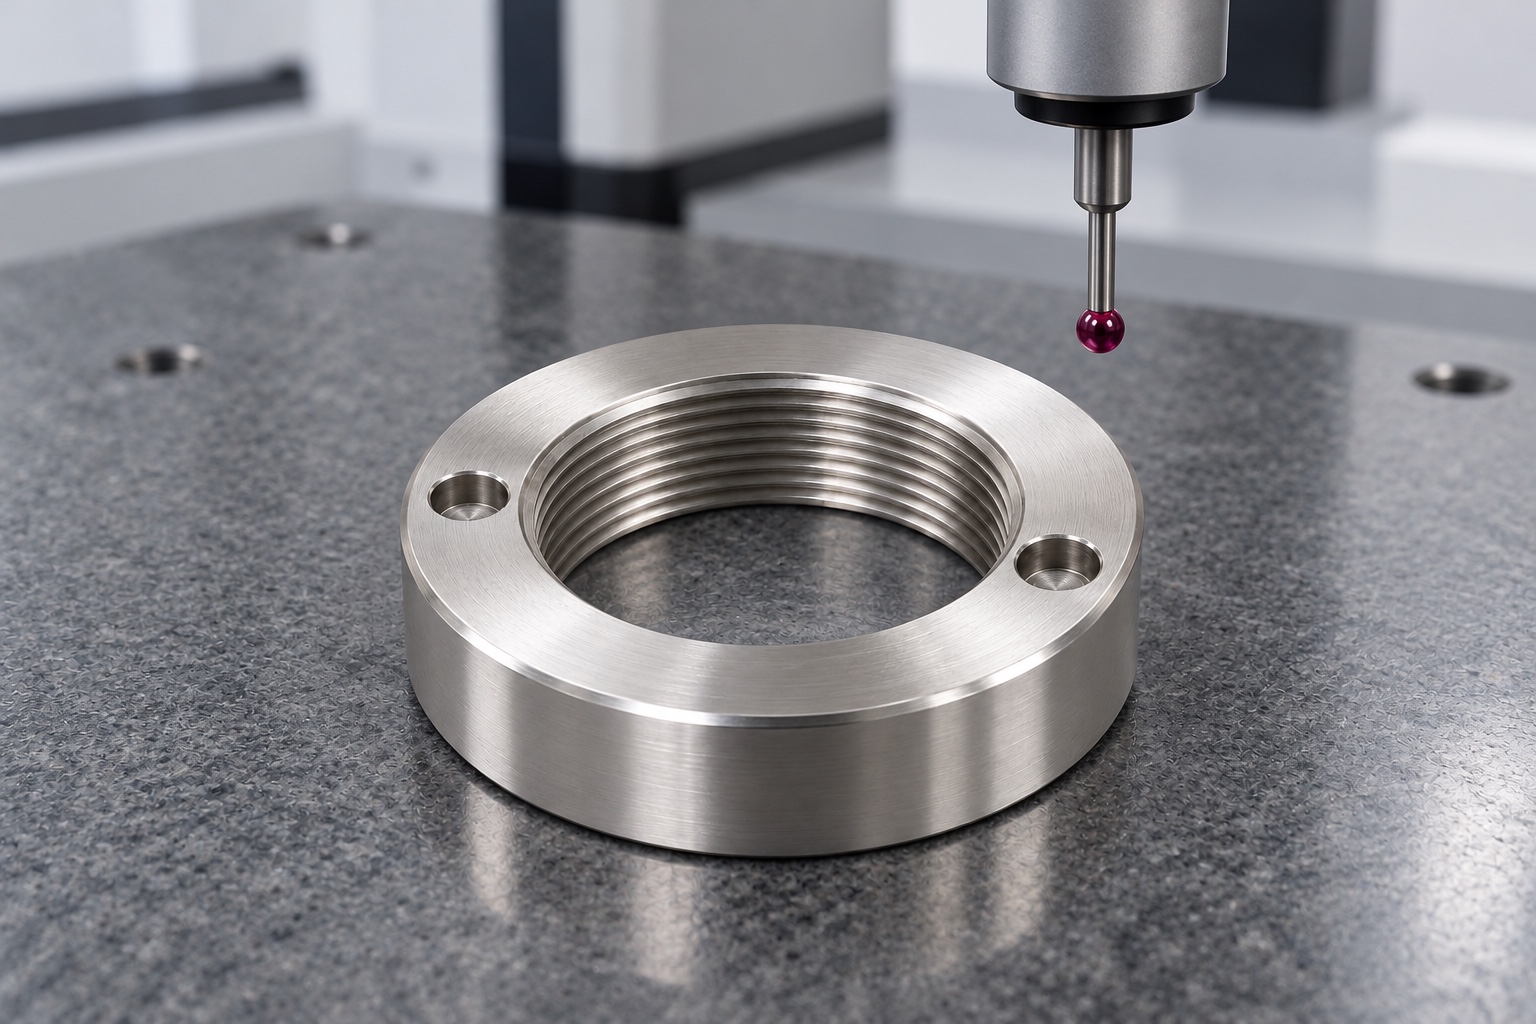
Este ejemplo representativo propone una tuerca 316L para un manguito de módulo médico: disco anular, exterior liso, rosca interior pasante, asiento plano y dos orificios ciegos axiales opuestos en la otra cara. No tiene ranuras, corte, rosca exterior o bloqueo adicional. No describe entrega o muestra medida ni afirma tolerancias logradas, apriete, aflojamiento, carga, sellado, esterilidad o seguridad como resultados reales.
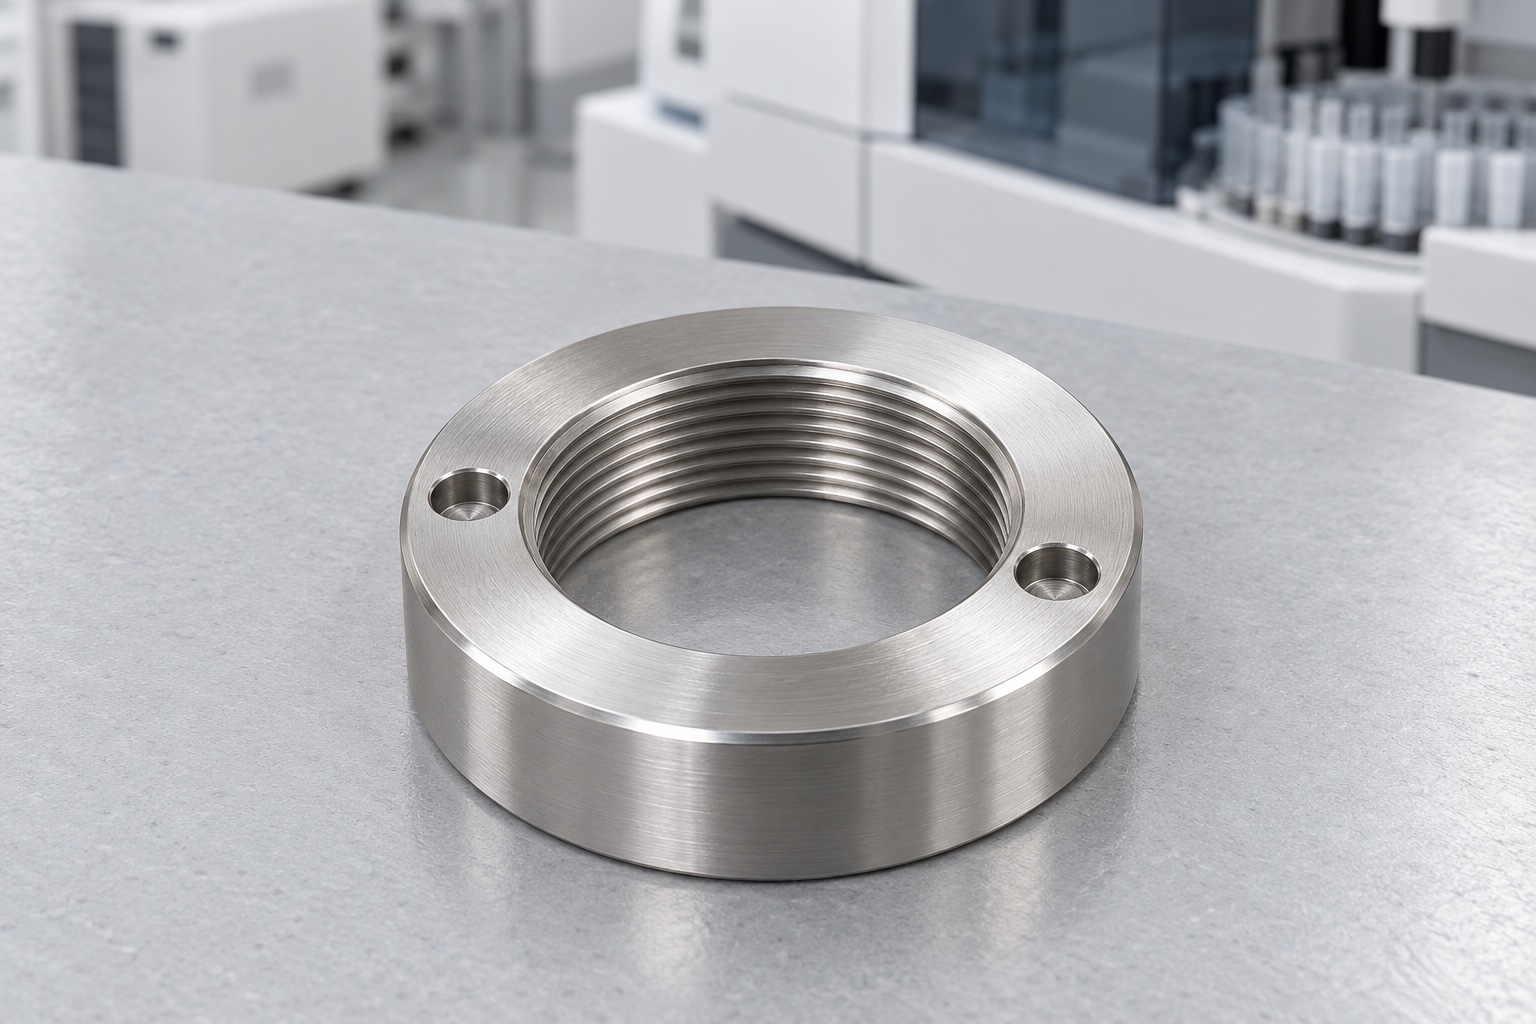
Conjunto de contacto completo
El proceso propuesto comienza con el plano y el modelo de la tuerca aprobados, el manguito de acoplamiento real, el módulo a fijar, los escalones y espaciadores, la herramienta, el método de instalación y el alcance de la inspección. El proveedor deberá aclarar qué superficies de contacto anulares son funcionales y cuál es el acoplamiento requerido antes de definir el proceso de fabricación. Cualquier dimensión faltante o requisito contradictorio deberá resolverse antes de iniciar la fabricación. El hecho de que una tuerca sea similar a un elemento de fijación de catálogo no implica que comparta las especificaciones o el comportamiento de bloqueo de otro producto. La revisión de la fabricación debe mantenerse independiente de las evaluaciones realizadas por el equipo responsable del equipo médico, tales como la fuerza de sujeción, la resistencia al aflojamiento y la cualificación del conjunto completo del instrumento médico bajo sus condiciones reales de funcionamiento.
Material inoxidable aprobado
Se identificarían 316L, forma, condición, lote y procesos finales aprobados. Los materiales seguirían trazables durante torneado, taladrado, acabado y envío. Se revisarían sobreespesor y sujeción. La apariencia no autorizaría otra aleación ni propiedades de otro elemento de fijación. Los documentos establecerían identidad, no corrosión medida, agarrotamiento, limpieza o esterilidad; esas propiedades necesitarían requisitos y evidencia propios.
Referencias del asiento y la rosca
Las operaciones iniciales deben establecer las referencias aprobadas para la cara de asiento anular, la rosca interna y la configuración de los orificios para herramientas. La secuencia debe tener en cuenta los cambios de sujeción, el material remanente y el estado final de la tuerca. El proveedor debe evitar aceptar la pieza si su conformidad aparente se debe únicamente a una deformación provocada por el dispositivo de sujeción. Es necesario eliminar las virutas de los puntos de apoyo antes de cambiar la orientación de la pieza. Se pueden realizar verificaciones intermedias durante el desarrollo del proceso, pero la aceptación final debe basarse en las relaciones definidas en el plano, una vez completadas todas las operaciones y los procesos finales subcontratados. Un diámetro exterior que resulte cómodo para la sujeción no debe utilizarse, de forma implícita, como sustituto de las referencias de inspección funcional aprobadas.
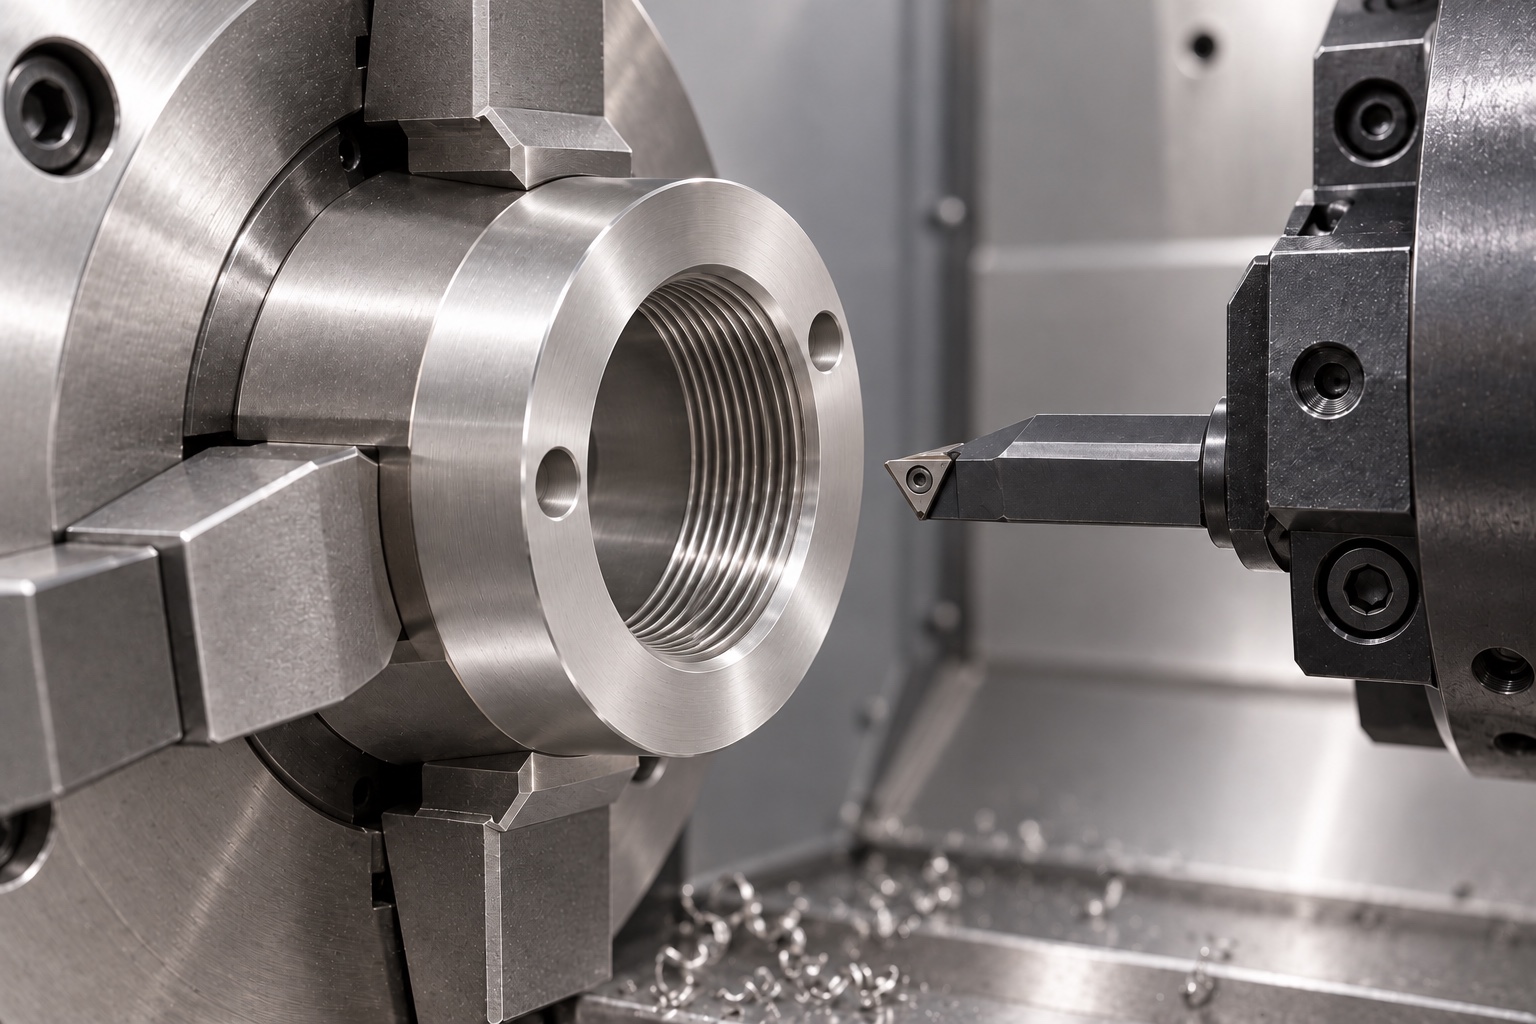
Rosca interior pasante definida
La rosca seguiría sistema, tamaño, paso, sentido, acoplamiento y criterios aprobados. Se revisarían entrada y salida. La imagen no definiría longitud útil. No se ampliaría entrada, cambiaría rosca o acortaría tuerca para adaptar un manguito desconocido. Los cambios entrarían en documentos. Una galga no demostraría por sí sola acoplamiento, fuerza o resistencia al aflojamiento del conjunto médico completo.
Asiento anular útil conservado
Las dimensiones de la superficie de apoyo, su espesor, los chaflanes o redondeos permitidos en los bordes, así como su relación con la rosca, deberán ajustarse a la definición de contacto aprobada. El proveedor deberá distinguir entre la superficie de contacto útil y las zonas de alivio en la entrada o áreas resultantes del proceso de fabricación. El acceso para las herramientas y los puntos de apoyo deberán revisarse antes de iniciar la producción. No se deberán añadir elementos como espaciadores improvisados o rebajes pulidos para lograr un mejor asentamiento del conjunto. Cualquier discrepancia entre el modelo y el plano deberá aclararse antes de comenzar el mecanizado. La geometría de la superficie de apoyo definida es un requisito del componente; no constituye, por sí misma, una prueba de que exista una fuerza de apriete suficiente, un sellado estanco frente a fluidos o una fijación adecuada del módulo médico bajo las condiciones reales de uso.
Dos orificios ciegos de herramienta
Los agujeros axiales seguirían diámetro, separación, profundidad, dirección y referencias aprobados. No se cambiarían por pasantes, radiales o ranuras por conveniencia. Se revisaría acceso de herramienta real sin elegir una llave universal de la fotografía. Mayor profundidad u otro accionamiento exigirían autorización y revisión documental, evitando depender de herramientas desconocidas, muestras taladradas manualmente o instalaciones sin registrar.
Acabado e inspección final
Durante el acabado, se inspeccionarán las entradas y salidas de la rosca, los bordes de los orificios para herramientas, los contornos anulares y las aristas exteriores, asegurándose de que no queden restos de material ni bordes afilados no deseados. Los requisitos establecidos para los bordes tienen como fin preservar el acoplamiento, el asentamiento correcto y el contacto adecuado con las herramientas. La limpieza y el procesamiento final se llevarán a cabo siguiendo el orden establecido, incluyendo las verificaciones pertinentes del estado final. El plan de inspección definirá los métodos, los medios de soporte y los criterios aplicables a las roscas, las superficies, el espesor, los orificios y las relaciones de referencia. Una apariencia superficial brillante o una sensación de giro suave al manipular la pieza manualmente no sustituyen a estas verificaciones, ni demuestran la resistencia al gripado, el control de partículas, la aptitud para entornos estériles o la retención validada en equipos médicos.
Primera pieza sin datos inventados
El informe propuesto deberá especificar la revisión del plano, el lote de material, las características numeradas y los métodos acordados. No se incluyen valores numéricos, ya que este ejemplo ilustrativo no cuenta con una muestra fabricada ni con registros de medición. Las no conformidades reales y los cambios autorizados deberán permanecer trazables. La conformidad del componente no implica, por sí misma, la fuerza de apriete, la resistencia al aflojamiento, el comportamiento ante vibraciones o la estanqueidad. El uso de un calibrador de roscas o una imagen de inspección sirve para ilustrar un posible método, pero no constituye una prueba de que se haya alcanzado una tolerancia específica. El registro debe distinguir entre la geometría medida y las observaciones opcionales sobre el montaje, así como separar estos aspectos de la cualificación —realizada por el equipo responsable del equipo médico— relativa a la instalación, la retención y el funcionamiento en la aplicación final.
Observación limitada de instalación
Una prueba acordada observaría entrada, asiento, acoplamiento y acceso con tuerca, manguito, módulo, espaciador y llave identificados. Se registrarían procedimiento, lubricante y retenciones aprobados. Las interferencias se revisarían antes de modificar o sustituir componentes. El montaje manual no cualificaría par, apriete, aflojamiento, fatiga o seguridad. Los prototipos permanecerían separados y los ajustes entrarían en revisiones, no en patrones informales.
Protección de roscas, caras y bordes
Las tuercas terminadas deben mantenerse separadas para evitar que otros elementos metálicos golpeen las entradas de las roscas internas, las superficies de asentamiento o los bordes de los orificios ciegos. El embalaje debe diseñarse de modo que no deforme la sección anular ni introduzca materiales no autorizados en las superficies de las piezas. La protección mecánica no implica que el producto sea estéril. El envío debe incluir información sobre el lote, la versión, el tratamiento final y el estado de inspección. Durante la recepción, se debe verificar la dirección de la rosca, el paso, el espesor y el tipo de accionamiento, diferenciando entre prototipos y piezas de producción final. Estos controles garantizan la integridad de los componentes antes de su instalación o de cualquier evaluación adicional —relacionada con la retención, el mantenimiento o la limpieza— realizada por el equipo responsable del equipo médico.
Referencia específica de producción
Se conservarían geometría, manguito y módulo reales, contactos y acoplamiento, herramienta, acceso, material, proceso, inspección y embalaje. Los ajustes pasarían a revisiones. Cambios de manguito, espaciadores, llave, lubricante o servicio exigirían revisión. El flujo representativo no inventa clientes, resultados o autobloqueo, ni equipara una tuerca inoxidable conforme con un sello cualificado o retención médica validada.
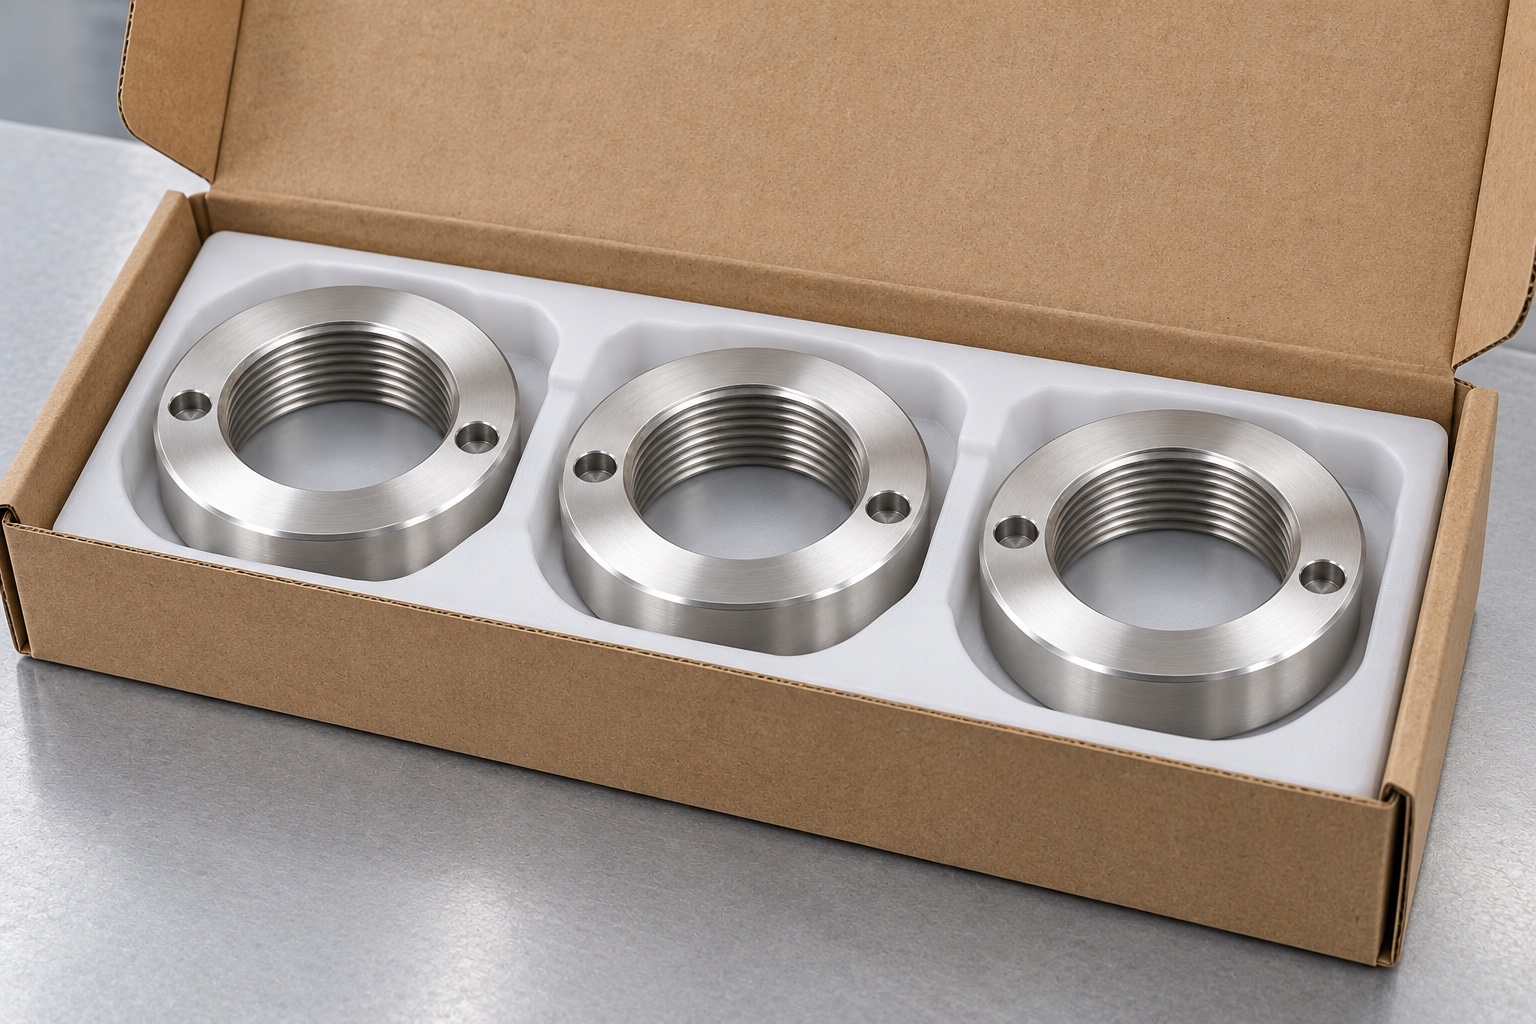
Referencia técnica del fabricante: www.gedore.com.
FAQ
¿Se trata de una tuerca entregada realmente a un cliente?
No. Se trata de una propuesta de flujo de trabajo mediante mecanizado CNC, que incluye imágenes ilustrativas de los componentes y procesos. No existe entrega al cliente, muestra fabricada, registro de mediciones ni resultado obtenido. Un pedido real requeriría sus propios documentos aprobados, registros de producción y pruebas de aceptación basadas en mediciones.
¿Proporcionan algún tipo de bloqueo los dos orificios para la herramienta?
No se ha establecido ninguna función de bloqueo. En este concepto, dichos orificios sirven únicamente como interfaz para la herramienta. Cualquier función de retención o prevención contra el aflojamiento requeriría su propio diseño aprobado y su correspondiente cualificación, utilizando la tuerca, el manguito, el conjunto de módulos, el método de instalación y las condiciones operativas reales.
¿Se especifica algún par de apriete o fuerza de sujeción en este caso?
No. No se dispone de ningún dato sobre el par de apriete o la fuerza de sujeción. Dichos requisitos corresponden al procedimiento y al montaje final aprobado. La identificación del material, el diámetro de la tuerca, una ilustración de la herramienta o el hecho de que la pieza pueda enroscarse manualmente no establecen un valor de instalación universal ni garantizan un rendimiento de retención cualificado.
¿Por qué inspeccionar tanto la superficie de asiento como la rosca?
Ambas poseen características específicas y relaciones funcionales distintas. El hecho de que una rosca pase la verificación con un calibre no implica que la superficie anular, el espesor, los orificios para la herramienta o el asiento contra el conjunto de módulos cumplan con los requisitos. El plan dimensional acordado abordaría cada exigencia del plano técnico para la configuración final definida.
¿Se trata de un componente destinado al sellado de fluidos?
No se ha definido ningún alcance relacionado con el sellado. El uso previsto es la retención de módulos en el equipo. Aspectos como el sellado, la resistencia al gripado, el comportamiento frente a la corrosión, el nivel de limpieza cuantificado o el suministro en condiciones estériles requerirían requisitos específicos, definidos y verificados; no pueden basarse en suposiciones derivadas simplemente de la apariencia de un anillo de acero inoxidable brillante.
¿Qué aspectos se revisarían en un pedido distinto?
Revisar la rosca del manguito, el módulo y los espaciadores; verificar el correcto asentamiento, el acoplamiento, las herramientas y el acceso, el material, el proceso final, el lubricante y las condiciones de servicio. Los cambios aprobados deben incorporarse a la documentación controlada, en lugar de depender de un anillo ajustado manualmente o de los criterios de retención propios de otro conjunto de equipos.
tanghangyun@oemach.com