
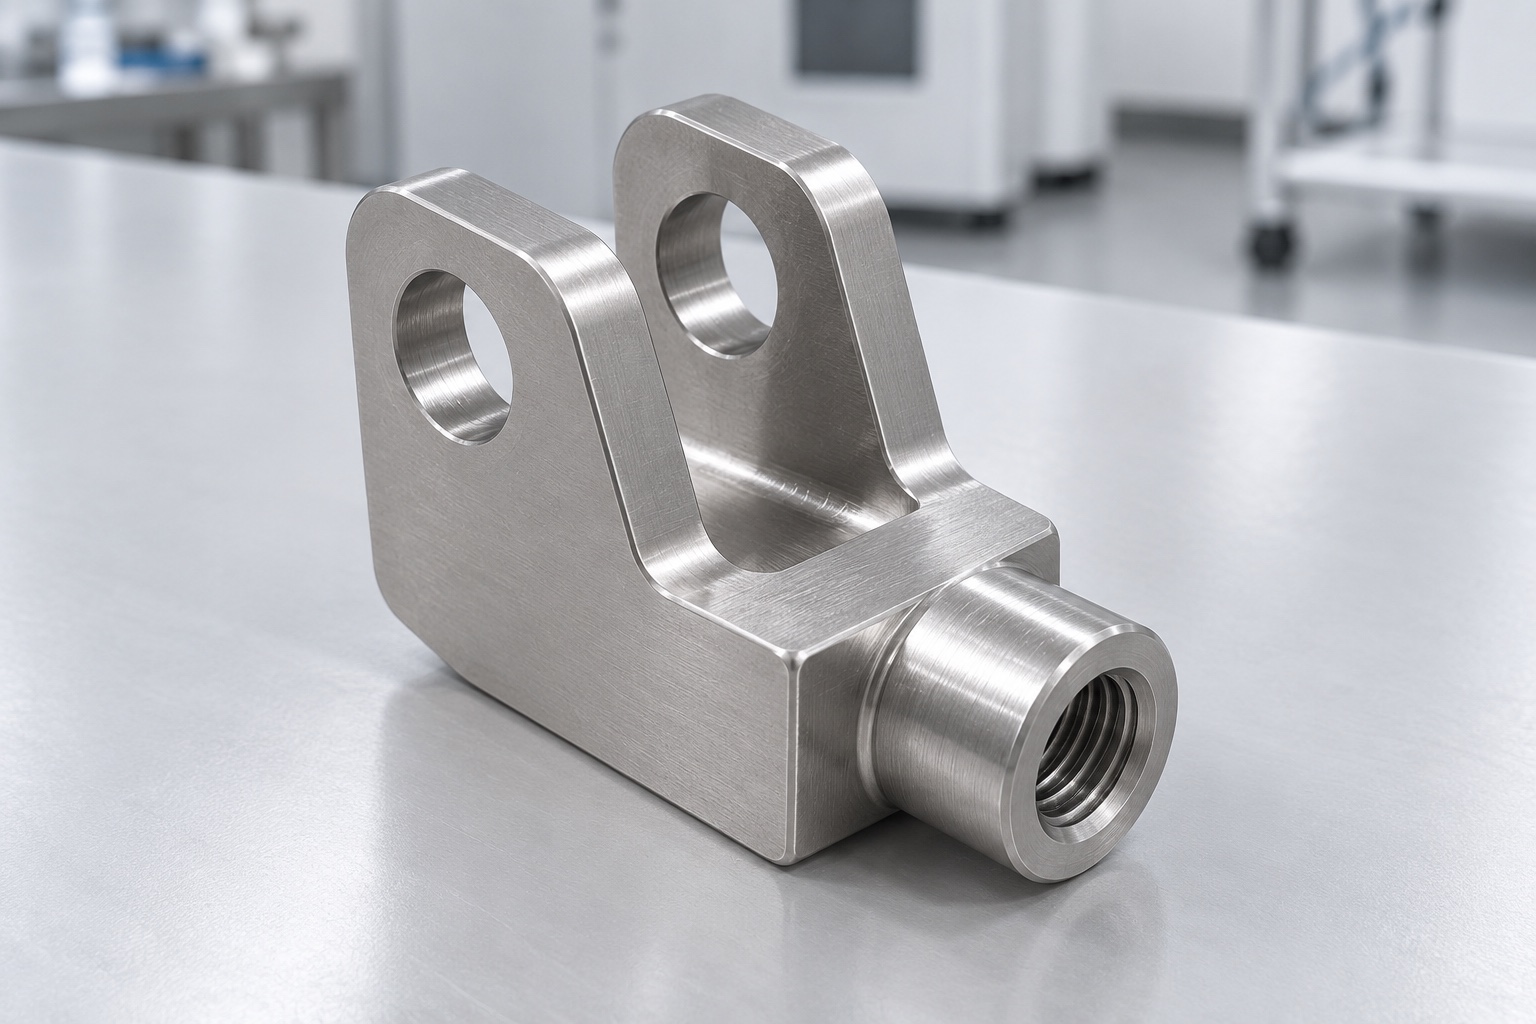
La horquilla dentro del mecanismo
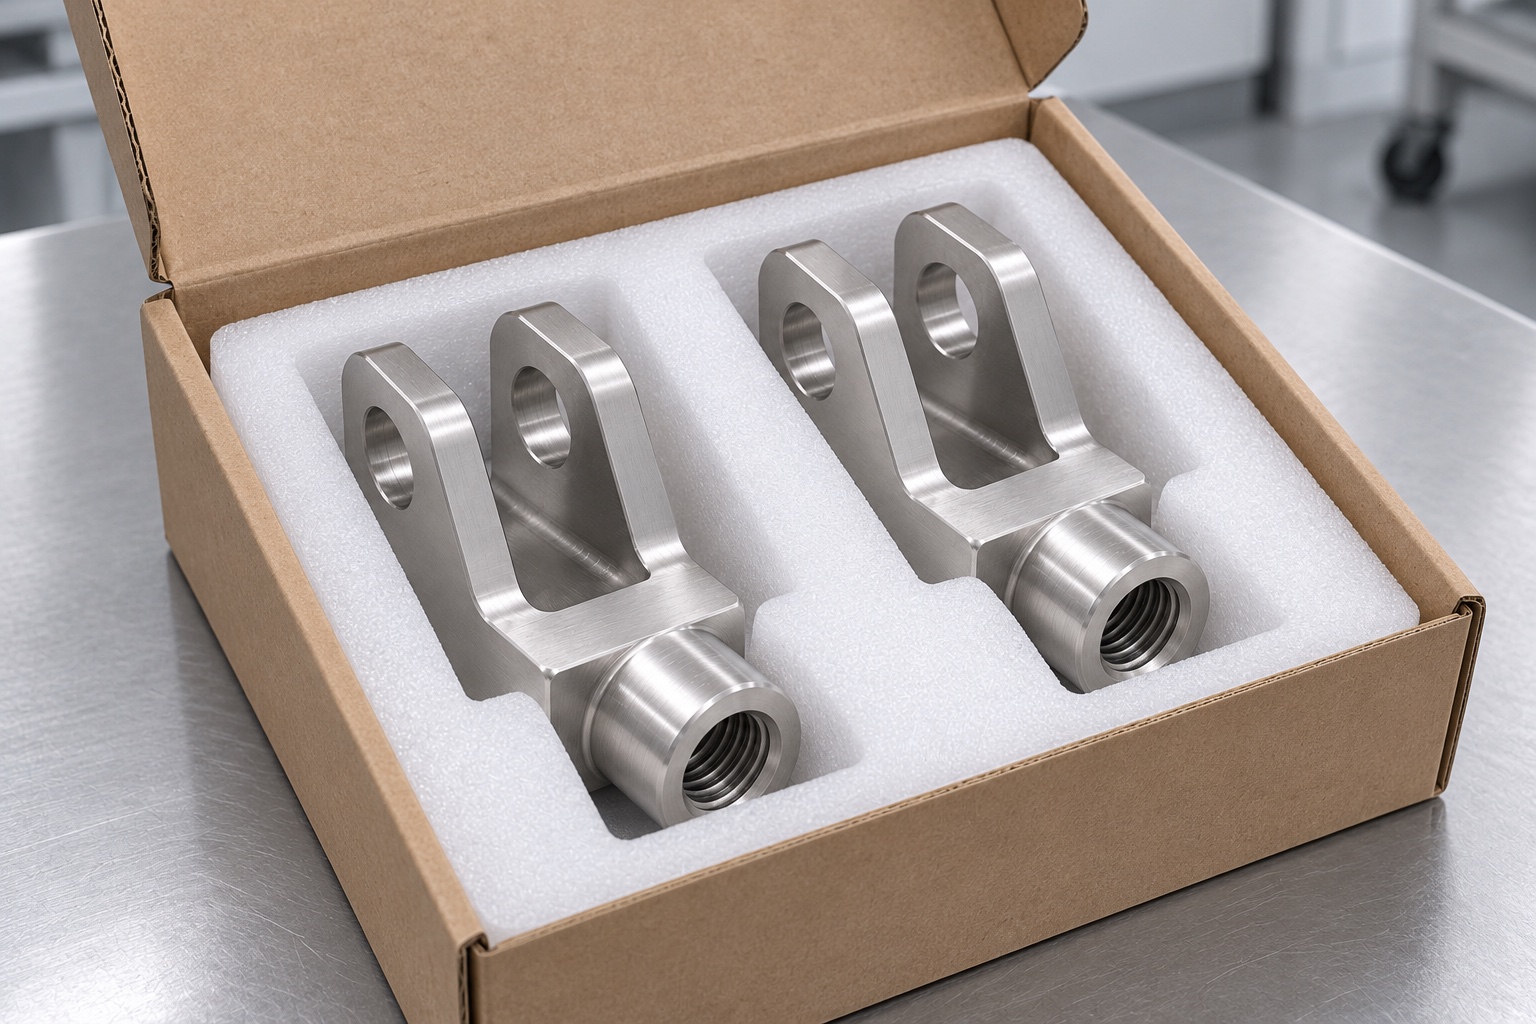
Una horquilla une varilla y palanca mediante un pasador retenido por separado. La geometría mecanizada no constituye un mecanismo cualificado. Este artículo trata fabricación CNC de un componente del equipo, no un diseño universal de seguridad. El concepto inoxidable tiene dos brazos, orificios alineados y resalte con rosca interior en la base; no incluye producción medida ni resultados de carga o validación médica.
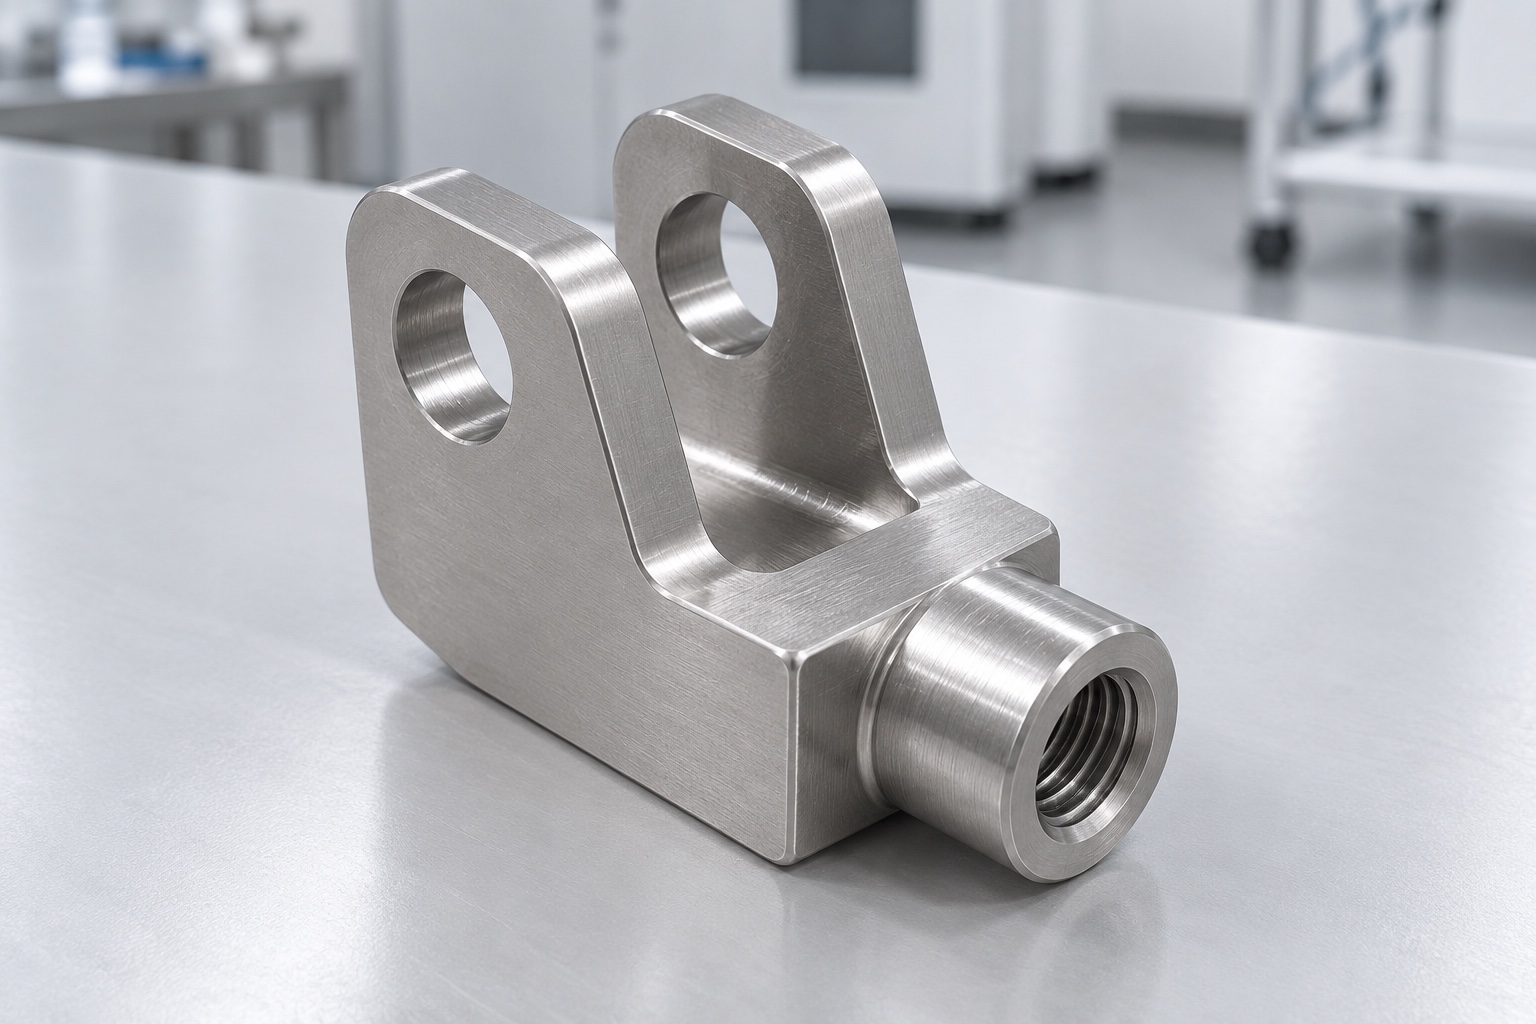
Componentes acoplados exactos
Obtenga el plano aprobado de la horquilla, así como los de la palanca o pieza de unión, el pasador, los elementos de fijación, la varilla y la revisión del conjunto. El catálogo GN 751 de Ganter describe cabezales de horquilla con pasadores como elementos de conexión; esto sirve únicamente como referencia. La versión de acero inoxidable que aparece en dicho catálogo utiliza acero AISI 304, por lo que no certifica ni avala la propuesta presentada aquí, que emplea acero 316L. No asuma que las dimensiones, el comportamiento bajo carga o la conformidad de un componente de catálogo son aplicables a una horquilla personalizada basándose únicamente en su similitud visual. El diseñador del equipo es el responsable de definir el material, las interfaces, los sistemas de fijación y los requisitos operativos del mecanismo médico completo.
Separación y contactos útiles
Relacione separación con pieza acoplada, contactos, entrada y movimiento permitidos. Defina caras internas y transiciones, no solo abertura en las puntas. Radios y espesor afectan el espacio útil. Insertar una palanca no demuestra holgura durante todo el recorrido. Resuelva contradicciones antes de fresar. No ensanche la horquilla para adaptar una pieza desconocida sin evaluar la interfaz real.
Orificios del pasador relacionados
Especifique el tamaño del orificio, las zonas de contacto útiles para el pasador y la relación requerida entre los dos orificios del brazo y otras referencias funcionales. El hecho de que dos diámetros sean aceptables por separado no garantiza, por sí solo, que exista la trayectoria común necesaria para el pasador. Evalúe el acceso y la inspección antes de determinar la secuencia de mecanizado. Que un pasador pueda pasar a través de los orificios puede servir como indicio de un ajuste adecuado, pero no debe sustituir al cumplimiento de todos los requisitos geométricos. El diseñador responsable debe definir la relación y la tolerancia pertinentes, en lugar de esperar que el proveedor deduzca un requisito de coaxialidad universal o que acepte un resultado de taladrado cualquiera como prueba de la conformidad total de la unión.
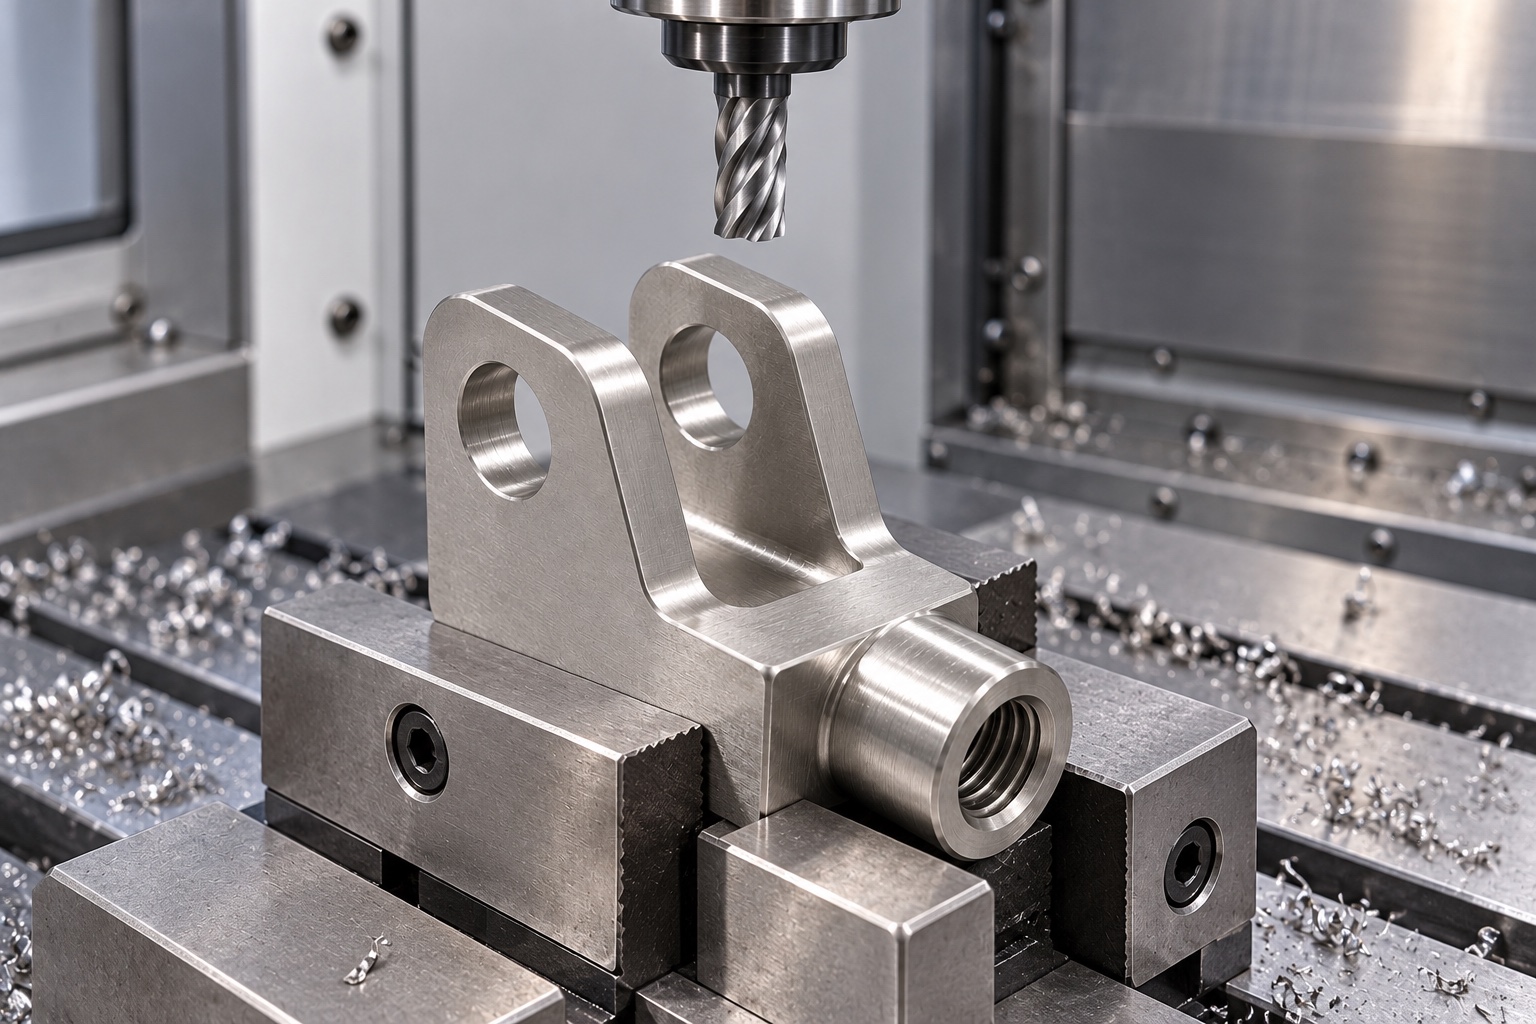
Unión roscada respecto a la horquilla
Especifique designación, sentido, entrada, profundidad y acoplamiento útil de la rosca respecto al eje del pasador y referencias. La profundidad taladrada no equivale al acoplamiento roscado. Aclare transiciones y herramienta antes de mecanizar. No añada, invierta o profundice roscas para una varilla desconocida. La unión y bloqueo completos requieren aprobación; una galga no demuestra carga o resistencia al aflojamiento.
Geometría de raíz autorizada
Las transiciones en la base (talón) y en el interior de los brazos deben ajustarse al modelo y al plano controlados. Aunque el acceso de la herramienta pueda requerir un radio específico, el proveedor no debe modificarlo arbitrariamente —por ejemplo, aumentando el radio de alivio o eliminando material— con el fin de simplificar el mecanizado. Una transición suave no garantiza, por sí misma, una distribución de tensiones adecuada ni una vida útil a fatiga determinada. El diseñador del equipo debe evaluar las cargas y las condiciones operativas para la geometría real. La revisión del proceso de fabricación debe detectar posibles conflictos de forma temprana, garantizando la trazabilidad de cualquier cambio autorizado y evitando el acabado manual de las raíces, cuya forma final dejaría de estar reflejada en los documentos de diseño e inspección aprobados.
Inoxidable y proceso final
Defina 316L, condición, evidencia y proceso final aprobados. La denominación inoxidable no demuestra equivalencia con otro fabricante o certificación médica. Conserve lote durante fabricación y envío. Limpieza, pasivado u otro proceso seguirán el pedido y controles finales; no se deducen de una imagen plateada. Identidad y apariencia no prueban corrosión, partículas, esterilidad o compatibilidad con toda limpieza médica.
Apoyo durante el mecanizado
Revise la secuencia de mecanizado del talón, el resalte, la ranura y los orificios emparejados para asegurar que las relaciones funcionales se mantengan bajo control una vez liberada la pieza. El sistema de sujeción debe sostener el componente sin comprimir los brazos ni forzarlos para que encajen en una separación que parezca correcta. Elimine las virutas de los puntos de contacto y posicionamiento antes de realizar cambios en la configuración. No se prescriben parámetros de corte universales ni una trayectoria de herramienta única. Las verificaciones intermedias pueden servir de guía durante el proceso, pero la aceptación final debe basarse en el cumplimiento de las especificaciones acordadas para el estado terminado. El hecho de que un pasador pueda insertarse mientras los brazos están sujetos no garantiza, por sí solo, que la horquilla, una vez liberada, cumpla con las tolerancias de separación y los requisitos de los orificios indicados en el plano.
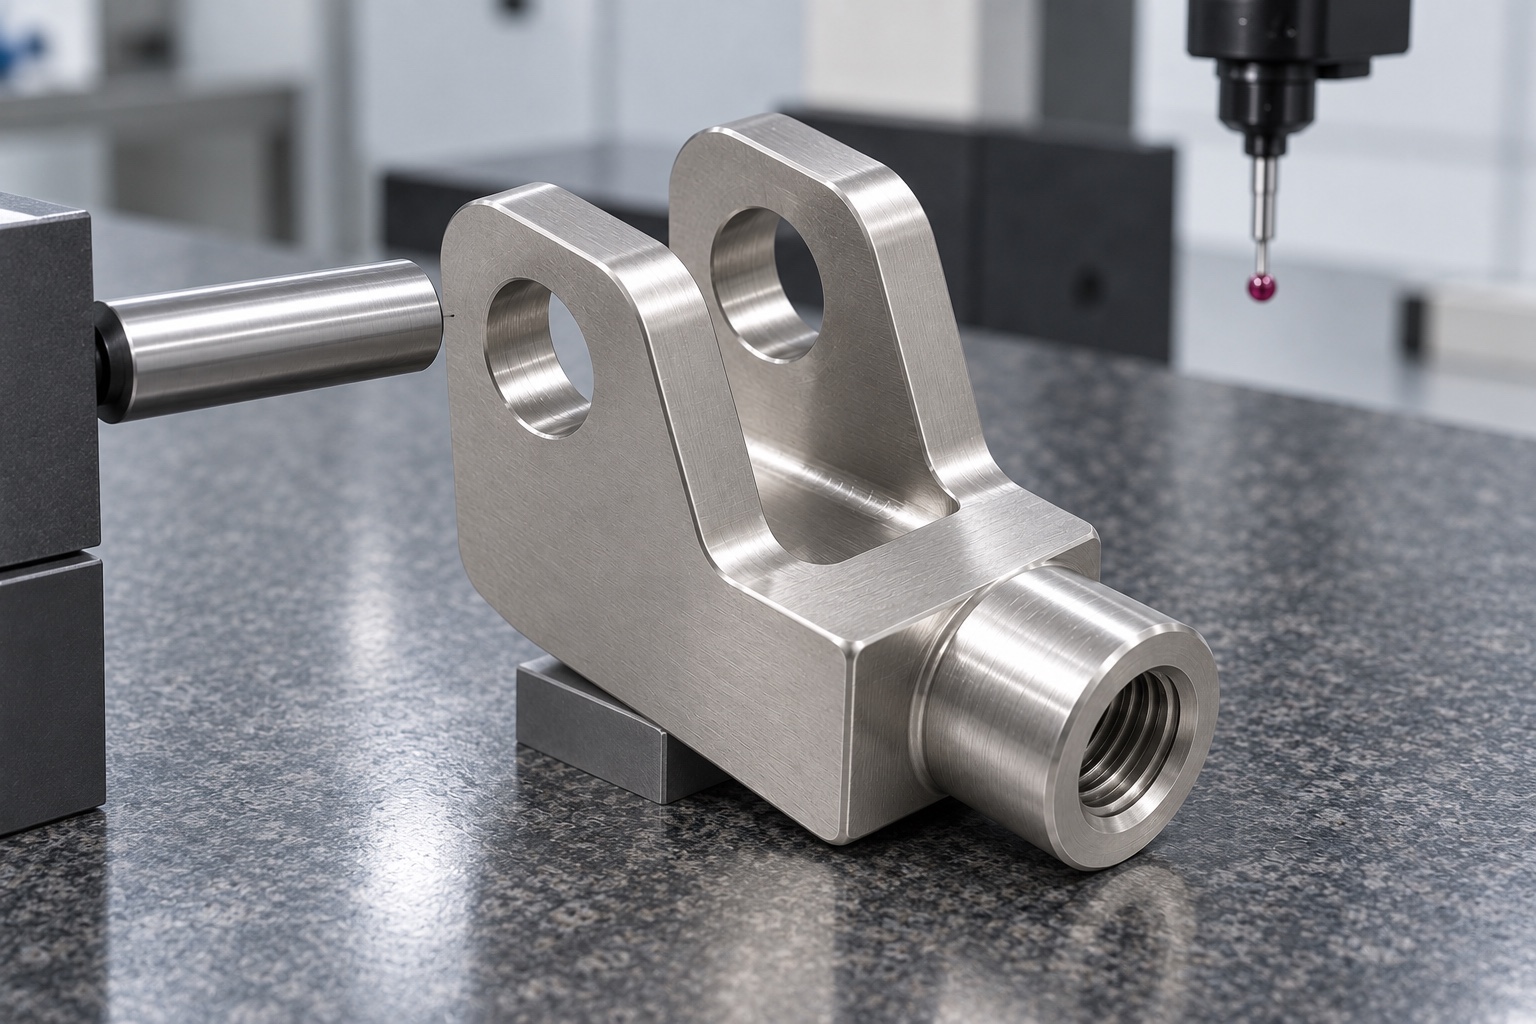
Salidas y bordes internos
Inspeccione las entradas y salidas de los orificios para pasadores, los bordes de las ranuras, los extremos de los brazos y las entradas de las roscas para detectar restos de material o rebabas afiladas no deseadas. Aplique los requisitos de acabado de bordes aprobados sin reducir la longitud útil de apoyo ni redondear excesivamente las superficies de contacto internas. Pulir la pieza hasta que el pasador se deslice con facilidad puede alterar la interfaz y no debe sustituir a una decisión de diseño establecida. Los procesos de limpieza y tratamiento final deben preservar la geometría aprobada. Un acabado brillante en la horquilla no garantiza una baja tasa de desgaste, una retención segura del pasador, una fuerza de liberación adecuada o un ensamblaje limpio y validado. Estas propiedades requieren una evaluación específica y explícita cuando sean relevantes para el programa de equipos médicos.
Inspección y pruebas del mecanismo
Asigne separación, brazos, orificios, rosca y referencias a métodos accesibles en condición final. Una prueba opcional observaría pasador, articulación y acceso con componentes identificados, incluida retención y varilla. Ajuste e informe dimensional no establecen carga, fatiga, desgaste, vibración o seguridad. Identifique prototipos y revise contactos antes de modificar un orificio, ensanchar o sustituir pasador para completar la demostración.
Protección de brazos e interfaces
Separar las horquillas (clevises) de modo que los elementos adyacentes no puedan golpear las puntas de los brazos, los bordes de los orificios o los resaltes roscados. El embalaje debe sostener el cuerpo sólido sin doblar los brazos ni introducir residuos en la separación de la horquilla. Proteger las entradas roscadas según lo acordado y conservar la información sobre el lote de material, la revisión, el tratamiento final y el estado de aceptación. El embalaje mecánico no equivale a un suministro estéril. El personal de recepción debe distinguir entre configuraciones específicas (según su orientación), diferentes tipos de rosca, prototipos modificados y unidades de producción aceptadas. Estos controles preservan la identidad del componente inspeccionado antes de que el equipo técnico realice la instalación y las evaluaciones independientes del rendimiento de la articulación o de su mantenimiento.
Consulta específica del conjunto
Aporte geometría controlada, pieza acoplada, pasador y retención, varilla, recorrido, relaciones, material, proceso e inspección. Separe montaje de cualificación de carga y fatiga. Revise cambios e incorpore ajustes autorizados a documentos. Así se define un alcance CNC trazable sin copiar capacidades de catálogo, inventar resistencia medida ni confundir conformidad dimensional con un mecanismo médico cualificado.
Referencia técnica del fabricante: www.ganternorm.com.
FAQ
¿El hecho de que un pasador atraviese los orificios confirma que estos son conformes?
No necesariamente. Solo permite una observación limitada del ajuste con un pasador específico. El plano puede especificar dimensiones individuales, longitudes de apoyo útiles y relaciones con la horquilla y otros elementos de referencia. Estos requisitos requieren métodos acordados, y no basta con una simple demostración mediante un pasador.
¿Se pueden aplicar a este concepto las capacidades nominales de las horquillas que aparecen en los catálogos?
No. La geometría propuesta en acero 316L no corresponde a un producto de catálogo con capacidad nominal certificada. El uso de materiales, dimensiones, pasadores, sistemas de retención y condiciones operativas diferentes exige una evaluación específica. La documentación general del fabricante no constituye una aprobación de este componente personalizado, ni hace extensivas a él las declaraciones de conformidad o rendimiento de sus productos de catálogo.
¿Por qué es necesario distinguir entre la profundidad de la perforación y la longitud de enrosque?
La zona de rosca útil depende de la rosca especificada y de sus transiciones, no simplemente del fondo de la perforación. El plano aprobado y el conjunto deben definir la longitud de enrosque requerida. El uso de un calibrador de roscas o el ajuste manual de una varilla no determinan la capacidad del mecanismo ni su resistencia al aflojamiento.
¿Se pueden presionar los brazos de la horquilla durante la inspección de aceptación?
La aceptación debe realizarse siguiendo los métodos de medición y las condiciones de soporte previamente acordados. Presionar los brazos podría ocultar una holgura o una desviación en la alineación del orificio que no se apreciarían de otro modo. Es necesario documentar el método utilizado; no debe considerarse que un ajuste forzado constituye una prueba de la conformidad final del componente.
¿El documento ofrece resultados sobre resistencia a la fatiga o cargas estáticas?
No. El documento proporciona pautas para la fabricación y la inspección, pero no incluye valores de resistencia medidos ni clasificaciones de seguridad. Cuando los requisitos lo exijan, el mecanismo completo —incluyendo el material específico, el pasador, el sistema de retención y las condiciones operativas— deberá someterse a una evaluación de diseño y a un proceso de cualificación independientes.
¿Qué cambios requieren una revisión antes de proceder a una nueva fabricación?
Revise el espesor de las piezas de acoplamiento, el pasador y su sistema de retención, la rosca y la varilla, la geometría de los brazos y la base, el material, el procesamiento final y las condiciones de funcionamiento. Utilice las revisiones autorizadas en lugar de copiar una pieza ajustada manualmente o trasladar suposiciones de rendimiento provenientes de otro mecanismo médico.
tanghangyun@oemach.com