
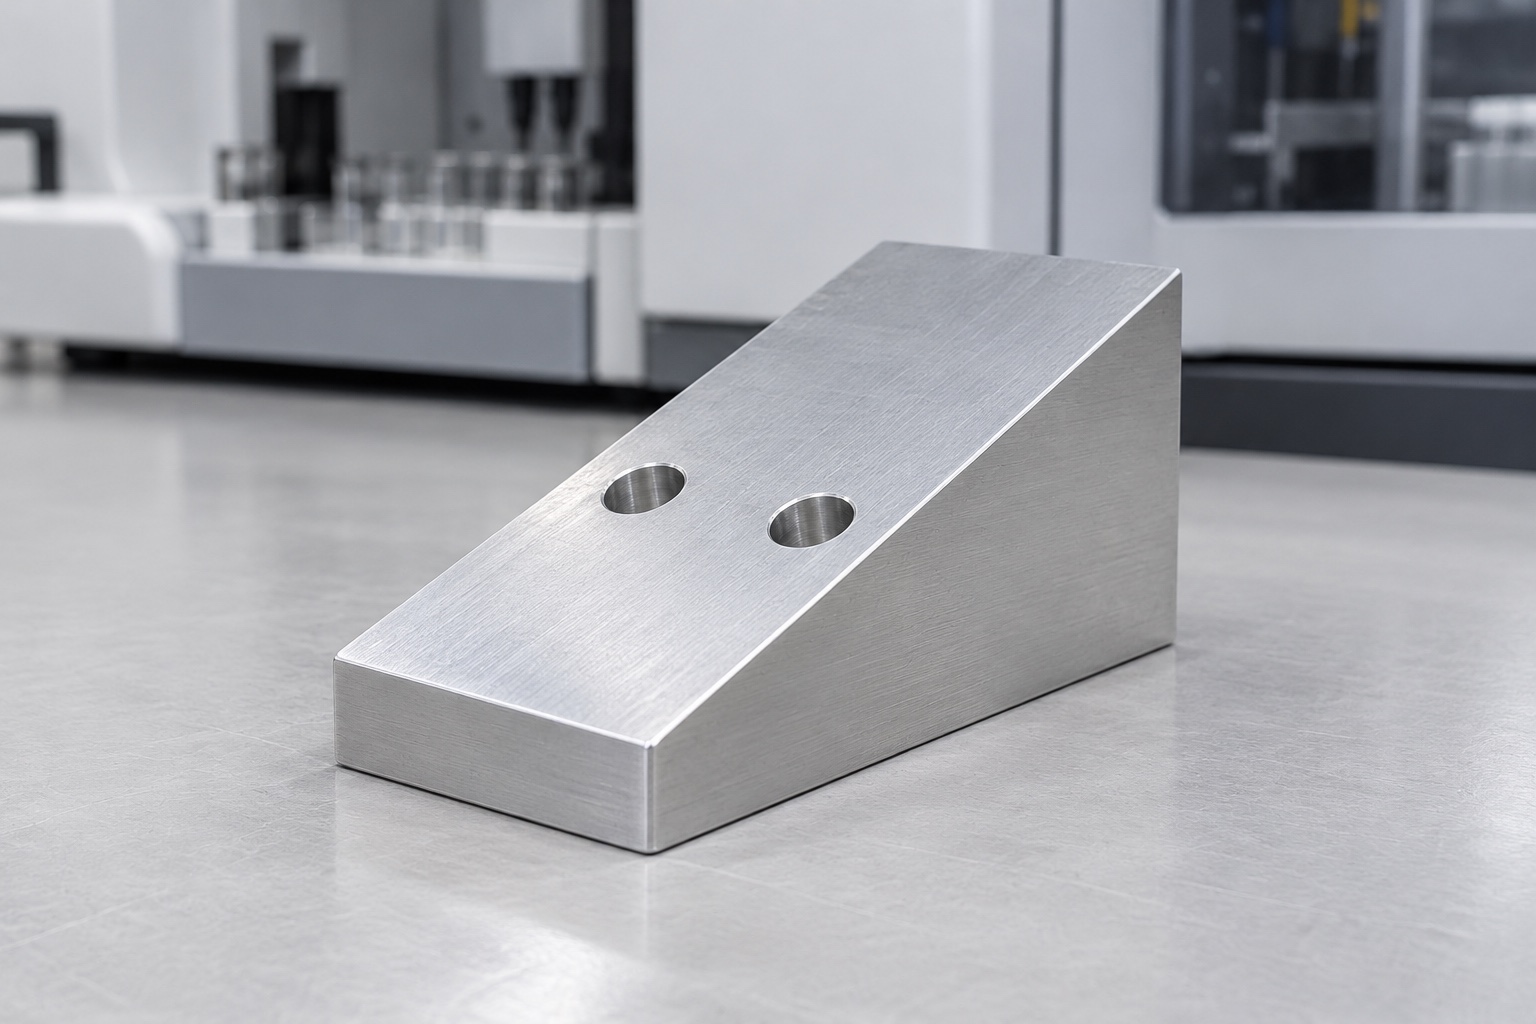
Componente de montaje del equipo
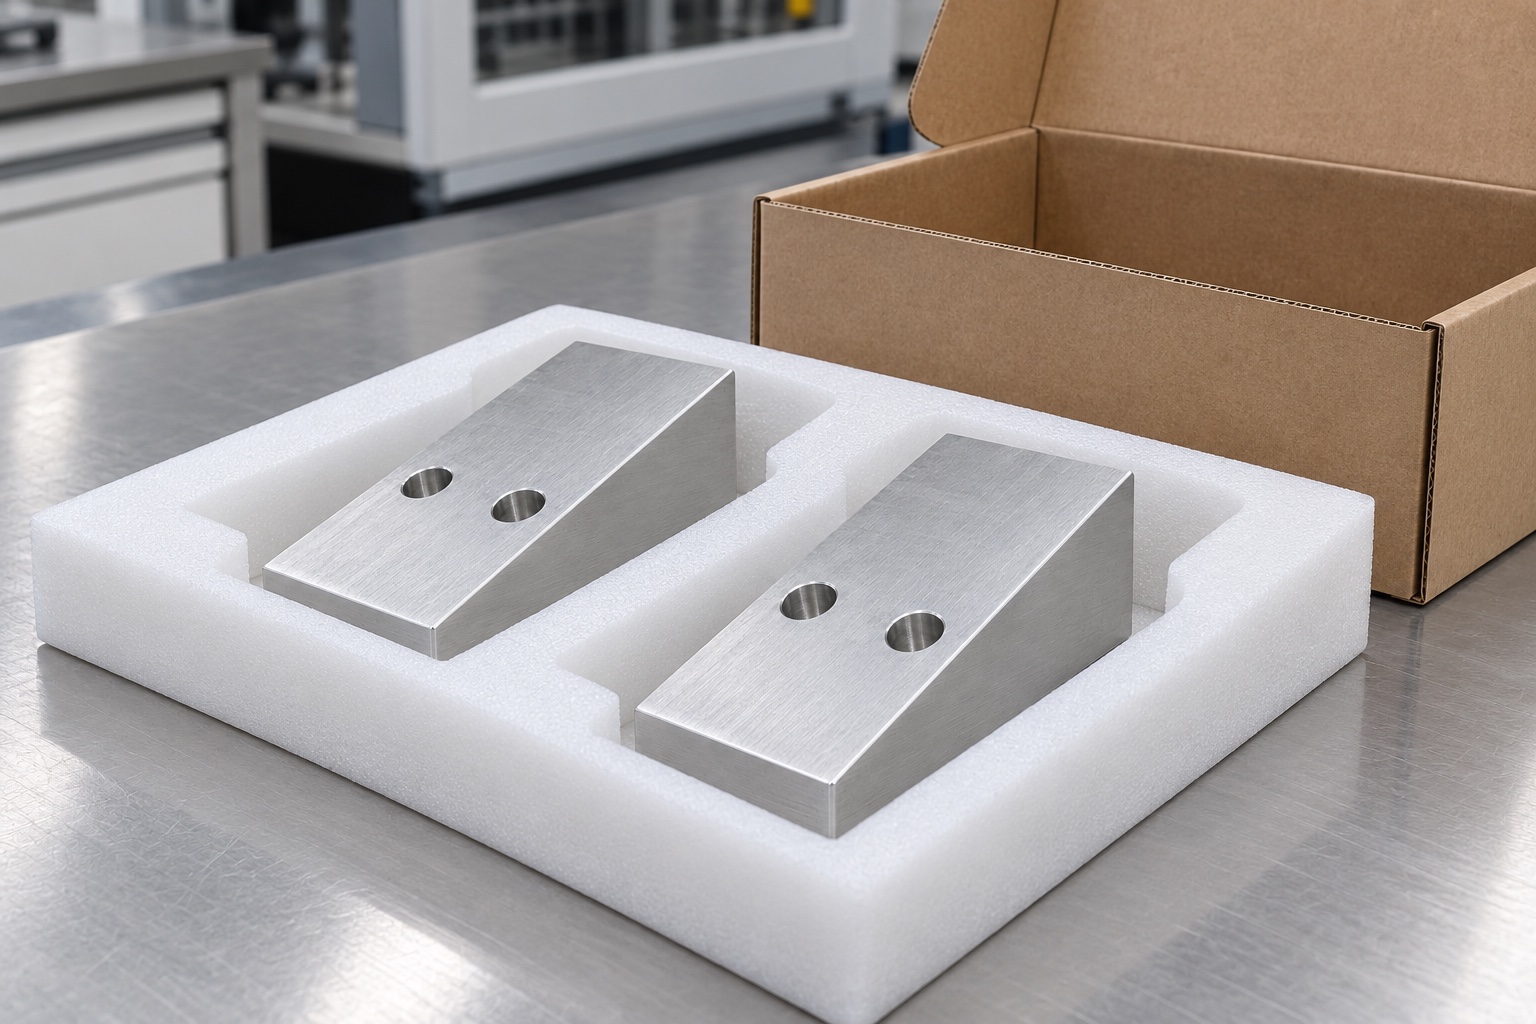
Una cuña CNC proporciona una superficie inclinada para un sensor o soporte aprobado de un analizador médico. No establece calibración ni rendimiento analítico. El concepto ilustrado tiene base plana, extremo bajo de espesor suficiente, extremo opuesto elevado y dos orificios simples en la cara inclinada. No representa un plano, producción medida o instalación validada; la geometría real requiere documentación autorizada.
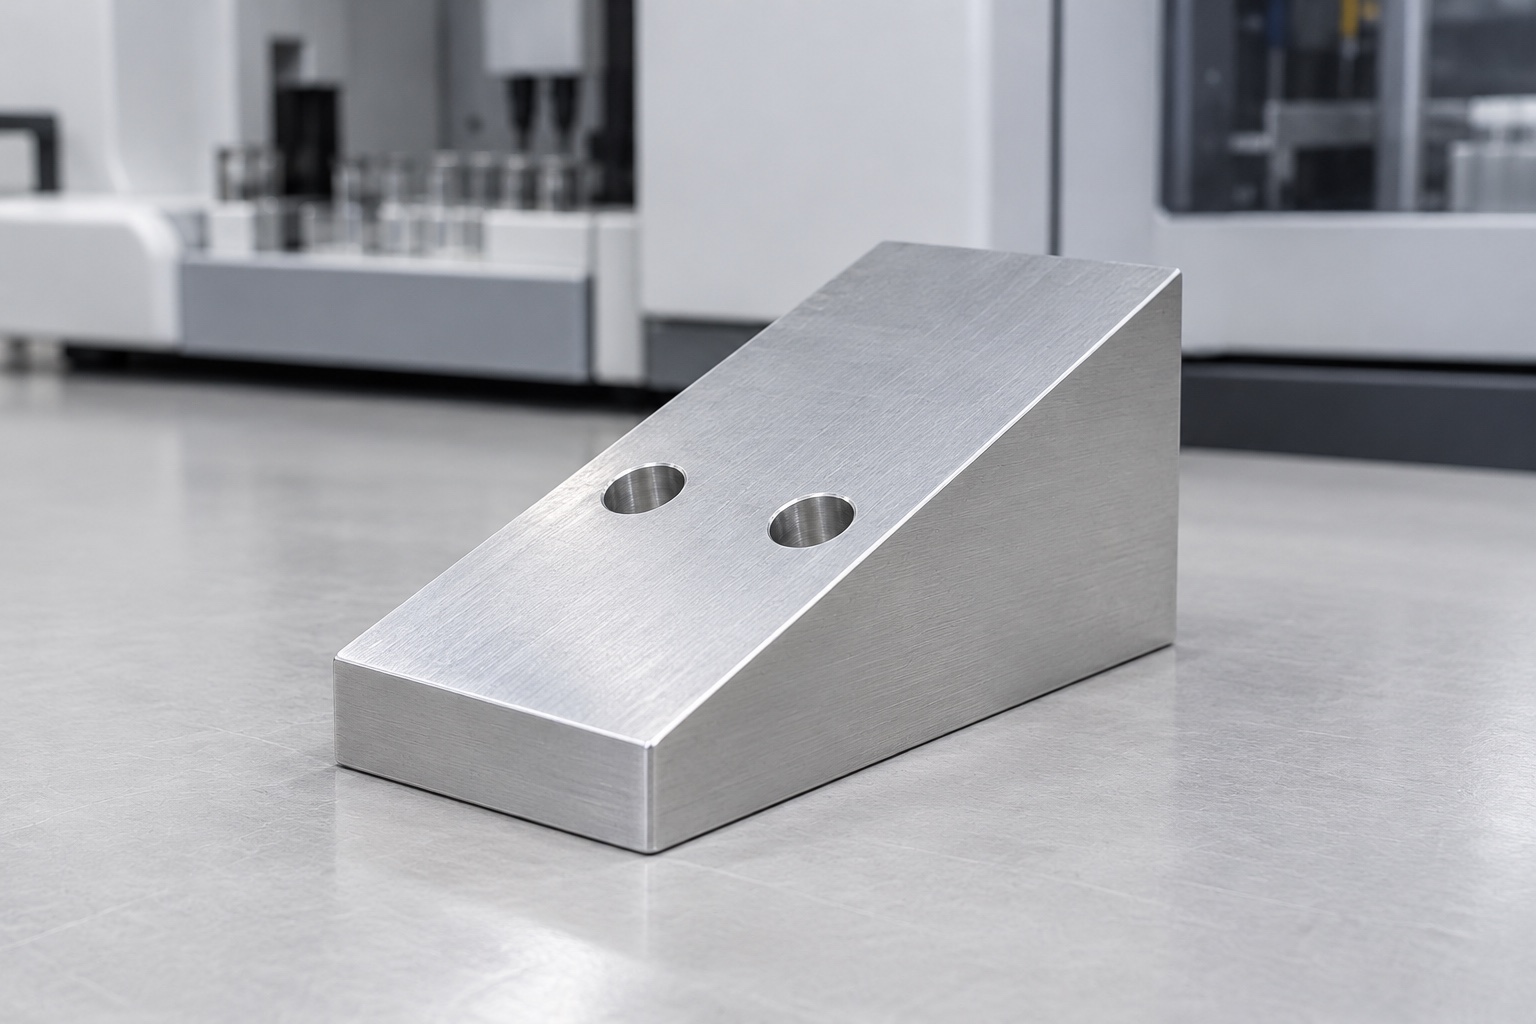
Sensor e instalación exactos
Identifique el sensor específico, su soporte, la superficie de apoyo y la versión de instalación autorizada. Es necesario aclarar si la cara inclinada sostiene el sensor directamente o si sirve de apoyo para otro componente de montaje. Factores como la orientación de los cables, el acceso a los conectores y el espacio disponible dentro de la carcasa pueden limitar la zona de montaje utilizable. Thorlabs ofrece soportes optomecánicos de ángulo fijo que sirven como ejemplo de superficies de montaje inclinadas; no obstante, dichos productos de catálogo no validan la cuña propuesta para el analizador médico, ni definen su material, ángulo o compatibilidad. El diseñador responsable del equipo debe definir la geometría y la configuración operativa definitivas antes de tomar decisiones de fabricación basadas únicamente en un concepto de montaje que resulte familiar.
Ángulo, altura y posición por separado
Relacione cara útil, ángulo, altura, base, referencia lateral y patrón de orificios. Un ángulo correcto puede coexistir con altura o posición incorrectas. Aclare si el requisito afecta toda la superficie o solo el contacto útil. Resuelva contradicciones entre modelo y plano antes de mecanizar. No desplace el patrón ni acorte la cuña para adaptar una muestra no identificada.
Dirección inequívoca de los orificios
Especifique el eje, la posición y el tamaño de cada orificio, así como su relación con la superficie inclinada y la base. Un orificio perpendicular a la superficie inclinada no es equivalente a uno perpendicular a la cara inferior. Indique claramente el tipo de contacto previsto para la cabeza del elemento de fijación y cualquier avellanado necesario; el concepto ilustrativo solo contempla orificios simples. Antes de establecer la configuración de mecanizado, verifique el acceso para las herramientas y posibles interferencias en la salida de las mismas. No asuma la existencia de roscas o elementos de fijación ocultos basándose únicamente en una fotografía. El sistema de sujeción completo —incluyendo cualquier mecanismo de retención en la base— debe estar definido en la documentación de montaje aprobada; no debe quedar a criterio del operario que realiza el mecanizado.
Montaje, acceso y desmontaje
Revise inserción, acceso de fijaciones, cableado y desmontaje con componentes vecinos reales. Apoyar un sensor no demuestra que pueda fijarse dentro de la carcasa. Defina contactos prohibidos y ajustes autorizados. Calces o adhesivos temporales no deben convertirse en instrucciones informales. Las interferencias requieren decisión controlada antes de modificar; estas observaciones no sustituyen aceptación dimensional ni calibración.
Aluminio y condición final
Una consulta debe especificar el grado de aluminio aprobado, su estado, la forma del material de partida y la documentación técnica requerida. El uso de una cuña de aluminio 6061 no constituye una recomendación general aplicable a cualquier sensor o entorno de limpieza. Defina el tratamiento superficial final, el enmascaramiento y las verificaciones dimensionales posteriores al procesamiento. Las representaciones que muestran el metal sin recubrimiento no implican que el componente deba entregarse sin tratamiento. Mantenga la trazabilidad del lote de material durante la fabricación y el envío. Ni un certificado de material ni la apariencia superficial garantizan, por sí solos, la resistencia a la corrosión en la instalación final, la continuidad de la conexión a tierra, la eficacia de la limpieza, la esterilidad en la entrega, ni la idoneidad para los procedimientos de exposición y mantenimiento propios de cualquier analizador médico.
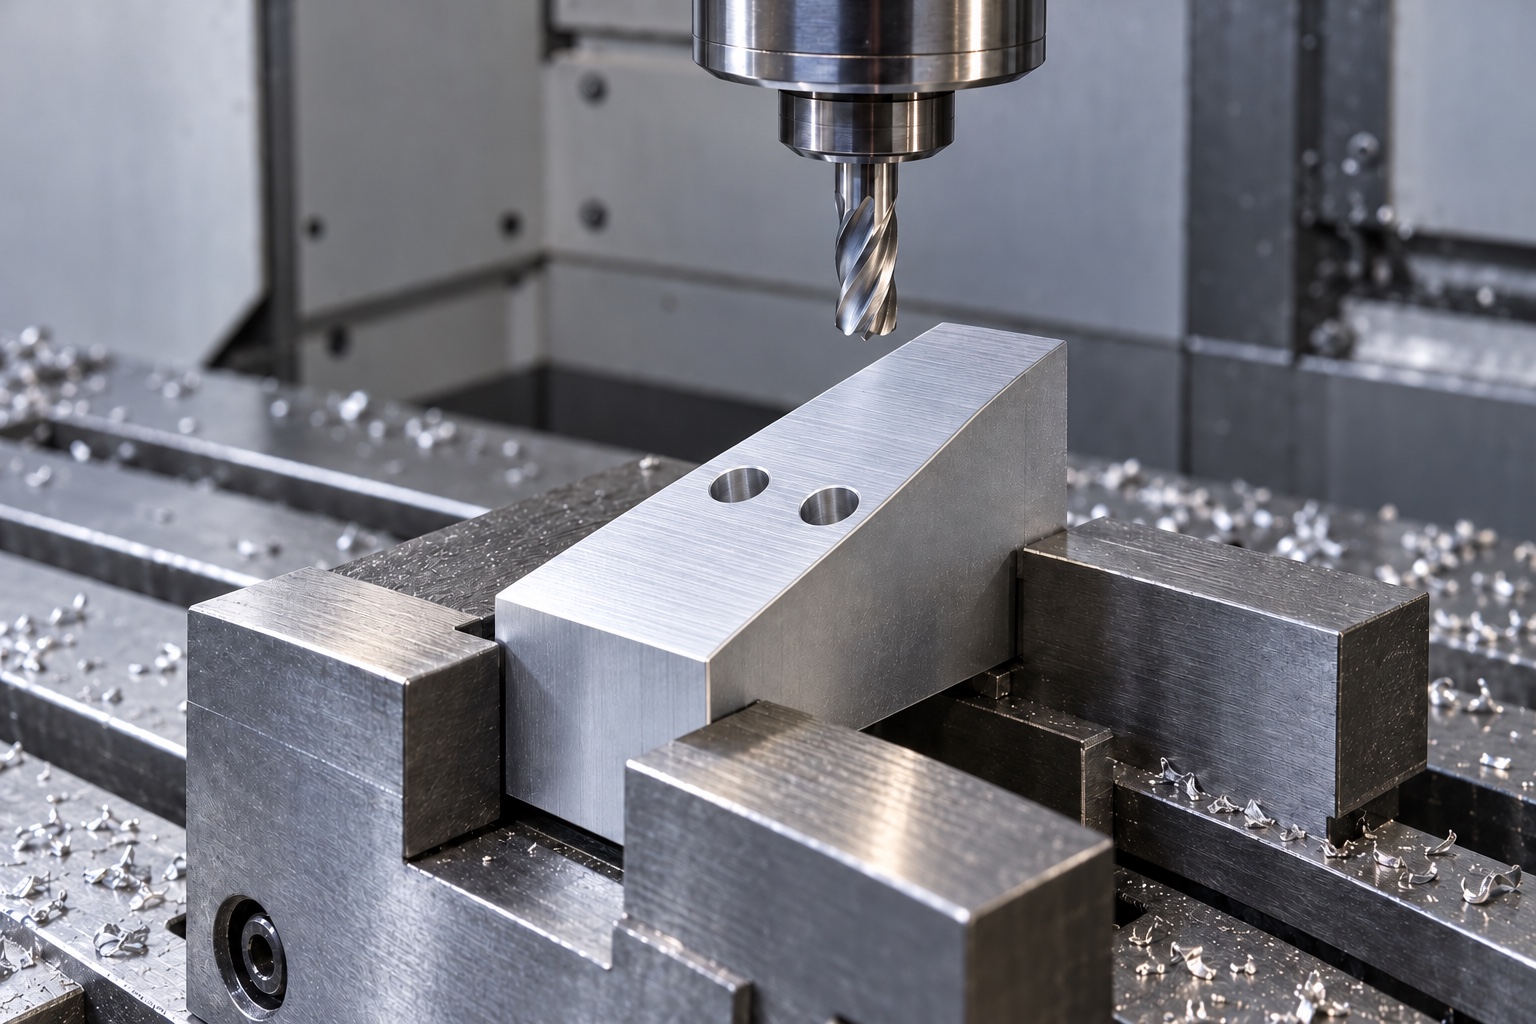
Referencias durante el fresado inclinado
Planifique preparación, base, desbaste, acabado y cambios de montaje para conservar la relación entre cara inclinada y base tras liberar la pieza. Sujete sin deformaciones que oculten el estado final y retire virutas de referencias. No se prescriben parámetros universales. Los controles intermedios apoyan el proceso; el informe final debe abordar relaciones del plano y condición terminada, no solo coordenadas de máquina.
Acabado sin reducir contacto útil
El redondeo o desbarbado de aristas debe eliminar los bordes afilados no deseados sin afectar a la zona designada para el contacto con el sensor o el soporte. Inspeccione las entradas y salidas de los orificios, así como el extremo estrecho de la cuña, para asegurarse de que no queden restos de material adherido. Un pulido excesivo puede alterar las superficies planas útiles o la geometría de contacto en los orificios, por lo que no debe utilizarse como sustituto de los requisitos técnicos establecidos. La limpieza y cualquier tratamiento posterior deben seguir una secuencia que preserve las características aprobadas. Una pieza de aspecto liso no garantiza, por sí misma, la conductancia térmica de contacto, la continuidad eléctrica, el cumplimiento de los requisitos sobre partículas, ni la obtención de una superficie adecuadamente limpia. Estas propiedades requieren su propio alcance definido y, cuando proceda, evidencias específicas para la aplicación en cuestión.
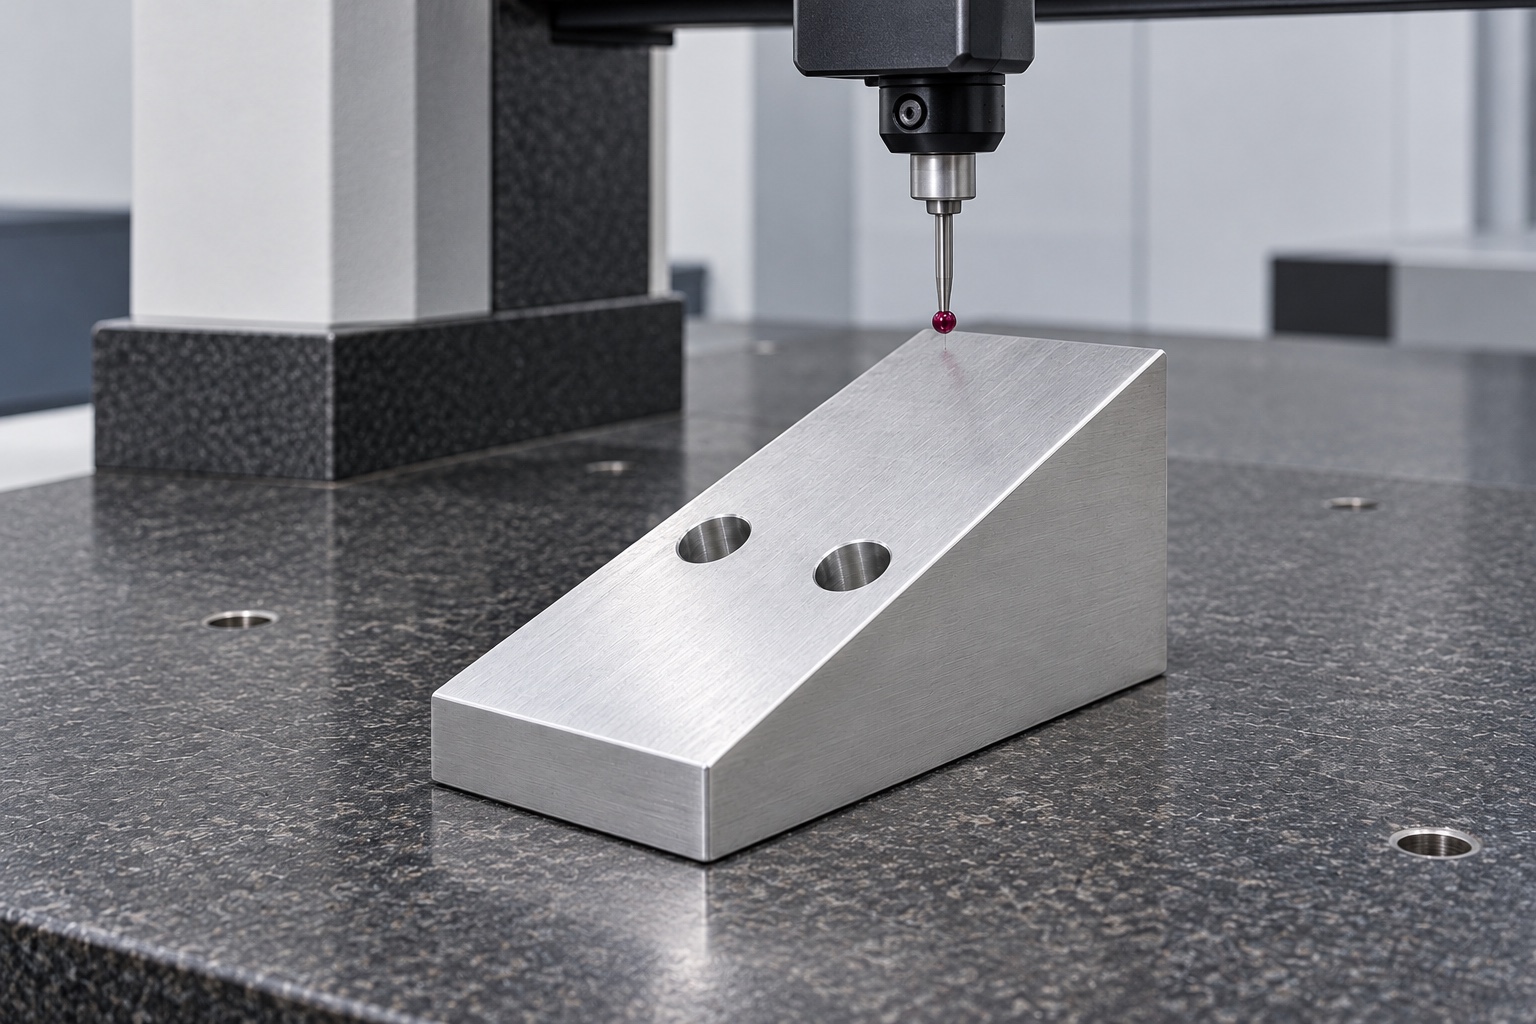
Inspección de características relacionadas
Traduzca los requisitos del plano —relativos a ángulos, alturas, caras, bases y orificios— en métodos de inspección viables antes de iniciar la producción. Defina las condiciones de medición, el tratamiento final y las zonas de contacto pertinentes. Una lectura de inclinómetro por sí sola puede no ser suficiente para verificar la forma de la cara, la posición del orificio o la altura con respecto a la base real. Acuerden cómo resolver los requisitos que resulten inaccesibles o ambiguos, en lugar de sustituirlos por dimensiones que simplemente resulten convenientes. Una muestra de ensamblaje específica puede servir para realizar una observación limitada, pero no debe convertirse, sin más, en un patrón de referencia universal. Mantengan los resultados obtenidos vinculados a la revisión, al lote de material y al alcance de la inspección definida para el componente adquirido.
Montaje y calibración por separado
Una prueba opcional puede observar asiento, acceso, cableado y extracción con revisiones identificadas. Registre método y ajustes autorizados. Un montaje manual correcto no establece orientación calibrada, sensibilidad, alineación óptica, estabilidad térmica ni precisión analítica. Esas evaluaciones corresponden al equipo completo. Separe prototipos de producción aceptada e incorpore cambios autorizados a documentos antes de usarlos como referencia.
Protección de superficies de referencia
Empaque las cuñas de forma individual para evitar que los elementos de fijación sueltos o los bordes adyacentes golpeen la base o la superficie de montaje inclinada. Seleccione soportes que no ejerzan presión sobre una zona de contacto reducida ni permitan la acumulación de residuos debajo de la pieza. El embalaje protector no garantiza un suministro estéril. Conserve la información relativa al grado, lote, revisión, tratamiento y estado de aceptación junto con el envío. El personal encargado de la recepción debe ser capaz de distinguir entre inclinaciones opuestas, diferentes orientaciones de los orificios y ajustes realizados en prototipos, incluso cuando todas las variantes parezcan simples cuñas plateadas. Mantenga la trazabilidad entre el componente aceptado y su documentación de instalación antes de proceder con cualquier operación posterior de montaje, limpieza o alineación.
Consulta específica de configuración
Entregue modelo y plano controlados, sensor y soporte exactos, relaciones de ángulo y altura, ejes de orificios, fijación completa, accesos, material, acabado e inspección. Separe pruebas de montaje de calibración y cualificación. Revise cambios y documente ajustes aprobados. Así se define un alcance CNC trazable sin inventar tolerancias logradas ni presentar la aceptación de una cuña como validación del analizador.
Referencia técnica del fabricante: www.thorlabs.us.
FAQ
¿La aceptación dimensional del ángulo de una cuña garantiza la correcta alineación del sensor?
No. La aceptación dimensional de la cuña se refiere únicamente a la geometría especificada del componente. La alineación real del sensor, su calibración y su rendimiento analítico dependen de la instalación completa y requieren procedimientos específicos debidamente aprobados. El ángulo, la altura, la posición de montaje y las referencias propias del sensor no deben considerarse evidencias intercambiables.
¿Son equivalentes los orificios orientados perpendicularmente a la pendiente y los orientados perpendicularmente a la base?
No. Corresponden a orientaciones de eje distintas y pueden requerir configuraciones de fijación y mecanizado diferentes. El plano bajo control documental debe especificar la orientación, la posición y el punto de contacto de los elementos de fijación. Una fotografía de dos orificios no es suficiente para aclarar una especificación ambigua sobre la orientación de los ejes.
¿La ilustración, que muestra un elemento de color plateado, especifica aluminio sin recubrimiento?
No. Muestra un concepto propuesto, no una especificación de entrega. El grado, el estado, el acabado, el enmascaramiento y la inspección final deben ajustarse a lo establecido en el pedido aprobado. La apariencia no determina la compatibilidad con los procesos de limpieza, la continuidad de la conexión a tierra ni la resistencia a la corrosión medida en un analizador médico.
¿Se pueden introducir calces (láminas de ajuste) durante una prueba de montaje?
Solo mediante una decisión autorizada, cuando estos afecten a la configuración de montaje controlada. Se debe registrar su identificación e instalación. Los calces o adhesivos no registrados no deben sustituir a la geometría definida ni convertirse en una referencia de producción no oficial para otros sensores, soportes o estructuras de apoyo.
¿Es suficiente una única medición de ángulo para la inspección?
No necesariamente. El plano también puede especificar la forma de la cara, la altura, las relaciones con la base y la posición de los orificios. Cada característica especificada requiere un método acordado y una definición de su estado final. Una observación favorable durante el montaje no puede sustituir, por sí sola, la aceptación de un componente basada en los planos.
¿Qué información debe conservarse en un pedido recurrente?
Se debe conservar la identificación del sensor y del soporte, las referencias de base y ángulo, la orientación de los orificios, la configuración de fijación, el espacio de acceso, el material y el proceso final. Cualquier cambio debe revisarse explícitamente; no basta con copiar una muestra modificada o trasladar los datos de calibración de otra configuración de equipo.
tanghangyun@oemach.com