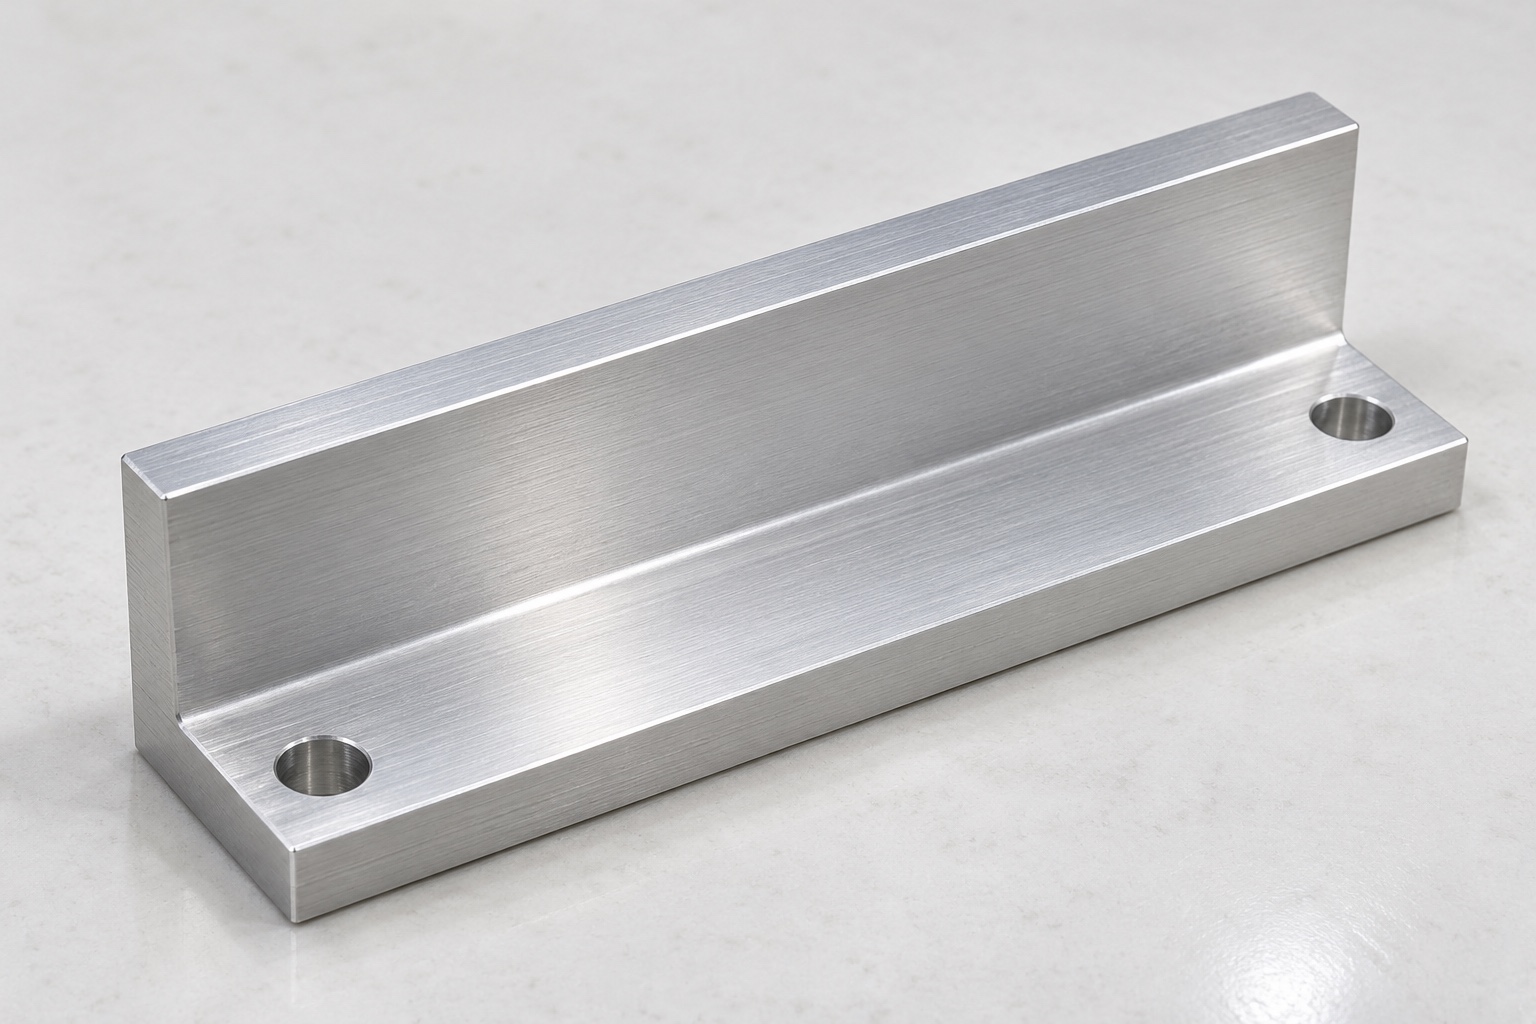
Ejemplo representativo de mordaza
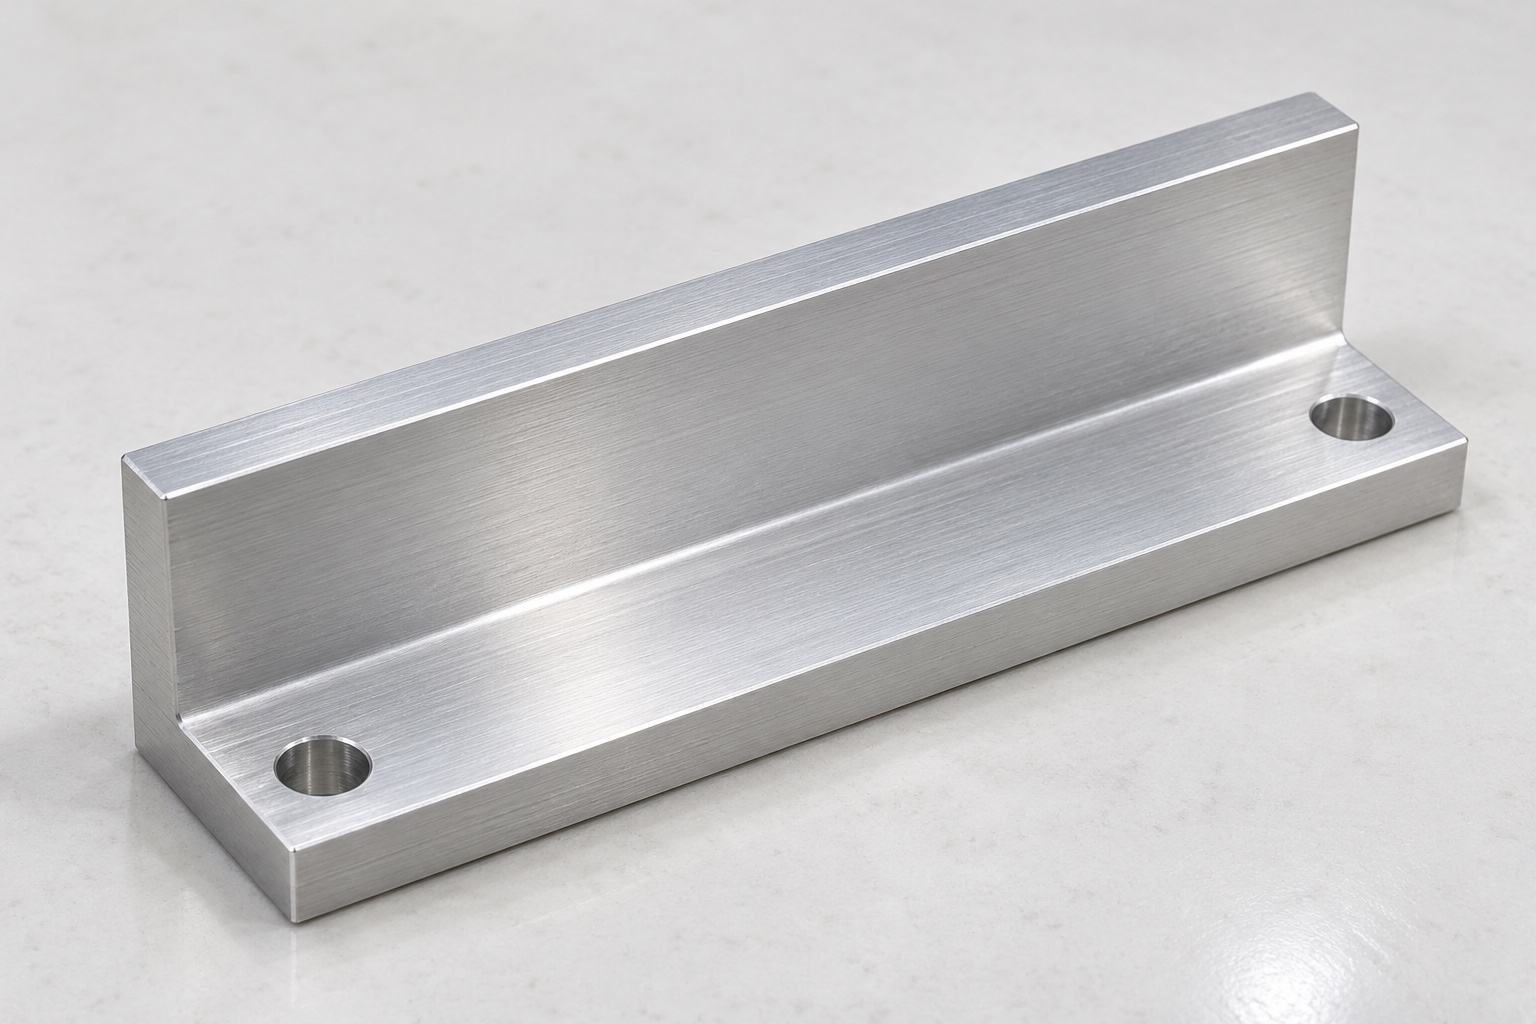
Se propone una mordaza monobloque 6061 para microplacas de analizador médico: base rectangular, pared posterior elevada, reborde frontal inferior y dos orificios pasantes. Los contactos procederían del montaje aprobado. Es un ejemplo representativo CNC, no entrega real o muestra medida. No se afirman tolerancias alcanzadas, fuerza, repetibilidad, daños ensayados, esterilidad, certificación o rendimiento analítico validado como resultados reales.
Configuración exacta de microplaca
El pedido propuesto comenzará con una geometría controlada de la mordaza, información precisa sobre la placa y la tapa, la disposición de montaje y los entregables de inspección. La revisión identificará los puntos de contacto externos permitidos y distinguirá la mordaza de su actuador y del soporte opuesto. Cualquier información faltante sobre el contacto o el acercamiento deberá aclararse antes de proceder con el cálculo de costes y el mecanizado. Una placa genérica no bastará para definir todos los requisitos. La fabricación de los componentes y las posibles demostraciones de montaje serán independientes de la selección de la fuerza de sujeción, la manipulación recurrente y las evaluaciones analíticas; estas últimas quedarán a cargo del equipo responsable del analizador médico, quienes determinarán los requisitos para el mecanismo real y sus condiciones operativas previstas.
Estado del aluminio aprobado
El pedido identificaría estado 6061, formato y evidencia aprobados. La trazabilidad acompañaría los recortes hasta envío. Una pieza de material similar no sería equivalente automáticamente. El proveedor revisaría sobrematerial y apoyo cerca de pared y reborde; las sustituciones exigirían autorización. La documentación respaldaría el componente, no demostraría fricción, limpieza o sujeción suficiente para cualquier microplaca y mecanismo.
Referencias de montaje y contacto
El fresado inicial establecerá las referencias de base y sujeción necesarias para definir la relación entre el escalón, la cara vertical y el patrón de montaje de dos orificios. La secuencia de mecanizado tendrá en cuenta la eliminación de material y los cambios de posición en los dispositivos de sujeción, asegurando que la sección escalonada mantenga su geometría tras liberar la pieza. Se deberá evitar la acumulación de virutas en los puntos de referencia antes de cambiar la orientación de la pieza. El proveedor no debe dar por válidas la rectitud o las relaciones de contacto si estas solo se mantienen mientras la mordaza está presionada contra un dispositivo de sujeción. Se podrán realizar verificaciones intermedias para el control del proceso, pero la inspección final deberá evaluar el componente terminado, considerando su soporte y estado superficial acordados, una vez completadas todas las operaciones.
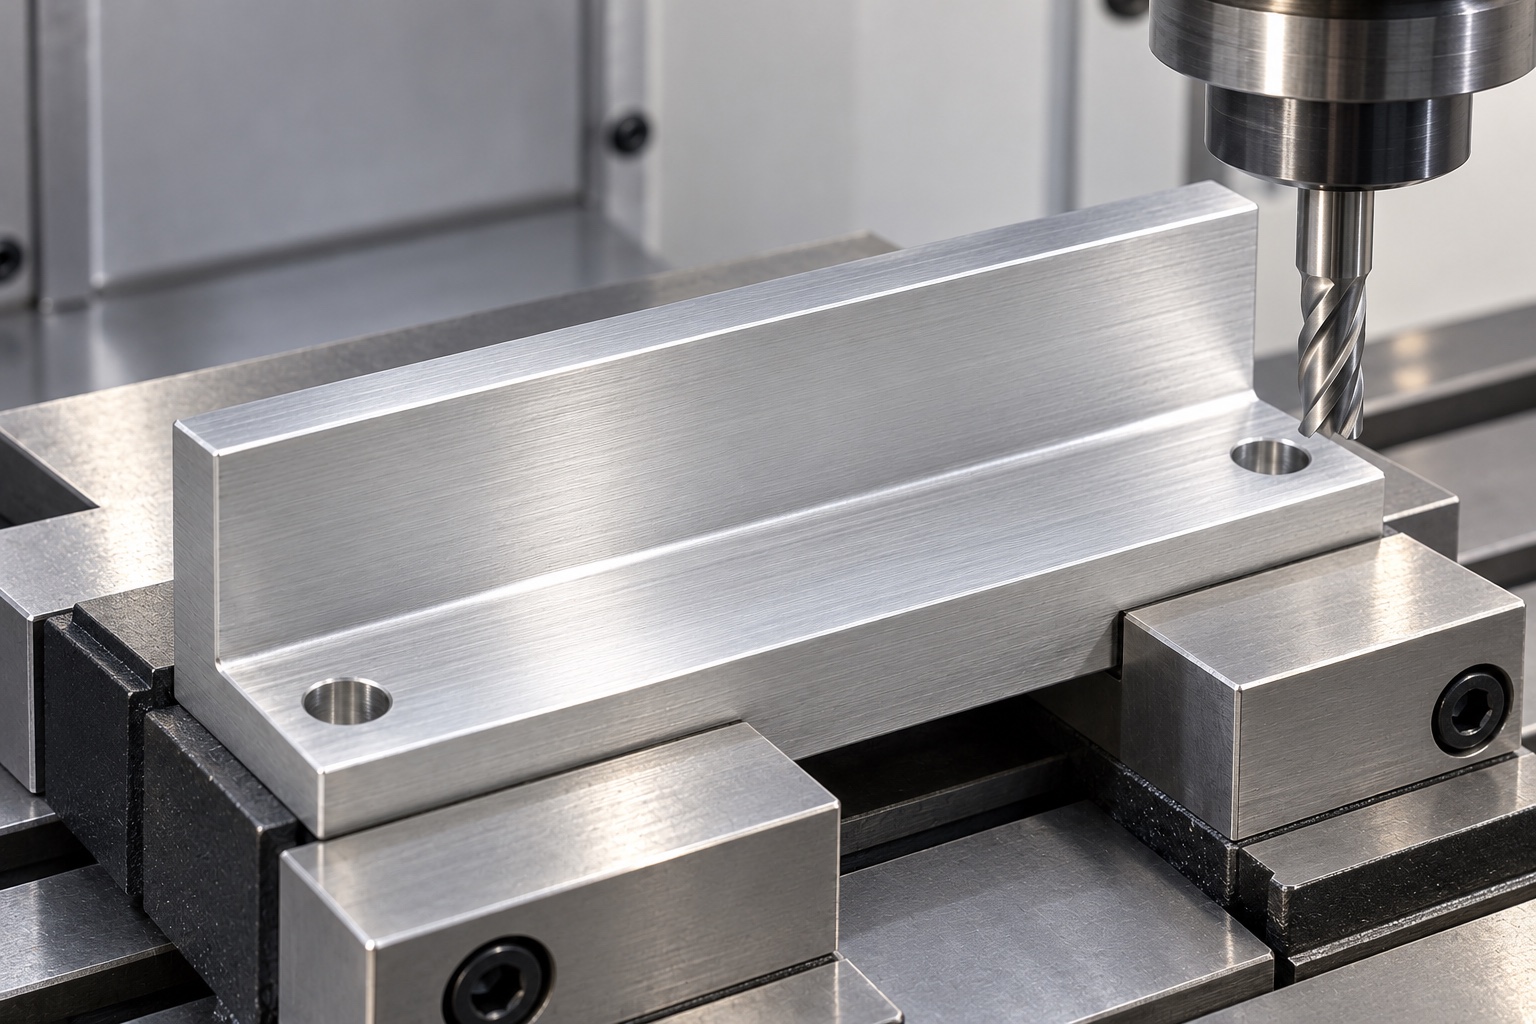
Reborde y pared de contacto
Los contactos seguirían tamaño, altura, posición y transiciones aprobados. Radios o alivios que afectaran apoyo útil se revisarían antes de producir. El proveedor no retiraría material para hacer deslizar una microplaca no identificada. Los cambios autorizados entrarían en documentos controlados. Reborde y pared serían características mecánicas, no evidencia de sujeción universal, conservación de sellado, prevención de pérdidas o posicionamiento del mecanismo completo.
Montaje y holguras de entrada
Los dos orificios pasantes deberán cumplir con las especificaciones de tamaño, ubicación y bordes establecidas en la documentación oficial, en relación con las referencias funcionales. Su función, ya sea como holgura o como elemento de posicionamiento, deberá estar claramente definida. Los espacios necesarios para la inserción y extracción de las placas se evaluarán teniendo en cuenta la configuración de montaje real. El proveedor no podrá añadir ranuras ni sustituir componentes (como una tapa) con el único fin de facilitar una demostración. Cualquier discrepancia entre el modelo y los planos deberá resolverse antes de tomar decisiones sobre el mecanizado. Toda modificación aprobada deberá ser trazable, de modo que la producción futura no dependa de una muestra concreta, de ajustes realizados por el operario o de cambios no documentados en la mordaza y su mecanismo de manipulación asociado.
Acabado de límites funcionales
Durante la fase de acabado, se inspeccionarán los bordes de los resaltes, los extremos de las paredes verticales y las salidas de los orificios para detectar restos de material o aristas cortantes no deseadas. La eliminación de estos elementos deberá realizarse preservando las superficies de contacto funcionales; se evitará el pulido o redondeado generalizado de la mordaza. Las operaciones de limpieza y cualquier tratamiento final se ajustarán al alcance acordado en el pedido, incluyendo el uso de protecciones (enmascaramiento) y las verificaciones finales pertinentes. La presencia de superficies de plata sin recubrimiento en el modelo no implica necesariamente que el componente deba entregarse sin tratamiento alguno. Un aspecto limpio no garantiza, por sí solo, la ausencia de partículas, la inocuidad del contacto o un estado estéril. Las características aceptadas deberán permanecer identificables durante las etapas posteriores de manipulación, garantizando que la mordaza inspeccionada cumpla con las condiciones requeridas para su integración en el conjunto controlado.
Medición accesible por contactos
El plan de inspección propuesto identificaría los métodos adecuados para las relaciones entre el reborde y la cara vertical, las referencias de base y los orificios de montaje. Se registrarían el soporte y el tratamiento final. Las dimensiones exteriores y los diámetros de los orificios aislados resultarían insuficientes cuando la interfaz esté determinada por otros puntos de contacto controlados. Los requisitos inaccesibles o ambiguos se aclararían antes de la producción, en lugar de ser sustituidos por mediciones más sencillas. Una placa utilizada para una prueba opcional no se convertiría automáticamente en un calibre universal. El informe del componente diferenciaría los datos dimensionales de cualquier observación sobre el asentamiento, la inserción o la extracción de la placa dentro del mecanismo real.
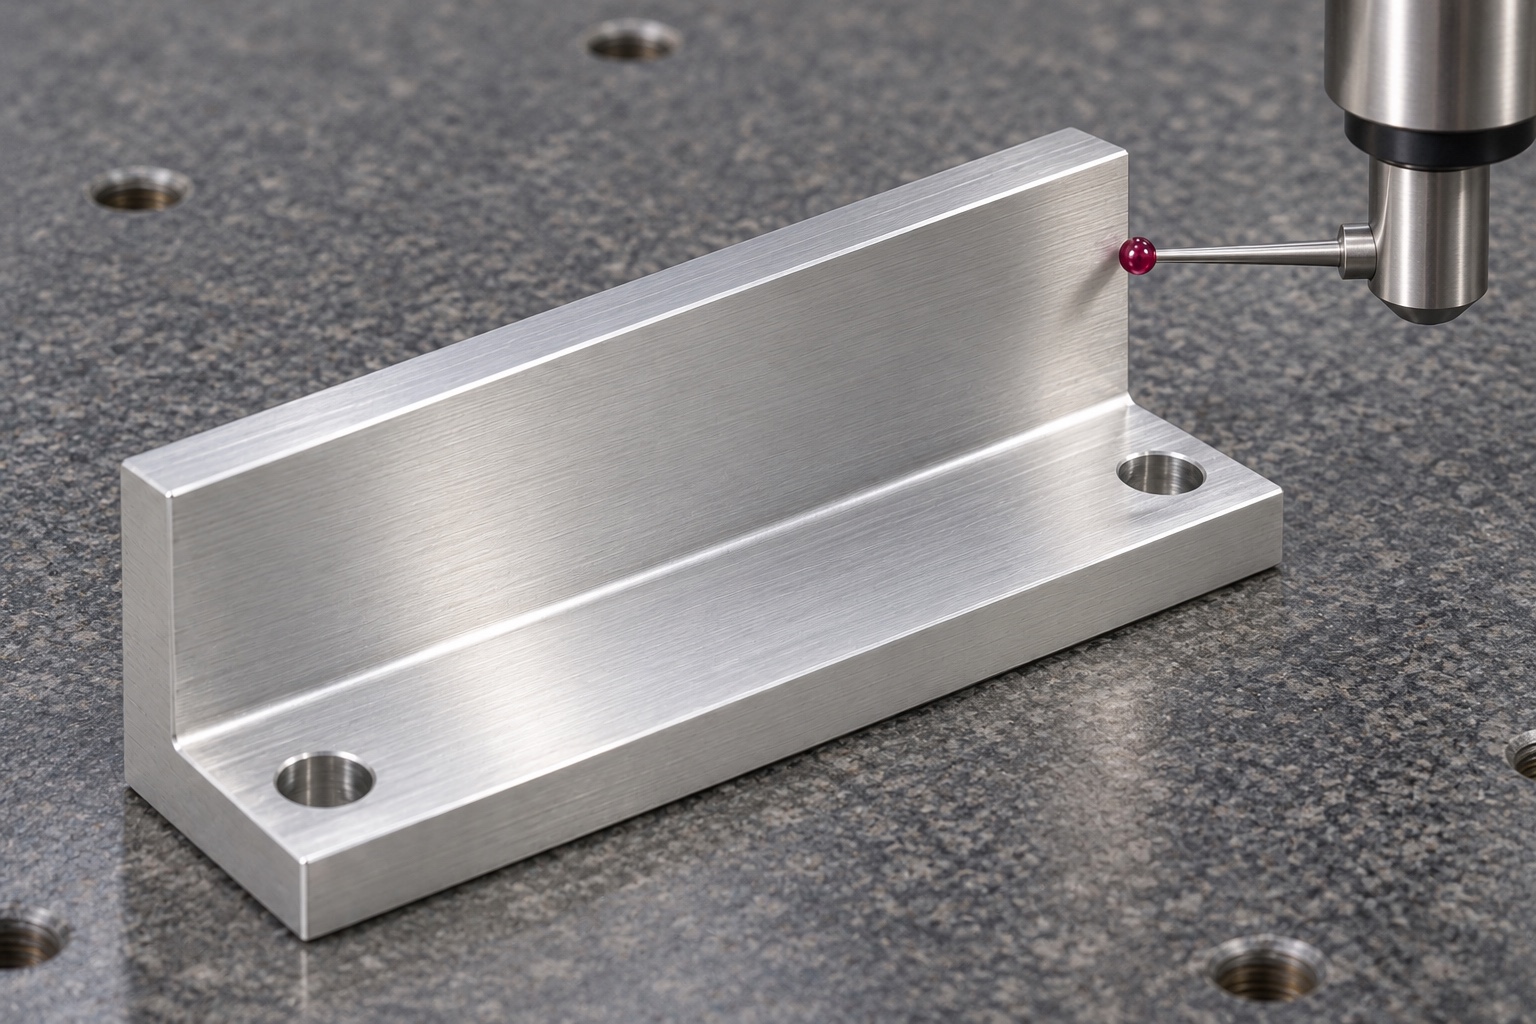
Primera pieza sin mediciones inventadas
El informe propuesto identificaría la revisión del plano, el lote de material, las características numeradas y los métodos de inspección acordados. No se proporcionan resultados numéricos, ya que este caso representativo no cuenta con una muestra fabricada ni con un registro de mediciones. Los datos sobre el material y las dimensiones solo servirían para respaldar la aceptación del componente; no demostrarían la fuerza de sujeción, la repetibilidad del posicionamiento, la resistencia a daños en la placa ni la precisión analítica. Las no conformidades y los cambios aprobados permanecerían trazables. El hecho de que una mordaza pueda atornillarse en un mecanismo no autoriza a omitir los requisitos de contacto, ni justifica afirmar que se ha logrado manipular con éxito una muestra médica sin una evaluación definida de forma independiente y las pruebas que la respalden.
Observación opcional de manipulación
Una prueba acordada podría comprobar asiento, entrada, extracción y holguras con microplaca, tapa y mecanismo identificados. Se registrarían procedimiento e insertos aprobados. Las interferencias se resolverían antes de modificar u omitir accesorios. Mover una placa vacía no cualificaría manipulación cargada, repetibilidad, daños, integridad de muestras o rendimiento. Las piezas de prueba seguirían separadas y sus cambios entrarían en documentos controlados.
Protección y variantes identificadas
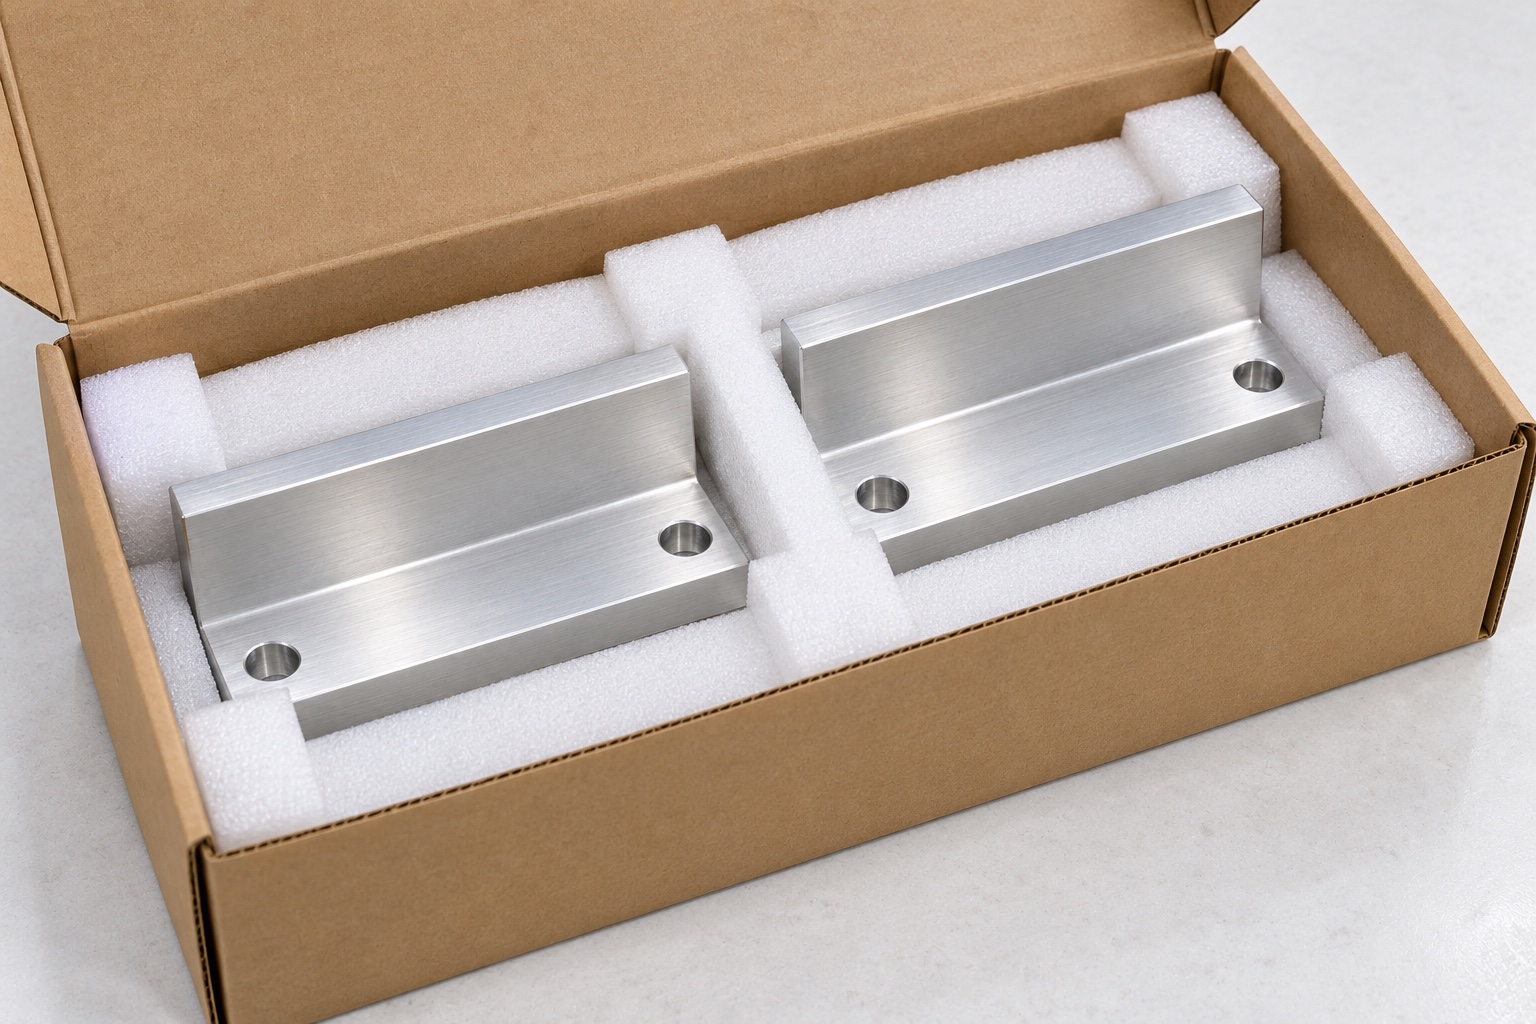
Las mordazas terminadas deben mantenerse separadas para evitar que los bordes adyacentes, los tornillos o los residuos del embalaje golpeen el reborde o la pared vertical. El soporte debe proteger la forma escalonada sin ejercer presión que pueda provocar deformaciones. Los materiales de embalaje deben ajustarse al alcance de limpieza acordado, sin que ello implique que el producto se entregue en condiciones estériles. El lote de material, el tratamiento, la revisión y el estado de inspección acompañarían al envío. El personal de recepción podría distinguir los componentes aprobados de los prototipos y de cualquier variante entregada antes del montaje, evitando así una mezcla no documentada de alturas de contacto, configuraciones de montaje o ajustes de prueba dentro del mecanismo de manipulación de placas —que, por lo demás, está controlado— y la base de referencia de inspección de un analizador médico.
Referencia específica de producción
La referencia conservaría geometría, contactos, montaje, material, secuencia, procesos e inspección. Otro pedido exigiría revisar microplacas, tapas, insertos y recorrido antes de reutilizar observaciones. La aceptación dimensional seguiría separada de cualificación de manipulación. Este caso no inventa clientes, tolerancias, capacidad, posicionamiento o certificaciones para una mordaza ilustrativa y una instalación médica y proceso analítico no especificados.
Referencia técnica del fabricante: www.thermofisher.com.
FAQ
¿Se trata de una mordaza de sujeción que ha sido entregada realmente?
No. Es un ejemplo representativo de mecanizado propuesto, sin entrega al cliente ni muestra medida. No se presenta ninguna tolerancia alcanzada, fuerza de sujeción, repetibilidad de posicionamiento, estado de esterilidad, certificación médica o rendimiento analítico como resultado real para la mordaza ilustrada.
¿Qué define los contactos de placa permitidos?
La variante de placa, la tapa y los documentos de ensamblaje aprobados definen los límites de contacto y las holguras. La ilustración no autoriza el contacto con los pocillos ni con la película de sellado, ni establece una geometría de mordaza universal para diferentes materiales de placa o mecanismos de manipulación.
¿Puede el proveedor determinar la fuerza del actuador?
No basándose únicamente en este ejemplo. La fuerza, el recorrido y la carga permitida dependen del mecanismo controlado en cuestión. Las dimensiones de los componentes y el hecho de que una placa vacía encaje correctamente no constituyen pruebas suficientes para garantizar una sujeción o manipulación segura en condiciones operativas.
¿Qué mostraría una inspección de la primera pieza?
Documentaría las características acordadas de los componentes, incluyendo la revisión, el material, los métodos y el estado final. Sin embargo, no establecería por sí misma la fuerza de sujeción, el posicionamiento durante el transporte, la resistencia de la placa frente a daños, la integridad de la muestra ni la precisión analítica del instrumento médico completo.
¿Se puede incluir una demostración de la manipulación de la placa?
Sí, siempre que se hayan acordado la placa, la tapa, el mecanismo, las revisiones, el procedimiento y las comprobaciones específicas. Registre el alcance y mantenga las observaciones mecánicas separadas de la cualificación completa de la manipulación; resuelva cualquier contacto imprevisto antes de autorizar modificaciones en la mordaza o en el ensamblaje.
¿Qué aspectos se deben revisar en una nueva orden de producción?
Revise las variantes de la placa y la tapa, los puntos de contacto, el montaje, los insertos, los espacios necesarios para la inserción y extracción, el material y el tratamiento final. Conserve los documentos revisados en lugar de copiar una mordaza ajustada manualmente o trasladar los parámetros de sujeción y rendimiento analítico de otra configuración de analizador.
tanghangyun@oemach.com