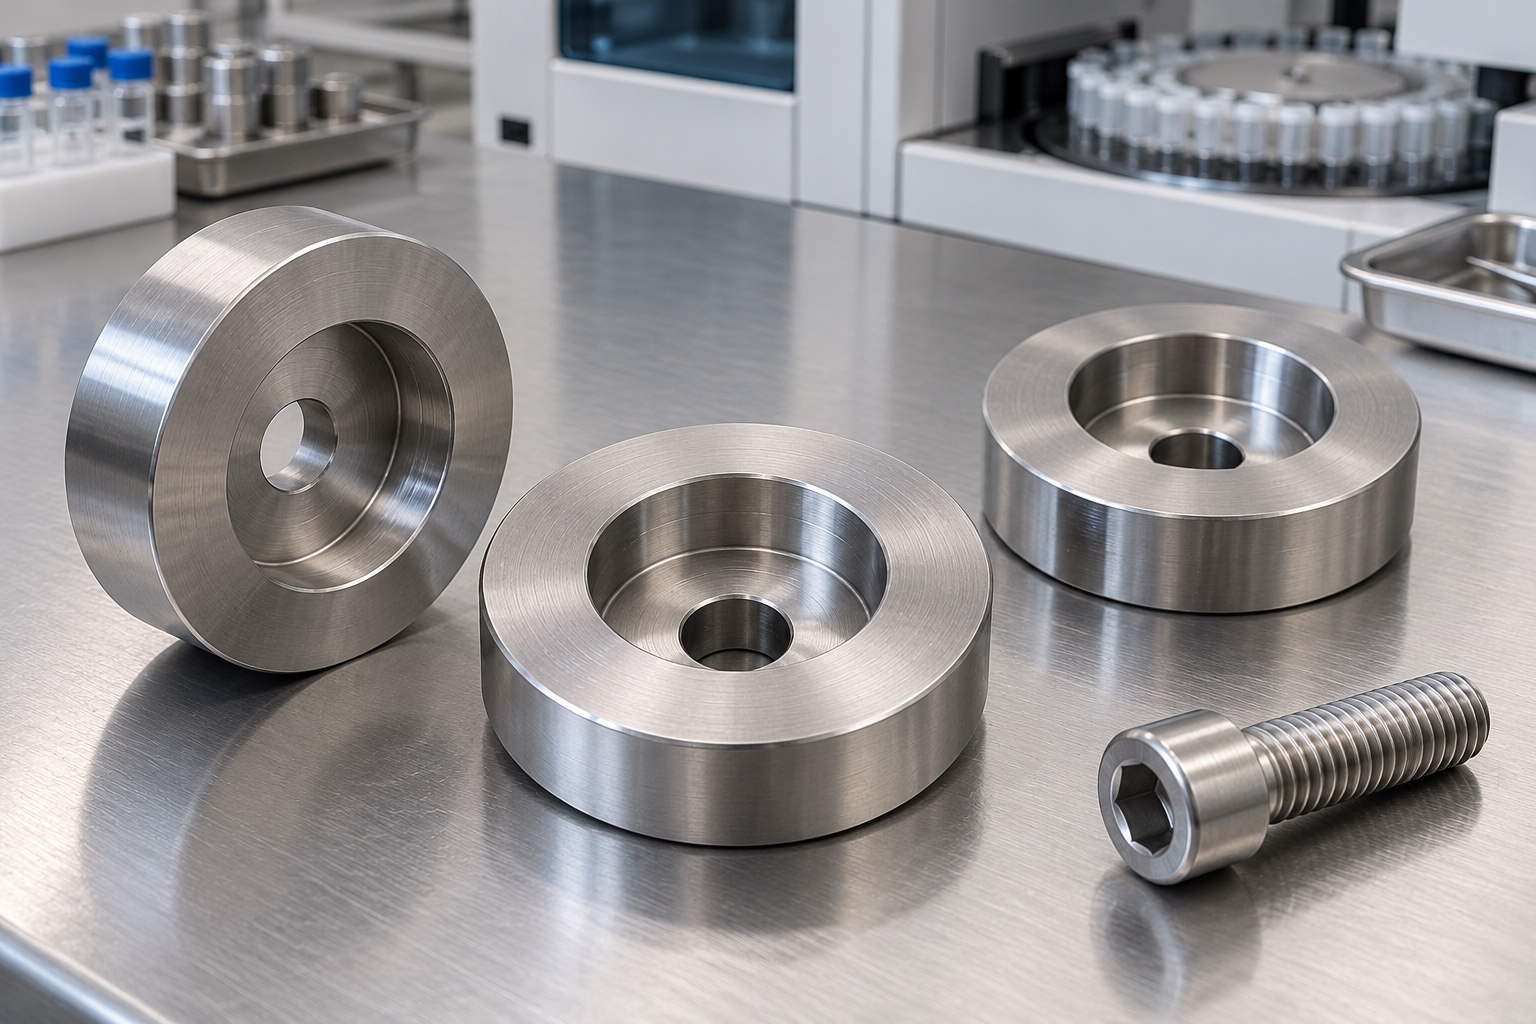
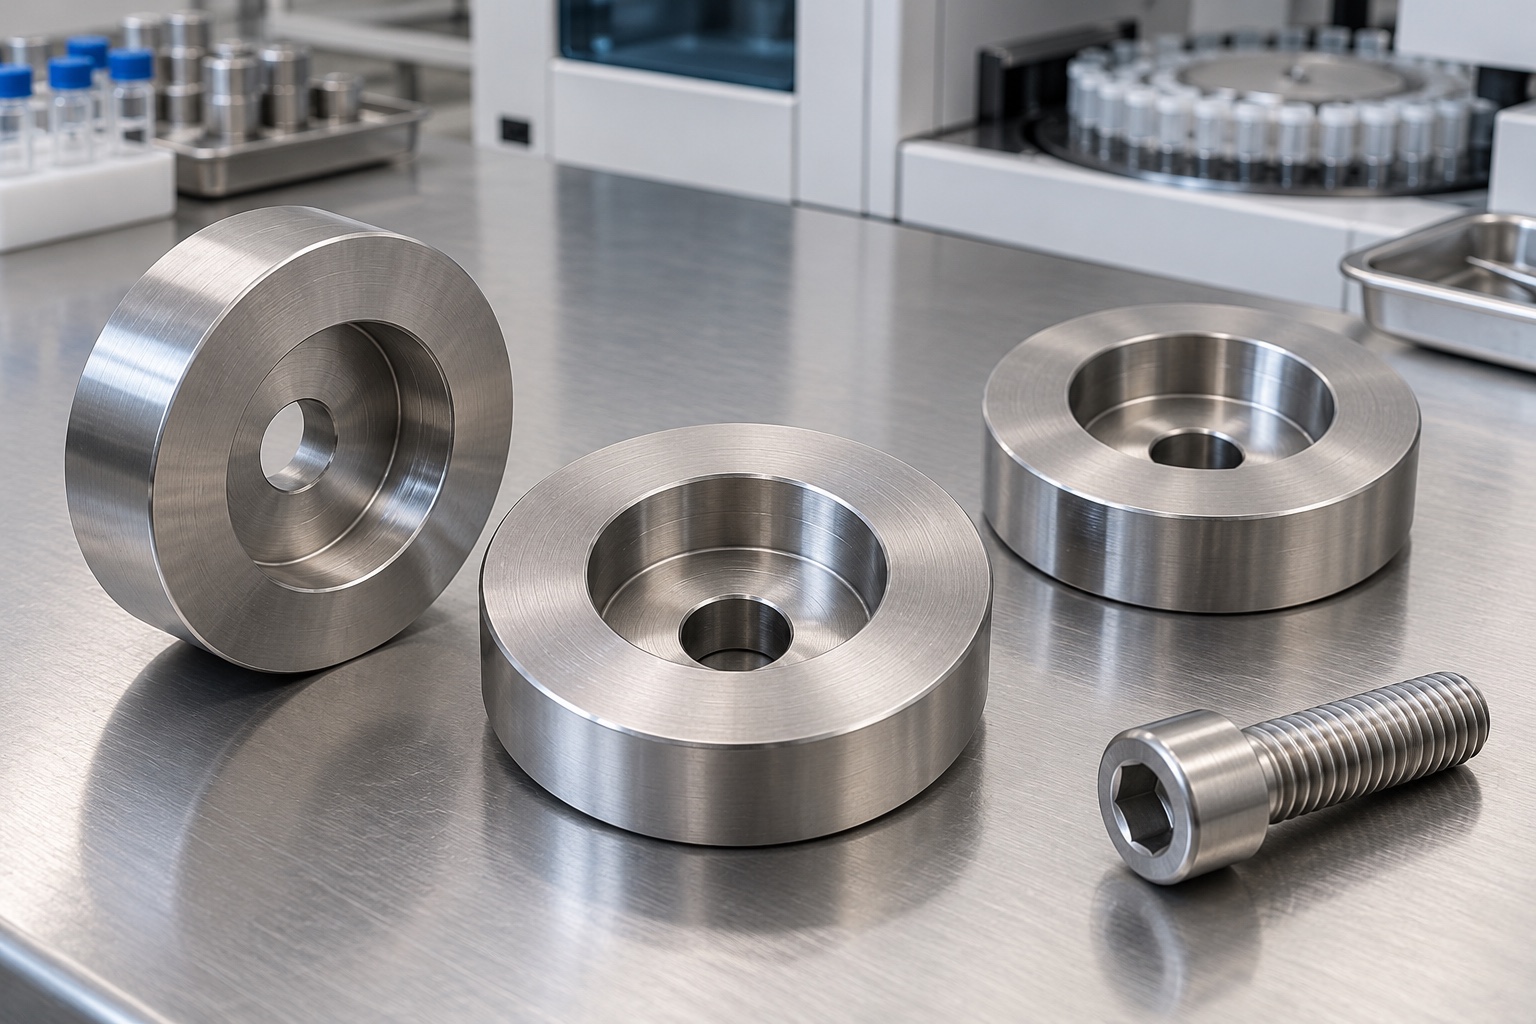
Ejemplo representativo de arandela
Este ejemplo propone una arandela monobloque 316L para una fijación de analizador médico: disco grueso con cajeado cilíndrico, asiento anular plano y orificio pasante concéntrico menor. No tiene rosca, asiento cónico ni ranura de sellado. Es un proceso de torneado representativo, no una entrega real o unión cualificada bajo carga. No se afirman tolerancias alcanzadas, carga de apriete, resistencia al aflojamiento, fatiga, esterilidad, certificación o seguridad validada. Las imágenes son conceptuales.
Cabeza y conjunto axial reales
El pedido propuesto partirá de un modelo y un plano controlados, definiendo con precisión el elemento de fijación, la geometría bajo la cabeza, el conjunto de piezas acopladas, los puntos de contacto previstos y los requisitos de inspección. La revisión diferenciará el espacio libre en la cavidad (receso) del hombro interno y de las áreas de contacto inferiores. Cualquier requisito faltante deberá aclararse antes de proceder con la estimación de costes y la fabricación. Una muestra genérica de tornillo no define por sí sola todas las condiciones de aceptación. Las operaciones de torneado y la inspección dimensional son independientes de las demostraciones de asiento —opcionales— o de las evaluaciones de carga de apriete, resistencia o sistemas de fijación, las cuales corresponden al programa de diseño del equipo médico y a su configuración de montaje real.
Estado del inoxidable aprobado
El pedido identificaría estado 316L, formato y documentación aprobados. La trazabilidad del lote permanecería vinculada a las piezas durante torneado, acabado, proceso final y envío. Una barra similar o arandela endurecida de catálogo no serían automáticamente equivalentes. El proveedor revisaría sobrematerial y contactos de sujeción antes de elegir la secuencia; cualquier sustitución exigiría autorización. La documentación respaldaría el componente, no establecería resistencia de otro producto, fricción, capacidad de apriete o idoneidad para cualquier fijación médica.
Referencias de caras y orificios
El torneado inicial establecerá las referencias cilíndricas y de superficie aprobadas, necesarias para relacionar el rebaje, el orificio pasante de menor diámetro y la superficie de contacto inferior. El sistema de sujeción deberá preservar estas relaciones sin deformar el disco ni dañar las superficies aceptadas durante el volteo de la pieza. Se eliminarán las virutas en los puntos de contacto con el plato de sujeción antes de realizar cualquier cambio en la configuración de mecanizado. El proveedor deberá tener en cuenta la sección restante debajo del rebaje y protegerla durante las operaciones posteriores. Se podrán realizar verificaciones intermedias a lo largo del proceso, pero la aceptación final se basará en el estado definitivo de la arandela, sin la aplicación de fuerzas de sujeción excesivas.
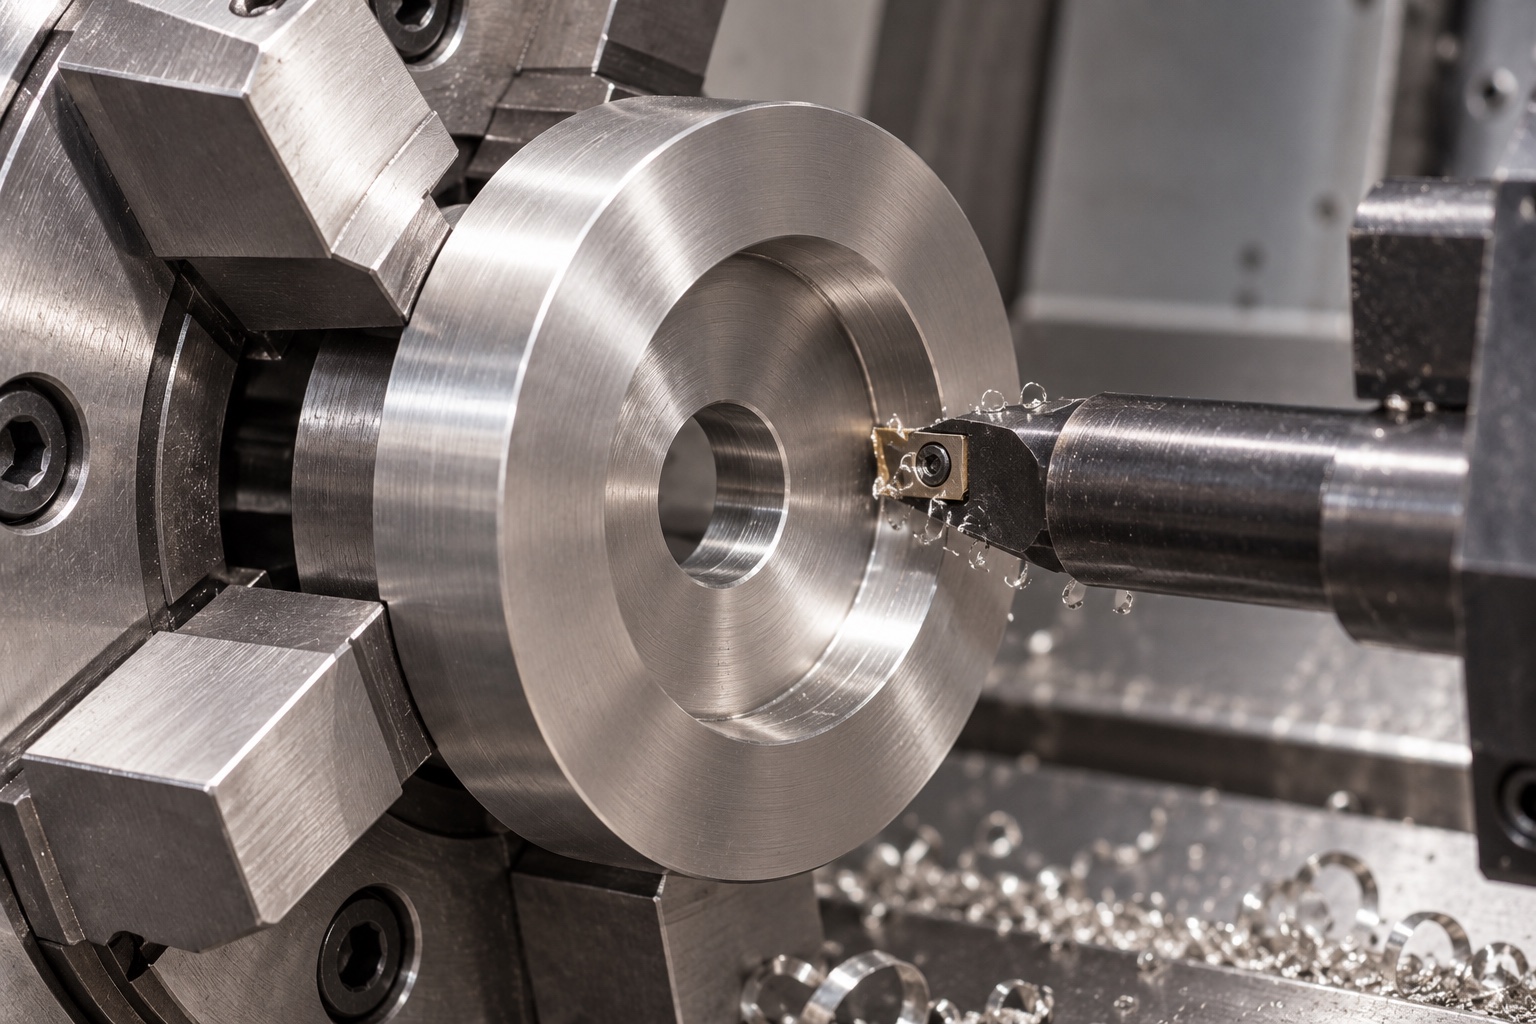
Cajeado cilíndrico y asiento plano
El diámetro y la profundidad del rebaje, la geometría del escalón y el material restante deberán ajustarse al plano aprobado y a las especificaciones del elemento de fijación. Antes de iniciar la producción, se revisarán el acceso de las herramientas y las transiciones permitidas. Cualquier modificación propuesta, como la inclusión de un alivio o un radio, requerirá aprobación si altera la superficie de contacto definida. El proveedor no deberá aumentar la profundidad del rebaje para lograr que un tornillo quede enrasado. Los cambios autorizados deberán incorporarse a la documentación de fabricación e inspección. El rebaje aceptado debe mantenerse como una característica mecánica definida; no debe confundirse con un avellanado cónico, una cámara de sellado, un elemento elástico, ni servir como evidencia de una prueba de carga de apriete en la unión final.
Holgura del orificio pasante menor
El orificio pasante deberá cumplir con los requisitos de tamaño, posición y acabado de bordes establecidos, en relación con el rebaje y las referencias funcionales. Su función —ya sea de holgura o de posicionamiento— deberá estar claramente definida. El proveedor deberá evaluar el elemento de fijación real y el conjunto de piezas a unir, sin introducir ranuras, chaflanes adicionales o aberturas más grandes para facilitar un montaje holgado. Cualquier discrepancia entre el modelo y el plano deberá aclararse antes de tomar decisiones de producción. Toda modificación aceptada deberá quedar registrada, de modo que los lotes posteriores no dependan de ajustes realizados por un operario en particular, del uso de tornillos sustitutos o de cambios no documentados en el material que rodea el escalón de contacto.
Acabado que preserve los contactos
Durante la secuencia de acabado, se inspeccionarán la entrada del rebaje, el escalón interno, las salidas del orificio pasante y los contornos exteriores para asegurar que no queden restos de material ni aristas vivas no deseadas. La eliminación de material preservaría el asiento plano y las áreas de contacto útiles, en lugar de redondear excesivamente el fondo de la cavidad. Un pulido agresivo no ocultaría una geometría dañada. Las operaciones de limpieza deberán ajustarse al alcance de lo contratado. Cualquier proceso de pasivado, recubrimiento u otro tratamiento final aprobado requerirá la documentación correspondiente y las verificaciones pertinentes del estado final. Una superficie brillante no garantiza, por sí sola, el coeficiente de fricción, la resistencia a la corrosión, un nivel cuantificado de limpieza, la esterilidad ni la capacidad del sistema de sujeción completo en el equipo médico.
Inspección accesible de profundidad
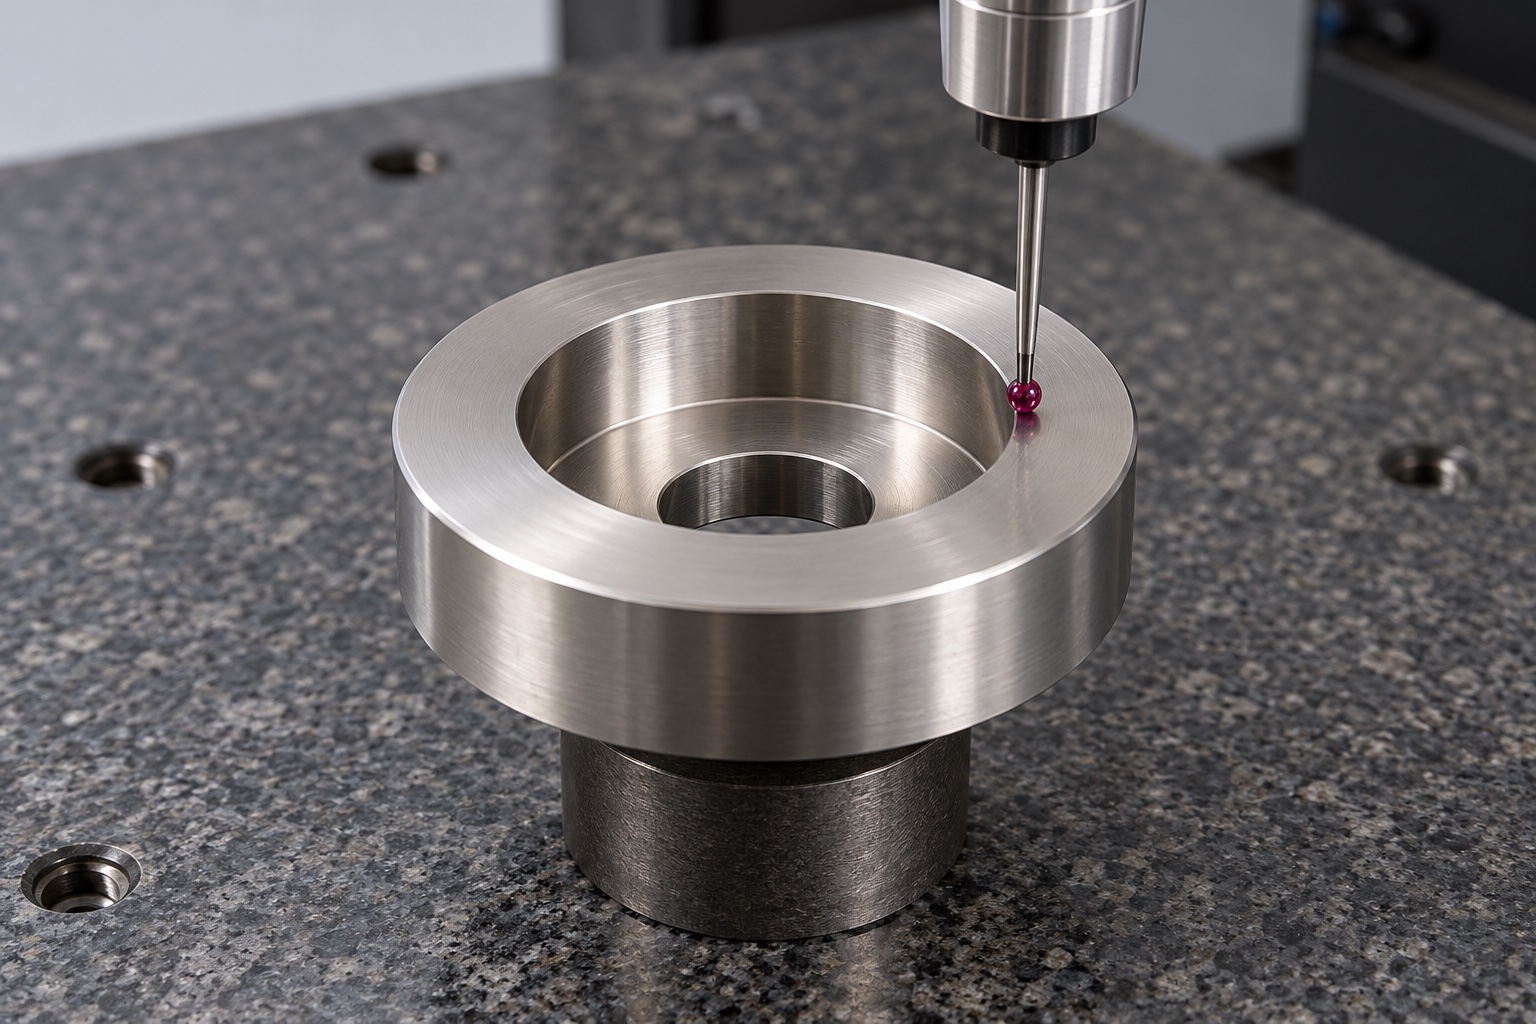
El plan dimensional debe identificar las referencias funcionales y los métodos adecuados para verificar el espesor total, el diámetro y la profundidad de la cavidad, el paso a través de los orificios y las relaciones de contacto especificadas. El instrumento de medición debe poder acceder al escalón (asiento) sin apoyarse sobre un borde ni registrar una superficie distinta a la prevista. Se debe documentar el soporte utilizado y el tratamiento final aplicado. Las dimensiones externas y la simple comprobación de que un tornillo encaja resultan insuficientes cuando existen otras características controladas que definen la interfaz. Los requisitos ambiguos o inaccesibles deben aclararse antes de iniciar la producción, en lugar de sustituirlos tácitamente por una demostración de montaje exitosa o por el uso de un tornillo cualquiera a modo de calibre universal.
Evidencia sin valores inventados
El informe propuesto debe identificar la revisión del plano, el lote de material y las características numeradas, junto con los métodos de inspección acordados. No se incluyen resultados numéricos, ya que este ejemplo representativo no cuenta con una muestra fabricada ni con registros de medición. La evidencia sobre el material y las dimensiones solo sirve para justificar la aceptación del componente dentro del alcance contratado; no demuestra la carga de apriete, la resistencia al aflojamiento, la vida a fatiga ni la seguridad del equipo. El hecho de que una arandela pueda montarse no justifica omitir los requisitos de profundidad o contacto; asimismo, cualquier no conformidad o cambio autorizado debe quedar reflejado y ser trazable en el registro de fabricación aprobado.
Demostración opcional de asiento
Se puede realizar una prueba acordada para examinar el asentamiento de la cabeza del tornillo, considerando la holgura y el conjunto de componentes instalados, utilizando los elementos de fijación, arandelas y revisiones de las piezas de contacto especificados. Se registrarán el procedimiento de instalación y cualquier lubricación o tratamiento autorizado. Cualquier asentamiento inesperado deberá documentarse antes de realizar modificaciones en la arandela o en el conjunto. Una demostración exitosa realizada manualmente no constituye una validación del par de apriete, la carga de sujeción, la resistencia al aflojamiento, la fatiga o la seguridad en equipos médicos. Las arandelas utilizadas en estas pruebas deben mantenerse separadas de las piezas destinadas a la producción. Las observaciones obtenidas no constituyen una especificación de carga de trabajo ni una referencia no documentada para otros tipos de cabezas de tornillo, configuraciones de contacto o condiciones de superficie que puedan introducirse en pedidos posteriores.
Protección de cajeado y cara inferior
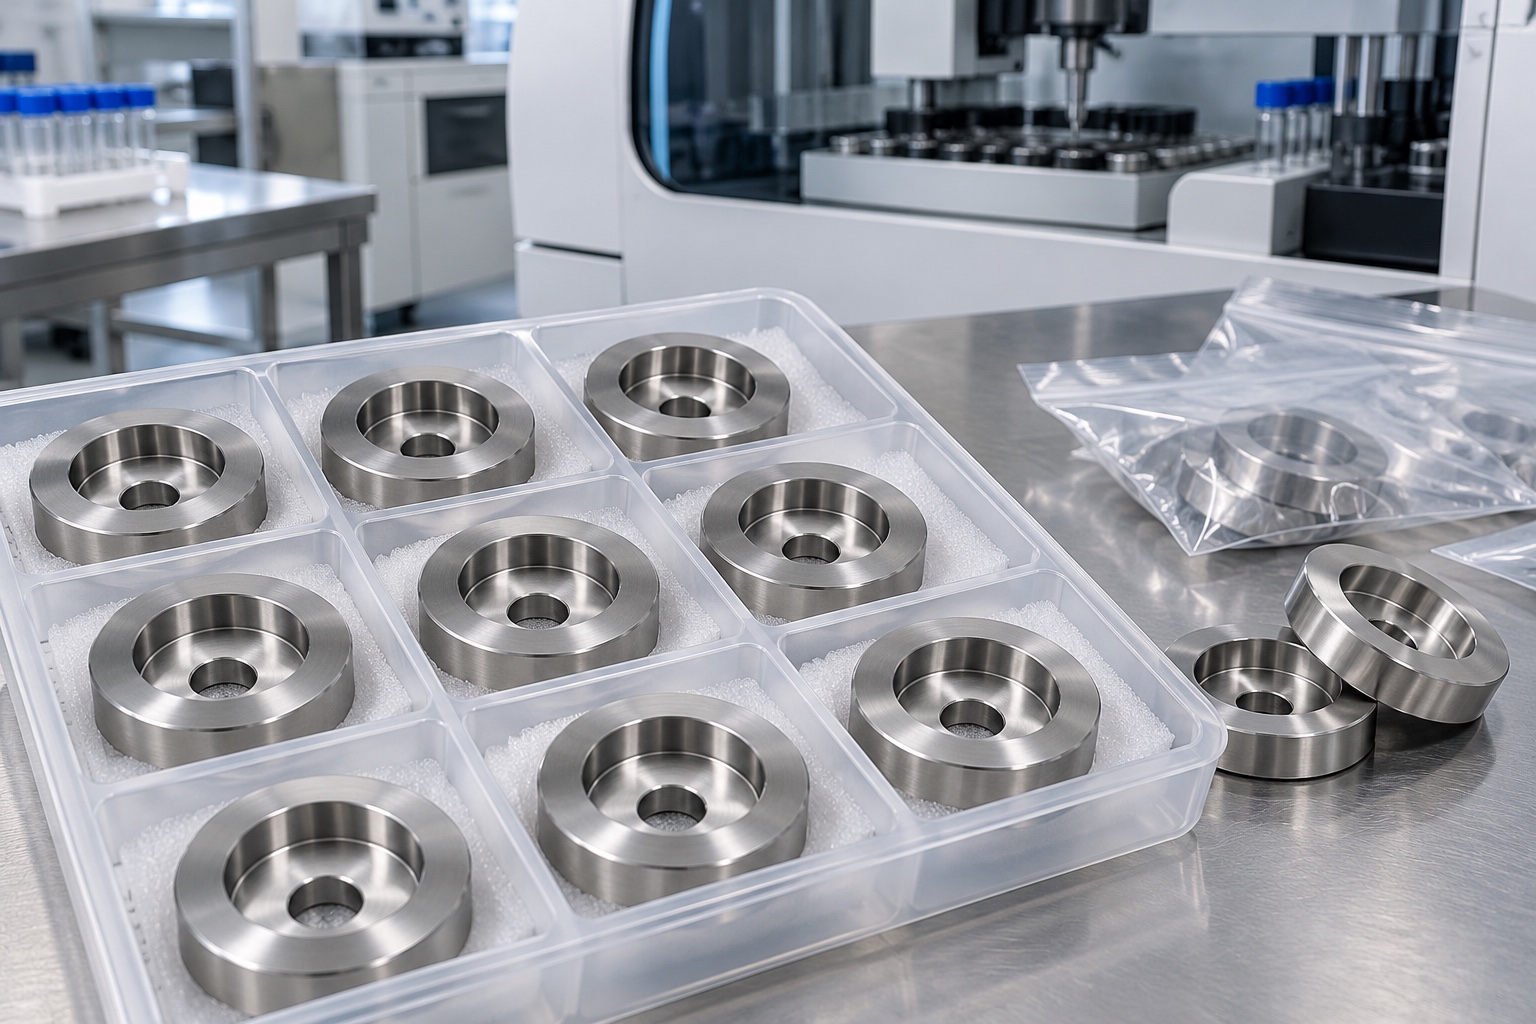
Las arandelas terminadas deben mantenerse separadas individualmente para evitar que los bordes o los elementos de fijación golpeen el escalón interno o las caras inferiores de contacto. Los bordes de los orificios pasantes deben protegerse, y cualquier elemento de fijación utilizado en la demostración debe mantenerse identificado por separado. Los materiales de protección empleados deben ser coherentes con el alcance de limpieza acordado, sin implicar que se trate de suministros estériles. La información sobre el material, su estado, el lote, el proceso final y la revisión debe acompañar al envío. El personal de recepción podrá distinguir las arandelas personalizadas aprobadas de los prototipos o de piezas de catálogo visualmente similares —que podrían tener diferentes profundidades de rebaje, orificios pasantes, espesores residuales o propiedades mecánicas documentadas— antes de que dichas variantes se incorporen al inventario de montaje o mantenimiento.
Registro específico de pedidos repetidos
El registro conservaría geometría, tornillo aprobado, material, secuencia, contactos, bordes, proceso final, inspección y cambios autorizados. Otro pedido exigiría revisar cabeza, conjunto axial, espesor restante, holguras, tratamiento y lubricación. La aceptación dimensional permanecería separada de la cualificación de la unión. Este caso explica cómo documentar la interfaz sin inventar clientes, capacidad medida, equivalencias de resistencia, cargas de apriete, fatiga o certificaciones médicas para una arandela ilustrativa y una fijación no especificada.
Referencia técnica del fabricante: my.misumi-ec.com.
FAQ
¿Se trata de una arandela simplemente suministrada o de una arandela cualificada para una carga específica?
No. Se trata de un ejemplo representativo, no de una entrega real ni de una muestra medida. No se presentan resultados concretos en cuanto a tolerancias, carga de apriete, resistencia al aflojamiento, vida a fatiga, estado de esterilidad o certificación médica.
¿Qué define el alojamiento de fondo plano?
El plano aprobado, la configuración exacta de la cabeza del elemento de fijación y el conjunto de piezas acopladas definen el diámetro, la profundidad, el espesor remanente y los requisitos de contacto. La geometría ilustrada no especifica avellanado cónico, sellos, muelles ni funciones de bloqueo verificadas.
¿Puede un tornillo similar sustituir al elemento de fijación aprobado?
No de forma automática. La geometría de la cabeza y de la zona bajo la cabeza, el paso a través de los orificios y el estado de las superficies pueden variar. Cualquier sustitución debe ser aprobada por el diseñador responsable; el hecho de que un componente encaje aparentemente bien no implica compatibilidad, ni justifica cambios en el mecanizado que no estén documentados.
¿Qué mostraría la inspección de la primera pieza?
Documentaría las características acordadas del componente, incluyendo la revisión, el material, los métodos y el estado final, todo ello de forma trazable. No determinaría el par de apriete, la carga de apriete, el comportamiento frente al aflojamiento, la vida a fatiga ni la seguridad de la unión en el equipo completo.
¿Se puede incluir una prueba de asentamiento?
Sí, siempre que se hayan acordado el elemento de fijación, las piezas acopladas, las revisiones, el procedimiento y los controles específicos. Las observaciones sobre el asentamiento deben mantenerse separadas de la cualificación de la unión; cualquier contacto imprevisto debe resolverse antes de autorizar cambios en la arandela o en el proceso de instalación.
¿Qué debe revisarse antes de producir otro lote?
Se debe revisar la geometría de la cabeza, el avellanado, el espesor remanente, el orificio pasante, el conjunto de piezas en contacto, el material, el acabado final y la lubricación. Es fundamental mantener las revisiones controladas, en lugar de recurrir a ajustes manuales de las arandelas o a extrapolar los datos de rendimiento de otras configuraciones de fijación.
tanghangyun@oemach.com