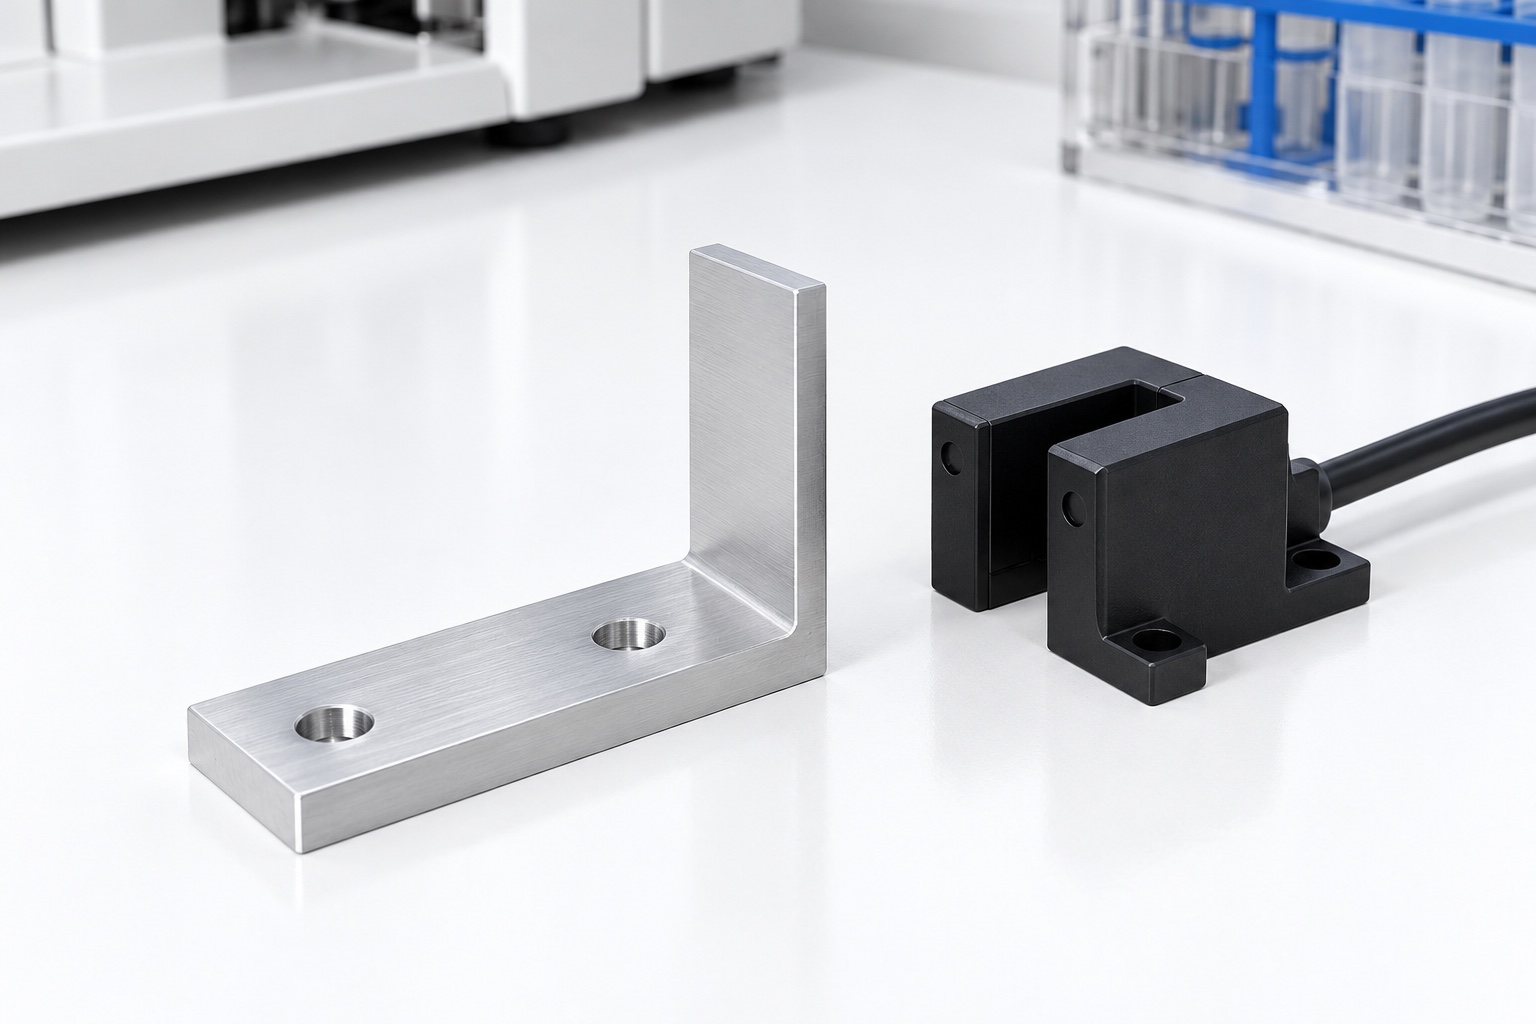
Ejemplo representativo de un soporte de aleta
Este ejemplo propone un soporte monobloque de aluminio 6061 para el carro de un analizador médico: base rectangular, dos orificios de paso y una aleta vertical maciza. El sensor de ranura se especificaría por separado. Se describe un proceso CNC representativo, no una entrega real ni un resultado medido. Las imágenes son conceptuales. No se afirman tolerancias alcanzadas, repetibilidad de conmutación, funciones de seguridad certificadas, aprobación del equipo ni comportamiento óptico validado.
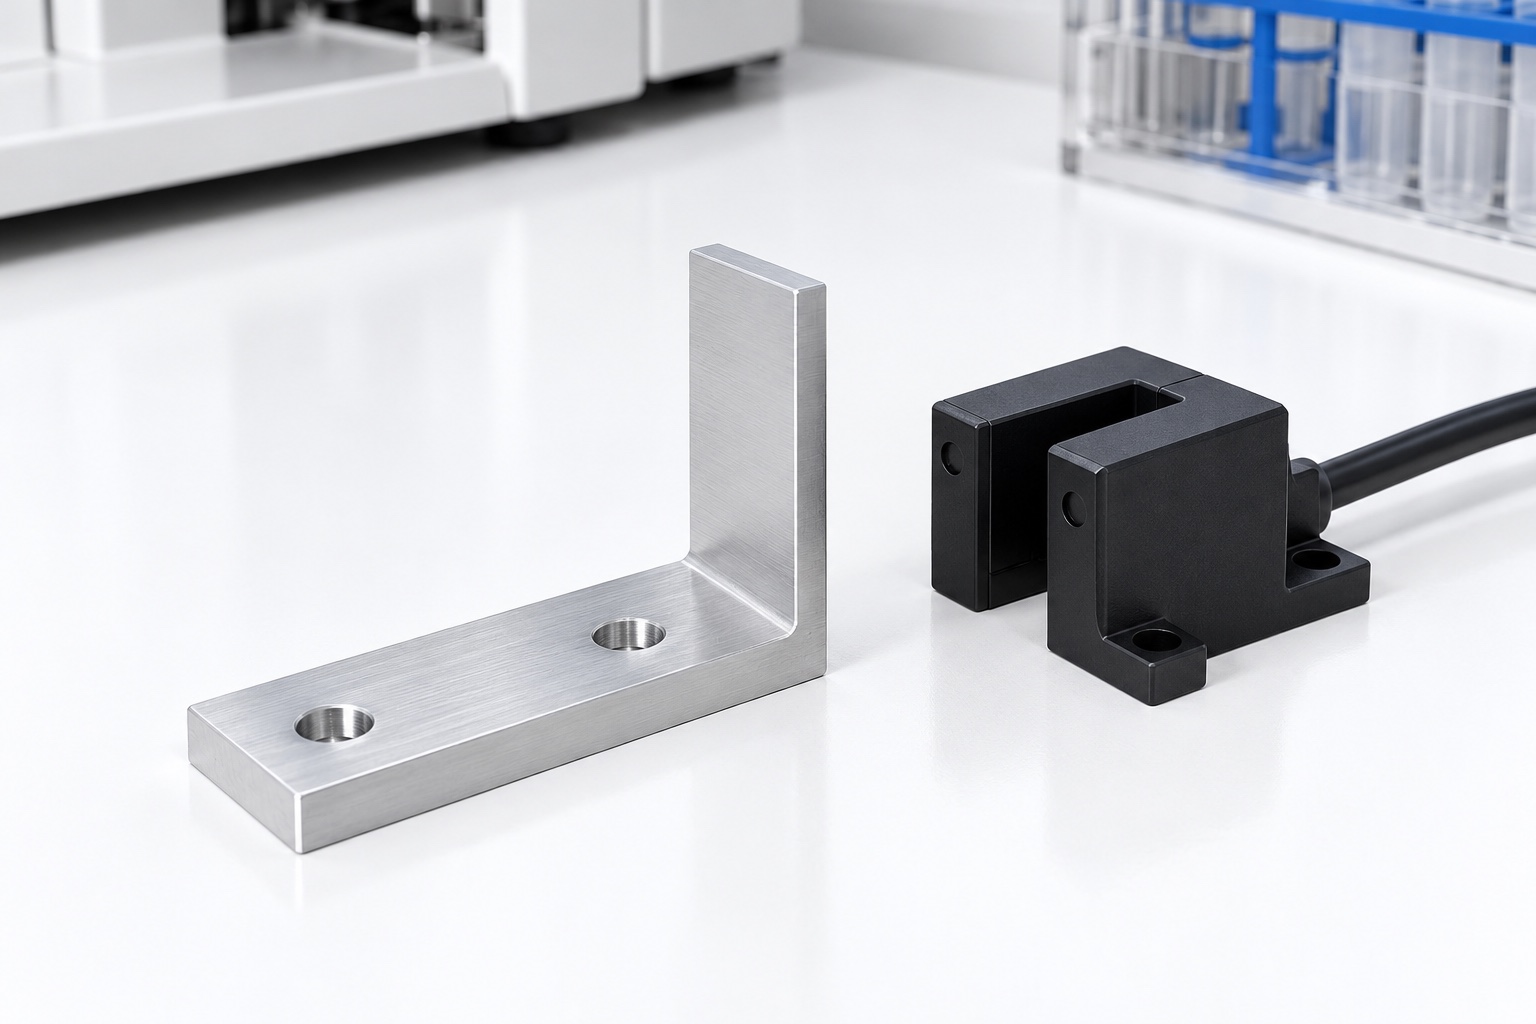
Configuración instalada definida
El pedido propuesto se basará en el modelo y el plano controlados, la identidad del sensor aprobada, los puntos de contacto del soporte, la dirección de entrada y el margen de movimiento. La revisión distinguirá entre los bordes de detección y las superficies destinadas al espacio libre de montaje, e identificará el punto en el que la abertura cruza la aleta. Cualquier requisito de instalación que falte deberá aclararse antes de iniciar la fabricación. Una muestra del sensor por sí sola no permite establecer todos los requisitos técnicos exigidos. El alcance de la compra diferenciará la aceptación dimensional y de mecanizado de cualquier demostración mecánica opcional, así como de las evaluaciones eléctricas o del sistema de control, las cuales corresponderán al programa de equipamiento responsable.
Identidad y estado del aluminio
El pedido de material especificará el estado aprobado de la aleación 6061, el formato del material base y la documentación necesaria. La identidad del lote deberá permanecer vinculada a las piezas en bruto durante todo el proceso de mecanizado, acabado y envío. Los recortes de aluminio de aspecto similar no podrán considerarse automáticamente como sustitutos válidos. El proveedor deberá revisar el sobrematerial para el mecanizado y los puntos de apoyo en los dispositivos de sujeción antes de definir el proceso de fabricación. Cualquier sustitución requerirá autorización previa. La documentación del material respaldará el componente adquirido, pero no determinará la respuesta del sensor, su comportamiento ante factores ambientales ni la seguridad del equipo; asimismo, la superficie sin tratar que se muestra en los planos no implica que se deba omitir un tratamiento final aprobado.
Referencias de la base de montaje
Las operaciones iniciales definirán los puntos de contacto de la base y las referencias de posicionamiento necesarias para relacionar los dos orificios con la aleta vertical. El sistema de sujeción deberá preservar estas relaciones geométricas sin deformar la base ni forzar la aleta hacia una posición artificial durante la inspección. Los puntos de contacto de los dispositivos de sujeción deberán limpiarse antes de cada traslado de la pieza. No se debe sustituir un dato de referencia funcional por un simple borde del material base. Aunque es posible realizar mediciones intermedias para verificar el proceso, la aceptación final se basará en el estado acordado del componente, evitando depender de dimensiones registradas únicamente bajo una fuerza de sujeción significativa.
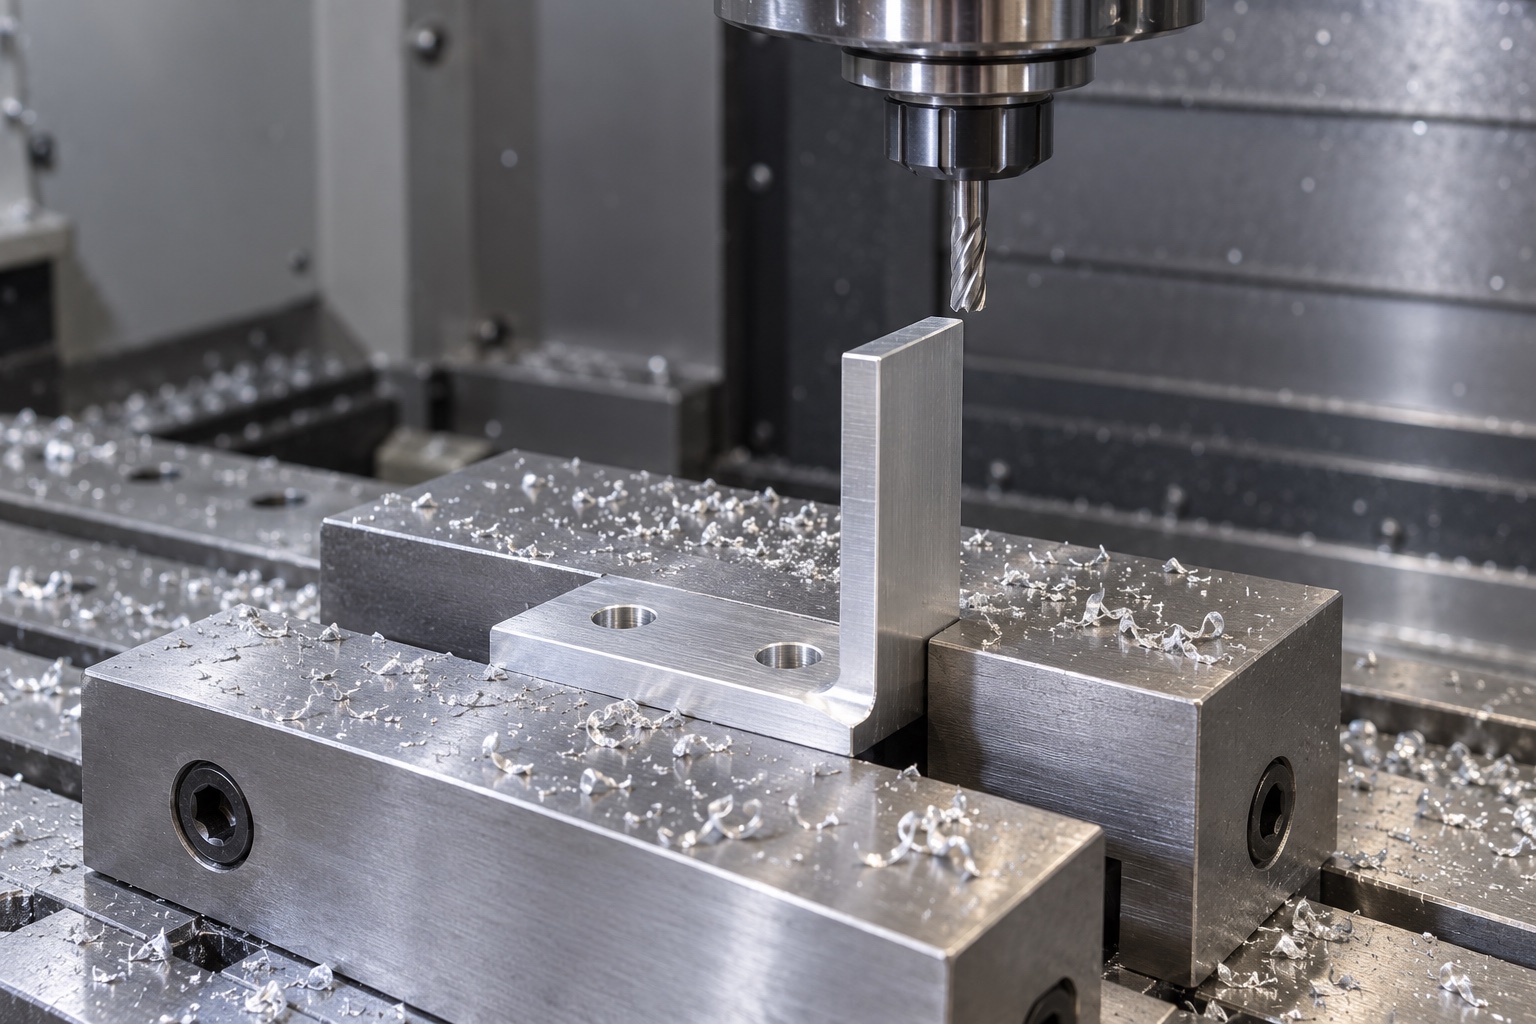
Aleta y bordes de detección controlados
El espesor, la altura, la orientación y la posición de los bordes de detección de la aleta deberán ajustarse a la geometría aprobada. La secuencia de mecanizado deberá tener en cuenta la reducción del soporte de la parte vertical a medida que se retira el material circundante. Antes de iniciar la producción, se deberá verificar el acceso de la herramienta de corte y la configuración de la esquina interior. Cualquier modificación en un radio o la incorporación de un elemento de refuerzo adicional requeriría aprobación si alterara la geometría ya definida. El proveedor no deberá limar la aleta para lograr una demostración exitosa de la conmutación. Los cambios aprobados deberán incorporarse a los documentos controlados de fabricación e inspección antes de pasar a la etapa de producción.
Orificios y acceso de montaje
Los orificios de montaje deberán fabricarse manteniendo la relación acordada con la base y la aleta, en lugar de tomar como referencia una esquina exterior sin acabar. Su función de holgura deberá permanecer diferenciada de cualquier otra interfaz de posicionamiento. El acceso para los elementos de fijación, su asiento y la holgura respecto a los sensores adyacentes se evaluarán de forma conjunta. El proveedor no podrá introducir ranuras, avellanados, arandelas ni adhesivos sin la debida autorización. Cualquier discrepancia en la información de instalación deberá resolverse antes del mecanizado, de modo que el soporte fabricado no dependa de la sustitución no documentada de tornillos ni de que el operario fuerce la pieza para colocarla en su posición.
Acabado que preserve el objetivo
Durante la secuencia de acabado, se inspeccionarán el perímetro de la aleta, la transición hacia la base y las salidas de los orificios para detectar restos de material o bordes afilados no deseados. La eliminación de estos elementos deberá ajustarse a las especificaciones de borde aprobadas, preservando los límites funcionales del componente. No se recurrirá a un pulido agresivo para ocultar deformaciones ni para modificar la geometría de un borde de detección. La limpieza deberá realizarse conforme al alcance acordado en la compra. Cualquier recubrimiento u otro tratamiento final aprobado deberá contar con requisitos documentados sobre su aplicación e inspección. La apariencia superficial no podrá interpretarse como una garantía de limpieza cuantificada, condiciones de esterilidad o un comportamiento óptico verificado dentro de un analizador médico completo.
Medición sin flexionar el componente
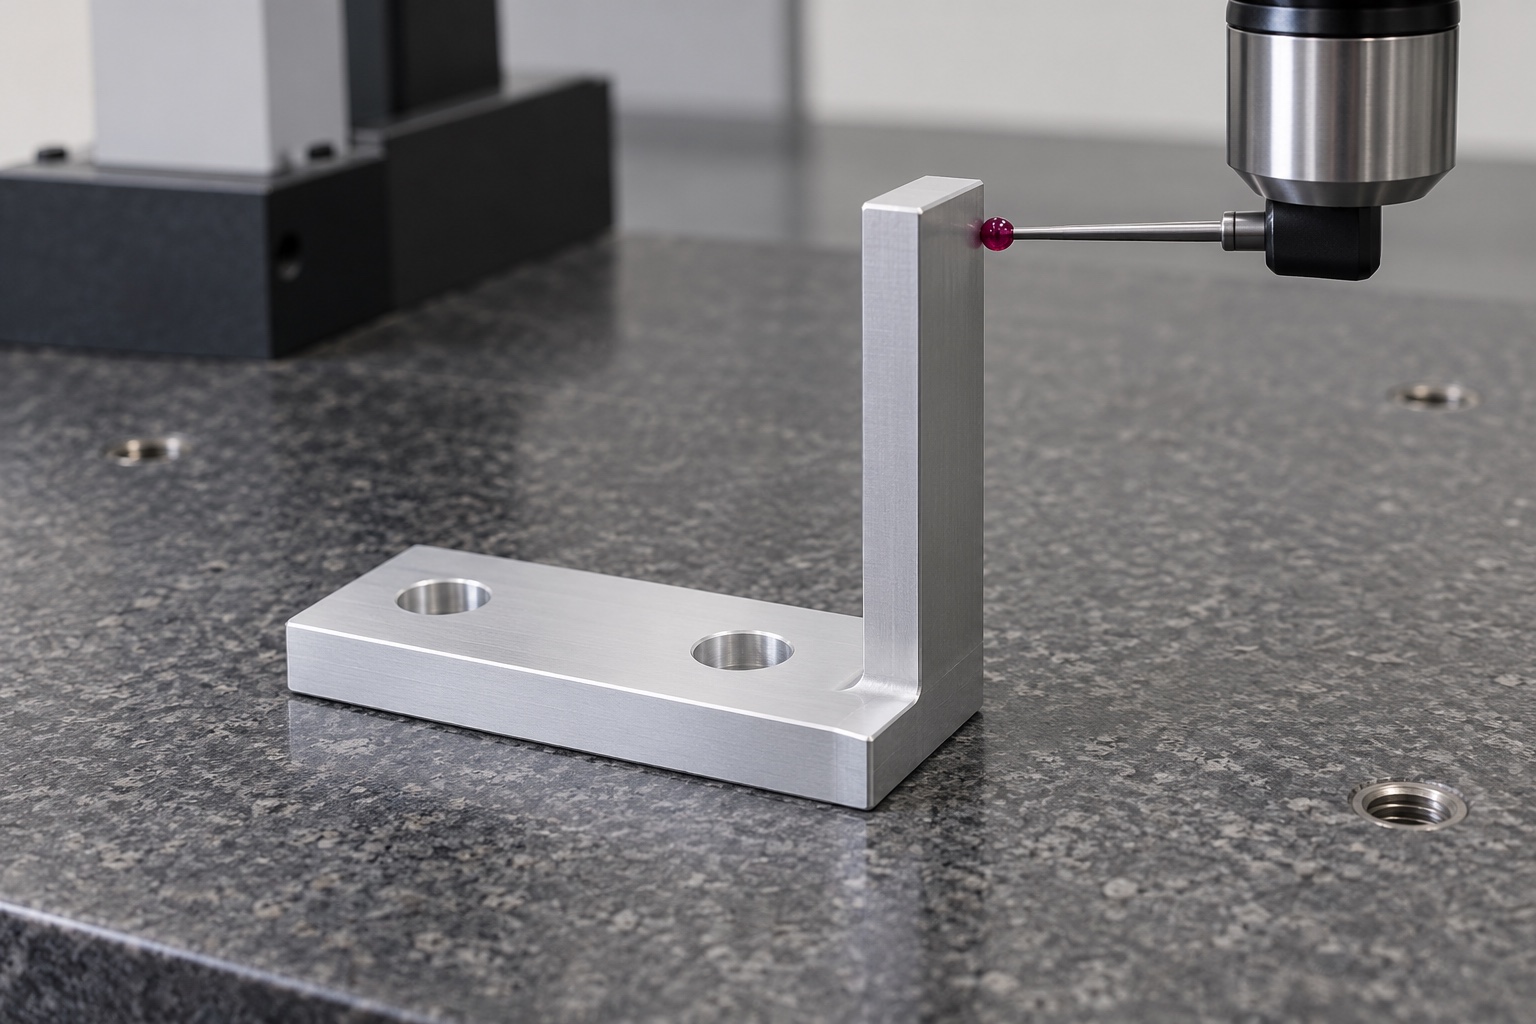
El plan emplearía referencias de montaje aprobadas y métodos adecuados para las caras de la aleta, los bordes de detección, el espesor y las relaciones entre orificios. Se revisarían el acceso para la sonda y la fuerza de medición, a fin de garantizar que el método no desplace el elemento vertical. Asimismo, se registrarían el soporte utilizado y el estado tras el tratamiento final. Las dimensiones exteriores, por sí solas, no bastarían para definir el margen de tolerancia objetivo. Los requisitos inaccesibles o ambiguos deberán aclararse antes de iniciar la producción; no deben sustituirse por una simple lectura de altura o por un sensor que, por casualidad, se active una vez durante una demostración informal sobre una mesa de trabajo.
Evidencia sin mediciones inventadas
El informe propuesto para la primera pieza vinculará la revisión del plano, el lote de material y las características numeradas con los métodos de inspección acordados. No se incluyen resultados numéricos, ya que este ejemplo carece de una muestra fabricada o de un registro de mediciones. El informe servirá para validar la aceptación del componente dentro del alcance acordado, pero no pretende demostrar la precisión de posicionamiento, la repetibilidad de la conmutación, la temporización electrónica ni la seguridad del equipo. Cualquier geometría no conforme deberá quedar documentada como una incidencia. El hecho de que una muestra pueda ensamblarse no autoriza a omitir, en el registro de producción, la inspección de los bordes objetivo, la disposición de los orificios o el estado final especificados.
Prueba opcional de ajuste mecánico
Mediante una demostración acordada, se podrá verificar el montaje, el acceso para los tornillos y la holgura a lo largo del recorrido especificado, utilizando las versiones concretas del sensor y del carro. Cualquier contacto imprevisto deberá documentarse antes de realizar modificaciones en el soporte o en la instalación. Las pruebas de detección y control deben tratarse como actividades independientes y aprobadas; la simple observación de una conmutación no valida el mecanismo en su conjunto. Los componentes utilizados en las pruebas deben ser trazables y distinguibles de los productos aceptados para la producción. Cualquier cambio autorizado deberá incorporarse a la documentación oficial; no es aceptable dejar un soporte ajustado manualmente como referencia informal para futuros lotes fabricados por CNC o para otras configuraciones de sensores.
Embalaje protector de la aleta
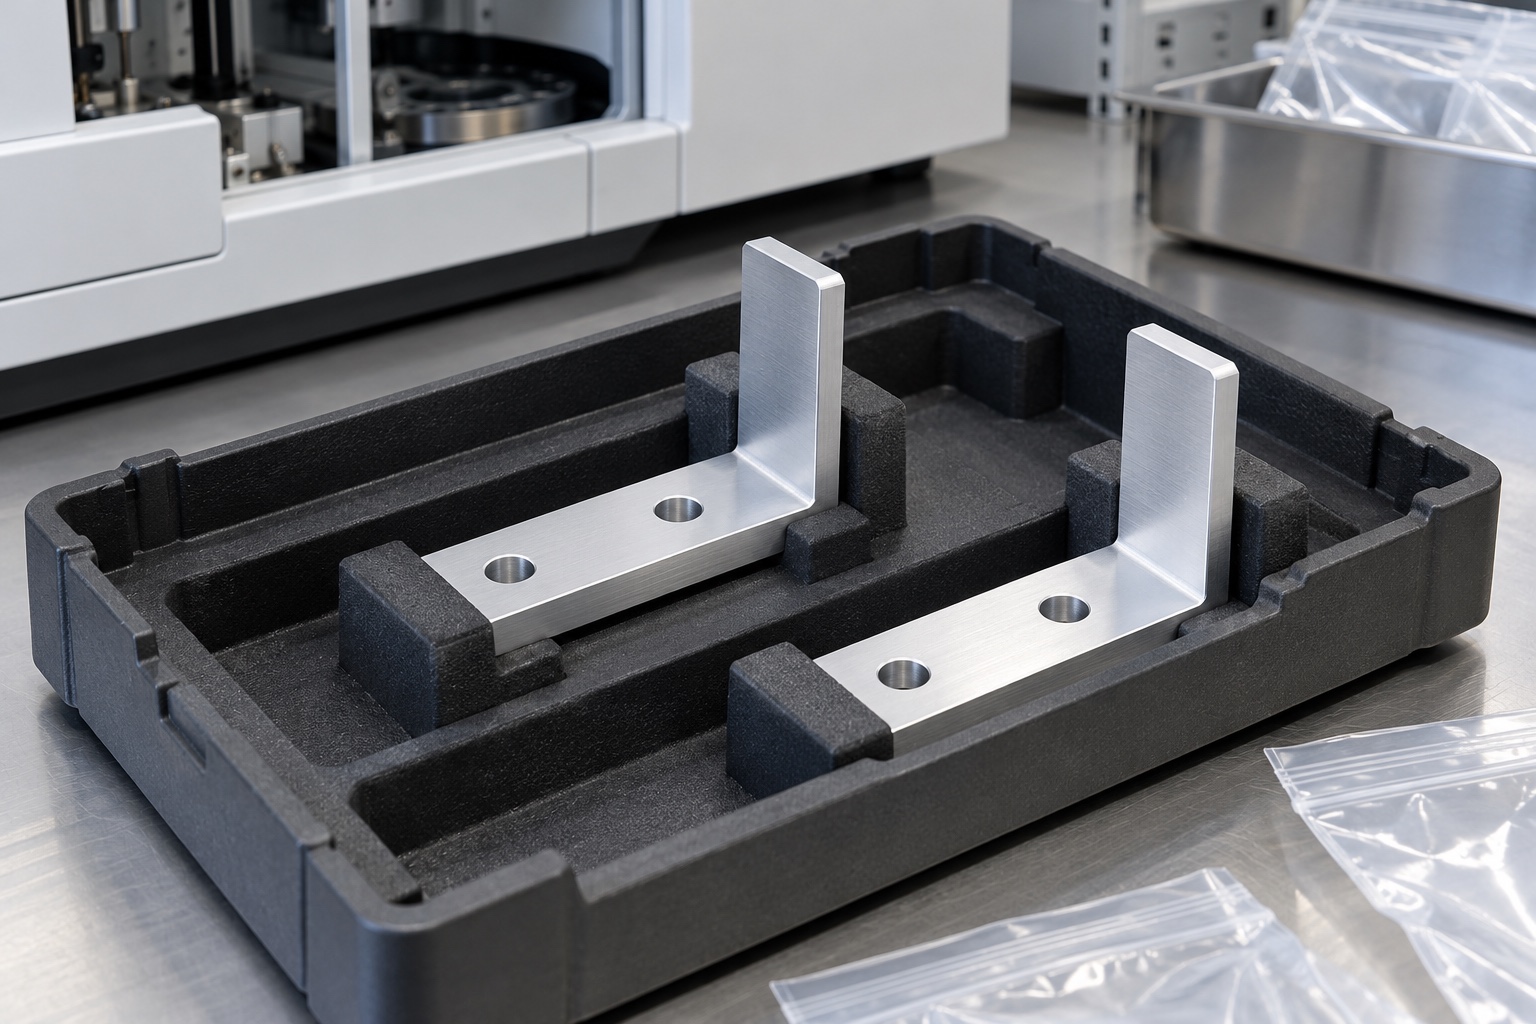
Los soportes terminados deben mantenerse separados individualmente y apoyados sobre su base de montaje. El envase —ya sea una bandeja o una bolsa— debe evitar que las piezas adyacentes o los elementos de fijación sueltos entren en contacto con la aleta o los bordes de detección. La presión ejercida por el embalaje no debe deformar el elemento objetivo. Los materiales de protección deben ajustarse a los requisitos de limpieza acordados, sin que ello implique necesariamente un entorno estéril. La información sobre el material, el tratamiento, el lote y la revisión acompañará al envío. El receptor podrá distinguir los soportes de sensor aprobados de los prototipos u otros elementos similares destinados a una ranura de sensor, una interfaz de carro o una dirección de entrada diferentes.
Registro controlado para pedidos repetidos
El registro conservaría geometría, documentación del sensor, material, secuencia CNC, bordes, proceso final, inspección y cambios autorizados. Otro pedido exigiría revisar sensores, aperturas, recorrido, contactos de montaje y tratamiento antes de reutilizar observaciones. La aceptación dimensional permanecería separada de la validación de detección. Este caso explica cómo documentar el soporte sin inventar clientes, capacidad medida, resultados de conmutación, certificaciones médicas ni una función de seguridad validada para un soporte ilustrativo y un sensor genérico.
Referencia técnica del fabricante: components.omron.com.
FAQ
¿Se trata de un soporte de sensor que ha sido entregado realmente?
No. Es un ejemplo representativo de mecanizado CNC, sin entrega a ningún cliente ni muestra medida. El documento no afirma que el soporte ilustrado cumpla con tolerancias específicas, repetibilidad de conmutación, certificaciones médicas o requisitos de seguridad de los equipos.
¿Qué determina la posición de la aleta?
La relación entre los elementos viene definida por el plano aprobado, las referencias de montaje, la apertura del sensor y el movimiento durante el funcionamiento. La altura nominal del soporte o una simple fotografía no pueden sustituir a los requisitos reales de la interfaz entre el carro y el sensor.
¿Se puede sustituir por un sensor de aspecto similar?
No de forma automática. La geometría de la ranura, la posición de la apertura, el montaje y la respuesta pueden variar. El equipo técnico responsable debe aprobar cualquier cambio en la configuración; una comprobación informal del ajuste de una muestra no constituye una validación de compatibilidad ni debe tomarse como una instrucción de producción.
¿Qué mostraría la inspección de la primera pieza?
Documentaría la geometría del componente acordada, incluyendo la revisión trazable, el material, el método y el estado final. No determinaría la respuesta electrónica, la repetibilidad de la conmutación óptica, el comportamiento del controlador ni la seguridad del equipo médico, a menos que se realicen evaluaciones definidas por separado.
¿Se puede incluir una demostración mecánica?
Sí, siempre que se acuerden los componentes, las revisiones, el movimiento y las verificaciones específicas. Mantenga las observaciones sobre holguras y asentamiento separadas de la validación de la detección; asimismo, resuelva cualquier contacto imprevisto antes de introducir un cambio de geometría autorizado.
¿Qué se debe verificar antes de procesar otro lote?
Revise la identidad del sensor, la apertura, el movimiento, la configuración del montaje, los bordes de detección, el material y el proceso final. Asegúrese de que los cambios estén controlados; evite solicitar copias de soportes ajustados manualmente sin documentación o transferir resultados provenientes de otra instalación.
tanghangyun@oemach.com