
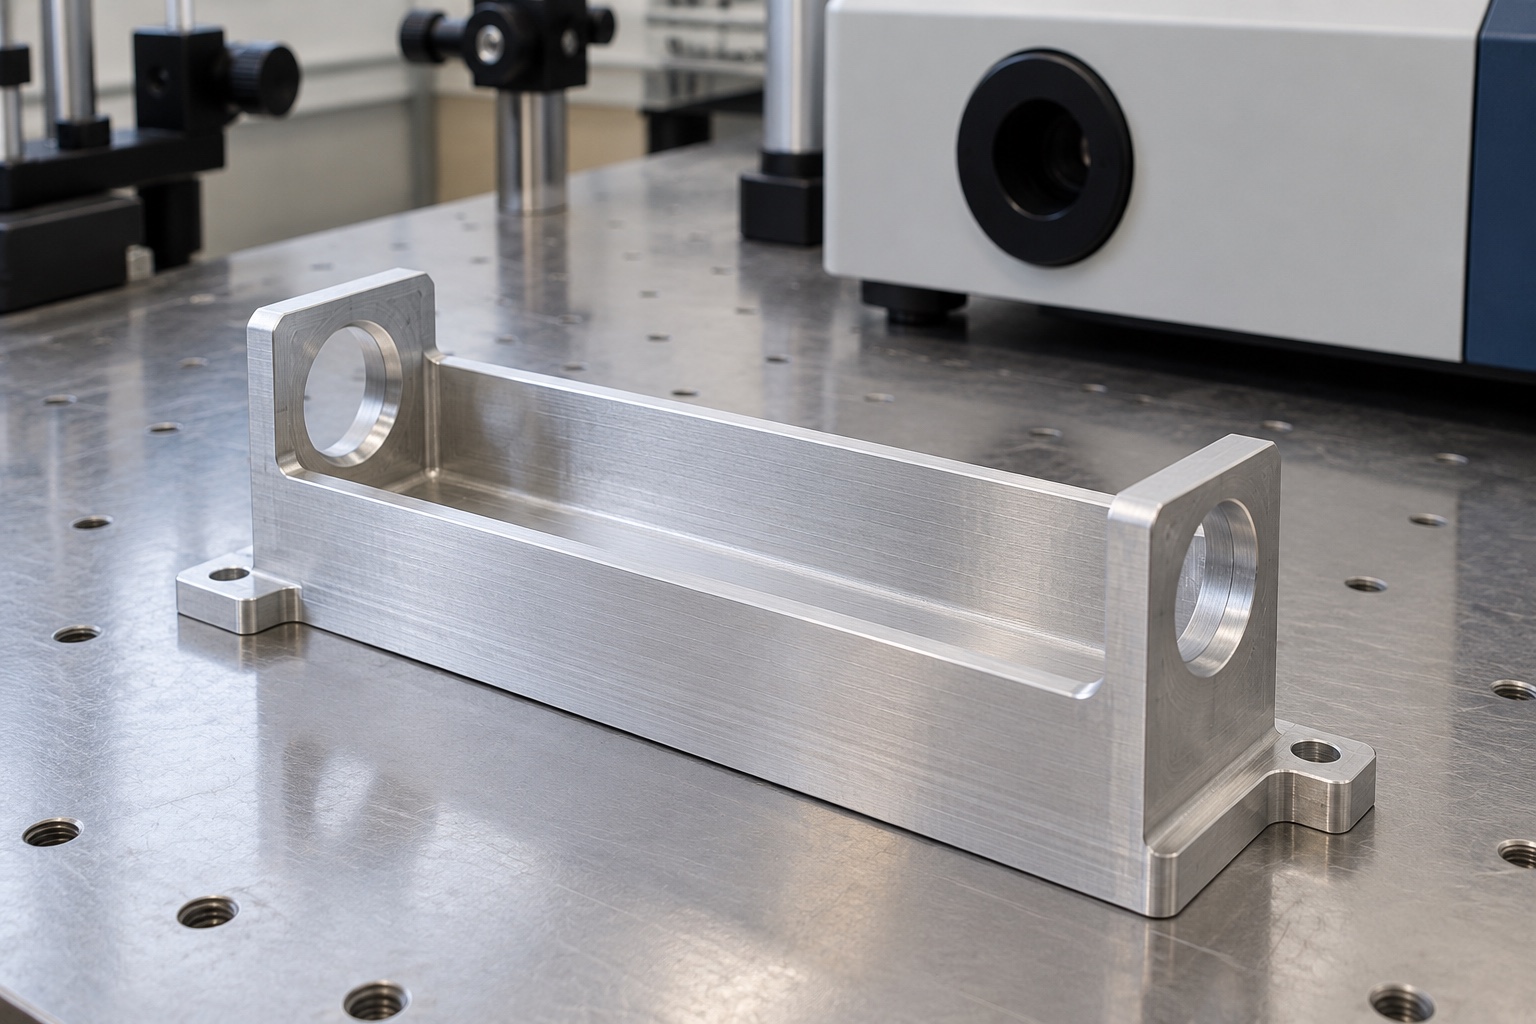
Función de la carcasa en el conjunto óptico
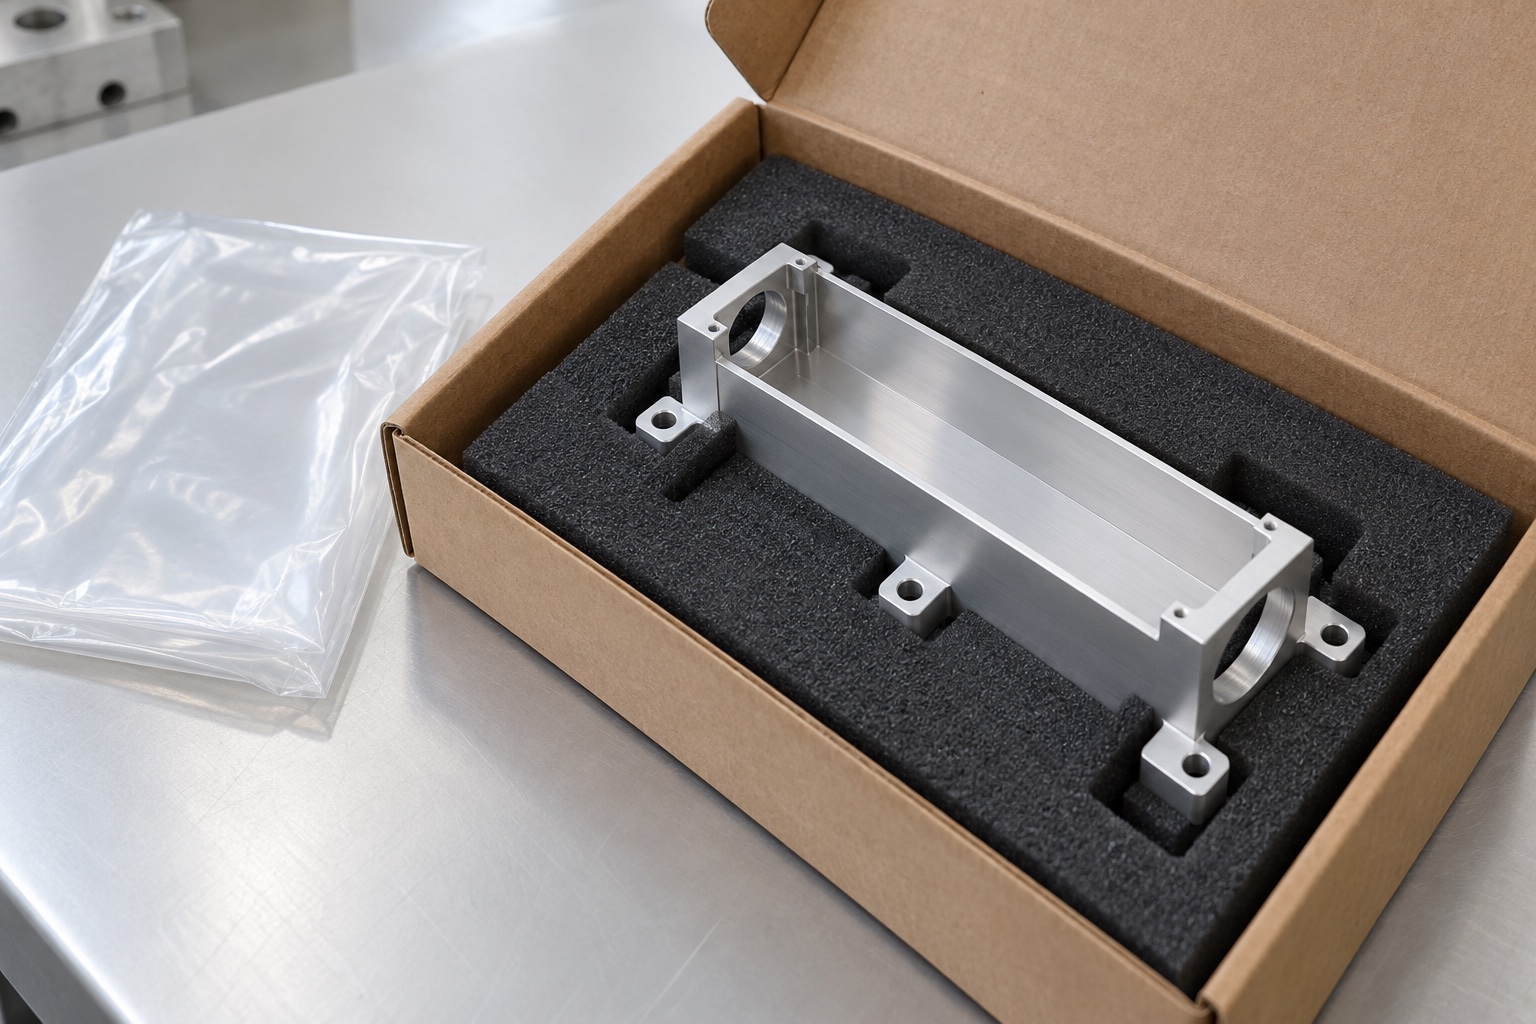
Un cuerpo de apantallamiento óptico proporciona límites mecánicos e interfaces de montaje alrededor de una parte de la trayectoria óptica de un instrumento de diagnóstico. No constituye un fotómetro, un detector ni un sistema de control de luz completo y certificado. El diseñador del equipo debe definir cómo interactúan entre sí las aperturas, las superficies internas, las cubiertas y los componentes adyacentes. Este artículo trata sobre un componente mecanizado que forma parte del equipo; no se refiere a una carcasa de seguridad láser ni a un componente que entre en contacto con el paciente. Es fundamental partir de documentos que definan con precisión las interfaces ópticas y mecánicas. Un proveedor no debe deducir la trayectoria de la luz, el espacio libre necesario para el detector o el comportamiento aceptable de la luz parásita basándose únicamente en la fotografía de una carcasa metálica vacía.
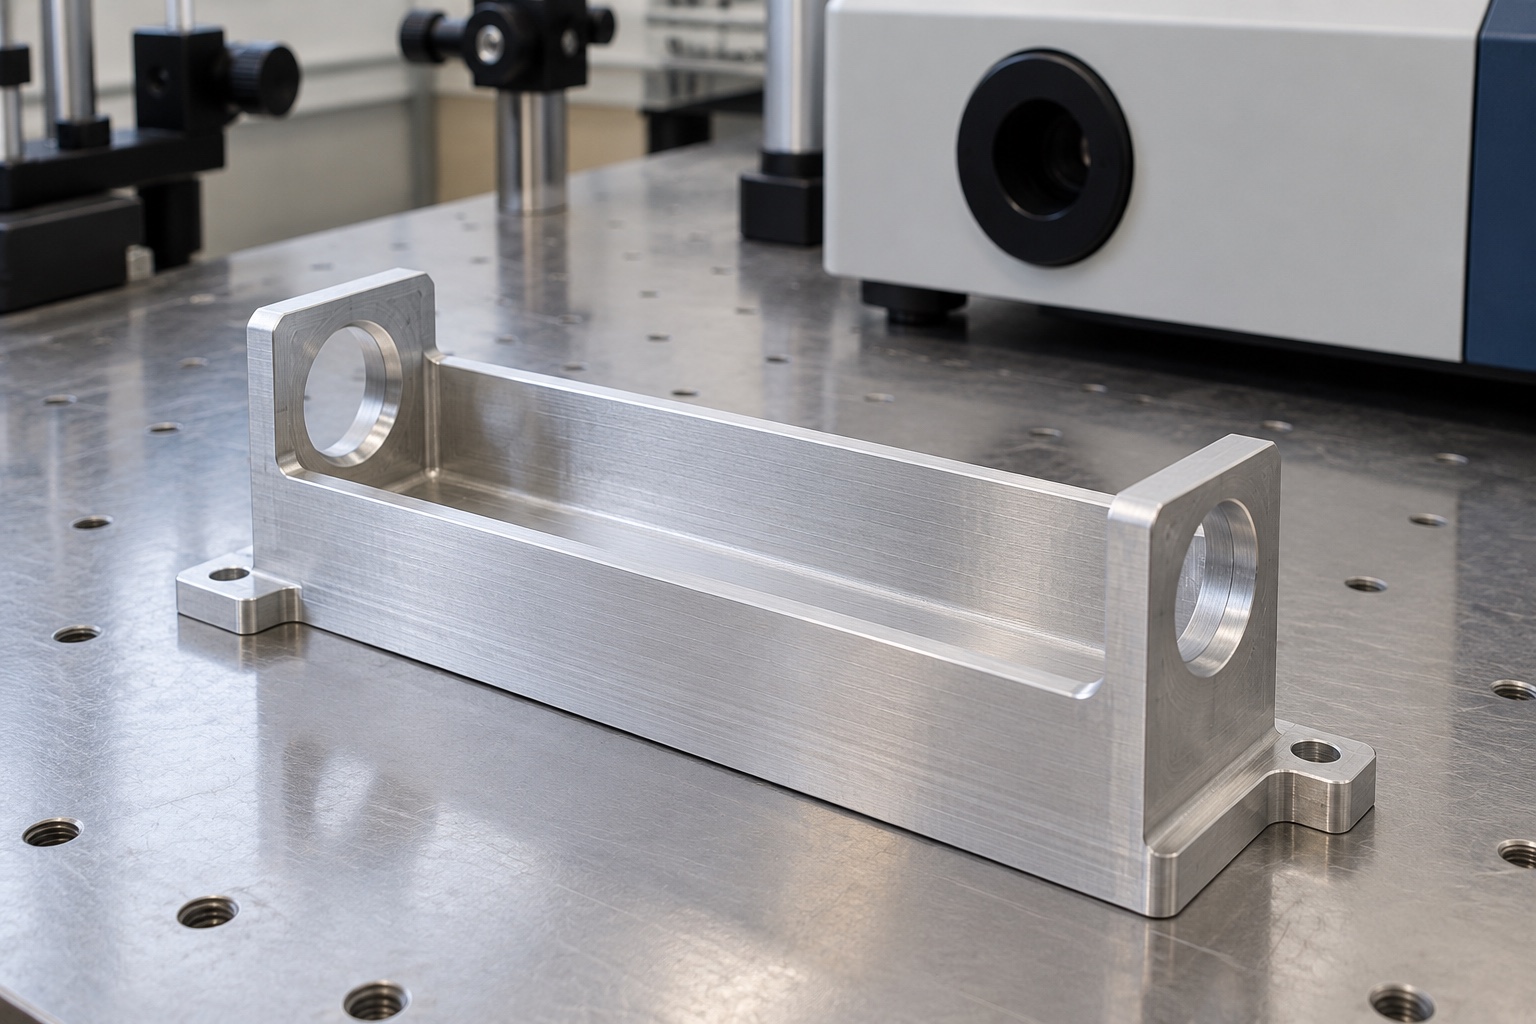
Aberturas libres y referencias controladas
Especifique la geometría aprobada de la apertura, así como su relación con el plano de montaje y los elementos de posicionamiento. Es necesario distinguir la apertura libre requerida de cualquier rebaje circundante o elemento destinado al acceso durante el montaje. El hecho de que dos diámetros aislados sean correctos no establece, por sí solo, la relación completa entre las aperturas de entrada y salida. El diseñador responsable debe definir los requisitos posicionales y geométricos pertinentes para la configuración óptica específica. Este artículo no establece una tolerancia de alineación universal. Un borde exterior del material en bruto no debe utilizarse como referencia de aceptación si no reproduce con exactitud la posición que ocupará el componente una vez instalado en el instrumento de diagnóstico.
Cubierta e interfaces del conjunto completo
En el caso de un cuerpo abierto por la parte superior, es necesario considerar la cubierta definitiva y su sistema de acoplamiento antes de proceder a la fabricación. Se deben identificar los puntos de contacto para el montaje, el acceso para los elementos de fijación, el espacio libre necesario para cables o componentes, así como cualquier zona que deba permanecer abierta deliberadamente. Una cubierta que encaje con el contorno exterior podría, no obstante, entrar en contacto con algún elemento interno o dejar una trayectoria no deseada a través del conjunto. El fabricante de componentes ópticos citado aquí describe configuraciones de tubos para lentes (alojamientos cerrados), lo cual proporciona un contexto para considerar la trayectoria óptica completa, en lugar de tratar un cuerpo desnudo como un sistema óptico terminado. Esto no establece la compatibilidad ni el rendimiento de este componente personalizado o de un instrumento en particular.
Aceptación geométrica y resultados ópticos
Un informe de coordenadas puede verificar las características definidas en el plano, pero por sí solo no puede demostrar el rechazo de luz parásita, la respuesta del detector, la precisión de la medición o el rendimiento clínico. El programa del equipo debe definir cualquier evaluación óptica, incluyendo la iluminación, los elementos ópticos instalados, la configuración del detector, el entorno y los criterios de aceptación. Conserve la revisión exacta del cuerpo utilizada en dicha evaluación. Una fotografía que no muestre fugas de luz evidentes no constituye una prueba cuantificada. Cualquier modificación en una cubierta, apertura, recubrimiento o componente adyacente puede requerir una revisión, incluso si las dimensiones exteriores de la carcasa permanecen inalteradas y la pieza sigue encajando en el equipo.
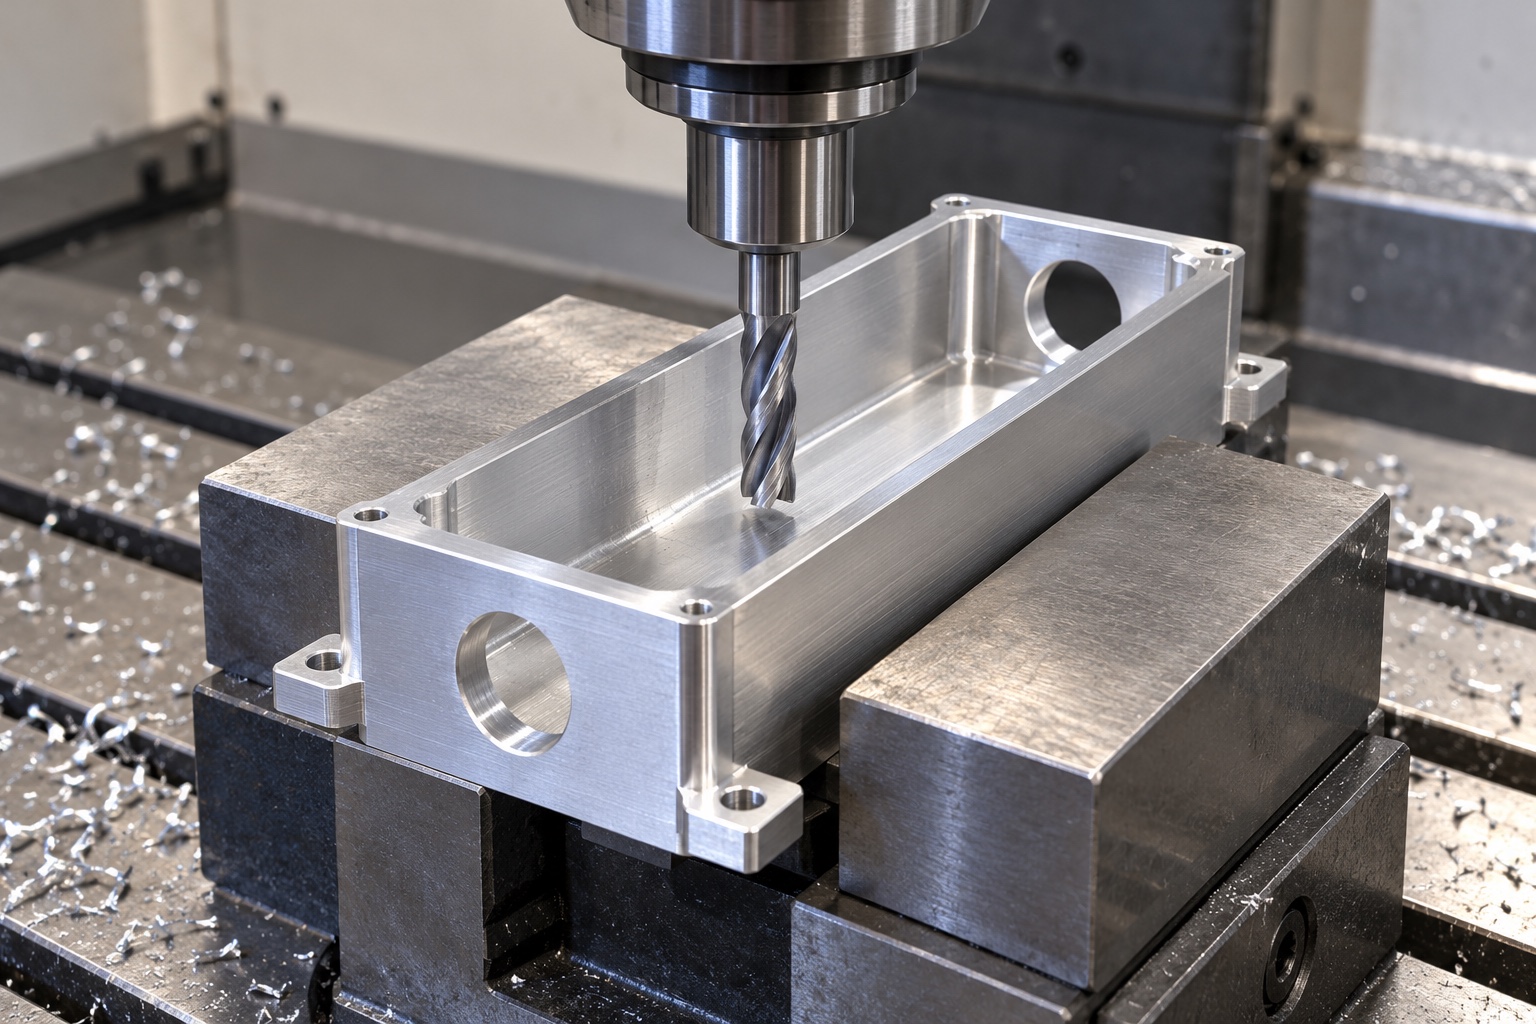
Acceso a la cavidad y transiciones
Analice conjuntamente el acceso para la herramienta de corte, la profundidad de la cavidad, el espesor de las paredes y las esquinas internas. El diseñador óptico debe determinar si un radio, un rebaje o una transición propuestos son aceptables dentro de la trayectoria óptica real. No añada cavidades no documentadas simplemente para facilitar el mecanizado. Identifique las zonas donde la presencia de material residual o un borde no controlado podrían afectar al montaje, a la limpieza o al espacio interno definido y aprobado. El acceso para las herramientas debe definirse antes de proceder con el cálculo de costes y la producción. El hecho de que una muestra admita un componente suelto no garantiza que todas las características controladas de la cavidad puedan fabricarse, inspeccionarse y reproducirse de manera consistente bajo el proceso de fabricación previsto.
Apoyo de la carcasa durante el mecanizado
Quitar una cavidad interna larga cambia la rigidez de las paredes restantes. Planifique las transferencias de desbaste, acabado y configuración para que las referencias de montaje sigan siendo significativas sin forzar el cuerpo a adoptar una forma artificial. Controle las virutas debajo de los contactos del accesorio y proteja las aberturas terminadas durante operaciones posteriores. Las condiciones de corte dependen del estado del material en bruto, las herramientas, la capacidad de la máquina y la geometría real. No hay un único avance, velocidad o fuerza de sujeción que sea apropiado para cada cuerpo de deflector. Las comprobaciones intermedias pueden confirmar la secuencia, pero no reemplazan la aceptación de la pieza terminada en las condiciones definidas por el dibujo aprobado.
Requisitos superficiales específicos
Una apariencia oscura no establece una respuesta óptica particular. Si el diseño requiere anodizado, ennegrecimiento u otro proceso de superficie, identifique la especificación aprobada, el enmascaramiento, la documentación y la inspección de la condición final. No seleccione un acabado basándose únicamente en la apariencia ni copie un reclamo de catálogo en una carcasa personalizada. Las superficies de contacto y las aberturas pueden requerir un tratamiento diferente al de las áreas cosméticas circundantes. El equipo responsable debe evaluar cualquier implicación óptica, química y de limpieza en el montaje real. Las ilustraciones plateadas desnudas muestran únicamente conceptos geométricos y no deben interpretarse como una especificación de superficie óptica final aprobada.
Acabado de bordes visibles y ocultos
Inspeccione deliberadamente las entradas y salidas de las aberturas, las esquinas de las cavidades, las salidas de los orificios de los sujetadores y los contactos de la cubierta. Un exterior liso no demuestra que los bordes internos sean adecuados. Defina los requisitos de los bordes que preserven la apertura aprobada y la geometría de contacto. El pulido o raspado incontrolado no debe convertirse en un método oculto para ajustar un conjunto óptico. Mantenga las marcas alejadas de las superficies funcionales a menos que esté autorizado. La limpieza debe seguir el alcance adquirido y no debe enmascarar referencias dañadas. Una cavidad visualmente limpia no es evidencia de un nivel de partículas cuantificado, clasificación de limpieza óptica o suministro estéril para una aplicación médica.
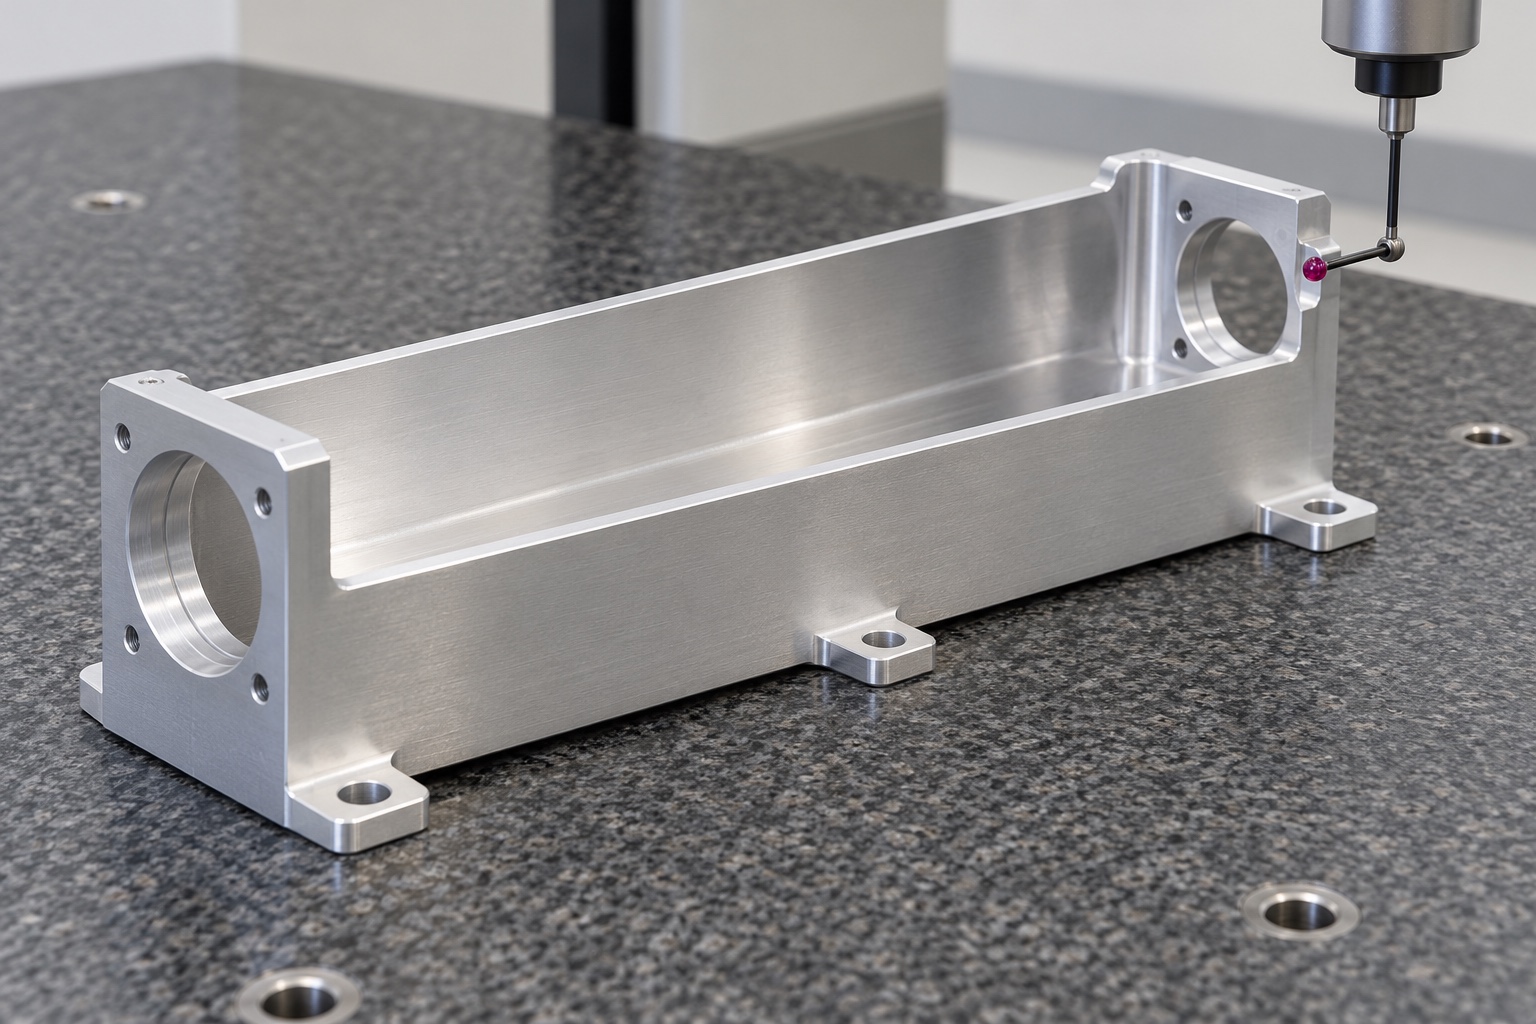
Inspección vinculada a características
Asigne los requisitos de dibujo a los métodos que puedan alcanzar las aperturas reales, las características de la cavidad y las referencias de montaje. Registrar las condiciones de soporte y el estado final del tratamiento. Distinga la forma geométrica de cualquier textura superficial especificada por separado. Un informe de longitud y ancho total está incompleto cuando la interfaz óptica depende de la geometría interna. Si el acceso directo es difícil, acuerde un método confiable antes de la producción en lugar de sustituirlo por una dimensión no relacionada más sencilla. Una verificación de componentes coincidentes puede complementar el plan sólo cuando su identidad, procedimiento y significado de aceptación se registran explícitamente junto con los requisitos dimensionales controlados.
Pruebas de montaje con alcance definido
Una prueba documentada puede verificar la inserción de los componentes, el asiento de la cubierta, el acceso a los sujetadores y los espacios libres acordados con las piezas aprobadas identificadas. Registre las revisiones del cuerpo, la cubierta y los componentes de acoplamiento. Una prueba de este tipo no verifica automáticamente el rendimiento óptico o la seguridad del equipo. Se debe documentar el contacto inesperado antes de modificar el cuerpo, la apertura o la cubierta. Una muestra hecha a mano y no registrada no debe convertirse en la base de producción. Mantenga separada cualquier calificación óptica a menos que su procedimiento y responsabilidad se adquieran y definan explícitamente, y no transfiera observaciones a otro detector o configuración de iluminación simplemente porque la carcasa parece similar.
Protección de cavidades durante la entrega
El embalaje debe evitar que las piezas vecinas o los materiales protectores rocen las aberturas, los contactos de la cubierta o las superficies internas. Apoye la base y las regiones de montaje sin apretar las paredes delgadas. Evite adhesivos, fibras o residuos sueltos no aprobados en la cavidad dentro del alcance de limpieza acordado. Las bolsas de transporte ordinarias no establecen una entrega estéril ni una limpieza óptica cuantificada. Cualquier criterio específico necesita un método de verificación acordado. Conserve la información sobre el lote de material, el acabado y la revisión para que el personal de recepción pueda distinguir la carrocería aceptada de un prototipo visualmente similar o de una pieza fabricada con una geometría interna anterior.
Configuración completa de compra
Una consulta útil incluye el dibujo y modelo aprobados, referencias de apertura y montaje, información de los componentes acoplados, condición del material, proceso de superficie final y entregables de inspección. Identifique las pruebas de ensamblaje solicitadas y mantenga separadas la validación óptica y a nivel de dispositivo, a menos que se defina explícitamente. Preservar los cambios de prototipo autorizados en los documentos controlados. Revisar cubiertas, revestimientos, aperturas u ópticas instaladas cambiadas antes de reutilizar conclusiones anteriores. Esto hace que el cuerpo del deflector sea una interfaz fabricada rastreable con evidencia dimensional clara, sin pedirle a un proveedor de CNC que invente los requisitos ópticos del instrumento o reclame precisión de diagnóstico a partir de un componente de aluminio mecanizado únicamente.
Referencia técnica del fabricante: www.thorlabs.com.
FAQ
¿Una carcasa aceptada demuestra el rechazo de luz parásita?
No. La aceptación dimensional verifica los requisitos de los componentes acordados. El comportamiento de la luz parásita depende de la disposición óptica completa y necesita una evaluación definida por separado con iluminación, óptica, detector, entorno y criterios de aceptación identificados para la configuración real.
¿Por qué no bastan dos diámetros de abertura?
Su relación entre sí y con las referencias de montaje puede ser tan importante como los tamaños aislados. El diseño óptico y mecánico aprobado debe definir la geometría relevante; un proveedor no debería inventar una tolerancia de alineación universal a partir de una fotografía.
¿Puede elegirse un acabado negro solo por su apariencia?
No. El equipo responsable debe aprobar el proceso superficial y evaluar su aplicación real. Una superficie de aspecto oscuro no establece respuesta óptica, compatibilidad química o limpieza cuantificada, y los cambios de tratamiento pueden requerir una revisión dimensional y a nivel de sistema.
¿Por qué inspeccionar los bordes internos por separado?
Un exterior limpio puede ocultar rebabas o material adherido en las salidas de las aberturas y las transiciones de las cavidades. Defina condiciones de borde adecuadas y acceso de inspección preservando al mismo tiempo la geometría aprobada, en lugar de depender de un pulido incontrolado o de un ajuste manual exitoso.
¿Qué demuestra una prueba básica de montaje?
Sólo puede mostrar la inserción acordada, el asiento de la cubierta, los controles de acceso y holgura con piezas identificadas. No establece por sí solo el rendimiento del detector, la precisión óptica, el rechazo de la luz o la seguridad completa del dispositivo médico sin una evaluación aprobada por separado.
¿Qué cambios deben revisarse antes de repetir la fabricación?
Revise las aperturas, las interfaces de la cubierta, el material, el revestimiento, las ópticas instaladas y las condiciones de montaje. Conserve las revisiones aprobadas y los cambios de prototipo autorizados en lugar de trasladar conclusiones ópticas o de ensamblaje anteriores a una configuración de equipo diferente sin revisión.
tanghangyun@oemach.com